
Pétrin sous vide pour pâte épaisse
Les pâtes à haute viscosité sont difficiles à mélanger car elles ne coulent pas comme les liquides ordinaires. Ils peuvent emprisonner l’air, former des grumeaux autour des particules de poudre et développer des zones stagnantes qu’un simple agitateur n’atteint jamais. Le résultat est souvent un lot qui semble uniforme en surface mais dont la densité, la rhéologie ou les performances de durcissement varient après échantillonnage. Un pétrin sous vide résout les deux aspects de ce problème en combinant une action de pétrissage répétée avec une désaération sous vide à l’intérieur d’un récipient scellé. Changsha Tianchuang poudre Technology Co., Ltd (TENCAN) fournit un pétrin sous vide pour les tâches de mélange à haute viscosité où l'élimination de l'air et l'homogénéisation de la pâte sont importantes.
Le choix de ce type d’équipement n’est pas seulement une question de taille du réservoir ou de puissance du moteur. La décision utile dépend de la rhéologie de la pâte, de la charge en solides, de la teneur en matières volatiles, de la sensibilité à la température, des exigences de nettoyage et du point final acceptable pour l'air résiduel. Cet article explique comment fonctionne le pétrissage sous vide, quelles variables de processus modifient la qualité de la pâte et comment évaluer une machine sans s'appuyer sur des hypothèses ou des allégations de performances non vérifiées.
Pourquoi les pâtes à haute viscosité nécessitent plus qu'un mélangeur standard
La première erreur de sélection consiste à traiter la viscosité comme un seul chiffre. La viscosité de la pâte change avec le taux de cisaillement, la température, la charge en solides et la durée de stockage. De nombreuses pâtes chargées ont également une limite d'élasticité : elles résistent à l'écoulement jusqu'à ce que la contrainte appliquée dépasse un seuil. Dans un mélangeur conventionnel, la région proche de la turbine peut bouger tandis que le matériau près de la paroi ou du fond reste presque statique. La poudre ajoutée dans cet environnement peut mouiller de manière inégale et l’air peut rester emprisonné dans les plis de la pâte.
L'air pénètre dans la pâte par plusieurs voies. Les poudres sèches transportent de l'air dans les pores entre les particules. Un vortex peut aspirer de l'air dans la surface lors d'une addition à grande vitesse. Les étapes de transfert, de pompage et de décharge peuvent également introduire des bulles. Dans les liquides à faible viscosité, de nombreuses bulles montent et s’échappent rapidement. Dans une pâte épaisse, les bulles sont stabilisées par une viscosité élevée et peuvent persister pendant des heures ou des jours. Le vide est utile car la réduction de la pression autour de la pâte permet aux bulles de se dilater, de monter et de se briser sur une surface renouvelée, mais le vide seul ne suffit pas si la surface de la pâte n'est pas renouvelée à plusieurs reprises par l'agitateur.
C'est pourquoi le pétrissage et la désaération doivent être traités comme une tâche combinée. Le pétrissage plie, étire et recombine la masse. Il presse la pâte contre elle-même et contre les surfaces des récipients, aidant ainsi à briser les agglomérats de poudre et à répartir le liquide dans des poches sèches. Le même mouvement expose un nouveau matériau à l'espace vide. Si une machine fournit un vide mais un faible mouvement de masse, la désaération peut être lente et inégale. S'il permet un fort mélange mais pas de vide, les bulles visibles peuvent disparaître tandis que le gaz dissous ou entraîné reste.
Un mélange à haute viscosité affecte également l’historique thermique. Le pétrissage nécessite de l’énergie, et une grande partie de cette énergie se transforme en chaleur. Certaines pâtes deviennent moins visqueuses lorsqu'elles sont chauffées, ce qui peut améliorer l'écoulement mais également accélérer le durcissement, dégrader un additif sensible à la température ou chasser un solvant volatil. Un pétrin sous vide doit donc être évalué comme un système thermique ainsi que comme un système de mélange. La conception de la chemise, la vitesse de l’agitateur, la taille du lot et le niveau de vide interagissent.
Il y a des limites à ce que le pétrissage sous vide peut résoudre. Il ne corrigera pas une formulation incompatible, une charge mal dispersée ou une poudre non mouillable par le liquide sélectionné. Un vide très poussé peut provoquer une perte excessive de solvant, du moussage ou la formation d'une peau sur les systèmes réactifs. L’objectif pratique n’est pas d’éliminer toute trace de gaz, mais d’atteindre un point final reproductible qui répond aux spécifications du produit. Ce point final doit être défini par une propriété mesurable telle que la densité, la teneur en vides visuels, la rhéologie ou les performances après durcissement, et non par un temps fixe uniquement.
Comment fonctionne une machine à pétrir sous vide
Bien que les configurations diffèrent selon le fournisseur et l'application, un pétrin sous vide comprend généralement un récipient à chemise ou isolé, un ou plusieurs agitateurs robustes, un couvercle scellé, un système de vide, un dispositif de décharge et des commandes de vitesse, de température, de pression et de temps. Le principe de fonctionnement est simple : l'agitateur crée un mouvement de masse et un pétrissage localisé, tandis que la cuve hermétique permet de réduire la pression au-dessus de la pâte. Cette combinaison est utile pour les pâtes trop épaisses pour un mélange planétaire conventionnel seul ou trop sensibles à l'air pour un traitement ouvert.
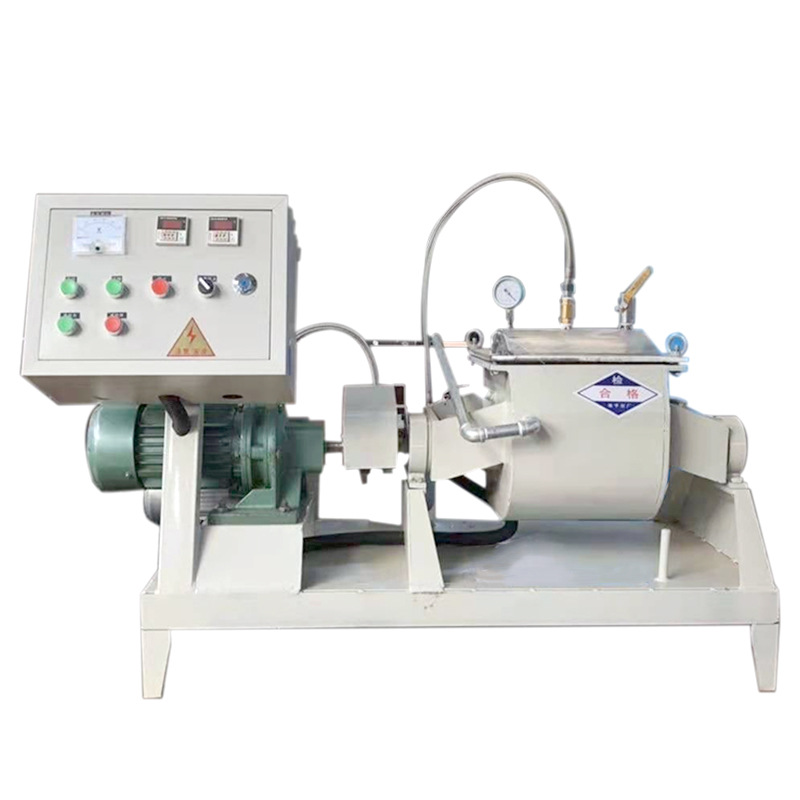
Pétrin sous vide pour le traitement des pâtes à haute viscosité. Confirmez la configuration requise, les matériaux de contact et les utilitaires auprès du fabricant.
L'agitateur est le cœur du processus. En service à haute viscosité, la roue doit générer plus qu’un simple flux de circulation. Il doit créer un cycle répétitif d’échange de matériaux entre la pâte en vrac, la paroi du récipient et la surface exposée sous vide. Selon la conception sélectionnée, cela peut être réalisé avec un mouvement planétaire, un élément de pétrissage multi-lames, une lame de type sigma ou une autre géométrie robuste. La disposition exacte est importante car elle détermine si la pâte est pliée, cisaillée ou simplement poussée autour du réservoir. Pour cette raison, un équipement de pétrissage sous vide la sélection doit commencer par le comportement du matériau, et non par une catégorie générique de mélangeur.
Une séquence de fonctionnement typique est également importante. Le récipient est chargé, scellé et mélangé sous vide atmosphérique ou partiel. Le vide est ensuite appliqué tout en continuant le mélange afin que la surface de la pâte soit continuellement renouvelée. Après une période de maintien définie, le vide peut être rompu, le lot inspecté ou échantillonné et le cycle répété si nécessaire. Certains procédés utilisent plusieurs cycles de vide courts au lieu d'un cycle long, car une expansion et un renouvellement de surface répétés peuvent être plus efficaces que le maintien d'un vide statique. La meilleure séquence dépend de la pâte, de la teneur en matières volatiles et du temps de cycle acceptable.
Le transfert de chaleur mérite une attention particulière. La gaine peut éliminer la chaleur générée par le pétrissage, mais la surface de transfert de chaleur par unité de volume change avec la taille du lot. Un lot plus important peut avoir moins de surface de refroidissement par rapport à sa masse, de sorte que la même vitesse d'agitateur peut produire un profil de température différent. Le vide affecte également la température car l'évaporation refroidit la pâte et élimine les substances volatiles. Si la formulation contient un solvant, le système de vide peut nécessiter un condenseur, un récepteur ou un piège à vapeur pour protéger la pompe et récupérer le matériau. Il s'agit de questions de conception de processus et non d'accessoires à choisir après la commande de la machine.
Le scellement et la décharge sont d’autres points pratiques. Les joints d'arbre doivent tolérer le contact avec la pâte, les produits de nettoyage et les cycles de vide. Le déchargement peut se faire par gravité, pompe, extrusion ou autre méthode en fonction de la rigidité de la pâte. Une pâte qui s'écoule bien en laboratoire peut être difficile à évacuer d'un grand récipient après refroidissement. La géométrie de décharge, le type de vanne et le jeu minimum doivent être révisés avec la pâte réelle, et pas seulement avec une valeur de viscosité. Si le produit est abrasif ou corrosif, les matériaux mouillés et les pièces d'usure remplaçables font partie de la décision de sélection.
Le système de contrôle doit rendre le processus observable. Les informations utiles incluent la vitesse ou le couple de l'agitateur, la température du produit, la pression du récipient et la durée du lot. Le couple ou la consommation de puissance peuvent indiquer des changements dans la consistance de la pâte, mais ils ne doivent pas être interprétés sans une référence. Un couple croissant peut signifier que le lot épaissit, refroidit ou ne parvient pas à mouiller un ajout de poudre. Une baisse du couple peut signifier que la pâte se réchauffe, se cisaille ou perd des composants volatils sous vide. Les opérateurs ont besoin de limites claires et d’une réponse définie à ces signaux.
Variables de processus qui contrôlent la qualité du collage
Une fois la machine installée, la qualité de la pâte est contrôlée par l’interaction de la formulation et du processus. Le même malaxeur sous vide peut produire des résultats très différents lorsque la séquence de remplissage, le chargement des solides ou l'historique de température changent. Les variables suivantes méritent une attention particulière lors du développement et de la mise à l’échelle.
Chargement de solides et emballage de particules
Une charge plus élevée en solides augmente généralement la viscosité et rend la désaération plus difficile. Cela réduit également la quantité de liquide disponible pour les surfaces de particules mouillées. Si les solides sont mal compactés, la pâte peut contenir des poches sèches même lorsque le rapport liquide global semble correct. La solution n’est pas toujours d’ajouter plus de liquide. Changer la distribution granulométrique, ajuster la séquence d’alimentation ou utiliser une courte étape de pré-mélange peut améliorer le mouillage. Pendant les essais, enregistrez la teneur réelle en solides, la densité des charges et le taux d'ajout de poudre, car ces détails affectent autant le résultat du pétrissage sous vide que la vitesse de l'agitateur.
Intensité du mélange et du pétrissage
Une faible intensité peut laisser des agglomérats et des zones stagnantes. Une intensité élevée peut raccourcir le cycle mais peut ajouter de la chaleur, favoriser l'entraînement de l'air pendant le chargement ou dégrader les additifs sensibles au cisaillement. L'intensité correcte est le niveau le plus bas qui permet d'obtenir la dispersion et le renouvellement de surface requis dans un délai acceptable. Étant donné que la viscosité change pendant le mélange, une seule vitesse peut ne pas convenir à l'ensemble du lot. Un profil par étapes, commençant doucement lors de l'ajout de poudre et augmentant après le mouillage, est souvent plus stable que de fonctionner à vitesse maximale dès le début.
Niveau de vide et temps de maintien
Le niveau de vide détermine la différence de pression qui entraîne l’expansion des bulles. Le temps de maintien détermine la durée pendant laquelle la pâte est exposée à cette pression. En pratique, un vide modéré avec un bon renouvellement de la surface peut être plus efficace qu'un vide très poussé qui provoque une perte de solvant ou un pelage de la surface. Le point de terminaison doit être lié à une propriété de produit. Par exemple, une mesure de densité peut montrer si des cycles de vide supplémentaires sont utiles, tandis qu'un contrôle visuel seul peut manquer de gaz finement dispersés. Vérifiez toujours la pression de vapeur de la phase liquide et la sensibilité des composants réactifs avant de prolonger le temps de vide.
Contrôle de la température
La température influence la viscosité, le mouillage, la vitesse de réaction et la perte volatile. Une pâte chaude peut se désaérer plus rapidement car les bulles se déplacent plus facilement, mais la même chaleur peut raccourcir la durée de vie du pot ou endommager un additif. La température de la chemise doit être contrôlée séparément de la température de la pâte. Les opérateurs doivent surveiller le taux de changement de température, et pas seulement la valeur finale, car une augmentation rapide peut indiquer une énergie de pétrissage excessive ou un refroidissement insuffisant. Pour les produits sensibles à la température, un cycle de mélange plus court avec refroidissement contrôlé peut être préférable à un cycle plus long à vitesse élevée.
Séquence d'alimentation et mouillage de la poudre
La poudre doit être ajoutée de manière à permettre au liquide de pénétrer dans la masse de particules avant que le lot ne devienne trop rigide. L'ajout de tous les solides secs dans un petit talon liquide peut créer une peau épaisse autour des poches sèches. Ajouter du liquide trop rapidement peut produire une bouillie qui deviendra ensuite difficile à homogénéiser. La séquence d'alimentation doit être testée avec les poudres de production réelles, et pas seulement avec un matériau modèle. Le malaxeur sous vide doit être chargé à un rythme qui maintient l'agitateur chargé sans enfouir la surface sous la poudre sèche.
| Variable de processus | Effet principal | Contrôle pratique |
|---|---|---|
| Chargement de solides | Modifie la viscosité, la demande de mouillage et la rétention d'air | Vérifier la densité, le contenu des vides et la rhéologie au niveau de solides prévu |
| Vitesse de l'agitateur | Contrôle le pétrissage, la dispersion et l’apport de chaleur | Enregistrez le couple, l’augmentation de la température et l’uniformité visuelle |
| Niveau de vide | Favorise l’expansion des bulles et l’élimination des substances volatiles | Confirmer la perte de solvant et le point final par rapport aux spécifications du produit |
| Température du lot | Affecte la viscosité, la vitesse de réaction et la désaération | Surveiller la température de la pâte, pas seulement la température de la gaine |
| Séquence d'alimentation | Détermine le mouillage de la poudre et la formation de grumeaux | Inspecter les poches sèches après la première étape de mélange |
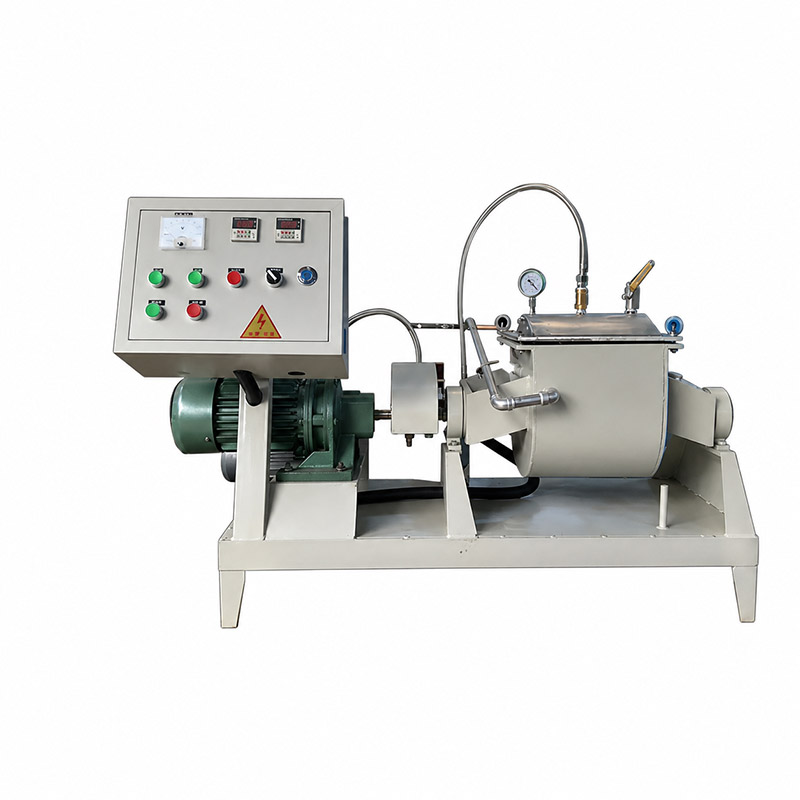
Vue du produit du pétrin sous vide. La séquence du processus doit être développée en fonction de la rhéologie réelle de la pâte et de sa teneur en matières volatiles.
La définition du point final fait partie du contrôle du processus. Une durée de vide fixe est simple, mais elle peut ne pas refléter les différences d'un lot à l'autre en termes de surface de poudre, d'humidité ou de température de la pâte. Une meilleure approche combine le temps avec une condition mesurable, telle qu'une densité cible, une signature de couple, une limite de température ou un nombre défini de cycles de vide. La méthode doit être validée par un échantillonnage à plusieurs endroits du navire. Un échantillon de la surface supérieure ne constitue pas à lui seul une preuve que la pâte en vrac est uniforme.
Critères de sélection d'un pétrin sous vide
Un processus de sélection utile commence par la fonction, et non par la catégorie d'équipement. Décrire la pâte à la température de traitement appropriée : viscosité apparente, comportement d'élasticité, teneur en solides, taille des particules, densité, teneur en matières volatiles et sensibilité à la chaleur ou au cisaillement. Définissez ensuite la taille du lot, la durée de cycle acceptable, la méthode de nettoyage, les exigences de décharge et les utilitaires du site. Ces entrées déterminent si un pétrin sous vide est approprié et quelle configuration doit être évaluée en premier.
Le volume utile doit être basé sur un niveau de remplissage réaliste et non sur la taille nominale du récipient. Les pâtes à haute viscosité nécessitent un espace libre pour le mélange et l'expansion sous vide, et un remplissage excessif peut réduire le renouvellement de la surface tout en augmentant le couple et la chaleur. Un sous-remplissage peut également être inefficace car l'agitateur peut ne pas entrer en contact avec suffisamment de matériau pour pétrir correctement le lot. Demandez comment le volume de travail proposé a été calculé et confirmez la plage de remplissage auprès du fabricant.
Les matériaux mouillés et la finition de surface doivent correspondre au produit et au programme de nettoyage. L'acier inoxydable est courant, mais la qualité, la finition et le choix de l'élastomère dépendent de la corrosivité, de l'abrasion, de la compatibilité des solvants et des limites de contamination. Si la pâte contient des charges dures, tenez compte de l'usure des bords de l'agitateur, des joints et des composants de décharge. Si le produit est sensible à la contamination métallique, préciser les matériaux de contact et les points d'inspection concernés. Ces détails ont plus de valeur qu’une affirmation générale sur la durabilité.
Le système de vide doit être adapté à la charge de gaz de procédé. L'évacuation de l'air n'est pas la seule tâche ; des solvants, de l'humidité et des sous-produits de réaction peuvent également être présents. Une pompe qui fonctionne bien sur de l'air sec peut se comporter différemment avec des vapeurs condensables. Renseignez-vous sur la manipulation, la filtration et la récupération des vapeurs. Pour les solvants inflammables, la classification électrique et les exigences de mise à la terre doivent être définies par l'évaluation de sécurité du site. Le fournisseur de la machine peut fournir des informations techniques, mais l'examen final de sécurité reste de la responsabilité de l'utilisateur.
Les contrôles et les enregistrements de données doivent prendre en charge la répétabilité. Recherchez un affichage clair de la pression, de la température, de la vitesse ou du couple et du temps écoulé. Le stockage des recettes est utile, mais les opérateurs doivent également savoir quelles variables sont critiques et comment réagir lorsqu'une limite est atteinte. Une machine qui enregistre des données mais ne fournit aucune stratégie d’alarme pratique peut quand même produire des lots incohérents.
Avant de commander, demander un essai ou un cas de référence documenté avec une pâte similaire. L’essai doit utiliser une poudre et un liquide représentatifs, et non un modèle simplifié. Il doit définir les conditions de démarrage, la séquence opératoire et les tests de réception. UN TENCAN pétrin sous vide peut être examinée par rapport à ces critères, mais la configuration finale doit être confirmée avec le fabricant pour le matériau et le processus spécifiques.
Vue du produit du pétrin sous vide. La sélection doit être confirmée par rapport à la rhéologie de la pâte, à la taille du lot, aux besoins de nettoyage et à la fonction de vide.
Une demande complète d'évaluation comprend généralement la gamme de formulations de pâte, la taille cible du lot, le comportement en matière de viscosité ou de couple, la charge en solides, la densité apparente, la température maximale, la teneur en solvant, la procédure de nettoyage, la méthode de décharge, les utilités et les tests d'acceptation. Si certaines valeurs sont inconnues, fournissez une plage et identifiez les variables qui seront testées. Cela aide le fournisseur à proposer une configuration réaliste au lieu d’une machine surdimensionnée pour un lot et inadaptée à un autre.
Problèmes de fonctionnement courants et solutions pratiques
La plupart des problèmes de pétrissage sous vide apparaissent comme des symptômes plutôt que comme des causes profondes. Les vérifications suivantes peuvent aider à résoudre le problème avant de modifier la formulation ou de demander un nouvel équipement.
- Des bulles restent après le vide: Il se peut que la pâte ne renouvelle pas sa surface, que le vide soit appliqué trop tôt ou que le temps de maintien soit trop court. Vérifiez la couverture de l'agitateur, le niveau de remplissage et si la pâte se plie plutôt que de tourner comme une masse solide.
- La poudre forme des grumeaux: La vitesse d'addition peut être trop rapide, la quantité de liquide résiduelle peut être trop faible ou la poudre peut être mal mouillée par le liquide sélectionné. Ajustez la séquence d'alimentation et vérifiez que l'agitateur ne pousse pas la poudre sèche dans une zone stagnante.
- Le lot surchauffe: L'énergie de pétrissage, un refroidissement insuffisant de la chemise ou un cycle long à grande vitesse peuvent en être la cause. Réduisez la vitesse pendant la phase finale, améliorez le refroidissement ou divisez le cycle en intervalles plus courts avec des contrôles de température.
- Les résultats varient selon les lots: Vérifiez l'humidité de la poudre, le poids de remplissage, la température initiale, le niveau de vide et la séquence d'opérateurs. Une recette qui enregistre uniquement le temps et la vitesse peut manquer les variables qui contrôlent réellement le point final.
- La pâte s'accumule sur le puits ou le mur: Cela peut réduire le transfert de chaleur et créer des régions non mélangées. Vérifiez le jeu de l'agitateur, la conception du grattoir s'il est installé et le point auquel le matériau est ajouté.
- La perte volatile est excessive: Le vide est peut-être trop profond ou le temps de maintien trop long pour le solvant. Envisagez un vide plus faible, des cycles plus courts ou un condenseur et un système de récupération.
Les problèmes de décharge commencent souvent lors du mélange. Une pâte qu'on laisse refroidir ou qui perd du solvant à l'intérieur du récipient peut devenir trop rigide pour s'écouler. Si la vanne ou la canalisation de refoulement est sous-dimensionnée, le problème apparaîtra en fin de lot alors même que l'étape de mélange semble satisfaisante. Examinez le chemin de décharge avec la même attention accordée à l’agitateur. Pour les produits sensibles au cisaillement, évitez d'utiliser une pompe de refoulement à grande vitesse qui modifie la structure de la pâte une fois le lot approuvé.
L’état du joint doit être vérifié dans le cadre de l’entretien de routine. Les fuites de vide peuvent réduire les performances de désaération et des joints usés peuvent introduire une contamination. Il est facile de manquer une perte progressive de vide lorsque la jauge fluctue ou lorsque l'opérateur prolonge le cycle pour compenser. Établissez une référence pour le temps de pompage et le taux de fuite, puis étudiez les changements avant qu'ils ne se transforment en échecs de lots.
Mise à l'échelle et validation sans approximations
La mise à l’échelle n’est pas une simple multiplication de la taille d’un lot. Un pétrin sous vide plus grand a une zone de transfert de chaleur, une géométrie d'agitateur, un niveau de remplissage et un temps de séjour sous vide différents. Garder la même vitesse en tours par minute ne garantit pas la même vitesse de pointe ni la même intensité de pétrissage. Garder le même temps de mélange ne garantit pas la même montée en température. L’approche pratique consiste à identifier l’étape limitante dans le processus à petite échelle, puis à concevoir l’essai à plus grande échelle pour reproduire cette étape.
Les paramètres de mise à l'échelle utiles incluent le couple ou la puissance par unité de masse, la vitesse de la pointe de l'agitateur, le cas échéant, le profil de température du lot, le niveau de vide, le nombre de cycles de vide et les mesures du point final. Aucun paramètre n’est universel. Une pâte limitée par le mouillage de la poudre peut s'écailler avec le taux d'addition et l'énergie de mélange, tandis qu'une pâte limitée par la désaération peut s'écailler avec le renouvellement de la surface et le temps de maintien sous vide. Un essai pilote devrait tester la séquence de production proposée, et pas seulement la formulation finale.
La validation doit inclure des échantillons provenant du haut, du milieu et du fond du récipient lorsque cela est possible. Testez les propriétés qui comptent pour le client : densité, teneur en vides, rhéologie, dispersion des particules, comportement au durcissement, performances électriques ou apparence. Enregistrez les données de fonctionnement pour chaque lot et comparez-les avec la plage acceptée. Si un lot échoue, déterminez si l'écart concerne la formulation, l'alimentation, le vide, la température ou la séquence d'opérateurs. Cet enregistrement devient la base de la recette de production et du dépannage futur.
Enfin, considérez le pétrin sous vide comme faisant partie d’un processus plutôt que comme une unité autonome. La manipulation de la poudre en amont, le dosage des liquides, les conduites de transfert et le rejet en aval affectent tous la teneur en air et l'uniformité. Une alimentation propre et bien contrôlée est plus facile à désaérer qu’une alimentation variable. Pour les équipes évaluant un mélange à haute viscosité, l'étape suivante consiste à définir les exigences en matière de pâte, à réaliser un essai représentatif et à confirmer la configuration de pétrissage sous vide par rapport aux résultats mesurés. Cette approche produit une décision d'équipement plus fiable que la seule comparaison des numéros de catalogue.