
濃厚ペースト用真空混練機
高粘度のペーストは通常の液体のように流動しないため、混合するのが困難です。それらは空気を閉じ込め、粉末粒子の周囲に塊を形成し、単純な撹拌機では到達できない停滞ゾーンを発生させる可能性があります。多くの場合、表面では均一に見えるバッチでも、サンプリング後の密度、レオロジー、硬化性能は異なります。真空混練機は、密閉容器内での混練動作の繰り返しと真空脱気を組み合わせることにより、この問題の両面に対応します。長沙天創粉体技術有限公司 (TENCAN) を供給します 真空混練機 空気の除去とペーストの均質化が重要な高粘度の混合作業に適しています。
このタイプの機器の選択は、タンクのサイズやモーターの出力だけの問題ではありません。有用な決定は、ペーストのレオロジー、固形分負荷、揮発性物質含有量、温度感度、洗浄要件、および残留空気の許容できる終点によって異なります。この記事では、真空混練の仕組み、どのプロセス変数がペーストの品質を変えるか、仮定や未検証の性能主張に頼らずに機械を評価する方法について説明します。
高粘度ペーストに標準ミキサー以上のものが必要な理由
選択の最初の間違いは、粘度を単一の数値として扱っていることです。ペーストの粘度は、せん断速度、温度、固形分の負荷、および保管時間によって変化します。多くの充填ペーストには降伏応力もあり、適用される応力がしきい値を超えるまで流れに抵抗します。従来のミキサーでは、壁または底部近くの材料がほぼ静止したままである一方で、インペラ近くの領域が移動する可能性があります。その環境に追加されたパウダーは不均一に濡れ、ペーストのひだに空気が閉じ込められたままになる可能性があります。
空気はいくつかのルートを通ってペーストに入ります。乾燥粉末は粒子間の細孔に空気を運びます。高速添加中に渦が表面に空気を引き込む可能性があります。移送ステップ、ポンピング、および排出でも気泡が発生する可能性があります。低粘度の液体では、多くの気泡が上昇し、すぐに抜けてしまいます。濃厚なペーストでは、泡は高い粘度によって安定し、数時間または数日にわたって残ることがあります。ペースト周囲の圧力を下げると気泡が膨張し、上昇し、更新された表面で壊れることができるため、真空が役立ちますが、ペースト表面が撹拌機によって繰り返し更新されない場合は、真空だけでは十分ではありません。
このため、混練と脱気は複合作業として扱う必要があります。混練すると、塊が折り畳まれ、引き伸ばされ、再結合されます。ペースト自体と容器の表面にペーストを押し付け、粉末の凝集を壊し、液体を乾いたポケットに分散させるのに役立ちます。同じ動作により、新しい材料が真空空間に露出されます。機械が真空を提供するものの全体の動きが弱い場合、脱気は遅く不均一になる可能性があります。強力な混合が行われるが真空ではない場合、目に見える泡が消え、溶解または同伴ガスが残ることがあります。
高粘度の混合は熱履歴にも影響します。捏ねるにはエネルギーが必要ですが、そのエネルギーの多くは熱になります。一部のペーストは温めると粘度が低下し、流動性が向上しますが、硬化が促進されたり、温度に敏感な添加剤が劣化したり、揮発性溶剤が蒸発したりする可能性があります。したがって、真空混練機は混合システムとしてだけでなく、熱システムとしても評価する必要があります。ジャケットのデザイン、撹拌速度、バッチサイズ、真空レベルが相互作用します。
真空捏ねで解決できることには限界があります。適合しない配合、分散が不十分な充填剤、または選択した液体で湿らせることができない粉末は修正されません。真空度が非常に高いと、反応系で過度の溶媒損失、発泡、または皮膜の形成が発生する可能性があります。実際の目標は、あらゆる痕跡のガスを除去することではなく、製品仕様を満たす再現可能なエンドポイントに到達することです。そのエンドポイントは、固定時間だけで定義するのではなく、密度、視覚的ボイド含有量、レオロジー、硬化後の性能などの測定可能な特性によって定義する必要があります。
真空混練機の仕組み
構成はサプライヤーや用途によって異なりますが、真空混練機には一般に、ジャケット付きまたは断熱された容器、1 つ以上の頑丈な撹拌機、密閉カバー、真空システム、排出装置、および速度、温度、圧力、時間の制御装置が含まれています。動作原理は簡単です。撹拌機によってバルク運動と局所的な混練が行われ、密閉容器によってペースト上の圧力が低下します。この組み合わせは、従来のプラネタリーミキシングだけでは濃すぎるペーストや、オープンプロセスには空気に敏感すぎるペーストに役立ちます。
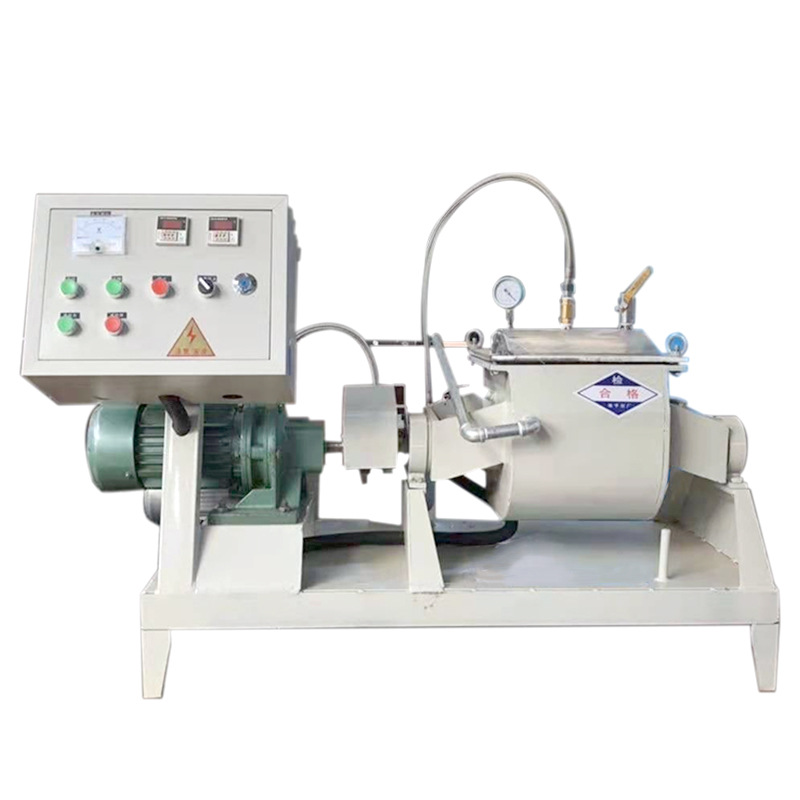
高粘度ペースト加工用の真空混練機です。必要な構成、連絡先材料、ユーティリティを製造元に確認してください。
撹拌機はプロセスの中心です。高粘度のサービスでは、インペラは単純な循環流以上のものを生成する必要があります。バルクペースト、容器壁、真空にさらされた表面の間で材料交換の繰り返しサイクルを生み出す必要があります。選択した設計に応じて、これは遊星運動、マルチブレード混練要素、シグマ型ブレード、または別の耐久性の高い形状で実現できます。正確な配置が重要なのは、ペーストが折り畳まれるか、剪断されるか、あるいは単にタンクの周りに押し込まれるかどうかを決定するためです。このため、 真空混練装置 選択は、一般的なミキサー カテゴリではなく、材料の動作から始める必要があります。
一般的な操作シーケンスも重要です。容器は大気圧または部分真空下で充填、密閉され、混合されます。次に、混合を続けながら真空を適用し、ペーストの表面が継続的に更新されるようにします。定義された保持期間の後、真空が解除され、バッチが検査またはサンプリングされ、必要に応じてサイクルが繰り返されます。一部のプロセスでは、静的な真空を保持するよりも膨張と表面の更新を繰り返す方が効果的であるため、1 つの長いサイクルではなく、複数の短い真空サイクルを使用します。最適な順序は、ペースト、揮発性物質、および許容可能なサイクル時間によって異なります。
熱伝達には細心の注意が必要です。ジャケットは混練時に発生する熱を取り除くことができますが、単位体積あたりの伝熱面積はバッチサイズによって変化します。バッチが大きくなると、その質量に比べて冷却面積が小さくなる可能性があるため、同じ撹拌速度でも異なる温度プロファイルが生じる可能性があります。蒸発によってペーストが冷却され、揮発性物質が除去されるため、真空も温度に影響します。配合物に溶媒が含まれている場合、ポンプを保護して材料を回収するために、真空システムにコンデンサー、レシーバー、または蒸気トラップが必要になる場合があります。これらはプロセス設計の問題であり、機械の注文後に選択する付属品ではありません。
シールと排出も実用的なポイントです。シャフト シールは、ペーストの接触、洗浄剤、真空サイクルに耐える必要があります。排出は、ペーストの硬さに応じて、重力、ポンプ、押出、または別の方法によって行うことができます。研究室ではよく流れるペーストでも、冷却後に大きな容器から排出するのが難しい場合があります。粘度の値だけでなく、実際のペーストを使用して吐出形状、バルブの種類、最小クリアランスを確認する必要があります。製品が研磨性または腐食性の場合、接液材料および交換可能な摩耗部品が選択決定の一部になります。
制御システムはプロセスを観察可能にする必要があります。有用な情報には、撹拌機の速度またはトルク、製品温度、容器圧力、バッチ時間などがあります。トルクや消費電力はペーストの粘稠度の変化を示す可能性がありますが、ベースラインなしで解釈すべきではありません。トルクの上昇は、バッチが濃くなっているか、冷却しているか、粉末添加物を湿らせていないことを意味している可能性があります。トルクの低下は、真空下でペーストが加熱、剪断、または揮発性成分の損失を意味している可能性があります。オペレーターは、これらの信号に対する明確な制限と定義された応答を必要とします。
ペーストの品質を制御するプロセス変数
機械が設置されると、ペーストの品質は配合とプロセスの相互作用によって制御されます。同じ真空混練機でも、充填順序、固形物の投入、温度履歴が変わると、まったく異なる結果が得られることがあります。開発およびスケールアップ時には、次の変数に注意する必要があります。
固体の充填と粒子の充填
通常、固形分の添加量が多くなると粘度が増加し、脱気はより困難になります。また、粒子表面を濡らすために利用できる液体の量も減少します。固体の充填が不十分な場合、全体の液体比率が正しいように見えても、ペーストに乾燥ポケットが含まれる可能性があります。解決策は必ずしも液体を追加することではありません。粒度分布を変更したり、供給順序を調整したり、短いプレミックス段階を使用したりすると、濡れを改善できます。試行中は、実際の固形分含有量、フィラー密度、粉末添加速度を記録してください。これらの詳細は、撹拌速度と同様に真空混練の結果に影響を与えるためです。
混合・混練強度
強度が低いと、凝集体や停滞ゾーンが残る可能性があります。強度を高くするとサイクルを短縮できますが、熱が加わったり、充電中の空気の巻き込みが促進されたり、せん断に敏感な添加剤が劣化したりする可能性があります。正しい強度とは、許容可能な時間内で必要な分散と表面の再生を達成する最低レベルです。混合中に粘度が変化するため、単一の速度がバッチ全体に適さない場合があります。粉末添加中に緩やかに開始し、湿潤後に増加する段階的なプロファイルは、多くの場合、最初から最大速度で実行するよりも安定します。
真空レベルと保持時間
真空レベルは、気泡の膨張を引き起こす圧力差を決定します。保持時間は、ペーストがその圧力にさらされる時間を決定します。実際には、溶媒の損失や表面皮張りを引き起こす非常に深い真空よりも、良好な表面再生を伴う中程度の真空の方が効果的である可能性があります。エンドポイントは製品プロパティにリンクされている必要があります。たとえば、密度測定は追加の真空サイクルが有効かどうかを示すことができますが、目視チェックだけでは微細な分散ガスを見逃す可能性があります。真空時間を延長する前に、必ず液相の蒸気圧と反応性成分の感度をチェックしてください。
温度制御
温度は、粘度、湿潤、反応速度、揮発分の損失に影響を与えます。温かいペーストは気泡が動きやすくなるため、より早く脱気できますが、同じ熱ではポットライフが短くなったり、添加剤が損傷したりする可能性があります。ジャケット温度はペースト温度とは別に制御する必要があります。急激な温度上昇は混練エネルギーが過剰であるか冷却が不十分であることを示す可能性があるため、オペレーターは最終値だけでなく温度変化率にも注意する必要があります。温度に敏感な製品の場合、高速で長いサイクルよりも、制御された冷却を伴う短い混合サイクルの方が好ましい場合があります。
供給シーケンスと粉体湿潤
バッチが硬くなりすぎる前に、液体が粒子塊に浸透できるような方法で粉末を追加する必要があります。すべての乾燥固体を小さな液体のかかとに追加すると、乾燥ポケットの周囲に厚い皮膚が作成される可能性があります。液体の追加が速すぎると、後で均質化することが困難になるスラリーが生成される可能性があります。供給シーケンスは、モデル材料だけでなく、実際の生産粉末を使用してテストする必要があります。真空混練機は、表面が乾燥粉末の下に埋もれることなく、撹拌機に負荷がかかる速度で投入する必要があります。
| プロセス変数 | 主な効果 | 実践チェック |
|---|---|---|
| 固体の積載 | 粘度、湿潤要求、空気保持量を変更します。 | 目的の固体レベルで密度、空隙率、レオロジーをチェックします |
| 撹拌速度 | 混練・分散・入熱をコントロール | トルク、温度上昇、視覚的な均一性を記録します。 |
| 真空度 | 気泡の膨張と揮発性物質の除去を促進します | 製品仕様に照らして溶媒損失と終点を確認する |
| バッチ温度 | 粘度、反応速度、脱気性に影響を与える | ジャケット温度だけでなくペースト温度も監視します |
| 給餌シーケンス | 粉末の濡れと塊の形成を判断します | 最初の混合段階の後にドライポケットがないか検査します |
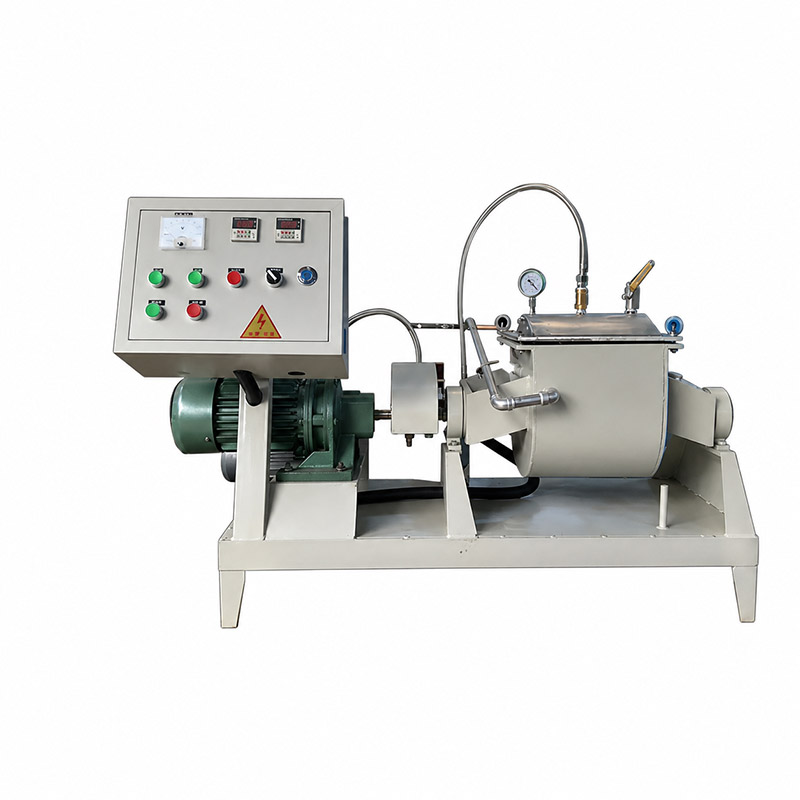
真空混練機の製品図。プロセス順序は、実際のペーストのレオロジーと揮発性成分に基づいて開発する必要があります。
エンドポイント定義はプロセス制御の一部です。真空時間を固定するのは簡単ですが、粉末の表面積、水分、またはペーストの温度におけるバッチ間の違いを反映していない可能性があります。より良いアプローチは、目標密度、トルク特性、温度制限、定義された真空サイクル数などの測定可能な条件と時間を組み合わせるものです。この方法は、容器内の複数の場所からサンプリングすることによって検証する必要があります。上面からのサンプルだけでは、バルクペーストが均一であるという証拠にはなりません。
真空混練機の選定基準
有用な選択プロセスは、機器のカテゴリではなく、職務から始まります。関連する加工温度でのペーストの説明: 見かけの粘度、降伏挙動、固形分含有量、粒子サイズ、密度、揮発分含有量、熱またはせん断に対する感度。次に、バッチ サイズ、許容可能なサイクル タイム、洗浄方法、排出要件、およびサイトのユーティリティを定義します。これらの入力により、真空混練機が適切かどうか、またどの構成を最初に評価する必要があるかが決まります。
作業量は、公称容器サイズではなく、現実的な充填レベルに基づく必要があります。高粘度のペーストには混合と真空膨張のためのヘッドスペースが必要で、過剰充填するとトルクと熱が増加する一方で表面の再生が低下する可能性があります。充填不足は、撹拌機がバッチを適切に混練するのに十分な量の材料と接触しない可能性があるため、非効率的になる可能性もあります。提案された作業量がどのように計算されたかを尋ね、充填範囲をメーカーに確認してください。
接液部の材質と表面仕上げは、製品と洗浄方法に一致する必要があります。ステンレス鋼が一般的ですが、グレード、仕上げ、エラストマーの選択は、腐食性、摩耗、溶剤適合性、汚染限界によって異なります。ペーストに硬質フィラーが含まれている場合は、撹拌機のエッジ、シール、吐出コンポーネントの摩耗を考慮してください。製品が金属汚染に弱い場合は、関連する接点材質と検査箇所を指定してください。これらの詳細は、耐久性に関する一般的な主張よりも価値があります。
真空システムはプロセスガス負荷に適合させる必要があります。空気を除去することだけが義務ではありません。溶媒、水分、反応副生成物も存在する可能性があります。乾燥空気では良好に動作するポンプでも、凝縮性蒸気では動作が異なる場合があります。蒸気の処理、濾過、回収について質問してください。可燃性溶剤の場合、電気的分類と接地要件は現場の安全性評価によって定義する必要があります。機械のサプライヤーは技術情報を提供できますが、最終的な安全性の検討はユーザーの責任となります。
コントロールとデータレコードは再現性をサポートする必要があります。圧力、温度、速度またはトルク、経過時間が明確に表示されることを確認してください。レシピの保存は便利ですが、オペレーターはどの変数が重要なのか、制限に達した場合の対応方法も知っておく必要があります。データを記録するものの、実用的なアラーム戦略を備えていないマシンでも、一貫性のないバッチが生成される可能性があります。
注文する前に、トライアルまたは同様のペーストを使用した文書化されたリファレンス ケースをリクエストしてください。試験では、単純化されたモデルではなく、代表的な粉末と液体を使用する必要があります。開始条件、動作シーケンス、および受け入れテストを定義する必要があります。あ TENCAN 真空混練機 これらの基準に照らして検討することは可能ですが、特定の材料とプロセスについては、最終的な構成を製造元に確認する必要があります。
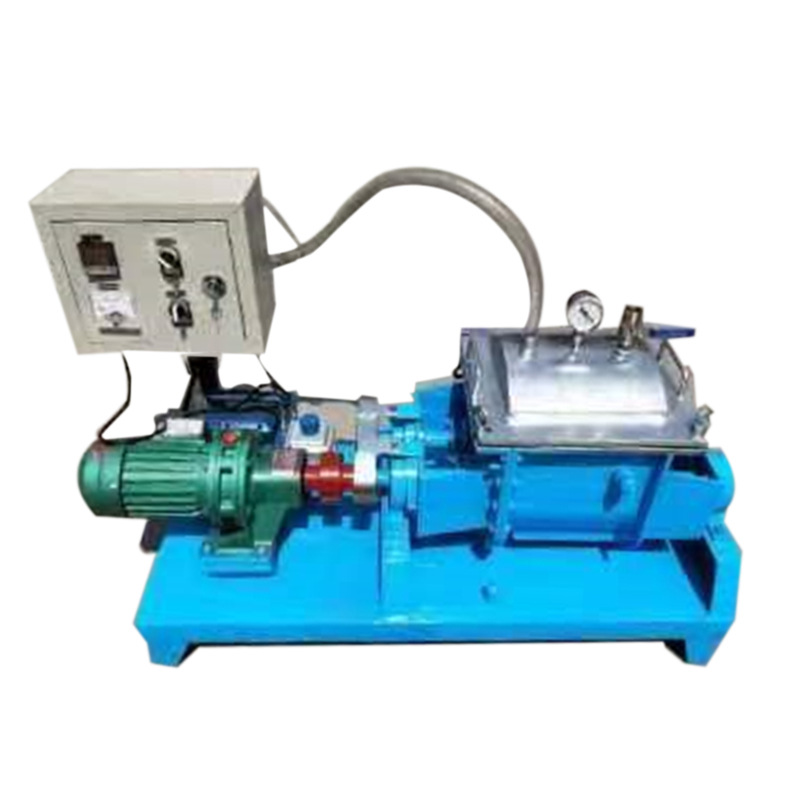
真空混練機の製品図。選択は、ペーストのレオロジー、バッチサイズ、洗浄の必要性、および真空負荷に照らして確認する必要があります。
通常、完全な評価リクエストには、ペースト配合範囲、目標バッチサイズ、粘度またはトルク挙動、固形分充填量、嵩密度、最高温度、溶剤含有量、洗浄手順、吐出方法、ユーティリティ、および受け入れテストが含まれます。一部の値が不明な場合は、範囲を指定して、どの変数をテストするかを特定します。これにより、サプライヤーは、あるバッチには大きすぎて別のバッチには不適切なマシンではなく、現実的な構成を提案することができます。
一般的な操作上の問題と実際的な解決策
真空混練の問題のほとんどは、根本原因ではなく症状として現れます。次のチェックは、配合を変更したり、新しい機器を要求したりする前に、問題を絞り込むのに役立ちます。
- 真空後に気泡が残る: ペーストの表面が更新されていないか、真空の適用が早すぎるか、保持時間が短すぎる可能性があります。撹拌機の範囲、充填レベル、ペーストが固体の塊として回転するのではなく折りたたまれているかどうかを確認します。
- 粉末が塊になる: 添加速度が速すぎるか、液体ヒールが小さすぎるか、または粉末が選択された液体によって十分に湿らない可能性があります。供給順序を調整し、撹拌機が乾燥粉末を停滞ゾーンに押し込んでいないことを確認します。
- バッチの過熱: 混練エネルギー、ジャケットの冷却不足、または高速での長いサイクルが原因である可能性があります。最終段階では速度を下げ、冷却を改善するか、サイクルを短い間隔に分割して温度チェックを行います。
- 結果はバッチ間で異なります: 粉末の水分、充填重量、初期温度、真空レベル、オペレーターの順序を確認してください。時間と速度だけを記録するレシピでは、実際にエンドポイントを制御する変数が失われる可能性があります。
- シャフトまたは壁にペーストが蓄積する: これにより、熱伝達が減少し、混合されていない領域が生じる可能性があります。撹拌機のクリアランス、スクレーパーが取り付けられている場合は設計、材料を追加するポイントを確認します。
- 揮発性損失が過大である: 真空が深すぎるか、溶媒に対して保持時間が長すぎる可能性があります。より低い真空、より短いサイクル、または凝縮器と回収システムを検討してください。
吐出の問題は、多くの場合、混合中に始まります。容器内でペーストが冷えたり溶媒が失われたりすると、ペーストが硬くなりすぎて流れなくなる可能性があります。排出バルブまたはパイプのサイズが小さすぎると、混合段階では問題がなかったように見えても、バッチの最後に問題が発生します。撹拌機と同じ注意を払って排出経路を見直してください。せん断に敏感な製品の場合は、バッチが承認された後にペースト構造を変化させる高速排出ポンプの使用を避けてください。
定期メンテナンスの一環としてシールの状態をチェックする必要があります。真空漏れは脱気性能を低下させる可能性があり、シールが摩耗すると汚染が発生する可能性があります。真空度が徐々に低下するのは、ゲージが変動したり、オペレータが補正するためにサイクルを延長したりした場合に見落とされやすくなります。ポンプダウン時間とリーク率のベースラインを確立し、バッチ障害になる前に変化を調査します。
推測に頼らないスケールアップと検証
スケールアップは、バッチ サイズを単純に増やすことではありません。大型の真空混練機では、伝熱面積、撹拌機の形状、充填レベル、真空滞留時間が異なります。同じ回転数を維持しても、同じチップ速度や同じ混練強度を保証するものではありません。同じ混合時間を維持しても、同じ温度上昇が保証されるわけではありません。実際的なアプローチは、小規模プロセスにおける律速ステップを特定し、そのステップを再現する大規模試験を設計することです。
有用なスケールアップパラメータには、単位質量あたりのトルクまたは出力、関連する撹拌機先端速度、バッチ温度プロファイル、真空レベル、真空サイクル数、およびエンドポイント測定値が含まれます。単一のパラメーターは普遍的ではありません。粉末の湿潤によって制限されるペーストは添加速度と混合エネルギーによって変化する可能性があり、一方、脱気によって制限されるペーストは表面の更新と真空保持時間によって変化する可能性があります。パイロット試験では、最終的な配合だけでなく、提案された製造順序をテストする必要があります。
検証には、可能であれば容器の上部、中央、底部からのサンプルを含める必要があります。密度、空隙率、レオロジー、粒子分散、硬化挙動、電気的性能、外観など、顧客にとって重要な特性をテストします。各バッチの動作データを記録し、許容範囲と比較します。バッチが失敗した場合は、逸脱が配合、供給、真空、温度、またはオペレーターの順序のいずれにあるのかを判断します。この記録は、生産レシピと将来のトラブルシューティングの基礎となります。
最後に、真空混練機を独立したユニットとしてではなく、プロセスの一部として扱います。上流の粉体の取り扱い、液体の分注、移送ライン、および下流の排出はすべて、空気含有量と均一性に影響します。クリーンで適切に制御された飼料は、変動する飼料よりも脱気しやすいです。高粘度混合を評価するチームの次のステップは、ペースト要件を定義し、代表的な試行を実行し、測定結果に対して真空混練構成を確認することです。このアプローチにより、カタログ番号だけを比較するよりも信頼性の高い機器の決定が行われます。