
آلة العجن الفراغية للمعجون السميك
يصعب خلط المعاجين عالية اللزوجة لأنها لا تتدفق مثل السوائل العادية. يمكنها حبس الهواء، وتشكيل كتل حول جزيئات المسحوق، وإنشاء مناطق راكدة لا تصل إليها أداة التحريك البسيطة أبدًا. غالبًا ما تكون النتيجة دفعة تبدو موحدة على السطح ولكنها تختلف في الكثافة أو الريولوجيا أو الأداء المعالج بعد أخذ العينات. تعالج آلة العجن الفراغي جانبي هذه المشكلة من خلال الجمع بين عملية العجن المتكررة ونزع الهواء الفراغي داخل وعاء مغلق. تشانغشا تيانتشوانغ مسحوق التكنولوجيا المحدودة (TENCAN) الإمدادات أ آلة العجن فراغ لمهام الخلط عالية اللزوجة حيث تكون إزالة الهواء وتجانس العجينة أمرًا مهمًا.
إن اختيار هذا النوع من المعدات لا يتعلق فقط بحجم الخزان أو قوة المحرك. ويعتمد القرار المفيد على ريولوجيا المعجون، وتحميل المواد الصلبة، والمحتوى المتطاير، وحساسية درجة الحرارة، ومتطلبات التنظيف، ونقطة النهاية المقبولة للهواء المتبقي. تشرح هذه المقالة كيفية عمل العجن الفراغي، ومتغيرات العملية التي تغير جودة المعجون، وكيفية تقييم الآلة دون الاعتماد على افتراضات أو ادعاءات أداء لم يتم التحقق منها.
لماذا تحتاج المعاجين عالية اللزوجة إلى أكثر من مجرد خلاط قياسي
خطأ الاختيار الأول هو التعامل مع اللزوجة كرقم واحد. تتغير لزوجة اللصق مع معدل القص ودرجة الحرارة وتحميل المواد الصلبة ووقت التخزين. تحتوي العديد من المعاجين المملوءة أيضًا على إجهاد إنتاج: فهي تقاوم التدفق حتى يتجاوز الضغط المطبق العتبة. في الخلاط التقليدي، قد تتحرك المنطقة القريبة من المكره بينما تظل المادة القريبة من الجدار أو القاع ثابتة تقريبًا. يمكن للمسحوق المضاف إلى تلك البيئة أن يبلل بشكل غير متساو، ويمكن أن يبقى الهواء محصوراً في ثنايا المعجون.
يدخل الهواء إلى العجينة من خلال عدة طرق. تحمل المساحيق الجافة الهواء في المسام بين الجزيئات. يمكن للدوامة سحب الهواء إلى السطح أثناء الإضافة عالية السرعة. خطوات النقل والضخ والتفريغ يمكن أن تؤدي أيضًا إلى ظهور الفقاعات. في السوائل منخفضة اللزوجة، ترتفع العديد من الفقاعات وتفلت بسرعة. في عجينة سميكة، يتم تثبيت الفقاعات بواسطة اللزوجة العالية وقد تبقى لساعات أو أيام. يساعد الفراغ لأن تقليل الضغط حول المعجون يسمح للفقاعات بالتمدد والارتفاع والكسر عند سطح متجدد، لكن الفراغ وحده لا يكفي إذا لم يتم تجديد سطح المعجون بشكل متكرر بواسطة المحرض.
ولهذا السبب يجب التعامل مع العجن ونزع الهواء كواجب مشترك. يطوي العجن ويمتد ويعيد تجميع الكتلة. فهو يضغط المعجون على نفسه وعلى أسطح الأوعية الدموية، مما يساعد على تكسير تكتلات المسحوق وتوزيع السائل في الجيوب الجافة. نفس الحركة تعرض مادة جديدة إلى الفضاء الفراغي. إذا كانت الآلة توفر حركة فراغية ولكن ضعيفة للجزء الأكبر، فقد يكون نزع الهواء بطيئًا وغير متساوٍ. إذا كان يوفر خلطًا قويًا ولكن بدون فراغ، فقد تختفي الفقاعات المرئية بينما يبقى الغاز المذاب أو المحصور.
يؤثر الخلط عالي اللزوجة أيضًا على تاريخ الحرارة. يتطلب العجن طاقة، وجزء كبير من هذه الطاقة يتحول إلى حرارة. تصبح بعض المعاجين أقل لزوجة عند تسخينها، الأمر الذي يمكن أن يحسن التدفق ولكنه قد يؤدي أيضًا إلى تسريع عملية المعالجة، أو تحلل مادة مضافة حساسة لدرجة الحرارة، أو التخلص من المذيبات المتطايرة. لذلك يجب تقييم آلة العجن الفراغية كنظام حراري بالإضافة إلى نظام خلط. يتفاعل تصميم السترة وسرعة المحرض وحجم الدفعة ومستوى الفراغ.
هناك حدود لما يمكن أن يحله العجن الفراغي. لن يقوم بتصحيح تركيبة غير متوافقة، أو حشوة سيئة التوزيع، أو مسحوق لا يمكن ترطيبه بالسائل المحدد. قد يؤدي الفراغ العالي جدًا إلى فقدان مفرط للمذيبات أو تكوين رغوة أو تكوين الجلد على الأنظمة التفاعلية. الهدف العملي ليس إزالة كل أثر للغاز، بل الوصول إلى نقطة نهاية قابلة للتكرار تلبي مواصفات المنتج. وينبغي تحديد نقطة النهاية هذه من خلال خاصية قابلة للقياس مثل الكثافة، أو محتوى الفراغ البصري، أو الريولوجيا، أو الأداء بعد العلاج، وليس من خلال وقت محدد وحده.
كيف تعمل آلة العجن الفراغية
على الرغم من أن التكوينات تختلف حسب المورد والتطبيق، فإن آلة العجن الفراغي تشتمل عمومًا على وعاء مغلف أو معزول، وواحد أو أكثر من المحرضين للخدمة الشاقة، وغطاء محكم، ونظام تفريغ، وترتيب تفريغ، وأدوات تحكم في السرعة ودرجة الحرارة والضغط والوقت. مبدأ العمل واضح ومباشر: يقوم المحرض بإنشاء حركة كبيرة وعجن موضعي، بينما يسمح الوعاء المحكم بتقليل الضغط فوق العجينة. يعد هذا المزيج مفيدًا للمعاجين السميكة جدًا للخلط الكوكبي التقليدي وحده أو الحساسة جدًا للهواء للمعالجة المفتوحة.
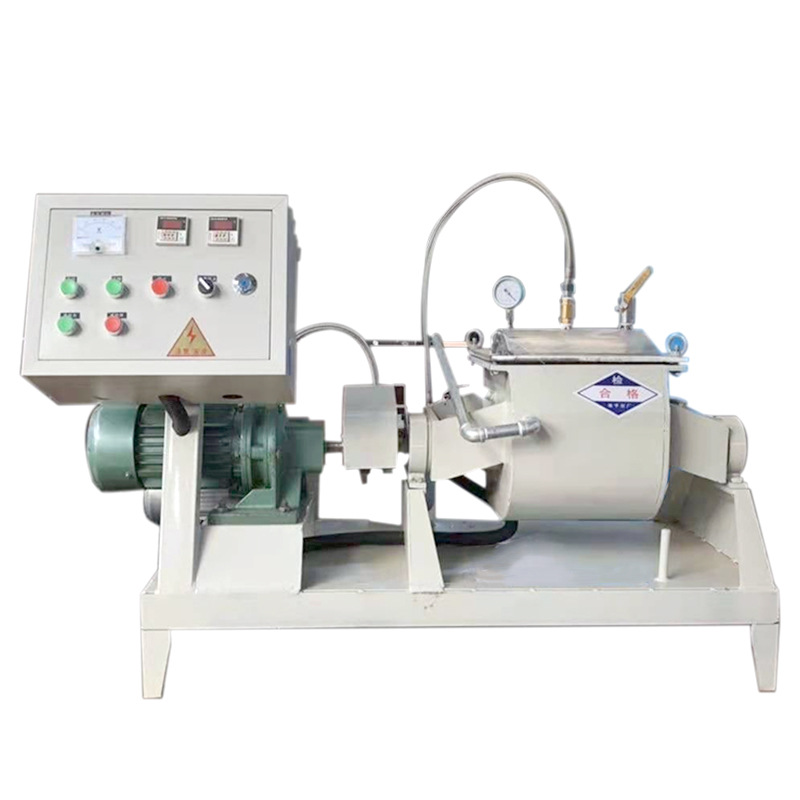
آلة العجن الفراغية لمعالجة العجينة عالية اللزوجة. قم بتأكيد التكوين المطلوب ومواد الاتصال والأدوات المساعدة مع الشركة المصنعة.
المحرض هو قلب العملية. في الخدمة عالية اللزوجة، يجب أن تولد المكره أكثر من مجرد تدفق متداول بسيط. يجب أن تخلق دورة متكررة من تبادل المواد بين العجينة السائبة وجدار الوعاء الدموي والسطح المكشوف بالفراغ. اعتمادًا على التصميم المحدد، يمكن تحقيق ذلك من خلال الحركة الكوكبية، أو عنصر عجن متعدد الشفرات، أو شفرة من نوع سيجما، أو أي شكل هندسي آخر للخدمة الشاقة. الترتيب الدقيق مهم لأنه يحدد ما إذا كان المعجون مطويًا أو مقطوعًا أو يتم دفعه حول الخزان فقط. ولهذا السبب أ معدات العجن فراغ يجب أن يبدأ الاختيار بسلوك المادة، وليس بفئة خلاط عامة.
ومن المهم أيضًا تسلسل التشغيل النموذجي. يتم شحن الوعاء وإغلاقه وخلطه تحت فراغ جوي أو جزئي. ثم يتم تطبيق الفراغ مع استمرار الخلط بحيث يتم تجديد سطح المعجون باستمرار. بعد فترة احتجاز محددة، قد يتم كسر التفريغ، وفحص الدفعة أو أخذ عينات منها، وتكرار الدورة إذا لزم الأمر. تستخدم بعض العمليات عدة دورات فراغ قصيرة بدلاً من دورة واحدة طويلة لأن التمدد المتكرر وتجديد السطح يمكن أن يكون أكثر فعالية من الاحتفاظ بالفراغ الساكن. يعتمد التسلسل الأفضل على العجينة والمحتوى المتطاير ومدة الدورة المقبولة.
نقل الحرارة يستحق اهتماما وثيقا. يمكن للسترة إزالة الحرارة الناتجة عن العجن، ولكن مساحة نقل الحرارة لكل وحدة حجم تتغير مع حجم الدفعة. قد تحتوي الدفعة الأكبر حجمًا على مساحة تبريد أقل بالنسبة إلى كتلتها، وبالتالي فإن نفس سرعة المحرض يمكن أن تنتج ملفًا مختلفًا لدرجة الحرارة. يؤثر الفراغ أيضًا على درجة الحرارة لأن التبخر يبرد العجينة ويزيل المواد المتطايرة. إذا كانت التركيبة تحتوي على مذيب، فقد يحتاج نظام التفريغ إلى مكثف أو جهاز استقبال أو مصيدة بخار لحماية المضخة واستعادة المواد. هذه أسئلة تتعلق بتصميم العملية، وليست ملحقات يتم اختيارها بعد طلب الماكينة.
الختم والتفريغ هي نقاط عملية أخرى. يجب أن تتحمل أختام العمود ملامسة المعجون وعوامل التنظيف وركوب الدراجات الفراغية. يمكن أن يكون التفريغ عن طريق الجاذبية أو المضخة أو البثق أو أي طريقة أخرى حسب صلابة العجينة. قد يكون من الصعب تفريغ المعجون الذي يتدفق بشكل جيد في المختبر من وعاء كبير بعد تبريده. يجب مراجعة هندسة التفريغ ونوع الصمام والحد الأدنى من الخلوص بالمعجون الفعلي، وليس فقط بقيمة اللزوجة. إذا كان المنتج كاشطًا أو مسببًا للتآكل، فإن المواد المبللة وأجزاء التآكل القابلة للاستبدال تصبح جزءًا من قرار الاختيار.
يجب أن يجعل نظام التحكم العملية قابلة للملاحظة. تتضمن المعلومات المفيدة سرعة المحرض أو عزم الدوران، ودرجة حرارة المنتج، وضغط الوعاء، ووقت الدفعة. يمكن أن يشير عزم الدوران أو سحب الطاقة إلى التغييرات في تناسق اللصق، ولكن لا ينبغي تفسيره بدون خط أساس. قد يعني ارتفاع عزم الدوران أن الدفعة أصبحت سميكة، أو باردة، أو فشلت في تبليل إضافة المسحوق. قد يعني انخفاض عزم الدوران أن المعجون يسخن أو يقص أو يفقد المكونات المتطايرة تحت الفراغ. يحتاج المشغلون إلى حدود واضحة واستجابة محددة لهذه الإشارات.
متغيرات العملية التي تتحكم في جودة اللصق
بمجرد تركيب الماكينة، يتم التحكم في جودة المعجون من خلال التفاعل بين التركيبة والعملية. يمكن أن تنتج نفس آلة العجن الفراغية نتائج مختلفة تمامًا عندما يتغير تسلسل التعبئة أو تحميل المواد الصلبة أو تاريخ درجة الحرارة. المتغيرات التالية تستحق الاهتمام أثناء التطوير والتوسيع.
تحميل المواد الصلبة وتعبئة الجسيمات
عادةً ما يؤدي تحميل المواد الصلبة الأعلى إلى زيادة اللزوجة ويجعل عملية نزع الهواء أكثر صعوبة. كما أنه يقلل من كمية السائل المتاحة لأسطح الجسيمات الرطبة. إذا كانت المواد الصلبة معبأة بشكل سيئ، فقد يحتوي المعجون على جيوب جافة حتى عندما تبدو نسبة السائل الإجمالية صحيحة. الحل ليس دائمًا إضافة المزيد من السوائل. يمكن أن يؤدي تغيير توزيع حجم الجسيمات، أو ضبط تسلسل التغذية، أو استخدام مرحلة قصيرة من الخلط المسبق إلى تحسين الترطيب. أثناء التجارب، قم بتسجيل محتوى المواد الصلبة الفعلي وكثافة الحشو ومعدل إضافة المسحوق لأن هذه التفاصيل تؤثر على نتيجة العجن الفراغي بقدر تأثيرها على سرعة المحرض.
كثافة الخلط والعجن
قد تترك الكثافة المنخفضة التجمعات والمناطق الراكدة. يمكن أن تؤدي الكثافة العالية إلى تقصير الدورة ولكنها قد تزيد الحرارة، أو تعزز احتجاز الهواء أثناء الشحن، أو تؤدي إلى تدهور المواد المضافة الحساسة للقص. الشدة الصحيحة هي أدنى مستوى يحقق التشتت المطلوب وتجديد السطح خلال فترة زمنية مقبولة. ونظرًا لتغير اللزوجة أثناء الخلط، فقد لا تكون السرعة الواحدة مناسبة للدفعة بأكملها. إن التشكيل المرحلي، الذي يبدأ برفق أثناء إضافة المسحوق ويزداد بعد التبليل، غالبًا ما يكون أكثر استقرارًا من الجري بأقصى سرعة من البداية.
مستوى الفراغ ووقت الانتظار
يحدد مستوى الفراغ فرق الضغط الذي يؤدي إلى تمدد الفقاعة. يحدد وقت الانتظار مدة تعرض المعجون لهذا الضغط. من الناحية العملية، قد يكون التفريغ المعتدل مع التجديد الجيد للسطح أكثر فعالية من التفريغ العميق جدًا الذي يسبب فقدان المذيبات أو تسلخ السطح. يجب أن تكون نقطة النهاية مرتبطة بخاصية المنتج. على سبيل المثال، يمكن أن يُظهر قياس الكثافة ما إذا كانت دورات التفريغ الإضافية مفيدة، في حين أن الفحص البصري وحده قد يغفل الغازات الدقيقة المشتتة. تحقق دائمًا من ضغط بخار الطور السائل وحساسية المكونات التفاعلية قبل تمديد وقت الفراغ.
التحكم في درجة الحرارة
تؤثر درجة الحرارة على اللزوجة والترطيب ومعدل التفاعل والفقد المتطاير. قد يتحلل المعجون الدافئ بشكل أسرع لأن الفقاعات تتحرك بسهولة أكبر، ولكن نفس الحرارة قد تقلل من عمر الوعاء أو تتلف مادة مضافة. يجب التحكم في درجة حرارة الغلاف بشكل منفصل عن درجة حرارة المعجون. يجب على المشغلين مراقبة معدل تغير درجة الحرارة، وليس فقط القيمة النهائية، لأن الارتفاع السريع يمكن أن يشير إلى طاقة عجن زائدة أو تبريد غير كافي. بالنسبة للمنتجات الحساسة لدرجة الحرارة، قد تكون دورة الخلط الأقصر مع التبريد المتحكم فيه أفضل من دورة أطول بسرعة عالية.
تسلسل التغذية وترطيب المسحوق
يجب إضافة المسحوق بطريقة تسمح للسائل باختراق كتلة الجسيمات قبل أن تصبح الدفعة قاسية جدًا. يمكن أن تؤدي إضافة جميع المواد الصلبة الجافة إلى كعب سائل صغير إلى تكوين جلد سميك حول الجيوب الجافة. يمكن أن تؤدي إضافة السائل بسرعة كبيرة إلى إنتاج ملاط يصبح من الصعب تجانسه فيما بعد. وينبغي اختبار تسلسل التغذية باستخدام مساحيق الإنتاج الفعلية، وليس فقط باستخدام مادة نموذجية. يجب شحن آلة العجن الفراغية بمعدل يحافظ على تحميل المحرض دون دفن السطح تحت المسحوق الجاف.
| متغير العملية | التأثير الرئيسي | فحص عملي |
|---|---|---|
| تحميل المواد الصلبة | يغير اللزوجة، وترطيب الطلب، واحتباس الهواء | التحقق من الكثافة، ومحتوى الفراغ، والانسيابية على مستوى المواد الصلبة المقصودة |
| سرعة المحرض | يتحكم في العجن والتشتت وإدخال الحرارة | سجل عزم الدوران، وارتفاع درجة الحرارة، والتوحيد البصري |
| مستوى الفراغ | يؤدي إلى توسيع الفقاعات وإزالة المواد المتطايرة | تأكيد فقدان المذيبات ونقطة النهاية مقابل مواصفات المنتج |
| درجة حرارة الدفعة | يؤثر على اللزوجة ومعدل التفاعل ونزع الهواء | مراقبة درجة حرارة المعجون، وليس فقط درجة حرارة الغلاف |
| تسلسل التغذية | يحدد ترطيب المسحوق وتكوين الكتلة | فحص الجيوب الجافة بعد مرحلة الخلط الأولى |
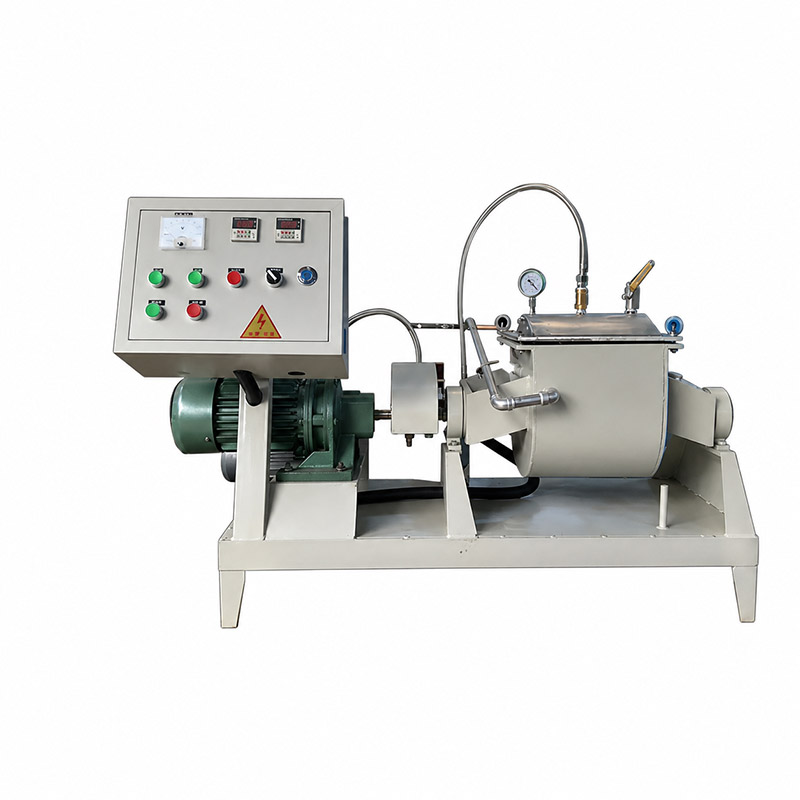
عرض المنتج لآلة العجن الفراغية. ينبغي تطوير تسلسل العملية حول ريولوجيا العجينة الفعلية والمحتوى المتطاير.
يعد تعريف نقطة النهاية جزءًا من التحكم في العملية. يعد وقت التفريغ الثابت أمرًا بسيطًا، ولكنه قد لا يعكس الاختلافات من دفعة إلى أخرى في مساحة سطح المسحوق أو الرطوبة أو درجة حرارة المعجون. يجمع النهج الأفضل بين الوقت وحالة قابلة للقياس، مثل الكثافة المستهدفة، أو توقيع عزم الدوران، أو حد درجة الحرارة، أو عدد محدد من دورات الفراغ. وينبغي التحقق من صحة الطريقة عن طريق أخذ عينات من أكثر من موقع واحد في السفينة. لا تعتبر العينة من السطح العلوي وحده دليلاً على أن العجينة السائبة موحدة.
معايير الاختيار لآلة العجن الفراغية
تبدأ عملية الاختيار المفيدة بالمهمة، وليس بفئة المعدات. وصف العجينة عند درجة حرارة المعالجة ذات الصلة: اللزوجة الظاهرة، وسلوك الإنتاجية، ومحتوى المواد الصلبة، وحجم الجسيمات، والكثافة، والمحتوى المتطاير، والحساسية للحرارة أو القص. ثم حدد حجم الدفعة ووقت الدورة المقبول وطريقة التنظيف ومتطلبات التفريغ والأدوات المساعدة للموقع. تحدد هذه المدخلات ما إذا كانت آلة العجن الفراغية مناسبة أم لا وأي تكوين يجب تقييمه أولاً.
وينبغي أن يعتمد حجم العمل على مستوى تعبئة واقعي، وليس على حجم الوعاء الاسمي. يحتاج المعجون عالي اللزوجة إلى مساحة رأسية للخلط وتوسيع الفراغ، ويمكن أن يؤدي الإفراط في التعبئة إلى تقليل تجديد السطح مع زيادة عزم الدوران والحرارة. يمكن أيضًا أن يكون نقص الملء غير فعال لأن المحرض قد لا يلامس ما يكفي من المواد لعجن الدفعة بشكل صحيح. اسأل عن كيفية حساب حجم العمل المقترح وتأكد من نطاق التعبئة مع الشركة المصنعة.
يجب أن تتوافق المواد المبللة والتشطيب السطحي مع المنتج ونظام التنظيف. يعد الفولاذ المقاوم للصدأ أمرًا شائعًا، ولكن اختيار الدرجة والتشطيب والمطاط الصناعي يعتمد على التآكل والتآكل وتوافق المذيبات وحدود التلوث. إذا كان المعجون يحتوي على مواد حشو صلبة، ففكر في تآكل حواف المحرض والأختام ومكونات التفريغ. إذا كان المنتج حساسًا للتلوث المعدني، فحدد مواد الاتصال ونقاط الفحص ذات الصلة. هذه التفاصيل أكثر قيمة من الادعاء العام حول المتانة.
يجب أن يتوافق نظام التفريغ مع حمل غاز العملية. إن إزالة الهواء ليس هو الواجب الوحيد؛ قد توجد أيضًا المذيبات والرطوبة والمنتجات الثانوية للتفاعل. قد تتصرف المضخة التي تعمل بشكل جيد في الهواء الجاف بشكل مختلف مع الأبخرة القابلة للتكثيف. اسأل عن معالجة البخار، والترشيح، والانتعاش. بالنسبة للمذيبات القابلة للاشتعال، يجب تحديد التصنيف الكهربائي ومتطلبات التأريض من خلال تقييم السلامة الخاص بالموقع. يمكن لمورد الماكينة تقديم المعلومات الفنية، لكن مراجعة السلامة النهائية تظل مسؤولية المستخدم.
يجب أن تدعم الضوابط وسجلات البيانات التكرار. ابحث عن عرض واضح للضغط ودرجة الحرارة والسرعة أو عزم الدوران والوقت المنقضي. يعد تخزين الوصفات مفيدًا، ولكن يحتاج المشغلون أيضًا إلى معرفة المتغيرات المهمة وكيفية الاستجابة عند الوصول إلى الحد الأقصى. إن الآلة التي تسجل البيانات ولكنها لا توفر استراتيجية إنذار عملية يمكن أن تنتج دفعات غير متناسقة.
قبل الطلب، اطلب تجربة أو حالة مرجعية موثقة بمعجون مماثل. يجب أن تستخدم التجربة مسحوقًا وسائلًا تمثيليًا، وليس نموذجًا مبسطًا. ويجب أن تحدد شروط البدء وتسلسل التشغيل واختبارات القبول. أ TENCAN آلة العجن فراغ يمكن مراجعتها وفقًا لهذه المعايير، ولكن يجب تأكيد التكوين النهائي مع الشركة المصنعة للمادة والعملية المحددة.
عرض المنتج آلة العجن فراغ. يجب تأكيد الاختيار وفقًا لريولوجيا اللصق، وحجم الدفعة، واحتياجات التنظيف، وواجب التفريغ.
يتضمن طلب التقييم الكامل عادةً نطاق تركيبة المعجون، وحجم الدفعة المستهدفة، واللزوجة أو سلوك عزم الدوران، وتحميل المواد الصلبة، والكثافة الظاهرية، ودرجة الحرارة القصوى، ومحتوى المذيبات، وإجراءات التنظيف، وطريقة التفريغ، والمرافق، واختبارات القبول. إذا كانت بعض القيم غير معروفة، فقم بتوفير نطاق وحدد المتغيرات التي سيتم اختبارها. وهذا يساعد المورد على اقتراح تكوين واقعي بدلاً من الماكينة كبيرة الحجم لدفعة واحدة وغير مناسبة لدفعة أخرى.
مشاكل التشغيل الشائعة والإصلاحات العملية
تظهر معظم مشاكل العجن الفراغي كأعراض وليس كأسباب جذرية. يمكن أن تساعد الفحوصات التالية في تضييق نطاق المشكلة قبل تغيير التركيبة أو طلب معدات جديدة.
- تبقى الفقاعات بعد الفراغ: قد لا يقوم المعجون بتجديد سطحه، أو قد يتم تطبيق المكنسة الكهربائية في وقت مبكر جدًا، أو قد تكون مدة الانتظار قصيرة جدًا. تحقق من تغطية المحرض ومستوى التعبئة وما إذا كان المعجون قابلاً للطي بدلاً من الدوران ككتلة صلبة.
- مسحوق يشكل كتل: قد يكون معدل الإضافة سريعًا جدًا، أو قد يكون كعب السائل صغيرًا جدًا، أو قد يكون المسحوق رطبًا بشكل سيئ بواسطة السائل المحدد. اضبط تسلسل التغذية وتأكد من أن المحرض لا يدفع المسحوق الجاف إلى منطقة راكدة.
- يسخن دفعة: قد تكون طاقة العجن أو تبريد الغلاف غير الكافي أو الدورة الطويلة بسرعة عالية مسؤولة. قم بتقليل السرعة خلال المرحلة النهائية، أو تحسين التبريد، أو تقسيم الدورة إلى فترات زمنية أقصر مع فحص درجة الحرارة.
- تختلف النتائج بين الدفعات: تحقق من رطوبة المسحوق، ووزن التعبئة، ودرجة الحرارة الأولية، ومستوى الفراغ، وتسلسل المشغل. الوصفة التي تسجل الوقت والسرعة فقط قد تفوت المتغيرات التي تتحكم فعليًا في نقطة النهاية.
- يتراكم اللصق على العمود أو الجدار: هذا يمكن أن يقلل من انتقال الحرارة ويخلق مناطق غير مختلطة. قم بمراجعة خلوص المحرض، وتصميم الكاشطة في حالة تركيبها، والنقطة التي تتم عندها إضافة المادة.
- الخسارة المتقلبة مفرطة: قد يكون الفراغ عميقًا جدًا أو قد يكون وقت الانتظار طويلًا جدًا بالنسبة للمذيب. فكر في استخدام فراغ أقل، أو دورات أقصر، أو نظام مكثف واسترداد.
غالبًا ما تبدأ مشاكل التفريغ أثناء الخلط. قد يصبح المعجون الذي يُسمح له بالتبريد أو فقدان المذيب داخل الوعاء قاسيًا جدًا بحيث لا يمكن تدفقه. إذا كان صمام أو أنبوب التفريغ صغير الحجم، فستظهر المشكلة في نهاية الدفعة على الرغم من أن مرحلة الخلط تبدو مرضية. قم بمراجعة مسار التفريغ بنفس الاهتمام الممنوح للمحرض. بالنسبة للمنتجات الحساسة للقص، تجنب استخدام مضخة تفريغ عالية السرعة تعمل على تغيير بنية العجينة بعد الموافقة على الدفعة.
يجب فحص حالة الختم كجزء من الصيانة الروتينية. يمكن أن تؤدي التسريبات الفراغية إلى تقليل أداء نزع الهواء، كما يمكن أن تؤدي الأختام البالية إلى التلوث. من السهل تفويت الفقد التدريجي للفراغ عندما يتقلب المقياس أو عندما يقوم المشغل بتمديد الدورة للتعويض. قم بإنشاء خط أساس لوقت الضخ ومعدل التسرب، ثم تحقق من التغييرات قبل أن تتحول إلى فشل دفعة.
التوسع والتحقق من الصحة دون التخمين
التوسع ليس مجرد مضاعفة لحجم الدفعة. تحتوي آلة العجن الفراغية الأكبر حجمًا على مساحة مختلفة لنقل الحرارة، وهندسة المحرض، ومستوى التعبئة، ووقت بقاء الفراغ. إن الحفاظ على نفس السرعة في عدد الدورات في الدقيقة لا يضمن نفس سرعة الطرف أو نفس شدة العجن. الحفاظ على نفس وقت الخلط لا يضمن نفس ارتفاع درجة الحرارة. ويتمثل النهج العملي في تحديد خطوة تحديد المعدل في العملية صغيرة النطاق، ثم تصميم تجربة أكبر لإعادة إنتاج تلك الخطوة.
تشتمل معلمات التوسيع المفيدة على عزم الدوران أو الطاقة لكل وحدة كتلة، وسرعة طرف المحرض حيثما كان ذلك مناسبًا، وملف تعريف درجة حرارة الدفعة، ومستوى الفراغ، وعدد دورات التفريغ، وقياسات نقطة النهاية. لا توجد معلمة واحدة عالمية. قد يتحول المعجون المحدود بواسطة ترطيب المسحوق إلى معدل إضافة وطاقة خلط، في حين أن المعجون المحدود بواسطة نزع الهواء قد يتوسع مع تجديد السطح ووقت الاحتفاظ بالفراغ. ويجب أن تختبر التجربة التجريبية تسلسل الإنتاج المقترح، وليس فقط الصيغة النهائية.
يجب أن يشمل التحقق عينات من أعلى ووسط وأسفل السفينة حيثما كان ذلك ممكنًا. اختبر الخصائص التي تهم العميل: الكثافة، أو محتوى الفراغ، أو الريولوجيا، أو تشتت الجسيمات، أو سلوك المعالجة، أو الأداء الكهربائي، أو المظهر. قم بتسجيل بيانات التشغيل لكل دفعة ومقارنتها بالنطاق المقبول. في حالة فشل الدفعة، حدد ما إذا كان الانحراف في التركيبة أو التغذية أو التفريغ أو درجة الحرارة أو تسلسل المشغل. يصبح هذا السجل الأساس لوصفة الإنتاج ولاستكشاف الأخطاء وإصلاحها في المستقبل.
أخيرًا، تعامل مع آلة العجن الفراغية كجزء من عملية بدلاً من كونها وحدة مستقلة. تؤثر معالجة المسحوق في المنبع، وجرعات السائل، وخطوط النقل، والتفريغ في اتجاه المصب، على محتوى الهواء وانتظامه. إن التغذية النظيفة التي يتم التحكم فيها جيدًا أسهل في نزع الهواء من التغذية المتغيرة. بالنسبة للفرق التي تقوم بتقييم الخلط عالي اللزوجة، فإن الخطوة التالية هي تحديد متطلبات اللصق، وإجراء تجربة تمثيلية، وتأكيد تكوين العجن الفراغي مقابل النتائج المقاسة. ينتج عن هذا النهج قرارًا أكثر موثوقية بشأن المعدات من مقارنة أرقام الكتالوج وحدها.