
Máquina de amassar a vácuo para pasta grossa
Pastas de alta viscosidade são difíceis de misturar porque não fluem como os líquidos comuns. Eles podem reter ar, formar grumos em torno das partículas de pó e desenvolver zonas estagnadas que um simples agitador nunca alcança. O resultado geralmente é um lote que parece uniforme na superfície, mas varia em densidade, reologia ou desempenho de cura após a amostragem. Uma amassadeira a vácuo aborda ambos os lados deste problema, combinando ação repetida de amassamento com desaeração a vácuo dentro de um recipiente selado. Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) fornece um máquina de amassar a vácuo para tarefas de mistura de alta viscosidade onde a remoção de ar e a homogeneização da pasta são importantes.
A seleção deste tipo de equipamento não é apenas uma questão de tamanho do tanque ou potência do motor. A decisão útil depende da reologia da pasta, carga de sólidos, conteúdo volátil, sensibilidade à temperatura, requisitos de limpeza e ponto final aceitável para ar residual. Este artigo explica como funciona o amassamento a vácuo, quais variáveis do processo alteram a qualidade da pasta e como avaliar uma máquina sem depender de suposições ou declarações de desempenho não verificadas.
Por que as pastas de alta viscosidade precisam de mais do que um misturador padrão
O primeiro erro de seleção é tratar a viscosidade como um número único. A viscosidade da pasta muda com a taxa de cisalhamento, temperatura, carga de sólidos e tempo de armazenamento. Muitas pastas recheadas também apresentam tensão de escoamento: elas resistem ao fluxo até que a tensão aplicada exceda um limite. Num misturador convencional, a região próxima do impulsor pode mover-se enquanto o material próximo da parede ou do fundo permanece quase estático. O pó adicionado a esse ambiente pode molhar-se de maneira irregular e o ar pode permanecer preso nas dobras da pasta.
O ar entra na pasta por diversas rotas. Os pós secos transportam ar nos poros entre as partículas. Um vórtice pode atrair ar para a superfície durante a adição em alta velocidade. As etapas de transferência, bombeamento e descarga também podem introduzir bolhas. Em líquidos de baixa viscosidade, muitas bolhas sobem e escapam rapidamente. Numa pasta espessa, as bolhas são estabilizadas pela alta viscosidade e podem permanecer por horas ou dias. O vácuo ajuda porque a redução da pressão ao redor da pasta permite que as bolhas se expandam, subam e quebrem em uma superfície renovada, mas o vácuo por si só não é suficiente se a superfície da pasta não for repetidamente renovada pelo agitador.
É por isso que o amassamento e a desaeração devem ser tratados como tarefas combinadas. Amassar dobra, estica e recombina a massa. Ele pressiona a pasta contra si mesma e contra as superfícies dos vasos, ajudando a quebrar aglomerados de pó e a distribuir o líquido em bolsas secas. O mesmo movimento expõe novo material ao espaço de vácuo. Se uma máquina fornecer vácuo, mas com movimento fraco, a desaeração poderá ser lenta e irregular. Se fornecer uma mistura forte, mas sem vácuo, as bolhas visíveis podem desaparecer enquanto o gás dissolvido ou arrastado permanece.
A mistura de alta viscosidade também afeta o histórico de aquecimento. Amassar requer energia e grande parte dessa energia transforma-se em calor. Algumas pastas tornam-se menos viscosas quando aquecidas, o que pode melhorar o fluxo, mas também pode acelerar a cura, degradar um aditivo sensível à temperatura ou eliminar um solvente volátil. Uma amassadeira a vácuo, portanto, precisa ser avaliada como um sistema térmico e também como um sistema de mistura. O design da jaqueta, a velocidade do agitador, o tamanho do lote e o nível de vácuo interagem.
Existem limites para o que o amassamento a vácuo pode resolver. Não corrigirá uma formulação incompatível, um enchimento mal disperso ou um pó que não pode ser umedecido pelo líquido selecionado. Vácuo muito alto pode causar perda excessiva de solvente, formação de espuma ou película em sistemas reativos. O objetivo prático não é remover todos os vestígios de gás, mas atingir um ponto final repetível que atenda às especificações do produto. Esse ponto final deve ser definido por uma propriedade mensurável, como densidade, conteúdo visual de vazios, reologia ou desempenho após a cura, e não apenas por um tempo fixo.
Como funciona uma máquina de amassar a vácuo
Embora as configurações difiram de acordo com o fornecedor e a aplicação, uma amassadeira a vácuo geralmente inclui um recipiente encamisado ou isolado, um ou mais agitadores para serviço pesado, uma tampa selada, um sistema de vácuo, um arranjo de descarga e controles de velocidade, temperatura, pressão e tempo. O princípio de funcionamento é simples: o agitador cria movimento de volume e amassamento localizado, enquanto o recipiente selado permite reduzir a pressão acima da pasta. A combinação é útil para pastas muito espessas para mistura planetária convencional ou muito sensíveis ao ar para processamento aberto.
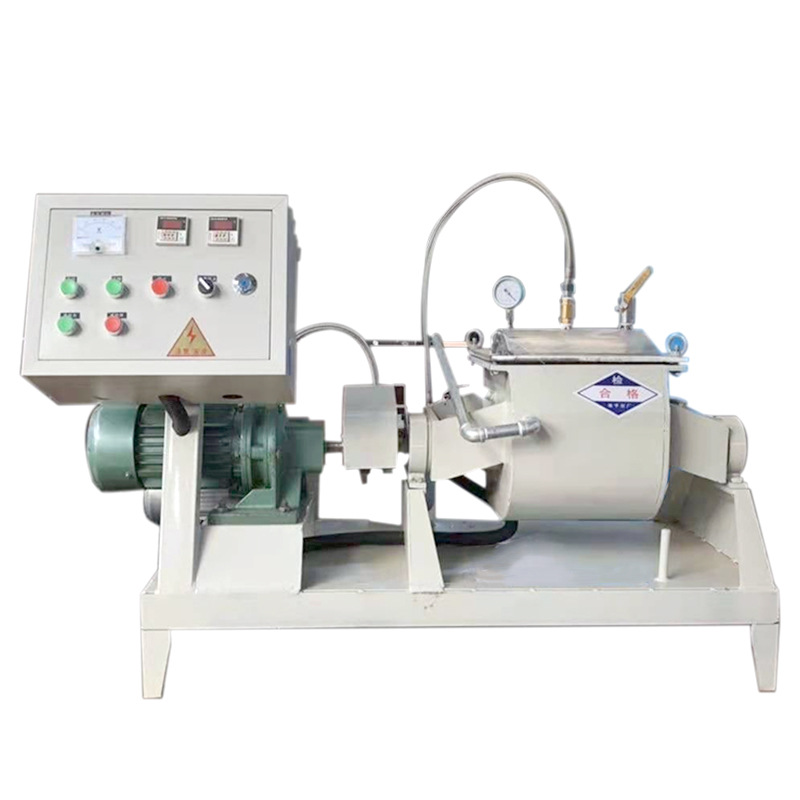
Amassadeira a vácuo para processamento de pasta de alta viscosidade. Confirme a configuração necessária, os materiais de contato e os utilitários com o fabricante.
O agitador é o coração do processo. Em serviços de alta viscosidade, o impulsor deve gerar mais do que um simples fluxo circulante. Deve criar um ciclo repetitivo de troca de material entre a pasta a granel, a parede do recipiente e a superfície exposta ao vácuo. Dependendo do projeto selecionado, isso pode ser conseguido com movimento planetário, um elemento de amassamento com múltiplas lâminas, uma lâmina tipo sigma ou outra geometria para serviço pesado. O arranjo exato é importante porque determina se a pasta será dobrada, cortada ou simplesmente empurrada pelo tanque. Por esta razão, um equipamento de amassar a vácuo a seleção deve começar com o comportamento do material e não com uma categoria genérica de misturador.
Uma sequência operacional típica também é importante. O recipiente é carregado, selado e misturado sob vácuo atmosférico ou parcial. O vácuo é então aplicado enquanto a mistura continua para que a superfície da pasta seja continuamente renovada. Após um período de espera definido, o vácuo pode ser quebrado, o lote inspecionado ou amostrado e o ciclo repetido, se necessário. Alguns processos utilizam vários ciclos curtos de vácuo em vez de um ciclo longo porque a expansão repetida e a renovação da superfície podem ser mais eficazes do que manter um vácuo estático. A melhor sequência depende da pasta, do conteúdo volátil e do tempo de ciclo aceitável.
A transferência de calor merece muita atenção. A camisa pode remover o calor gerado pelo amassamento, mas a área de transferência de calor por unidade de volume muda com o tamanho do lote. Um lote maior pode ter menos área de resfriamento em relação à sua massa, portanto a mesma velocidade do agitador pode produzir um perfil de temperatura diferente. O vácuo também afeta a temperatura porque a evaporação resfria a pasta e remove os voláteis. Se a formulação contiver um solvente, o sistema de vácuo poderá precisar de um condensador, receptor ou coletor de vapor para proteger a bomba e recuperar o material. Estas são questões de projeto de processo, e não acessórios a serem escolhidos após o pedido da máquina.
A vedação e a descarga são outros pontos práticos. As vedações do eixo devem tolerar contato com pasta, agentes de limpeza e ciclos de vácuo. A descarga pode ser por gravidade, bomba, extrusão ou outro método dependendo da rigidez da pasta. Uma pasta que flui bem no laboratório pode ser difícil de ser descarregada de um recipiente grande após o resfriamento. A geometria de descarga, o tipo de válvula e a folga mínima devem ser revisados com a pasta real, não apenas com um valor de viscosidade. Se o produto for abrasivo ou corrosivo, os materiais molhados e as peças de desgaste substituíveis passam a fazer parte da decisão de seleção.
O sistema de controle deve tornar o processo observável. Informações úteis incluem velocidade ou torque do agitador, temperatura do produto, pressão do recipiente e tempo de lote. O torque ou o consumo de energia podem indicar alterações na consistência da pasta, mas não devem ser interpretados sem uma linha de base. Um torque crescente pode significar que o lote está engrossando, esfriando ou não umedecendo a adição de pó. Uma queda no torque pode significar que a pasta está aquecendo, cisalhando ou perdendo componentes voláteis sob vácuo. Os operadores necessitam de limites claros e de uma resposta definida a estes sinais.
Variáveis de processo que controlam a qualidade da pasta
Uma vez instalada a máquina, a qualidade da pasta é controlada pela interação entre formulação e processo. A mesma amassadeira a vácuo pode produzir resultados muito diferentes quando a sequência de enchimento, o carregamento de sólidos ou o histórico de temperatura mudam. As seguintes variáveis merecem atenção durante o desenvolvimento e expansão.
Carregamento de Sólidos e Embalagem de Partículas
Uma maior carga de sólidos geralmente aumenta a viscosidade e torna a desaeração mais difícil. Também reduz a quantidade de líquido disponível para molhar as superfícies das partículas. Se os sólidos estiverem mal compactados, a pasta poderá conter bolsas secas mesmo quando a proporção geral de líquidos parecer correta. A solução nem sempre é adicionar mais líquido. Alterar a distribuição do tamanho das partículas, ajustar a sequência de alimentação ou usar um estágio curto de pré-mistura pode melhorar a umectação. Durante os testes, registre o conteúdo real de sólidos, a densidade do enchimento e a taxa de adição de pó, pois esses detalhes afetam o resultado do amassamento a vácuo tanto quanto a velocidade do agitador.
Intensidade de mistura e amassamento
A baixa intensidade pode deixar aglomerados e zonas estagnadas. A alta intensidade pode encurtar o ciclo, mas pode adicionar calor, promover a entrada de ar durante o carregamento ou degradar aditivos sensíveis ao cisalhamento. A intensidade correta é o nível mais baixo que atinge a dispersão necessária e a renovação da superfície dentro de um tempo aceitável. Como a viscosidade muda durante a mistura, uma única velocidade pode não ser adequada para todo o lote. Um perfil escalonado, começando suavemente durante a adição de pó e aumentando após umedecimento, é muitas vezes mais estável do que correr na velocidade máxima desde o início.
Nível de vácuo e tempo de espera
O nível de vácuo determina a diferença de pressão que impulsiona a expansão da bolha. O tempo de espera determina quanto tempo a pasta fica exposta a essa pressão. Na prática, um vácuo moderado com boa renovação da superfície pode ser mais eficaz do que um vácuo muito profundo que causa perda de solvente ou descamação da superfície. O endpoint deve estar vinculado a uma propriedade do produto. Por exemplo, uma medição de densidade pode mostrar se ciclos de vácuo adicionais são úteis, enquanto uma verificação visual por si só pode perder gás disperso fino. Verifique sempre a pressão de vapor da fase líquida e a sensibilidade dos componentes reativos antes de prolongar o tempo de vácuo.
Controle de temperatura
A temperatura influencia a viscosidade, umedecimento, taxa de reação e perda volátil. Uma pasta quente pode desaerar mais rápido porque as bolhas se movem com mais facilidade, mas o mesmo calor pode reduzir a vida útil da mistura ou danificar um aditivo. A temperatura da camisa deve ser controlada separadamente da temperatura da pasta. Os operadores devem observar a taxa de mudança de temperatura, não apenas o valor final, porque um aumento rápido pode indicar energia de amassamento excessiva ou resfriamento insuficiente. Para produtos sensíveis à temperatura, um ciclo de mistura mais curto com resfriamento controlado pode ser preferível a um ciclo mais longo em alta velocidade.
Sequência de alimentação e umedecimento do pó
O pó deve ser adicionado de forma a permitir que o líquido penetre na massa de partículas antes que o lote fique muito rígido. Adicionar todos os sólidos secos em um pequeno calcanhar líquido pode criar uma pele grossa ao redor das bolsas secas. Adicionar líquido muito rapidamente pode produzir uma pasta que mais tarde se tornará difícil de homogeneizar. A sequência de alimentação deve ser testada com os pós de produção reais e não apenas com um material modelo. A amassadeira a vácuo deve ser carregada a uma taxa que mantenha o agitador carregado sem enterrar a superfície sob o pó seco.
| Variável de processo | Efeito principal | Verificação prática |
|---|---|---|
| Carregamento de sólidos | Altera a viscosidade, a demanda de umedecimento e a retenção de ar | Verifique a densidade, o conteúdo de vazios e a reologia no nível de sólidos pretendido |
| Velocidade do agitador | Controla amassamento, dispersão e entrada de calor | Registre torque, aumento de temperatura e uniformidade visual |
| Nível de vácuo | Impulsiona a expansão da bolha e a remoção de voláteis | Confirme a perda de solvente e o ponto final em relação às especificações do produto |
| Temperatura do lote | Afeta a viscosidade, taxa de reação e desaeração | Monitore a temperatura da pasta, não apenas a temperatura da jaqueta |
| Sequência de alimentação | Determina a umectação do pó e a formação de grumos | Inspecione se há bolsas secas após o primeiro estágio de mistura |
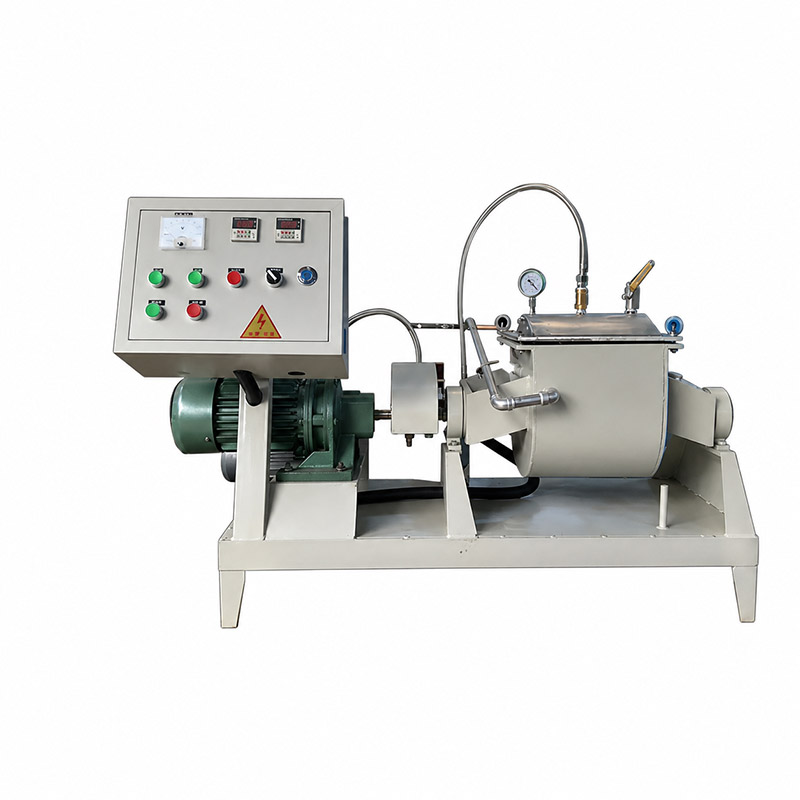
Visão do produto da amassadeira a vácuo. A sequência do processo deve ser desenvolvida em torno da reologia real da pasta e do conteúdo volátil.
A definição do endpoint faz parte do controle do processo. Um tempo de vácuo fixo é simples, mas pode não refletir diferenças entre lotes na área de superfície do pó, umidade ou temperatura da pasta. Uma abordagem melhor combina o tempo com uma condição mensurável, como uma densidade alvo, uma assinatura de torque, um limite de temperatura ou um número definido de ciclos de vácuo. O método deve ser validado por amostragem em mais de um local do navio. Uma amostra da superfície superior por si só não é evidência de que a massa da pasta seja uniforme.
Critérios de seleção para uma amassadeira a vácuo
Um processo de seleção útil começa com a função e não com a categoria do equipamento. Descreva a pasta na temperatura de processamento relevante: viscosidade aparente, comportamento de rendimento, teor de sólidos, tamanho de partícula, densidade, conteúdo volátil e sensibilidade ao calor ou cisalhamento. Em seguida, defina o tamanho do lote, o tempo de ciclo aceitável, o método de limpeza, os requisitos de descarga e as utilidades do local. Essas informações determinam se uma amassadeira a vácuo é apropriada e qual configuração deve ser avaliada primeiro.
O volume de trabalho deve basear-se num nível de enchimento realista e não no tamanho nominal do recipiente. A pasta de alta viscosidade precisa de espaço livre para mistura e expansão a vácuo, e o enchimento excessivo pode reduzir a renovação da superfície enquanto aumenta o torque e o calor. O enchimento insuficiente também pode ser ineficiente porque o agitador pode não entrar em contato com material suficiente para amassar o lote adequadamente. Pergunte como foi calculado o volume de trabalho proposto e confirme a faixa de preenchimento com o fabricante.
Os materiais molhados e o acabamento superficial devem corresponder ao produto e ao regime de limpeza. O aço inoxidável é comum, mas a classe, o acabamento e a seleção do elastômero dependem da corrosividade, abrasão, compatibilidade com solventes e limites de contaminação. Se a pasta contiver enchimentos duros, considere o desgaste nas bordas do agitador, nas vedações e nos componentes de descarga. Se o produto for sensível à contaminação metálica, especifique os materiais de contato e pontos de inspeção relevantes. Esses detalhes são mais valiosos do que uma afirmação geral sobre durabilidade.
O sistema de vácuo precisa ser compatível com a carga de gás do processo. A remoção do ar não é a única tarefa; solventes, umidade e subprodutos de reação também podem estar presentes. Uma bomba que funciona bem com ar seco pode se comportar de maneira diferente com vapores condensáveis. Pergunte sobre manuseio, filtragem e recuperação de vapor. Para solventes inflamáveis, a classificação elétrica e os requisitos de aterramento devem ser definidos pela avaliação de segurança do local. O fornecedor da máquina pode fornecer informações técnicas, mas a revisão final de segurança é de responsabilidade do usuário.
Os controles e registros de dados devem oferecer suporte à repetibilidade. Procure uma exibição clara de pressão, temperatura, velocidade ou torque e tempo decorrido. O armazenamento de receitas é útil, mas os operadores também precisam saber quais variáveis são críticas e como responder quando um limite for atingido. Uma máquina que registra dados, mas não fornece nenhuma estratégia prática de alarme, ainda pode produzir lotes inconsistentes.
Antes de fazer o pedido, solicite um teste ou um caso de referência documentado com uma pasta semelhante. O ensaio deve utilizar pó e líquido representativos, e não um modelo simplificado. Deve definir as condições de partida, a sequência de operação e os testes de aceitação. UM TENCAN máquina de amassar a vácuo pode ser revisado de acordo com esses critérios, mas a configuração final deve ser confirmada com o fabricante para o material e processo específico.
Visão do produto da máquina de amassar a vácuo. A seleção deve ser confirmada em relação à reologia da pasta, tamanho do lote, necessidades de limpeza e serviço de vácuo.
Uma solicitação completa de avaliação geralmente inclui a faixa de formulação da pasta, tamanho do lote alvo, viscosidade ou comportamento de torque, carga de sólidos, densidade aparente, temperatura máxima, conteúdo de solvente, procedimento de limpeza, método de descarga, utilidades e testes de aceitação. Se alguns valores forem desconhecidos, forneça um intervalo e identifique quais variáveis serão testadas. Isto ajuda o fornecedor a propor uma configuração realista em vez de uma máquina superdimensionada para um lote e inadequada para outro.
Problemas operacionais comuns e soluções práticas
A maioria dos problemas de amassamento a vácuo aparecem como sintomas, e não como causas básicas. As verificações a seguir podem ajudar a resolver o problema antes de alterar a formulação ou solicitar novo equipamento.
- Bolhas permanecem após vácuo: A pasta pode não estar renovando sua superfície, o vácuo pode ser aplicado muito cedo ou o tempo de espera pode ser muito curto. Verifique a cobertura do agitador, o nível de enchimento e se a pasta está dobrando em vez de girar como uma massa sólida.
- Pó forma caroços: A taxa de adição pode ser muito rápida, o resíduo líquido pode ser muito pequeno ou o pó pode ser mal umedecido pelo líquido selecionado. Ajuste a sequência de alimentação e verifique se o agitador não está empurrando o pó seco para uma zona estagnada.
- Superaquecimento do lote: A energia de amassamento, o resfriamento insuficiente da camisa ou um ciclo longo em alta velocidade podem ser os responsáveis. Reduza a velocidade durante a fase final, melhore o arrefecimento ou divida o ciclo em intervalos mais curtos com verificações de temperatura.
- Os resultados variam entre lotes: Verifique a umidade do pó, o peso do enchimento, a temperatura inicial, o nível de vácuo e a sequência do operador. Uma receita que registra apenas tempo e velocidade pode perder as variáveis que realmente controlam o ponto final.
- A pasta se acumula no eixo ou na parede: Isto pode reduzir a transferência de calor e criar regiões não misturadas. Revise a folga do agitador, o projeto do raspador, se instalado, e o ponto em que o material é adicionado.
- A perda volátil é excessiva: O vácuo pode ser muito profundo ou o tempo de espera muito longo para o solvente. Considere um vácuo mais baixo, ciclos mais curtos ou um condensador e sistema de recuperação.
Os problemas de descarga geralmente começam durante a mistura. Uma pasta que esfrie ou perca solvente dentro do recipiente pode ficar muito rígida para fluir. Se a válvula ou tubulação de descarga estiver subdimensionada, o problema aparecerá no final da batelada mesmo que a etapa de mistura pareça satisfatória. Revise o trajeto de descarga com a mesma atenção dada ao agitador. Para produtos sensíveis ao cisalhamento, evite usar uma bomba de descarga de alta velocidade que altere a estrutura da pasta após a aprovação do lote.
A condição da vedação deve ser verificada como parte da manutenção de rotina. Vazamentos de vácuo podem reduzir o desempenho da desaeração e vedações desgastadas podem introduzir contaminação. É fácil perder uma perda gradual de vácuo quando o medidor flutua ou quando o operador estende o ciclo para compensar. Estabeleça uma linha de base para o tempo de bombeamento e a taxa de vazamento e, em seguida, investigue as alterações antes que elas se tornem falhas no lote.
Aumento de escala e validação sem suposições
O aumento de escala não é uma simples multiplicação do tamanho do lote. Uma amassadeira a vácuo maior tem área de transferência de calor, geometria do agitador, nível de enchimento e tempo de residência de vácuo diferentes. Manter a mesma velocidade em rotações por minuto não garante a mesma velocidade da ponta ou a mesma intensidade de amassamento. Manter o mesmo tempo de mistura não garante o mesmo aumento de temperatura. A abordagem prática é identificar a etapa limitante da taxa no processo de pequena escala e, em seguida, projetar o ensaio maior para reproduzir essa etapa.
Parâmetros úteis de aumento de escala incluem torque ou potência por unidade de massa, velocidade da ponta do agitador quando relevante, perfil de temperatura do lote, nível de vácuo, número de ciclos de vácuo e medições de ponto final. Nenhum parâmetro único é universal. Uma pasta que é limitada pela umedecimento do pó pode incrustar com a taxa de adição e energia de mistura, enquanto uma pasta que é limitada pela desaeração pode incrustar com a renovação da superfície e o tempo de manutenção do vácuo. Um ensaio piloto deverá testar a sequência de produção proposta e não apenas a formulação final.
A validação deve incluir amostras do topo, do meio e do fundo do recipiente, sempre que possível. Teste as propriedades que são importantes para o cliente: densidade, conteúdo de vazios, reologia, dispersão de partículas, comportamento de cura, desempenho elétrico ou aparência. Registre os dados operacionais de cada lote e compare-os com a faixa aceita. Se um lote falhar, determine se o desvio está na formulação, alimentação, vácuo, temperatura ou sequência do operador. Este registro se torna a base para a receita de produção e para futuras soluções de problemas.
Finalmente, trate a amassadeira a vácuo como parte de um processo, e não como uma unidade autônoma. O manuseio de pó a montante, a dosagem de líquidos, as linhas de transferência e a descarga a jusante afetam o conteúdo e a uniformidade do ar. Uma alimentação limpa e bem controlada é mais fácil de desaerar do que uma alimentação variável. Para equipes que avaliam misturas de alta viscosidade, a próxima etapa é definir os requisitos da pasta, realizar um teste representativo e confirmar a configuração de amassamento a vácuo em relação aos resultados medidos. Essa abordagem produz uma decisão de equipamento mais confiável do que apenas comparar números de catálogo.