
Pétrin sous vide : Guide de mélange des pâtes
De nombreux processus de pâte échouent au point où le matériau cesse de se comporter comme un liquide. Une formulation qui se mélange facilement dans un bécher peut devenir rigide, grumeleuse et pleine d'air entraîné lorsque la teneur en matières solides augmente. Le résultat n’est pas seulement un problème esthétique. Le gaz piégé modifie la densité, le transfert de chaleur, le comportement électrique, l'état de surface et la stabilité dimensionnelle après durcissement ou frittage.
Un pétrin sous vide est construit autour de cette réalité. Il combine un récipient de mélange fermé avec un système de vide et un agitateur à couple élevé qui plie, étire et recombine à plusieurs reprises une masse visqueuse. L’objectif est de mouiller les particules, de briser les agglomérats, d’homogénéiser le lot et d’éliminer les gaz en une seule opération contrôlée.
L'accent est mis ici sur l'ingénierie pratique derrière ce processus : pourquoi les pâtes résistent au mélange, comment fonctionne une machine à pétrir sous vide, quels choix de configuration sont importants et comment juger si l'équipement est adapté à un matériau spécifique. L'accent est mis sur la logique de sélection et le contrôle des processus plutôt que sur une liste de spécifications du catalogue.
Pourquoi les pâtes à haute viscosité emprisonnent l'air et résistent à un mélange uniforme
Une pâte à haute viscosité se trouve dans un état de transition entre un liquide et un solide humide. Il peut s’écouler sous l’effet de la gravité, mais il ne circule pas facilement. La limite d'élasticité, la thixotropie, l'encombrement des particules et la répartition du liant affectent tous la façon dont la masse se déplace à l'intérieur d'un récipient. Lorsque l'agitateur pousse une région, une autre région peut rester presque stationnaire, notamment près des coins, de l'arbre et du fond de la cuve.
L'air entre de plusieurs manières. Les particules de poudre transportent l’air de surface et la porosité interne. Le chargement et le déversement créent des plis qui se referment sur les poches de gaz. L'ajout de liant peut former des films et de la mousse. Dans un liquide à faible viscosité, de nombreuses bulles montent et s'échappent ; dans une pâte, le matériau environnant est trop rigide pour que la flottabilité agisse rapidement. Le gaz reste piégé jusqu'à ce que la pâte soit suffisamment déformée pour l'exposer à la surface du vide.
Le mélange est encore compliqué par la façon dont les particules interagissent. Les particules fines ont une surface spécifique élevée et nécessitent plus de liant ou de solvant pour obtenir un revêtement stable. Si le liant est ajouté trop rapidement, le mélange peut former des coques humides autour des grappes sèches. Ces amas peuvent survivre au mélange normal car la pâte qui les entoure les protège du cisaillement. Une machine qui ne fait tourner que la masse en vrac peut produire une surface d’apparence lisse tout en laissant à l’intérieur des zones denses et mal mouillées.
Les symptômes sont faciles à mal interpréter. Un lot peut présenter des trous d'épingle après durcissement, une variation de densité de haut en bas, une rhéologie incohérente entre les échantillons ou des performances électriques ou thermiques inattendues. Les opérateurs ajoutent parfois plus de solvant pour améliorer l'écoulement, mais cela modifie la formulation et peut augmenter le retrait ou affaiblir la pièce finale. La meilleure question est de savoir si l’action de mélange atteint l’ensemble du lot et si le gaz peut sortir du matériau.
Principe de fonctionnement et structure d'un pétrin sous vide
Un pétrin sous vide n’est pas un simple agitateur tournant dans une cuve ouverte. Le volume de travail est fermé afin que la pression puisse être réduite pendant que l'agitateur applique un travail mécanique. Un système typique comprend un récipient à chemise, un ou plusieurs éléments de mélange, une entrée d'arbre scellée, un orifice de vide et un piège, un dispositif de décharge et des commandes pour la vitesse, la température et le vide de l'agitateur. La géométrie exacte varie selon le fournisseur et l'application, de sorte que la configuration sélectionnée doit être vérifiée par rapport au matériau plutôt que déduite du seul nom du produit.
L'action de mélange est principalement une déformation globale. Lorsque l'agitateur tourne, la pâte est repliée sur elle-même, étirée entre des surfaces mobiles et fixes, cisaillée en espaces étroits et pressée contre la paroi du récipient. Ce réarrangement répété fait deux choses : il distribue le liant et les particules, et il crée continuellement de nouvelles surfaces pour la libération des gaz. Le pétrissage à haute viscosité dépend donc du couple et du temps de contact mécanique, et pas seulement de la vitesse de la pointe.
Action de pétrissage versus dispersion à grande vitesse
Un disperseur à grande vitesse est efficace lorsque le matériau peut s'écouler vers un disque à rotation rapide. Il crée un fort cisaillement local et est utile pour mouiller des poudres dans des liquides, mais il peut avoir des difficultés lorsque le lot devient une pâte rigide. Un malaxeur sous vide fonctionne à une vitesse inférieure et un couple plus élevé, ce qui lui permet de déplacer un matériau qui bloquerait un disperseur conventionnel. Le compromis est que le pétrissage nécessite généralement plus de temps et une plus grande attention au niveau de remplissage et à la température.
Les deux approches ne sont pas toujours concurrentes. Certains procédés utilisent un disperseur pour le mouillage initial et un malaxeur sous vide pour l'homogénéisation et le dégazage. D'autres ont besoin du pétrin dès le départ car la formulation atteint rapidement une teneur élevée en matières solides. Le bon choix dépend de la courbe rhéologique lors du traitement, et pas seulement de la viscosité finale indiquée dans la fiche technique.
Sous vide et scellage : la seconde moitié du processus
Le vide n'élimine le gaz que lorsque trois conditions sont remplies : le gaz doit être exposé à l'espace à pression réduite, la pression doit être suffisamment basse pour que la bulle se dilate et le matériau doit être déplacé pour que de nouvelles poches de gaz atteignent la surface. Un récipient scellé avec une pâte statique ne dégazera pas efficacement, même si le vacuomètre affiche une lecture stable. Les joints d'arbre, les joints de cuve et les vannes de refoulement sont donc aussi importants que la capacité de la pompe, car une petite fuite peut limiter la pression pouvant être atteinte ou ramener de l'air dans le lot.
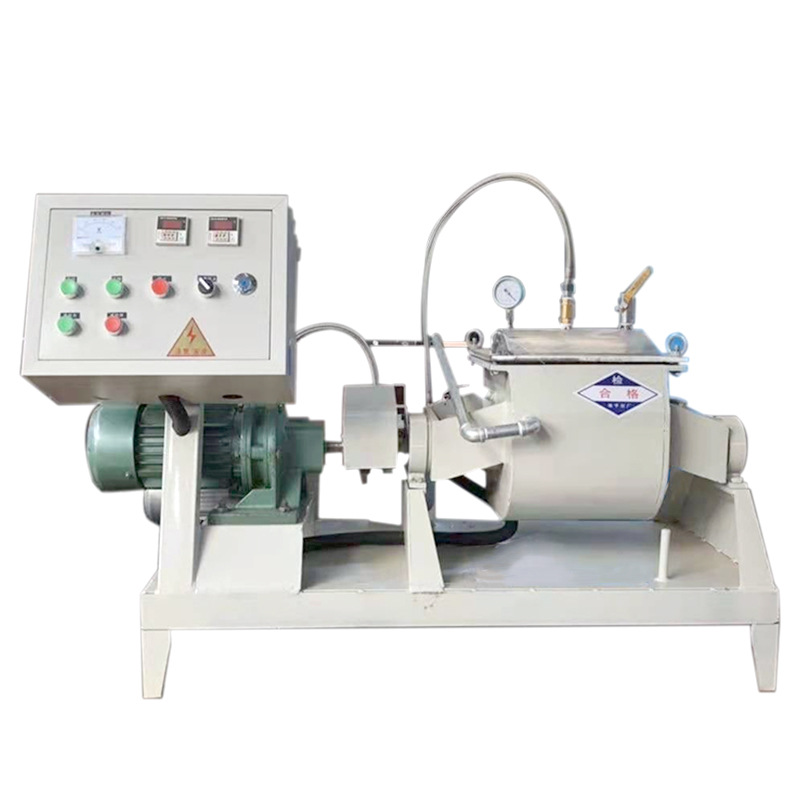
TENCAN vue du produit de la machine à pétrir sous vide pour le traitement des pâtes visqueuses.
Le TENCAN pétrin sous vide est le produit de référence pour cette discussion. Son volume utilisable, la disposition de son agitateur, son système de vide et son contrôle de température doivent être confirmés pour la pâte spécifique, car ces choix déterminent si la machine peut mouiller la poudre, déplacer le lot et atteindre le point final requis dans un temps de cycle pratique.
Ce que le vide change réellement dans une pâte
Réduire la pression au-dessus d’une pâte ne fait pas sortir une bulle d’elle-même. Une poche de gaz à l’intérieur d’un matériau visqueux est stabilisée par la matrice environnante et par la tension superficielle. Lorsque la pression externe diminue, la bulle a tendance à se dilater, mais elle a encore besoin d’un chemin vers la surface libre. Le pétrissage permet cette voie en pliant la pâte, en amincissant les parois autour des poches de gaz et en les amenant à plusieurs reprises à l'interface sous vide.
À mesure que le gaz s'échappe, la densité apparente et les propriétés thermiques changent. Une pâte qui semble remplir un moule peut légèrement rétrécir après dégazage et son comportement en matière de transfert de chaleur peut s'améliorer car les vides de gaz sont de mauvais conducteurs. C’est l’une des raisons pour lesquelles les contrôles de densité et la préparation contrôlée des échantillons sont utiles. Un lot qui se ressemble peut se comporter différemment lors d’une étape de revêtement, de coulée ou de frittage si la teneur en gaz résiduel n’est pas constante.
Le vide modifie également l'équilibre des composants volatils. Les solvants, l'eau et les additifs à bas point d'ébullition peuvent s'évaporer sous pression réduite, en particulier lorsque la veste est chaude. Cela peut être souhaitable si l’objectif est d’éliminer un sous-produit volatil, mais cela peut également modifier la formulation. Le niveau de vide, la température et le temps de séjour doivent être traités comme un ensemble de variables connectées. Un vide plus fort n’est pas automatiquement meilleur s’il élimine un solvant nécessaire ou fait peler la pâte.
Le moussage et le niveau de remplissage sont étroitement liés. Si le récipient est trop rempli, la pâte peut monter dans l'orifice de vide ou laisser trop peu de surface libre pour la libération du gaz. S'il n'est pas suffisamment rempli, l'agitateur risque de ne pas entrer en contact avec le lot complet et le matériau risque de grimper sur les parois au lieu d'être plié. La plage de remplissage de travail dépend de la conception de l'agitateur et du matériau, elle doit donc être établie lors des essais plutôt que d'être tirée d'un seul numéro.
Conception adaptée de l'agitateur, du récipient et de la décharge à la rhéologie de la pâte
La viscosité à elle seule est une faible description d’une pâte. La contrainte d'écoulement vous indique si le matériau va commencer à bouger. La thixotropie vous indique si elle va se fluidifier pendant le mélange et s'épaissir à nouveau après repos. La taille des particules, la distribution granulométrique, la densité et la chimie de la surface influencent la façon dont la poudre mouille et le couple dont l'agitateur a besoin. Une machine qui manipule une pâte lisse et dense peut avoir des difficultés avec une poudre légère et compressible ou une formulation qui forme des grumeaux au stade de l'alimentation.
Les caractéristiques des particules affectent également l'usure et le jeu. Les charges abrasives peuvent user les bords de l'agitateur, les joints et les surfaces de décharge, tandis que les particules grossières peuvent se combler dans des espaces étroits. Les matériaux du récipient et de l'agitateur doivent être sélectionnés pour le contrôle de la contamination, et pas seulement pour leur résistance. Si le produit est sensible au contact métallique, les pièces en contact avec le produit doivent être examinées avant de commander la machine. L'accès au nettoyage fait partie de la même décision, car une pâte facile à mélanger mais difficile à éliminer peut créer une contamination croisée.
Le contrôle de la température mérite une attention précoce. Le pétrissage d'une pâte à haute viscosité génère de la chaleur par dissipation visqueuse, et un récipient à enveloppe peut être nécessaire pour l'éliminer. Si le processus nécessite un chauffage pour réduire la viscosité ou provoquer une réaction, la chemise doit assurer un transfert de chaleur uniforme, sans points chauds. Un gros lot a moins de surface par unité de volume qu'un petit lot, de sorte que la même température de chemise peut ne pas donner la même température de produit après mise à l'échelle.
Les joints, les décharges et les points d'échantillonnage sont souvent traités comme des détails, mais ils façonnent le cycle de fonctionnement. La garniture mécanique doit tolérer le vide et le contact avec la pâte sans fuite. La décharge doit vider la cuve sans laisser de talon qui change le lot suivant. L'échantillonnage devrait être possible sans rupture du vide si le procédé est sensible à l'air. Ces fonctionnalités sont plus faciles à spécifier avant l’achat qu’à installer ultérieurement.
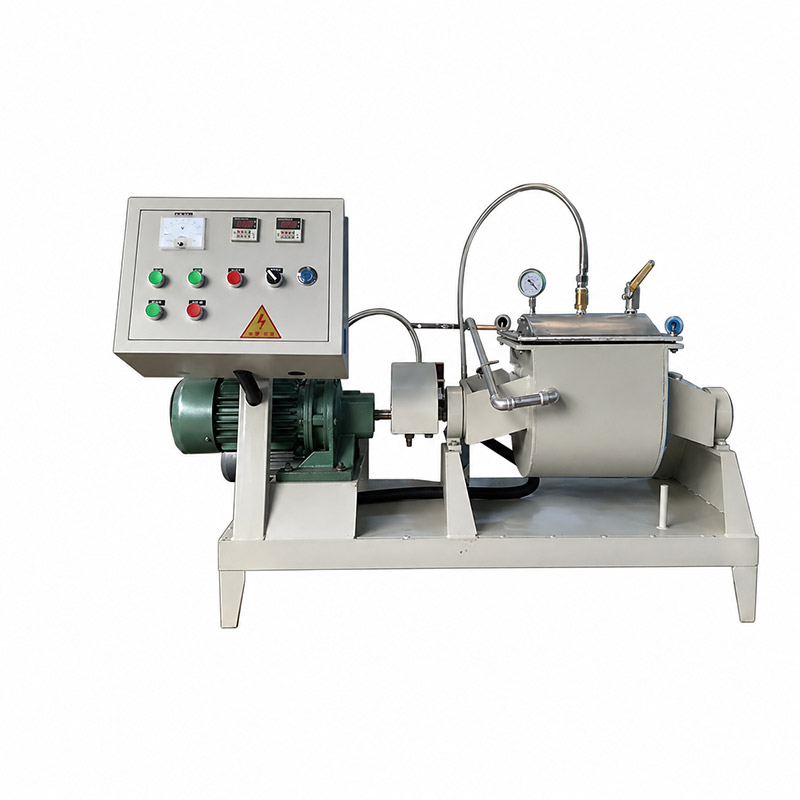
Configuration de malaxeur sous vide pour le traitement des pâtes en laboratoire et pilote.
Pour un projet spécifique, le malaxeur sous vide pour le traitement des pâtes à haute viscosité doit être évalué avec la poudre, le liant, la charge de solides prévus et le point final cible. Un essai avec un petit lot représentatif est plus informatif qu’une comparaison basée uniquement sur le volume nominal.
Variables de processus qui déterminent la qualité des lots
Une fois la machine sélectionnée, la qualité du lot dépend de la manière dont le matériau est chargé et déplacé tout au long du cycle. Le même équipement peut produire une pâte stable ou une pâte incohérente en fonction du niveau de remplissage, de l'ordre d'alimentation, du profil de vide, de la température et de l'évaluation du point final. Une approche utile consiste à traiter ces variables comme un ensemble lié et à les modifier une par une au cours du développement du processus.
| Variable | Effet primaire | Orientation pratique |
|---|---|---|
| Niveau de remplissage | Contrôle la surface libre et le contact avec l'agitateur | Restez dans la plage testée ; éviter de trop remplir l'espace sous vide |
| Ordre des flux | Affecte le mouillage et la formation de grumeaux | Ajouter la poudre et le liant par étapes ; observer le couple et la texture |
| Profil de vide | Contrôle l’élimination des gaz et les pertes volatiles | Utiliser un retrait par étapes si la formation de mousse ou la perte de solvant est un problème |
| Température | Modifie la viscosité, le mouillage et l'évaporation | Maintenir une température de produit stable plutôt qu'un réglage de veste fixe |
| Vitesse et durée de l'agitateur | Détermine l'historique de cisaillement et l'apport d'énergie | Utilisez la vitesse la plus basse qui renouvelle la surface et atteint la cible |
Le niveau de remplissage est la première contrainte. La pâte doit entrer en contact avec l'agitateur sur tout le volume de travail, mais elle a également besoin d'espace pour se dilater et se plier. Si le lot grimpe dans le puits ou forme un dôme stable, la zone inférieure peut subir peu d'échanges. Les opérateurs doivent enregistrer la plage de remplissage réelle pour chaque formulation plutôt que de supposer qu'un pourcentage nominal s'applique à chaque pâte.
L’ordre d’alimentation influence la rapidité avec laquelle une pâte uniforme se forme. L'ajout de toute la poudre à une petite quantité de liquide peut créer une couche rigide et sèche qui se disperse mal par la suite. L’ajout de liquide à un lit de poudre peut produire des canaux et des coques humides. Une alimentation étagée, avec ajout contrôlé et observation du couple ou de la consommation de puissance, donne souvent une meilleure reproductibilité. La séquence correcte dépend du matériau et doit être fixée avant la mise à l’échelle.
Le profil du vide doit être adapté au matériau. Un retrait rapide peut provoquer de la mousse, des chocs ou une perte rapide de solvant. Un profil étagé permet à la pâte de s'ajuster et donne à l'opérateur la possibilité d'observer le mouvement de la surface. Le temps de maintien après avoir atteint la pression cible est également important, car la pâte peut nécessiter un pétrissage continu pour exposer des poches de gaz frais. Le vide sans mouvement est généralement une mauvaise utilisation du temps de cycle.
La température affecte à la fois la rhéologie et la stabilité. Une pâte plus chaude peut s'écouler plus facilement et libérer du gaz plus rapidement, mais un excès de chaleur peut durcir un liant, dégrader un additif ou évaporer un solvant. La stratégie de contrôle doit surveiller la température du produit lorsque cela est possible, et pas seulement le fluide de la chemise. Pour les matériaux sensibles à la chaleur, une température de chemise plus basse et un temps de pétrissage plus long peuvent être plus sûrs qu'une température initiale élevée.
Le point final n’est pas simplement une heure fixe. Le couple, la consommation électrique, la texture visuelle, la densité et la rhéologie de l'échantillon peuvent tous fournir la preuve que le lot est mélangé et dégazé. Un changement soudain de couple peut indiquer un changement de corps, tandis qu'un couple stable avec une température croissante peut signifier que le matériau est surmené. Le point final doit être défini par les exigences du produit, et non par la commodité d’une minuterie.
Mise à l'échelle et contrôle qualité du laboratoire à la production
La mise à l'échelle d'un processus de pâte ne consiste pas à multiplier la taille du lot. La surface de transfert de chaleur par unité de volume diminue à mesure que les récipients grandissent, de sorte qu'un lot de production peut chauffer plus rapidement ou refroidir plus lentement qu'un essai en laboratoire. Le couple de l'agitateur, la vitesse de l'arbre, la largeur de l'espace et la capacité de la pompe à vide changent également en fonction de l'échelle. Un processus qui permet d'obtenir une pâte lisse et sans gaz dans un petit récipient peut nécessiter un profil de vitesse différent ou un maintien sous vide plus long dans un plus grand.
Les contrôles de qualité utiles doivent être pratiques et reproductibles. La densité ou la densité spécifique peuvent révéler des différences dans la teneur en gaz. Un simple test de libération sous vide, une coupe transversale ou un abaissement contrôlé du film peuvent révéler des trous d'épingle et des grumeaux. Des mesures de rhéologie, des analyses granulométriques et des contrôles thermiques peuvent être appropriés en fonction du produit. L’essentiel est de comparer des échantillons prélevés au même endroit et au même stade du cycle.
Un essai pilote doit tester plus d'un niveau de remplissage et au moins deux profils de vide. Il doit inclure l'ordre d'alimentation prévu et une étape de déchargement réaliste. Si le matériau est sensible à l’air, l’essai doit également vérifier combien de temps la pâte peut être exposée avant l’étape suivante du processus. Ce type d'essai produit des données de sélection, pas seulement une démonstration.
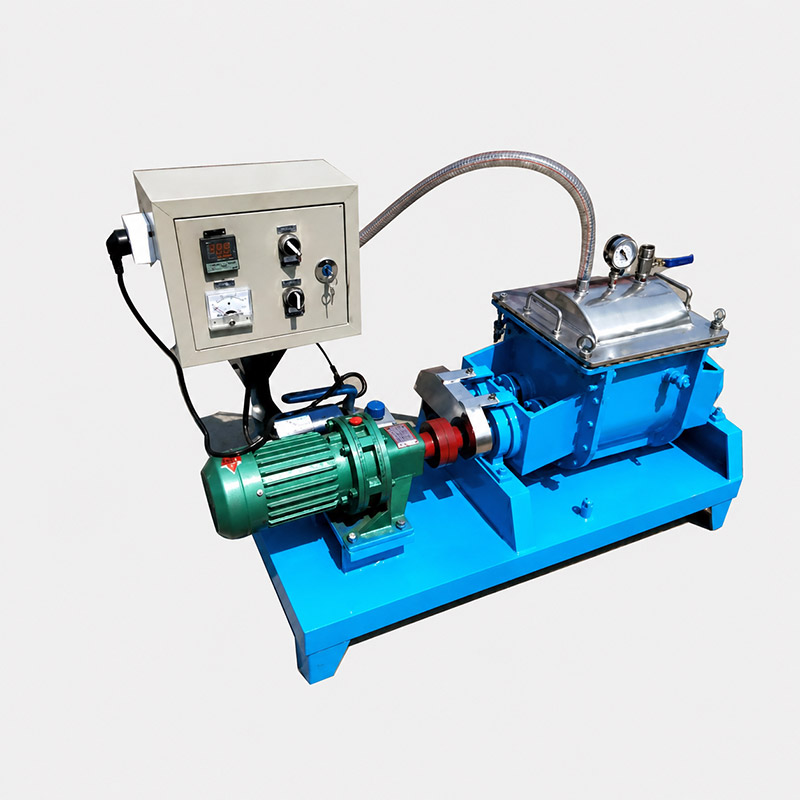
Configuration d'un malaxeur sous vide pour des essais contrôlés de mélange et de dégazage des pâtes.
La documentation doit capturer le lot de matériaux, la charge en solides, la séquence d'alimentation, la température de l'enveloppe, le profil de vide, la vitesse de l'agitateur, la tendance du couple ou de la puissance et les résultats finaux de l'échantillon. Sans cet enregistrement, il est difficile de répéter un lot réussi. La même discipline prend en charge le dépannage, car elle sépare un changement de formulation d'un changement de machine ou de fonctionnement.
Problèmes de fonctionnement courants et réponses pratiques
La plupart des problèmes de pétrissage sous vide se répartissent en un petit nombre de catégories. La pâte peut ne pas dégazer, elle peut surchauffer, elle peut ne pas se mouiller ou elle peut être difficile à évacuer et à nettoyer. Chaque symptôme ayant plusieurs causes possibles, la réponse doit donc commencer par l'enregistrement du lot plutôt que par une modification immédiate de la recette.
Dégazage incohérent
Si le vacuomètre atteint la cible mais que le produit contient encore des bulles, le facteur limitant est souvent le renouvellement de la surface plutôt que la capacité de la pompe. Vérifiez si la pâte se plie réellement, si le niveau de remplissage laisse suffisamment de surface libre et si le temps de maintien est suffisamment long. Une fuite au niveau du joint du couvercle ou de la garniture mécanique peut également réduire le vide effectif au niveau du produit. Inspectez les joints, les tuyaux et le piège avant de changer la formulation.
Surchauffe ou perte de solvant
Le pétrissage à haute viscosité convertit l'énergie mécanique en chaleur. Si la température du produit augmente plus rapidement que prévu, réduisez la vitesse de l'agitateur, raccourcissez l'étape à couple élevé ou améliorez le refroidissement de l'enveloppe. La perte de solvant peut se manifester par une augmentation de la viscosité, une formation de peau ou un changement de densité. Dans ce cas, vérifiez ensemble le niveau de vide et le temps en température ; un profil de vide plus doux peut suffire si la charge de gaz n'est pas élevée.
Zones mortes et mouillage incomplet
Des poches ou des stries sèches indiquent généralement qu'une partie du lot n'est pas échangée. Vérifiez le niveau de remplissage, l'ordre d'alimentation et le jeu de l'agitateur. Les poudres très fines peuvent nécessiter une addition plus lente pour éviter une couche sèche à la surface. Si la pâte remonte dans le puits, la zone supérieure peut nécessiter un élément de mélange différent ou un changement de vitesse. L’inspection visuelle pendant l’essai est plus utile que la supposition à partir de l’échantillon final.
Usure des joints et difficulté de décharge
Les joints d’un pétrin sous vide voient simultanément les différences de pâte, de solvant, de chaleur et de pression. L'usure peut se manifester par une perte de vide, une contamination ou un anneau sombre dans le produit. Un contrôle régulier et un matériau de joint compatible avec la formulation sont indispensables. Les problèmes de décharge proviennent souvent d’une pâte trop froide, trop ferme ou laissée au repos trop longtemps. Une température de décharge contrôlée et une géométrie de cuve appropriée peuvent réduire la gîte laissée sur place.
Liste de contrôle de sélection pour les travaux de laboratoire, pilotes et de production
Un bon processus de sélection commence par le matériau, et non par le plus grand volume disponible. Les points suivants aident à organiser la comparaison:
- Plage de volumes de travail qui couvre le lot réaliste le plus petit et le plus grand.
- Viscosité et limite d'élasticité aux étapes de chargement, de mélange et de déchargement.
- Chargement de solides, taille des particules, densité des particules et niveau d'abrasion.
- Niveau de vide nécessaire au dégazage, avec prise en compte de l'élimination du solvant ou de l'eau.
- Plage de température de la veste et besoin de chauffage, de refroidissement ou les deux.
- Matériaux mouillés et limites de contamination pour le produit final.
- Déchargement, nettoyage, échantillonnage et accès aux joints.
- Utilitaires disponibles, surface au sol et niveau de compétence de l'opérateur.
La machine doit également être évaluée par rapport au cycle de processus. Une unité qui mélange bien mais prend trop de temps à nettoyer ou à évacuer peut limiter la production plus qu'un agitateur légèrement plus lent. Pour le travail en laboratoire, de petites pertes de lots et un nettoyage facile peuvent être plus importants que le débit maximum. Pour les travaux pilotes et de production, la répétabilité, le contrôle de la température et l'accès à la maintenance ont généralement plus de poids.
TENCAN est la marque de Changsha Tianchuang Powder Technology Co., Ltd. La sélection de l'équipement doit être basée sur un essai de matériaux et une spécification de processus claire, avec le vide, la température, le niveau de remplissage et le point final définis à l'avance. Un fournisseur qui demande les données sur les matériaux et discute des limites de fonctionnement est plus utile que celui qui propose une réponse standard unique pour chaque pâte.
Questions pratiques posées par les acheteurs
Le vide est-il toujours nécessaire ?
Non. Si la pâte doit être utilisée immédiatement et que les gaz piégés n’affectent pas la densité, l’apparence ou les performances, le pétrissage mécanique seul peut suffire. Le vide est particulièrement utile lorsque les vides d'air provoquent des défauts, lorsque le produit doit répondre à une exigence de densité ou électrique, ou lorsque le processus doit éliminer un composant volatil.
Une seule machine peut-elle gérer le mélange et le dégazage ?
Un pétrin sous vide peut combiner les deux fonctions, mais le résultat dépend de la formulation et des conditions opératoires. L'agitateur doit renouveler la surface, le système de vide doit gérer la charge de gaz et le niveau de remplissage doit laisser de la place à l'expansion. Un essai est nécessaire pour confirmer que le même cycle réalise à la fois le mouillage et le dégazage sans endommager le produit.
Quelles informations sont nécessaires pour un essai ?
Fournissez la plage de formulation, la charge en solides, les données de viscosité ou de rhéologie, la taille des particules, la teneur en solvant, les limites de température, la taille du lot cible et le défaut que le processus doit éviter. Des photographies ou des échantillons de la pâte actuelle sont également utiles. Grâce à ces informations, l’essai peut se concentrer sur les variables importantes au lieu de tester une pâte générique qui ne représente pas le processus réel.
L’étape suivante la plus fiable consiste à tester la pâte réelle à une échelle représentative. Observez comment il se plie, comment il réagit au vide, comment sa température change et comment il se décharge. Ces observations montreront si un pétrin sous vide convient au processus et quelle fenêtre de fonctionnement doit être reportée à la production.