
Vakuumknetmaschine für dicke Paste
Hochviskose Pasten sind schwer zu mischen, da sie nicht wie gewöhnliche Flüssigkeiten fließen. Sie können Luft einschließen, Klumpen um Pulverpartikel bilden und stagnierende Zonen entwickeln, die ein einfacher Rührer nie erreicht. Das Ergebnis ist oft eine Charge, die an der Oberfläche einheitlich aussieht, sich aber nach der Probenahme in Dichte, Rheologie oder Aushärtungsleistung unterscheidet. Eine Vakuumknetmaschine löst beide Seiten dieses Problems, indem sie wiederholte Knetvorgänge mit Vakuumentlüftung in einem versiegelten Behälter kombiniert. Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) liefert a Vakuumknetmaschine für hochviskose Mischaufgaben, bei denen es auf Luftentfernung und Pastenhomogenisierung ankommt.
Die Auswahl dieser Art von Ausrüstung ist nicht nur eine Frage der Tankgröße oder der Motorleistung. Die sinnvolle Entscheidung hängt von der Rheologie der Paste, der Feststoffbeladung, dem Gehalt an flüchtigen Stoffen, der Temperaturempfindlichkeit, den Reinigungsanforderungen und dem akzeptablen Endpunkt für Restluft ab. In diesem Artikel wird erklärt, wie das Vakuumkneten funktioniert, welche Prozessvariablen die Pastenqualität verändern und wie man eine Maschine bewertet, ohne sich auf Annahmen oder unbestätigte Leistungsansprüche zu verlassen.
Warum hochviskose Pasten mehr als einen Standardmischer benötigen
Der erste Auswahlfehler besteht darin, die Viskosität als eine einzelne Zahl zu behandeln. Die Viskosität der Paste ändert sich mit der Schergeschwindigkeit, der Temperatur, der Feststoffbeladung und der Lagerzeit. Viele gefüllte Pasten haben auch eine Fließspannung: Sie widerstehen dem Fließen, bis die ausgeübte Spannung einen Schwellenwert überschreitet. Bei einem herkömmlichen Mischer kann sich der Bereich in der Nähe des Laufrads bewegen, während das Material in der Nähe der Wand oder des Bodens nahezu statisch bleibt. In diese Umgebung gegebenes Pulver kann ungleichmäßig benetzen und Luft kann in den Falten der Paste eingeschlossen bleiben.
Luft gelangt über mehrere Wege in eine Paste. Trockene Pulver transportieren Luft in den Poren zwischen den Partikeln. Bei der Hochgeschwindigkeitszugabe kann ein Wirbel Luft an die Oberfläche ziehen. Durch Transferschritte, Pumpen und Entladen können ebenfalls Blasen entstehen. In Flüssigkeiten mit niedriger Viskosität steigen viele Blasen auf und entweichen schnell. In einer dicken Paste werden die Blasen durch die hohe Viskosität stabilisiert und können stunden- oder tagelang bestehen bleiben. Vakuum hilft, weil die Reduzierung des Drucks um die Paste herum dazu führt, dass sich Blasen ausdehnen, aufsteigen und an einer erneuerten Oberfläche platzen. Vakuum allein reicht jedoch nicht aus, wenn die Pastenoberfläche nicht wiederholt durch das Rührwerk erneuert wird.
Aus diesem Grund müssen Kneten und Entlüften als eine gemeinsame Aufgabe behandelt werden. Durch das Kneten wird die Masse gefaltet, gedehnt und wieder zusammengefügt. Es drückt die Paste gegen sich selbst und gegen die Gefäßoberflächen und trägt so dazu bei, Pulveransammlungen aufzubrechen und Flüssigkeit in trockene Taschen zu verteilen. Durch die gleiche Bewegung wird neues Material dem Vakuumraum ausgesetzt. Wenn eine Maschine Vakuum, aber nur eine schwache Schüttgutbewegung liefert, kann die Entlüftung langsam und ungleichmäßig erfolgen. Wenn starkes Mischen, aber kein Vakuum vorhanden ist, können sichtbare Blasen verschwinden, während gelöstes oder mitgerissenes Gas zurückbleibt.
Das Mischen mit hoher Viskosität beeinflusst auch den Wärmeverlauf. Das Kneten erfordert Energie, und ein Großteil dieser Energie wird in Wärme umgewandelt. Einige Pasten werden beim Erwärmen weniger viskos, was die Fließfähigkeit verbessern kann, aber auch die Aushärtung beschleunigen, ein temperaturempfindliches Additiv abbauen oder ein flüchtiges Lösungsmittel austreiben kann. Eine Vakuumknetmaschine muss daher sowohl als thermisches System als auch als Mischsystem bewertet werden. Manteldesign, Rührgeschwindigkeit, Chargengröße und Vakuumniveau interagieren.
Es gibt Grenzen für das, was Vakuumkneten lösen kann. Eine inkompatible Formulierung, ein schlecht dispergierter Füllstoff oder ein Pulver, das von der ausgewählten Flüssigkeit nicht benetzt werden kann, werden nicht korrigiert. Ein sehr hohes Vakuum kann bei reaktiven Systemen zu übermäßigem Lösungsmittelverlust, Schaumbildung oder Hautbildung führen. Das praktische Ziel besteht nicht darin, jede Gasspur zu entfernen, sondern einen wiederholbaren Endpunkt zu erreichen, der der Produktspezifikation entspricht. Dieser Endpunkt sollte durch eine messbare Eigenschaft wie Dichte, visuellen Hohlraumgehalt, Rheologie oder Leistung nach der Aushärtung definiert werden, nicht allein durch eine feste Zeit.
So funktioniert eine Vakuumknetmaschine
Obwohl sich die Konfigurationen je nach Anbieter und Anwendung unterscheiden, umfasst eine Vakuumknetmaschine im Allgemeinen einen ummantelten oder isolierten Behälter, einen oder mehrere Hochleistungsrührer, eine versiegelte Abdeckung, ein Vakuumsystem, eine Entladungsanordnung sowie Steuerungen für Geschwindigkeit, Temperatur, Druck und Zeit. Das Funktionsprinzip ist einfach: Der Rührer sorgt für Massenbewegung und örtliches Kneten, während der versiegelte Behälter eine Reduzierung des Drucks über der Paste ermöglicht. Die Kombination eignet sich für Pasten, die für die herkömmliche Planetenmischung alleine zu dick oder für die offene Verarbeitung zu luftempfindlich sind.
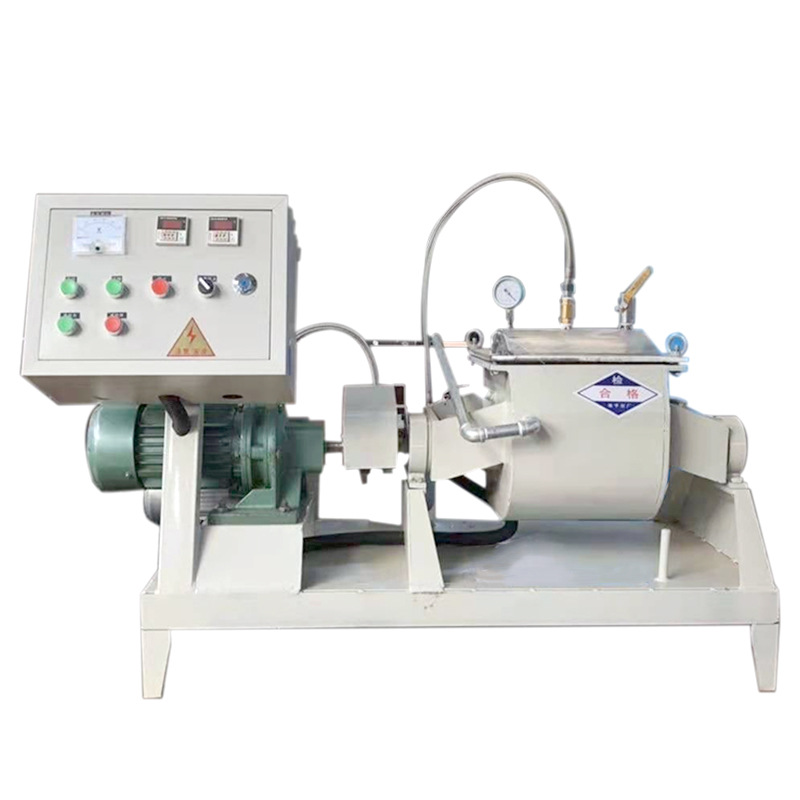
Vakuumknetmaschine zur Verarbeitung hochviskoser Pasten. Bestätigen Sie die erforderliche Konfiguration, Kontaktmaterialien und Dienstprogramme mit dem Hersteller.
Das Rührwerk ist das Herzstück des Prozesses. Im Hochviskosbetrieb muss das Laufrad mehr als nur eine einfache Zirkulationsströmung erzeugen. Es muss einen sich wiederholenden Zyklus des Materialaustauschs zwischen der Massenpaste, der Gefäßwand und der vakuumexponierten Oberfläche erzeugen. Je nach gewähltem Design kann dies durch eine Planetenbewegung, ein mehrschneidiges Knetelement, eine Sigma-Klinge oder eine andere Hochleistungsgeometrie erreicht werden. Die genaue Anordnung ist wichtig, denn sie bestimmt, ob die Paste gefaltet, geschert oder nur um den Tank herumgeschoben wird. Aus diesem Grund a Vakuumknetgeräte Die Auswahl sollte mit dem Materialverhalten beginnen, nicht mit einer generischen Mischerkategorie.
Wichtig ist auch ein typischer Bedienablauf. Der Behälter wird unter atmosphärischem oder teilweisem Vakuum beschickt, verschlossen und gemischt. Anschließend wird während des Mischens Vakuum angelegt, so dass sich die Pastenoberfläche kontinuierlich erneuert. Nach einer definierten Haltezeit kann das Vakuum unterbrochen, die Charge inspiziert oder beprobt werden und der Zyklus bei Bedarf wiederholt werden. Einige Prozesse nutzen mehrere kurze Vakuumzyklen anstelle eines langen Zyklus, da wiederholte Expansion und Oberflächenerneuerung effektiver sein können als das Aufrechterhalten eines statischen Vakuums. Die beste Reihenfolge hängt von der Paste, dem flüchtigen Gehalt und der akzeptablen Zykluszeit ab.
Die Wärmeübertragung verdient besondere Aufmerksamkeit. Der Mantel kann die beim Kneten erzeugte Wärme abführen, aber die Wärmeübertragungsfläche pro Volumeneinheit ändert sich mit der Chargengröße. Eine größere Charge verfügt im Verhältnis zu ihrer Masse möglicherweise über eine geringere Kühlfläche, sodass bei gleicher Rührgeschwindigkeit ein anderes Temperaturprofil entstehen kann. Vakuum beeinflusst auch die Temperatur, da die Verdunstung die Paste abkühlt und flüchtige Bestandteile entfernt. Wenn die Formulierung ein Lösungsmittel enthält, benötigt das Vakuumsystem möglicherweise einen Kondensator, einen Auffangbehälter oder eine Dampffalle, um die Pumpe zu schützen und Material zurückzugewinnen. Hierbei handelt es sich um Fragen zur Prozessgestaltung, nicht um Zubehör, das nach der Bestellung der Maschine ausgewählt werden muss.
Versiegelung und Entleerung sind weitere praktische Punkte. Wellendichtungen müssen Pastenkontakt, Reinigungsmittel und Vakuumwechsel vertragen. Die Entladung kann je nach Steifigkeit der Paste durch Schwerkraft, Pumpe, Extrusion oder eine andere Methode erfolgen. Eine Paste, die im Labor gut fließt, lässt sich nach dem Abkühlen möglicherweise nur schwer aus einem großen Gefäß austragen. Die Auslassgeometrie, der Ventiltyp und der Mindestabstand sollten anhand der tatsächlichen Paste überprüft werden, nicht nur anhand eines Viskositätswerts. Ist das Produkt abrasiv oder korrosiv, spielen medienberührte Materialien und austauschbare Verschleißteile eine Rolle bei der Auswahl.
Das Steuerungssystem soll den Prozess beobachtbar machen. Zu den nützlichen Informationen gehören Rührgeschwindigkeit oder -drehmoment, Produkttemperatur, Behälterdruck und Chargenzeit. Drehmoment oder Leistungsaufnahme können auf Veränderungen in der Pastenkonsistenz hinweisen, sollten jedoch nicht ohne eine Basislinie interpretiert werden. Ein steigendes Drehmoment kann bedeuten, dass die Charge dicker wird, abkühlt oder eine Pulverzugabe nicht benetzt. Ein sinkendes Drehmoment kann bedeuten, dass sich die Paste erwärmt, abschert oder unter Vakuum flüchtige Bestandteile verliert. Betreiber benötigen klare Grenzen und eine definierte Reaktion auf diese Signale.
Prozessvariablen, die die Einfügequalität steuern
Sobald die Maschine installiert ist, wird die Pastenqualität durch das Zusammenspiel von Rezeptur und Prozess gesteuert. Die gleiche Vakuumknetmaschine kann zu sehr unterschiedlichen Ergebnissen führen, wenn sich die Füllreihenfolge, die Feststoffbeladung oder der Temperaturverlauf ändert. Die folgenden Variablen verdienen bei der Entwicklung und Skalierung Beachtung.
Feststoffbeladung und Partikelpackung
Eine höhere Feststoffbeladung erhöht normalerweise die Viskosität und erschwert die Entlüftung. Es reduziert auch die Flüssigkeitsmenge, die den nassen Partikeloberflächen zur Verfügung steht. Wenn die Feststoffe schlecht gepackt sind, kann die Paste trockene Taschen enthalten, selbst wenn das Gesamtflüssigkeitsverhältnis korrekt erscheint. Die Lösung besteht nicht immer darin, mehr Flüssigkeit hinzuzufügen. Eine Änderung der Partikelgrößenverteilung, eine Anpassung der Zufuhrreihenfolge oder die Verwendung einer kurzen Vormischphase können die Benetzung verbessern. Notieren Sie während der Versuche den tatsächlichen Feststoffgehalt, die Füllstoffdichte und die Pulverzugaberate, da diese Details das Ergebnis des Vakuumknetens ebenso beeinflussen wie die Rührgeschwindigkeit.
Misch- und Knetintensität
Bei geringer Intensität können Agglomerate und stagnierende Zonen entstehen. Eine hohe Intensität kann den Zyklus verkürzen, aber möglicherweise Wärme hinzufügen, den Lufteinschluss während des Ladens fördern oder scherempfindliche Zusatzstoffe abbauen. Die richtige Intensität ist die niedrigste Stufe, die die erforderliche Dispersion und Oberflächenerneuerung innerhalb einer akzeptablen Zeit erreicht. Da sich die Viskosität während des Mischens ändert, ist eine einzelne Geschwindigkeit möglicherweise nicht für die gesamte Charge geeignet. Ein abgestuftes Profil, das bei der Pulverzugabe sanft beginnt und nach dem Benetzen ansteigt, ist oft stabiler als das Laufen mit maximaler Geschwindigkeit von Anfang an.
Vakuumniveau und Haltezeit
Das Vakuumniveau bestimmt den Druckunterschied, der die Blasenexpansion antreibt. Die Haltezeit bestimmt, wie lange die Paste diesem Druck ausgesetzt ist. In der Praxis kann ein mäßiges Vakuum mit guter Oberflächenerneuerung wirksamer sein als ein sehr tiefes Vakuum, das zu Lösungsmittelverlust oder Oberflächenhautbildung führt. Der Endpunkt sollte mit einer Produkteigenschaft verknüpft sein. Beispielsweise kann eine Dichtemessung zeigen, ob zusätzliche Vakuumzyklen sinnvoll sind, während eine visuelle Überprüfung allein dazu führen kann, dass fein dispergiertes Gas nicht erkannt wird. Überprüfen Sie immer den Dampfdruck der flüssigen Phase und die Empfindlichkeit reaktiver Komponenten, bevor Sie die Vakuumzeit verlängern.
Temperaturkontrolle
Die Temperatur beeinflusst die Viskosität, die Benetzung, die Reaktionsgeschwindigkeit und den Verlust flüchtiger Stoffe. Eine warme Paste kann schneller entlüften, weil sich die Blasen leichter bewegen, aber die gleiche Hitze kann die Topfzeit verkürzen oder ein Additiv beschädigen. Die Manteltemperatur sollte getrennt von der Pastentemperatur geregelt werden. Bediener sollten die Geschwindigkeit der Temperaturänderung beobachten, nicht nur den Endwert, da ein schneller Anstieg auf eine übermäßige Knetenergie oder eine unzureichende Kühlung hinweisen kann. Bei temperaturempfindlichen Produkten kann ein kürzerer Mischzyklus mit kontrollierter Kühlung einem längeren Zyklus mit hoher Geschwindigkeit vorzuziehen sein.
Fütterungssequenz und Pulverbenetzung
Das Pulver sollte so zugegeben werden, dass die Flüssigkeit in die Partikelmasse eindringen kann, bevor die Charge zu steif wird. Das Hinzufügen aller trockenen Feststoffe zu einer kleinen flüssigen Ferse kann zu einer dicken Haut um trockene Taschen führen. Eine zu schnelle Flüssigkeitszugabe kann zu einer Aufschlämmung führen, die sich später nur schwer homogenisieren lässt. Die Zuführsequenz sollte mit den tatsächlichen Produktionspulvern getestet werden, nicht nur mit einem Modellmaterial. Die Vakuumknetmaschine sollte mit einer Geschwindigkeit aufgeladen werden, die den Rührer belastet hält, ohne dass die Oberfläche unter trockenem Pulver versinkt.
| Prozessvariable | Haupteffekt | Praktischer Check |
|---|---|---|
| Feststoffverladung | Ändert die Viskosität, den Benetzungsbedarf und die Luftretention | Überprüfen Sie Dichte, Hohlraumgehalt und Rheologie bei dem vorgesehenen Feststoffgehalt |
| Rührgeschwindigkeit | Steuert das Kneten, Verteilen und die Wärmezufuhr | Zeichnen Sie Drehmoment, Temperaturanstieg und visuelle Gleichmäßigkeit auf |
| Vakuumniveau | Fördert die Blasenexpansion und die Entfernung flüchtiger Stoffe | Bestätigen Sie den Lösungsmittelverlust und den Endpunkt anhand der Produktspezifikation |
| Chargentemperatur | Beeinflusst Viskosität, Reaktionsgeschwindigkeit und Entlüftung | Überwachen Sie die Pastentemperatur, nicht nur die Manteltemperatur |
| Fütterungssequenz | Bestimmt die Benetzung des Pulvers und die Klumpenbildung | Nach der ersten Mischphase auf trockene Taschen prüfen |
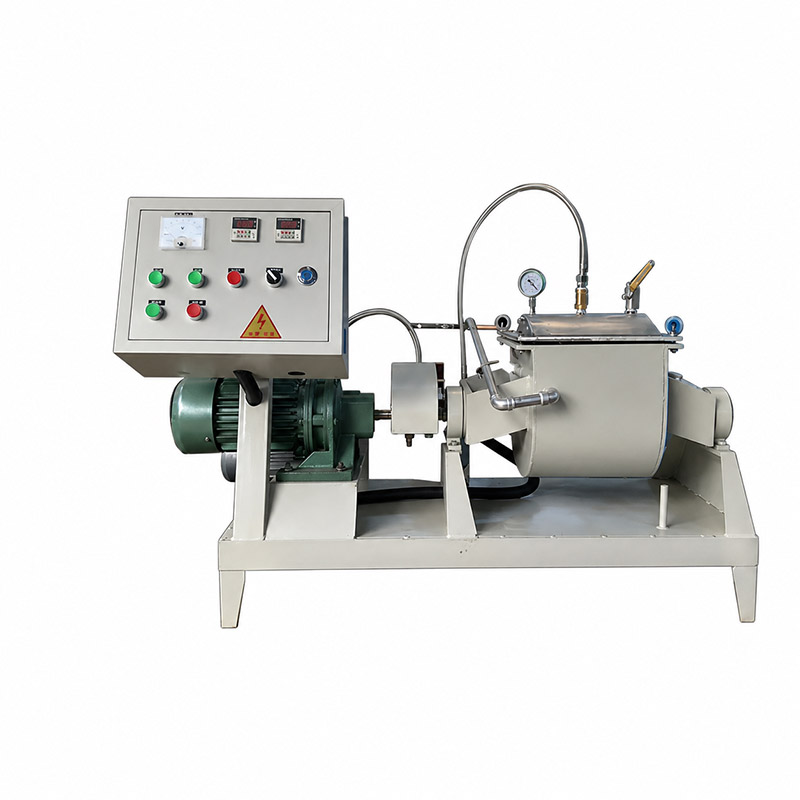
Produktansicht der Vakuumknetmaschine. Der Prozessablauf sollte auf die tatsächliche Pastenrheologie und den Gehalt an flüchtigen Bestandteilen abgestimmt sein.
Die Endpunktdefinition ist Teil der Prozesssteuerung. Eine feste Vakuumzeit ist einfach, spiegelt jedoch möglicherweise nicht die Unterschiede in der Pulveroberfläche, der Feuchtigkeit oder der Pastentemperatur von Charge zu Charge wider. Ein besserer Ansatz kombiniert die Zeit mit einer messbaren Bedingung, beispielsweise einer Zieldichte, einer Drehmomentsignatur, einer Temperaturgrenze oder einer definierten Anzahl von Vakuumzyklen. Die Methode sollte durch Probenahme an mehr als einer Stelle im Schiff validiert werden. Eine Probe von der Oberfläche allein ist kein Beweis dafür, dass die Massenpaste gleichmäßig ist.
Auswahlkriterien für eine Vakuumknetmaschine
Ein sinnvoller Auswahlprozess beginnt mit der Aufgabe, nicht mit der Ausrüstungskategorie. Beschreiben Sie die Paste bei der relevanten Verarbeitungstemperatur: scheinbare Viskosität, Fließverhalten, Feststoffgehalt, Partikelgröße, Dichte, Gehalt an flüchtigen Bestandteilen und Empfindlichkeit gegenüber Hitze oder Scherung. Definieren Sie dann die Chargengröße, die akzeptable Zykluszeit, die Reinigungsmethode, die Entladungsanforderung und die Betriebseinrichtungen vor Ort. Diese Eingaben bestimmen, ob eine Vakuumknetmaschine geeignet ist und welche Konfiguration zuerst bewertet werden sollte.
Das Arbeitsvolumen sollte auf einem realistischen Füllstand basieren, nicht auf der Nenngröße des Behälters. Hochviskose Paste benötigt Luftraum zum Mischen und Vakuumausdehnen, und eine Überfüllung kann die Oberflächenerneuerung verringern und gleichzeitig Drehmoment und Wärme erhöhen. Eine Unterfüllung kann auch ineffizient sein, da der Rührer möglicherweise nicht genügend Material berührt, um die Charge richtig zu kneten. Erkundigen Sie sich, wie das vorgeschlagene Arbeitsvolumen berechnet wurde, und bestätigen Sie den Füllbereich mit dem Hersteller.
Benetzte Materialien und Oberflächenbeschaffenheit sollten zum Produkt und Reinigungsprogramm passen. Edelstahl ist üblich, aber die Qualität, das Finish und die Auswahl des Elastomers hängen von der Korrosivität, dem Abrieb, der Lösungsmittelverträglichkeit und den Kontaminationsgrenzen ab. Wenn die Paste harte Füllstoffe enthält, berücksichtigen Sie den Verschleiß an Rührkanten, Dichtungen und Austragskomponenten. Wenn das Produkt empfindlich auf Metallverunreinigungen reagiert, geben Sie die entsprechenden Kontaktmaterialien und Prüfpunkte an. Diese Details sind wertvoller als eine allgemeine Aussage zur Haltbarkeit.
Das Vakuumsystem muss auf die Prozessgasbelastung abgestimmt sein. Die Luftentfernung ist nicht die einzige Pflicht; Lösungsmittel, Feuchtigkeit und Reaktionsnebenprodukte können ebenfalls vorhanden sein. Eine Pumpe, die bei trockener Luft gut funktioniert, kann sich bei kondensierbaren Dämpfen anders verhalten. Fragen Sie nach Dampfhandhabung, Filterung und Rückgewinnung. Für brennbare Lösungsmittel müssen die elektrischen Klassifizierungs- und Erdungsanforderungen durch die Sicherheitsbewertung des Standorts festgelegt werden. Technische Auskünfte kann der Maschinenlieferant geben, die abschließende Sicherheitsüberprüfung liegt jedoch in der Verantwortung des Anwenders.
Kontrollen und Datensätze sollten die Wiederholbarkeit unterstützen. Achten Sie auf eine klare Anzeige von Druck, Temperatur, Geschwindigkeit oder Drehmoment und der verstrichenen Zeit. Die Speicherung von Rezepten ist nützlich, aber die Bediener müssen auch wissen, welche Variablen kritisch sind und wie sie reagieren müssen, wenn ein Grenzwert erreicht wird. Eine Maschine, die Daten aufzeichnet, aber keine praktische Alarmstrategie bietet, kann dennoch inkonsistente Chargen produzieren.
Fordern Sie vor der Bestellung einen Test oder einen dokumentierten Referenzfall mit einer ähnlichen Paste an. Für den Versuch sollten repräsentative Pulver und Flüssigkeiten verwendet werden, kein vereinfachtes Modell. Es sollte die Startbedingungen, den Betriebsablauf und die Abnahmetests festlegen. A TENCAN Vakuumknetmaschine kann anhand dieser Kriterien überprüft werden, die endgültige Konfiguration sollte jedoch mit dem Hersteller für das spezifische Material und den spezifischen Prozess bestätigt werden.
Produktansicht der Vakuumknetmaschine. Die Auswahl sollte anhand der Pastenrheologie, der Chargengröße, der Reinigungsanforderungen und der Vakuumleistung bestätigt werden.
Eine vollständige Bewertungsanfrage umfasst in der Regel den Pastenformulierungsbereich, die angestrebte Chargengröße, das Viskositäts- oder Drehmomentverhalten, die Feststoffbeladung, die Schüttdichte, die maximale Temperatur, den Lösungsmittelgehalt, das Reinigungsverfahren, die Entladungsmethode, die Betriebsmittel und Abnahmetests. Wenn einige Werte unbekannt sind, geben Sie einen Bereich an und geben Sie an, welche Variablen getestet werden sollen. Dies hilft dem Lieferanten, eine realistische Konfiguration anstelle einer Maschine vorzuschlagen, die für eine Charge überdimensioniert und für eine andere ungeeignet ist.
Häufige Betriebsprobleme und praktische Lösungen
Die meisten Probleme beim Vakuumkneten treten als Symptome und nicht als Grundursache auf. Die folgenden Prüfungen können dabei helfen, das Problem einzugrenzen, bevor die Formulierung geändert oder neue Ausrüstung angefordert wird.
- Nach dem Vakuum bleiben Blasen zurück: Möglicherweise erneuert die Paste ihre Oberfläche nicht, das Vakuum wird möglicherweise zu früh angelegt oder die Haltezeit ist zu kurz. Überprüfen Sie die Abdeckung des Rührwerks, den Füllstand und ob sich die Paste faltet und nicht als feste Masse rotiert.
- Pulver bildet Klumpen: Die Zugabegeschwindigkeit ist möglicherweise zu schnell, der Flüssigkeitsrückstand ist möglicherweise zu gering oder das Pulver wird von der ausgewählten Flüssigkeit nur unzureichend benetzt. Passen Sie die Zufuhrreihenfolge an und stellen Sie sicher, dass das Rührwerk kein trockenes Pulver in eine stagnierende Zone drückt.
- Charge überhitzt: Die Ursache hierfür können Knetenergie, unzureichende Mantelkühlung oder ein langer Zyklus mit hoher Geschwindigkeit sein. Reduzieren Sie die Geschwindigkeit in der Endphase, verbessern Sie die Kühlung oder teilen Sie den Zyklus mit Temperaturkontrollen in kürzere Intervalle auf.
- Die Ergebnisse variieren zwischen den Chargen: Überprüfen Sie die Pulverfeuchtigkeit, das Füllgewicht, die Anfangstemperatur, das Vakuumniveau und die Bedienersequenz. Bei einem Rezept, das nur Zeit und Geschwindigkeit aufzeichnet, fehlen möglicherweise die Variablen, die den Endpunkt tatsächlich steuern.
- Kleister lagert sich am Schacht oder an der Wand ab: Dies kann die Wärmeübertragung verringern und ungemischte Bereiche erzeugen. Überprüfen Sie den Abstand des Rührwerks, die Gestaltung des Abstreifers (falls vorhanden) und den Punkt, an dem Material hinzugefügt wird.
- Der flüchtige Verlust ist zu hoch: Möglicherweise ist das Vakuum zu hoch oder die Haltezeit für das Lösungsmittel zu lang. Erwägen Sie ein niedrigeres Vakuum, kürzere Zyklen oder ein Kondensator- und Rückgewinnungssystem.
Austragsprobleme beginnen häufig beim Mischen. Eine Paste, die im Behälter abkühlt oder Lösungsmittel verliert, kann zu steif werden, um zu fließen. Wenn das Auslassventil oder die Leitung zu klein ist, tritt das Problem am Ende der Charge auf, obwohl die Mischphase zufriedenstellend schien. Überprüfen Sie den Austragsweg mit der gleichen Aufmerksamkeit wie das Rührwerk. Vermeiden Sie bei scherempfindlichen Produkten den Einsatz einer Hochgeschwindigkeits-Austragspumpe, die nach der Chargenfreigabe die Pastenstruktur verändert.
Der Zustand der Dichtungen sollte im Rahmen der routinemäßigen Wartung überprüft werden. Vakuumlecks können die Entlüftungsleistung beeinträchtigen und verschlissene Dichtungen können zu Verunreinigungen führen. Ein allmählicher Vakuumverlust ist leicht zu übersehen, wenn das Messgerät schwankt oder wenn der Bediener den Zyklus zum Ausgleich verlängert. Legen Sie eine Basislinie für Abpumpzeit und Leckrate fest und untersuchen Sie dann Änderungen, bevor sie zu Chargenfehlern führen.
Skalierung und Validierung ohne Rätselraten
Scale-up ist keine einfache Vervielfachung der Chargengröße. Eine größere Vakuumknetmaschine hat eine andere Wärmeübertragungsfläche, Rührwerksgeometrie, Füllhöhe und Vakuumverweilzeit. Die Beibehaltung der gleichen Geschwindigkeit in Umdrehungen pro Minute garantiert nicht die gleiche Spitzengeschwindigkeit oder die gleiche Knetintensität. Die Beibehaltung der gleichen Mischzeit garantiert nicht den gleichen Temperaturanstieg. Der praktische Ansatz besteht darin, den geschwindigkeitsbegrenzenden Schritt im kleinen Prozess zu identifizieren und dann den größeren Versuch zu entwerfen, um diesen Schritt zu reproduzieren.
Zu den nützlichen Scale-Up-Parametern gehören Drehmoment oder Leistung pro Masseneinheit, Geschwindigkeit der Rührerspitze, sofern relevant, Chargentemperaturprofil, Vakuumniveau, Anzahl der Vakuumzyklen und Endpunktmessungen. Kein einzelner Parameter ist universell. Eine Paste, die durch die Pulverbenetzung eingeschränkt ist, kann mit der Zugabegeschwindigkeit und der Mischenergie skalieren, während eine Paste, die durch die Entlüftung eingeschränkt ist, mit der Oberflächenerneuerung und der Vakuumhaltezeit skalieren kann. Ein Pilotversuch sollte die vorgeschlagene Produktionssequenz testen, nicht nur die endgültige Formulierung.
Die Validierung sollte, soweit möglich, Proben von der Oberseite, der Mitte und dem Boden des Behälters umfassen. Testen Sie die Eigenschaften, die für den Kunden wichtig sind: Dichte, Hohlraumgehalt, Rheologie, Partikeldispersion, Aushärtungsverhalten, elektrische Leistung oder Aussehen. Erfassen Sie die Betriebsdaten für jede Charge und vergleichen Sie sie mit dem akzeptierten Bereich. Wenn eine Charge fehlschlägt, stellen Sie fest, ob die Abweichung in der Formulierung, der Zuführung, dem Vakuum, der Temperatur oder der Bedienersequenz liegt. Diese Aufzeichnung dient als Grundlage für das Produktionsrezept und für zukünftige Fehlerbehebungen.
Behandeln Sie die Vakuumknetmaschine schließlich als Teil eines Prozesses und nicht als eigenständige Einheit. Die vorgeschaltete Pulverhandhabung, die Flüssigkeitsdosierung, die Transferleitungen und die nachgeschaltete Entladung wirken sich alle auf den Luftgehalt und die Gleichmäßigkeit aus. Eine saubere, gut kontrollierte Zufuhr lässt sich leichter entlüften als eine variable. Für Teams, die hochviskoses Mischen bewerten, besteht der nächste Schritt darin, die Pastenanforderungen zu definieren, einen repräsentativen Versuch durchzuführen und die Vakuumknetkonfiguration anhand der gemessenen Ergebnisse zu bestätigen. Dieser Ansatz führt zu einer zuverlässigeren Geräteentscheidung als der alleinige Vergleich der Katalognummern.