
Вакуумный тестомес для густого теста
Пасты высокой вязкости сложно смешивать, поскольку они не текут, как обычные жидкости. Они могут задерживать воздух, образовывать комки вокруг частиц порошка и образовывать застойные зоны, которых никогда не достигнет простая мешалка. В результате часто получается партия, которая выглядит однородной на поверхности, но различается по плотности, реологии или характеристикам отверждения после отбора проб. Вакуумная месильная машина решает обе стороны этой проблемы, сочетая повторяющееся замешивание с вакуумной деаэрацией внутри герметичного сосуда. Чанша Тяньчуан Порошковая Технологическая Компания, ООО (TENCAN) поставляет вакуумная месильная машина для смешивания жидкостей с высокой вязкостью, где важны удаление воздуха и гомогенизация пасты.
Выбор этого типа оборудования – это не только вопрос размера бака или мощности двигателя. Полезное решение зависит от реологии пасты, содержания твердых веществ, содержания летучих веществ, температурной чувствительности, требований к очистке и приемлемой конечной точки для остаточного воздуха. В этой статье объясняется, как работает вакуумное замешивание, какие переменные процесса влияют на качество пасты и как оценить машину, не полагаясь на предположения или непроверенные заявления о производительности.
Почему для высоковязких паст нужно больше, чем стандартный миксер
Первая ошибка выбора — рассматривать вязкость как одно число. Вязкость пасты меняется в зависимости от скорости сдвига, температуры, содержания твердых веществ и времени хранения. Многие пасты с наполнителями также имеют предел текучести: они сопротивляются течению до тех пор, пока приложенное напряжение не превысит пороговое значение. В обычном смесителе область рядом с крыльчаткой может перемещаться, в то время как материал у стенки или дна остается практически неподвижным. Порошок, добавленный в эту среду, может смачиваться неравномерно, и воздух может оставаться в складках пасты.
Воздух попадает в пасту несколькими путями. Сухие порошки переносят воздух в поры между частицами. Вихрь может втягивать воздух на поверхность во время высокоскоростного добавления. На этапах перекачки, перекачки и разгрузки также могут образовываться пузырьки. В жидкостях с низкой вязкостью многие пузырьки поднимаются и быстро уходят. В густой пасте пузырьки стабилизируются за счет высокой вязкости и могут сохраняться в течение нескольких часов или дней. Вакуум помогает, потому что уменьшение давления вокруг пасты позволяет пузырькам расширяться, подниматься и разрушаться на обновленной поверхности, но одного вакуума недостаточно, если поверхность пасты не обновляется неоднократно с помощью мешалки.
Вот почему замешивание и деаэрацию следует рассматривать как совмещенную задачу. Замешивание складывает, растягивает и снова объединяет массу. Он прижимает пасту к себе и к поверхности сосуда, помогая разбить агломераты порошка и распределить жидкость по сухим карманам. То же самое движение подвергает новый материал воздействию вакуумного пространства. Если машина обеспечивает вакуум, но слабое объемное движение, деаэрация может быть медленной и неравномерной. Если обеспечивается сильное перемешивание без вакуума, видимые пузырьки могут исчезнуть, а растворенный или увлеченный газ останется.
Смешивание с высокой вязкостью также влияет на историю нагрева. Замешивание требует энергии, и большая часть этой энергии превращается в тепло. Некоторые пасты становятся менее вязкими при нагревании, что может улучшить текучесть, но также может ускорить отверждение, ухудшить термочувствительную добавку или удалить летучий растворитель. Поэтому вакуумную месильную машину необходимо рассматривать как тепловую систему, а также как систему смешивания. Конструкция рубашки, скорость мешалки, размер партии и уровень вакуума взаимодействуют.
Есть пределы тому, что может решить вакуумное замешивание. Он не исправит несовместимый состав, плохо диспергированный наполнитель или порошок, который невозможно смочить выбранной жидкостью. Очень высокий вакуум может вызвать чрезмерную потерю растворителя, пенообразование или образование пленки в реакционноспособных системах. Практическая цель состоит не в том, чтобы удалить все следы газа, а в том, чтобы достичь воспроизводимой конечной точки, соответствующей спецификации продукта. Эта конечная точка должна определяться измеримым свойством, таким как плотность, визуальное содержание пустот, реология или характеристики после отверждения, а не только фиксированным временем.
Как работает вакуумный тестомес
Хотя конфигурации различаются в зависимости от поставщика и применения, вакуумная месильная машина обычно включает в себя резервуар с рубашкой или изоляцией, одну или несколько мощных мешалок, герметичную крышку, вакуумную систему, разгрузочное устройство и средства управления скоростью, температурой, давлением и временем. Принцип работы прост: мешалка создает объемное движение и локальное замешивание, а герметичный резервуар позволяет снизить давление над пастой. Эта комбинация полезна для паст, которые слишком густы для обычного планетарного смешивания или слишком чувствительны к воздуху для открытой обработки.
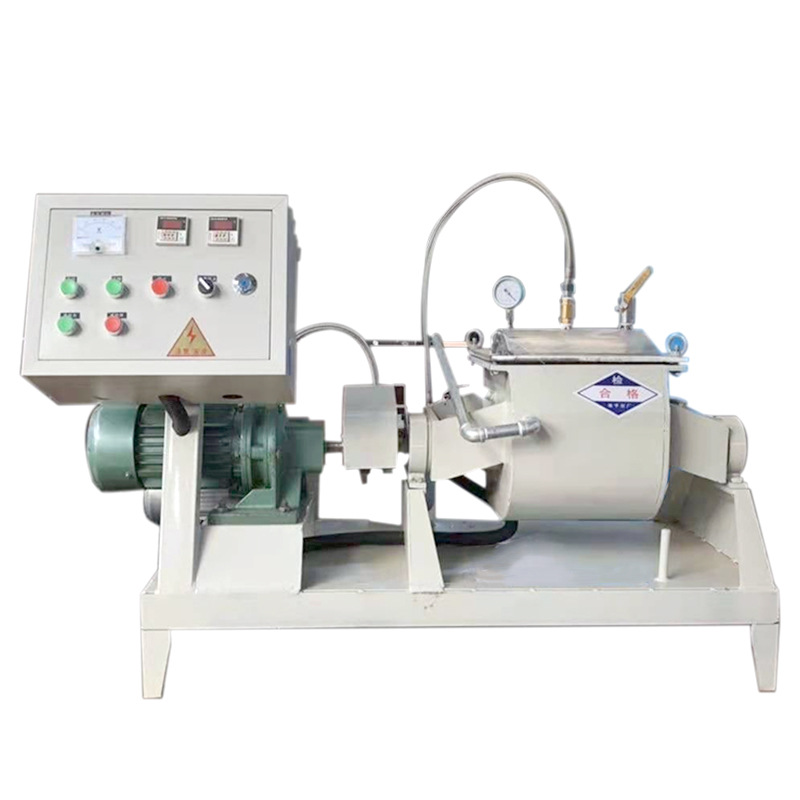
Вакуумная тестомесильная машина для обработки высоковязких паст. Уточните необходимую конфигурацию, контактные материалы и утилиты у производителя.
Агитатор – это сердце процесса. В условиях высокой вязкости рабочее колесо должно создавать нечто большее, чем просто циркулирующий поток. Он должен создавать повторяющийся цикл обмена материала между объемной пастой, стенками сосуда и поверхностью, подвергающейся воздействию вакуума. В зависимости от выбранной конструкции это может быть достигнуто с помощью планетарного движения, многолопастного месильного элемента, лопасти сигма-типа или другой геометрии для тяжелых условий эксплуатации. Точное расположение имеет значение, поскольку оно определяет, будет ли паста сгибаться, сдвигаться или просто растекаться по резервуару. По этой причине, вакуумное тестомесильное оборудование Выбор следует начинать с поведения материала, а не с общей категории смесителя.
Типичная последовательность операций также важна. Сосуд загружают, герметизируют и перемешивают в атмосферном или частичном вакууме. Затем создается вакуум, продолжая перемешивание, так что поверхность пасты постоянно обновляется. После определенного периода выдержки вакуум может быть нарушен, партия проверена или отобрана проба, а при необходимости цикл повторен. В некоторых процессах используется несколько коротких вакуумных циклов вместо одного длинного цикла, поскольку многократное расширение и обновление поверхности могут быть более эффективными, чем поддержание статического вакуума. Лучшая последовательность зависит от пасты, содержания летучих веществ и приемлемого времени цикла.
Теплопередача заслуживает пристального внимания. Рубашка может отводить тепло, выделяемое при замешивании, но площадь теплопередачи на единицу объема меняется в зависимости от размера партии. Большая партия может иметь меньшую площадь охлаждения по сравнению с ее массой, поэтому одна и та же скорость мешалки может привести к разному температурному профилю. Вакуум также влияет на температуру, поскольку испарение охлаждает пасту и удаляет летучие вещества. Если состав содержит растворитель, вакуумной системе может потребоваться конденсатор, ресивер или пароуловитель для защиты насоса и восстановления материала. Это вопросы проектирования процесса, а не аксессуары, которые необходимо выбрать после заказа машины.
Уплотнение и слив – другие практические моменты. Уплотнения вала должны выдерживать контакт с пастой, чистящими средствами и циклическим вакуумированием. Выгрузка может осуществляться самотеком, насосом, экструзией или другим способом в зависимости от жесткости пасты. Пасту, которая хорошо течет в лаборатории, может быть трудно вылить из большого сосуда после охлаждения. Геометрию нагнетания, тип клапана и минимальный зазор следует проверять с учетом фактической пасты, а не только значения вязкости. Если продукт является абразивным или коррозионным, при выборе учитываются материалы, контактирующие с измеряемой средой, и сменные изнашиваемые детали.
Система контроля должна сделать процесс наблюдаемым. Полезная информация включает скорость или крутящий момент мешалки, температуру продукта, давление в резервуаре и время замеса. Крутящий момент или потребляемая мощность могут указывать на изменения консистенции пасты, но их не следует интерпретировать без базовой линии. Увеличение крутящего момента может означать, что партия загустевает, охлаждается или не смачивает добавленный порошок. Падение крутящего момента может означать, что паста нагревается, срезается или теряет летучие компоненты под вакуумом. Операторам необходимы четкие ограничения и определенная реакция на эти сигналы.
Переменные процесса, контролирующие качество пасты
После установки машины качество пасты контролируется за счет взаимодействия рецептуры и процесса. Одна и та же вакуумная месильная машина может давать совершенно разные результаты при изменении последовательности наполнения, загрузки твердых веществ или изменения температуры. Следующие переменные заслуживают внимания во время разработки и масштабирования.
Загрузка твердых частиц и упаковка частиц
Более высокое содержание твердых частиц обычно увеличивает вязкость и затрудняет деаэрацию. Это также уменьшает количество жидкости, доступной для смачивания поверхностей частиц. Если твердые частицы плохо упакованы, паста может содержать сухие карманы, даже если общее соотношение жидкости кажется правильным. Решение не всегда состоит в том, чтобы добавить больше жидкости. Изменение распределения частиц по размерам, корректировка последовательности подачи или использование короткой стадии предварительного смешивания могут улучшить смачивание. Во время испытаний записывайте фактическое содержание твердых веществ, плотность наполнителя и скорость добавления порошка, поскольку эти детали влияют на результат вакуумного замеса так же, как и скорость мешалки.
Интенсивность смешивания и замешивания
Низкая интенсивность может привести к образованию агломератов и застойных зон. Высокая интенсивность может сократить цикл, но может увеличить нагрев, способствовать вовлечению воздуха во время загрузки или ухудшить свойства чувствительных к сдвигу присадок. Правильная интенсивность – это самый низкий уровень, при котором достигается требуемая дисперсия и обновление поверхности в течение приемлемого времени. Поскольку вязкость изменяется во время смешивания, одна скорость может оказаться неприемлемой для всей партии. Поэтапный профиль, плавно начинающийся во время добавления порошка и увеличивающийся после смачивания, часто более стабилен, чем работа с максимальной скоростью с самого начала.
Уровень вакуума и время удержания
Уровень вакуума определяет разницу давлений, которая приводит к расширению пузырьков. Время выдержки определяет, как долго паста подвергается такому давлению. На практике умеренный вакуум с хорошим обновлением поверхности может быть более эффективным, чем очень глубокий вакуум, вызывающий потерю растворителя или образование пленки на поверхности. Конечная точка должна быть связана со свойством продукта. Например, измерение плотности может показать, полезны ли дополнительные вакуумные циклы, тогда как только визуальная проверка может пропустить мелкодисперсный газ. Всегда проверяйте давление паров жидкой фазы и чувствительность реактивных компонентов перед продлением времени вакуумирования.
Контроль температуры
Температура влияет на вязкость, смачивание, скорость реакции и потери летучих веществ. Теплая паста может удалить воздух быстрее, поскольку пузырьки легче движутся, но то же самое тепло может сократить срок годности или повредить добавку. Температуру рубашки следует контролировать отдельно от температуры пасты. Операторам следует следить за скоростью изменения температуры, а не только за конечным значением, поскольку быстрый подъем может указывать на чрезмерную энергию замешивания или недостаточное охлаждение. Для продуктов, чувствительных к температуре, более короткий цикл смешивания с контролируемым охлаждением может быть предпочтительнее более длительного цикла на высокой скорости.
Последовательность подачи и смачивание порошка
Порошок следует добавлять таким образом, чтобы жидкость могла проникнуть в массу частиц до того, как замес станет слишком жестким. Добавление всех сухих веществ в небольшую жидкую пятку может привести к образованию толстой кожицы вокруг сухих карманов. Слишком быстрое добавление жидкости может привести к образованию суспензии, которую впоследствии будет трудно гомогенизировать. Последовательность подачи должна быть проверена на реальных производственных порошках, а не только на модельном материале. Вакуумную месильную машину следует заряжать с такой скоростью, чтобы мешалка оставалась загруженной, не засыпая поверхность сухим порошком.
| Переменная процесса | Основной эффект | Практическая проверка |
|---|---|---|
| Загрузка твердых веществ | Изменяет вязкость, потребность в смачивании и удержание воздуха. | Проверьте плотность, содержание пустот и реологию на заданном уровне содержания твердых веществ. |
| Скорость мешалки | Контролирует замешивание, диспергирование и тепловложение | Рекордный крутящий момент, повышение температуры и визуальная однородность |
| Уровень вакуума | Способствует расширению пузырьков и удалению летучих веществ | Подтвердите потерю растворителя и конечную точку в соответствии со спецификацией продукта. |
| Температура партии | Влияет на вязкость, скорость реакции и деаэрацию. | Контролируйте температуру пасты, а не только температуру рубашки |
| Последовательность кормления | Определяет смачивание порошка и образование комков. | Проверьте наличие сухих карманов после первого этапа смешивания. |
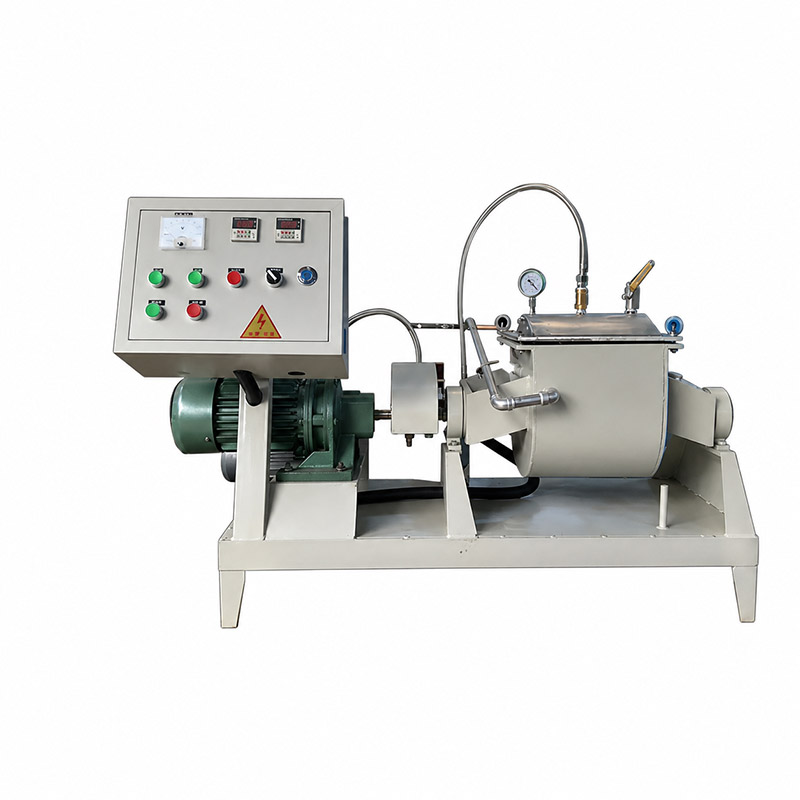
Внешний вид вакуумной тестомесильной машины. Последовательность процесса должна разрабатываться с учетом фактической реологии пасты и содержания летучих веществ.
Определение конечной точки является частью управления процессом. Фиксированное время вакуумирования является простым, но оно может не отражать различия в площади поверхности порошка, влажности или температуре пасты от партии к партии. Лучший подход сочетает время с измеримыми условиями, такими как целевая плотность, характеристика крутящего момента, температурный предел или определенное количество вакуумных циклов. Метод должен быть проверен путем отбора проб из более чем одного места сосуда. Образец только с верхней поверхности не является доказательством однородности массы пасты.
Критерии выбора вакуумной тестомесильной машины
Полезный процесс выбора начинается с обязанности, а не с категории оборудования. Опишите пасту при соответствующей температуре обработки: кажущуюся вязкость, текучесть, содержание твердых веществ, размер частиц, плотность, содержание летучих веществ и чувствительность к нагреву или сдвигу. Затем определите размер партии, приемлемое время цикла, метод очистки, требования к сливу и коммунальные услуги на объекте. Эти входные данные определяют, подходит ли вакуумная тестомесильная машина и какую конфигурацию следует оценить в первую очередь.
Рабочий объем должен основываться на реальном уровне наполнения, а не на номинальном размере резервуара. Высоковязкой пасте требуется свободное пространство для смешивания и вакуумного расширения, а переполнение может замедлить обновление поверхности, одновременно увеличивая крутящий момент и нагрев. Недополнение также может быть неэффективным, поскольку мешалка может не контактировать с достаточным количеством материала для правильного замешивания партии. Узнайте, как был рассчитан предлагаемый рабочий объем, и уточните диапазон заполнения у производителя.
Смачиваемые материалы и обработка поверхности должны соответствовать изделию и режиму очистки. Нержавеющая сталь является обычным явлением, но ее марка, отделка и выбор эластомера зависят от коррозионной активности, истираемости, совместимости с растворителями и пределов загрязнения. Если паста содержит твердые наполнители, учитывайте износ кромок мешалки, уплотнений и компонентов нагнетания. Если продукт чувствителен к металлическим загрязнениям, укажите соответствующие контактные материалы и точки проверки. Эти детали более ценны, чем общие заявления о долговечности.
Вакуумную систему необходимо адаптировать к нагрузке технологического газа. Удаление воздуха – не единственная обязанность; также могут присутствовать растворители, влага и побочные продукты реакции. Насос, который хорошо работает в сухом воздухе, может вести себя по-другому с конденсирующими парами. Спросите об обработке паров, фильтрации и рекуперации. Для легковоспламеняющихся растворителей требования к электрической классификации и заземлению должны определяться оценкой безопасности объекта. Поставщик машины может предоставить техническую информацию, но окончательная проверка безопасности остается обязанностью пользователя.
Средства управления и записи данных должны обеспечивать повторяемость. Следите за четким отображением давления, температуры, скорости или крутящего момента, а также затраченного времени. Хранение рецептов полезно, но операторам также необходимо знать, какие переменные являются критическими и как реагировать при достижении предела. Машина, которая записывает данные, но не обеспечивает практической стратегии сигнализации, все равно может производить противоречивые пакеты.
Перед заказом запросите пробный или задокументированный эталонный случай с аналогичной пастой. В исследовании следует использовать репрезентативные порошок и жидкость, а не упрощенную модель. В нем должны быть определены условия запуска, последовательность операций и приемочные испытания. А TENCAN вакуумная месильная машина могут быть проверены на соответствие этим критериям, но окончательная конфигурация должна быть подтверждена производителем для конкретного материала и процесса.
Вид продукта вакуумной тестомесильной машины. Выбор должен быть подтвержден с учетом реологии пасты, размера партии, потребностей в очистке и режима работы в вакууме.
Полный запрос на оценку обычно включает диапазон состава пасты, целевой размер партии, поведение вязкости или крутящего момента, загрузку твердых частиц, насыпную плотность, максимальную температуру, содержание растворителя, процедуру очистки, метод разгрузки, коммунальные услуги и приемочные испытания. Если некоторые значения неизвестны, укажите диапазон и укажите, какие переменные будут проверяться. Это помогает поставщику предложить реалистичную конфигурацию вместо машины, которая слишком велика для одной партии и непригодна для другой.
Распространенные проблемы эксплуатации и практические решения
Большинство проблем с вакуумным замешиванием проявляются как симптомы, а не как первопричины. Следующие проверки могут помочь сузить проблему, прежде чем менять рецептуру или запрашивать новое оборудование.
- Пузырьки остаются после вакуума: Возможно, паста не обновляет свою поверхность, вакуум приложен слишком рано или время выдержки слишком короткое. Проверьте покрытие мешалки, уровень заполнения и убедитесь, что паста не сворачивается, а не вращается как твердая масса.
- Порошок образует комки: Скорость добавления может быть слишком высокой, пятка жидкости может быть слишком маленькой или порошок может быть плохо смачиваем выбранной жидкостью. Отрегулируйте последовательность подачи и убедитесь, что мешалка не толкает сухой порошок в застойную зону.
- Пакетный перегрев: Причиной может быть энергия замешивания, недостаточное охлаждение рубашки или длительный цикл на высокой скорости. Уменьшите скорость на заключительном этапе, улучшите охлаждение или разделите цикл на более короткие интервалы с помощью проверок температуры.
- Результаты различаются в зависимости от партии: Проверьте влажность порошка, вес наполнителя, начальную температуру, уровень вакуума и последовательность действий оператора. Рецепт, записывающий только время и скорость, может пропустить переменные, которые фактически управляют конечной точкой.
- Паста скапливается на валу или стене: Это может уменьшить теплопередачу и создать несмешанные области. Проверьте зазор мешалки, конструкцию скребка, если он установлен, и точку добавления материала.
- Неустойчивые потери чрезмерны: Возможно, вакуум слишком глубокий или время выдержки растворителя слишком велико. Рассмотрите более низкий вакуум, более короткие циклы или систему конденсатора и рекуперации.
Проблемы с выгрузкой часто начинаются во время смешивания. Паста, которой дают остыть или потерять растворитель внутри сосуда, может стать слишком густой и не течь. Если выпускной клапан или труба имеют недостаточный размер, проблема возникнет в конце партии, даже если стадия смешивания казалась удовлетворительной. Проверьте путь выпуска, уделяя такое же внимание мешалке. Для продуктов, чувствительных к сдвигу, избегайте использования высокоскоростного разгрузочного насоса, который меняет структуру пасты после утверждения партии.
Состояние уплотнения следует проверять в рамках планового технического обслуживания. Утечки вакуума могут снизить производительность деаэрации, а изношенные уплотнения могут привести к загрязнению. Постепенную потерю вакуума легко не заметить, когда манометр колеблется или когда оператор продлевает цикл для компенсации. Установите базовый уровень времени откачки и скорости утечки, а затем исследуйте изменения, прежде чем они перерастут в отказ партии.
Масштабирование и проверка без догадок
Увеличение масштаба — это не просто увеличение размера партии. Более крупный вакуумный тестомес имеет другую площадь теплопередачи, геометрию мешалки, уровень заполнения и время пребывания в вакууме. Поддержание одинаковой скорости в оборотах в минуту не гарантирует одинаковую скорость кончика или одинаковую интенсивность замешивания. Сохранение одинакового времени смешивания не гарантирует одинакового повышения температуры. Практический подход состоит в том, чтобы определить этап, ограничивающий скорость, в мелкомасштабном процессе, а затем спланировать более крупное испытание для воспроизведения этого этапа.
Полезные параметры масштабирования включают крутящий момент или мощность на единицу массы, скорость наконечника мешалки, где это необходимо, профиль температуры партии, уровень вакуума, количество циклов вакуумирования и измерения конечной точки. Ни один параметр не является универсальным. Паста, ограниченная смачиванием порошка, может образовываться в зависимости от скорости добавления и энергии смешивания, в то время как паста, ограниченная деаэрацией, может образовываться в результате обновления поверхности и времени выдержки в вакууме. Пилотное испытание должно проверить предлагаемую последовательность производства, а не только окончательную рецептуру.
Валидация должна включать образцы из верхней, средней и нижней части сосуда, где это возможно. Проверьте свойства, которые важны для клиента: плотность, содержание пустот, реология, дисперсия частиц, поведение при отверждении, электрические характеристики или внешний вид. Запишите эксплуатационные данные для каждой партии и сравните их с принятым диапазоном. Если партия не подходит, определите, связано ли отклонение с составом, подачей, вакуумом, температурой или последовательностью действий оператора. Эта запись становится основой для рецепта производства и для дальнейшего устранения неполадок.
Наконец, рассматривайте вакуумную тестомесильную машину как часть процесса, а не как отдельный блок. Обработка порошка на входе, дозирование жидкости, линии передачи и разгрузка на выходе — все это влияет на содержание воздуха и однородность. Чистый, хорошо контролируемый корм легче деаэрировать, чем переменный. Для групп, оценивающих смешивание с высокой вязкостью, следующим шагом будет определение требований к пасте, проведение репрезентативного испытания и подтверждение конфигурации вакуумного замеса на основе результатов измерений. Такой подход позволяет принять более надежное решение об оборудовании, чем сравнение только каталожных номеров.