
Amasadora al vacío para pasta espesa
Las pastas de alta viscosidad son difíciles de mezclar porque no fluyen como los líquidos comunes. Pueden atrapar aire, formar grumos alrededor de las partículas de polvo y desarrollar zonas estancadas a las que un simple agitador nunca llega. El resultado suele ser un lote que parece uniforme en la superficie pero que varía en densidad, reología o rendimiento del curado después del muestreo. Una máquina amasadora al vacío aborda ambos lados de este problema combinando la acción de amasado repetido con la desaireación al vacío dentro de un recipiente sellado. Tecnología Co., Ltd del polvo de Changsha Tianchuang (TENCAN) suministra un amasadora al vacío para tareas de mezcla de alta viscosidad donde es importante la eliminación del aire y la homogeneización de la pasta.
La elección de este tipo de equipos no es sólo una cuestión de tamaño del tanque o potencia del motor. La decisión útil depende de la reología de la pasta, la carga de sólidos, el contenido volátil, la sensibilidad a la temperatura, los requisitos de limpieza y el punto final aceptable para el aire residual. Este artículo explica cómo funciona el amasado al vacío, qué variables del proceso cambian la calidad de la pasta y cómo evaluar una máquina sin depender de suposiciones o afirmaciones de rendimiento no verificadas.
Por qué las pastas de alta viscosidad necesitan más que un mezclador estándar
El primer error de selección es tratar la viscosidad como un número único. La viscosidad de la pasta cambia con la velocidad de corte, la temperatura, la carga de sólidos y el tiempo de almacenamiento. Muchas pastas rellenas también tienen un límite elástico: resisten el flujo hasta que la tensión aplicada excede un umbral. En un mezclador convencional, la región cercana al impulsor puede moverse mientras que el material cerca de la pared o del fondo permanece casi estático. El polvo agregado a ese ambiente puede humedecerse de manera desigual y el aire puede quedar atrapado en los pliegues de la pasta.
El aire ingresa a una pasta a través de varias rutas. Los polvos secos transportan aire por los poros entre las partículas. Un vórtice puede atraer aire hacia la superficie durante la adición a alta velocidad. Los pasos de transferencia, bombeo y descarga también pueden introducir burbujas. En líquidos de baja viscosidad, muchas burbujas suben y escapan rápidamente. En una pasta espesa, las burbujas se estabilizan por su alta viscosidad y pueden permanecer durante horas o días. El vacío ayuda porque reducir la presión alrededor de la pasta permite que las burbujas se expandan, se eleven y se rompan en una superficie renovada, pero el vacío por sí solo no es suficiente si el agitador no renueva repetidamente la superficie de la pasta.
Por este motivo, el amasado y la desaireación deben considerarse como una tarea combinada. El amasado pliega, estira y recombina la masa. Presiona la pasta contra sí misma y contra las superficies del recipiente, lo que ayuda a romper los aglomerados de polvo y distribuir el líquido en bolsas secas. El mismo movimiento expone material nuevo al espacio vacío. Si una máquina proporciona vacío pero un movimiento de volumen débil, la desaireación puede ser lenta y desigual. Si proporciona una mezcla fuerte pero no vacío, las burbujas visibles pueden desaparecer mientras quede gas disuelto o arrastrado.
La mezcla de alta viscosidad también afecta la historia del calor. Amasar requiere energía y gran parte de esa energía se convierte en calor. Algunas pastas se vuelven menos viscosas cuando se calientan, lo que puede mejorar el flujo pero también acelerar el curado, degradar un aditivo sensible a la temperatura o eliminar un solvente volátil. Por lo tanto, una máquina amasadora al vacío debe evaluarse tanto como sistema térmico como como sistema de mezcla. El diseño de la camisa, la velocidad del agitador, el tamaño del lote y el nivel de vacío interactúan.
Hay límites a lo que puede resolver el amasado al vacío. No corregirá una formulación incompatible, un relleno mal disperso o un polvo que no pueda ser humedecido por el líquido seleccionado. Un vacío muy alto puede provocar una pérdida excesiva de disolvente, formación de espuma o formación de piel en los sistemas reactivos. El objetivo práctico no es eliminar todo rastro de gas, sino alcanzar un punto final repetible que cumpla con las especificaciones del producto. Ese punto final debe definirse mediante una propiedad mensurable como la densidad, el contenido de vacíos visuales, la reología o el rendimiento después del curado, no solo por un tiempo fijo.
Cómo funciona una máquina amasadora al vacío
Aunque las configuraciones difieren según el proveedor y la aplicación, una máquina amasadora al vacío generalmente incluye un recipiente con camisa o aislado, uno o más agitadores de alta resistencia, una cubierta sellada, un sistema de vacío, un dispositivo de descarga y controles de velocidad, temperatura, presión y tiempo. El principio de funcionamiento es sencillo: el agitador crea un movimiento masivo y un amasado localizado, mientras que el recipiente sellado permite reducir la presión sobre la pasta. La combinación es útil para pastas que son demasiado espesas para la mezcla planetaria convencional sola o demasiado sensibles al aire para el procesamiento abierto.
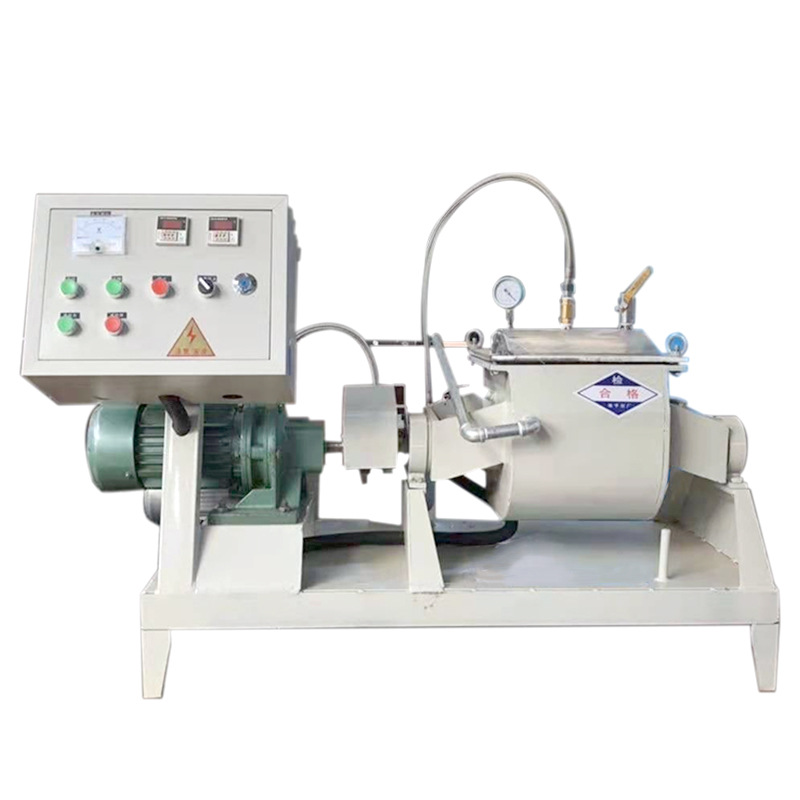
Amasadora al vacío para el procesamiento de pastas de alta viscosidad. Confirme la configuración requerida, los materiales de contacto y las utilidades con el fabricante.
El agitador es el corazón del proceso. En servicio de alta viscosidad, el impulsor debe generar más que un simple flujo circulante. Debe crear un ciclo repetitivo de intercambio de material entre la pasta a granel, la pared del recipiente y la superficie expuesta al vacío. Dependiendo del diseño seleccionado, esto se puede lograr con un movimiento planetario, un elemento amasador de múltiples cuchillas, una cuchilla tipo sigma u otra geometría de alta resistencia. La disposición exacta es importante porque determina si la pasta se dobla, se corta o simplemente se empuja alrededor del tanque. Por esta razón, un equipo de amasado al vacío La selección debe comenzar con el comportamiento del material, no con una categoría genérica de mezcladores.
También es importante una secuencia operativa típica. El recipiente se carga, se sella y se mezcla bajo vacío atmosférico o parcial. Luego se aplica vacío mientras continúa la mezcla para que la superficie de la pasta se renueve continuamente. Después de un período de espera definido, se puede romper el vacío, inspeccionar o tomar muestras del lote y repetir el ciclo si es necesario. Algunos procesos utilizan varios ciclos de vacío cortos en lugar de un ciclo largo porque la expansión y renovación de la superficie repetidas pueden ser más efectivas que mantener un vacío estático. La mejor secuencia depende de la pasta, el contenido volátil y el tiempo de ciclo aceptable.
La transferencia de calor merece mucha atención. La chaqueta puede eliminar el calor generado al amasar, pero el área de transferencia de calor por unidad de volumen cambia con el tamaño del lote. Un lote más grande puede tener menos área de enfriamiento en relación con su masa, por lo que la misma velocidad del agitador puede producir un perfil de temperatura diferente. El vacío también afecta la temperatura porque la evaporación enfría la pasta y elimina los volátiles. Si la formulación contiene un solvente, el sistema de vacío puede necesitar un condensador, receptor o trampa de vapor para proteger la bomba y recuperar el material. Estas son cuestiones de diseño de procesos, no accesorios que se deben elegir después de pedir la máquina.
El sellado y la descarga son otros puntos prácticos. Los sellos del eje deben tolerar el contacto con pasta, agentes de limpieza y ciclos de vacío. La descarga puede realizarse por gravedad, bomba, extrusión u otro método dependiendo de la rigidez de la pasta. Una pasta que fluye bien en el laboratorio puede resultar difícil de descargar de un recipiente grande después de enfriarse. La geometría de descarga, el tipo de válvula y el juego mínimo deben revisarse con la pasta real, no solo con un valor de viscosidad. Si el producto es abrasivo o corrosivo, los materiales húmedos y las piezas de desgaste reemplazables pasan a formar parte de la decisión de selección.
El sistema de control debe hacer que el proceso sea observable. La información útil incluye la velocidad o el par del agitador, la temperatura del producto, la presión del recipiente y el tiempo del lote. El torque o el consumo de energía pueden indicar cambios en la consistencia de la pasta, pero no deben interpretarse sin una línea de base. Un par de torsión creciente puede significar que el lote se está espesando, enfriando o no logra humedecer una adición de polvo. Una torsión decreciente puede significar que la pasta se está calentando, cortando o perdiendo componentes volátiles bajo el vacío. Los operadores necesitan límites claros y una respuesta definida a estas señales.
Variables del proceso que controlan la calidad de la pasta
Una vez instalada la máquina, la calidad de la pasta se controla mediante la interacción de la formulación y el proceso. La misma máquina amasadora al vacío puede producir resultados muy diferentes cuando cambia la secuencia de llenado, la carga de sólidos o el historial de temperatura. Las siguientes variables merecen atención durante el desarrollo y la ampliación.
Carga de Sólidos y Empaque de Partículas
Una mayor carga de sólidos generalmente aumenta la viscosidad y dificulta la desaireación. También reduce la cantidad de líquido disponible para las superficies de partículas mojadas. Si los sólidos están mal empaquetados, la pasta puede contener bolsas secas incluso cuando la proporción total de líquido parece correcta. La solución no siempre es añadir más líquido. Cambiar la distribución del tamaño de las partículas, ajustar la secuencia de alimentación o utilizar una etapa de premezcla corta puede mejorar la humectación. Durante las pruebas, registre el contenido real de sólidos, la densidad del relleno y la tasa de adición de polvo porque estos detalles afectan el resultado del amasado al vacío tanto como la velocidad del agitador.
Intensidad de mezclado y amasado
La baja intensidad puede dejar aglomerados y zonas estancadas. La alta intensidad puede acortar el ciclo pero puede agregar calor, promover la entrada de aire durante la carga o degradar los aditivos sensibles al corte. La intensidad correcta es el nivel más bajo que consiga la dispersión y renovación superficial requerida en un tiempo aceptable. Debido a que la viscosidad cambia durante la mezcla, una sola velocidad puede no ser adecuada para todo el lote. Un perfil por etapas, que comienza suavemente durante la adición de polvo y aumenta después de humedecer, suele ser más estable que correr a máxima velocidad desde el principio.
Nivel de vacío y tiempo de retención
El nivel de vacío determina la diferencia de presión que impulsa la expansión de la burbuja. El tiempo de espera determina cuánto tiempo está expuesta la pasta a esa presión. En la práctica, un vacío moderado con buena renovación de la superficie puede ser más eficaz que un vacío muy profundo que provoca pérdida de disolvente o formación de piel en la superficie. El punto final debe estar vinculado a una propiedad del producto. Por ejemplo, una medición de densidad puede mostrar si los ciclos de vacío adicionales son útiles, mientras que una verificación visual por sí sola puede pasar por alto el gas fino disperso. Siempre verifique la presión de vapor de la fase líquida y la sensibilidad de los componentes reactivos antes de extender el tiempo de vacío.
Control de temperatura
La temperatura influye en la viscosidad, la humectación, la velocidad de reacción y la pérdida de volátiles. Una pasta tibia puede desairearse más rápido porque las burbujas se mueven más fácilmente, pero el mismo calor puede acortar la vida útil o dañar un aditivo. La temperatura de la camisa debe controlarse por separado de la temperatura de la pasta. Los operadores deben observar la tasa de cambio de temperatura, no solo el valor final, porque un aumento rápido puede indicar energía de amasado excesiva o enfriamiento insuficiente. Para productos sensibles a la temperatura, puede ser preferible un ciclo de mezcla más corto con enfriamiento controlado a un ciclo más largo a alta velocidad.
Secuencia de alimentación y humectación del polvo
El polvo debe agregarse de manera que permita que el líquido penetre en la masa de partículas antes de que el lote se vuelva demasiado rígido. Agregar todos los sólidos secos a un talón líquido pequeño puede crear una piel gruesa alrededor de las bolsas secas. Agregar líquido demasiado rápido puede producir una suspensión que luego resulta difícil de homogeneizar. La secuencia de alimentación debe probarse con los polvos de producción reales, no sólo con un material modelo. La máquina amasadora al vacío debe cargarse a una velocidad que mantenga el agitador cargado sin enterrar la superficie bajo el polvo seco.
| variable de proceso | efecto principal | Comprobación práctica |
|---|---|---|
| Carga de sólidos | Cambia la viscosidad, la demanda de humectación y la retención de aire. | Verifique la densidad, el contenido de huecos y la reología al nivel de sólidos previsto |
| Velocidad del agitador | Controla el amasado, la dispersión y el aporte de calor. | Récord de par, aumento de temperatura y uniformidad visual |
| Nivel de vacío | Impulsa la expansión de las burbujas y la eliminación de volátiles. | Confirmar la pérdida de disolvente y el punto final según las especificaciones del producto. |
| Temperatura del lote | Afecta la viscosidad, la velocidad de reacción y la desaireación. | Monitoree la temperatura de la pasta, no solo la temperatura de la chaqueta |
| Secuencia de alimentación | Determina la humectación del polvo y la formación de grumos. | Inspeccione si hay bolsas secas después de la primera etapa de mezclado. |
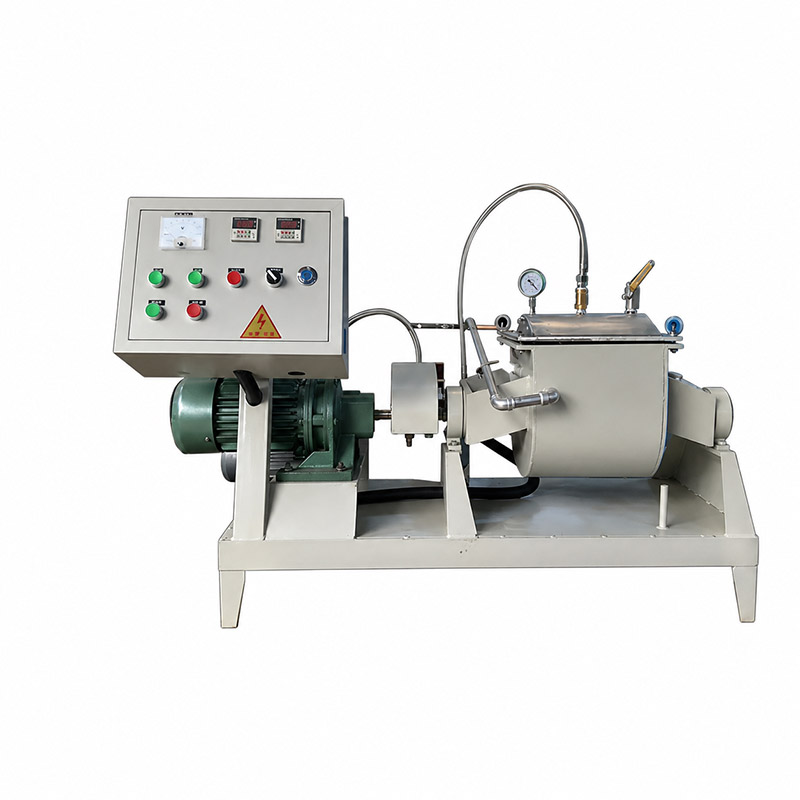
Vista del producto de la amasadora al vacío. La secuencia del proceso debe desarrollarse en torno a la reología real de la pasta y el contenido volátil.
La definición de puntos finales es parte del control de procesos. Un tiempo de vacío fijo es simple, pero puede no reflejar las diferencias entre lotes en el área de superficie del polvo, la humedad o la temperatura de la pasta. Un mejor enfoque combina el tiempo con una condición mensurable, como una densidad objetivo, una firma de par, un límite de temperatura o un número definido de ciclos de vacío. El método debe validarse mediante muestreo en más de un lugar del buque. Una muestra de la superficie superior por sí sola no es evidencia de que la pasta en masa sea uniforme.
Criterios de selección para una máquina amasadora al vacío
Un proceso de selección útil comienza con la tarea, no con la categoría del equipo. Describa la pasta a la temperatura de procesamiento relevante: viscosidad aparente, rendimiento, contenido de sólidos, tamaño de partícula, densidad, contenido volátil y sensibilidad al calor o al cizallamiento. Luego defina el tamaño del lote, el tiempo de ciclo aceptable, el método de limpieza, los requisitos de descarga y los servicios públicos del sitio. Estas entradas determinan si una máquina amasadora al vacío es apropiada y qué configuración debe evaluarse primero.
El volumen de trabajo debe basarse en un nivel de llenado realista, no en el tamaño nominal del recipiente. La pasta de alta viscosidad necesita espacio libre para mezclarse y expandirse al vacío, y el llenado excesivo puede reducir la renovación de la superficie al tiempo que aumenta la torsión y el calor. El llenado insuficiente también puede ser ineficiente porque es posible que el agitador no entre en contacto con suficiente material para amasar el lote adecuadamente. Pregunte cómo se calculó el volumen de trabajo propuesto y confirme el rango de llenado con el fabricante.
Los materiales humedecidos y el acabado de la superficie deben coincidir con el producto y el régimen de limpieza. El acero inoxidable es común, pero el grado, el acabado y la selección del elastómero dependen de la corrosividad, la abrasión, la compatibilidad con solventes y los límites de contaminación. Si la pasta contiene rellenos duros, considere el desgaste de los bordes del agitador, los sellos y los componentes de descarga. Si el producto es sensible a la contaminación por metales, especifique los materiales de contacto y los puntos de inspección pertinentes. Estos detalles son más valiosos que una afirmación general sobre la durabilidad.
El sistema de vacío debe adaptarse a la carga de gas de proceso. La eliminación del aire no es la única tarea; También pueden estar presentes disolventes, humedad y subproductos de reacción. Una bomba que funciona bien con aire seco puede comportarse de manera diferente con vapores condensables. Pregunte sobre el manejo, filtración y recuperación de vapor. Para solventes inflamables, la clasificación eléctrica y los requisitos de conexión a tierra deben estar definidos por la evaluación de seguridad del sitio. El proveedor de la máquina puede proporcionar información técnica, pero la revisión final de seguridad sigue siendo responsabilidad del usuario.
Los controles y registros de datos deben respaldar la repetibilidad. Busque una visualización clara de la presión, la temperatura, la velocidad o el par y el tiempo transcurrido. El almacenamiento de recetas es útil, pero los operadores también necesitan saber qué variables son críticas y cómo responder cuando se alcanza un límite. Una máquina que registra datos pero no proporciona una estrategia de alarma práctica aún puede producir lotes inconsistentes.
Antes de realizar el pedido, solicite una prueba o un caso de referencia documentado con una pasta similar. La prueba debe utilizar polvo y líquido representativos, no un modelo simplificado. Debe definir las condiciones de partida, la secuencia operativa y las pruebas de aceptación. A TENCAN amasadora al vacío Se puede revisar según estos criterios, pero la configuración final debe confirmarse con el fabricante para el material y proceso específicos.
Vista del producto Amasadora al vacío. La selección debe confirmarse teniendo en cuenta la reología de la pasta, el tamaño del lote, las necesidades de limpieza y el servicio de vacío.
Una solicitud de evaluación completa generalmente incluye el rango de formulación de la pasta, el tamaño del lote objetivo, la viscosidad o el comportamiento del torque, la carga de sólidos, la densidad aparente, la temperatura máxima, el contenido de solvente, el procedimiento de limpieza, el método de descarga, los servicios públicos y las pruebas de aceptación. Si se desconocen algunos valores, proporcione un rango e identifique qué variables se probarán. Esto ayuda al proveedor a proponer una configuración realista en lugar de una máquina demasiado grande para un lote e inadecuada para otro.
Problemas operativos comunes y soluciones prácticas
La mayoría de los problemas de amasado al vacío aparecen como síntomas más que como causas fundamentales. Las siguientes comprobaciones pueden ayudar a reducir el problema antes de cambiar la formulación o solicitar equipo nuevo.
- Quedan burbujas después del vacío.: Es posible que la pasta no esté renovando su superficie, que el vacío se haya aplicado demasiado pronto o que el tiempo de retención sea demasiado corto. Verifique la cobertura del agitador, el nivel de llenado y si la pasta se dobla en lugar de girar como una masa sólida.
- El polvo forma grumos: La velocidad de adición puede ser demasiado rápida, el volumen de líquido puede ser demasiado pequeño o el líquido seleccionado puede humedecer mal el polvo. Ajuste la secuencia de alimentación y verifique que el agitador no esté empujando el polvo seco hacia una zona estancada.
- El lote se sobrecalienta: Los responsables pueden ser la energía de amasado, un enfriamiento insuficiente de la camisa o un ciclo largo a alta velocidad. Reduzca la velocidad durante la etapa final, mejore el enfriamiento o divida el ciclo en intervalos más cortos con controles de temperatura.
- Los resultados varían entre lotes.: Verifique la humedad del polvo, el peso del llenado, la temperatura inicial, el nivel de vacío y la secuencia del operador. Una receta que registra sólo el tiempo y la velocidad puede omitir las variables que realmente controlan el punto final.
- La pasta se acumula en el eje o la pared.: Esto puede reducir la transferencia de calor y crear regiones sin mezclar. Revise el espacio libre del agitador, el diseño del raspador, si está instalado, y el punto en el que se agrega el material.
- La pérdida volátil es excesiva: El vacío puede ser demasiado profundo o el tiempo de retención demasiado largo para el disolvente. Considere un vacío más bajo, ciclos más cortos o un condensador y sistema de recuperación.
Los problemas de descarga a menudo comienzan durante la mezcla. Una pasta que se deja enfriar o pierde disolvente dentro del recipiente puede volverse demasiado rígida para fluir. Si la válvula o tubería de descarga es de tamaño insuficiente, el problema aparecerá al final del lote aunque la etapa de mezclado pareciera satisfactoria. Revise la ruta de descarga con la misma atención que se le da al agitador. Para productos sensibles al corte, evite usar una bomba de descarga de alta velocidad que cambie la estructura de la pasta después de que se haya aprobado el lote.
El estado del sello debe verificarse como parte del mantenimiento de rutina. Las fugas de vacío pueden reducir el rendimiento de la desaireación y los sellos desgastados pueden introducir contaminación. Es fácil pasar por alto una pérdida gradual de vacío cuando el medidor fluctúa o cuando el operador extiende el ciclo para compensar. Establezca una línea de base para el tiempo de bombeo y la tasa de fugas, luego investigue los cambios antes de que se conviertan en fallas del lote.
Ampliación y validación sin conjeturas
La ampliación no es una simple multiplicación del tamaño del lote. Una máquina amasadora al vacío más grande tiene diferentes áreas de transferencia de calor, geometría del agitador, nivel de llenado y tiempo de residencia del vacío. Mantener la misma velocidad en revoluciones por minuto no garantiza la misma velocidad en punta ni la misma intensidad de amasado. Mantener el mismo tiempo de mezclado no garantiza el mismo aumento de temperatura. El enfoque práctico es identificar el paso limitante de la velocidad en el proceso a pequeña escala y luego diseñar el ensayo más amplio para reproducir ese paso.
Los parámetros de ampliación útiles incluyen par o potencia por unidad de masa, velocidad de la punta del agitador cuando sea relevante, perfil de temperatura del lote, nivel de vacío, número de ciclos de vacío y mediciones de punto final. Ningún parámetro es universal. Una pasta que está limitada por la humectación del polvo puede escalar con la velocidad de adición y la energía de mezcla, mientras que una pasta que está limitada por la desaireación puede escalar con la renovación de la superficie y el tiempo de mantenimiento del vacío. Una prueba piloto debería probar la secuencia de producción propuesta, no sólo la formulación final.
La validación debe incluir muestras de la parte superior, media e inferior del recipiente cuando sea práctico. Pruebe las propiedades que son importantes para el cliente: densidad, contenido de huecos, reología, dispersión de partículas, comportamiento de curado, rendimiento eléctrico o apariencia. Registre los datos operativos de cada lote y compárelos con el rango aceptado. Si falla un lote, determine si la desviación se debe a la formulación, la alimentación, el vacío, la temperatura o la secuencia del operador. Este registro se convierte en la base para la receta de producción y para la resolución de problemas futuros.
Finalmente, trate la máquina amasadora al vacío como parte de un proceso en lugar de como una unidad independiente. El manejo de polvo ascendente, la dosificación de líquidos, las líneas de transferencia y la descarga descendente afectan el contenido de aire y la uniformidad. Un pienso limpio y bien controlado es más fácil de desairear que uno variable. Para los equipos que evalúan la mezcla de alta viscosidad, el siguiente paso es definir los requisitos de la pasta, realizar una prueba representativa y confirmar la configuración de amasado al vacío con los resultados medidos. Ese enfoque produce una decisión sobre el equipo más confiable que comparar únicamente los números de catálogo.