
Sélection et mise à l'échelle des émulsifiants de cisaillement
Une émulsion qui semble lisse dans un bécher peut échouer après une journée de conservation. La première réponse habituelle consiste à changer le tensioactif, à ajouter un épaississant ou à faire fonctionner le mélangeur plus longtemps. Ces changements peuvent aider, mais ils ne répondent pas à la question centrale : quelle distribution de taille de gouttelettes le processus a-t-il créé, et la formulation peut-elle la maintenir ? Un émulsifiant de cisaillement est utilisé pour créer et contrôler cette distribution, mais ce n'est pas une solution universelle. Sa valeur dépend de la phase huileuse, de la phase aqueuse, du stabilisant, de la viscosité, de la température et du mode de fonctionnement de l'équipement.
Un émulsifiant de cisaillement modifie ce point de départ en appliquant une énergie mécanique intense dans une petite zone de travail. Au lieu de déplacer doucement l’ensemble du lot, il force le mélange à travers une tête rotor-stator où les gouttelettes sont étirées, brisées et poussées en contact avec le tensioactif. Le résultat peut être une émulsion plus fine avec une distribution plus étroite, mais seulement si la formulation et le procédé sont adaptés. TENCAN fournit un émulsifiant de cisaillement pour ce type de travail, et le processus de sélection doit commencer par l'exigence d'émulsion plutôt que par un seul réglage de la machine.
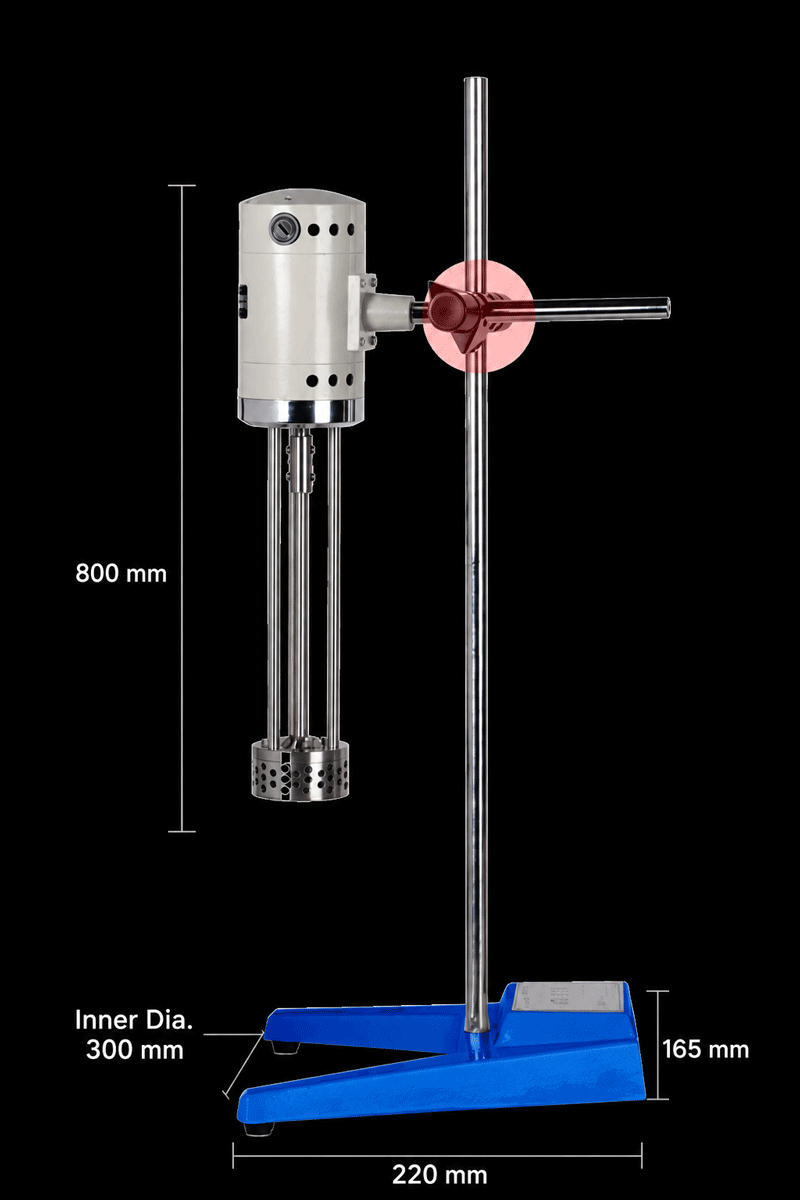
Ce qu'un émulsifiant de cisaillement fait et qu'un agitateur ne peut pas faire
Un réservoir agité peut mélanger de l’huile et de l’eau, mais le mélange n’est pas une émulsification. Une simple turbine crée un débit massif. Il distribue les gouttelettes à travers le vaisseau mais fournit un cisaillement local limité, de sorte que les grosses gouttelettes restent et la distribution est souvent large. Un émulsifiant de cisaillement crée une région concentrée à fort cisaillement. Le rotor tourne à l'intérieur d'un stator bien ajusté et le mélange est aspiré à plusieurs reprises dans la tête de travail, accéléré, forcé à travers des fentes ou des ouvertures et expulsé. Le passage répété est important car un seul passage donne rarement une taille de gouttelette stable.
La zone de travail rotor-stator
La tête de travail est le cœur de la machine. La géométrie, le jeu, la conception des fentes et la vitesse du rotor influencent tous l'équilibre entre pompage et cisaillement. Un outil avec un jeu restreint et une géométrie de fente agressive peut créer un fort cisaillement, mais il peut également ajouter de la chaleur et limiter le débit. Un outil plus ouvert peut traiter plus facilement les matériaux visqueux tout en offrant une distribution plus large de la taille des gouttelettes. Pour cette raison, la tête de travail doit être sélectionnée en fonction de la formulation, et pas seulement en fonction du volume du lot. Le même entraînement peut se comporter de manière très différente avec deux outils rotor-stator différents.
La rupture des gouttelettes n’est que la moitié de l’histoire
L'émulsification implique deux processus concurrents. Le cisaillement brise les gouttelettes et les collisions leur permettent de se recombiner. Les molécules de tensioactif doivent migrer vers la nouvelle interface assez rapidement pour stabiliser la surface nouvellement créée. Si l’adsorption est lente, si le tensioactif est insuffisant ou si la tension interfaciale est trop élevée, les petites gouttelettes fusionneront peu après leur formation. Le mélangeur peut donc produire une émulsion fine qui paraît belle à chaud et se sépare après refroidissement. Un émulsifiant de cisaillement ne peut pas compenser une formulation qui n’a pas la couverture interfaciale ou la viscosité nécessaire pour séparer les gouttelettes.
Opérations par lots, en ligne et en petits volumes
Les émulsifiants de cisaillement apparaissent sous plusieurs dispositions pratiques. Une unité de traitement par lots fonctionne dans un récipient et peut être montée par le haut, par le bas ou sur un support mobile. Une unité en ligne est installée dans une boucle de circulation ou une ligne continue et repose sur le flux traversant la tête de travail. Les unités de petit volume sont courantes dans les laboratoires, où quelques centaines de millilitres peuvent suffire pour le dépistage. Chaque arrangement a une histoire de cisaillement différente. Dans une cuve à lots, certains matériaux traversent la tête plusieurs fois, tandis que les matériaux proches de la paroi peuvent passer moins souvent. Dans une boucle en ligne, le nombre de passages est plus facile à estimer à partir du débit et du volume de la boucle. Avant de sélectionner un TENCAN cisaillez l'émulsifiant, confirmez le volume de travail prévu, la plage de viscosité, le mode par lots ou en ligne et la méthode de nettoyage.
Prémélange et ordre d'alimentation
Un émulsifiant de cisaillement n’est généralement pas le premier endroit pour combiner tous les ingrédients. Le prémélange détermine si la phase huileuse est dispersée sous forme de grands îlots, si le tensioactif s'est dissous et si les solides sont mouillés. Si l'ordre d'alimentation crée un gel visqueux avant que l'huile ne soit ajoutée, la tête rotor-stator peut voir un matériau très différent de celui qu'elle verra plus tard. Si l'huile est ajoutée trop rapidement, la zone de travail peut être surchargée et l'émulsion peut s'inverser temporairement. Le débit d'alimentation et la séquence d'ajout doivent donc être traités comme des variables de processus. Le même émulsifiant de cisaillement peut produire des résultats différents à partir de la même formule lorsque l'ordre d'alimentation change.
Définir l'émulsion avant de choisir le matériel
La sélection de l'équipement devient beaucoup plus fiable lorsque l'objectif est rédigé sous la forme d'un ensemble d'exigences mesurables plutôt que sous la forme d'une demande pour un mélangeur à cisaillement élevé. Les exigences ne doivent pas nécessairement être parfaites au départ, mais elles doivent définir à quoi ressemble le succès et quelles contraintes le processus doit respecter.
Taille et distribution des gouttelettes cibles
La taille moyenne des gouttelettes peut à elle seule masquer un problème. Deux émulsions ayant la même moyenne peuvent se comporter différemment car l’une a une distribution étroite et l’autre contient une queue de grosses gouttelettes. Les grosses gouttelettes peuvent favoriser le crémage, tandis que les très petites gouttelettes peuvent augmenter la viscosité ou la sensibilité au mûrissement d'Ostwald. Définissez la plage pertinente et la plage acceptable, puis utilisez la microscopie, la diffraction laser ou une autre méthode validée pour la vérifier. Un émulsifiant de cisaillement doit être évalué par la distribution qu'il produit après un nombre défini de passes ou une durée de lot définie, et non par une seule observation visuelle.
Viscosité et comportement de phase
La viscosité affecte le pompage, le temps de séjour et la quantité d'énergie qui atteint réellement l'interface. Un système huile dans l'eau à faible viscosité peut s'écouler facilement à travers une tête rotor-stator, mais peut également mousser ou mal s'écouler. Une crème ou une pâte à haute viscosité peut nécessiter une tête de travail différente et une stratégie d'alimentation différente. Le comportement non newtonien ajoute une autre complication car la viscosité pendant le traitement peut différer de la viscosité mesurée après refroidissement. Si le matériau forme un gel, une phase lamellaire ou une émulsion à phase interne élevée, l'émulsifiant de cisaillement sélectionné doit être capable de gérer ce changement sans caler ni créer de zones mortes.
Tensioactif, tension interfaciale et stabilisant
Le système tensioactif détermine la rapidité avec laquelle une nouvelle interface peut être recouverte. Un seul tensioactif peut fonctionner à une température et échouer à une autre. Un mélange peut produire un film plus robuste, mais il peut également créer des phases ou une mousse concurrentes. Les stabilisants polymères augmentent la viscosité en phase continue et ralentissent le mouvement des gouttelettes, mais ils peuvent également réduire la capacité de la tête rotor-stator à générer de fines gouttelettes. La fenêtre de processus doit donc être testée avec le système tensioactif prévu, à la concentration prévue et dans l'ordre d'ajout prévu. Un émulsifiant de cisaillement qui fonctionne bien avec un modèle simple d’huile et d’eau peut se comporter différemment avec la formulation réelle.
Sensibilité à la température et à la chaleur
L'énergie mécanique dans la zone de cisaillement est partiellement convertie en chaleur. Les petits lots peuvent se réchauffer rapidement et les ingrédients sensibles à la température peuvent se dégrader à l'interface ou pendant le maintien. Une vitesse de pointe plus élevée peut réduire la taille des gouttelettes mais également augmenter la température et favoriser l’entraînement de l’air. Si la formulation contient des protéines, des actifs volatils ou des polymères sensibles à la chaleur, le processus peut nécessiter un refroidissement, des cycles plus courts ou un outil à moindre consommation d'énergie. Enregistrez la température avant, pendant et après l'émulsification et ne présumez pas qu'un bain-marie contrôle à lui seul la température à l'intérieur de la tête de travail.
Qualité de l'eau et environnement ionique
L'eau n'est pas un fond inerte. La dureté, le pH, les sels dissous et les traces de contaminants peuvent modifier le comportement du tensioactif et la charge interfaciale. Une émulsion stable dans l’eau déminéralisée peut crémer ou coaguler lorsqu’elle est préparée avec de l’eau de traitement. Si le produit doit être fabriqué dans un endroit différent, testez l'eau locale ou définissez une spécification d'eau. La force ionique peut également affecter les performances des polymères épaississants et l'hydratation de certains tensioactifs, de sorte que le même réglage d'émulsifiant de cisaillement peut ne pas reproduire la même distribution de gouttelettes après un changement de source d'eau.
Contamination et compatibilité des matériaux
Les matériaux, joints et lubrifiants en contact avec le produit doivent être compatibles avec la formulation et les agents de nettoyage. Les pigments abrasifs, les systèmes à haute teneur en sel et les solvants peuvent modifier les taux d'usure et les profils extractibles. Pour les travaux pharmaceutiques, cosmétiques ou alimentaires, les exigences de nettoyage et de validation peuvent influencer le choix des joints et de la finition de surface plus que le principe de mélange lui-même. Un émulsifiant de cisaillement ne convient que lorsque les matériaux mouillés, la procédure de nettoyage et l'accès pour la maintenance conviennent à l'application.
À l'intérieur de l'émulsificateur de cisaillement : variables qui modifient les résultats
Une fois la cible d’émulsion définie, l’étape suivante consiste à comprendre quelles variables de la machine peuvent être ajustées et lesquelles sont fixées par conception. Le but n’est pas de courir à la vitesse la plus élevée possible. L’objectif est de fournir un historique de cisaillement reproductible qui crée la distribution requise sans endommager la formulation.
Géométrie rotor-stator et sélection des outils
Le diamètre du rotor, la largeur de l'encoche du stator, le jeu et le nombre de dents déterminent le cisaillement local et les caractéristiques de pompage. Un outil à dents fines peut créer une forte action de cisaillement, mais il ne peut gérer qu'une viscosité ou une charge de solides limitée. Un outil grossier peut déplacer plus de matériau, mais il peut laisser des gouttelettes plus grosses. Dans de nombreux programmes, un seul outil est utilisé pour le dépistage et un outil différent est évalué pour la mise à l’échelle. Le choix doit être fait sur la base de données de test, et non en supposant qu'un écart plus petit signifie toujours une meilleure émulsion. Le TENCAN page produit de l'émulsifiant de cisaillement est le point de référence pour confirmer les configurations disponibles avant la rédaction d'un plan d'essai.
Vitesse de pointe et taux de cisaillement
La vitesse du rotor est souvent indiquée en tr/min, mais le régime à lui seul ne décrit pas l'intensité du cisaillement. La vitesse de pointe, calculée à partir du diamètre du rotor et de la vitesse de rotation, est plus utile car elle reflète la vitesse au bord extérieur du rotor. Un grand rotor à régime modéré peut produire une vitesse de pointe similaire à celle d'un petit rotor à régime élevé, mais les modèles d'écoulement et les temps de séjour seront différents. Pour la mise à l’échelle, la vitesse de pointe est un paramètre de départ et non une réponse complète. La géométrie de l'espace, le nombre de passes et le temps de séjour du fluide affectent également le résultat.
Temps de séjour et nombre de laissez-passer
L'émulsification est cumulative. Une gouttelette peut nécessiter plusieurs passages à travers la zone de cisaillement élevé avant d'atteindre la taille cible, en particulier dans un système visqueux ou limité en tensioactifs. En fonctionnement par lots, le nombre de passes n'est pas uniforme dans toute la cuve. En fonctionnement en ligne, le nombre de passages peut être estimé à partir du débit de circulation et du volume de la boucle, mais les courts-circuits et les volumes morts peuvent fausser l'estimation. Un essai pratique devrait enregistrer le temps de mélange, le taux de circulation si disponible et la taille des gouttelettes résultantes à plusieurs moments. Ceci permet de distinguer une limite de formulation d'un historique de cisaillement insuffisant.
Apport d'énergie et charge du moteur
La consommation électrique peut être un indicateur utile du fonctionnement de la machine, mais elle ne doit pas être utilisée comme seul paramètre de mise à l’échelle. Une charge moteur élevée peut signifier que le produit est devenu plus visqueux, que l'espace de travail est partiellement bloqué ou que l'outil est trop agressif pour le lot. Une faible charge peut indiquer que la tête n'est pas complètement immergée ou que le matériau contourne la zone de cisaillement élevé. Suivez ensemble la puissance, la température et l’apparence du produit. Si la charge du moteur augmente fortement pendant un fonctionnement alors que la température du produit augmente également, le processus peut créer une augmentation indésirable de la viscosité plutôt qu'une meilleure émulsion.
Aération, mousse et activité de surface
Les équipements à cisaillement élevé peuvent entraîner de l'air, en particulier lorsque le rotor est proche de la surface ou lorsque la formulation contient un tensioactif puissant. La mousse n'est pas seulement un problème de manipulation. Les bulles d'air peuvent interférer avec la mesure de la taille des gouttelettes, réduire le transfert de chaleur et modifier la densité effective de l'émulsion. Dans certains cas, l’interface bulle entre en compétition avec l’interface huile-eau pour le tensioactif. Si de la mousse est observée, vérifiez le niveau de remplissage, la position de la tête de travail, la méthode d'alimentation et la stratégie antimousse. Augmenter la vitesse pour résoudre un problème de mousse aggrave souvent la situation.
Nettoyage, changement et usure
La tête de travail crée des passages étroits pouvant piéger le produit. Le nettoyage doit être intégré au processus, en particulier lorsque la formulation change fréquemment ou lorsque le contrôle microbien est important. Un émulsifiant de cisaillement doit être facile à démonter, inspecter et remonter de la même manière à chaque fois. L'usure des joints et du rotor peut modifier l'écart de cisaillement et le schéma d'écoulement, c'est pourquoi les enregistrements de maintenance doivent être liés aux données de qualité de l'émulsion. Si un lot devient soudainement plus grossier après de nombreux essais réussis, l'usure ou un outil endommagé est une cause possible, bien que les variations de formulation et les changements de matières premières doivent être vérifiés en premier.
De l'essai au banc à la production : mise à l'échelle d'un émulsifiant de cisaillement
La mise à l’échelle est souvent considérée comme une question de maintien du même rythme. Cette approche n'est pas fiable car un récipient de production a une géométrie différente, une surface de transfert de chaleur différente et un modèle d'écoulement différent. Une approche plus défendable consiste à identifier les attributs clés de l’émulsion, à les mesurer à petite échelle, puis à reproduire les conditions de cisaillement et de temps de séjour pertinentes dans un équipement plus grand.
Préservez l’historique du cisaillement, pas seulement le régime
Si l'unité de laboratoire fonctionne à une certaine vitesse de pointe pendant un certain temps, l'unité de production peut avoir besoin d'un régime différent pour atteindre la même vitesse de pointe. Même dans ce cas, le nombre de passes et la dissipation d’énergie locale peuvent différer. Pour les équipements par lots, le rapport entre le diamètre de la tête de travail et le diamètre du récipient, le niveau de remplissage et la position de la tête sont tous importants. Pour les équipements en ligne, le débit, le volume de la boucle et la chute de pression dans la tête de travail sont importants. Le plan de mise à l’échelle doit indiquer quelles variables sont maintenues constantes et lesquelles peuvent changer, et il doit inclure une fourchette plutôt qu’un seul point.
La similarité géométrique a des limites
Une similarité géométrique complète est rarement possible lorsqu’on compare un émulsifiant de cisaillement de laboratoire avec un système de production. La longueur de l’arbre, la conception des roulements, la puissance du moteur et l’accès au nettoyage changent tous. En conséquence, la plus grande machine peut ne pas reproduire exactement le champ d’écoulement à petite échelle. C’est pourquoi les essais pilotes sont précieux. Un essai pilote peut révéler si la formulation est sensible au temps de séjour, à l’augmentation de la température ou à l’entraînement de l’air avant que la production à grande échelle ne soit engagée. Si aucune échelle pilote n'est disponible, le premier lot de production doit être traité comme un lot de validation avec un échantillonnage supplémentaire.
Définir les critères d'acceptation avant le procès
Les critères d'acceptation doivent inclure plus qu'une simple vérification visuelle. Selon le produit, ils peuvent inclure la distribution de la taille des gouttelettes, la viscosité, la limite d'élasticité, la couleur, le pH, l'état microbien et la stabilité dans des conditions accélérées. La méthode et le point de prélèvement doivent être définis, car une émulsion prélevée par le haut d'un récipient peut ne pas représenter l'ensemble du lot. Un essai qui produit un bon échantillon central mais un mauvais échantillon supérieur n’a pas résolu le problème du mélange. L'émulsifiant de cisaillement, le récipient et le plan d'échantillonnage doivent être évalués comme un seul système.
Exécuter un plan pilote structuré
Un simple plan pilote peut comparer deux ou trois vitesses de pointe, deux temps de mélange et deux ordres d'alimentation tout en gardant tout le reste fixe. C'est généralement plus informatif que de modifier plusieurs variables à la fois. Les résultats doivent être comparés aux variables du processus afin que la fenêtre de fonctionnement devienne visible. La fenêtre doit être suffisamment large pour tenir compte des variations normales des matières premières et du timing de l'opérateur. Si l’émulsion ne fonctionne qu’avec un seul réglage étroit, la production sera fragile même si le résultat en laboratoire semble excellent.
Documentation pour le transfert de technologie
Le transfert de technologie doit inclure la configuration réelle de l'équipement, l'identification de l'outil, la taille du lot, la séquence d'alimentation, le profil de température et le plan d'échantillonnage. Une affirmation telle que mélanger à grande vitesse n’est pas suffisante. L'équipe de réception doit savoir à quelle vitesse, pendant combien de temps, avec quel outil et à quelle température du produit. Des photographies de la tête de travail assemblée et de la configuration du navire peuvent éviter des différences coûteuses entre les sites. Si le processus est validé, la documentation doit également définir les modifications qui nécessitent une revalidation.
Dépannage des problèmes d'émulsion courants sur un émulsifiant de cisaillement
La plupart des problèmes d’émulsion ne sont pas résolus par une simple augmentation du cisaillement. Les symptômes suivants ont plusieurs causes possibles, et la bonne réponse dépend de la question de savoir si la limitation concerne la formulation, l'équipement ou la procédure.
Crémage ou sédimentation
Le crémage est un mouvement ascendant de gouttelettes dispersées, tandis que la sédimentation est un mouvement descendant de solides dispersés. Les deux indiquent que la phase continue ne peut pas séparer les particules ou que la taille des gouttelettes est trop grande. Vérifiez d’abord la distribution des gouttelettes. Si une queue de grosses gouttelettes est présente, vérifiez le nombre de passes, la géométrie de l'outil et l'ordre d'alimentation. Si la distribution est déjà bonne, le problème peut être une floculation par appauvrissement, une limite d'élasticité insuffisante ou une différence de densité que la formulation ne peut pas surmonter. Un cisaillement plus important ne résoudra pas un problème de stabilité causé par la phase continue.
Coalescence, huilage et mauvaise durée de conservation
La coalescence apparaît sous la forme de gouttelettes d'huile à la surface, d'un film huileux ou d'une augmentation progressive de la taille des gouttelettes. Cela indique souvent une couverture interfaciale inadéquate, des tensioactifs incompatibles ou une excursion de température. Vérifiez si l'émulsion était stable immédiatement après le traitement et si elle a échoué après refroidissement ou stockage. Si la panne se produit pendant le refroidissement, le système tensioactif peut changer de phase. Si cela se produit pendant le traitement, un cisaillement excessif ou une surchauffe locale peut endommager l'interface. Une vitesse de pointe plus faible ou une étape de cisaillement élevé plus courte peuvent parfois améliorer la stabilité en réduisant le surtraitement.
Distribution large ou bimodale de la taille des gouttelettes
Une large distribution peut provenir d'un traitement incomplet, d'un mauvais prémélange ou d'une recombinaison après cisaillement. Si la distribution de taille est bimodale, une population peut représenter des gouttelettes qui ont traversé la zone de cisaillement élevé et une autre peut représenter des gouttelettes qui l'ont contournée. Dans une cuve discontinue, cela peut se produire lorsque la tête de travail est mal positionnée ou lorsque le lot est trop visqueux pour circuler. Dans une boucle en ligne, cela peut se produire lorsque la boucle comporte des zones mortes ou lorsque le débit est trop faible pour maintenir les solides en suspension. Examinez le schéma d'écoulement avant de modifier la formulation.
Moussage et entraînement d’air
La mousse est courante dans les systèmes contenant des protéines, des saponines ou des niveaux élevés de tensioactifs. Cela peut également apparaître lorsque le rotor est partiellement exposé ou lorsque le flux de retour traverse l'espace de tête. Vérifiez d'abord le niveau de remplissage et la position de la tête de travail. Si la formulation est intrinsèquement mousseuse, une vitesse plus lente ou une méthode d’alimentation différente peut être utile. L'antimousse peut être efficace, mais il peut également affecter la taille et la stabilité des gouttelettes. Il doit donc être évalué dans le cadre de la formulation plutôt que ajouté après coup.
Variation d'un lot à l'autre
Les variations proviennent souvent de différences incontrôlées dans le temps, la température ou les matières premières. Les opérateurs peuvent s'arrêter à un point final visuel qui n'est pas reproductible. Un essai d'émulsifiant de cisaillement doit définir l'apport d'énergie ou le temps de mélange, la limite de température et le point d'échantillonnage. Enregistrez le régime réel, l'outil utilisé, la taille du lot et le nombre de passes, le cas échéant. Si la variation persiste, comparez la taille des particules ou des gouttelettes des matières premières entrantes. Un changement dans la viscosité de l'huile ou dans la qualité du tensioactif peut modifier l'émulsion même lorsque les paramètres de la machine restent inchangés.
Quand arrêter le traitement
Plus de cisaillement n’est pas toujours meilleur. Une fois que la répartition des gouttelettes cesse de changer, un traitement supplémentaire ne peut qu'ajouter de la chaleur, de l'air et de l'usure. Une étude temporelle devrait montrer le point de rendement décroissant. Si l'objectif n'a pas été atteint à ce stade, le facteur limitant peut être la couverture du tensioactif, la viscosité ou le choix de l'outil plutôt que le temps de mélange. S'arrêter à un point final défini est également meilleur pour la reproductibilité que de s'arrêter lorsque le lot semble suffisamment blanc ou suffisamment épais.
Une liste de contrôle de sélection pratique pour un TENCAN Émulsifiant de cisaillement
La liste de contrôle ci-dessous est destinée à transformer une demande générale en une spécification d'équipement testable. Tous les éléments ne s'appliquent pas à chaque projet, mais chacun a un effet direct sur la capacité de l'émulsifiant à produire un résultat cohérent.
- Plage de volume de travail et de taille de lot, y compris le volume minimum nécessaire pour couvrir la tête de travail.
- Viscosité attendue pendant le traitement, pas seulement la viscosité finale après refroidissement.
- Distribution cible de la taille des gouttelettes et méthode analytique utilisée pour la mesurer.
- Opération par lots, en ligne ou en petit volume et volume de cuve ou de boucle disponible.
- Limites de température, capacité de refroidissement et temps de traitement acceptable.
- Ordre des aliments, taux d'ajout et présence de solides ou d'ingrédients à point de fusion élevé.
- Matériaux en contact avec le fluide, compatibilité des joints et exigences de nettoyage ou de validation.
- Tendance à la formation de mousse et si un fonctionnement antimousse ou sous vide est nécessaire.
- Utilitaires disponibles, charge du moteur et espace requis pour l’assemblage et le nettoyage.
- Besoins en documentation pour le transfert de technologie, la maintenance et les pièces de rechange.
Utilisez le TENCAN émulsifiant de cisaillement pour confirmer la configuration du produit disponible, puis comparez ces informations avec les exigences de la version d'essai. Si l'application implique des solides abrasifs à haute viscosité, des solvants volatils ou une validation de nettoyage stricte, soulevez ces points avant de sélectionner l'équipement. Une machine adaptée à une simple lotion huile-dans-eau peut ne pas convenir à une pâte chargée ou à une dispersion à base de solvant.
Foire aux questions
Un émulsifiant de cisaillement est-il la même chose qu’un homogénéisateur ?
Les termes se chevauchent, mais ils ne sont pas identiques dans chaque entreprise ou marché. Un émulsifiant par cisaillement repose généralement sur une tête de travail à rotor-stator, tandis qu'un homogénéisateur peut utiliser une vanne, une buse ou un principe haute pression différent. Comparez le mécanisme de fonctionnement réel et les données sur la taille des gouttelettes, pas seulement le nom du produit.
De combien de passes une émulsion a-t-elle besoin ?
Il n'existe pas de numéro universel. Cela dépend de la formulation, de la viscosité, de la géométrie de l'outil et de la distribution cible. Exécutez une étude de temps ou de réussite et arrêtez-vous lorsque la distribution ne change plus de manière significative ou lorsque la formulation commence à présenter des dommages causés par la chaleur ou l'air.
Un émulsifiant de cisaillement peut-il gérer des produits à haute viscosité ?
Certains le peuvent, mais la viscosité affecte le pompage, la charge du moteur et le volume de travail utilisable. La tête de travail et la méthode d'alimentation devront peut-être changer. Un essai avec la formulation réelle est plus fiable qu’une évaluation générale de la viscosité.
Pourquoi mon émulsion devient-elle plus grossière après le passage à une machine plus grande ?
La machine plus grande peut avoir une vitesse de pointe, un temps de séjour ou un modèle d'écoulement différents. Cela peut également chauffer le lot différemment. Comparez l'historique de cisaillement et le profil de température, pas seulement le régime, et ajustez le processus par étapes.
La qualité des émulsions repose sur la formulation, le processus et l’équipement. Avant de vous engager dans une échelle de production, confirmez la distribution des gouttelettes cibles, testez la formulation réelle et enregistrez les variables qui définissent l'historique de cisaillement. Un émulsifiant de cisaillement peut être un outil précis lorsqu’il est sélectionné pour le matériau et utilisé dans une fenêtre validée. Cela devient une source de variation lorsque le processus est défini par un seul réglage de vitesse ou un point final visuel. TENCAN, Changsha Tianchuang Powder Technology Co., Ltd, peut prendre en charge l'aspect équipement de ce travail, tandis que la validation finale doit toujours être basée sur les résultats mesurés à partir de la formulation réelle.