
Auswahl und Maßstabsvergrößerung von Scheremulgatoren
Eine Emulsion, die im Becher glatt aussieht, kann nach einem Tag im Regal versagen. Die übliche erste Reaktion besteht darin, das Tensid zu wechseln, Verdickungsmittel hinzuzufügen oder den Mixer länger laufen zu lassen. Diese Änderungen mögen hilfreich sein, aber sie beantworten nicht die zentrale Frage: Welche Tröpfchengrößenverteilung hat der Prozess erzeugt, und kann die Formulierung diese beibehalten? Um diese Verteilung zu erzeugen und zu kontrollieren, wird ein Scheremulgator verwendet, es handelt sich jedoch nicht um eine universelle Lösung. Sein Wert hängt von der Ölphase, der wässrigen Phase, dem Stabilisator, der Viskosität, der Temperatur und der Art und Weise ab, wie die Anlage betrieben wird.
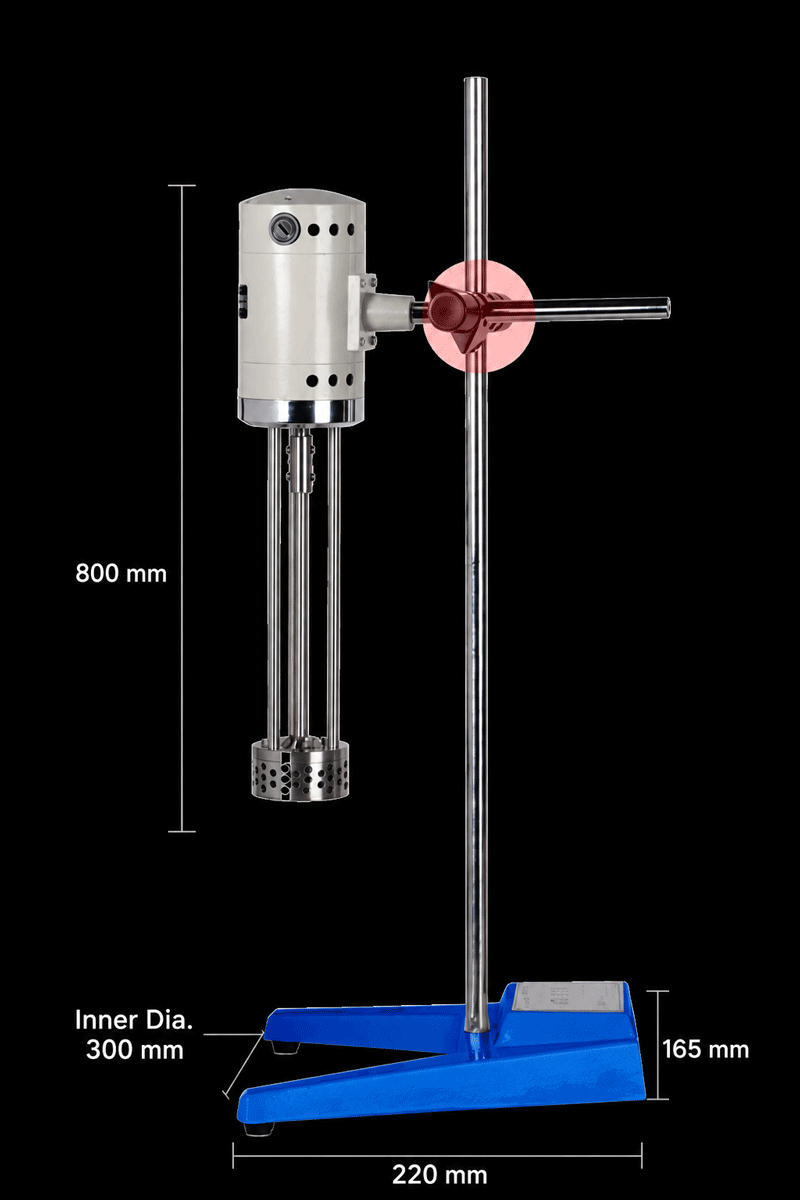
Ein Scheremulgator verändert diesen Ausgangspunkt, indem er in einer kleinen Arbeitszone intensive mechanische Energie anwendet. Anstatt die gesamte Charge sanft zu bewegen, wird die Mischung durch einen Rotor-Stator-Kopf gedrückt, wo die Tröpfchen gestreckt, gebrochen und in Kontakt mit dem Tensid gebracht werden. Das Ergebnis kann eine feinere Emulsion mit engerer Verteilung sein, allerdings nur, wenn Rezeptur und Prozess aufeinander abgestimmt sind. TENCAN liefert a Scheremulgator Für diese Art von Arbeit sollte der Auswahlprozess mit der Emulsionsanforderung und nicht mit einer einzelnen Maschineneinstellung beginnen.
Was ein Scheremulgator leistet, was ein Rührer nicht kann
Ein Rührkessel kann Öl und Wasser mischen, aber das Mischen ist keine Emulgierung. Ein einfaches Laufrad erzeugt eine Massenströmung. Es verteilt Tröpfchen im Gefäß, sorgt jedoch für eine begrenzte lokale Scherung, so dass große Tröpfchen zurückbleiben und die Verteilung oft breit ist. Ein Scheremulgator erzeugt einen konzentrierten Bereich mit hoher Scherung. Der Rotor dreht sich in einem eng anliegenden Stator und die Mischung wird immer wieder in den Arbeitskopf gezogen, beschleunigt, durch Schlitze oder Öffnungen gedrückt und ausgestoßen. Der wiederholte Durchgang ist wichtig, da ein einzelner Durchgang selten eine stabile Tröpfchengröße ergibt.
Der Rotor-Stator-Arbeitsbereich
Der Arbeitskopf ist das Herzstück der Maschine. Geometrie, Spiel, Schlitzdesign und Rotorgeschwindigkeit beeinflussen alle das Gleichgewicht zwischen Pumpen und Scheren. Ein Werkzeug mit engem Spiel und aggressiver Schlitzgeometrie kann eine starke Scherung erzeugen, aber auch Wärme erzeugen und den Fluss einschränken. Ein offeneres Werkzeug kann viskoses Material leichter verarbeiten und gleichzeitig eine breitere Tröpfchengrößenverteilung ermöglichen. Aus diesem Grund sollte der Arbeitskopf nach der Rezeptur und nicht nur nach dem Volumen der Charge ausgewählt werden. Derselbe Antrieb kann sich bei zwei unterschiedlichen Rotor-Stator-Werkzeugen sehr unterschiedlich verhalten.
Das Aufbrechen von Tröpfchen ist nur die halbe Wahrheit
Bei der Emulgierung handelt es sich um zwei konkurrierende Prozesse. Durch Scherung werden Tröpfchen auseinandergebrochen und durch Kollisionen können sie sich wieder verbinden. Tensidmoleküle müssen schnell genug zur neuen Grenzfläche wandern, um die neu geschaffene Oberfläche zu stabilisieren. Bei langsamer Adsorption, unzureichendem Tensid oder zu hoher Grenzflächenspannung verschmelzen kleine Tröpfchen kurz nach ihrer Bildung. Der Mixer kann daher eine feine Emulsion erzeugen, die im heißen Zustand gut aussieht und sich nach dem Abkühlen trennt. Ein Scheremulgator kann eine Formulierung nicht kompensieren, der die Grenzflächenabdeckung oder Viskosität fehlt, um die Tröpfchen auseinanderzuhalten.
Batch-, Inline- und Kleinmengenbetrieb
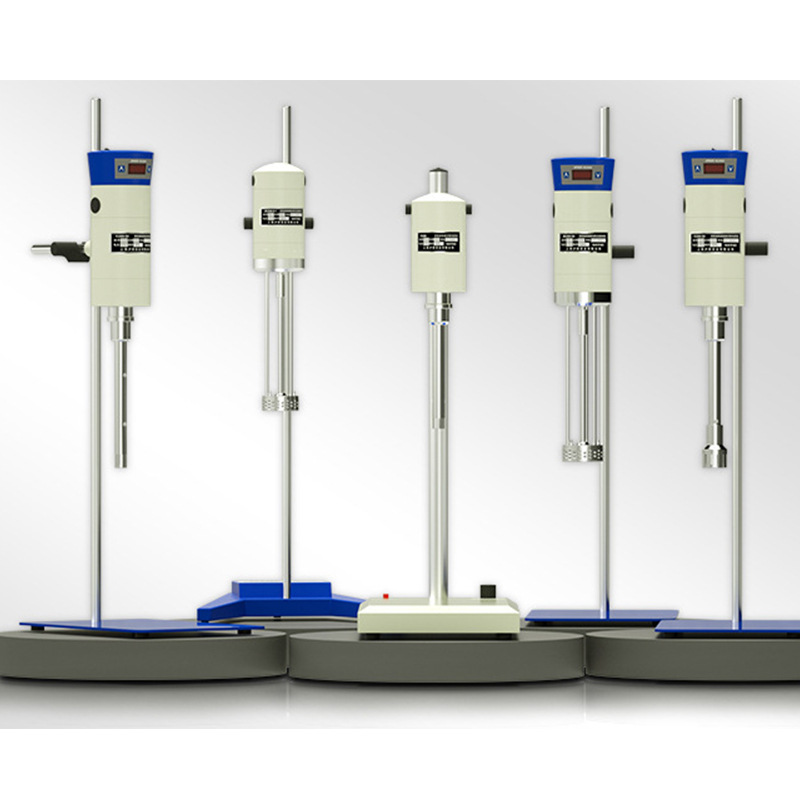
Scheremulgatoren kommen in verschiedenen praktischen Anordnungen vor. Eine Batch-Einheit arbeitet in einem Behälter und kann von oben, von unten oder auf einem beweglichen Ständer montiert werden. Eine Inline-Einheit wird in einer Zirkulationsschleife oder einer kontinuierlichen Leitung installiert und ist auf die Strömung durch den Arbeitskopf angewiesen. In Laboratorien sind kleinvolumige Einheiten üblich, wo ein paar hundert Milliliter für das Screening ausreichen können. Jede Anordnung hat eine andere Scherhistorie. In einem Chargenbehälter passiert ein Teil des Materials den Kopf viele Male, während Material in der Nähe der Wand möglicherweise weniger oft passiert. In einem Inline-Kreislauf lässt sich die Anzahl der Durchgänge anhand der Durchflussrate und des Kreislaufvolumens leichter abschätzen. Vor der Auswahl eines TENCAN Scheremulgator, bestätigen Sie das vorgesehene Arbeitsvolumen, den Viskositätsbereich, den Batch- oder Inline-Modus und die Reinigungsmethode.
Vormischung und Futterreihenfolge
Ein Scheremulgator ist normalerweise nicht der erste Ort, um alle Zutaten zu kombinieren. Das Vormischen beeinflusst, ob die Ölphase in großen Inseln verteilt ist, ob sich das Tensid gelöst hat und ob Feststoffe benetzt werden. Wenn durch die Zufuhrreihenfolge ein viskoses Gel entsteht, bevor das Öl hinzugefügt wird, sieht der Rotor-Stator-Kopf möglicherweise ein ganz anderes Material als später. Bei zu schneller Ölzugabe kann es zu einer Überlastung der Arbeitszone und zu einer vorübergehenden Invertierung der Emulsion kommen. Zufuhrgeschwindigkeit und Zugabereihenfolge sollten daher als Prozessvariablen behandelt werden. Der gleiche Scheremulgator kann mit derselben Formel zu unterschiedlichen Ergebnissen führen, wenn sich die Zufuhrreihenfolge ändert.
Definieren Sie die Emulsion, bevor Sie sich für Hardware entscheiden
Die Auswahl der Ausrüstung wird viel zuverlässiger, wenn das Ziel als eine Reihe messbarer Anforderungen formuliert wird und nicht als Anforderung für einen Mischer mit hoher Scherung. Die Anforderungen müssen zu Beginn nicht perfekt sein, aber sie sollten definieren, wie Erfolg aussieht und welche Einschränkungen der Prozess berücksichtigen muss.
Zieltröpfchengröße und -verteilung
Allein eine durchschnittliche Tröpfchengröße kann ein Problem verbergen. Zwei Emulsionen mit demselben Mittelwert können sich unterschiedlich verhalten, da die eine eine enge Verteilung aufweist und die andere einen Schwanz aus großen Tröpfchen enthält. Die großen Tröpfchen können das Aufrahmen fördern, während sehr kleine Tröpfchen die Viskosität oder die Anfälligkeit für Ostwald-Reifung erhöhen können. Definieren Sie den relevanten Bereich und die akzeptable Spanne und verwenden Sie dann Mikroskopie, Laserbeugung oder eine andere validierte Methode zur Überprüfung. Ein Scheremulgator sollte anhand der Verteilung beurteilt werden, die er nach einer definierten Anzahl von Durchgängen oder einer definierten Chargenzeit erzeugt, und nicht anhand einer einzelnen visuellen Beobachtung.
Viskosität und Phasenverhalten
Die Viskosität beeinflusst das Pumpen, die Verweilzeit und die Energiemenge, die tatsächlich die Grenzfläche erreicht. Ein Öl-in-Wasser-System mit niedriger Viskosität kann leicht durch einen Rotor-Stator-Kopf fließen, aber auch schlecht schäumen oder abfließen. Eine hochviskose Creme oder Paste benötigt möglicherweise einen anderen Arbeitskopf und eine andere Zuführstrategie. Nicht-Newtonsches Verhalten stellt eine weitere Komplikation dar, da die Viskosität während der Verarbeitung von der nach dem Abkühlen gemessenen Viskosität abweichen kann. Wenn das Material ein Gel, eine lamellare Phase oder eine Emulsion mit hoher innerer Phase bildet, muss der ausgewählte Scheremulgator in der Lage sein, diese Änderung zu bewältigen, ohne dass es zum Stillstand kommt oder tote Zonen entstehen.
Tensid, Grenzflächenspannung und Stabilisator
Das Tensidsystem bestimmt, wie schnell neue Schnittstellen abgedeckt werden können. Ein einzelnes Tensid kann bei einer Temperatur wirken und bei einer anderen versagen. Eine Mischung kann einen robusteren Film ergeben, kann aber auch konkurrierende Phasen oder Schaum erzeugen. Polymerstabilisatoren erhöhen die kontinuierliche Phasenviskosität und verlangsamen die Tröpfchenbewegung, können aber auch die Fähigkeit des Rotor-Stator-Kopfes zur Erzeugung feiner Tröpfchen beeinträchtigen. Das Prozessfenster sollte daher mit dem vorgesehenen Tensidsystem, der vorgesehenen Konzentration und der vorgesehenen Zugabereihenfolge getestet werden. Ein Scheremulgator, der mit einem einfachen Öl- und Wassermodell gut funktioniert, verhält sich möglicherweise anders als bei der tatsächlichen Formulierung.
Temperatur- und Wärmeempfindlichkeit
Mechanische Energie wird in der Scherzone teilweise in Wärme umgewandelt. Kleine Chargen können sich schnell erwärmen und temperaturempfindliche Zutaten können sich an der Schnittstelle oder während des Haltens verschlechtern. Eine höhere Spitzengeschwindigkeit kann die Tröpfchengröße verringern, aber auch die Temperatur erhöhen und den Lufteinschluss fördern. Wenn die Formulierung Proteine, flüchtige Wirkstoffe oder wärmeempfindliche Polymere enthält, erfordert der Prozess möglicherweise eine Kühlung, kürzere Durchläufe oder ein energieärmeres Werkzeug. Notieren Sie die Temperatur vor, während und nach der Emulgierung und gehen Sie nicht davon aus, dass ein Wasserbad allein die Temperatur im Arbeitskopf regelt.
Wasserqualität und ionische Umgebung
Wasser ist kein inerter Hintergrund. Härte, pH-Wert, gelöste Salze und Spurenverunreinigungen können das Tensidverhalten und die Grenzflächenladung verändern. Eine in entionisiertem Wasser stabile Emulsion kann bei der Herstellung mit Prozesswasser aufschäumen oder koagulieren. Wenn das Produkt an einem anderen Standort hergestellt wird, testen Sie das örtliche Wasser oder legen Sie eine Wasserspezifikation fest. Die Ionenstärke kann sich auch auf die Leistung verdickender Polymere und die Hydratation einiger Tenside auswirken, sodass die gleiche Einstellung des Scher-Emulgators nach einem Wechsel der Wasserquelle möglicherweise nicht die gleiche Tröpfchenverteilung reproduziert.
Kontamination und Materialverträglichkeit
Produktkontaktmaterialien, Dichtungen und Schmiermittel müssen mit der Rezeptur und den Reinigungsmitteln kompatibel sein. Schleifpigmente, Systeme mit hohem Salzgehalt und Lösungsmittel können die Verschleißraten und extrahierbaren Profile verändern. Bei pharmazeutischen, kosmetischen oder lebensmittelnahen Arbeiten können die Reinigungs- und Validierungsanforderungen die Wahl der Dichtungen und der Oberflächenbeschaffenheit stärker beeinflussen als das Mischprinzip selbst. Ein Scheremulgator ist nur dann geeignet, wenn die benetzten Materialien, das Reinigungsverfahren und der Wartungszugang zur Anwendung passen.
Im Inneren des Scheremulgators: Variablen, die Ergebnisse verändern
Sobald das Emulsionsziel definiert ist, besteht der nächste Schritt darin, zu verstehen, welche Maschinenvariablen angepasst werden können und welche vom Design her festgelegt sind. Das Ziel besteht nicht darin, mit der höchstmöglichen Geschwindigkeit zu laufen. Das Ziel besteht darin, einen wiederholbaren Scherverlauf zu liefern, der die erforderliche Verteilung erzeugt, ohne die Formulierung zu beschädigen.
Rotor-Stator-Geometrie und Werkzeugauswahl
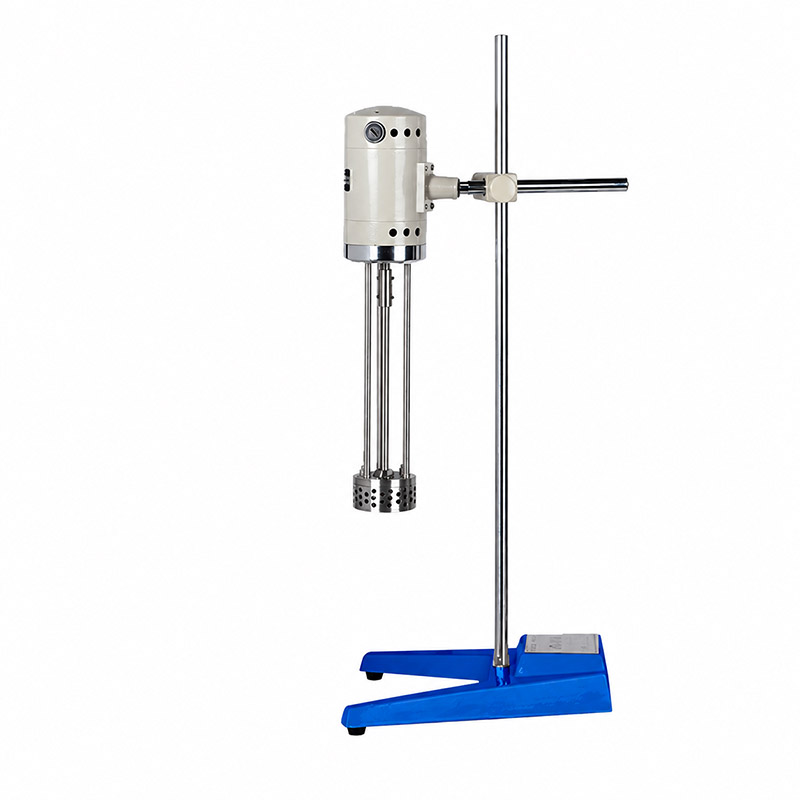
Rotordurchmesser, Statorschlitzbreite, Spiel und Zähnezahl bestimmen die lokale Scherung und die Pumpeigenschaften. Ein Werkzeug mit feinen Zähnen kann eine starke Scherwirkung erzeugen, kann aber möglicherweise nur eine begrenzte Viskosität oder Feststoffbelastung bewältigen. Ein grobes Werkzeug kann mehr Material bewegen, hinterlässt jedoch möglicherweise größere Tröpfchen. In vielen Programmen wird ein einziges Tool für das Screening verwendet und ein anderes Tool für die Skalierung evaluiert. Die Wahl sollte anhand von Testdaten getroffen werden und nicht anhand der Annahme, dass ein kleinerer Spalt immer eine bessere Emulsion bedeutet. Der TENCAN Scheremulgator-Produktseite ist der Bezugspunkt für die Bestätigung verfügbarer Konfigurationen, bevor ein Testplan erstellt wird.
Spitzengeschwindigkeit und Scherrate
Die Rotorgeschwindigkeit wird oft in U/min angegeben, aber die Drehzahl allein beschreibt nicht die Scherintensität. Die aus Rotordurchmesser und Drehzahl berechnete Spitzengeschwindigkeit ist nützlicher, da sie die Geschwindigkeit an der Außenkante des Rotors widerspiegelt. Ein großer Rotor kann bei mäßiger Drehzahl eine ähnliche Spitzengeschwindigkeit wie ein kleiner Rotor bei hoher Drehzahl erzeugen, allerdings unterscheiden sich die Strömungsmuster und Verweilzeiten. Beim Scale-up ist die Spitzengeschwindigkeit ein Ausgangsparameter und keine vollständige Antwort. Auch die Spaltgeometrie, die Anzahl der Durchgänge und die Verweilzeit der Flüssigkeit beeinflussen das Ergebnis.
Verweilzeit und Anzahl der Durchgänge
Die Emulgierung ist kumulativ. Ein Tröpfchen muss möglicherweise mehrere Durchgänge durch die Zone mit hoher Scherung durchlaufen, bevor es die Zielgröße erreicht, insbesondere in einem viskosen oder tensidbegrenzten System. Im Batch-Betrieb ist die Anzahl der Durchgänge im gesamten Behälter nicht einheitlich. Im Inline-Betrieb lässt sich die Anzahl der Durchläufe aus der Zirkulationsströmungsrate und dem Kreislaufvolumen abschätzen, Kurzschlüsse und Totvolumina können die Schätzung jedoch verfälschen. Bei einem praktischen Versuch sollten die Mischzeit, die Umwälzrate (falls verfügbar) und die resultierende Tropfengröße zu mehreren Zeitpunkten erfasst werden. Dadurch ist es möglich, eine Formulierungsgrenze von einer unzureichenden Scherhistorie zu unterscheiden.
Energieaufnahme und Motorlast
Die Leistungsaufnahme kann ein nützlicher Indikator dafür sein, wie die Maschine funktioniert, sie sollte jedoch nicht als einziger Scale-up-Parameter verwendet werden. Eine hohe Motorbelastung kann bedeuten, dass das Produkt zähflüssiger geworden ist, der Arbeitsspalt teilweise blockiert ist oder das Werkzeug zu aggressiv für die Charge ist. Eine niedrige Belastung kann darauf hinweisen, dass der Kopf nicht vollständig eingetaucht ist oder dass das Material die Zone mit hoher Scherung umgeht. Verfolgen Sie Leistung, Temperatur und Produktaussehen gemeinsam. Wenn die Motorlast während eines Laufs stark ansteigt und gleichzeitig die Produkttemperatur steigt, führt der Prozess möglicherweise eher zu einem unerwünschten Viskositätsanstieg als zu einer besseren Emulsion.
Belüftung, Schaum und Oberflächenaktivität
Geräte mit hoher Scherung können Luft mitreißen, insbesondere wenn sich der Rotor nahe der Oberfläche befindet oder wenn die Formulierung ein starkes Tensid enthält. Schaum ist nicht nur ein Handhabungsproblem. Luftblasen können die Messung der Tröpfchengröße beeinträchtigen, die Wärmeübertragung verringern und die effektive Dichte der Emulsion verändern. In einigen Fällen konkurriert die Blasengrenzfläche mit der Öl-Wasser-Grenzfläche um Tensid. Wenn Schaumbildung beobachtet wird, überprüfen Sie den Füllstand, die Position des Arbeitskopfes, die Zufuhrmethode und die Antischaumstrategie. Eine Erhöhung der Geschwindigkeit zur Lösung eines Schaumproblems macht es oft noch schlimmer.
Reinigung, Umstellung und Verschleiß
Der Arbeitskopf erzeugt enge Passagen, in denen sich Produkt verfangen kann. Die Reinigung muss in den Prozess integriert werden, insbesondere wenn sich die Formulierung häufig ändert oder wenn die Kontrolle von Mikroben wichtig ist. Ein Scheremulgator sollte sich jedes Mal leicht zerlegen, prüfen und wieder zusammenbauen lassen. Dichtungsverschleiß und Rotorverschleiß können den Scherspalt und das Strömungsmuster verändern, daher sollten Wartungsaufzeichnungen mit Daten zur Emulsionsqualität verknüpft werden. Wenn eine Charge nach vielen erfolgreichen Durchläufen plötzlich gröber wird, ist Verschleiß oder ein beschädigtes Werkzeug eine mögliche Ursache, obwohl Rezepturschwankungen und Rohmaterialänderungen zunächst überprüft werden sollten.
Vom Laborversuch zur Produktion: Skalierung eines Scheremulgators
Beim Scale-up geht es oft darum, die gleiche Geschwindigkeit beizubehalten. Dieser Ansatz ist unzuverlässig, da ein Produktionsbehälter eine andere Geometrie, eine andere Wärmeübertragungsoberfläche und ein anderes Strömungsmuster aufweist. Ein vertretbarerer Ansatz besteht darin, die wichtigsten Emulsionseigenschaften zu identifizieren, sie im kleinen Maßstab zu messen und dann die relevanten Scher- und Verweilzeitbedingungen in größeren Geräten zu reproduzieren.
Bewahren Sie den Scherverlauf, nicht nur die Drehzahl
Läuft die Laboranlage über einen bestimmten Zeitraum mit einer bestimmten Spitzengeschwindigkeit, kann es sein, dass die Produktionsanlage eine andere Drehzahl benötigt, um die gleiche Spitzengeschwindigkeit zu erreichen. Auch dann können die Anzahl der Durchgänge und die örtliche Energiedissipation unterschiedlich sein. Bei Batch-Geräten kommt es auf das Verhältnis des Arbeitskopfdurchmessers zum Behälterdurchmesser, den Füllstand und die Position des Kopfes an. Bei Inline-Geräten kommt es auf die Durchflussrate, das Schleifenvolumen und den Druckabfall am Arbeitskopf an. Der Scale-up-Plan sollte angeben, welche Variablen konstant gehalten werden und welche sich ändern dürfen, und er sollte einen Bereich und keinen einzelnen Punkt enthalten.
Geometrische Ähnlichkeit hat Grenzen
Eine vollständige geometrische Ähnlichkeit ist selten möglich, wenn ein Laborscheremulgator mit einem Produktionssystem verglichen wird. Schaftlänge, Lagerdesign, Motorleistung und Reinigungszugang ändern sich. Infolgedessen kann es sein, dass die größere Maschine das kleinräumige Strömungsfeld nicht exakt reproduziert. Deshalb sind Pilotversuche wertvoll. Ein Pilotlauf kann zeigen, ob die Formulierung empfindlich auf Verweilzeit, Temperaturanstieg oder Luftporen reagiert, bevor der volle Produktionsmaßstab erreicht wird. Steht kein Pilotmaßstab zur Verfügung, sollte die erste Produktionscharge als Validierungscharge mit zusätzlicher Probenahme behandelt werden.
Definieren Sie Akzeptanzkriterien vor dem Test
Akzeptanzkriterien sollten mehr als eine visuelle Prüfung umfassen. Abhängig vom Produkt können sie Tröpfchengrößenverteilung, Viskosität, Fließgrenze, Farbe, pH-Wert, mikrobieller Status und Stabilität unter beschleunigten Bedingungen umfassen. Die Methode und der Probenahmepunkt müssen definiert werden, da eine von der Oberseite eines Behälters entnommene Emulsion möglicherweise nicht die gesamte Charge repräsentiert. Ein Versuch, bei dem eine gute mittlere Probe, aber eine schlechte obere Probe erzeugt wurde, hat das Mischproblem nicht gelöst. Der Scheremulgator, das Gefäß und der Probenahmeplan sollten als ein System bewertet werden.
Führen Sie einen strukturierten Pilotplan durch
Ein einfacher Pilotplan kann zwei oder drei Spitzengeschwindigkeiten, zwei Mischzeiten und zwei Zufuhrreihenfolgen vergleichen, während alles andere unverändert bleibt. Dies ist in der Regel informativer als das gleichzeitige Ändern vieler Variablen. Die Ergebnisse sollten gegen die Prozessvariablen aufgetragen werden, sodass das Betriebsfenster sichtbar wird. Das Fenster sollte breit genug sein, um normale Rohmaterialschwankungen und das Timing des Bedieners zu berücksichtigen. Wenn die Emulsion nur bei einer engen Einstellung funktioniert, wird die Produktion fragil, selbst wenn das Laborergebnis hervorragend aussieht.
Dokumentation zum Technologietransfer
Der Technologietransfer sollte die tatsächliche Gerätekonfiguration, die Werkzeugidentifikation, die Losgröße, die Zuführsequenz, das Temperaturprofil und den Probenahmeplan umfassen. Eine Aussage wie „Mischen mit hoher Geschwindigkeit“ reicht nicht aus. Das Empfangsteam muss wissen, welche Geschwindigkeit, wie lange, mit welchem Werkzeug und bei welcher Produkttemperatur. Durch Fotos des zusammengebauten Arbeitskopfes und des Behälteraufbaus können kostspielige Unterschiede zwischen den Standorten vermieden werden. Wenn der Prozess validiert ist, sollte in der Dokumentation auch festgelegt werden, welche Änderungen eine erneute Validierung erfordern.
Behebung häufiger Emulsionsprobleme bei einem Scheremulgator
Die meisten Emulsionsprobleme lassen sich nicht einfach durch eine Erhöhung der Scherung lösen. Die folgenden Symptome haben mehrere mögliche Ursachen und die richtige Reaktion hängt davon ab, ob die Einschränkung auf die Formulierung, die Ausrüstung oder das Verfahren zurückzuführen ist.
Aufrahmen oder Sedimentation
Beim Aufrahmen handelt es sich um die Aufwärtsbewegung dispergierter Tröpfchen, während es sich bei der Sedimentation um die Abwärtsbewegung dispergierter Feststoffe handelt. Beides weist darauf hin, dass die kontinuierliche Phase die Partikel nicht auseinanderhalten kann oder dass die Tröpfchengröße zu groß ist. Überprüfen Sie zunächst die Tropfenverteilung. Wenn ein großer Tropfenschweif vorhanden ist, überprüfen Sie die Anzahl der Durchgänge, die Werkzeuggeometrie und die Vorschubreihenfolge. Wenn die Verteilung bereits gut ist, liegt das Problem möglicherweise in einer Ausflockung bei Erschöpfung, einer unzureichenden Fließgrenze oder einem Dichteunterschied, den die Formulierung nicht überwinden kann. Eine stärkere Scherung wird ein Stabilitätsproblem, das durch die kontinuierliche Phase verursacht wird, nicht beheben.
Koaleszenz, Abölen und schlechte Haltbarkeit
Koaleszenz zeigt sich als Öltröpfchen auf der Oberfläche, als öliger Film oder als allmähliche Zunahme der Tröpfchengröße. Dies weist häufig auf eine unzureichende Grenzflächenabdeckung, inkompatible Tenside oder eine Temperaturabweichung hin. Prüfen Sie, ob die Emulsion direkt nach der Verarbeitung stabil war und ob sie nach dem Abkühlen oder Lagern versagte. Wenn der Fehler während des Abkühlens auftritt, wechselt das Tensidsystem möglicherweise die Phase. Wenn es während der Verarbeitung auftritt, können übermäßige Scherkräfte oder lokale Überhitzung die Schnittstelle beschädigen. Eine niedrigere Spitzengeschwindigkeit oder eine kürzere Stufe mit hoher Scherung kann manchmal die Stabilität verbessern, indem die Überverarbeitung reduziert wird.
Breite oder bimodale Tropfengrößenverteilung
Eine weite Verbreitung kann auf unvollständige Verarbeitung, schlechte Vormischung oder Rekombination nach dem Scheren zurückzuführen sein. Wenn die Größenverteilung bimodal ist, kann eine Population Tröpfchen darstellen, die durch die Zone mit hoher Scherung hindurchgegangen sind, und eine andere Population könnte Tröpfchen darstellen, die diese umgangen haben. In einem Chargenbehälter kann dies passieren, wenn der Arbeitskopf schlecht positioniert ist oder die Charge zu viskos ist, um zirkulieren zu können. In einer Inline-Schleife kann dies passieren, wenn die Schleife Totzonen aufweist oder wenn die Durchflussrate zu niedrig ist, um Feststoffe in der Schwebe zu halten. Überprüfen Sie das Fließmuster, bevor Sie die Formulierung ändern.
Schaumbildung und Lufteinschluss
Schaum kommt häufig in Systemen mit Proteinen, Saponinen oder hohen Tensidgehalten vor. Es kann auch auftreten, wenn der Rotor teilweise freiliegt oder wenn der Rückfluss durch den Kopfraum fällt. Überprüfen Sie zunächst den Füllstand und die Position des Arbeitskopfes. Wenn die Formulierung von Natur aus schaumig ist, kann eine langsamere Geschwindigkeit oder eine andere Zuführmethode hilfreich sein. Antischaummittel können wirksam sein, können aber auch die Tröpfchengröße und -stabilität beeinflussen. Sie sollten daher als Teil der Formulierung bewertet und nicht erst nachträglich hinzugefügt werden.
Variation von Charge zu Charge
Abweichungen sind häufig auf unkontrollierte Zeit-, Temperatur- oder Rohstoffunterschiede zurückzuführen. Bediener bleiben möglicherweise an einem visuellen Endpunkt stehen, der nicht reproduzierbar ist. Ein Scheremulgatorversuch sollte den Energieeintrag bzw. die Mischzeit, die Temperaturgrenze und den Probenahmepunkt festlegen. Notieren Sie die tatsächliche Drehzahl, das verwendete Werkzeug, die Losgröße und ggf. die Anzahl der Durchgänge. Wenn die Abweichung weiterhin besteht, vergleichen Sie die Partikel- oder Tröpfchengröße der eingehenden Rohstoffe. Eine Änderung der Ölviskosität oder Tensidqualität kann die Emulsion auch bei unveränderten Maschineneinstellungen verschieben.
Wann sollte die Verarbeitung beendet werden?
Mehr Scherung ist nicht immer besser. Sobald sich die Tröpfchenverteilung nicht mehr ändert, kann es sein, dass durch die weitere Verarbeitung nur noch Wärme, Luft und Verschleiß entstehen. Eine Zeitstudie sollte den Punkt der sinkenden Rendite aufzeigen. Wenn das Ziel zu diesem Zeitpunkt noch nicht erreicht ist, kann der begrenzende Faktor eher die Tensidbedeckung, die Viskosität oder die Werkzeugauswahl als die Mischzeit sein. Das Stoppen an einem definierten Endpunkt ist auch für die Reproduzierbarkeit besser als das Stoppen, wenn die Charge weiß genug oder dick genug aussieht.
Eine praktische Auswahl-Checkliste für a TENCAN Scheremulgator
Die folgende Checkliste soll dazu dienen, aus einer allgemeinen Anfrage eine prüfbare Gerätespezifikation zu machen. Nicht jeder Punkt trifft auf jedes Projekt zu, aber jeder einzelne hat einen direkten Einfluss darauf, ob der Emulgator ein konsistentes Ergebnis erzielen kann.
- Arbeitsvolumen- und Chargengrößenbereich, einschließlich des Mindestvolumens, das zur Abdeckung des Arbeitskopfes erforderlich ist.
- Erwartete Viskosität während der Verarbeitung, nicht nur die Endviskosität nach dem Abkühlen.
- Zielgrößenverteilung der Tröpfchen und die zu ihrer Messung verwendete Analysemethode.
- Batch-, Inline- oder Kleinvolumenbetrieb und das verfügbare Gefäß- oder Schleifenvolumen.
- Temperaturgrenzen, Kühlkapazität und akzeptable Verarbeitungszeit.
- Zufuhrreihenfolge, Zugaberate und ob Feststoffe oder hochschmelzende Zutaten vorhanden sind.
- Benetzte Materialien, Dichtungskompatibilität und Reinigungs- oder Validierungsanforderungen.
- Schaumneigung und ob Antischaum- oder Vakuumbetrieb erforderlich ist.
- Verfügbare Versorgungseinrichtungen, Motorlast und der für Montage und Reinigung erforderliche Platz.
- Dokumentationsbedarf für Technologietransfer, Wartung und Ersatzteile.
Benutzen Sie die TENCAN Scheremulgator Seite, um die verfügbare Produktkonfiguration zu bestätigen, und vergleichen Sie diese Informationen dann mit den Testanforderungen. Wenn die Anwendung eine hohe Viskosität, abrasive Feststoffe, flüchtige Lösungsmittel oder eine strenge Reinigungsvalidierung erfordert, sprechen Sie diese Punkte an, bevor Sie die Ausrüstung auswählen. Eine Maschine, die für eine einfache Öl-in-Wasser-Lotion geeignet ist, ist möglicherweise nicht für eine gefüllte Paste oder eine lösungsmittelhaltige Dispersion geeignet.
Häufig gestellte Fragen
Ist ein Scheremulgator dasselbe wie ein Homogenisator?
Die Begriffe überschneiden sich, sind aber nicht in jedem Unternehmen oder Markt identisch. Ein Scheremulgator basiert im Allgemeinen auf einem Rotor-Stator-Arbeitskopf, während ein Homogenisator ein anderes Ventil, eine andere Düse oder ein anderes Hochdruckprinzip verwenden kann. Vergleichen Sie den tatsächlichen Funktionsmechanismus und die Daten zur Tröpfchengröße, nicht nur den Produktnamen.
Wie viele Durchgänge benötigt eine Emulsion?
Es gibt keine universelle Zahl. Dies hängt von der Rezeptur, der Viskosität, der Werkzeuggeometrie und der Zielverteilung ab. Führen Sie eine Zeit- oder Durchgangsstudie durch und stoppen Sie, wenn sich die Verteilung nicht mehr wesentlich ändert oder wenn die Formulierung Hitze- oder Luftschäden aufweist.
Kann ein Scheremulgator hochviskose Produkte verarbeiten?
Einige können das, aber die Viskosität beeinflusst das Pumpen, die Motorlast und das nutzbare Arbeitsvolumen. Möglicherweise müssen der Arbeitskopf und die Vorschubmethode geändert werden. Ein Versuch mit der tatsächlichen Formulierung ist zuverlässiger als eine allgemeine Viskositätsbewertung.
Warum wird meine Emulsion nach dem Wechsel auf eine größere Maschine gröber?
Die größere Maschine kann eine andere Spitzengeschwindigkeit, Verweilzeit oder ein anderes Strömungsmuster haben. Es kann auch sein, dass die Charge unterschiedlich erhitzt wird. Vergleichen Sie den Scherverlauf und das Temperaturprofil, nicht nur die Drehzahl, und passen Sie den Prozess schrittweise an.
Die Qualität einer Emulsion hängt von der Formulierung, dem Verfahren und der Ausrüstung ab. Bevor Sie sich auf einen Produktionsmaßstab festlegen, bestätigen Sie die Zieltröpfchenverteilung, testen Sie die tatsächliche Formulierung und zeichnen Sie die Variablen auf, die den Scherverlauf definieren. Ein Scheremulgator kann ein präzises Werkzeug sein, wenn er für das Material ausgewählt und innerhalb eines validierten Fensters betrieben wird. Es wird zu einer Variationsquelle, wenn der Prozess durch eine einzelne Geschwindigkeitseinstellung oder einen visuellen Endpunkt definiert wird. TENCAN, Changsha Tianchuang Powder Technology Co., Ltd, kann die Ausrüstungsseite dieser Arbeit unterstützen, während die endgültige Validierung immer auf gemessenen Ergebnissen der tatsächlichen Formulierung basieren sollte.