
Selección y ampliación de emulsionantes por cizallamiento
Una emulsión que parece suave en un vaso de precipitados puede fallar después de un día en el estante. La primera respuesta habitual es cambiar el tensioactivo, agregar espesante o hacer funcionar la mezcladora por más tiempo. Esos cambios pueden ayudar, pero no responden a la pregunta central: ¿qué distribución del tamaño de las gotas creó el proceso? ¿Puede la formulación mantenerla? Se utiliza un emulsionante de cizallamiento para crear y controlar esa distribución, pero no es una solución universal. Su valor depende de la fase oleosa, la fase acuosa, el estabilizador, la viscosidad, la temperatura y la forma en que se opera el equipo.
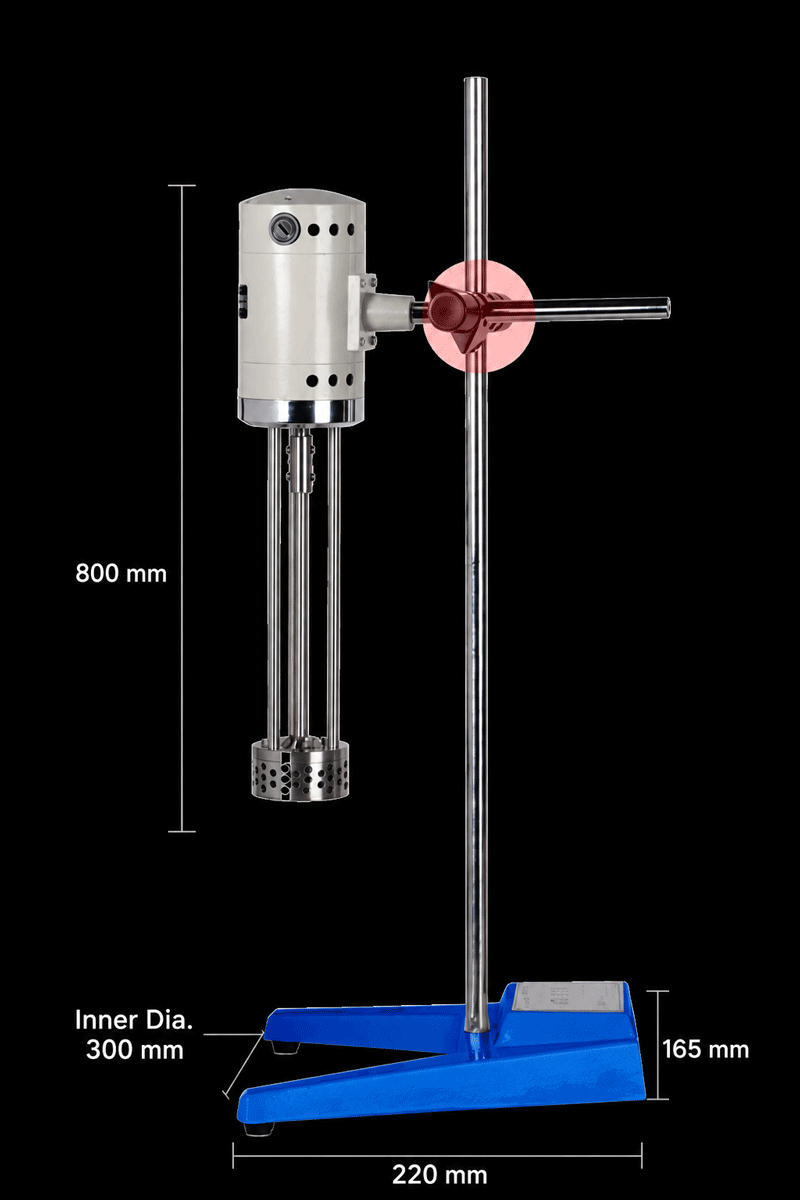
Un emulsionante de cizallamiento cambia ese punto de partida aplicando intensa energía mecánica en una pequeña zona de trabajo. En lugar de mover todo el lote suavemente, fuerza la mezcla a través de un cabezal de rotor-estator donde las gotas se estiran, se rompen y se ponen en contacto con el surfactante. El resultado puede ser una emulsión más fina con una distribución más estrecha, pero sólo si la formulación y el proceso coinciden. TENCAN suministra un emulsionante de corte para este tipo de trabajo, y el proceso de selección debe comenzar con el requisito de emulsión en lugar de con una única configuración de la máquina.
Qué hace un emulsionante cortante que un agitador no puede hacer
Un tanque agitado puede mezclar aceite y agua, pero mezclar no es emulsionar. Un impulsor simple crea un flujo a granel. Distribuye gotas a través del vaso pero proporciona un corte local limitado, por lo que quedan gotas grandes y la distribución suele ser amplia. Un emulsionante de cizallamiento crea una región concentrada de alto cizallamiento. El rotor gira dentro de un estator ajustado y la mezcla se introduce repetidamente en el cabezal de trabajo, se acelera, se fuerza a través de ranuras o aberturas y se expulsa. El paso repetido es importante porque un solo paso rara vez proporciona un tamaño de gota estable.
La zona de trabajo rotor-estator
El cabezal de trabajo es el corazón de la máquina. La geometría, el espacio libre, el diseño de las ranuras y la velocidad del rotor influyen en el equilibrio entre el bombeo y el cizallamiento. Una herramienta con espacio libre reducido y geometría de ranura agresiva puede crear un corte fuerte, pero también puede agregar calor y limitar el flujo. Una herramienta más abierta puede procesar material viscoso más fácilmente y al mismo tiempo ofrecer una distribución más amplia del tamaño de las gotas. Por esta razón, el cabezal de trabajo debe seleccionarse para la formulación, no sólo para el volumen del lote. Un mismo accionamiento puede comportarse de forma muy diferente con dos herramientas rotor-estator diferentes.
La ruptura de las gotas es sólo la mitad de la historia
La emulsificación implica dos procesos competitivos. El corte rompe las gotas y las colisiones les permiten recombinarse. Las moléculas de surfactante deben migrar a la nueva interfaz lo suficientemente rápido como para estabilizar la superficie recién creada. Si la adsorción es lenta, si el surfactante es insuficiente o si la tensión interfacial es demasiado alta, las pequeñas gotas se fusionarán poco después de formarse. Por lo tanto, el mezclador puede producir una emulsión fina que se ve bien mientras está caliente y se separa después de enfriar. Un emulsionante de corte no puede compensar una formulación que carece de cobertura interfacial o viscosidad para mantener las gotas separadas.
Operación por lotes, en línea y de pequeño volumen
Los emulsionantes de corte aparecen en varias disposiciones prácticas. Una unidad por lotes funciona en un recipiente y puede montarse con entrada superior, entrada inferior o sobre un soporte móvil. Una unidad en línea se instala en un circuito de circulación o en una línea continua y depende del flujo a través del cabezal de trabajo. Las unidades de pequeño volumen son comunes en los laboratorios, donde unos pocos cientos de mililitros pueden ser suficientes para realizar pruebas de detección. Cada disposición tiene una historia de corte diferente. En un recipiente por lotes, parte del material pasa a través del cabezal muchas veces, mientras que el material cerca de la pared puede pasar con menos frecuencia. En un circuito en línea, el número de pasadas es más fácil de estimar a partir del caudal y el volumen del circuito. Antes de seleccionar un TENCAN cizalle el emulsionante, confirme el volumen de trabajo previsto, el rango de viscosidad, el modo por lotes o en línea y el método de limpieza.
Orden de premezcla y alimentación
Un emulsionante no suele ser el primer lugar para combinar todos los ingredientes. La premezcla afecta si la fase oleosa se dispersa como grandes islas, si el surfactante se ha disuelto y si los sólidos están humedecidos. Si el orden de alimentación crea un gel viscoso antes de agregar el aceite, la cabeza del rotor-estator puede ver un material muy diferente al que verá más tarde. Si el aceite se agrega demasiado rápido, la zona de trabajo puede sobrecargarse y la emulsión puede invertirse temporalmente. Por lo tanto, la velocidad de alimentación y la secuencia de adición deben tratarse como variables del proceso. El mismo emulsionante de corte puede producir resultados diferentes a partir de la misma fórmula cuando cambia el orden de alimentación.
Defina la emulsión antes de elegir el hardware
La selección del equipo se vuelve mucho más confiable cuando el objetivo se escribe como un conjunto de requisitos mensurables en lugar de como una solicitud de un mezclador de alto cizallamiento. No es necesario que los requisitos sean perfectos al principio, pero sí deben definir cómo se ve el éxito y qué limitaciones debe respetar el proceso.
Tamaño y distribución de las gotas objetivo
Un tamaño de gota promedio por sí solo puede ocultar un problema. Dos emulsiones con la misma media pueden comportarse de manera diferente porque una tiene una distribución estrecha y la otra contiene una cola de gotas grandes. Las gotas grandes pueden promover la formación de crema, mientras que las gotas muy pequeñas pueden aumentar la viscosidad o la susceptibilidad a la maduración de Ostwald. Defina el rango relevante y el intervalo aceptable, luego use microscopía, difracción láser u otro método validado para verificarlo. Un emulsionante de cizallamiento debe evaluarse por la distribución que produce después de un número definido de pasadas o de un tiempo de lote definido, no mediante una sola observación visual.
Viscosidad y comportamiento de fase.
La viscosidad afecta el bombeo, el tiempo de residencia y la cantidad de energía que realmente llega a la interfaz. Un sistema de aceite en agua de baja viscosidad puede fluir fácilmente a través de un cabezal de rotor-estator, pero también puede formar espuma o drenar mal. Una crema o pasta de alta viscosidad puede necesitar un cabezal de trabajo diferente y una estrategia de alimentación diferente. El comportamiento no newtoniano añade otra complicación porque la viscosidad durante el procesamiento puede diferir de la viscosidad medida después del enfriamiento. Si el material forma un gel, una fase laminar o una emulsión con alta fase interna, el emulsionante de cizallamiento seleccionado debe poder manejar ese cambio sin detenerse ni crear zonas muertas.
Surfactante, tensión interfacial y estabilizador
El sistema tensioactivo determina la rapidez con la que se puede cubrir una nueva interfaz. Un solo tensioactivo puede funcionar a una temperatura y fallar a otra. Una mezcla puede producir una película más robusta, pero también puede crear fases competitivas o espuma. Los estabilizadores poliméricos aumentan la viscosidad de la fase continua y ralentizan el movimiento de las gotas, pero también pueden reducir la capacidad del cabezal del rotor-estator para generar gotas finas. Por lo tanto, la ventana del proceso debe probarse con el sistema tensioactivo previsto, en la concentración prevista y con el orden de adición previsto. Un emulsionante de corte que funciona bien con un modelo simple de aceite y agua puede comportarse de manera diferente con la formulación real.
Sensibilidad a la temperatura y al calor
La energía mecánica en la zona de cizallamiento se convierte parcialmente en calor. Los lotes pequeños pueden calentarse rápidamente y los ingredientes sensibles a la temperatura pueden degradarse en la interfaz o durante el mantenimiento. Una velocidad de punta más alta puede reducir el tamaño de las gotas pero también aumentar la temperatura y promover la entrada de aire. Si la formulación contiene proteínas, activos volátiles o polímeros sensibles al calor, es posible que el proceso necesite enfriamiento, ejecuciones más cortas o una herramienta de menor energía. Registre la temperatura antes, durante y después de la emulsificación y no asuma que un baño de agua por sí solo controla la temperatura dentro del cabezal de trabajo.
Calidad del agua y entorno iónico
El agua no es un fondo inerte. La dureza, el pH, las sales disueltas y los contaminantes traza pueden cambiar el comportamiento del surfactante y la carga interfacial. Una emulsión que es estable en agua desionizada puede formar crema o coagularse cuando se prepara con agua de proceso. Si el producto se fabricará en una ubicación diferente, pruebe el agua local o defina una especificación de agua. La fuerza iónica también puede afectar el rendimiento de los polímeros espesantes y la hidratación de algunos tensioactivos, por lo que es posible que la misma configuración del emulsionante de cizallamiento no reproduzca la misma distribución de gotas después de un cambio de fuente de agua.
Contaminación y compatibilidad de materiales
Los materiales, sellos y lubricantes en contacto con el producto deben ser compatibles con la formulación y los agentes de limpieza. Los pigmentos abrasivos, los sistemas con alto contenido de sal y los disolventes pueden cambiar las tasas de desgaste y los perfiles extraíbles. Para trabajos farmacéuticos, cosméticos o relacionados con alimentos, los requisitos de limpieza y validación pueden influir en la elección de los sellos y el acabado de la superficie más que el principio de mezcla en sí. Un emulsionante de corte solo es adecuado cuando los materiales humedecidos, el procedimiento de limpieza y el acceso de mantenimiento se ajustan a la aplicación.
Dentro del emulsionante de corte: variables que cambian los resultados
Una vez definido el objetivo de la emulsión, el siguiente paso es comprender qué variables de la máquina se pueden ajustar y cuáles están fijadas por diseño. El objetivo no es correr a la mayor velocidad posible. El objetivo es ofrecer un historial de corte repetible que cree la distribución requerida sin dañar la formulación.
Geometría del rotor-estator y selección de herramientas
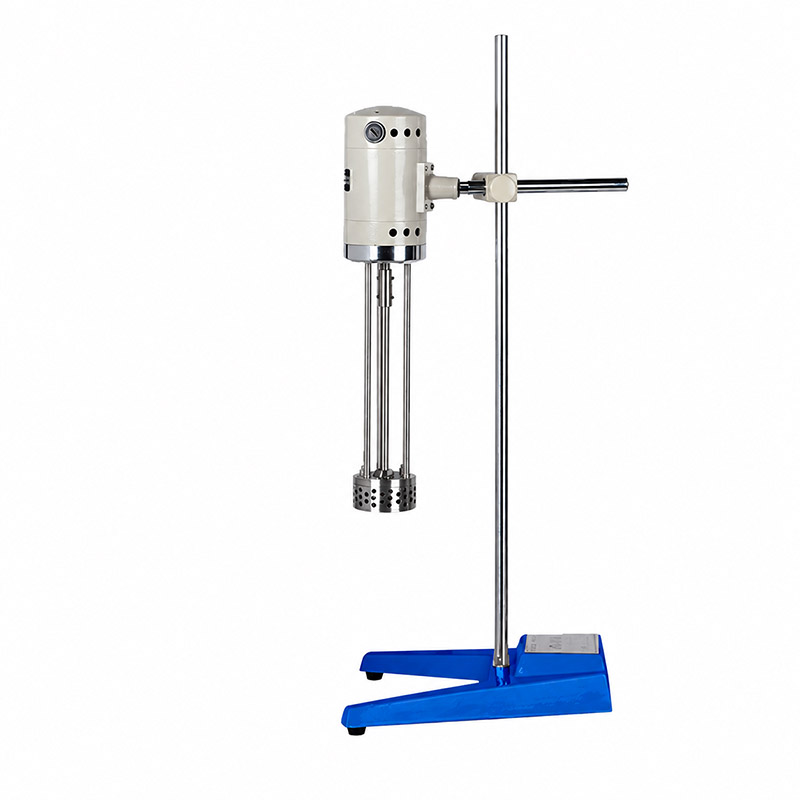
El diámetro del rotor, el ancho de la ranura del estator, la holgura y el número de dientes determinan el corte local y las características de bombeo. Una herramienta de dientes finos puede crear una fuerte acción de corte, pero puede manejar sólo una viscosidad o carga de sólidos limitada. Una herramienta tosca puede mover más material, pero puede dejar gotas más grandes. En muchos programas, se utiliza una única herramienta para la detección y se evalúa una herramienta diferente para su ampliación. La elección debe hacerse con datos de prueba, no asumiendo que una separación más pequeña siempre significa una mejor emulsión. El TENCAN página de producto del emulsionante cizallador es el punto de referencia para confirmar las configuraciones disponibles antes de redactar un plan de prueba.
Velocidad de punta y tasa de corte
La velocidad del rotor a menudo se informa en rpm, pero las rpm por sí solas no describen la intensidad del corte. La velocidad de punta, calculada a partir del diámetro del rotor y la velocidad de rotación, es más útil porque refleja la velocidad en el borde exterior del rotor. Un rotor grande a rpm moderadas puede producir una velocidad punta similar a la de un rotor pequeño a rpm altas, aunque los patrones de flujo y los tiempos de residencia serán diferentes. Para la ampliación, la velocidad de la punta es un parámetro inicial, no una respuesta completa. La geometría del espacio, el número de pasadas y el tiempo de residencia del fluido también afectan el resultado.
Tiempo de residencia y número de pases
La emulsificación es acumulativa. Una gota puede necesitar varias pasadas a través de la zona de alto cizallamiento antes de alcanzar el tamaño objetivo, especialmente en un sistema viscoso o limitado por surfactante. En la operación por lotes, el número de pasadas no es uniforme en todo el recipiente. En funcionamiento en línea, el número de pasadas se puede estimar a partir del caudal de circulación y el volumen del circuito, pero los cortocircuitos y los volúmenes muertos pueden distorsionar la estimación. Una prueba práctica debe registrar el tiempo de mezcla, la velocidad de circulación, si está disponible, y el tamaño de la gota resultante en varios momentos. Esto hace posible distinguir un límite de formulación de un historial de corte insuficiente.
Entrada de energía y carga del motor
El consumo de energía puede ser un indicador útil de cómo está funcionando la máquina, pero no debe utilizarse como único parámetro de ampliación. Una carga elevada del motor puede significar que el producto se ha vuelto más viscoso, que el espacio de trabajo está parcialmente bloqueado o que la herramienta es demasiado agresiva para el lote. Una carga baja puede indicar que el cabezal no está completamente sumergido o que el material está pasando por alto la zona de alto cizallamiento. Realice un seguimiento conjunto de la potencia, la temperatura y la apariencia del producto. Si la carga del motor aumenta bruscamente durante una ejecución mientras la temperatura del producto también aumenta, el proceso puede estar creando un aumento de viscosidad no deseado en lugar de una mejor emulsión.
Aireación, espuma y actividad superficial
Los equipos de alto cizallamiento pueden arrastrar aire, particularmente cuando el rotor está cerca de la superficie o cuando la formulación contiene un tensioactivo fuerte. La espuma no es sólo un problema de manipulación. Las burbujas de aire pueden interferir con la medición del tamaño de las gotas, reducir la transferencia de calor y cambiar la densidad efectiva de la emulsión. En algunos casos, la interfaz de burbujas compite con la interfaz de aceite-agua por el surfactante. Si se observa formación de espuma, verifique el nivel de llenado, la posición del cabezal de trabajo, el método de alimentación y la estrategia antiespumante. Aumentar la velocidad para solucionar un problema de espuma a menudo lo empeora.
Limpieza, cambio y desgaste
El cabezal de trabajo crea pasajes estrechos que pueden atrapar el producto. La limpieza debe incluirse en el proceso, especialmente cuando la formulación cambia con frecuencia o cuando el control microbiano es importante. Un emulsionante cortante debe ser fácil de desmontar, inspeccionar y volver a montar de la misma manera cada vez. El desgaste de los sellos y del rotor puede cambiar la separación de corte y el patrón de flujo, por lo que los registros de mantenimiento deben estar vinculados a los datos de calidad de la emulsión. Si un lote repentinamente se vuelve más grueso después de muchas ejecuciones exitosas, una posible causa es el desgaste o una herramienta dañada, aunque primero se deben verificar la variación de la formulación y los cambios de materia prima.
De la prueba de banco a la producción: escalamiento de un emulsionante de cizallamiento
La ampliación de escala a menudo se considera una cuestión de mantener la misma velocidad. Ese enfoque no es confiable porque un recipiente de producción tiene una geometría diferente, una superficie de transferencia de calor diferente y un patrón de flujo diferente. Un enfoque más defendible es identificar los atributos clave de la emulsión, medirlos a pequeña escala y luego reproducir las condiciones relevantes de corte y tiempo de residencia en equipos más grandes.
Preservar el historial de corte, no solo las RPM
Si la unidad de laboratorio funciona a una determinada velocidad de la punta durante un tiempo determinado, la unidad de producción puede necesitar diferentes rpm para alcanzar la misma velocidad de la punta. Incluso entonces, el número de pasadas y la disipación de energía local pueden diferir. Para equipos discontinuos, la relación entre el diámetro del cabezal de trabajo y el diámetro del recipiente, el nivel de llenado y la posición del cabezal son importantes. Para equipos en línea, el caudal, el volumen del circuito y la caída de presión a través del cabezal de trabajo son importantes. El plan de ampliación debe indicar qué variables se mantienen constantes y cuáles pueden cambiar, y debe incluir un rango en lugar de un solo punto.
La similitud geométrica tiene límites
Rara vez es posible una similitud geométrica completa cuando se compara un emulsionante de cizallamiento de laboratorio con un sistema de producción. La longitud del eje, el diseño de los rodamientos, la potencia del motor y el acceso a la limpieza cambian. Como resultado, es posible que la máquina más grande no reproduzca exactamente el campo de flujo a pequeña escala. Por eso las pruebas piloto son valiosas. Una ejecución piloto puede revelar si la formulación es sensible al tiempo de residencia, al aumento de temperatura o al arrastre de aire antes de que se comprometa la escala de producción completa. Si no se dispone de una escala piloto, el primer lote de producción debe tratarse como un lote de validación con muestreo adicional.
Definir los criterios de aceptación antes del ensayo
Los criterios de aceptación deben incluir más que una verificación visual. Dependiendo del producto, pueden incluir distribución del tamaño de las gotas, viscosidad, límite elástico, color, pH, estado microbiano y estabilidad en condiciones aceleradas. Se deben definir el método y el punto de muestreo, porque una emulsión muestreada desde la parte superior de un recipiente puede no representar el lote completo. Una prueba que produce una buena muestra central pero una muestra superior deficiente no ha resuelto el problema de la mezcla. El emulsionante de corte, el recipiente y el plan de muestreo deben evaluarse como un solo sistema.
Ejecute un plan piloto estructurado
Un plan piloto simple puede comparar dos o tres velocidades de punta, dos tiempos de mezcla y dos órdenes de alimentación mientras se mantiene todo lo demás fijo. Esto suele ser más informativo que cambiar muchas variables a la vez. Los resultados deben trazarse frente a las variables del proceso para que la ventana operativa se vuelva visible. La ventana debe ser lo suficientemente amplia para la variación normal de la materia prima y la sincronización del operador. Si la emulsión sólo funciona en un ajuste limitado, la producción será frágil incluso si el resultado del laboratorio parece excelente.
Documentación para transferencia tecnológica
La transferencia de tecnología debe incluir la configuración real del equipo, la identificación de la herramienta, el tamaño del lote, la secuencia de alimentación, el perfil de temperatura y el plan de muestreo. Una afirmación como mezclar a alta velocidad no es suficiente. El equipo receptor necesita saber a qué velocidad, durante cuánto tiempo, con qué herramienta y a qué temperatura del producto. Las fotografías del cabezal de trabajo ensamblado y la configuración del recipiente pueden evitar costosas diferencias entre sitios. Si el proceso está validado, la documentación también debe definir qué cambios requieren revalidación.
Solución de problemas comunes de emulsión en un emulsionante cizallador
La mayoría de los problemas de emulsión no se resuelven simplemente aumentando el cizallamiento. Los siguientes síntomas tienen varias causas posibles y la respuesta correcta depende de si la limitación es la formulación, el equipo o el procedimiento.
Cremación o sedimentación
La formación de crema es el movimiento ascendente de gotas dispersas, mientras que la sedimentación es el movimiento descendente de sólidos dispersos. Ambos indican que la fase continua no puede mantener las partículas separadas o que el tamaño de la gota es demasiado grande. Primero verifique la distribución de las gotas. Si hay una cola de gota grande, revise el número de pasadas, la geometría de la herramienta y el orden de avance. Si la distribución ya es buena, el problema puede ser una floculación por agotamiento, un límite elástico insuficiente o una diferencia de densidad que la formulación no puede superar. Más cizallamiento no solucionará el problema de estabilidad causado por la fase continua.
Coalescencia, lubricación y mala vida útil
La coalescencia aparece como gotas de aceite en la superficie, una película aceitosa o un aumento gradual en el tamaño de las gotas. A menudo indica una cobertura interfacial inadecuada, tensioactivos incompatibles o una excursión de temperatura. Compruebe si la emulsión era estable inmediatamente después del procesamiento y si falló después del enfriamiento o almacenamiento. Si la falla ocurre durante el enfriamiento, es posible que el sistema tensioactivo esté cambiando de fase. Si ocurre durante el procesamiento, el corte excesivo o el sobrecalentamiento local pueden dañar la interfaz. Una velocidad de punta más baja o una etapa de alto cizallamiento más corta a veces pueden mejorar la estabilidad al reducir el procesamiento excesivo.
Distribución amplia o bimodal del tamaño de las gotas
Una amplia distribución puede deberse a un procesamiento incompleto, una premezcla deficiente o una recombinación después del corte. Si la distribución de tamaño es bimodal, una población puede representar gotitas que pasaron a través de la zona de alto cizallamiento y otra puede representar gotitas que la evitaron. En un recipiente para lotes, esto puede suceder cuando el cabezal de trabajo está mal colocado o cuando el lote es demasiado viscoso para circular. En un circuito en línea, puede ocurrir cuando el circuito tiene zonas muertas o cuando el caudal es demasiado bajo para mantener los sólidos suspendidos. Revise el patrón de flujo antes de cambiar la formulación.
Espuma y arrastre de aire
La espuma es común en sistemas con proteínas, saponinas o altos niveles de surfactante. También puede aparecer cuando el rotor está parcialmente expuesto o cuando el flujo de retorno cae por el espacio de cabeza. Primero verifique el nivel de llenado y la posición del cabezal de trabajo. Si la formulación es inherentemente espumosa, puede ser útil una velocidad más lenta o un método de alimentación diferente. El antiespumante puede ser eficaz, pero también puede afectar el tamaño y la estabilidad de las gotas, por lo que debe evaluarse como parte de la formulación en lugar de agregarse como una ocurrencia tardía.
Variación de lote a lote
La variación a menudo proviene de diferencias incontroladas en el tiempo, la temperatura o la materia prima. Los operadores pueden detenerse en un punto final visual que no sea reproducible. Una prueba de cizallamiento del emulsionante debe definir la entrada de energía o el tiempo de mezcla, el límite de temperatura y el punto de muestreo. Registre las rpm reales, la herramienta utilizada, el tamaño del lote y el número de pasadas, si corresponde. Si la variación persiste, compare el tamaño de partículas o gotas de las materias primas entrantes. Un cambio en la viscosidad del aceite o la calidad del surfactante puede cambiar la emulsión incluso cuando los ajustes de la máquina no cambian.
Cuándo detener el procesamiento
Más cizallamiento no siempre es mejor. Una vez que la distribución de las gotas deja de cambiar, es posible que el procesamiento adicional solo agregue calor, aire y desgaste. Un estudio de tiempos debería mostrar el punto de rendimiento decreciente. Si no se ha alcanzado el objetivo en ese punto, el factor limitante puede ser la cobertura del surfactante, la viscosidad o la selección de la herramienta en lugar del tiempo de mezclado. Detenerse en un punto final definido también es mejor para la reproducibilidad que detenerse cuando el lote parece lo suficientemente blanco o lo suficientemente espeso.
Una lista de verificación de selección práctica para un TENCAN Emulsionante de corte
La siguiente lista de verificación tiene como objetivo convertir una solicitud general en una especificación de equipo comprobable. No todos los elementos se aplican a todos los proyectos, pero cada uno tiene un efecto directo sobre si el emulsionante puede producir un resultado consistente.
- Volumen de trabajo y rango de tamaño de lote, incluido el volumen mínimo necesario para cubrir el cabezal de trabajo.
- Viscosidad esperada durante el procesamiento, no solo la viscosidad final después del enfriamiento.
- Distribución del tamaño de gota objetivo y método analítico utilizado para medirla.
- Operación por lotes, en línea o de pequeño volumen y el volumen disponible del recipiente o bucle.
- Límites de temperatura, capacidad de enfriamiento y tiempo de procesamiento aceptable.
- Orden de alimentación, tasa de adición y si hay presentes sólidos o ingredientes de alto punto de fusión.
- Materiales húmedos, compatibilidad de sellos y requisitos de limpieza o validación.
- Tendencia a la formación de espuma y si se necesita operación antiespumante o de vacío.
- Utilidades disponibles, carga del motor y espacio requerido para montaje y limpieza.
- Necesidades de documentación para transferencia de tecnología, mantenimiento y repuestos.
Utilice el TENCAN emulsionante de corte para confirmar la configuración del producto disponible y luego compare esa información con los requisitos de la prueba. Si la aplicación implica alta viscosidad, sólidos abrasivos, solventes volátiles o una validación de limpieza estricta, plantee esos puntos antes de seleccionar el equipo. Una máquina que es adecuada para una simple loción de aceite en agua puede no ser adecuada para una pasta rellena o una dispersión a base de solvente.
Preguntas frecuentes
¿Es lo mismo un emulsionante de corte que un homogeneizador?
Los términos se superponen, pero no son idénticos en todas las empresas o mercados. Un emulsionante de cizallamiento generalmente se basa en un cabezal de trabajo de rotor-estator, mientras que un homogeneizador puede usar una válvula, boquilla o principio de alta presión diferente. Compare el mecanismo de funcionamiento real y los datos del tamaño de la gota, no solo el nombre del producto.
¿Cuántas pasadas necesita una emulsión?
No existe un número universal. Depende de la formulación, la viscosidad, la geometría de la herramienta y la distribución objetivo. Ejecute un estudio de tiempo o pase y deténgase cuando la distribución ya no cambie significativamente o cuando la formulación comience a mostrar daños por calor o aire.
¿Puede un emulsionante de cizallamiento manejar productos de alta viscosidad?
Algunos pueden, pero la viscosidad afecta el bombeo, la carga del motor y el volumen de trabajo utilizable. Es posible que sea necesario cambiar el cabezal de trabajo y el método de alimentación. Una prueba con la formulación real es más confiable que una clasificación de viscosidad general.
¿Por qué mi emulsión se vuelve más gruesa después de cambiar a una máquina más grande?
La máquina más grande puede tener una velocidad de punta, un tiempo de residencia o un patrón de flujo diferentes. También puede calentar el lote de manera diferente. Compare el historial de corte y el perfil de temperatura, no solo las rpm, y ajuste el proceso en pasos.
La calidad de la emulsión se construye a partir de la formulación, el proceso y el equipo en conjunto. Antes de comprometerse con una escala de producción, confirme la distribución de gotas objetivo, pruebe la formulación real y registre las variables que definen el historial de corte. Un emulsionante de cizallamiento puede ser una herramienta precisa cuando se selecciona para el material y se opera dentro de una ventana validada. Se convierte en una fuente de variación cuando el proceso se define mediante un único ajuste de velocidad o un punto final visual. TENCAN, Changsha Tianchuang Powder Technology Co., Ltd, puede respaldar el lado del equipo de ese trabajo, mientras que la validación final siempre debe basarse en resultados medidos de la formulación real.