
Lựa chọn chất nhũ hóa cắt và mở rộng quy mô
Nhũ tương trông mịn trong cốc có thể bị hỏng sau một ngày trên kệ. Phản ứng đầu tiên thông thường là thay đổi chất hoạt động bề mặt, thêm chất làm đặc hoặc chạy máy trộn lâu hơn. Những thay đổi đó có thể hữu ích, nhưng chúng không trả lời được câu hỏi trọng tâm: quy trình đã tạo ra sự phân bố kích thước giọt nào và công thức có thể giữ được điều đó không? Chất nhũ hóa cắt được sử dụng để tạo và kiểm soát sự phân phối đó, tuy nhiên nó không phải là giải pháp phổ biến. Giá trị của nó phụ thuộc vào pha dầu, pha nước, chất ổn định, độ nhớt, nhiệt độ và cách vận hành thiết bị.
Chất nhũ hóa cắt thay đổi điểm bắt đầu bằng cách áp dụng năng lượng cơ học mạnh vào vùng làm việc nhỏ. Thay vì di chuyển toàn bộ mẻ trộn một cách nhẹ nhàng, nó ép hỗn hợp đi qua đầu rôto-stator, nơi các giọt nước bị kéo căng, vỡ ra và đẩy vào tiếp xúc với chất hoạt động bề mặt. Kết quả có thể là một nhũ tương mịn hơn với sự phân bố hẹp hơn, nhưng chỉ khi công thức và quy trình phù hợp. TENCAN cung cấp một cắt chất nhũ hóa đối với loại công việc này và quá trình lựa chọn nên bắt đầu với yêu cầu về nhũ tương thay vì cài đặt một máy duy nhất.
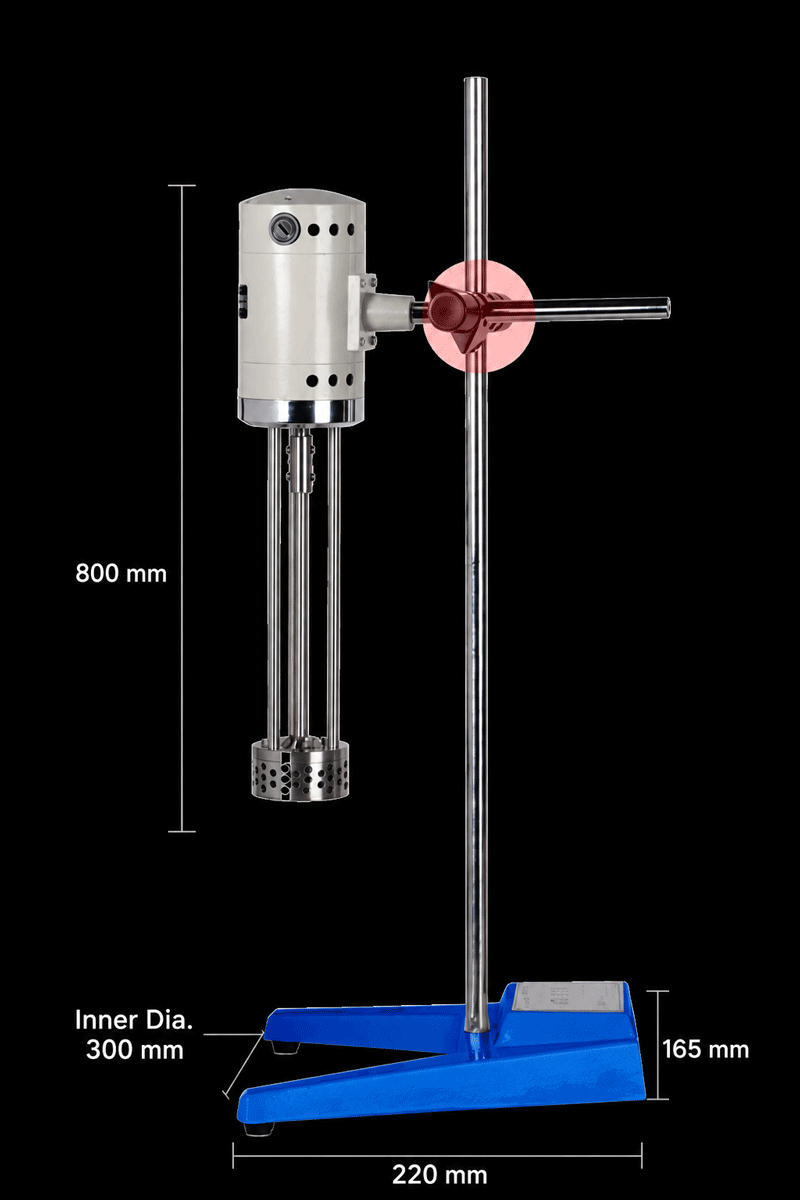
Chất nhũ hóa cắt có chức năng gì mà máy khuấy không thể làm được
Bể khuấy có thể trộn dầu và nước, nhưng trộn không phải là nhũ hóa. Một cánh quạt đơn giản tạo ra dòng chảy lớn. Nó phân phối các giọt qua bình nhưng tạo ra lực cắt cục bộ hạn chế, do đó các giọt lớn vẫn còn và sự phân bố thường rộng. Chất nhũ hóa cắt tạo ra vùng cắt tập trung cao độ. Rôto quay bên trong một stato vừa khít và hỗn hợp liên tục được kéo vào đầu làm việc, được tăng tốc, ép qua các khe hoặc khe hở và bị đẩy ra ngoài. Quá trình lặp lại rất quan trọng vì một lần truyền hiếm khi mang lại kích thước giọt ổn định.
Vùng làm việc Rotor-Stator
Đầu làm việc là trái tim của máy. Hình học, khe hở, thiết kế khe và tốc độ rôto đều ảnh hưởng đến sự cân bằng giữa bơm và cắt. Một dụng cụ có khe hở hẹp và hình học khe hở có thể tạo ra lực cắt mạnh nhưng nó cũng có thể tạo thêm nhiệt và hạn chế dòng chảy. Một công cụ mở hơn có thể xử lý vật liệu nhớt dễ dàng hơn đồng thời mang lại sự phân bố kích thước giọt rộng hơn. Vì lý do này, nên chọn đầu làm việc cho công thức chứ không chỉ cho khối lượng của mẻ. Cùng một bộ truyền động có thể hoạt động rất khác nhau với hai dụng cụ rôto-stator khác nhau.
Cuộc chia tay nhỏ giọt chỉ là một nửa câu chuyện
Nhũ hóa bao gồm hai quá trình cạnh tranh. Lực cắt làm vỡ các giọt nước và va chạm cho phép chúng kết hợp lại. Các phân tử chất hoạt động bề mặt phải di chuyển đến giao diện mới đủ nhanh để ổn định bề mặt mới được tạo ra. Nếu sự hấp phụ chậm, nếu chất hoạt động bề mặt không đủ hoặc nếu sức căng bề mặt quá cao, các giọt nhỏ sẽ kết tụ lại ngay sau khi chúng được hình thành. Do đó, máy trộn có thể tạo ra nhũ tương mịn trông đẹp khi còn nóng và tách ra sau khi làm nguội. Chất nhũ hóa dạng cắt không thể bù đắp cho công thức thiếu độ che phủ bề mặt hoặc độ nhớt để giữ các giọt tách rời nhau.
Hoạt động hàng loạt, nội tuyến và khối lượng nhỏ
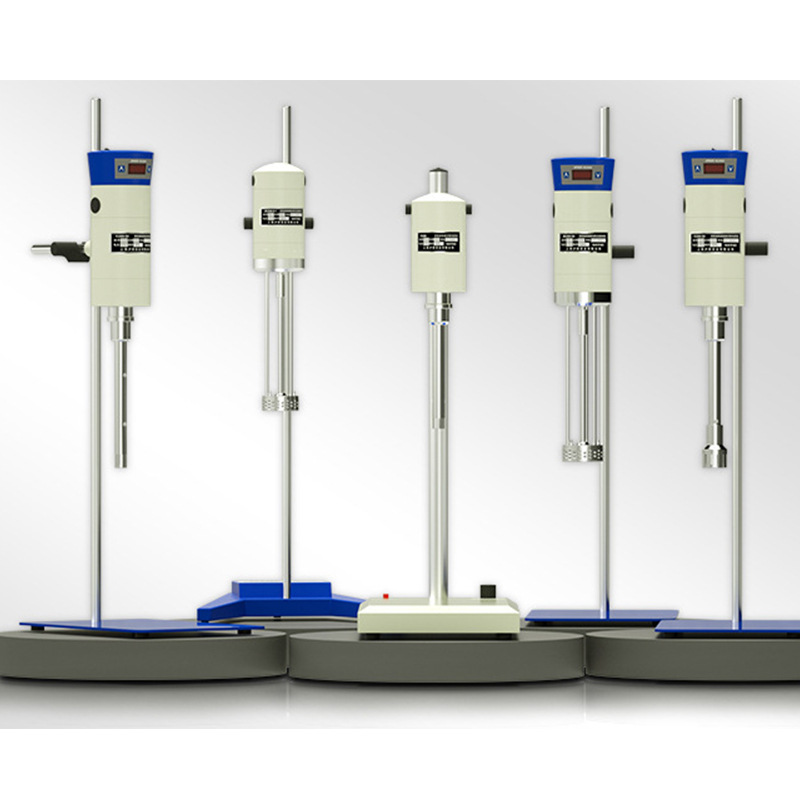
Chất nhũ hóa dạng cắt xuất hiện dưới nhiều dạng thực tế. Thiết bị theo mẻ hoạt động trong một thùng chứa và có thể được lắp ở lối vào trên, lối vào dưới hoặc trên một giá đỡ di động. Một thiết bị nội tuyến được lắp đặt trong một vòng tuần hoàn hoặc một đường liên tục và dựa vào dòng chảy qua đầu làm việc. Các đơn vị thể tích nhỏ thường gặp trong các phòng thí nghiệm, nơi có thể đủ vài trăm ml để sàng lọc. Mỗi sự sắp xếp có một lịch sử cắt khác nhau. Trong một bình trộn, một số vật liệu đi qua đầu nhiều lần trong khi vật liệu ở gần thành có thể đi qua ít thường xuyên hơn. Trong vòng lặp nội tuyến, số lượng đường chuyền dễ ước tính hơn từ tốc độ dòng và khối lượng vòng lặp. Trước khi chọn một TENCAN cắt chất nhũ hóa, xác nhận khối lượng làm việc dự kiến, phạm vi độ nhớt, chế độ theo mẻ hoặc nội tuyến và phương pháp làm sạch.
Thứ tự trộn trước và cấp liệu
Chất nhũ hóa dạng cắt thường không phải là nơi đầu tiên kết hợp tất cả các thành phần. Việc trộn trước ảnh hưởng đến việc pha dầu có bị phân tán thành các đảo lớn hay không, chất hoạt động bề mặt có hòa tan hay không và chất rắn có bị ướt hay không. Nếu thứ tự cấp liệu tạo ra một loại gel nhớt trước khi thêm dầu vào, đầu rôto-stato có thể nhìn thấy một vật liệu rất khác so với những gì nó nhìn thấy sau này. Nếu dầu được thêm vào quá nhanh, vùng làm việc có thể bị quá tải và nhũ tương có thể bị đảo ngược tạm thời. Do đó, tốc độ cấp liệu và trình tự bổ sung phải được coi là các biến số của quy trình. Cùng một chất nhũ hóa cắt có thể tạo ra các kết quả khác nhau từ cùng một công thức khi thứ tự cấp liệu thay đổi.
Xác định nhũ tương trước khi bạn chọn phần cứng
Việc lựa chọn thiết bị trở nên đáng tin cậy hơn nhiều khi mục tiêu được viết dưới dạng tập hợp các yêu cầu có thể đo lường được thay vì yêu cầu về máy trộn cắt tốc độ cao. Các yêu cầu không cần phải hoàn hảo ngay từ đầu, nhưng chúng phải xác định thành công trông như thế nào và những hạn chế nào mà quy trình phải tôn trọng.
Kích thước và phân phối giọt mục tiêu
Chỉ riêng kích thước giọt trung bình cũng có thể che giấu một vấn đề. Hai nhũ tương có cùng giá trị trung bình có thể hoạt động khác nhau vì một nhũ tương có sự phân bố hẹp và nhũ tương kia chứa đuôi các giọt lớn. Những giọt lớn có thể thúc đẩy quá trình tạo kem, trong khi những giọt rất nhỏ có thể làm tăng độ nhớt hoặc tính nhạy cảm với quá trình chín Ostwald. Xác định phạm vi liên quan và khoảng chấp nhận được, sau đó sử dụng kính hiển vi, nhiễu xạ laser hoặc phương pháp được xác nhận khác để kiểm tra. Chất nhũ hóa dạng cắt phải được đánh giá bằng sự phân bố mà nó tạo ra sau một số lần chạy xác định hoặc thời gian lô xác định, chứ không phải bằng một quan sát trực quan duy nhất.
Độ nhớt và hành vi pha
Độ nhớt ảnh hưởng đến việc bơm, thời gian lưu và lượng năng lượng thực sự đến được bề mặt. Hệ thống dầu trong nước có độ nhớt thấp có thể dễ dàng chảy qua đầu rôto-stator nhưng cũng có thể tạo bọt hoặc thoát nước kém. Kem hoặc bột nhão có độ nhớt cao có thể cần một đầu làm việc khác và chiến lược cho ăn khác. Hành vi phi Newton làm tăng thêm một sự phức tạp khác vì độ nhớt trong quá trình xử lý có thể khác với độ nhớt đo được sau khi làm mát. Nếu vật liệu tạo thành gel, pha mỏng hoặc nhũ tương có pha bên trong cao, thì chất nhũ hóa cắt được chọn phải có khả năng xử lý sự thay đổi đó mà không bị đình trệ hoặc tạo ra vùng chết.
Chất hoạt động bề mặt, sức căng bề mặt và chất ổn định
Hệ thống chất hoạt động bề mặt xác định giao diện mới có thể được bao phủ nhanh như thế nào. Một chất hoạt động bề mặt có thể hoạt động ở nhiệt độ này và thất bại ở nhiệt độ khác. Hỗn hợp có thể tạo ra màng chắc chắn hơn nhưng nó cũng có thể tạo ra các pha hoặc bọt cạnh tranh. Chất ổn định polyme làm tăng độ nhớt của pha liên tục và chuyển động của giọt chậm, nhưng chúng cũng có thể làm giảm khả năng tạo ra các giọt nhỏ của đầu rôto-stator. Do đó, cửa sổ quy trình phải được thử nghiệm với hệ thống chất hoạt động bề mặt dự định, ở nồng độ dự định và với thứ tự bổ sung dự định. Chất nhũ hóa dạng cắt hoạt động tốt với mô hình dầu và nước đơn giản có thể hoạt động khác với công thức thực tế.
Nhiệt độ và độ nhạy nhiệt
Cơ năng trong vùng cắt được chuyển một phần thành nhiệt. Các mẻ nhỏ có thể nóng lên nhanh chóng và các thành phần nhạy cảm với nhiệt độ có thể bị phân hủy ở bề mặt tiếp xúc hoặc trong quá trình bảo quản. Tốc độ đầu phun cao hơn có thể làm giảm kích thước giọt nhưng cũng làm tăng nhiệt độ và thúc đẩy sự cuốn theo không khí. Nếu công thức có chứa protein, hoạt chất dễ bay hơi hoặc polyme nhạy cảm với nhiệt thì quy trình này có thể cần làm mát, chạy trong thời gian ngắn hơn hoặc sử dụng công cụ tiêu tốn ít năng lượng hơn. Ghi lại nhiệt độ trước, trong và sau khi nhũ hóa và không cho rằng chỉ riêng bể nước sẽ kiểm soát nhiệt độ bên trong đầu làm việc.
Chất lượng nước và môi trường ion
Nước không phải là một nền trơ. Độ cứng, pH, muối hòa tan và các chất gây ô nhiễm dạng vết có thể làm thay đổi hoạt tính của chất hoạt động bề mặt và điện tích bề mặt. Nhũ tương ổn định trong nước khử ion có thể tạo thành kem hoặc đông tụ khi được tạo bằng nước xử lý. Nếu sản phẩm sẽ được sản xuất ở một địa điểm khác, hãy kiểm tra nguồn nước tại địa phương hoặc xác định thông số kỹ thuật của nước. Cường độ ion cũng có thể ảnh hưởng đến hiệu suất của các polyme làm đặc và quá trình hydrat hóa của một số chất hoạt động bề mặt, do đó, cài đặt chất nhũ hóa cắt tương tự có thể không tạo ra sự phân bố giọt giống nhau sau khi thay đổi nguồn nước.
Ô nhiễm và khả năng tương thích vật liệu
Vật liệu tiếp xúc với sản phẩm, vòng đệm và chất bôi trơn phải tương thích với công thức và chất tẩy rửa. Các sắc tố mài mòn, hệ thống muối cao và dung môi có thể thay đổi tốc độ mài mòn và cấu hình có thể chiết xuất được. Đối với công việc liên quan đến dược phẩm, mỹ phẩm hoặc thực phẩm, các yêu cầu về làm sạch và xác nhận có thể ảnh hưởng đến việc lựa chọn chất bịt kín và độ hoàn thiện bề mặt nhiều hơn so với bản thân nguyên tắc trộn. Chất nhũ hóa cắt chỉ phù hợp khi vật liệu ướt, quy trình làm sạch và khả năng bảo trì phù hợp với ứng dụng.
Bên trong chất nhũ hóa cắt: Các biến số làm thay đổi kết quả
Sau khi xác định được mục tiêu nhũ tương, bước tiếp theo là tìm hiểu những biến số máy nào có thể được điều chỉnh và những biến số nào được thiết kế cố định. Mục tiêu không phải là chạy ở tốc độ cao nhất có thể. Mục đích là cung cấp lịch sử cắt lặp lại để tạo ra sự phân bố cần thiết mà không làm hỏng công thức.
Hình học Rotor-Stator và lựa chọn công cụ
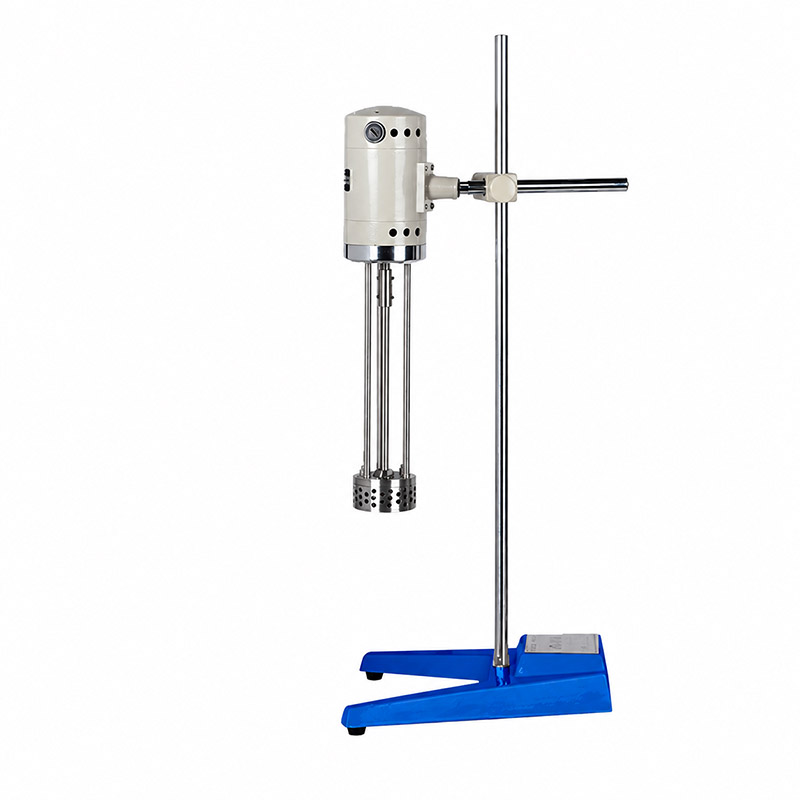
Đường kính rôto, chiều rộng rãnh stato, khe hở và số răng xác định lực cắt cục bộ và đặc tính bơm. Một dụng cụ răng tốt có thể tạo ra lực cắt mạnh, nhưng nó chỉ có thể xử lý được một lượng chất rắn hoặc độ nhớt hạn chế. Một công cụ thô có thể di chuyển nhiều vật liệu hơn nhưng nó có thể để lại những giọt lớn hơn. Trong nhiều chương trình, một công cụ duy nhất được sử dụng để sàng lọc và một công cụ khác được đánh giá để mở rộng quy mô. Sự lựa chọn nên được thực hiện dựa trên dữ liệu thử nghiệm, không phải bằng cách giả định rằng khoảng cách nhỏ hơn luôn có nghĩa là nhũ tương tốt hơn. các TENCAN trang sản phẩm chất nhũ hóa cắt là điểm tham chiếu để xác nhận các cấu hình có sẵn trước khi viết kế hoạch dùng thử.
Tốc độ tip và tốc độ cắt
Tốc độ rôto thường được báo cáo bằng vòng/phút, nhưng riêng vòng/phút không mô tả cường độ cắt. Tốc độ đầu, được tính từ đường kính rôto và tốc độ quay, hữu ích hơn vì nó phản ánh vận tốc ở mép ngoài của rôto. Một rôto lớn ở vòng tua vừa phải có thể tạo ra tốc độ đầu tương tự như một rôto nhỏ ở vòng tua cao, tuy nhiên kiểu dòng chảy và thời gian lưu sẽ khác nhau. Để mở rộng quy mô, tốc độ đầu là tham số khởi đầu, không phải là câu trả lời hoàn chỉnh. Hình dạng khe hở, số lần chạy và thời gian lưu chất lỏng cũng ảnh hưởng đến kết quả.
Thời gian cư trú và số lần đi
Nhũ hóa được tích lũy. Một giọt có thể cần nhiều lần đi qua vùng có độ cắt cao trước khi đạt đến kích thước mục tiêu, đặc biệt là trong hệ thống có độ nhớt hoặc chất hoạt động bề mặt hạn chế. Trong vận hành theo đợt, số lần đi qua không đồng đều trên toàn bộ tàu. Trong vận hành nội tuyến, số lượng đường đi có thể được ước tính từ tốc độ dòng tuần hoàn và thể tích vòng lặp, nhưng hiện tượng đoản mạch và thể tích chết có thể làm sai lệch ước tính. Thử nghiệm thực tế nên ghi lại thời gian trộn, tốc độ tuần hoàn nếu có và kích thước giọt thu được tại một số thời điểm. Điều này giúp có thể phân biệt giới hạn công thức với lịch sử cắt không đầy đủ.
Năng lượng đầu vào và tải động cơ
Việc rút điện có thể là một chỉ báo hữu ích về cách thức hoạt động của máy nhưng không nên sử dụng nó làm thông số mở rộng quy mô duy nhất. Tải động cơ cao có thể có nghĩa là sản phẩm trở nên nhớt hơn, khe hở làm việc bị chặn một phần hoặc dụng cụ hoạt động quá mạnh so với mẻ. Tải trọng thấp có thể cho thấy đầu không được ngâm hoàn toàn hoặc vật liệu đang đi qua vùng cắt cao. Theo dõi nguồn điện, nhiệt độ và hình thức sản phẩm cùng nhau. Nếu tải động cơ tăng mạnh trong quá trình chạy trong khi nhiệt độ sản phẩm cũng tăng thì quy trình này có thể tạo ra sự gia tăng độ nhớt không mong muốn thay vì tạo ra nhũ tương tốt hơn.
Sục khí, tạo bọt và hoạt động bề mặt
Thiết bị có độ cắt cao có thể cuốn theo không khí, đặc biệt khi rôto ở gần bề mặt hoặc khi công thức có chứa chất hoạt động bề mặt mạnh. Bọt không chỉ là vấn đề xử lý. Bọt khí có thể cản trở việc đo kích thước giọt, giảm sự truyền nhiệt và thay đổi mật độ hiệu quả của nhũ tương. Trong một số trường hợp, bề mặt tiếp xúc bong bóng cạnh tranh với bề mặt tiếp xúc dầu-nước. Nếu quan sát thấy hiện tượng tạo bọt, hãy kiểm tra mức đổ đầy, vị trí đầu làm việc, phương pháp cấp liệu và chiến lược chống tạo bọt. Việc tăng tốc độ giải quyết vấn đề về bọt thường khiến tình trạng trở nên tồi tệ hơn.
Làm sạch, thay đổi và mặc
Đầu làm việc tạo ra những lối đi hẹp có thể bẫy sản phẩm. Việc làm sạch phải được đưa vào quy trình, đặc biệt khi công thức thay đổi thường xuyên hoặc khi việc kiểm soát vi sinh vật là quan trọng. Chất nhũ hóa cắt phải dễ dàng tháo rời, kiểm tra và lắp ráp lại theo cùng một cách mỗi lần. Độ mòn của phốt và rôto có thể thay đổi khe hở cắt và kiểu dòng chảy, vì vậy hồ sơ bảo trì phải được liên kết với dữ liệu chất lượng nhũ tương. Nếu một lô đột nhiên trở nên thô hơn sau nhiều lần chạy thành công, thì sự mòn hoặc dụng cụ bị hư hỏng là một trong những nguyên nhân có thể xảy ra, mặc dù trước tiên cần kiểm tra sự thay đổi về công thức và thay đổi nguyên liệu thô.
Từ thử nghiệm trên băng ghế dự bị đến sản xuất: Mở rộng quy mô chất nhũ hóa cắt
Việc mở rộng quy mô thường được coi là vấn đề giữ nguyên tốc độ. Cách tiếp cận đó không đáng tin cậy vì bình sản xuất có hình dạng khác, bề mặt truyền nhiệt khác và kiểu dòng chảy khác. Một cách tiếp cận dễ phòng ngừa hơn là xác định các thuộc tính nhũ tương chính, đo chúng ở quy mô nhỏ và sau đó tái tạo các điều kiện cắt và thời gian lưu trú có liên quan trong thiết bị lớn hơn.
Bảo tồn lịch sử cắt, không chỉ RPM
Nếu thiết bị trong phòng thí nghiệm chạy ở tốc độ đầu nhất định trong một thời gian nhất định, đơn vị sản xuất có thể cần tốc độ đầu ra khác nhau để đạt được cùng tốc độ đầu tip. Thậm chí sau đó, số lần truyền và mức tiêu tán năng lượng cục bộ có thể khác nhau. Đối với thiết bị trộn, tỷ lệ đường kính đầu làm việc với đường kính bình chứa, mức lấp đầy và vị trí của đầu đều quan trọng. Đối với thiết bị nội tuyến, tốc độ dòng chảy, thể tích vòng lặp và độ giảm áp suất trên vật liệu đầu làm việc. Kế hoạch mở rộng quy mô phải nêu rõ những biến nào được giữ không đổi và những biến nào được phép thay đổi, đồng thời nên bao gồm một phạm vi thay vì một điểm duy nhất.
Sự tương đồng về hình học có giới hạn
Sự tương tự hình học hoàn toàn hiếm khi có thể xảy ra khi so sánh chất nhũ hóa cắt trong phòng thí nghiệm với hệ thống sản xuất. Chiều dài trục, thiết kế ổ trục, công suất động cơ và khả năng làm sạch đều thay đổi. Kết quả là máy lớn hơn có thể không tái tạo chính xác trường dòng quy mô nhỏ. Đây là lý do tại sao các thử nghiệm thí điểm lại có giá trị. Việc chạy thử nghiệm có thể tiết lộ liệu công thức có nhạy cảm với thời gian lưu giữ, mức tăng nhiệt độ hoặc sự cuốn theo không khí hay không trước khi quy mô sản xuất đầy đủ được cam kết. Nếu không có thang thử nghiệm thì lô sản xuất đầu tiên phải được coi là lô xác nhận có lấy mẫu bổ sung.
Xác định tiêu chí chấp nhận trước khi dùng thử
Tiêu chí chấp nhận nên bao gồm nhiều hơn việc kiểm tra trực quan. Tùy thuộc vào sản phẩm, chúng có thể bao gồm sự phân bố kích thước giọt, độ nhớt, giới hạn năng suất, màu sắc, độ pH, trạng thái vi sinh vật và độ ổn định trong điều kiện tăng tốc. Phương pháp và điểm lấy mẫu phải được xác định vì nhũ tương được lấy mẫu từ đỉnh bình có thể không đại diện cho toàn bộ lô. Một thử nghiệm tạo ra mẫu ở giữa tốt nhưng mẫu ở trên kém đã không giải quyết được vấn đề trộn lẫn. Chất nhũ hóa dạng cắt, bình chứa và kế hoạch lấy mẫu phải được đánh giá là một hệ thống.
Chạy một kế hoạch thí điểm có cấu trúc
Một kế hoạch thí điểm đơn giản có thể so sánh hai hoặc ba tốc độ đầu tip, hai lần trộn và hai thứ tự cấp liệu trong khi vẫn giữ mọi thứ khác cố định. Điều này thường mang lại nhiều thông tin hơn là thay đổi nhiều biến cùng một lúc. Các kết quả phải được vẽ theo các biến của quy trình để cửa sổ vận hành hiển thị. Cửa sổ phải đủ rộng để có thể thay đổi nguyên liệu thô thông thường và thời gian của người vận hành. Nếu nhũ tương chỉ hoạt động ở một phạm vi hẹp thì quá trình sản xuất sẽ khó khăn ngay cả khi kết quả xét nghiệm trông rất tuyệt vời.
Tài liệu chuyển giao công nghệ
Chuyển giao công nghệ phải bao gồm cấu hình thiết bị thực tế, nhận dạng dụng cụ, cỡ lô, trình tự cấp liệu, thông số nhiệt độ và kế hoạch lấy mẫu. Một tuyên bố như trộn ở tốc độ cao là không đủ. Nhóm tiếp nhận cần biết tốc độ nào, trong bao lâu, bằng dụng cụ nào và ở nhiệt độ sản phẩm bao nhiêu. Hình ảnh của đầu làm việc đã lắp ráp và cách bố trí bình chứa có thể tránh được sự khác biệt tốn kém giữa các địa điểm. Nếu quy trình được xác thực, tài liệu cũng phải xác định những thay đổi nào cần được xác nhận lại.
Khắc phục sự cố thường gặp về nhũ tương trên máy nhũ hóa cắt
Hầu hết các vấn đề về nhũ tương không được giải quyết bằng cách tăng lực cắt. Các triệu chứng sau đây có thể có một số nguyên nhân và cách ứng phó phù hợp tùy thuộc vào việc hạn chế đó là do công thức, thiết bị hay quy trình.
Kem hoặc lắng đọng
Tạo bọt là chuyển động đi lên của các giọt phân tán, trong khi lắng đọng là chuyển động đi xuống của chất rắn phân tán. Cả hai đều chỉ ra rằng pha liên tục không thể giữ các hạt tách rời nhau hoặc kích thước giọt quá lớn. Trước tiên hãy kiểm tra sự phân bố giọt nước. Nếu có đuôi giọt lớn, hãy xem lại số lần chạy, hình dạng dao và thứ tự cấp liệu. Nếu sự phân bố đã ổn, vấn đề có thể là sự kết tụ bị cạn kiệt, ứng suất năng suất không đủ hoặc sự khác biệt về mật độ mà công thức không thể khắc phục được. Cắt nhiều hơn sẽ không khắc phục được vấn đề ổn định do pha liên tục gây ra.
Sự kết tụ, chảy dầu và thời hạn sử dụng kém
Sự kết tụ xuất hiện dưới dạng các giọt dầu trên bề mặt, màng dầu hoặc kích thước giọt tăng dần. Nó thường chỉ ra sự bao phủ bề mặt không đầy đủ, chất hoạt động bề mặt không tương thích hoặc chênh lệch nhiệt độ. Kiểm tra xem nhũ tương có ổn định ngay sau khi xử lý hay không và liệu nó có bị hỏng sau khi làm mát hoặc bảo quản hay không. Nếu lỗi xảy ra trong quá trình làm mát, hệ thống chất hoạt động bề mặt có thể đang thay đổi pha. Nếu nó xảy ra trong quá trình xử lý, hiện tượng cắt quá mức hoặc quá nhiệt cục bộ có thể làm hỏng giao diện. Tốc độ đầu cắt thấp hơn hoặc giai đoạn cắt cao ngắn hơn đôi khi có thể cải thiện độ ổn định bằng cách giảm quá trình xử lý quá mức.
Phân bố kích thước giọt rộng hoặc lưỡng cực
Sự phân bố rộng rãi có thể đến từ quá trình xử lý không hoàn chỉnh, trộn trước kém hoặc kết hợp lại sau khi cắt. Nếu sự phân bố kích thước là lưỡng kim, một quần thể có thể biểu thị các giọt đi qua vùng cắt cao và một quần thể khác có thể biểu thị các giọt đi qua nó. Trong bình trộn mẻ, điều này có thể xảy ra khi đầu làm việc được đặt ở vị trí không đúng hoặc khi mẻ trộn quá nhớt để lưu thông. Trong một vòng lặp nội tuyến, điều này có thể xảy ra khi vòng lặp có vùng chết hoặc khi tốc độ dòng chảy quá thấp để giữ chất rắn lơ lửng. Xem lại mô hình dòng chảy trước khi thay đổi công thức.
Tạo bọt và cuốn khí
Bọt thường gặp trong các hệ thống có protein, saponin hoặc hàm lượng chất hoạt động bề mặt cao. Nó cũng có thể xuất hiện khi rôto bị hở một phần hoặc khi dòng hồi lưu rơi qua khoảng trống phía trên. Trước tiên hãy kiểm tra mức lấp đầy và vị trí của đầu làm việc. Nếu công thức vốn đã có bọt, tốc độ chậm hơn hoặc phương pháp cho ăn khác có thể hữu ích. Chất chống tạo bọt có thể có hiệu quả nhưng nó cũng có thể ảnh hưởng đến kích thước và độ ổn định của giọt, do đó, chất này cần được đánh giá như một phần của công thức thay vì được thêm vào như một biện pháp cân nhắc sau đó.
Sự thay đổi hàng loạt
Sự thay đổi thường xuất phát từ sự khác biệt về thời gian, nhiệt độ hoặc nguyên liệu thô không được kiểm soát. Người vận hành có thể dừng lại ở điểm cuối trực quan không thể tái tạo. Thử nghiệm chất nhũ hóa cắt phải xác định năng lượng đầu vào hoặc thời gian trộn, giới hạn nhiệt độ và điểm lấy mẫu. Ghi lại tốc độ vòng quay thực tế, công cụ được sử dụng, kích thước lô và số lần chạy nếu có. Nếu sự thay đổi vẫn tiếp tục, hãy so sánh kích thước hạt hoặc kích thước giọt của nguyên liệu thô đầu vào. Sự thay đổi độ nhớt của dầu hoặc chất lượng chất hoạt động bề mặt có thể làm thay đổi nhũ tương ngay cả khi cài đặt máy không thay đổi.
Khi nào nên dừng xử lý
Cắt nhiều hơn không phải lúc nào cũng tốt hơn. Khi sự phân bổ giọt nước ngừng thay đổi, quá trình xử lý bổ sung chỉ có thể làm tăng thêm nhiệt, không khí và hao mòn. Một nghiên cứu về thời gian sẽ chỉ ra điểm lợi nhuận giảm dần. Nếu chưa đạt được mục tiêu tại thời điểm đó, yếu tố giới hạn có thể là độ phủ bề mặt, độ nhớt hoặc lựa chọn dụng cụ thay vì thời gian trộn. Việc dừng ở một điểm cuối xác định cũng tốt hơn cho khả năng tái sản xuất hơn là dừng khi mẻ trông đủ trắng hoặc đủ dày.
Danh sách kiểm tra lựa chọn thực tế cho một TENCAN chất nhũ hóa cắt
Danh sách kiểm tra bên dưới nhằm mục đích biến một yêu cầu chung thành thông số kỹ thuật của thiết bị có thể kiểm tra được. Không phải mọi mục đều áp dụng cho mọi dự án, nhưng mỗi mục đều có ảnh hưởng trực tiếp đến việc liệu chất nhũ hóa có thể tạo ra kết quả nhất quán hay không.
- Khối lượng làm việc và phạm vi kích thước lô, bao gồm khối lượng tối thiểu cần thiết để bao phủ đầu làm việc.
- Độ nhớt dự kiến trong quá trình xử lý, không chỉ độ nhớt cuối cùng sau khi làm mát.
- Phân bố kích thước giọt mục tiêu và phương pháp phân tích được sử dụng để đo lường nó.
- Hoạt động theo lô, nội tuyến hoặc khối lượng nhỏ và thể tích mạch hoặc vòng lặp có sẵn.
- Giới hạn nhiệt độ, khả năng làm mát và thời gian xử lý chấp nhận được.
- Thứ tự thức ăn, tỷ lệ bổ sung và liệu có chất rắn hoặc thành phần có độ nóng chảy cao hay không.
- Vật liệu bị ướt, khả năng tương thích của phốt và các yêu cầu về làm sạch hoặc xác nhận.
- Xu hướng tạo bọt và liệu có cần hoạt động chống tạo bọt hoặc chân không hay không.
- Các tiện ích sẵn có, tải động cơ và không gian cần thiết để lắp ráp và làm sạch.
- Nhu cầu tài liệu về chuyển giao công nghệ, bảo trì và thay thế các bộ phận.
Sử dụng TENCAN cắt chất nhũ hóa để xác nhận cấu hình sản phẩm có sẵn, sau đó so sánh thông tin đó với yêu cầu dùng thử. Nếu ứng dụng liên quan đến độ nhớt cao, chất rắn mài mòn, dung môi dễ bay hơi hoặc xác nhận vệ sinh nghiêm ngặt, hãy nâng cao những điểm đó trước khi chọn thiết bị. Một chiếc máy phù hợp cho một loại kem dưỡng da dầu trong nước đơn giản có thể không đủ cho một loại bột nhão hoặc hệ phân tán bằng dung môi.
Câu hỏi thường gặp
Chất nhũ hóa cắt có giống như chất đồng nhất không?
Các điều khoản trùng lặp nhưng chúng không giống nhau ở mọi công ty hoặc thị trường. Chất nhũ hóa cắt thường dựa vào đầu làm việc rôto-stator, trong khi chất đồng nhất có thể sử dụng van, vòi phun hoặc nguyên lý áp suất cao khác. So sánh cơ chế hoạt động thực tế và dữ liệu kích thước giọt, không chỉ tên sản phẩm.
Một nhũ tương cần bao nhiêu lượt?
Không có số phổ quát. Nó phụ thuộc vào công thức, độ nhớt, hình dạng dụng cụ và sự phân bổ mục tiêu. Chạy một nghiên cứu theo thời gian hoặc vượt qua và dừng lại khi sự phân bố không còn thay đổi đáng kể hoặc khi công thức bắt đầu có biểu hiện hư hỏng do nhiệt hoặc không khí.
Chất nhũ hóa cắt có thể xử lý các sản phẩm có độ nhớt cao không?
Một số có thể, nhưng độ nhớt ảnh hưởng đến việc bơm, tải động cơ và khối lượng làm việc có thể sử dụng. Đầu làm việc và phương pháp cấp liệu có thể cần phải thay đổi. Thử nghiệm với công thức thực tế sẽ đáng tin cậy hơn đánh giá độ nhớt chung.
Tại sao nhũ tương của tôi trở nên thô hơn sau khi đổi sang máy lớn hơn?
Máy lớn hơn có thể có tốc độ đầu tip, thời gian lưu hoặc kiểu dòng chảy khác. Nó cũng có thể làm nóng mẻ khác nhau. So sánh lịch sử cắt và đặc tính nhiệt độ, không chỉ vòng/phút và điều chỉnh quy trình theo từng bước.
Chất lượng nhũ tương được xây dựng từ công thức, quy trình và thiết bị cùng nhau. Trước khi quyết định áp dụng quy mô sản xuất, hãy xác nhận sự phân bố giọt mục tiêu, kiểm tra công thức thực tế và ghi lại các biến xác định lịch sử cắt. Chất nhũ hóa cắt có thể là một công cụ chính xác khi nó được chọn cho vật liệu và vận hành trong một cửa sổ đã được xác nhận. Nó trở thành nguồn biến thể khi quy trình được xác định bằng một cài đặt tốc độ duy nhất hoặc điểm cuối trực quan. TENCAN, Changsha Tianchuang Powder Technology Co., Ltd, có thể hỗ trợ khía cạnh thiết bị của công việc đó, trong khi việc xác nhận cuối cùng phải luôn dựa trên kết quả đo được từ công thức thực tế.