
Vakuumknetmaschine: Anleitung zum Pastenmischen
Viele Pastenprozesse scheitern an dem Punkt, an dem sich das Material nicht mehr wie eine Flüssigkeit verhält. Eine Formulierung, die sich in einem Becherglas leicht mischen lässt, kann bei steigendem Feststoffgehalt steif, klumpig und voller Lufteinschlüsse werden. Das Ergebnis ist nicht nur ein kosmetisches Problem. Eingeschlossenes Gas verändert nach dem Aushärten oder Sintern die Dichte, die Wärmeübertragung, das elektrische Verhalten, die Oberflächenbeschaffenheit und die Dimensionsstabilität.
Eine Vakuumknetmaschine basiert auf dieser Realität. Es kombiniert einen geschlossenen Mischbehälter mit einem Vakuumsystem und einem Rührwerk mit hohem Drehmoment, das eine viskose Masse wiederholt faltet, streckt und wieder zusammenführt. Ziel ist es, in einem kontrollierten Arbeitsgang Partikel zu benetzen, Agglomerate aufzubrechen, die Charge zu homogenisieren und Gas zu entfernen.
Der Schwerpunkt liegt hier auf der praktischen Technik hinter diesem Prozess: Warum Pasten dem Mischen widerstehen, wie eine Vakuumknetmaschine funktioniert, welche Konfigurationsoptionen wichtig sind und wie man beurteilt, ob die Ausrüstung für ein bestimmtes Material geeignet ist. Der Schwerpunkt liegt auf Auswahllogik und Prozesssteuerung und nicht auf einer Liste von Katalogspezifikationen.
Warum hochviskose Pasten Luft einschließen und ein gleichmäßiges Mischen verhindern
Eine hochviskose Paste befindet sich in einem Übergangszustand zwischen einer Flüssigkeit und einem feuchten Feststoff. Es mag unter der Schwerkraft fließen, aber es zirkuliert nicht leicht. Fließspannung, Thixotropie, Partikeldichte und Bindemittelverteilung wirken sich alle darauf aus, wie sich die Masse innerhalb eines Behälters bewegt. Wenn das Rührwerk einen Bereich drückt, kann ein anderer Bereich nahezu stationär bleiben, insbesondere in der Nähe von Ecken, dem Schacht und dem Behälterboden.
Luft dringt auf verschiedene Weise ein. Pulverpartikel tragen Oberflächenluft und innere Porosität. Beim Be- und Entladen entstehen Falten, die Gastaschen schließen. Durch Bindemittelzugabe können sich Filme und Schaum bilden. In einer Flüssigkeit mit niedriger Viskosität steigen viele Blasen auf und entweichen; In einer Paste ist das umgebende Material zu steif, als dass der Auftrieb schnell funktionieren könnte. Das Gas bleibt eingeschlossen, bis die Paste so weit verformt ist, dass sie der Vakuumoberfläche ausgesetzt wird.
Das Mischen wird durch die Art und Weise, wie die Partikel interagieren, noch komplizierter. Feine Partikel haben eine große Oberfläche und erfordern mehr Bindemittel oder Lösungsmittel, um eine stabile Beschichtung zu erreichen. Wenn das Bindemittel zu schnell hinzugefügt wird, kann die Mischung feuchte Schalen um trockene Cluster bilden. Diese Cluster können das normale Mischen überleben, da die umgebende Paste sie vor Scherkräften schützt. Eine Maschine, die nur die Schüttgutmasse rotiert, kann eine glatt aussehende Oberfläche erzeugen, während im Inneren dichte, schlecht benetzte Zonen zurückbleiben.
Die Symptome können leicht falsch verstanden werden. Eine Charge kann nach dem Aushärten Nadellöcher, Dichteschwankungen von oben nach unten, inkonsistente Rheologien zwischen den Proben oder unerwartete elektrische oder thermische Eigenschaften aufweisen. Manchmal fügen Bediener mehr Lösungsmittel hinzu, um den Fluss zu verbessern, aber das verändert die Formulierung und kann die Schrumpfung erhöhen oder das Endteil schwächen. Die bessere Frage ist, ob die Mischwirkung die gesamte Charge erreicht und ob das Gas einen Weg aus dem Material hat.
Funktionsprinzip und Aufbau einer Vakuumknetmaschine
Eine Vakuumknetmaschine ist kein einzelnes Rührwerk, das sich in einem offenen Tank dreht. Das Arbeitsvolumen ist geschlossen, so dass der Druck reduziert werden kann, während das Rührwerk mechanische Arbeit verrichtet. Ein typisches System umfasst einen ummantelten Behälter, ein oder mehrere Mischelemente, einen abgedichteten Schachteingang, einen Vakuumanschluss und eine Falle, eine Auslassanordnung sowie Steuerungen für Rührgeschwindigkeit, Temperatur und Vakuum. Die genaue Geometrie variiert je nach Anbieter und Anwendung, daher sollte die ausgewählte Konfiguration anhand des Materials überprüft werden und nicht allein aus dem Produktnamen abgeleitet werden.
Bei der Mischwirkung handelt es sich in erster Linie um eine Massenverformung. Während sich das Rührwerk dreht, wird die Paste über sich selbst gefaltet, zwischen beweglichen und stationären Oberflächen gedehnt, in engen Spalten geschert und gegen die Gefäßwand gedrückt. Diese wiederholte Umlagerung bewirkt zwei Dinge: Sie verteilt Bindemittel und Partikel und schafft kontinuierlich neue Oberflächen für die Gasfreisetzung. Das Kneten mit hoher Viskosität hängt daher vom Drehmoment und der mechanischen Kontaktzeit ab, nicht nur von der Spitzengeschwindigkeit.
Knetwirkung versus Hochgeschwindigkeitsdispersion
Ein Hochgeschwindigkeitsdispergierer ist effektiv, wenn das Material in Richtung einer schnell rotierenden Scheibe fließen kann. Es erzeugt eine starke lokale Scherung und eignet sich zum Benetzen von Pulvern mit Flüssigkeiten. Es kann jedoch Probleme geben, wenn die Charge zu einer steifen Paste wird. Eine Vakuumknetmaschine arbeitet mit niedrigerer Geschwindigkeit und höherem Drehmoment, sodass sie ein Material bewegen kann, das ein herkömmlicher Dispergierer zum Stillstand bringen würde. Der Nachteil besteht darin, dass das Kneten normalerweise mehr Zeit und mehr Aufmerksamkeit auf Füllstand und Temperatur erfordert.
Die beiden Ansätze sind nicht immer Konkurrenten. Bei einigen Verfahren wird ein Dispergierer zur anfänglichen Benetzung und eine Vakuumknetmaschine zur Homogenisierung und Entgasung eingesetzt. Andere brauchen den Kneter von Anfang an, weil die Rezeptur schnell einen hohen Feststoffgehalt erreicht. Die richtige Wahl hängt von der Rheologiekurve während der Verarbeitung ab, nicht nur von der Endviskosität im Datenblatt.
Vakuumieren und Versiegeln: die zweite Hälfte des Prozesses
Vakuum entfernt Gas nur, wenn drei Bedingungen erfüllt sind: Das Gas muss dem Unterdruckraum ausgesetzt sein, der Druck muss niedrig genug sein, damit sich die Blase ausdehnen kann, und das Material muss so bewegt werden, dass neue Gastaschen an die Oberfläche gelangen. Ein verschlossenes Gefäß mit einer statischen Paste entgast nicht effizient, selbst wenn das Vakuummeter einen stabilen Messwert anzeigt. Wellendichtungen, Behälterdichtungen und Auslassventile sind daher ebenso wichtig wie die Pumpenkapazität, da ein kleines Leck den erreichbaren Druck begrenzen oder Luft in die Charge zurücksaugen kann.
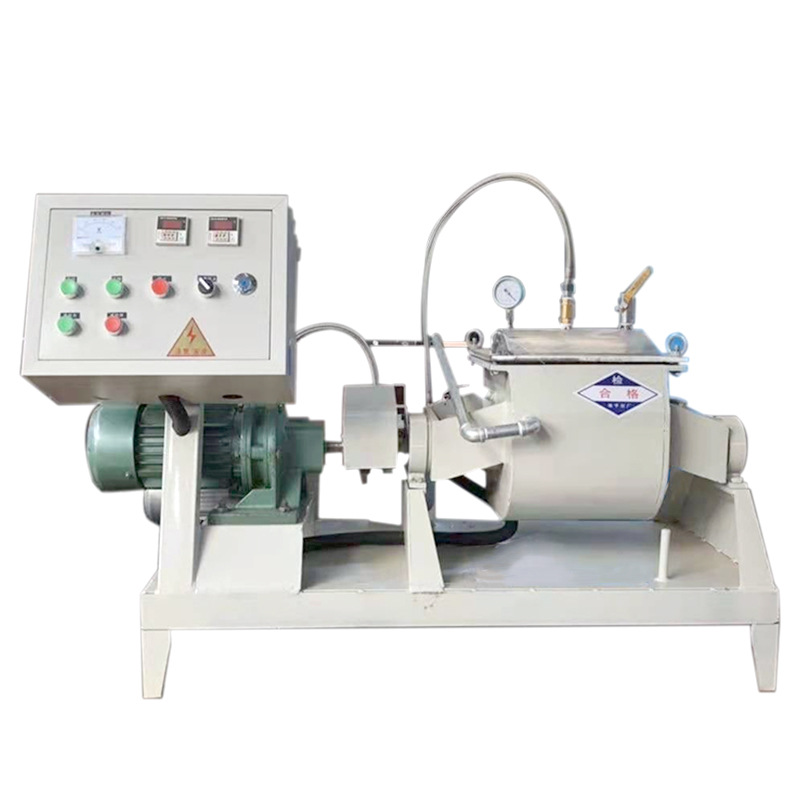
TENCAN Produktansicht der Vakuumknetmaschine für die Verarbeitung von viskosen Pasten.
Der TENCAN Vakuumknetmaschine ist das Referenzprodukt für diese Diskussion. Das nutzbare Volumen, die Anordnung des Rührwerks, das Vakuumsystem und die Temperaturregelung sollten für die jeweilige Paste bestätigt werden, da diese Entscheidungen bestimmen, ob die Maschine das Pulver benetzen, die Charge bewegen und den erforderlichen Endpunkt innerhalb einer praktischen Zykluszeit erreichen kann.
Welches Vakuum verändert sich tatsächlich in einer Paste?
Durch die Reduzierung des Drucks über einer Paste wird die Blase nicht automatisch herausgezogen. Eine Gastasche in einem viskosen Material wird durch die umgebende Matrix und die Oberflächenspannung stabilisiert. Wenn der äußere Druck sinkt, dehnt sich die Blase tendenziell aus, benötigt aber dennoch einen Weg zur freien Oberfläche. Das Kneten ermöglicht diesen Weg, indem es die Paste faltet, die Wände um die Gastaschen herum dünner macht und sie wiederholt an die Vakuumschnittstelle bringt.
Wenn Gas austritt, ändern sich die Schüttdichte und die thermischen Eigenschaften. Eine Paste, die scheinbar eine Form füllt, kann nach dem Entgasen leicht schrumpfen und ihr Wärmeübertragungsverhalten kann sich verbessern, da Gashohlräume schlechte Leiter sind. Aus diesem Grund sind Dichteprüfungen und eine kontrollierte Probenvorbereitung sinnvoll. Eine gleich aussehende Charge kann sich in einem Beschichtungs-, Guss- oder Sinterschritt anders verhalten, wenn der Restgasgehalt nicht konsistent ist.
Vakuum verändert auch das Gleichgewicht flüchtiger Bestandteile. Lösungsmittel, Wasser und niedrigsiedende Zusatzstoffe können bei Unterdruck verdunsten, insbesondere wenn die Jacke warm ist. Dies kann wünschenswert sein, wenn das Ziel darin besteht, ein flüchtiges Nebenprodukt zu entfernen, es kann jedoch auch die Formulierung verändern. Vakuumniveau, Temperatur und Verweilzeit sollten als zusammenhängender Satz von Variablen behandelt werden. Ein stärkeres Vakuum ist nicht automatisch besser, wenn es ein notwendiges Lösungsmittel entfernt oder eine Hautbildung der Paste verursacht.
Schaumbildung und Füllstand hängen eng zusammen. Wenn der Behälter überfüllt ist, kann die Paste in den Vakuumanschluss aufsteigen oder es bleibt zu wenig freie Oberfläche für die Gasfreisetzung. Bei unzureichender Füllung kommt das Rührwerk möglicherweise nicht mit der gesamten Charge in Berührung und das Material kann an den Wänden hochklettern, anstatt gefaltet zu werden. Der Arbeitsfüllbereich hängt von der Rührwerkskonstruktion und dem Material ab und sollte daher im Rahmen von Versuchen ermittelt und nicht anhand einer einzigen Zahl ermittelt werden.
Passende Rührer-, Behälter- und Austragskonstruktion für die Pastenrheologie
Die Viskosität allein ist eine schwache Beschreibung einer Paste. Die Fließspannung sagt Ihnen, ob das Material in Bewegung gerät. Die Thixotropie sagt Ihnen, ob es beim Mischen dünner wird und nach dem Stehen wieder dicker wird. Partikelgröße, Partikelgrößenverteilung, Dichte und Oberflächenchemie beeinflussen, wie das Pulver benetzt wird und wie viel Drehmoment das Rührwerk benötigt. Eine Maschine, die eine glatte, dichte Paste verarbeitet, hat möglicherweise Probleme mit einem leichten, komprimierbaren Pulver oder einer Formulierung, die bei der Zuführung Klumpen bildet.
Die Partikeleigenschaften wirken sich auch auf Verschleiß und Spiel aus. Abrasive Füllstoffe können Rührkanten, Dichtungen und Austragsflächen abnutzen, während grobe Partikel in engen Spalten Brücken bilden können. Die Behälter- und Rührwerksmaterialien sollten zur Kontaminationskontrolle und nicht nur nach Festigkeit ausgewählt werden. Wenn das Produkt empfindlich auf Metallkontakt reagiert, müssen die medienberührenden Teile vor der Bestellung der Maschine überprüft werden. Der Reinigungszugang ist Teil derselben Entscheidung, da eine Paste, die leicht zu mischen, aber schwer zu entfernen ist, zu Chargenübergreifenden Kontaminationen führen kann.
Die Temperaturkontrolle verdient frühzeitige Aufmerksamkeit. Beim Kneten einer hochviskosen Paste entsteht durch viskose Dissipation Wärme, und für deren Entfernung kann ein ummanteltes Gefäß erforderlich sein. Wenn der Prozess eine Erwärmung erfordert, um die Viskosität zu reduzieren oder eine Reaktion voranzutreiben, muss der Mantel eine gleichmäßige Wärmeübertragung ohne heiße Stellen gewährleisten. Eine große Charge hat eine geringere Oberfläche pro Volumeneinheit als eine kleine, sodass die gleiche Manteltemperatur nach der Maßstabsvergrößerung möglicherweise nicht die gleiche Produkttemperatur ergibt.
Dichtungen, Austrags- und Probenahmestellen werden oft als Details behandelt, prägen aber den Betriebszyklus. Die Wellendichtung muss Vakuum und Pastenkontakt ohne Leckage vertragen. Der Austrag sollte das Gefäß entleeren, ohne einen Rückstand zu hinterlassen, der die nächste Charge verändert. Wenn der Prozess luftempfindlich ist, sollte die Probenahme ohne Unterbrechung des Vakuums möglich sein. Diese Funktionen lassen sich vor dem Kauf einfacher spezifizieren als später nachzurüsten.
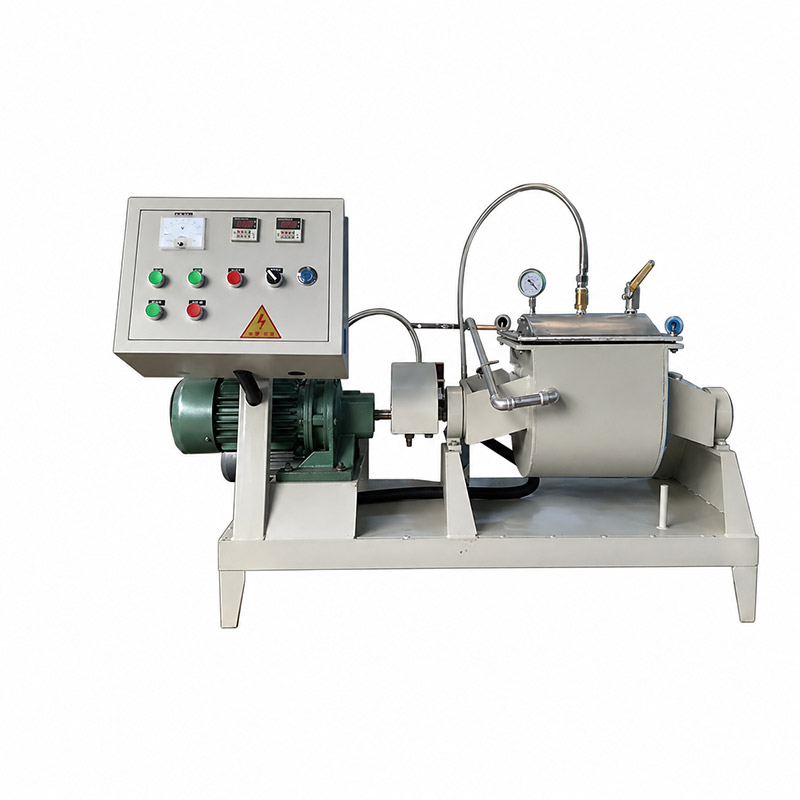
Konfiguration einer Vakuumknetmaschine für die Labor- und Pilotpastenverarbeitung.
Für ein bestimmtes Projekt ist die Vakuumknetmaschine für die Verarbeitung hochviskoser Pasten sollte anhand des vorgesehenen Pulvers, Bindemittels, der Feststoffbeladung und des angestrebten Endpunkts bewertet werden. Ein Versuch mit einer kleinen repräsentativen Charge ist aussagekräftiger als ein Vergleich nur anhand des Nennvolumens.
Prozessvariablen, die die Chargenqualität bestimmen
Sobald die Maschine ausgewählt ist, hängt die Chargenqualität davon ab, wie das Material geladen und durch den Zyklus bewegt wird. Dieselbe Ausrüstung kann je nach Füllstand, Zuführreihenfolge, Vakuumprofil, Temperatur und Endpunktbeurteilung eine stabile Paste oder eine inkonsistente Paste produzieren. Ein nützlicher Ansatz besteht darin, diese Variablen als verknüpfte Menge zu behandeln und sie während der Prozessentwicklung einzeln zu ändern.
| Variable | Primärer Effekt | Praktische Richtung |
|---|---|---|
| Füllstand | Kontrolliert den freien Oberflächen- und Rührwerkskontakt | Bleiben Sie innerhalb des getesteten Bereichs; Vermeiden Sie eine Überfüllung des Vakuumraums |
| Futterreihenfolge | Beeinflusst die Benetzung und Klumpenbildung | Pulver und Bindemittel stufenweise zugeben; Drehmoment und Textur beachten |
| Vakuumprofil | Kontrolliert die Gasentfernung und den Verlust flüchtiger Stoffe | Wenn Schaumbildung oder Lösungsmittelverlust ein Problem darstellen, verwenden Sie ein stufenweises Herunterziehen |
| Temperatur | Ändert Viskosität, Benetzung und Verdunstung | Sorgen Sie für eine stabile Produkttemperatur und nicht für eine feste Manteleinstellung |
| Rührgeschwindigkeit und -zeit | Bestimmt den Scherverlauf und den Energieeintrag | Verwenden Sie die niedrigste Geschwindigkeit, die die Oberfläche erneuert und das Ziel erreicht |
Der Füllstand ist die erste Einschränkung. Die Paste muss über das gesamte Arbeitsvolumen Kontakt mit dem Rührwerk haben, benötigt aber auch Raum zum Ausdehnen und Falten. Wenn die Charge den Schacht hinaufsteigt oder eine stabile Kuppel bildet, erhält die untere Zone möglicherweise nur wenig Austausch. Bediener sollten den tatsächlichen Arbeitsfüllbereich für jede Formulierung aufzeichnen, anstatt davon auszugehen, dass für jede Paste ein nominaler Prozentsatz gilt.
Die Zuführreihenfolge beeinflusst, wie schnell sich eine gleichmäßige Paste bildet. Die Zugabe des gesamten Pulvers zu einer kleinen Menge Flüssigkeit kann zu einer steifen, trockenen Schicht führen, die sich später schlecht verteilen lässt. Durch die Zugabe von Flüssigkeit zu einem Pulverbett können Kanäle und feuchte Schalen entstehen. Eine abgestufte Zufuhr mit kontrollierter Zugabe und Beobachtung des Drehmoments oder der Leistungsaufnahme sorgt oft für eine bessere Reproduzierbarkeit. Die richtige Reihenfolge ist materialspezifisch und sollte vor dem Scale-up festgelegt werden.
Das Vakuumprofil sollte auf das Material abgestimmt sein. Ein schnelles Herunterziehen kann zu Schaumbildung, Stößen oder schnellem Lösungsmittelverlust führen. Ein abgestuftes Profil ermöglicht die Anpassung der Paste und gibt dem Bediener die Möglichkeit, Oberflächenbewegungen zu beobachten. Die Haltezeit nach Erreichen des Zieldrucks ist ebenfalls wichtig, da die Paste möglicherweise weiter geknetet werden muss, um Frischgastaschen freizulegen. Vakuum ohne Bewegung ist in der Regel eine schlechte Ausnutzung der Zykluszeit.
Die Temperatur beeinflusst sowohl die Rheologie als auch die Stabilität. Wärmere Pasten fließen möglicherweise leichter und geben Gas schneller ab, aber übermäßige Hitze kann ein Bindemittel aushärten, ein Additiv zersetzen oder ein Lösungsmittel verdampfen. Die Steuerstrategie sollte nach Möglichkeit die Produkttemperatur überwachen, nicht nur die Mantelflüssigkeit. Bei wärmeempfindlichen Materialien können eine niedrigere Manteltemperatur und eine längere Knetzeit sicherer sein als eine hohe Anfangstemperatur.
Endpunkt ist nicht einfach eine feste Uhrzeit. Drehmoment, Leistungsaufnahme, visuelle Textur, Dichte und Probenrheologie können alle den Nachweis erbringen, dass die Charge gemischt und entgast ist. Eine plötzliche Änderung des Drehmoments kann auf eine Veränderung des Körpers hinweisen, während ein stabiles Drehmoment bei steigender Temperatur auf eine Überbeanspruchung des Materials hinweisen kann. Der Endpunkt sollte durch die Produktanforderung definiert werden, nicht durch die Bequemlichkeit eines Timers.
Scale-up und Qualitätskontrolle vom Labor bis zur Produktion
Bei der Skalierung eines Einfügeprozesses geht es nicht darum, die Chargengröße zu vervielfachen. Die Wärmeübertragungsfläche pro Volumeneinheit nimmt mit zunehmendem Gefäßwachstum ab, sodass sich eine Produktionscharge möglicherweise schneller aufheizt oder langsamer abkühlt als ein Laborversuch. Auch das Drehmoment des Rührwerks, die Wellengeschwindigkeit, die Spaltbreite und die Kapazität der Vakuumpumpe ändern sich mit der Skala. Ein Prozess, der in einem kleinen Gefäß eine glatte, gasfreie Paste erreicht, erfordert möglicherweise ein anderes Geschwindigkeitsprofil oder einen längeren Vakuumhalt in einem größeren Gefäß.
Nützliche Qualitätsprüfungen sollten praktisch und wiederholbar sein. Dichte oder spezifisches Gewicht können Unterschiede im Gasgehalt erkennen lassen. Ein einfacher Vakuumtest, ein Querschnitt oder ein kontrolliertes Abziehen der Folie können Nadellöcher und Klumpen erkennen lassen. Je nach Produkt können Rheologiemessungen, Partikelgrößenanalysen und thermische Kontrollen sinnvoll sein. Der Schlüssel liegt darin, Proben zu vergleichen, die an derselben Position und in derselben Phase des Zyklus entnommen wurden.
Bei einem Pilotversuch sollten mehr als ein Füllstand und mindestens zwei Vakuumprofile getestet werden. Es sollte die vorgesehene Futterreihenfolge und einen realistischen Entladeschritt enthalten. Wenn das Material luftempfindlich ist, sollte im Versuch auch geprüft werden, wie lange die Paste vor dem nächsten Prozessschritt ausgesetzt werden kann. Diese Art von Test liefert Auswahldaten und nicht nur eine Demonstration.
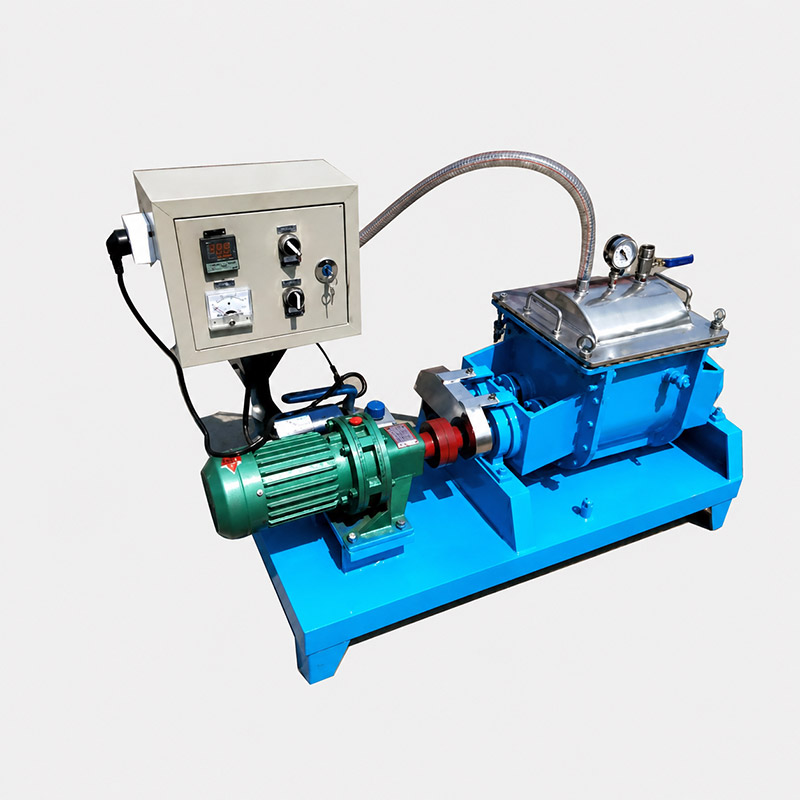
Aufbau einer Vakuumknetmaschine für kontrollierte Pastenmisch- und Entgasungsversuche.
Die Dokumentation sollte die Materialcharge, die Feststoffbeladung, die Zufuhrreihenfolge, die Manteltemperatur, das Vakuumprofil, die Rührgeschwindigkeit, den Drehmoment- oder Leistungstrend und die endgültigen Probenergebnisse erfassen. Ohne diese Aufzeichnung ist es schwierig, eine erfolgreiche Charge zu wiederholen. Dieselbe Disziplin unterstützt die Fehlerbehebung, da sie eine Rezepturänderung von einer Maschinen- oder Betriebsänderung trennt.
Häufige Betriebsprobleme und praktische Antworten
Die meisten Probleme beim Vakuumkneten lassen sich in eine kleine Anzahl von Kategorien einteilen. Es kann sein, dass die Paste nicht entgast, überhitzt, nicht benetzt wird oder sich nur schwer austragen und reinigen lässt. Jedes Symptom hat mehrere mögliche Ursachen, daher sollte die Reaktion mit der Aufzeichnung der Charge beginnen und nicht mit einer sofortigen Änderung des Rezepts.
Inkonsistente Entgasung
Wenn das Vakuummeter den Zielwert erreicht, das Produkt aber immer noch Blasen enthält, ist häufig die Oberflächenerneuerung und nicht die Pumpenkapazität der begrenzende Faktor. Prüfen Sie, ob die Paste tatsächlich faltet, ob der Füllstand genügend freie Oberfläche lässt und ob die Haltezeit lang genug ist. Auch eine Undichtigkeit der Deckeldichtung oder Schaftdichtung kann das wirksame Vakuum am Produkt verringern. Überprüfen Sie Dichtungen, Schläuche und den Siphon, bevor Sie die Formulierung ändern.
Überhitzung oder Lösungsmittelverlust
Hochviskoses Kneten wandelt mechanische Energie in Wärme um. Wenn die Produkttemperatur schneller als erwartet ansteigt, verringern Sie die Rührgeschwindigkeit, verkürzen Sie die Phase mit hohem Drehmoment oder verbessern Sie die Mantelkühlung. Lösungsmittelverlust kann sich als Viskositätsanstieg, Hautbildung oder Dichteänderung äußern. Überprüfen Sie in diesem Fall das Vakuumniveau und die Zeit bei Temperatur zusammen; Ein sanfteres Vakuumprofil kann ausreichen, wenn die Gasbelastung nicht hoch ist.
Totzonen und unvollständige Benetzung
Trockene Taschen oder Schlieren weisen meist darauf hin, dass ein Teil der Charge nicht ausgetauscht wird. Überprüfen Sie den Füllstand, die Futterreihenfolge und den Rührwerksabstand. Bei sehr feinen Pulvern muss die Zugabe möglicherweise langsamer erfolgen, um eine trockene Schicht auf der Oberfläche zu vermeiden. Wenn die Paste den Schacht hinaufsteigt, kann es sein, dass in der oberen Zone ein anderes Mischelement oder eine Geschwindigkeitsänderung erforderlich ist. Eine visuelle Inspektion während des Versuchs ist nützlicher als eine Vermutung anhand der endgültigen Probe.
Verschleiß der Dichtung und Schwierigkeiten bei der Entladung
Dichtungen in einer Vakuumknetmaschine nehmen gleichzeitig Pasten-, Lösungsmittel-, Wärme- und Druckunterschiede wahr. Verschleiß kann sich durch Vakuumverlust, Verschmutzung oder einen dunklen Ring im Produkt bemerkbar machen. Regelmäßige Kontrollen und ein mit der Rezeptur verträgliches Dichtungsmaterial sind unerlässlich. Ausflussprobleme entstehen oft dadurch, dass die Paste zu kalt oder zu steif ist oder zu lange stehen gelassen wird. Eine kontrollierte Entladungstemperatur und eine geeignete Behältergeometrie können den zurückbleibenden Rückstand reduzieren.
Auswahlcheckliste für Labor-, Pilot- und Produktionsarbeiten
Ein guter Auswahlprozess beginnt beim Material, nicht beim größten verfügbaren Volumen. Die folgenden Punkte helfen bei der Organisation des Vergleichs:
- Arbeitsvolumenbereich, der die kleinste und größte realistische Charge abdeckt.
- Viskosität und Fließspannung beim Beladen, Mischen und Entladen.
- Feststoffbeladung, Partikelgröße, Partikeldichte und Abriebgrad.
- Für die Entgasung erforderliches Vakuumniveau unter Berücksichtigung der Entfernung von Lösungsmittel oder Wasser.
- Der Temperaturbereich des Mantels und der Bedarf an Heizung, Kühlung oder beidem.
- Benetzte Materialien und Kontaminationsgrenzen für das Endprodukt.
- Entleerung, Reinigung, Probenahme und Zugang zur Abdichtung.
- Verfügbare Versorgungseinrichtungen, Stellfläche und Qualifikationsniveau des Bedieners.
Auch die Maschine sollte anhand des Prozesszyklus beurteilt werden. Eine Einheit, die gut mischt, deren Reinigung oder Entleerung jedoch zu lange dauert, kann die Produktion stärker einschränken als ein etwas langsameres Rührwerk. Bei Laborarbeiten können geringe Chargenverluste und eine einfache Reinigung wichtiger sein als der maximale Durchsatz. Bei Pilot- und Produktionsarbeiten haben Wiederholgenauigkeit, Temperaturkontrolle und Wartungszugang normalerweise mehr Gewicht.
TENCAN ist die Marke von Changsha Tianchuang Powder Technology Co., Ltd. Die Auswahl der Ausrüstung sollte auf einem Materialversuch und einer klaren Prozessspezifikation basieren, wobei Vakuum, Temperatur, Füllstand und Endpunkt im Voraus definiert werden. Ein Lieferant, der nach Materialdaten fragt und Betriebsgrenzen bespricht, ist nützlicher als einer, der für jede Paste eine einzige Standardantwort anbietet.
Praktische Fragen, die Käufer stellen
Ist Vakuum immer notwendig?
Nein. Wenn die Paste sofort verwendet werden soll und eingeschlossenes Gas die Dichte, das Aussehen oder die Leistung nicht beeinträchtigt, kann alleiniges mechanisches Kneten ausreichend sein. Vakuum ist am nützlichsten, wenn Luftporen Mängel verursachen, wenn das Produkt bestimmte Dichte- oder elektrische Anforderungen erfüllen muss oder wenn im Prozess eine flüchtige Komponente entfernt werden muss.
Kann eine Maschine das Mischen und Entgasen bewältigen?
Eine Vakuumknetmaschine kann beide Funktionen kombinieren, das Ergebnis hängt jedoch von der Rezeptur und den Betriebsbedingungen ab. Das Rührwerk muss die Oberfläche erneuern, das Vakuumsystem muss die Gasbelastung bewältigen und der Füllstand muss Raum für Expansion lassen. Es ist ein Versuch erforderlich, um zu bestätigen, dass derselbe Zyklus sowohl eine Benetzung als auch eine Entgasung bewirkt, ohne das Produkt zu beschädigen.
Welche Informationen werden für einen Prozess benötigt?
Geben Sie den Formulierungsbereich, die Feststoffbeladung, die Viskositäts- oder Rheologiedaten, die Partikelgröße, den Lösungsmittelgehalt, die Temperaturgrenzen, die angestrebte Chargengröße und den Fehler an, den der Prozess vermeiden muss. Auch Fotos oder Muster der aktuellen Paste sind hilfreich. Mit diesen Informationen kann sich der Versuch auf die wichtigen Variablen konzentrieren, anstatt eine generische Paste zu testen, die nicht den tatsächlichen Prozess darstellt.
Der zuverlässigste nächste Schritt besteht darin, die tatsächliche Paste in einem repräsentativen Maßstab zu testen. Beobachten Sie, wie es sich faltet, wie es auf Vakuum reagiert, wie sich seine Temperatur ändert und wie es sich entlädt. Diese Beobachtungen werden zeigen, ob eine Vakuumknetmaschine zum Prozess passt und welches Betriebsfenster auf die Produktion übertragen werden sollte.