
Máquina de amassar a vácuo: guia de mistura de pasta
Muitos processos de colagem falham no ponto em que o material para de se comportar como um líquido. Uma formulação que se mistura facilmente em um béquer pode tornar-se rígida, grumosa e cheia de ar quando o teor de sólidos aumenta. O resultado não é apenas um problema cosmético. O gás retido altera a densidade, a transferência de calor, o comportamento elétrico, o acabamento superficial e a estabilidade dimensional após a cura ou sinterização.
Uma amassadeira a vácuo é construída em torno dessa realidade. Ele combina um recipiente de mistura fechado com um sistema de vácuo e um agitador de alto torque que dobra, estica e recombina repetidamente uma massa viscosa. O objetivo é molhar partículas, quebrar aglomerados, homogeneizar o lote e remover gases em uma operação controlada.
O foco aqui está na engenharia prática por trás desse processo: por que as pastas resistem à mistura, como funciona uma amassadeira a vácuo, quais opções de configuração são importantes e como julgar se o equipamento se adapta a um material específico. A ênfase está na lógica de seleção e no controle do processo, e não em uma lista de especificações de catálogo.
Por que as pastas de alta viscosidade retêm o ar e resistem à mistura uniforme
Uma pasta de alta viscosidade fica em um estado de transição entre um líquido e um sólido úmido. Pode fluir sob a gravidade, mas não circula facilmente. A tensão de escoamento, a tixotropia, o apinhamento de partículas e a distribuição do ligante afetam o modo como a massa se move dentro de um recipiente. Quando o agitador empurra uma região, outra região pode permanecer quase estacionária, especialmente perto dos cantos, do eixo e do fundo do recipiente.
O ar entra de várias maneiras. Partículas de pó transportam ar superficial e porosidade interna. Carregar e despejar criam dobras que fecham bolsas de gás. A adição de aglutinante pode formar filmes e espuma. Num líquido de baixa viscosidade, muitas bolhas sobem e escapam; em uma pasta, o material circundante é muito rígido para que a flutuabilidade funcione rapidamente. O gás permanece preso até que a pasta se deforme o suficiente para expô-la à superfície do vácuo.
A mistura é ainda mais complicada pela forma como as partículas interagem. Partículas finas têm uma área superficial elevada e exigem mais aglutinante ou solvente para atingir um revestimento estável. Se o aglutinante for adicionado muito rapidamente, a mistura pode formar cascas úmidas ao redor dos cachos secos. Esses aglomerados podem sobreviver à mistura normal porque a pasta circundante os protege do cisalhamento. Uma máquina que gira apenas a massa a granel pode produzir uma superfície de aparência lisa, deixando no seu interior zonas densas e pouco molhadas.
Os sintomas são fáceis de interpretar mal. Um lote pode apresentar furos após a cura, variação na densidade de cima para baixo, reologia inconsistente entre amostras ou desempenho elétrico ou térmico inesperado. Às vezes, os operadores adicionam mais solvente para melhorar o fluxo, mas isso altera a formulação e pode aumentar o encolhimento ou enfraquecer a peça final. A melhor questão é se a ação de mistura atinge todo o lote e se o gás tem um caminho para fora do material.
Princípio de funcionamento e estrutura de uma amassadeira a vácuo
Uma amassadeira a vácuo não é um único agitador girando em um tanque aberto. O volume de trabalho é fechado para que a pressão possa ser reduzida enquanto o agitador aplica trabalho mecânico. Um sistema típico inclui um recipiente encamisado, um ou mais elementos de mistura, uma entrada de eixo vedada, uma porta e purgador de vácuo, um arranjo de descarga e controles de velocidade, temperatura e vácuo do agitador. A geometria exata varia de acordo com o fornecedor e a aplicação, portanto a configuração selecionada deve ser verificada em relação ao material, em vez de assumida apenas pelo nome do produto.
A ação de mistura é principalmente deformação em massa. À medida que o agitador gira, a pasta é dobrada sobre si mesma, esticada entre superfícies móveis e estacionárias, cortada em espaços estreitos e pressionada contra a parede do recipiente. Esse rearranjo repetido faz duas coisas: distribui aglutinantes e partículas e cria continuamente superfícies frescas para liberação de gás. O amassamento de alta viscosidade depende, portanto, do torque e do tempo de contato mecânico, não apenas da velocidade da ponta.
Ação de amassamento versus dispersão em alta velocidade
Um dispersor de alta velocidade é eficaz quando o material pode fluir em direção a um disco giratório rápido. Ele cria um forte cisalhamento local e é útil para molhar pós em líquidos, mas pode apresentar dificuldades quando o lote se torna uma pasta dura. Uma amassadeira a vácuo funciona em velocidade mais baixa e torque mais alto, de modo que pode mover um material que paralisaria um dispersor convencional. A desvantagem é que o amassamento geralmente requer mais tempo e mais atenção ao nível de enchimento e à temperatura.
As duas abordagens nem sempre são concorrentes. Alguns processos utilizam um dispersor para umedecimento inicial e uma amassadeira a vácuo para homogeneização e desgaseificação. Outros precisam do amassador desde o início porque a formulação atinge rapidamente um alto teor de sólidos. A escolha certa depende da curva reológica durante o processamento, não apenas da viscosidade final na folha de especificações.
Vácuo e selagem: a segunda metade do processo
O vácuo remove o gás somente quando três condições são atendidas: o gás deve ser exposto ao espaço de pressão reduzida, a pressão deve ser baixa o suficiente para que a bolha se expanda e o material deve ser movido para que novas bolsas de gás atinjam a superfície. Um recipiente selado com pasta estática não desgaseificará eficientemente, mesmo que o medidor de vácuo mostre uma leitura estável. As vedações do eixo, as juntas do recipiente e as válvulas de descarga são, portanto, tão importantes quanto a capacidade da bomba, porque um pequeno vazamento pode limitar a pressão alcançável ou puxar o ar de volta para o lote.
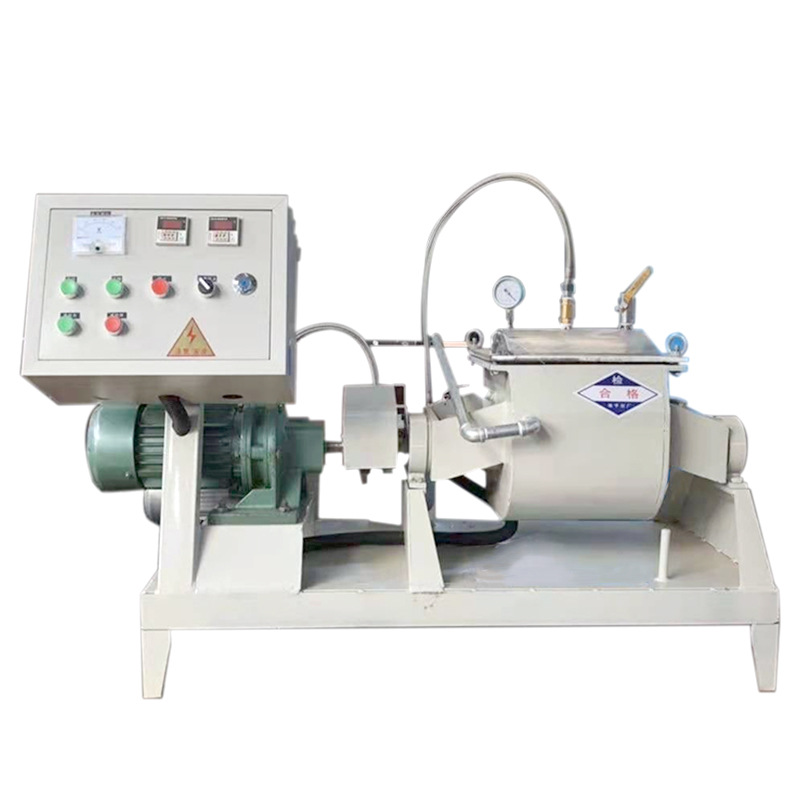
TENCAN visão do produto da máquina de amassar a vácuo para processamento de pasta viscosa.
O TENCAN máquina de amassar a vácuo é o produto de referência para esta discussão. Seu volume utilizável, arranjo do agitador, sistema de vácuo e controle de temperatura devem ser confirmados para a pasta específica, porque essas escolhas determinam se a máquina pode molhar o pó, mover o lote e atingir o ponto final requerido dentro de um tempo de ciclo prático.
O que o vácuo realmente muda em uma pasta
Reduzir a pressão acima de uma pasta não retira a bolha por si só. Uma bolsa de gás dentro de um material viscoso é estabilizada pela matriz circundante e pela tensão superficial. Quando a pressão externa cai, a bolha tende a se expandir, mas ainda precisa de um caminho para a superfície livre. Amassar fornece esse caminho dobrando a pasta, afinando as paredes ao redor dos bolsões de gás e trazendo-os repetidamente para a interface de vácuo.
À medida que o gás sai, a densidade aparente e as propriedades térmicas mudam. Uma pasta que parece preencher um molde pode encolher ligeiramente após a desgaseificação, e seu comportamento de transferência de calor pode melhorar porque os vazios de gás são maus condutores. Esta é uma das razões pelas quais as verificações de densidade e a preparação controlada de amostras são úteis. Um lote com a mesma aparência pode se comportar de maneira diferente em uma etapa de revestimento, fundição ou sinterização se o teor de gás residual não for consistente.
O vácuo também altera o equilíbrio dos componentes voláteis. Solventes, água e aditivos de baixo ponto de ebulição podem evaporar sob pressão reduzida, especialmente quando a camisa está quente. Isto pode ser desejável se o objetivo for remover um subproduto volátil, mas também pode alterar a formulação. O nível de vácuo, a temperatura e o tempo de residência devem ser tratados como um conjunto conectado de variáveis. Um vácuo mais forte não é automaticamente melhor se remover o solvente necessário ou fazer com que a pasta descasque.
A formação de espuma e o nível de enchimento estão intimamente ligados. Se o recipiente estiver cheio demais, a pasta poderá subir para a porta de vácuo ou deixar pouca superfície livre para liberação de gás. Se estiver insuficientemente cheio, o agitador poderá não entrar em contato com o lote completo e o material poderá escalar as paredes em vez de ser dobrado. A faixa de enchimento de trabalho depende do projeto do agitador e do material, portanto deve ser estabelecida durante os testes, em vez de ser obtida a partir de um único número.
Design correspondente de agitador, recipiente e descarga para colar reologia
A viscosidade por si só é uma descrição fraca de uma pasta. A tensão de escoamento informa se o material começará a se mover. A tixotropia informa se ele ficará mais fino durante a mistura e engrossará novamente após repousar. O tamanho das partículas, a distribuição do tamanho das partículas, a densidade e a química da superfície influenciam a forma como o pó umedece e a quantidade de torque necessária ao agitador. Uma máquina que manuseia uma pasta lisa e densa pode ter dificuldade com um pó leve e compressível ou com uma formulação que forma grumos na fase de alimentação.
As características das partículas também afetam o desgaste e a folga. Os enchimentos abrasivos podem desgastar as bordas do agitador, as vedações e as superfícies de descarga, enquanto as partículas grossas podem formar pontes em espaços estreitos. Os materiais do recipiente e do agitador devem ser selecionados para controle de contaminação, não apenas pela resistência. Se o produto for sensível ao contato com metal, as partes molhadas precisam ser revisadas antes de encomendar a máquina. O acesso à limpeza faz parte da mesma decisão, porque uma pasta fácil de misturar, mas difícil de remover, pode criar contaminação cruzada entre lotes.
O controle de temperatura merece atenção precoce. Amassar uma pasta de alta viscosidade gera calor através da dissipação viscosa, e pode ser necessário um recipiente encamisado para removê-lo. Se o processo exigir aquecimento para reduzir a viscosidade ou para conduzir uma reação, a camisa deverá fornecer transferência de calor uniforme, sem pontos quentes. Um lote grande tem menos área superficial por unidade de volume do que um lote pequeno, portanto a mesma temperatura da camisa pode não fornecer a mesma temperatura do produto após o aumento de escala.
Selos, descarga e pontos de amostragem são frequentemente tratados como detalhes, mas moldam o ciclo operacional. A vedação do eixo deve tolerar contato com vácuo e pasta sem vazar. A descarga deve esvaziar o recipiente sem deixar ressalto que altere o próximo lote. A amostragem deve ser possível sem quebrar o vácuo se o processo for sensível ao ar. Esses recursos são mais fáceis de especificar antes da compra do que de modernizar posteriormente.
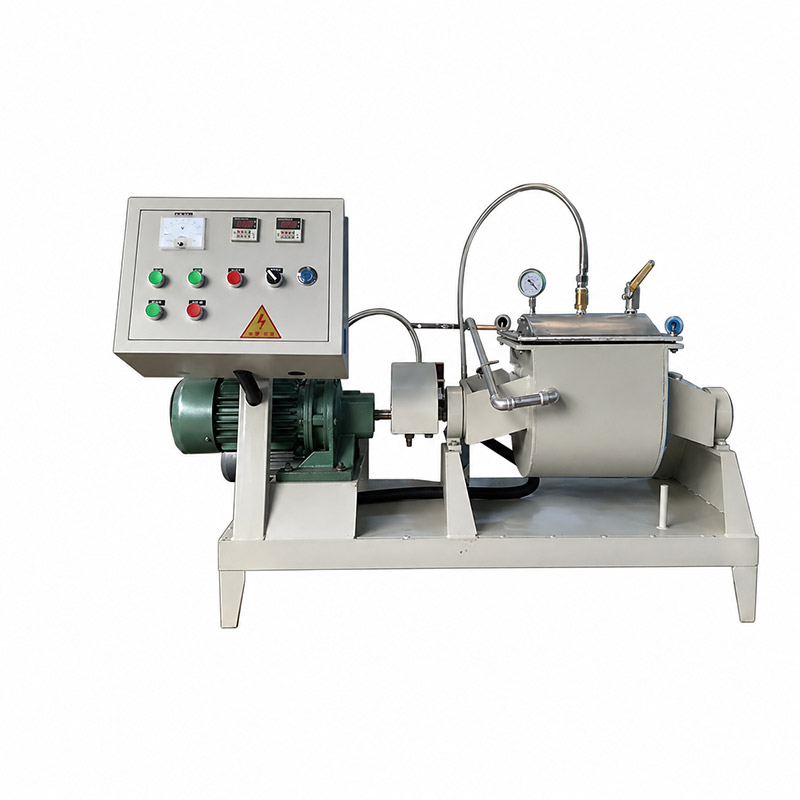
Configuração de amassadeira a vácuo para processamento de pasta piloto e em laboratório.
Para um projeto específico, o Amassadeira a vácuo para processamento de pasta de alta viscosidade deve ser avaliado com o pó pretendido, aglutinante, carga de sólidos e ponto final alvo. Um ensaio com um lote pequeno e representativo é mais informativo do que uma comparação baseada apenas no volume nominal.
Variáveis de processo que determinam a qualidade do lote
Uma vez selecionada a máquina, a qualidade do lote depende de como o material é carregado e movimentado ao longo do ciclo. O mesmo equipamento pode produzir pasta estável ou inconsistente dependendo do nível de enchimento, ordem de alimentação, perfil de vácuo, temperatura e avaliação do ponto final. Uma abordagem útil é tratar essas variáveis como um conjunto vinculado e alterar uma de cada vez durante o desenvolvimento do processo.
| Variável | Efeito primário | Direção prática |
|---|---|---|
| Nível de preenchimento | Controla a superfície livre e o contato do agitador | Fique dentro da faixa testada; evite encher demais o espaço de vácuo |
| Ordem de alimentação | Afeta a umectação e a formação de caroços | Adicione o pó e o aglutinante em etapas; observe o torque e a textura |
| Perfil de vácuo | Controla a remoção de gases e perdas voláteis | Use o pull-down escalonado se a formação de espuma ou perda de solvente for uma preocupação |
| Temperatura | Altera a viscosidade, umedecimento e evaporação | Manter uma temperatura estável do produto em vez de uma configuração de revestimento fixa |
| Velocidade e tempo do agitador | Determina o histórico de cisalhamento e a entrada de energia | Use a velocidade mais baixa que renova a superfície e atinge o alvo |
O nível de preenchimento é a primeira restrição. A pasta deve entrar em contato com o agitador em todo o volume de trabalho, mas também precisa de espaço para expandir e dobrar. Se o lote subir no poço ou formar uma cúpula estável, a zona inferior poderá receber pouca troca. Os operadores devem registar o intervalo de enchimento de trabalho real para cada formulação, em vez de assumir que uma percentagem nominal se aplica a cada pasta.
A ordem de alimentação influencia a rapidez com que uma pasta uniforme se forma. Adicionar todo o pó a uma pequena quantidade de líquido pode criar uma camada rígida e seca que posteriormente se dispersa mal. Adicionar líquido a um leito de pó pode produzir canais e cascas úmidas. Uma alimentação escalonada, com adição controlada e observação de torque ou consumo de energia, muitas vezes proporciona melhor reprodutibilidade. A sequência correta é específica do material e deve ser fixada antes do aumento de escala.
O perfil de vácuo deve corresponder ao material. Uma retirada rápida pode causar formação de espuma, batidas ou perda rápida de solvente. Um perfil escalonado permite que a pasta se ajuste e dá ao operador a oportunidade de observar o movimento da superfície. O tempo de espera após atingir a pressão alvo também é importante, porque a pasta pode precisar de amassamento contínuo para expor bolsas de gás fresco. Vácuo sem movimento geralmente é um mau uso do tempo de ciclo.
A temperatura afeta a reologia e a estabilidade. A pasta mais quente pode fluir mais facilmente e liberar gás mais rapidamente, mas o excesso de calor pode curar um aglutinante, degradar um aditivo ou evaporar um solvente. A estratégia de controle deve monitorar a temperatura do produto sempre que possível, e não apenas o fluido da camisa. Para materiais sensíveis ao calor, uma temperatura mais baixa da camisa e um tempo de amassamento mais longo podem ser mais seguros do que uma temperatura inicial elevada.
O ponto final não é simplesmente um horário fixo. Torque, consumo de energia, textura visual, densidade e reologia da amostra podem fornecer evidências de que o lote está misturado e desgaseificado. Uma mudança repentina no torque pode indicar uma mudança no corpo, enquanto um torque estável com o aumento da temperatura pode significar que o material está sobrecarregado. O ponto final deve ser definido pelos requisitos do produto e não pela conveniência de um cronômetro.
Aumento de escala e controle de qualidade do laboratório à produção
Dimensionar um processo de colagem não é uma questão de multiplicar o tamanho do lote. A área de transferência de calor por unidade de volume diminui à medida que os recipientes crescem, portanto um lote de produção pode aquecer mais rápido ou esfriar mais lentamente do que um teste de laboratório. O torque do agitador, a velocidade do eixo, a largura da folga e a capacidade da bomba de vácuo também mudam com a escala. Um processo que atinge uma pasta lisa e sem gás em um recipiente pequeno pode precisar de um perfil de velocidade diferente ou de uma retenção de vácuo mais longa em um recipiente maior.
Verificações de qualidade úteis devem ser práticas e repetíveis. A densidade ou gravidade específica pode revelar diferenças no conteúdo do gás. Um simples teste de liberação de vácuo, um corte transversal ou um rebaixamento controlado do filme podem mostrar furos e protuberâncias. Medições de reologia, análise de tamanho de partícula e verificações térmicas podem ser apropriadas dependendo do produto. A chave é comparar amostras retiradas da mesma posição e no mesmo estágio do ciclo.
Um teste piloto deve testar mais de um nível de enchimento e pelo menos dois perfis de vácuo. Deve incluir a ordem de alimentação pretendida e uma etapa de descarga realista. Se o material for sensível ao ar, o teste também deverá verificar quanto tempo a pasta pode ficar exposta antes da próxima etapa do processo. Este tipo de ensaio produz dados de seleção, não apenas uma demonstração.
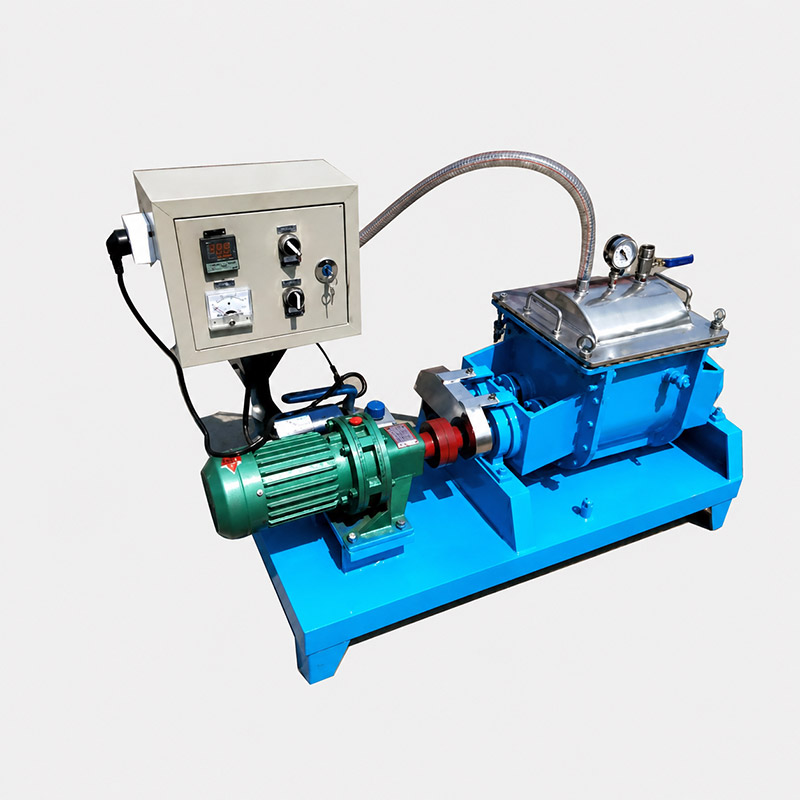
Configuração de máquina de amassar a vácuo para testes controlados de mistura de pasta e desgaseificação.
A documentação deve capturar o lote de material, carregamento de sólidos, sequência de alimentação, temperatura da camisa, perfil de vácuo, velocidade do agitador, tendência de torque ou potência e resultados finais da amostra. Sem esse registro, é difícil repetir um lote bem-sucedido. A mesma disciplina apoia a solução de problemas, porque separa uma mudança de formulação de uma máquina ou mudança operacional.
Problemas operacionais comuns e respostas práticas
A maioria dos problemas de amassamento a vácuo se enquadram em um pequeno número de categorias. A pasta pode não desgaseificar, pode superaquecer, pode não molhar ou pode ser difícil de descarregar e limpar. Cada sintoma tem diversas causas possíveis, portanto a resposta deve começar com o registro do lote e não com uma alteração imediata na receita.
Desgaseificação inconsistente
Se o medidor de vácuo atingir a meta, mas o produto ainda contiver bolhas, o fator limitante geralmente será a renovação da superfície, e não a capacidade da bomba. Verifique se a pasta está realmente dobrada, se o nível de preenchimento deixa superfície livre suficiente e se o tempo de espera é longo o suficiente. Um vazamento na vedação da tampa ou na vedação do eixo também pode reduzir o vácuo efetivo no produto. Inspecione as vedações, as mangueiras e o sifão antes de alterar a formulação.
Superaquecimento ou perda de solvente
O amassamento de alta viscosidade converte energia mecânica em calor. Se a temperatura do produto subir mais rápido do que o esperado, reduza a velocidade do agitador, encurte o estágio de alto torque ou melhore o resfriamento da camisa. A perda de solvente pode aparecer como um aumento de viscosidade, formação de película ou alteração na densidade. Nesse caso, revise juntos o nível de vácuo e o tempo em temperatura; um perfil de vácuo mais suave pode ser suficiente se a carga de gás não for alta.
Zonas mortas e umedecimento incompleto
Bolsas ou listras secas geralmente indicam que parte do lote não está sendo trocada. Verifique o nível de enchimento, a ordem de alimentação e a folga do agitador. Pós muito finos podem necessitar de adição mais lenta para evitar uma camada seca na superfície. Se a pasta subir pelo eixo, a zona superior pode precisar de um elemento de mistura diferente ou de uma mudança na velocidade. A inspeção visual durante o teste é mais útil do que adivinhar a partir da amostra final.
Desgaste da vedação e dificuldade de descarga
As vedações em uma amassadeira a vácuo veem diferenças de pasta, solvente, calor e pressão ao mesmo tempo. O desgaste pode aparecer como perda de vácuo, contaminação ou um anel escuro no produto. A inspeção regular e um material de vedação compatível com a formulação são essenciais. Os problemas de descarga geralmente vêm de uma pasta muito fria, muito dura ou deixada em repouso por muito tempo. Uma temperatura de descarga controlada e uma geometria de recipiente adequada podem reduzir o calcanhar deixado para trás.
Lista de verificação de seleção para trabalhos de laboratório, piloto e produção
Um bom processo de seleção começa pelo material e não pelo maior volume disponível. Os pontos a seguir ajudam a organizar a comparação:
- Faixa de volume de trabalho que cobre o menor e o maior lote realista.
- Viscosidade e tensão de escoamento nas fases de carregamento, mistura e descarga.
- Carregamento de sólidos, tamanho de partícula, densidade de partícula e nível de abrasão.
- Nível de vácuo necessário para desgaseificação, com margem para remoção de solvente ou água.
- Faixa de temperatura da jaqueta e necessidade de aquecimento, resfriamento ou ambos.
- Materiais molhados e limites de contaminação para o produto final.
- Descarga, limpeza, amostragem e acesso ao selo.
- Utilitários disponíveis, espaço físico e nível de habilidade do operador.
A máquina também deve ser avaliada em relação ao ciclo do processo. Uma unidade que mistura bem, mas demora muito para limpar ou descarregar, pode limitar a produção mais do que um agitador ligeiramente mais lento. Para trabalhos de laboratório, a perda de pequenos lotes e a facilidade de limpeza podem ser mais importantes do que o rendimento máximo. Para trabalhos piloto e de produção, a repetibilidade, o controle de temperatura e o acesso para manutenção geralmente têm mais peso.
TENCAN é a marca da Changsha Tianchuang Powder Technology Co., Ltd. A seleção do equipamento deve ser baseada em um teste de material e uma especificação de processo clara, com vácuo, temperatura, nível de enchimento e ponto final definidos antecipadamente. Um fornecedor que solicita os dados do material e discute os limites operacionais é mais útil do que aquele que oferece uma resposta padrão única para cada pasta.
Perguntas práticas que os compradores fazem
O vácuo é sempre necessário?
Não. Se a pasta for usada imediatamente e o gás retido não afetar a densidade, a aparência ou o desempenho, apenas o amassamento mecânico pode ser suficiente. O vácuo é mais útil quando vazios de ar causam defeitos, quando o produto deve atender a uma densidade ou a um requisito elétrico ou quando o processo precisa remover um componente volátil.
Uma máquina pode lidar com mistura e desgaseificação?
Uma amassadeira a vácuo pode combinar ambas as funções, mas o resultado depende da formulação e das condições de operação. O agitador deve renovar a superfície, o sistema de vácuo deve suportar a carga de gás e o nível de enchimento deve deixar espaço para expansão. É necessário um teste para confirmar que o mesmo ciclo atinge tanto a umectação quanto a desgaseificação sem danificar o produto.
Que informações são necessárias para um teste?
Forneça a faixa de formulação, carga de sólidos, dados de viscosidade ou reologia, tamanho de partícula, conteúdo de solvente, limites de temperatura, tamanho de lote alvo e o defeito que o processo deve evitar. Fotografias ou amostras da pasta atual também são úteis. Com essas informações, o teste pode focar nas variáveis que importam, em vez de testar uma pasta genérica que não representa o processo real.
O próximo passo mais confiável é testar a pasta real em uma escala representativa. Observe como ele se dobra, como responde ao vácuo, como sua temperatura muda e como é descarregado. Essas observações mostrarão se uma amassadeira a vácuo se adapta ao processo e qual janela operacional deve ser transportada para a produção.