
ジョークラッシャーの送りサイズと粉砕ガイド
ジョークラッシャーは、多くの場合、実験室やパイロットプラントでサンプルが出会う最初の機械ですが、最初の段階では準備に関する多くの問題が始まります。作業は単純そうに見えます。塊を入れて、小さな破片を集めます。実際には、送りサイズ、ジョープレートの状態、排出設定、材料の挙動がすべて結果を左右します。クラッシャーの設定がきつすぎると、失速したり、すぐに摩耗したりする可能性があります。開きすぎると、サイズが大きすぎる材料が次の段階に送られ、サンプルの準備が歪む可能性があります。
このガイドでは、粗粉砕用のジョークラッシャーを指定して操作するときに生じる実際的な問題に焦点を当てています。それは、 TENCAN ジョークラッシャーを参考製品として使用し、粗粉砕装置を比較する人にとって有益な説明を提供します。目的は、あらゆる素材に適合する 1 つの普遍的な設定を提示することではありません。目的は、粉砕段階がばらつきの原因となるのではなく残りのプロセスをサポートできるように、どの変数を確認、テスト、記録する必要があるかを示すことです。
ブランドで知られる長沙天創粉体技術有限公司 TENCAN、サイズ縮小、混合、およびサンプル調製のための機器を提供します。の TENCAN ジョークラッシャー が今回検討した商品です。モデルを選択する前に、現在の供給口、排出調整範囲、ジョープレートのオプション、電気的構成、および利用可能な付属品をメーカーに確認してください。これらの詳細は、文脈を無視して単一の容量の数字を取り上げることよりも重要です。
ジョークラッシャーがサンプル調製の第一段階であり続ける理由
粗粉砕は、現場サンプル、原材料の塊、または生産クリンカーと、それをさらに小さくするミルとの間の架け橋です。多くの研究室では、比較的大きな破片を受け入れ、2 つの表面間の圧縮によって破片を縮小できるため、ジョー クラッシャーが選択されます。基本的なアクションは単純ですが、その結果は単純ではありません。破砕機は、次のステップに入るサンプルの上部の大きさ、粒子の形状、微粉の量、および状態を変化させます。
実験用ジョークラッシャーは細かいグラインダーではありません。準備機です。その役割は、大きな破片をボール ミル、ディスク ミル、またはその他の二次ミルに確実に供給できるサイズに縮小すること、または試験用の粗粒を生成することです。最初の段階がマイナーな付属品として扱われる場合、下流のミルは、粗すぎる、変動しすぎる、または摩耗物質で汚染された原料を受け取る可能性があります。その結果、粉砕時間が長くなり、粒度分布が不均一になり、バッチ間の結果の比較が困難になる可能性があります。
圧縮破砕と衝撃サイズの縮小
ジョークラッシャーは圧縮によって材料を破壊します。可動ジョーが固定ジョーに近づくと、それらの間の材料は破壊されるまで圧縮応力にさらされます。動きは偏心シャフトによって駆動され、フライホイールはサイクル中の負荷を滑らかにするのに役立ちます。チャンバーの底部にある排出開口部によって、材料が落下するまでにどのくらいの距離まで移動できるかが決まります。この機械は高速衝撃ではなくゆっくりとした圧縮によって動作するため、破壊パターンはハンマーミルやジェットミルとは異なります。
圧縮破砕は硬くて脆い材料に対してよく考えられますが、材料についてはまだテストする必要があります。硬いが摩耗性の高い岩石は、簡単に割れてしまう柔らかい材料とは異なる要求をジョープレートに課します。硬い素材や繊維状の素材は、きれいに壊れずに変形する可能性があります。ジョークラッシャーからの生産物は、より大きな破片と一緒に微粉も生成され、幅広いサイズ分布を持つ傾向があります。それはプロセスにとって正常なことです。ジョークラッシャーは、狭い分布や最終的な分析用粉末の供給を期待すべきではありません。
製品の形状も実用的なポイントです。圧縮破壊により角張った粒子が生成されることが多く、薄片状または細長い破片の割合は材料とチャンバーの形状によって異なります。次のプロセスが粒子の形状に敏感な場合、粉砕段階は単独ではなく、二次粉砕機と一緒に評価する必要があります。粉砕機の排出時にふるいを通過したサンプルでも、形状、表面粗さ、または存在する微粉の量により、ボールミルでは異なる挙動を示す可能性があります。
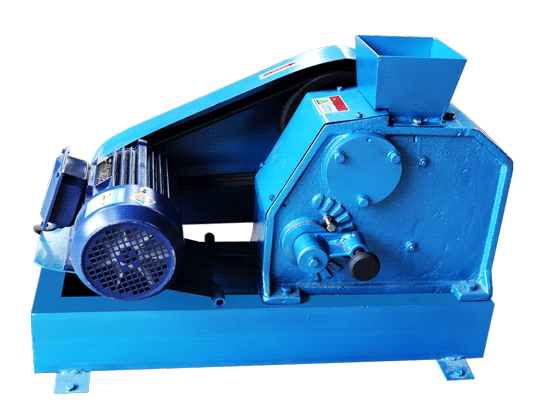
TENCAN サンプル前処理時の粗粒化用ジョークラッシャー。
最初の段階で達成しなければならないこと
破砕段階が適切に実行されると、一度にいくつかのことが達成されるはずです。最大のピースを、次の製粉機が過負荷なしで受け入れられるサイズに縮小する必要があります。微粒子の選択的な損失や 1 つの成分の偶発的な濃縮を回避し、サンプルの代表的な特性を保存する必要があります。相互汚染が問題となる場合は、サンプル間で洗浄できる必要があります。また、供給材料の変更が推測ではなく文書化された設定変更で対応できるように、制御可能である必要もあります。
これらの目標は矛盾する可能性があります。排出設定を厳しくすると、製品はより微細になりますが、スループットが低下し、摩耗が増加します。設定を大きくするとスループットは保護されますが、次のステップで使用するには粗すぎる部分が残る可能性があります。大きな供給開口部を備えた機械は、より大きな塊を受け入れることができますが、ジョーのストロークとチャンバーの長さが用途に適合していない場合、オペレーターは依然としてブリッジングやニップ不良を経験する可能性があります。このため、ジョークラッシャーは、最大の塊サイズだけでなく、飼料と製品の要件全体を考慮して選択する必要があります。
の TENCAN ジョークラッシャー製品ページ 現在のマシン構成と利用可能なオプションを確認するのに適切な場所です。実験用ジョークラッシャーと生産ユニットを比較する場合、ユニットが断続的なサンプル作業を目的としているのか、それとも連続作業を目的としているのかを確認してください。あるモードに適したマシンが、自動的に他のモードにも適するとは限りません。モーターの出力、フレームの構造、ベアリングのサイズ、排出量の調整方法はすべて、繰り返し使用した場合の粉砕機の動作に影響を与えます。
ジョークラッシャーをシステムとして読む: フレーム、ジョープレート、排出口
ジョークラッシャーを評価する便利な方法は、ジョークラッシャーを機能ゾーンに分けることです。フレームは荷重を支え、ジョーの位置を一定に保ちます。偏心シャフトとベアリングがモーターの回転をジョーの動きに変換します。フライホイールはエネルギーを蓄え、機械が各サイクルでスムーズに動作するのを助けます。固定ジョーと可動ジョーは破砕室を形成し、ジョープレートは実際の摩耗面を提供しながら下にあるジョー本体を保護します。トグルプレートと調整機構は排出開口部を制御し、一部の設計では制御された弱点を提供します。
供給ホッパーと供給経路も重要です。材料がチャンバーにあまりにも早く入ると、クラッシャーが窒息し、動作が発展する余地がなくなる可能性があります。材料が片側から入ると、ジョープレートが不均一に摩耗する可能性があります。供給物が細かすぎると、粉砕機は有益な仕事をせずに材料を通過させる可能性があり、これは非効率的ではありますが、必ずしも有害ではありません。オペレータは、破砕機が単なる一対のプレートではなくシステムであることを理解する必要があります。フレーム、ベアリング、トグル、または調整機構の弱点は、材料が適切であっても、破損の問題として現れる可能性があります。
排出口は、ジョークラッシャーの主要なプロセス制御です。通常、デザインに応じて可動ジョーの位置やトグルの配置を変更することで調整されます。この設定はクローズドサイド設定と呼ばれることが多く、ジョーが最も近い位置にあるときに測定されます。開側の設定が大きくなります。プロセス制御の場合、閉じた側の設定は、材料が通過する必要がある最も狭いギャップを表すため、より有用な基準となります。ただし、製品上面サイズは設定通りではありません。チャンバーの形状と破片自体の向きにより、粒子はギャップよりも大きな寸法で排出される可能性があります。
ジョープレートの磨耗により、時間の経過とともにチャンバーが変化します。プレートが摩耗すると、有効ギャップと破砕ゾーンの形状が変化する可能性があります。新品時には満足のいく製品を生産していた粉砕機でも、長期間使用すると、より粗い、またはよりばらつきのある製品が生産され始める可能性があります。したがって、プレートの検査と設定の確認はリンクする必要があります。プレートの状態を検査せずにギャップを測定すると、誤った制御感覚を与える可能性があります。同じことがチークプレートやサイドライナーにも当てはまります。これらの領域の摩耗は、供給経路とメイン圧縮ゾーンを迂回する材料の量に影響を与える可能性があります。
送りサイズと減速比の関係
飼料のサイズは通常、最大の塊またはサイズ分布によって表されます。供給開口部は、安全な操作のために余裕を持って最大の粒子を受け入れる必要があります。よくある計画の間違いは、公称供給開口部を、その寸法以下の塊がよく破砕されることを保証するものとして扱うことです。実際には、最大の塊が開口部内に快適に収まる必要があり、ジョーが材料を掴んで破壊できる速度で機械に送り込む必要があります。スラブ形状の粒子は、同じ公称サイズの丸い粒子とは大きく異なる動作をする可能性があります。長さ、厚さ、方向はすべて、ジョーがピースを挟むことができるかどうかに影響します。
減速比はフィードトップサイズと製品トップサイズの関係です。これは計画値であり、約束ではありません。通常、単一のジョークラッシャーステージで中程度の圧下が行われますが、正確な結果は材料、ギャップ、プレートのプロファイル、および送りの配分によって異なります。粉砕機は、フィードを大きな塊から粗いミルフィードまで 1 回のパスで減らすことができますが、鉱山のランオブサイズから分析上の細かさへ直接移行することは期待できません。ターゲットのサイズがさらに細かい場合は、段階的なアプローチがより現実的です。つまり、ジョークラッシングの後に二次ミルを行い、必要に応じてステージ間にスクリーニングまたはサンプリングを行います。
特定の供給開口部の場合、排出ギャップを締め付けると減速比が増加する傾向がありますが、スループットが低下し、プレートにかかる比負荷が増加します。隙間を開けるとその逆になります。したがって、オペレーターは、トップサイズの制御、スループット、または摩耗寿命のいずれの要件がサンプルにとってより重要であるかを決定する必要があります。研究室では、二次ミルには最大の供給サイズがあるため、トップサイズの制御が重要になることがよくあります。パイロット プラントでは、下流の装置が粗大な製品を処理できる場合、スループットがより重要になる可能性があります。正しい設定とは、次の段階を満たす設定であり、いかなる犠牲を払ってでも可能な限り最高の出力を生成する設定ではありません。
スループットは単一の数値ではありません
ジョークラッシャーのスループット数値は、テスト条件が明示されている場合にのみ意味を持ちます。能力は、供給サイズの分布、材料のかさ密度、圧縮強度、摩耗性、含水量、吐出設定、ジョープレートのプロファイル、および機械の供給方法によって異なります。あるギャップでの乾燥した自由流動性の材料について引用された数値を、より狭いギャップでの粘着性の材料に直接転写することはできません。選択の際は、単一のヘッドライン値に依存するよりも、容量範囲とそれが適用される条件を尋ねる方が適切です。
供給方法は実際のスループットに大きな影響を与えます。安定した制御された供給により、粉砕機は一貫したチャンバー充填で動作することができます。物質の急増によりチャンバーが詰まり、フライホイールの速度が低下し、負荷が急激に増加する可能性があります。研究室では、オペレーターが便宜上、一度に全サンプルを供給することがあります。このアプローチはサンプルが小さい場合には許容できるかもしれませんが、結果の再現が難しくなります。スクープごとのフィード、または必要に応じて小型の振動フィーダーを使用すると、より均等な負荷が得られ、より適切な排出が得られます。
水分も隠れた変数です。少量の水分により、微粒子がジョープレートに付着したり、ジョープレート同士が付着したりして、有効開口部が減少する可能性があります。湿気の多い条件では、材料によってはホッパー内で橋が架かるほど粘着性が高くなります。粉砕機に問題がない可能性があります。供給システムがそうである可能性があります。サンプルを乾燥させたり、供給速度を下げたり、材料を事前にサイジングしたりすると、問題が解決する場合があります。材料が一貫して粘着性がある場合は、別の粉砕原理の方が適切である可能性があり、その決定は機械を購入した後ではなく、購入前に行う必要があります。
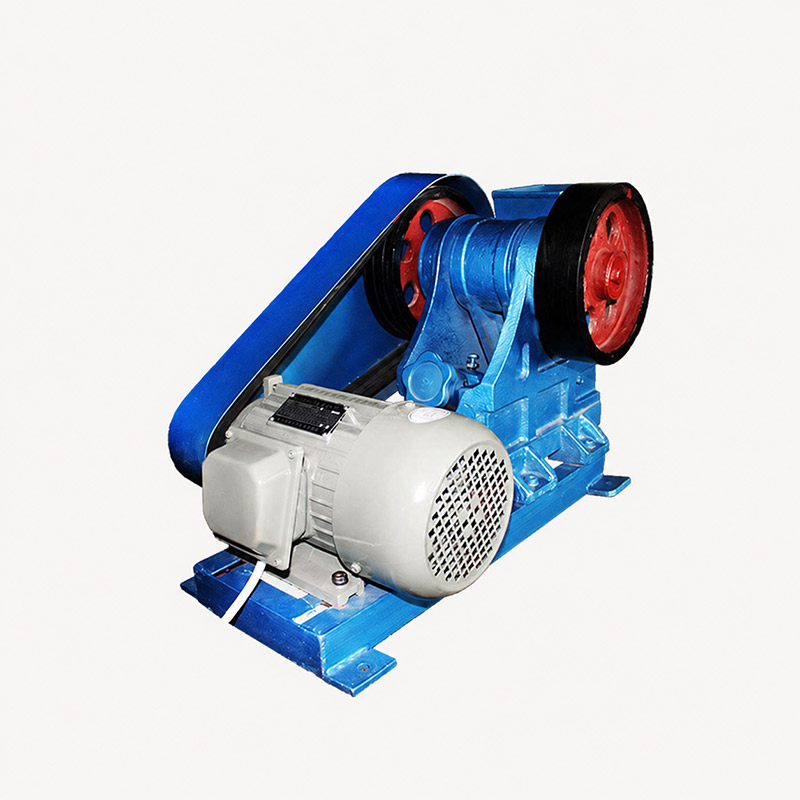
実験室サンプルの制御された粗粉砕のためのジョークラッシャー装置。
ジョークラッシャーと材料特性のマッチング
材料の特性によって、ジョークラッシャーが適切に適合するかどうか、またどのように操作すべきかが決まります。硬度、靱性、摩耗性、含水率、および汚染に対する感受性は、材料の一般的なカテゴリよりも重要です。花崗岩、焼成セラミック、スラグ、セメント クリンカーはすべて脆いかもしれませんが、圧縮室内では同じように挙動するわけではありません。柔らかい石灰岩は簡単に砕けますが、多量の微粉が生成されます。研磨材によりプレートの寿命が短くなり、サンプルに摩耗金属が混入する可能性があります。硬い素材は変形して通過が遅くなり、負荷が増加してスループットが低下する可能性があります。
硬くて脆い材料
硬くて脆い材料は、応力が強度を超えると破損するため、圧縮破砕の対象となることがよくあります。ジョークラッシャーは、大きな破片をボールミルまたはその他の二次ミル用の粗フィードに粉砕できます。実際的な問題は、材料がどのくらい硬いか、どの程度研磨性があるか、そして 1 回のパスでどの程度サイズを縮小する必要があるかということです。非常に硬い素材はフレームやベアリングへの負荷を増大させ、プレートの摩耗を促進します。研磨材、特に遊離シリカを含むものは、プレートをすぐに摩耗させ、摩耗面からの鉄やその他の元素でサンプルを汚染する可能性があります。
脆性により、予想よりも多くの微粉が生成される可能性もあります。一部の材料は、顎で掴むとすぐに多くの小さな破片に砕けます。これは必ずしも問題になるわけではありませんが、サンプルのサイズ分布と代表的な分割に影響します。手順に特定の粗粒分が必要な場合、オペレーターは分泌物をスクリーニングし、アンダーサイズの量を記録する必要があります。過度の微粒子を生成するジョークラッシャーは、機械的には正常である可能性があります。問題は、ギャップ設定、送りサイズ、または材料自体にある可能性があります。
強靭、延性、または粘着性のある材料
強靭な材料や延性のある材料はさらに困難です。きれいに割れずに、曲がったり、平らになったり、顎の間からはみ出したりする場合があります。クラッシャーは依然としてそれらを減らす可能性がありますが、スループットが低下し、負荷が増加する可能性があります。場合によっては、材料が壊れずに部分的に通過し、次のミルに供給するのが困難な細長い破片が残ることがあります。材料が丈夫で熱に弱い場合、圧縮粉砕により摩擦や変形によって熱が加えられる可能性があります。これはジョークラッシャーの可能性を排除するものではありませんが、試験には温度チェックと現実的な送り速度を含める必要があることを意味します。
粘着性のある素材には別の課題があります。水分が多い、または粘土含有量が多いと、材料がジョーに付着したり、ホッパーが詰まったり、チャンバーの上にブリッジができたりする可能性があります。ジョークラッシャーは、頑丈であるというだけの理由で、湿った粘着性の飼料を処理する本質的な能力を持っていません。供給経路は開いたままでなければならず、チャンバーは材料を汚すのではなく掴むことができなければなりません。事前に乾燥させたり、より乾燥した画分と混合したり、粉砕する前に飼料のサイズを小さくしたりすることが役立つ場合があります。問題が解決しない場合は、別のタイプの破砕機または洗浄ステップがより適している可能性があります。決定は乾燥した実験室標本ではなく、代表的なサンプルに基づいて行われるべきです。
汚染管理と微量分析
粉砕されたサンプルを微量元素または微量元素について分析する場合、汚染は大きな懸念事項になります。ジョープレートは通常の動作中に摩耗するため、摩耗した材料はどこかに移動する必要があります。一部が製品に残る場合があります。日常的な準備では、これは許容できるかもしれません。微量金属分析の場合は、そうでない場合があります。オペレータは、ジョープレートが何でできているか、代替のプレート材料が利用可能かどうか、予想される汚染が関心のある要素にとって重大であるかどうかを尋ねる必要があります。これらは製品固有の質問であり、想定するのではなくメーカーに確認する必要があります。
サンプル間の洗浄も同様に重要です。ブラシと掃除機を使用すると、アクセス可能な表面からほこりを取り除くことができますが、ゴミが隅、チークプレートの後ろ、排出口の周囲に溜まる可能性があります。圧縮空気は粉塵を除去するのではなく拡散させる可能性があるため、研究室の換気と粉塵管理が許可されている場合にのみ、注意して使用する必要があります。重要な作業の場合、一連の洗浄、ブランクの実行、ブランクのチェックにより、相互汚染が制御されているかどうかを確認できます。新しいサンプルの最初の部分は、前のバッチからの残留物が含まれている可能性がある場合には廃棄される場合があります。
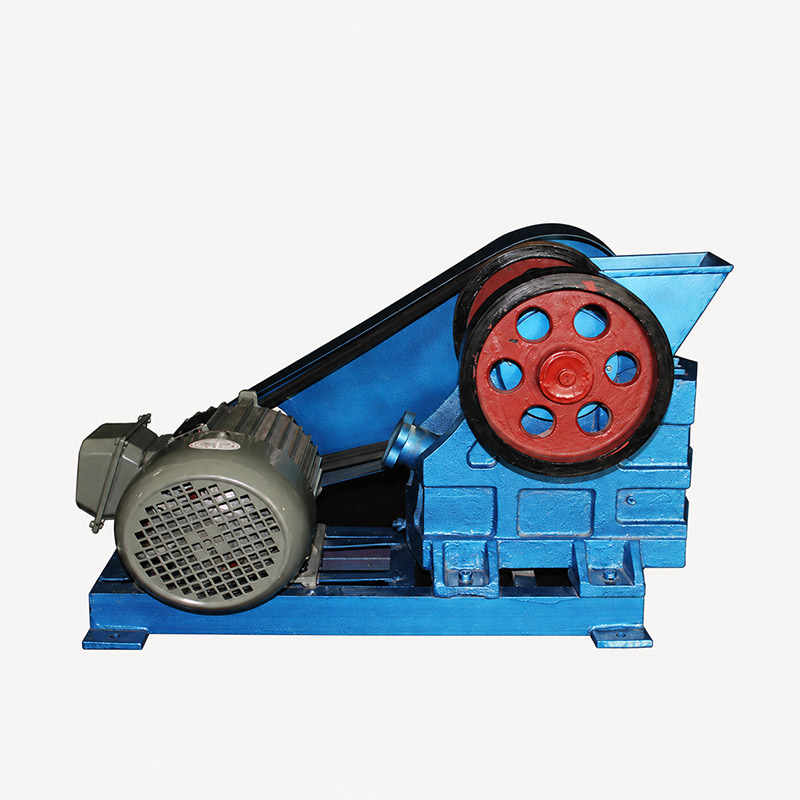
硬く、脆く、摩耗性のサンプル材料用のジョークラッシャーセットアップ。
粉砕工程のセットアップ:供給制御から排出まで
ジョークラッシャーの試運転は、モーターを始動してギャップを調整するだけではありません。マシンは完全なインストールとしてチェックされる必要があります。フレームは安全であり、ドライブガードが所定の位置にあり、排出経路には障害物がなく、供給装置は材料の進入を制御できる必要があります。オペレータは、機械を素早く停止する方法と、詰まりを安全に取り除く方法を知っておく必要があります。調整の前に、特にジョー、フライホイール、および駆動コンポーネントの周囲で安全手順に従う必要があります。
実際の試運転シーケンス
体系的な最初の実行により、オペレーターは後の作業のベースラインを得ることができます。正確な手順はメーカーの指示に従う必要がありますが、次の順序は実験用ジョークラッシャーに役立つフレームワークです。:
- 最初の始動前に機械を点検してください。ファスナーがしっかりと締まっており、ガードがしっかりと固定されており、チャンバーが清潔であることを確認してください。最初の試行では吐出口が控えめな値に設定されていることを確認してください。
- サンプル全体ではなく、材料の代表的な小さな部分を使用します。飼料の質量、上部のおおよそのサイズ、目に見える水分や粘土含有量を記録します。
- 粉砕機を餌を与えずに始動し、異常な音や振動がないか確認してください。材料を導入する前に、安定した速度に達するまで待ちます。
- 徐々に餌を与えます。放電とモーター負荷に注意してください。チャンバーが詰まり始めた場合は、材料を無理に押し込むのではなく、供給を停止するか遅くしてください。
- 完全な排出物を収集し、目標のトップサイズでふるいにかけます。オーバーサイズとアンダーサイズの部分を記録します。サンプルがプロジェクト記録にとって重要な場合は、製品の写真を撮ってください。
- 排出口を少しずつ調整し、新しい部分で繰り返します。最初の設定が最終的な設定になるとは考えないでください。設定と製品サイズの関係は実際の素材を測定する必要があります。
- 最終的な設定、プレートの状態、送り速度、製品サイズを記録します。これらの記録により、後のバッチを比較できるようになり、プレートが摩耗したときのドリフトを特定するのに役立ちます。
- 試用後は、機械とその周囲を清掃してください。次のサンプルの前に、チャンバーと排出経路に物質が滞留していないか確認してください。
この順序は意図的に保守的です。ジョークラッシャーは、粉砕できない物体、開口部に対して大きすぎる材料の供給、または機械に負荷がかかっている状態でのギャップの調整によって損傷する可能性があります。オペレータは、機械の動作中に工具で強制的に詰まりを起こさせないでください。メーカーのガイダンスに従って、電源を遮断し、ロックアウト手順に従い、チャンバーを空にします。信頼性の低い結果を生み出す急いで試してみるよりも、数分間の慎重なセットアップの方が価値があります。
メンテナンスと摩耗チェック
ジョークラッシャーは機械的には頑丈ですが、メンテナンスフリーではありません。ジョープレートは摩耗部品であり、その状態は製品サイズと消費電力の両方に影響します。プレートに不均一な摩耗、亀裂、固定の緩みがないか定期的に検査してください。トグルプレートとそのシート、ベアリング、フライホイール、ドライブベルトまたはカップリングをチェックしてください。給油箇所は推奨間隔でメンテナンスし、故障になる前に異音を調査する必要があります。
摩耗が均一ではありません。片側から入った材料はその側でより激しく摩耗する可能性がありますが、サイズごとに分離されたフィードはチャンバーの下部をより早く摩耗させる可能性があります。設計に従ってプレートを回転または反転できる場合、そのオプションは耐用年数の延長に役立つ可能性があります。プレートが壊れていないからといってまだ許容できると考えないでください。プレートが摩耗するとニップ角度が変化し、粉砕機が飼料を掴む能力が低下する可能性があります。本当の原因が摩耗である場合、結果は送りの問題のように見える場合があります。
プレート交換や調整後は吐出設定を確認してください。新しいプレートを使用すると有効ギャップが変更される可能性があり、以前に機能していた設定では変更後は同じ製品が得られない可能性があります。リードピース、ゲージ、またはメーカー推奨の方法による簡単なチェックで設定を確認できます。次のオペレータがベースラインを知ることができるように、チェックを記録する必要があります。忙しい研究室では、この記録は口頭での引き継ぎよりも役立つことがよくあります。
洗浄とサンプルの完全性
サンプルの完全性はクラッシャーの設定以外にも依存します。処理の順序、サンプル間の洗浄、排出後の製品の取り扱い方法によって異なります。硬い磨耗性サンプルの後に柔らかいサンプルが続くと、柔らかいサンプルがチャンバーから摩耗粒子を拾う可能性があります。微量分析用のサンプルが対象元素を含むサンプルの後に続く場合、残留物によって結果に偏りが生じる可能性があります。洗浄方法は、材料およびテストの分析感度に適したものでなければなりません。
実際的なアプローチは、清掃ルーチンと重要な作業の空検査を確立することです。剥がれた物質をブラシと掃除機で取り除きます。手順が許せば、アクセス可能な表面を拭きます。排出エリアと飼料ホッパーを点検してください。次のサンプルの少量を分析し、残留物が懸念される場合は廃棄します。これは完全な品質手順に代わるものではありませんが、多様な材料を扱う実験室でキャリーオーバーを削減する現実的な方法です。収集トレイと製品の検査に使用するふるいにも同じ規律を適用する必要があります。
選択チェックリストとよくある誤解
ジョークラッシャーの購入は、材質、必要な製品、機械の使用方法に基づいて行う必要があります。次のチェックリストはトライアルの代わりにはなりませんが、モデルを選択する前に回答する必要がある質問を整理するのに役立ちます。値が不明な場合は、推測するのではなく、測定するかメーカーと話し合う必要があります。
| 選択質問 | 確認すべきこと | なぜそれが重要なのか |
|---|---|---|
| 最大の飼料塊はどれですか | 餌の上部のサイズ、形状、および変動性 | 供給開口部は安全なマージンを持って材料を受け入れる必要があり、スラブ形状のピースは丸いピースとは異なる動作をする可能性があります。 |
| 必要な製品トップのサイズ | 次の製粉またはテストの目標サイズと許容可能なオーバーサイズ | 排出設定と破砕段数は、破砕機単独ではなくターゲットに応じて決まります。 |
| 素材の硬さと摩耗性はどのくらいですか | 圧縮強度、シリカ含有量、摩耗リスク | 硬度は負荷とスループットに影響します。摩耗性はプレートの寿命と汚染に影響を与えます。 |
| どれくらいの水分や粘土が存在するのか | 受け取ったままの潤い、ベタつき、ブリッジ傾向 | 湿った飼料や粘着性のある飼料はホッパーを閉塞し、有効開口部が減少する可能性があります。 |
| 汚染は重大ですか | プレート材質、サンプル質量、分析感度 | 摩耗金属は、あるテストでは許容可能でも、別のテストでは許容できない場合があります。 |
| 機械はどのように使用されるのか | バッチサイズ、頻度、デューティサイクル、および洗浄ルーチン | 断続的な実験室での作業と連続的な生産では、ドライブとフレームに異なる要求が生じます。 |
機器に関する議論では、いくつかの誤解が繰り返し現れます。 1 つは、破砕機は常に大きい方が優れているということです。大型の機械はより多くの飼料を受け入れることができますが、洗浄が難しくなり、保管が難しくなり、少量のサンプルの場合は効率が低下する可能性があります。もう1つは、吐出量設定が製品上面サイズと同じであることです。実際には、積には分布が含まれており、上部のサイズがギャップよりも大きくなる可能性があります。 3つ目は、1台の粉砕機であらゆる材料に対応できることです。硬い、粘着性のある、または熱に弱い素材の場合は、別のアプローチまたは前処理ステップが必要になる場合があります。
4 番目の誤解は、容量に関するものです。スループットの数値はマシンのみの特性ではありません。それは、供給材料、ギャップ、供給方法、および製品要件の結果です。購入者は、容量数値の背後にある条件を尋ね、独自の資料を使用して試用を計画する必要があります。 5 番目の誤解は、摩耗は単なるメンテナンスコストであるということです。摩耗により、チャンバーの形状、製品のサイズ、汚染のリスクも変化します。摩耗部品はスペア部品としてだけでなく、プロセス変数として扱う必要があります。
信頼できる最初の段階を必要とする研究室にとって、実際的な次のステップは、飼料と製品の要件を定義し、利用可能な製品を確認することです。 TENCAN ジョークラッシャー構成を変更し、複数の排出設定で小規模な試行を実行します。結果を記録し、二次ミルの目標と比較します。の TENCAN ジョークラッシャー その後、一般的な説明ではなく、測定された要件に照らして評価できます。このアプローチは、より適切な機器の選択、より再現性の高いサンプル前処理、および粉砕段階が終了して粉砕段階が始まる場所をより明確に理解するのに役立ちます。