
Guide de sélection du broyeur à boulets à revêtement intérieur
Un broyeur à boulets à rouleaux à revêtement intérieur est généralement envisagé lorsqu'un laboratoire ou une usine pilote a besoin d'un broyage par lots mais ne peut pas accepter le ramassage du fer provenant d'un tambour en acier sans revêtement. Le tambour tourne sur des rouleaux, les éléments de broyage basculent à l'intérieur et le matériau entre en contact avec un revêtement sélectionné pour sa résistance à l'usure, sa compatibilité chimique ou sa faible contamination plutôt que la coque du broyeur elle-même. Cela ressemble à un simple changement matériel. En pratique, le revêtement influence le mouvement du support, le volume de travail, le nettoyage et la quantité de corps étrangers pouvant atteindre le produit. Ce guide examine ces interactions pour les ingénieurs et les acheteurs qui doivent spécifier, tester ou dépanner un broyeur à boulets à revêtement intérieur. Il ne propose pas de recette universelle, car la bonne configuration dépend de la matière première, de la taille des particules cibles, de la taille du lot et de la limite de contamination acceptable.
Ce que change le revêtement intérieur dans un broyeur à boulets
Un broyeur à boulets à rouleaux à revêtement intérieur appartient à la famille des broyeurs à tambour ou à rouleaux. Un tambour de broyage horizontal est soutenu par des rouleaux ou un châssis. Lorsque le tambour tourne, la charge du support monte d'un côté puis retombe ou recule, appliquant un impact et une attrition au matériau. La doublure intérieure est la surface que le support et la poudre touchent réellement. Il protège la coque, mais il fait également partie de l'environnement de broyage. Sa dureté, son état de surface, son épaisseur, sa masse et sa résistance chimique peuvent modifier le taux d'usure, le risque de contamination, la rétention de chaleur et les efforts de nettoyage.
Le revêtement est une pièce d'usure et une surface de traitement
Deux erreurs sont courantes lors de la spécification de ce type de broyeur. La première consiste à traiter la doublure comme une couche de protection passive. Dans les travaux sensibles à la contamination, le revêtement peut être une source importante de particules étrangères s'il est plus mou que le matériau à broyer ou si la charge du média est très abrasive. La seconde consiste à supposer qu’un revêtement plus dur donne toujours un meilleur résultat. Un revêtement très dur peut prolonger la durée de vie, mais il peut également augmenter les coûts, compliquer l'inspection et modifier la façon dont le support glisse ou culbute à l'intérieur du tambour. Un revêtement trop lisse peut favoriser le glissement plutôt que la cascade. Une doublure épaisse peut réduire le volume de travail effectif. Ces effets sont généralement moindres que les changements de vitesse ou de taille du support, mais ils sont importants lorsqu'un processus est déjà proche de sa cible.
Ce que la doublure ne résout pas
Un revêtement intérieur ne peut pas corriger une mauvaise préparation des aliments, une mauvaise taille de support, un remplissage excessif ou un objectif de taille de particule irréaliste pour un broyeur à tambour. Il n’élimine pas non plus la contamination provenant des supports de broyage, des impuretés d’alimentation, des joints ou de la manipulation des échantillons. Si l’exigence est une faible collecte de fer, l’ensemble du chemin de contact doit être revu : outils d’alimentation, fluide, revêtement, décharge et nettoyage. Un revêtement n’est pas non plus un dispositif de contrôle de la température. Cela peut influencer le transfert de chaleur et la masse thermique, mais la chaleur de meulage provient toujours du travail mécanique. Enfin, un revêtement ne rend pas un broyeur discontinu continu. Le chargement, le déchargement et le nettoyage font partie du temps de cycle.
Comment juger si une doublure fonctionne
Une évaluation utile de la doublure va au-delà de l’usure visuelle. Enregistrez la contamination du produit, l'usure du revêtement, la consommation de support, la distribution granulométrique d'un lot à l'autre, le temps de nettoyage et tout changement dans l'apparence ou l'odeur du produit. Un revêtement qui dure longtemps mais qui contamine le lot n'est pas une réussite. Une doublure qui reste propre mais qui s’use rapidement peut être trop coûteuse. Si le broyeur est utilisé pour plusieurs matériaux, vérifiez si le revêtement retient les fines ou l'humidité du lot précédent. Le meilleur revêtement pour un produit peut être un mauvais choix pour un autre, même lorsque les deux sont traités dans des fûts de même taille.
Adaptation du revêtement au matériau et à la limite de contamination
La sélection du revêtement doit commencer par le matériau à traiter, et non par une préférence de catalogue. Les questions clés sont simples : dans quelle mesure l’aliment est-il abrasif ? Quelle contamination est inacceptable ? Le processus utilise-t-il de l’eau, des solvants, des acides ou des sels ? Le moulin fonctionnera-t-il à sec ou à l'eau ? Quelle méthode de nettoyage sera utilisée ? Les réponses réduisent les options pratiques avant le début de tout test. Pour un spécifique TENCAN broyeur à boulets à revêtement intérieur, confirmez quels matériaux de revêtement sont disponibles pour le tambour et l'application sélectionnés.
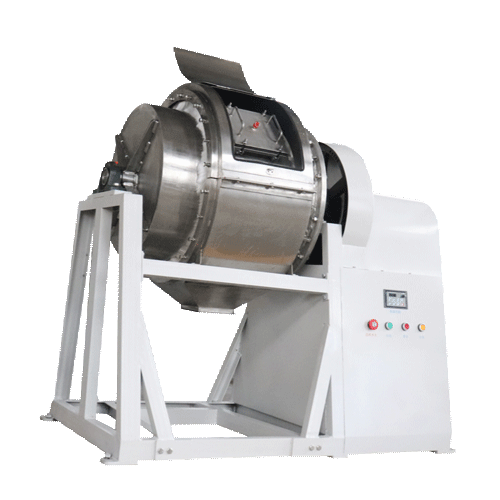
Vue du produit du broyeur à boulets à revêtement intérieur ; La configuration du revêtement et du tambour doit être confirmée pour l’application prévue.
Dureté, usure et contamination
Les minéraux durs comme le quartz, l’alumine et certaines scories sont abrasifs. Ils peuvent user rapidement une doublure douce et produire une grande quantité de débris de doublure. Dans ces cas-là, un revêtement en céramique dure peut être envisagé, mais l’usure de la céramique crée des particules de céramique. La question importante est de savoir si ces débris sont acceptables dans le produit final. Pour les matériaux plus mous ou chimiquement sensibles, un revêtement en polymère peut réduire la contamination métallique, mais il peut avoir une résistance à l'abrasion plus faible et une limite de température plus basse. Les revêtements métalliques peuvent être résistants et pratiques lorsque le fer n'est pas un problème, mais ils constituent généralement un mauvais choix pour les travaux stricts à faible teneur en fer. Il n’existe pas de classement universel. Le choix correct dépend des spécifications du produit et du coût de la contamination.
Compatibilité chimique et nettoyage
Un revêtement doit résister au liquide ou à l'atmosphère présent dans le fût. Les boues à base d'eau, les solvants organiques, les solutions acides et les aliments contenant du sel peuvent attaquer certains matériaux. L’état de surface et la porosité comptent également. Un revêtement qui absorbe l’humidité ou retient la poudre fine peut provoquer une contamination croisée entre les lots. Si le laboratoire traite de nombreux matériaux différents, un revêtement dédié ou un tambour dédié peut s'avérer plus pratique qu'un nettoyage en profondeur d'une unité partagée. Vérifiez si le solvant de nettoyage est compatible avec le revêtement et avec le support. Un revêtement qui gonfle, ramollit ou se fissure pendant le nettoyage créera plus de problèmes qu’il n’en résoudra.
Ajustement mécanique et volume utile
Le revêtement est épais, ce qui réduit le volume interne du tambour. Cette réduction affecte la taille du lot utilisable, la charge du support et l'espace libre disponible pour le mouvement des matériaux. Un revêtement épais peut améliorer la durée de vie mais laisse moins de place au meulage. Le revêtement doit également être installé solidement. Les fixations, les joints et les bords ne doivent pas emprisonner le matériau ni créer de zones mortes où la poudre s'accumule. La dilatation différentielle entre le revêtement et la coque peut avoir une importance si le broyeur est utilisé avec des matériaux chauds ou dans une pièce chaude. Demandez le volume de travail net après le revêtement, et pas seulement la taille nominale du tambour.
Support, charge et fenêtre de broyage
Même une doublure bien choisie ne peut compenser une mauvaise sélection des médias. Les agents de broyage effectuent la majeure partie du travail et constituent également une source majeure d'usure et de contamination. Le support doit être compatible avec le produit et la doublure. Si le revêtement est en céramique mais que les fluides sont en acier, une contamination par le fer peut toujours se produire en raison de l'usure du fluide. Si le revêtement est en polymère mais que les supports sont grands et denses, le revêtement peut subir des dommages dus aux impacts. Le broyeur, le revêtement et les médias doivent être traités comme un seul système.
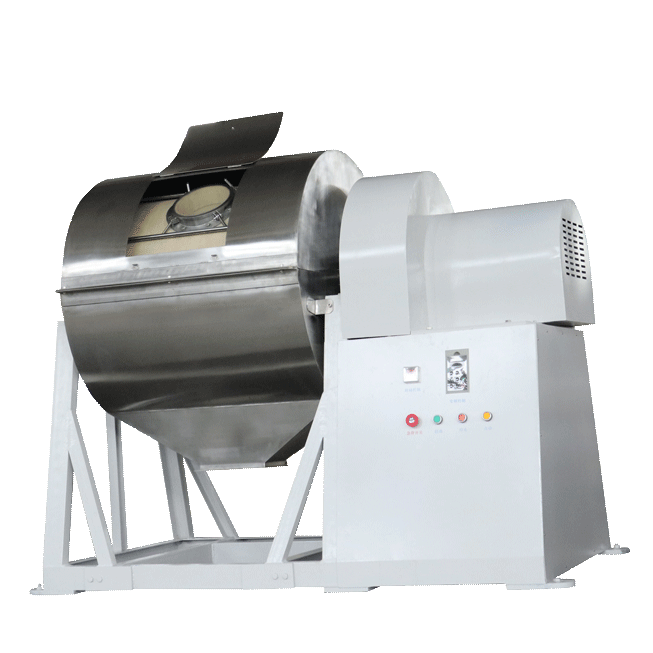
Vue de l'équipement du broyeur à boulets à revêtement intérieur ; la taille et la charge du support doivent être adaptées au tambour et au produit.
Taille et densité du support
Les médias plus gros fournissent plus d’énergie d’impact et peuvent briser les particules d’aliment plus grossières. Les supports plus petits offrent plus de points de contact et sont souvent meilleurs pour un broyage fin, mais ils peuvent ne pas briser efficacement les grosses particules. Les médias à haute densité augmentent l'énergie de broyage, mais ils augmentent également l'usure, la génération de chaleur et le risque d'endommagement du revêtement. La forme du support affecte également le mouvement. Les supports sphériques roulent et culbutent de manière prévisible, tandis que les supports cylindriques ou irréguliers peuvent s'emboîter ou modifier le profil de charge. Dans un broyeur à boulets et à rouleaux, le média doit être adapté à la taille de l'alimentation, à la taille des particules cible et au revêtement. Un plan de test pratique devrait réduire la gamme de supports plutôt que de passer directement à une taille unique.
Niveau de remplissage et rapport bille/poudre
Si le remplissage du média est trop faible, le meulage devient inefficace et le revêtement peut subir un impact ou une abrasion plus direct. Si le remplissage est trop élevé, les médias ne peuvent pas bouger librement, la demande d'énergie augmente et la génération de chaleur augmente. Le matériau de remplissage compte également. Trop de poudre peut amortir le support et ralentir sa casse ; trop peu de poudre réduit le nombre de contacts de particules par passage. Le rapport bille/poudre est un paramètre de mise à l’échelle utile car il décrit la quantité d’énergie du média disponible pour une masse donnée de produit. Pour un broyage fin, un rapport plus élevé peut améliorer les résultats, mais il réduit également la capacité du lot. Le meilleur équilibre doit être confirmé par des tests plutôt que supposé.
Usure des médias et usure de la doublure
La consommation de médias est un indicateur indirect de contamination. Si l'usure du support augmente après un changement de revêtement, de vitesse ou de remplissage, le produit peut recevoir davantage de particules étrangères. Conservez des enregistrements du poids du support avant et après des analyses représentatives lorsque la contamination est critique. Inspectez les supports utilisés pour déceler les fissures, les plats et les écailles. Un support cassé peut endommager le revêtement et créer des fragments pointus difficiles à retirer. Évitez de mélanger des médias de différents matériaux à moins qu'il n'y ait une raison technique claire et que l'effet sur la contamination soit compris. Une spécification de support simple et documentée est plus facile à contrôler qu'une charge mixte qui change d'un lot à l'autre.
Vitesse, taille d'alimentation et distribution granulométrique
La vitesse de rotation est l’une des variables les plus importantes dans un broyeur à boulets. Cela modifie la trajectoire des médias, l’énergie de chaque impact, la quantité d’attrition et la chaleur générée. La vitesse ne doit pas être ajustée uniquement pour raccourcir un lot. Il doit être sélectionné en tenant compte de la taille du flux, de la charge du support et de la distribution cible. Si le moulin a une vitesse variable, enregistrez le réglage pour chaque essai. Si la vitesse est fixe, compensez en fonction de la taille du support, du remplissage, de la taille du lot ou du temps de fraisage plutôt que de forcer le processus au-delà de sa fenêtre pratique.
Vitesse critique comme référence
La vitesse critique théorique est la vitesse à laquelle le milieu serait centrifugé et cesserait de culbuter. Pour un tambour de diamètre interne D en mètres, une formule de référence courante est Nc = 42,3 divisé par la racine carrée de D, en tours par minute. Il s'agit d'une valeur de référence et non d'un point de fonctionnement recommandé. De nombreux broyeurs à tambour fonctionnent en dessous de la vitesse critique, et le meilleur point dépend du support, de l'alimentation et de la taille des particules requise. La formule est utile pour comparer des tambours de différentes tailles et pour vérifier si une vitesse proposée est plausible. Cela ne remplace pas un essai avec le matériel réel.
Cascade, cataracte et centrifugation
À faible vitesse, le support a tendance à rouler, à glisser ou à tomber en cascade. L'attrition et le frottement superficiel sont importants, tandis que l'énergie d'impact est relativement faible. À une vitesse plus élevée, les médias sont soulevés plus loin et tombent selon un schéma de cataracte, ajoutant ainsi un impact. À très grande vitesse, la charge peut centrifuger contre le revêtement et le broyage s'arrête presque. Le broyage fin nécessite souvent un équilibre entre impact et attrition. Un impact trop important peut fracturer le matériau, endommager un revêtement souple ou créer une large distribution granulométrique. Un impact trop faible peut laisser des particules grossières dans le produit. L’apparence visuelle correcte de la charge ne remplace pas les données sur la taille des particules, mais elle aide à expliquer ce que fait le broyeur.
Taille du flux et PSD cible
Un broyeur à boulets est généralement un broyeur de broyage fin ou de finition, et non un broyeur primaire. Les aliments trop grossiers risquent de ne pas être pincés par le support, d'endommager le revêtement ou de rester sous forme de queue grossière dans le produit. Un pré-concassage, un criblage ou une autre étape de réduction de taille peut être nécessaire. Le média doit être suffisamment grand pour entrer en contact avec les particules d'alimentation, mais pas au point de provoquer une usure excessive du revêtement. La distribution granulométrique cible doit être définie par plusieurs valeurs médianes. Le D50 est utile, mais la portée, la queue grossière et la teneur en fines comptent également. Le surbroyage peut provoquer une agglomération, des modifications de surface et une contamination. Si les spécifications sont strictes, envisagez un broyage ou une classification par étapes plutôt qu'un long lot.
Traitement sec et humide
Le broyage humide peut améliorer la dispersion des particules, réduire la poussière et aider à contrôler la température, mais il introduit des problèmes de viscosité du lisier, de séchage et de compatibilité du revêtement. Le broyage à sec est plus simple dans certains laboratoires, mais il peut provoquer une prise en masse, de la poussière et un revêtement du support. Le revêtement intérieur doit être adapté au parcours choisi. Un revêtement qui fonctionne bien dans la poudre minérale sèche n'est peut-être pas le meilleur choix pour un coulis à base de solvant. Le même tambour peut nécessiter des procédures de nettoyage différentes pour le travail à sec et humide. Avant de choisir un itinéraire, vérifiez que la configuration du broyeur et le revêtement sont adaptés au liquide ou à l'atmosphère prévu.
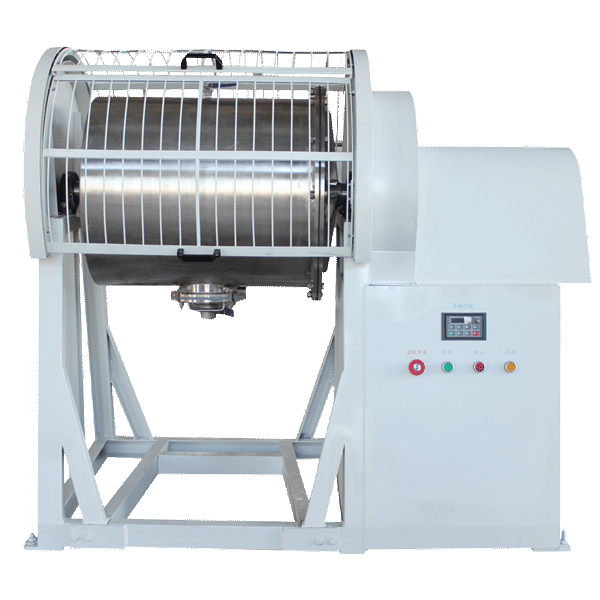
Configuration du broyeur à boulets à rouleaux doublés intérieurement ; les essais par lots doivent confirmer ensemble la vitesse, le support et la taille de l'alimentation.
Taille du lot, mise à l'échelle et attentes en matière de débit
La taille du lot doit être basée sur le volume de travail net une fois le revêtement installé. Le tambour doit contenir la charge multimédia, le matériau et suffisamment d'espace libre pour que la charge puisse se déplacer. Un lot qui remplit trop complètement le tambour sera mal broyé, quel que soit le revêtement. Pour une mise à l’échelle, le volume seul ne suffit pas. Gardez le rapport média/poudre, le pourcentage de vitesse critique, la taille du média par rapport à la taille de l'alimentation et la rhéologie de la boue ou de la poudre aussi proches que possible. Un essai pilote peut alors montrer si le tambour plus grand produit une distribution similaire ou si la vitesse et la charge du support doivent être ajustées.
Paramètres de mise à l'échelle
Mesurez la ligne de base dans un petit tambour : masse du média, masse du produit, diamètre du média, vitesse de rotation, temps de fraisage et PSD du produit. Lorsque vous passez à un broyeur à boulets à revêtement intérieur plus grand, utilisez ces ratios comme point de départ. Vérifiez le volume net après le revêtement, car un revêtement épais peut réduire la capacité plus que prévu. Si le broyeur le plus grand a un diamètre différent, comparez la vitesse en pourcentage de la vitesse critique plutôt qu'en tr/min brut. Si le support est modifié, comparez l'énergie par unité de masse, pas seulement la taille de la balle. L’objectif est de reproduire l’environnement de broyage, et pas seulement la forme du tambour.
Débit et planification
Le débit d’un broyeur discontinu comprend le chargement, le broyage, le déchargement, le nettoyage et l’inspection. Une mouture rapide qui prend des heures à nettoyer peut être moins productive qu’une mouture légèrement plus lente avec une routine de nettoyage plus simple. Le choix de la doublure peut affecter cet équilibre. Un revêtement rugueux ou poreux peut contenir plus de poudre et nécessiter plus de temps de nettoyage. Une doublure lisse peut nettoyer plus rapidement mais s’user différemment. Pour un calendrier de production, effectuez un test de cycle complet plutôt que de mesurer uniquement le temps de broyage. Incluez le temps nécessaire pour changer de support, inspecter le revêtement et vérifier le lot suivant. Ce total est le nombre qui compte pour la planification.
Discipline en matière de température, de nettoyage et d’entretien
Le meulage génère de la chaleur par friction et impact. Les matériaux à bas point de fusion, les sels hydratants et les poudres sensibles à l'oxydation peuvent être affectés par une augmentation même modeste de la température. Le revêtement a une masse thermique et peut influencer le transfert de chaleur, mais il n’évacue pas la chaleur. Si la température vous préoccupe, réduisez la vitesse, raccourcissez le cycle, utilisez un broyage intermittent ou contrôlez la température ambiante. Une atmosphère inerte ne doit être utilisée que si le broyeur est conçu pour cela. N'improvisez pas une atmosphère scellée autour d'un fût standard sans comprendre les implications en matière de pression et de sécurité.
Nettoyage et contamination croisée
Le nettoyage commence par la surface du revêtement. Inspectez les fissures, les éclats, la poudre incrustée et la décoloration. Utilisez des brosses douces, un équipement d'aspiration et des produits de nettoyage compatibles avec le revêtement et le support. Évitez les grattoirs métalliques qui peuvent entailler une surface en polymère ou en céramique. Si le broyeur est utilisé pour des travaux sensibles aux traces, un revêtement dédié ou une validation de nettoyage documentée peut être plus fiable qu'un nettoyage visuel. Les résidus secs peuvent nécessiter une procédure différente de celle des boues humides. Après le nettoyage, laissez le tambour sécher complètement si le lot suivant est sensible à l'humidité.
Inspection et dossiers
Tenez un journal d’entretien simple pour le revêtement, les supports, les rouleaux, les joints et les fixations. Enregistrez la date, le produit, la taille du lot, la vitesse, la charge du support et toute usure observée. Une photographie du revêtement à chaque inspection peut révéler des changements graduels difficiles à constater au quotidien. Vérifiez que le support n'est pas cassé après chaque cycle à haute énergie. Confirmez que les attaches de la doublure restent sécurisées et qu'aucun matériau n'est coincé derrière les bords. Si un revêtement est remplacé, exécutez un lot de référence et comparez la distribution granulométrique avec le revêtement précédent. Cela transforme la maintenance en données de processus plutôt qu'en une estimation visuelle.
Liste de contrôle de sélection et symptômes courants du processus
Utilisez une liste de contrôle structurée lorsque vous discutez d'un broyeur à boulets à revêtement intérieur avec un fournisseur ou que vous planifiez un essai interne. Le tableau ci-dessous ne remplace pas les tests, mais il permet d'exposer les hypothèses avant qu'elles ne deviennent coûteuses.
| Zone de décision | Questions auxquelles répondre | Pourquoi c'est important |
|---|---|---|
| Matière première | Quelle est la dureté, l’abrasivité, l’humidité et la nature chimique de l’aliment ? | Définit la liste restreinte des doublures et des médias. |
| Cible PSD | Que sont le D50, la limite grossière, la limite fine et la plage acceptable ? | Définit si un broyeur à tambour peut répondre aux spécifications. |
| Limite de contamination | La contamination par le fer, la céramique, les polymères ou les lots croisés est-elle la principale préoccupation ? | Détermine le chemin de contact complet, pas seulement le revêtement. |
| Taille du lot | Quelle est la masse de produit utilisable après prise en compte du support et de l’espace libre ? | Associe le volume de la batterie à une sortie réaliste. |
| Sec ou humide | Le processus utilisera-t-il de la poudre, de la boue, du solvant ou de l’eau ? | Affecte la compatibilité du revêtement, le nettoyage et le contrôle de la poussière. |
| Médias | Quels matériaux, dimensions, formes et charges sont pris en compte ? | Contrôle l’énergie de broyage et le risque de contamination. |
| Vitesse | Le broyeur est-il à vitesse fixe ou à vitesse variable, et à quel point son fonctionnement est-il proche de la vitesse critique ? | Définit l’équilibre de l’impact et de l’attrition. |
| Nettoyage | Quelle méthode de nettoyage et validation sont requises entre les produits ? | Empêche la contamination croisée et les dommages à la doublure. |
| Mise à l'échelle | Quels ratios resteront constants entre les essais en laboratoire et les essais pilotes ? | Réduit le risque d’échec d’un lot de laboratoire réussi à une taille plus grande. |
Lorsqu’un processus est sous-performant, le revêtement n’est qu’une des causes possibles. Le tableau ci-dessous montre où chercher en premier.
| Symptôme | Domaines probables à vérifier | Première étape pratique |
|---|---|---|
| Broyage lent | Taille du support, remplissage, vitesse, taille d'alimentation, taille du lot | Exécutez une petite matrice de changements de support et d'heure avant de changer la doublure. |
| Large répartition granulométrique | Remplissage excessif, impact excessif, cycle court, variation d'alimentation | Vérifiez le niveau de remplissage et la vitesse ; comparez D50 et la durée, pas seulement la médiane. |
| Contamination élevée | Usure du revêtement, usure du support, outils d'alimentation, résidus de nettoyage | Vérifiez chaque surface de contact et pesez les supports avant et après une analyse. |
| Casse médiatique | Qualité du support, énergie d'impact, dommages au revêtement, corps étrangers | Inspecter les supports et la doublure ; réduisez la vitesse ou révisez la taille du support si nécessaire. |
| Chaleur excessive | Vitesse, remplissage, temps de gâchage, masse thermique du revêtement | Réduire l'apport d'énergie ou utiliser des cycles plus courts ; vérifier les limites de température des matériaux. |
| Prise en masse ou enrobage | Humidité, traitement à sec, effets électrostatiques, surbroyage | Contrôlez l’humidité, ajustez l’heure ou évaluez un itinéraire humide si compatible. |
Questions pratiques posées par les acheteurs
À quoi sert un broyeur à boulets à rouleaux à revêtement intérieur ?
Il est utilisé pour le broyage par lots et la réduction de taille où le produit doit entrer en contact avec un revêtement plutôt qu'une coque en acier non revêtue. Le travail typique comprend la préparation d'échantillons en laboratoire, de poudres céramiques et minérales, de matériaux chimiques et d'autres lots où la contamination, le nettoyage ou la protection contre l'usure sont importants. L'adéquation exacte dépend de la taille de l'alimentation, de la taille des particules cibles et de la configuration du broyeur.
Comment choisir le matériau de la doublure ?
Commencez par la limite de contamination et l’abrasivité de l’aliment. Vérifiez ensuite la compatibilité chimique, la méthode de nettoyage, la température et l’ajustement mécanique. Un revêtement dur n’est pas automatiquement meilleur s’il produit des débris d’usure en céramique inacceptables. Une doublure douce n’est pas automatiquement plus propre si elle s’use rapidement ou absorbe l’humidité. Confirmez les options disponibles pour le tambour spécifique et testez avec le matériau réel.
Peut-il être broyé jusqu'à une taille de particule de l'ordre du micron ?
Cela peut être possible pour certains matériaux, mais le résultat dépend de la taille de l'alimentation, du support, de la vitesse, du temps de broyage et de la distribution requise. Un broyeur à boulets ne garantit pas un objectif de micron spécifique. Définissez la cible comme une distribution, exécutez un petit lot et mesurez le produit. Si l’objectif nécessite une distribution très fine ou étroite, comparez les résultats avec d’autres voies de broyage avant de vous engager dans une mise à l’échelle.
Un broyeur à boulets à rouleaux à revêtement intérieur est plus utile lorsque le revêtement, le support et les variables de fonctionnement sont traités comme un seul système. Commencez par le matériau et la limite de contamination, confirmez le volume de travail net et testez ensemble le support et la vitesse. Conservez des enregistrements qui relient l’état du revêtement, l’usure du support et les résultats de la taille des particules. Cette approche donne aux acheteurs et aux ingénieurs de procédés une base de sélection défendable et évite l'erreur courante consistant à s'attendre à ce qu'un changement de revêtement résolve un problème créé par la taille de l'alimentation, le niveau de remplissage ou un objectif de taille de particule irréaliste.