
Guia de seleção de moinho de bolas com revestimento interno
Um moinho de rolos com revestimento interno geralmente é considerado quando um laboratório ou planta piloto precisa de moagem em lote, mas não pode aceitar o coletor de ferro que vem de um tambor de aço sem revestimento. O tambor gira sobre os rolos, o meio de moagem gira para dentro e o material entra em contato com um revestimento selecionado para resistência ao desgaste, compatibilidade química ou baixa contaminação, em vez da própria carcaça do moinho. Isso soa como uma simples mudança material. Na prática, o revestimento influencia o movimento do meio, o volume de trabalho, a limpeza e a quantidade de corpos estranhos que podem atingir o produto. Este guia examina essas interações para engenheiros e compradores que precisam especificar, testar ou solucionar problemas de um moinho de bolas de rolo revestido interno. Ele não oferece uma receita universal, porque a configuração correta depende do material de alimentação, do tamanho da partícula alvo, do tamanho do lote e do limite de contaminação aceitável.
O que o revestimento interno muda em um moinho de bolas
Um moinho de bolas com revestimento interno pertence à família dos moinhos de tambor ou rolo. Um tambor de moagem horizontal é suportado por rolos ou por uma estrutura. À medida que o tambor gira, a carga da mídia sobe para um lado e depois cai ou rola para trás, aplicando impacto e atrito ao material. O revestimento interno é a superfície que a mídia e o pó realmente tocam. Protege a casca, mas também passa a fazer parte do ambiente de moagem. Sua dureza, condição de superfície, espessura, massa e resistência química podem alterar a taxa de desgaste, o risco de contaminação, a retenção de calor e o esforço de limpeza.
O revestimento é uma peça de desgaste e uma superfície de processo
Dois erros são comuns na especificação deste tipo de moinho. A primeira é tratar o forro como uma camada protetora passiva. Em trabalhos sensíveis à contaminação, o revestimento pode ser uma fonte significativa de partículas estranhas se for mais macio que o material a ser lixado ou se a carga do meio for altamente abrasiva. A segunda é assumir que um revestimento mais duro sempre dá um resultado melhor. Um revestimento muito rígido pode prolongar a vida útil, mas também pode aumentar os custos, complicar a inspeção e alterar a maneira como a mídia desliza ou cai dentro do tambor. Um forro muito liso pode estimular o deslizamento em vez da cascata. Um forro grosso pode reduzir o volume efetivo de trabalho. Esses efeitos são geralmente menores do que mudanças na velocidade ou no tamanho da mídia, mas são importantes quando um processo já está próximo de seu alvo.
O que o forro não resolve
Um revestimento interno não pode corrigir a má preparação da alimentação, o tamanho errado do meio, o enchimento excessivo ou um alvo de tamanho de partícula que não é realista para um moinho de tambor. Também não elimina a contaminação proveniente de meios de moagem, impurezas de alimentação, vedações ou manuseio de amostras. Se o requisito for baixa captação de ferro, todo o caminho de contato deverá ser revisado: ferramentas de alimentação, meio, revestimento, descarga e limpeza. Um forro também não é um dispositivo de controle de temperatura. Pode influenciar a transferência de calor e a massa térmica, mas o calor de moagem ainda vem do trabalho mecânico. Finalmente, um revestimento não torna um moinho contínuo. Carregar, descarregar e limpar continuam fazendo parte do tempo do ciclo.
Como avaliar se um forro está funcionando
Uma avaliação útil do revestimento vai além do desgaste visual. Registre a contaminação do produto, o padrão de desgaste do revestimento, o consumo de mídia, a distribuição do tamanho das partículas entre lotes, o tempo de limpeza e qualquer alteração na aparência ou no cheiro do produto. Um revestimento que dura muito mas contamina o lote não dá certo. Um forro que permanece limpo, mas que se desgasta rapidamente, pode ser muito caro. Caso o moinho seja utilizado para diversos materiais, verifique se o revestimento retém finos ou umidade do lote anterior. O melhor revestimento para um produto pode ser uma má escolha para outro, mesmo quando ambos são processados no mesmo tamanho de tambor.
Adequação do revestimento ao material e limite de contaminação
A seleção do revestimento deve começar com o material que está sendo processado e não com uma preferência de catálogo. As questões principais são simples: Quão abrasiva é a alimentação? Que contaminação é inaceitável? O processo utiliza água, solventes, ácidos ou sais? O moinho funcionará seco ou molhado? Qual método de limpeza será usado? As respostas restringem as opções práticas antes do início de qualquer teste. Para um específico TENCAN moinho de bolas de rolo revestido interno, confirme quais materiais de revestimento estão disponíveis para o tambor e aplicação selecionados.
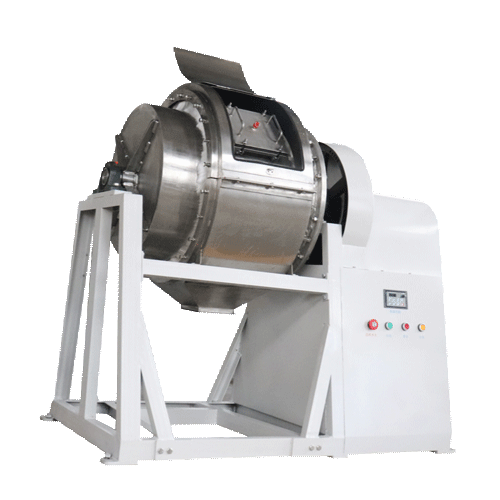
Visão do produto do moinho de bolas com rolo revestido internamente; a configuração do revestimento e do tambor deve ser confirmada para a aplicação pretendida.
Dureza, desgaste e contaminação
Minerais duros como quartzo, alumina e algumas escórias são abrasivos. Eles podem desgastar rapidamente um revestimento macio e produzir uma grande quantidade de detritos de revestimento. Nesses casos, um revestimento cerâmico duro pode ser considerado, mas o desgaste cerâmico cria partículas cerâmicas. A questão importante é se esses detritos são aceitáveis no produto final. Para materiais mais macios ou quimicamente sensíveis, um revestimento de polímero pode reduzir a contaminação metálica, mas pode ter menor resistência à abrasão e menor limite de temperatura. Os revestimentos metálicos podem ser resistentes e práticos onde o ferro não é uma preocupação, mas geralmente são a escolha errada para trabalhos rigorosos com baixo teor de ferro. Não existe uma classificação universal. A escolha correta depende da especificação do produto e do custo da contaminação.
Compatibilidade química e limpeza
Um revestimento deve resistir ao líquido ou à atmosfera no tambor. Pastas à base de água, solventes orgânicos, soluções ácidas e alimentos contendo sal podem atacar alguns materiais. O acabamento superficial e a porosidade também são importantes. Um revestimento que absorve umidade ou retém pó fino pode causar contaminação cruzada entre lotes. Se o laboratório processar muitos materiais diferentes, um revestimento ou tambor dedicado pode ser mais prático do que a limpeza profunda de uma unidade compartilhada. Verifique se o solvente de limpeza é compatível com o revestimento e com a mídia. Um forro que incha, amolece ou racha durante a limpeza criará mais problemas do que soluções.
Ajuste mecânico e volume de trabalho
O forro tem espessura, por isso reduz o volume interno do tambor. Essa redução afeta o tamanho utilizável do lote, o custo da mídia e o espaço livre disponível para movimentação do material. Um revestimento espesso pode melhorar a vida útil, mas deixar menos espaço para retificação. O forro também deve ser instalado com segurança. Fixadores, juntas e bordas não devem prender material ou criar zonas mortas onde o pó se acumula. A expansão diferencial entre o revestimento e a carcaça pode ser importante se o moinho for usado com materiais quentes ou em uma sala quente. Solicite o volume líquido de trabalho após o revestimento, não apenas o tamanho nominal do tambor.
Mídia, carga e janela de moagem
Mesmo um revestimento bem escolhido não pode compensar uma má seleção de mídia. Os meios de moagem fazem a maior parte do trabalho e também são uma importante fonte de desgaste e contaminação. A mídia deve ser compatível tanto com o produto quanto com o revestimento. Se o revestimento for de cerâmica, mas a mídia for de aço, ainda poderá ocorrer contaminação por ferro devido ao desgaste da mídia. Se o revestimento for de polímero, mas a mídia for grande e densa, o revestimento poderá sofrer danos por impacto. O moinho, o revestimento e o meio devem ser tratados como um único sistema.
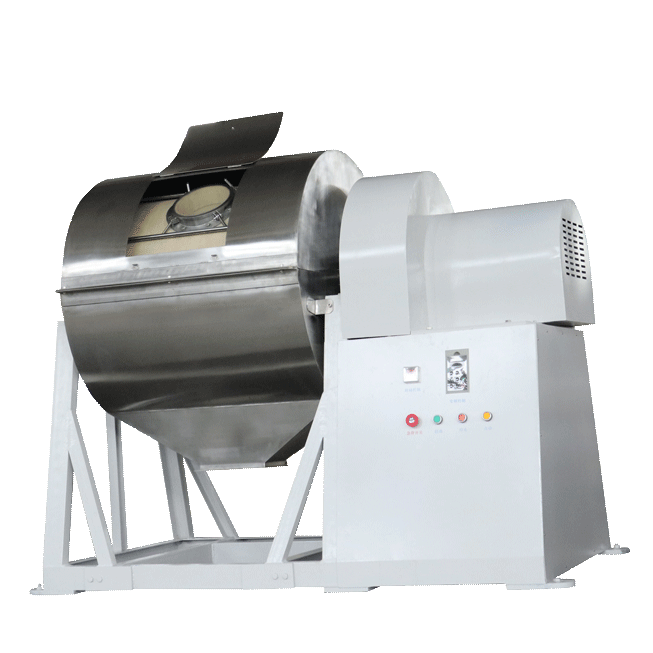
Vista do equipamento do moinho de bolas com rolo revestido interno; o tamanho e a carga da mídia devem corresponder ao tambor e ao produto.
Tamanho e densidade da mídia
Meios maiores fornecem mais energia de impacto e podem quebrar partículas de alimentação mais grossas. Meios menores fornecem mais pontos de contato e geralmente são melhores para moagem fina, mas podem não quebrar partículas grandes com eficiência. Os meios de alta densidade aumentam a energia de moagem, mas também aumentam o desgaste, a geração de calor e o risco de danos ao revestimento. O formato da mídia também afeta o movimento. A mídia esférica rola e gira de maneira previsível, enquanto a mídia cilíndrica ou irregular pode se interligar ou alterar o perfil de carga. Em um moinho de rolos, o meio deve ser adequado ao tamanho da alimentação, ao tamanho da partícula alvo e ao revestimento. Um plano de teste prático deve restringir a gama de mídias em vez de saltar diretamente para um tamanho único.
Nível de enchimento e proporção bola/pó
Se o preenchimento do material for muito baixo, o lixamento se tornará ineficiente e o revestimento poderá receber impacto mais direto ou abrasão. Se o preenchimento for muito alto, a mídia não poderá se mover livremente, a demanda de energia aumentará e a geração de calor aumentará. O preenchimento do material também é importante. Muito pó pode amortecer a mídia e retardar a quebra; muito pouco pó reduz o número de contatos de partículas por passagem. A proporção bola-pó é um parâmetro útil de aumento de escala porque descreve quanta energia do meio está disponível para uma determinada massa de produto. Para moagem fina, uma proporção mais alta pode melhorar os resultados, mas também reduz a capacidade do lote. O melhor equilíbrio deve ser confirmado por testes e não por suposição.
Desgaste da mídia e desgaste do revestimento
O consumo de mídia é um indicador indireto de contaminação. Se o desgaste da mídia aumentar após uma mudança no revestimento, na velocidade ou no preenchimento, o produto poderá estar recebendo mais partículas estranhas. Mantenha registros do peso da mídia antes e depois de execuções representativas quando a contaminação for crítica. Inspecione a mídia usada quanto a rachaduras, achatamentos e lascas. A mídia quebrada pode danificar o revestimento e criar fragmentos pontiagudos que são difíceis de remover. Evite misturar meios de materiais diferentes, a menos que haja uma razão técnica clara e o efeito na contaminação seja compreendido. Uma especificação de mídia simples e documentada é mais fácil de controlar do que uma cobrança mista que muda de lote para lote.
Velocidade, tamanho de alimentação e distribuição de tamanho de partícula
A velocidade de rotação é uma das variáveis mais fortes em um moinho de bolas. Altera a trajetória da mídia, a energia de cada impacto, a quantidade de atrito e o calor gerado. A velocidade não deve ser ajustada apenas para encurtar um lote. Ele deve ser selecionado levando em consideração o tamanho do feed, o custo da mídia e a distribuição alvo. Se o moinho tiver velocidade variável, registre a configuração para cada tentativa. Se a velocidade for fixa, compense através do tamanho da mídia, preenchimento, tamanho do lote ou tempo de moagem, em vez de forçar o processo além de sua janela prática.
Velocidade crítica como referência
A velocidade crítica teórica é a velocidade na qual a mídia centrifugaria e pararia de cair. Para um tambor com diâmetro interno D em metros, uma fórmula de referência comum é Nc = 42,3 dividido pela raiz quadrada de D, em rotações por minuto. Este é um valor de referência e não um ponto operacional recomendado. Muitos moinhos de tambor operam abaixo da velocidade crítica e o melhor ponto depende do meio, da alimentação e do tamanho de partícula necessário. A fórmula é útil para comparar tambores de diferentes tamanhos e para verificar se a velocidade proposta é plausível. Não substitui um teste pelo material real.
Cascata, catarata e centrifugação
Em baixa velocidade, a mídia tende a rolar, deslizar ou cair em cascata. O atrito e a fricção superficial são significativos, enquanto a energia de impacto é relativamente baixa. Em velocidades mais altas, a mídia é elevada mais longe e cai em um padrão de catarata, aumentando o impacto. Em velocidades muito altas, a carga pode centrifugar contra o revestimento e a moagem quase para. O desbaste fino geralmente precisa de um equilíbrio entre impacto e atrito. Muito impacto pode fraturar o meio, danificar um revestimento macio ou criar uma ampla distribuição de tamanho de partícula. Muito pouco impacto pode deixar partículas grossas no produto. A aparência visual correta da carga não substitui os dados do tamanho das partículas, mas ajuda a explicar o que o moinho está fazendo.
Tamanho do feed e PSD alvo
Um moinho de rolos geralmente é um moinho de moagem fina ou de acabamento, não um britador primário. A alimentação muito grossa pode não ser cortada pela mídia, pode danificar o revestimento ou pode permanecer como uma cauda grossa no produto. Pode ser necessária pré-trituração, peneiramento ou outra etapa de redução de tamanho. O meio deve ser grande o suficiente para entrar em contato com as partículas de alimentação, mas não tão grande que provoque desgaste excessivo do revestimento. A distribuição alvo do tamanho das partículas deve ser definida por mais de um único valor mediano. O D50 é útil, mas o conteúdo da extensão, da cauda grossa e dos finos também é importante. A retificação excessiva pode causar aglomeração, alterações superficiais e contaminação. Se a especificação for rigorosa, considere a moagem ou classificação em etapas, em vez de um lote longo.
Processamento seco e úmido
A moagem úmida pode melhorar a dispersão de partículas, reduzir a poeira e ajudar a controlar a temperatura, mas introduz problemas de viscosidade da pasta, secagem e compatibilidade do revestimento. A moagem a seco é mais simples em alguns laboratórios, mas pode causar aglomeração, poeira e revestimento do meio. O revestimento interno deve adequar-se ao percurso escolhido. Um revestimento que funciona bem em pó mineral seco pode não ser a melhor escolha para uma pasta à base de solvente. O mesmo tambor pode exigir procedimentos de limpeza diferentes para trabalhos secos e úmidos. Antes de escolher uma rota, confirme se a configuração do moinho e o revestimento são adequados para o líquido ou atmosfera pretendido.
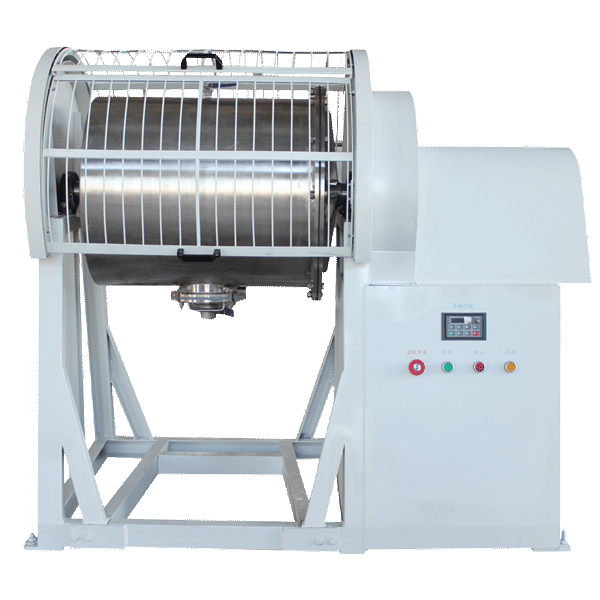
Configuração do moinho de bolas com rolo revestido internamente; os testes em lote devem confirmar a velocidade, a mídia e o tamanho da alimentação juntos.
Tamanho do lote, aumento de escala e expectativas de rendimento
O tamanho do lote deve ser baseado no volume líquido de trabalho após a instalação do revestimento. O tambor deve conter a carga da mídia, o material e espaço livre suficiente para a carga se mover. Um lote que enche o tambor completamente não triturará bem, independentemente do revestimento. Para aumentar a escala, o volume por si só não é suficiente. Mantenha a proporção entre meio e pó, a porcentagem de velocidade crítica, o tamanho do meio em relação ao tamanho da alimentação e a reologia da pasta ou do pó o mais próximo possível. Uma corrida piloto pode então mostrar se o tambor maior produz uma distribuição semelhante ou se a velocidade e a carga do meio precisam de ajuste.
Parâmetros de aumento de escala
Meça a linha de base em um tambor pequeno: massa da mídia, massa do produto, diâmetro da mídia, velocidade de rotação, tempo de fresagem e PSD do produto. Ao mudar para um moinho de bolas com rolo interno maior, use essas proporções como ponto de partida. Verifique o volume líquido após o revestimento, pois um revestimento grosso pode reduzir a capacidade mais do que o esperado. Se o moinho maior tiver um diâmetro diferente, compare a velocidade como uma porcentagem da velocidade crítica e não como rpm bruta. Se a mídia for trocada, compare a energia por unidade de massa, não apenas o tamanho da bola. O objetivo é reproduzir o ambiente de moagem e não apenas o formato do tambor.
Taxa de transferência e agendamento
A produtividade em um moinho descontínuo inclui carregamento, moagem, descarga, limpeza e inspeção. Uma moagem rápida que leva horas para limpar pode ser menos produtiva do que uma moagem um pouco mais lenta com uma rotina de limpeza mais simples. A escolha do forro pode afetar esse equilíbrio. Um revestimento áspero ou poroso pode reter mais pó e exigir mais tempo de limpeza. Um revestimento liso pode limpar mais rápido, mas desgastar-se de maneira diferente. Para um cronograma de produção, execute um teste de ciclo completo em vez de medir apenas o tempo de moagem. Inclua o tempo necessário para trocar a mídia, inspecionar o revestimento e verificar o próximo lote. Esse total é o número que importa para o planejamento.
Disciplina de temperatura, limpeza e manutenção
A moagem gera calor por meio de fricção e impacto. Materiais de baixo ponto de fusão, sais hidratantes e pós sensíveis à oxidação podem ser afetados até mesmo por um aumento modesto de temperatura. O forro possui massa térmica e pode influenciar a transferência de calor, mas não remove calor. Se a temperatura for uma preocupação, reduza a velocidade, encurte o ciclo, use fresagem intermitente ou controle a temperatura ambiente. Uma atmosfera inerte deverá ser usada somente se o moinho for projetado para isso. Não improvise uma atmosfera selada em torno de um tambor padrão sem compreender as implicações de pressão e segurança.
Limpeza e contaminação cruzada
A limpeza começa pela superfície do forro. Inspecione quanto a rachaduras, lascas, pó incrustado e descoloração. Use escovas macias, equipamento de aspiração e agentes de limpeza compatíveis com o revestimento e a mídia. Evite raspadores de metal que possam danificar superfícies de polímero ou cerâmica. Se o moinho for usado para trabalhos sensíveis a vestígios, um revestimento dedicado ou uma validação de limpeza documentada pode ser mais confiável do que a limpeza visual. Os resíduos secos podem necessitar de um procedimento diferente das pastas úmidas. Após a limpeza, deixe o tambor secar completamente se o próximo lote for sensível à umidade.
Inspeção e registros
Mantenha um registro de manutenção simples para revestimento, mídia, rolos, vedações e fixadores. Registre a data, o produto, o tamanho do lote, a velocidade, a carga da mídia e qualquer desgaste observado. Uma fotografia do revestimento em cada inspeção pode revelar mudanças graduais que são difíceis de ver no dia a dia. Verifique se a mídia está quebrada após cada operação de alta energia. Confirme se os fixadores do revestimento permanecem seguros e se nenhum material fica preso atrás das bordas. Se um revestimento for substituído, execute um lote de referência e compare a distribuição do tamanho das partículas com o revestimento anterior. Isso transforma a manutenção em dados de processo, em vez de uma estimativa visual.
Lista de verificação de seleção e sintomas comuns do processo
Use uma lista de verificação estruturada ao discutir um moinho de bolas com revestimento interno com um fornecedor ou planejar um teste interno. A tabela abaixo não substitui os testes, mas ajuda a expor suposições antes que se tornem caras.
| Área de decisão | Perguntas para responder | Por que isso importa |
|---|---|---|
| Material de alimentação | Qual é a dureza, abrasividade, umidade e natureza química da alimentação? | Define o forro e a lista de mídia. |
| PSD alvo | Quais são o D50, limite aproximado, limite de finos e amplitude aceitável? | Define se um moinho de tambor pode atender à especificação. |
| Limite de contaminação | A contaminação por ferro, cerâmica, polímero ou lote cruzado é a principal preocupação? | Determina todo o caminho de contato, não apenas o revestimento. |
| Tamanho do lote | Qual é a massa utilizável do produto depois que a mídia e o espaço livre são permitidos? | Vincula o volume da bateria à saída realista. |
| Seco ou molhado | O processo usará pó, pasta, solvente ou água? | Afeta a compatibilidade do revestimento, a limpeza e o controle de poeira. |
| Mídia | Que material, tamanho, formato e carga estão sendo considerados? | Controla a energia de moagem e o risco de contaminação. |
| Velocidade | O moinho tem velocidade fixa ou velocidade variável e quão próxima está a operação da velocidade crítica? | Define o equilíbrio de impacto e atrito. |
| Limpeza | Qual método de limpeza e validação são necessários entre produtos? | Evita contaminação cruzada e danos ao revestimento. |
| Aumento de escala | Quais proporções serão mantidas constantes entre as execuções de laboratório e piloto? | Reduz o risco de um lote de laboratório bem-sucedido falhar em tamanho maior. |
Quando um processo apresenta desempenho inferior, o revestimento é apenas uma causa possível. A tabela abaixo mostra onde procurar primeiro.
| Sintoma | Prováveis áreas a serem verificadas | Primeiro passo prático |
|---|---|---|
| Moagem lenta | Tamanho da mídia, preenchimento, velocidade, tamanho de alimentação, tamanho do lote | Execute uma pequena matriz de mudanças de mídia e tempo antes de trocar o revestimento. |
| Ampla distribuição de tamanho de partícula | Enchimento excessivo, impacto excessivo, ciclo curto, variação de alimentação | Verifique o nível e a velocidade de enchimento; compare D50 e span, não apenas a mediana. |
| Alta contaminação | Desgaste do revestimento, desgaste da mídia, ferramentas de alimentação, resíduos de limpeza | Audite cada superfície de contato e pese a mídia antes e depois de uma execução. |
| Quebra de mídia | Qualidade da mídia, energia de impacto, danos no revestimento, objetos estranhos | Inspecione a mídia e o revestimento; reduza a velocidade ou revise o tamanho da mídia, se necessário. |
| Excesso de calor | Velocidade, preenchimento, tempo de lote, massa térmica de revestimento | Reduzir o consumo de energia ou utilizar ciclos mais curtos; verifique os limites de temperatura do material. |
| Bolo ou revestimento | Umidade, processamento a seco, efeitos eletrostáticos, retificação excessiva | Controle a umidade, ajuste o tempo ou avalie uma rota molhada, se compatível. |
Perguntas práticas que os compradores fazem
Para que é usado um moinho de bolas com rolo com revestimento interno?
É usado para moagem em lote e redução de tamanho onde o produto deve entrar em contato com um revestimento em vez de uma carcaça de aço sem revestimento. O trabalho típico inclui preparação de amostras de laboratório, pós cerâmicos e minerais, materiais químicos e outros lotes onde contaminação, limpeza ou proteção contra desgaste são importantes. A adequação exata depende do tamanho da alimentação, do tamanho da partícula alvo e da configuração do moinho.
Como escolho o material do forro?
Comece com o limite de contaminação e a abrasividade da alimentação. Em seguida, verifique a compatibilidade química, o método de limpeza, a temperatura e o ajuste mecânico. Um revestimento rígido não é automaticamente melhor se produzir resíduos de desgaste cerâmico inaceitáveis. Um forro macio não fica automaticamente mais limpo se se desgastar rapidamente ou absorver umidade. Confirme as opções disponíveis para o tambor específico e teste com o material real.
Ele pode moer até um tamanho de partícula de nível mícron?
Pode ser possível para alguns materiais, mas o resultado depende do tamanho da alimentação, do meio, da velocidade, do tempo de moagem e da distribuição necessária. Um moinho de bolas não é uma garantia de um alvo específico de mícron. Defina o alvo como uma distribuição, execute um pequeno lote e meça o produto. Se o objetivo exigir uma distribuição muito fina ou estreita, compare os resultados com outras rotas de fresagem antes de se comprometer com o aumento de escala.
Um moinho de rolos com revestimento interno é mais útil quando o revestimento, o meio e as variáveis operacionais são tratados como um sistema. Comece com o material e o limite de contaminação, confirme o volume líquido de trabalho e teste o meio e a velocidade juntos. Mantenha registros que conectem a condição do revestimento, o desgaste da mídia e os resultados do tamanho das partículas. Essa abordagem dá aos compradores e engenheiros de processo uma base defensável para seleção e evita o erro comum de esperar que uma troca de revestimento resolva um problema criado pelo tamanho da alimentação, nível de enchimento ou um alvo irrealista de tamanho de partícula.