
Hướng dẫn lựa chọn máy nghiền bi cuộn có lớp lót bên trong
Máy nghiền bi cuộn có lớp lót bên trong thường được xem xét khi phòng thí nghiệm hoặc nhà máy thí điểm cần nghiền theo mẻ nhưng không thể chấp nhận việc thu gom sắt đến từ một trống thép không có lớp lót. Trống quay trên các con lăn, vật liệu nghiền rơi vào bên trong và vật liệu tiếp xúc với lớp lót được chọn để chống mài mòn, tương thích hóa học hoặc ít nhiễm bẩn hơn là bản thân vỏ máy nghiền. Nghe có vẻ giống như một sự thay đổi vật chất đơn giản. Trong thực tế, lớp lót ảnh hưởng đến chuyển động của vật liệu, khối lượng làm việc, độ sạch và lượng vật chất lạ có thể tiếp cận sản phẩm. Hướng dẫn này kiểm tra những tương tác đó dành cho kỹ sư và người mua, những người cần chỉ định, kiểm tra hoặc khắc phục sự cố máy nghiền bi cuộn lót bên trong. Nó không đưa ra một công thức chung vì cấu hình phù hợp phụ thuộc vào nguyên liệu thức ăn, kích thước hạt mục tiêu, kích thước lô và giới hạn ô nhiễm chấp nhận được.
Lớp lót bên trong thay đổi gì trong máy nghiền bi cuộn
Máy nghiền bi cuộn có lớp lót bên trong thuộc họ máy nghiền trống hoặc máy nghiền con lăn. Trống nghiền ngang được đỡ bằng con lăn hoặc khung. Khi trống quay, điện tích vật liệu tăng lên về một phía rồi rơi xuống hoặc cuộn lại, tạo ra lực tác động và làm hao mòn vật liệu. Lớp lót bên trong là bề mặt mà vật liệu và bột thực sự tiếp xúc. Nó bảo vệ lớp vỏ nhưng cũng trở thành một phần của môi trường nghiền. Độ cứng, tình trạng bề mặt, độ dày, khối lượng và khả năng kháng hóa chất của nó có thể thay đổi tốc độ mài mòn, nguy cơ ô nhiễm, giữ nhiệt và nỗ lực làm sạch.
Lớp lót là bộ phận mài mòn và bề mặt xử lý
Hai sai lầm thường gặp khi xác định loại máy nghiền này. Đầu tiên là coi lớp lót như một lớp bảo vệ thụ động. Trong công việc nhạy cảm với ô nhiễm, lớp lót có thể là nguồn chứa các hạt lạ đáng kể nếu nó mềm hơn vật liệu được nghiền hoặc nếu vật liệu nạp có tính mài mòn cao. Thứ hai là cho rằng lớp lót cứng hơn luôn mang lại kết quả tốt hơn. Lớp lót rất cứng có thể kéo dài tuổi thọ sử dụng nhưng cũng có thể làm tăng chi phí, làm phức tạp việc kiểm tra và thay đổi cách vật liệu trượt hoặc lộn nhào bên trong trống. Lớp lót quá mịn có thể tạo ra hiện tượng trượt hơn là xếp tầng. Lớp lót dày có thể làm giảm khối lượng làm việc hiệu quả. Những hiệu ứng này thường nhỏ hơn những thay đổi về tốc độ hoặc kích thước phương tiện, nhưng chúng quan trọng khi một quy trình đã gần đạt được mục tiêu của nó.
Lớp lót không giải quyết được điều gì
Lớp lót bên trong không thể khắc phục việc chuẩn bị thức ăn kém, kích thước vật liệu in sai, chiết rót quá mức hoặc mục tiêu kích thước hạt không thực tế đối với máy nghiền trống. Nó cũng không loại bỏ được sự nhiễm bẩn từ vật liệu nghiền, tạp chất thức ăn, vòng đệm hoặc xử lý mẫu. Nếu yêu cầu là khả năng thu nhận sắt thấp thì phải xem lại toàn bộ đường dẫn tiếp xúc: dụng cụ cấp liệu, vật liệu, lớp lót, xả và làm sạch. Lớp lót cũng không phải là thiết bị kiểm soát nhiệt độ. Nó có thể ảnh hưởng đến sự truyền nhiệt và khối lượng nhiệt, nhưng nhiệt mài vẫn đến từ công cơ học. Cuối cùng, lớp lót không làm cho máy nghiền mẻ hoạt động liên tục. Tải, xả và làm sạch vẫn là một phần của thời gian chu kỳ.
Làm thế nào để đánh giá liệu lớp lót có hoạt động hay không
Đánh giá lớp lót hữu ích không chỉ dừng lại ở mức độ hao mòn trực quan. Ghi lại mức độ nhiễm bẩn của sản phẩm, kiểu mòn lớp lót, mức tiêu thụ vật liệu, sự phân bố kích thước hạt theo từng mẻ, thời gian làm sạch và bất kỳ thay đổi nào về hình thức hoặc mùi của sản phẩm. Lớp lót để lâu mà làm bẩn mẻ thì không thành công. Lớp lót luôn sạch sẽ nhưng nhanh mòn có thể quá tốn kém. Nếu máy nghiền được sử dụng cho một số vật liệu, hãy kiểm tra xem lớp lót có giữ lại các hạt mịn hoặc độ ẩm từ mẻ trước hay không. Lớp lót tốt nhất cho một sản phẩm có thể là sự lựa chọn tồi cho một sản phẩm khác, ngay cả khi cả hai đều được xử lý trong cùng một kích thước trống.
Phù hợp lớp lót với vật liệu và giới hạn ô nhiễm
Việc lựa chọn lớp lót phải bắt đầu từ vật liệu đang được xử lý chứ không phải theo ưu tiên trong danh mục. Các câu hỏi chính rất đơn giản: Thức ăn có độ mài mòn như thế nào? Ô nhiễm nào là không thể chấp nhận được? Quá trình này có sử dụng nước, dung môi, axit hoặc muối không? Máy nghiền sẽ chạy khô hay ướt? Phương pháp làm sạch nào sẽ được sử dụng? Các câu trả lời thu hẹp các lựa chọn thực tế trước khi bất kỳ bài kiểm tra nào bắt đầu. Đối với một cụ thể TENCAN máy nghiền bi cuộn lót bên trong, xác nhận vật liệu lót nào có sẵn cho trống và ứng dụng đã chọn.
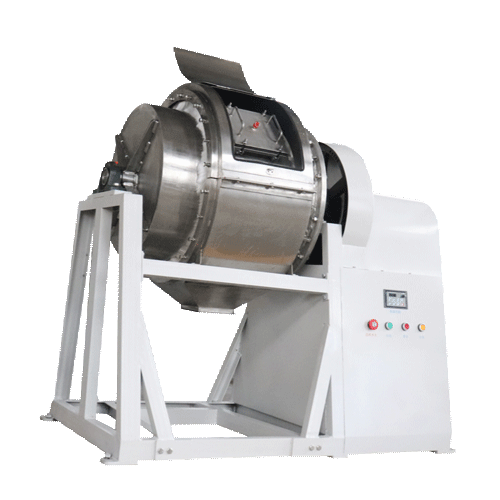
Hình ảnh sản phẩm của máy nghiền bi cuộn có lớp lót bên trong; cấu hình lớp lót và trống phải được xác nhận cho ứng dụng dự định.
Độ cứng, mài mòn và ô nhiễm
Các khoáng chất cứng như thạch anh, alumina và một số xỉ có tính mài mòn. Chúng có thể nhanh chóng làm mòn lớp lót mềm và tạo ra một lượng lớn mảnh vụn của lớp lót. Trong những trường hợp đó, lớp lót gốm cứng có thể được xem xét, nhưng lớp gốm mòn sẽ tạo ra các hạt gốm. Câu hỏi quan trọng là liệu mảnh vụn đó có được chấp nhận trong sản phẩm cuối cùng hay không. Đối với các vật liệu mềm hơn hoặc nhạy cảm về mặt hóa học, lớp lót polyme có thể làm giảm ô nhiễm kim loại nhưng nó có thể có khả năng chống mài mòn thấp hơn và giới hạn nhiệt độ thấp hơn. Lớp lót bằng kim loại có thể bền và thiết thực khi sắt không phải là vấn đề đáng lo ngại, nhưng chúng thường là lựa chọn sai lầm cho những công việc đòi hỏi lượng sắt thấp. Không có thứ hạng phổ quát. Sự lựa chọn chính xác phụ thuộc vào đặc điểm kỹ thuật của sản phẩm và chi phí ô nhiễm.
Khả năng tương thích hóa học và làm sạch
Lớp lót phải chống lại chất lỏng hoặc không khí trong trống. Bùn gốc nước, dung môi hữu cơ, dung dịch axit và thức ăn chứa muối có thể tấn công một số vật liệu. Bề mặt hoàn thiện và độ xốp cũng quan trọng. Lớp lót hút ẩm hoặc giữ lại bột mịn có thể gây lây nhiễm chéo giữa các lô. Nếu phòng thí nghiệm xử lý nhiều vật liệu khác nhau, lớp lót chuyên dụng hoặc trống chuyên dụng có thể hữu ích hơn việc làm sạch sâu một thiết bị dùng chung. Kiểm tra xem dung môi làm sạch có tương thích với lớp lót và vật liệu in hay không. Lớp lót phồng lên, mềm hoặc nứt trong quá trình vệ sinh sẽ gây ra nhiều vấn đề hơn là giải quyết được.
Phù hợp cơ khí và khối lượng làm việc
Lớp lót có độ dày nên làm giảm thể tích bên trong của trống. Việc giảm đó ảnh hưởng đến kích thước lô có thể sử dụng, phí phương tiện và không gian trống có sẵn để di chuyển vật liệu. Lớp lót dày có thể cải thiện tuổi thọ mài mòn nhưng lại có ít chỗ để mài hơn. Lớp lót cũng phải được lắp đặt chắc chắn. Các chốt, mối nối và cạnh không được giữ vật liệu hoặc tạo ra vùng chết nơi bột tích tụ. Sự giãn nở khác biệt giữa lớp lót và vỏ có thể quan trọng nếu máy nghiền được sử dụng với vật liệu ấm hoặc trong phòng ấm. Yêu cầu khối lượng làm việc thực sau khi lót, không chỉ kích thước danh nghĩa của trống.
Phương tiện, điện tích và cửa sổ mài
Ngay cả lớp lót được lựa chọn tốt cũng không thể bù đắp cho việc lựa chọn phương tiện truyền thông kém. Phương tiện nghiền thực hiện hầu hết công việc và chúng cũng là nguyên nhân chính gây hao mòn và nhiễm bẩn. Chất liệu phải tương thích với cả sản phẩm và lớp lót. Nếu lớp lót là gốm nhưng vật liệu in là thép thì ô nhiễm sắt vẫn có thể xảy ra do vật liệu in bị mòn. Nếu lớp lót là polymer nhưng vật liệu lớn và dày đặc thì lớp lót có thể bị hư hỏng do va đập. Máy nghiền, lớp lót và vật liệu nên được coi là một hệ thống.
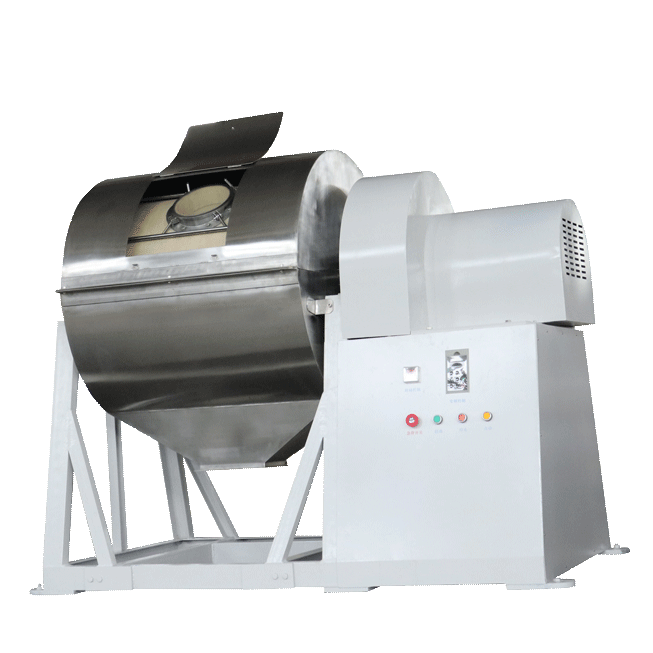
Hình ảnh thiết bị của máy nghiền bi cuộn có lớp lót bên trong; kích thước và mức nạp giấy phải phù hợp với trống và sản phẩm.
Kích thước và mật độ phương tiện
Vật liệu lớn hơn cung cấp nhiều năng lượng va chạm hơn và có thể phá vỡ các hạt thức ăn thô hơn. Vật liệu nhỏ hơn cung cấp nhiều điểm tiếp xúc hơn và thường tốt hơn cho việc nghiền mịn, nhưng chúng có thể không phá vỡ các hạt lớn một cách hiệu quả. Vật liệu mật độ cao làm tăng năng lượng mài, nhưng chúng cũng làm tăng độ mài mòn, sinh nhiệt và nguy cơ hư hỏng lớp lót. Hình dạng phương tiện cũng ảnh hưởng đến chuyển động. Vật liệu hình cầu cuộn và xẹp theo cách có thể dự đoán được, trong khi vật liệu hình trụ hoặc không đều có thể khóa vào nhau hoặc thay đổi cấu hình điện tích. Trong máy nghiền bi dạng cuộn, vật liệu phải phù hợp với kích thước cấp liệu, kích thước hạt mục tiêu và lớp lót. Kế hoạch thử nghiệm thực tế nên thu hẹp phạm vi phương tiện thay vì nhảy thẳng vào một kích thước duy nhất.
Mức độ điền và tỷ lệ bóng-bột
Nếu lượng vật liệu lấp đầy quá thấp, việc mài sẽ trở nên kém hiệu quả và lớp lót có thể chịu tác động trực tiếp hoặc mài mòn nhiều hơn. Nếu mức lấp đầy quá cao, vật liệu không thể di chuyển tự do, nhu cầu điện năng tăng và sinh nhiệt tăng. Việc lấp đầy vật liệu cũng có vấn đề. Quá nhiều bột có thể đệm vật liệu in và làm chậm sự gãy vỡ; quá ít bột sẽ làm giảm số lượng hạt tiếp xúc trên mỗi lần truyền. Tỷ lệ bóng trên bột là một thông số mở rộng hữu ích vì nó mô tả lượng năng lượng truyền thông có sẵn cho một khối lượng sản phẩm nhất định. Để nghiền mịn, tỷ lệ cao hơn có thể cải thiện kết quả nhưng cũng làm giảm công suất mẻ. Sự cân bằng tốt nhất nên được xác nhận bằng thử nghiệm hơn là giả định.
Mặc phương tiện truyền thông và mặc lót
Tiêu thụ phương tiện truyền thông là một chỉ số ô nhiễm gián tiếp. Nếu độ mòn của giấy in tăng lên sau khi thay đổi lớp lót, tốc độ hoặc mức lấp đầy thì sản phẩm có thể nhận được nhiều hạt lạ hơn. Lưu giữ hồ sơ về trọng lượng của môi trường trước và sau khi chạy đại diện khi mức độ nhiễm bẩn là nghiêm trọng. Kiểm tra vật liệu đã qua sử dụng xem có vết nứt, phẳng và sứt mẻ không. Vật liệu in bị hỏng có thể làm hỏng lớp lót và tạo ra các mảnh sắc nhọn khó loại bỏ. Tránh trộn lẫn các vật liệu khác nhau trừ khi có lý do kỹ thuật rõ ràng và hiểu rõ ảnh hưởng của sự nhiễm bẩn. Thông số kỹ thuật phương tiện đơn giản, được ghi lại sẽ dễ kiểm soát hơn so với mức phí hỗn hợp thay đổi theo từng đợt.
Tốc độ, kích thước thức ăn và phân bổ kích thước hạt
Tốc độ quay là một trong những biến số mạnh nhất trong máy nghiền bi cuộn. Nó thay đổi quỹ đạo của vật liệu, năng lượng của mỗi lần va chạm, mức độ hao mòn và nhiệt sinh ra. Không nên điều chỉnh tốc độ chỉ để rút ngắn một mẻ. Nó phải được chọn có lưu ý đến kích thước nguồn cấp dữ liệu, phí phương tiện và phân phối mục tiêu. Nếu máy nghiền có tốc độ thay đổi, hãy ghi lại cài đặt cho mỗi lần thử. Nếu tốc độ cố định, hãy bù thông qua kích thước vật liệu, khối lượng đổ đầy, kích thước lô hoặc thời gian xay thay vì buộc quy trình vượt ra ngoài phạm vi thực tế của nó.
Tốc độ quan trọng như một tài liệu tham khảo
Tốc độ tới hạn theo lý thuyết là tốc độ mà môi trường sẽ ly tâm và ngừng nhào lộn. Đối với trống có đường kính trong D tính bằng mét, công thức tham khảo phổ biến là Nc = 42,3 chia cho căn bậc hai của D, tính bằng số vòng quay trên phút. Đây là giá trị tham chiếu, không phải là điểm vận hành được khuyến nghị. Nhiều máy nghiền trống hoạt động dưới tốc độ tới hạn và điểm tốt nhất phụ thuộc vào môi trường, cấp liệu và kích thước hạt yêu cầu. Công thức này rất hữu ích để so sánh các trống có kích cỡ khác nhau và để kiểm tra xem tốc độ đề xuất có hợp lý hay không. Nó không thay thế việc thử nghiệm bằng vật liệu thực tế.
Cascade, đục thủy tinh thể và ly tâm
Ở tốc độ thấp, phương tiện có xu hướng cuộn, trượt hoặc xếp tầng. Sự mài mòn và cọ xát bề mặt là đáng kể, trong khi năng lượng va chạm tương đối thấp. Ở tốc độ cao hơn, vật liệu in được nâng lên xa hơn và rơi xuống theo kiểu đục thủy tinh thể, gây thêm tác động. Ở tốc độ rất cao, điện tích có thể ly tâm vào lớp lót và quá trình nghiền gần như dừng lại. Mài mịn thường cần sự cân bằng giữa va đập và mài mòn. Tác động quá lớn có thể làm gãy vật liệu, làm hỏng lớp lót mềm hoặc tạo ra sự phân bố kích thước hạt rộng. Tác động quá ít có thể để lại các hạt thô trong sản phẩm. Hình thức trực quan chính xác của điện tích không thay thế cho dữ liệu kích thước hạt nhưng nó giúp giải thích hoạt động của nhà máy.
Kích thước nguồn cấp dữ liệu và PSD mục tiêu
Máy nghiền bi cuộn thường là máy nghiền mịn hoặc hoàn thiện, không phải là máy nghiền sơ cấp. Thức ăn quá thô có thể không bị vật liệu chèn vào, có thể làm hỏng lớp lót hoặc có thể vẫn còn ở dạng đuôi thô trong sản phẩm. Có thể cần phải nghiền trước, sàng lọc hoặc một bước giảm kích thước khác. Vật liệu phải đủ lớn để tiếp xúc với các hạt thức ăn, nhưng không lớn đến mức gây mòn lớp lót quá mức. Sự phân bố kích thước hạt mục tiêu phải được xác định bằng nhiều hơn một giá trị trung bình. D50 rất hữu ích, nhưng nội dung nhịp, đuôi thô và hạt mịn cũng quan trọng. Nghiền quá mức có thể gây ra sự kết tụ, thay đổi bề mặt và ô nhiễm. Nếu đặc điểm kỹ thuật chặt chẽ, hãy xem xét việc xay xát hoặc phân loại theo giai đoạn thay vì một đợt dài.
Chế biến khô và ướt
Nghiền ướt có thể cải thiện sự phân tán hạt, giảm bụi và giúp kiểm soát nhiệt độ, nhưng nó gây ra các vấn đề về độ nhớt, làm khô và khả năng tương thích của lớp lót. Nghiền khô đơn giản hơn ở một số phòng thí nghiệm, nhưng nó có thể gây ra hiện tượng đóng bánh, bụi và lớp phủ vật liệu. Lớp lót bên trong phải phù hợp với tuyến đường đã chọn. Lớp lót hoạt động tốt với bột khoáng khô có thể không phải là lựa chọn tốt nhất cho vữa gốc dung môi. Cùng một thùng giặt có thể yêu cầu các quy trình làm sạch khác nhau cho công việc khô và ướt. Trước khi chọn lộ trình, hãy xác nhận rằng cấu hình máy nghiền và lớp lót phù hợp với chất lỏng hoặc không khí dự kiến.
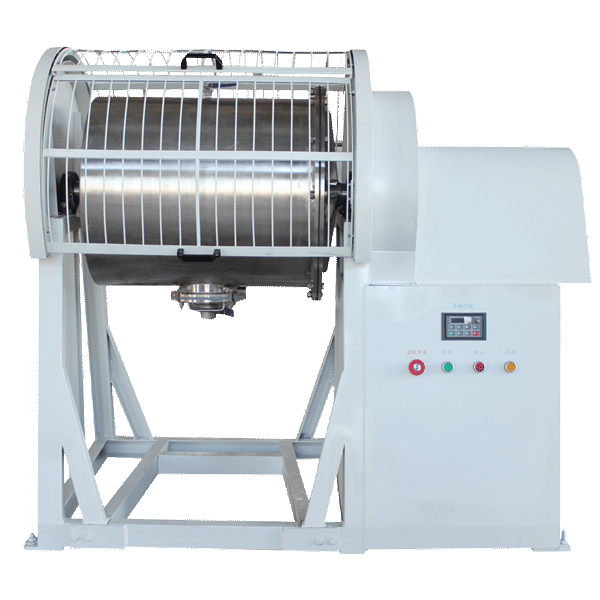
Cấu hình máy nghiền bi cuộn có lớp lót bên trong; thử nghiệm hàng loạt sẽ xác nhận tốc độ, phương tiện và kích thước nguồn cấp dữ liệu cùng nhau.
Kích thước lô, mở rộng quy mô và kỳ vọng thông lượng
Kích thước lô phải dựa trên khối lượng làm việc thực sau khi lắp đặt lớp lót. Trống phải chứa điện tích, vật liệu và đủ không gian trống để điện tích di chuyển. Lô đổ đầy trống quá đầy sẽ xay kém, bất kể lớp lót. Để mở rộng quy mô, chỉ âm lượng là không đủ. Giữ tỷ lệ vật liệu/bột, phần trăm tốc độ tới hạn, kích thước vật liệu so với kích thước thức ăn và lưu biến bùn hoặc bột càng gần nhau càng tốt. Sau đó, quá trình chạy thử có thể cho biết liệu trống lớn hơn có tạo ra mức phân phối tương tự hay không hoặc tốc độ và mức sạc phương tiện có cần điều chỉnh hay không.
Thông số mở rộng quy mô
Đo đường cơ sở trong một trống nhỏ: khối lượng vật liệu in, khối lượng sản phẩm, đường kính vật liệu in, tốc độ quay, thời gian xay xát và PSD của sản phẩm. Khi chuyển sang máy nghiền bi cuộn có lớp lót bên trong lớn hơn, hãy sử dụng các tỷ lệ đó làm điểm bắt đầu. Kiểm tra thể tích thực sau khi lót, vì lớp lót dày có thể làm giảm công suất nhiều hơn dự kiến. Nếu máy nghiền lớn hơn có đường kính khác, hãy so sánh tốc độ theo phần trăm của tốc độ tới hạn thay vì tốc độ thô. Nếu môi trường bị thay đổi, hãy so sánh năng lượng trên một đơn vị khối lượng, không chỉ kích thước quả bóng. Mục đích là tái tạo môi trường nghiền chứ không chỉ đơn thuần là hình dạng trống.
Thông lượng và lập kế hoạch
Công suất trong máy nghiền mẻ bao gồm tải, nghiền, xả, làm sạch và kiểm tra. Xay nhanh mất nhiều giờ để làm sạch có thể kém năng suất hơn xay chậm hơn một chút với quy trình làm sạch đơn giản hơn. Sự lựa chọn lớp lót có thể ảnh hưởng đến sự cân bằng này. Lớp lót thô hoặc xốp có thể chứa nhiều bột hơn và cần nhiều thời gian làm sạch hơn. Lớp lót mịn có thể làm sạch nhanh hơn nhưng lại bị mòn khác nhau. Đối với lịch trình sản xuất, hãy chạy thử nghiệm chu trình hoàn chỉnh thay vì chỉ đo thời gian nghiền. Bao gồm thời gian cần thiết để thay giấy, kiểm tra lớp lót và xác minh lô tiếp theo. Tổng số đó là con số quan trọng cho việc lập kế hoạch.
Kỷ luật về nhiệt độ, vệ sinh và bảo trì
Quá trình mài tạo ra nhiệt thông qua ma sát và va đập. Các vật liệu có độ nóng chảy thấp, muối dưỡng ẩm và bột nhạy cảm với quá trình oxy hóa có thể bị ảnh hưởng ngay cả khi nhiệt độ tăng lên ở mức độ khiêm tốn. Lớp lót có khối lượng nhiệt và có thể ảnh hưởng đến sự truyền nhiệt nhưng nó không loại bỏ nhiệt. Nếu nhiệt độ là vấn đề đáng lo ngại, hãy giảm tốc độ, rút ngắn chu trình, sử dụng phương pháp xay gián đoạn hoặc kiểm soát nhiệt độ phòng. Môi trường trơ chỉ nên được sử dụng nếu máy nghiền được thiết kế cho môi trường đó. Đừng tạo ra bầu không khí kín xung quanh một chiếc trống tiêu chuẩn mà không hiểu được ý nghĩa về áp suất và an toàn.
Làm sạch và ô nhiễm chéo
Việc làm sạch bắt đầu từ bề mặt lót. Kiểm tra các vết nứt, mảnh vụn, bột nhúng và sự đổi màu. Sử dụng bàn chải mềm, thiết bị hút chân không và chất tẩy rửa tương thích với lớp lót và vật liệu lót. Tránh dùng dụng cụ cạo kim loại có thể khoét trên bề mặt polymer hoặc gốm. Nếu máy nghiền được sử dụng cho công việc nhạy cảm với dấu vết, lớp lót chuyên dụng hoặc xác nhận làm sạch được ghi lại có thể đáng tin cậy hơn việc làm sạch trực quan. Cặn khô có thể cần một quy trình khác với quá trình tạo bùn ướt. Sau khi vệ sinh, để trống khô hoàn toàn nếu mẻ tiếp theo nhạy cảm với độ ẩm.
Kiểm tra và ghi chép
Giữ một nhật ký bảo trì đơn giản cho lớp lót, vật liệu, con lăn, vòng đệm và ốc vít. Ghi lại ngày, sản phẩm, cỡ lô, tốc độ, mức sạc phương tiện và bất kỳ sự hao mòn nào được quan sát. Một bức ảnh chụp lớp lót trong mỗi lần kiểm tra có thể tiết lộ những thay đổi dần dần mà khó có thể nhìn thấy hàng ngày. Kiểm tra phương tiện xem có bị hỏng sau mỗi lần chạy năng lượng cao không. Xác nhận rằng các ốc vít lót vẫn an toàn và không có vật liệu nào bị mắc kẹt phía sau các cạnh. Nếu lớp lót được thay thế, hãy chạy mẻ cơ sở và so sánh sự phân bổ kích thước hạt với lớp lót trước đó. Điều này biến việc bảo trì thành dữ liệu quy trình thay vì phỏng đoán trực quan.
Danh sách kiểm tra lựa chọn và các triệu chứng chung của quy trình
Sử dụng danh sách kiểm tra có cấu trúc khi thảo luận về máy nghiền bi cuộn có lớp lót bên trong với nhà cung cấp hoặc lập kế hoạch thử nghiệm nội bộ. Bảng dưới đây không thay thế cho việc thử nghiệm nhưng nó giúp đưa ra các giả định trước khi chúng trở nên đắt đỏ.
| Khu vực quyết định | Câu hỏi để trả lời | Tại sao nó quan trọng |
|---|---|---|
| Nguyên liệu thức ăn | Độ cứng, độ mài mòn, độ ẩm và tính chất hóa học của thức ăn là gì? | Đặt danh sách rút gọn lớp lót và phương tiện. |
| PSD mục tiêu | D50, giới hạn thô, giới hạn tiền phạt và khoảng chấp nhận được là gì? | Xác định xem máy nghiền trống có thể đáp ứng thông số kỹ thuật hay không. |
| Giới hạn ô nhiễm | Sự nhiễm bẩn sắt, gốm, polyme hoặc chéo lô có phải là mối quan tâm chính không? | Xác định đường dẫn tiếp xúc đầy đủ, không chỉ lớp lót. |
| Kích thước lô | Khối lượng sản phẩm có thể sử dụng được sau khi đã cho phép sử dụng phương tiện và dung lượng trống là bao nhiêu? | Liên kết âm lượng trống với đầu ra thực tế. |
| Khô hoặc ướt | Quá trình này sẽ sử dụng bột, bùn, dung môi hoặc nước? | Ảnh hưởng đến khả năng tương thích của lớp lót, khả năng làm sạch và kiểm soát bụi. |
| Phương tiện truyền thông | Vật liệu, kích thước, hình dạng và điện tích nào đang được xem xét? | Kiểm soát năng lượng nghiền và nguy cơ ô nhiễm. |
| Tốc độ | Máy nghiền có tốc độ cố định hay tốc độ thay đổi và tốc độ vận hành gần tới mức tới hạn như thế nào? | Đặt cân bằng tác động và tiêu hao. |
| Vệ sinh | Phương pháp làm sạch và xác nhận nào được yêu cầu giữa các sản phẩm? | Ngăn ngừa ô nhiễm chéo và hư hỏng lớp lót. |
| Mở rộng quy mô | Những tỷ lệ nào sẽ được giữ không đổi giữa các lần chạy trong phòng thí nghiệm và thử nghiệm? | Giảm nguy cơ lô phòng thí nghiệm thành công thất bại ở quy mô lớn hơn. |
Khi một quá trình hoạt động kém, lớp lót chỉ là một nguyên nhân có thể xảy ra. Bảng dưới đây cho thấy nơi cần tìm đầu tiên.
| triệu chứng | Các khu vực có khả năng kiểm tra | Bước thực hành đầu tiên |
|---|---|---|
| Mài chậm | Kích thước phương tiện, điền, tốc độ, kích thước nguồn cấp dữ liệu, kích thước lô | Chạy một ma trận nhỏ các thay đổi về vật liệu và thời gian trước khi thay lớp lót. |
| Phân bố kích thước hạt rộng | Đổ đầy, tác động quá mức, chu kỳ ngắn, biến đổi nguồn cấp dữ liệu | Kiểm tra mức độ và tốc độ điền; so sánh D50 và nhịp, không chỉ trung vị. |
| Ô nhiễm cao | Độ mòn của lớp lót, độ mòn của phương tiện truyền thông, dụng cụ cho ăn, chất cặn làm sạch | Kiểm tra mọi bề mặt tiếp xúc và cân vật liệu trước và sau khi chạy. |
| Sự cố phương tiện | Chất lượng giấy, năng lượng va chạm, hư hỏng lớp lót, vật lạ | Kiểm tra phương tiện và lớp lót; giảm tốc độ hoặc sửa đổi kích thước phương tiện nếu cần. |
| Nhiệt độ quá cao | Tốc độ, điền, thời gian mẻ, khối lượng nhiệt lót | Giảm năng lượng đầu vào hoặc sử dụng chu trình ngắn hơn; xác minh giới hạn nhiệt độ vật liệu. |
| Đóng bánh hoặc phủ | Độ ẩm, xử lý khô, hiệu ứng tĩnh điện, nghiền quá mức | Kiểm soát độ ẩm, điều chỉnh thời gian hoặc đánh giá tuyến đường ẩm ướt nếu tương thích. |
Những câu hỏi thực tế mà người mua hỏi
Máy nghiền bi cuộn lót bên trong dùng để làm gì?
Nó được sử dụng để mài theo mẻ và giảm kích thước trong đó sản phẩm phải tiếp xúc với lớp lót thay vì lớp vỏ thép không có lớp lót. Công việc điển hình bao gồm chuẩn bị mẫu trong phòng thí nghiệm, bột gốm và khoáng chất, vật liệu hóa học và các lô khác có vấn đề về ô nhiễm, làm sạch hoặc bảo vệ chống mài mòn. Sự phù hợp chính xác phụ thuộc vào kích thước thức ăn, kích thước hạt mục tiêu và cấu hình máy nghiền.
Làm thế nào để chọn vật liệu lót?
Bắt đầu với giới hạn ô nhiễm và độ mài mòn của thức ăn. Sau đó kiểm tra khả năng tương thích hóa học, phương pháp làm sạch, nhiệt độ và độ phù hợp cơ học. Lớp lót cứng không tự động tốt hơn nếu nó tạo ra các mảnh gốm mòn không thể chấp nhận được. Lớp lót mềm không tự động sạch nếu nó bị mòn nhanh hoặc hấp thụ độ ẩm. Xác nhận các tùy chọn có sẵn cho trống cụ thể và thử nghiệm với vật liệu thực tế.
Nó có thể nghiền đến kích thước hạt cấp micron không?
Có thể áp dụng được đối với một số vật liệu, nhưng kết quả phụ thuộc vào kích thước cấp liệu, vật liệu, tốc độ, thời gian xay xát và sự phân bố cần thiết. Máy nghiền bi lăn không đảm bảo cho mục tiêu micron cụ thể. Xác định mục tiêu là phân phối, chạy một đợt nhỏ và đo lường sản phẩm. Nếu mục tiêu yêu cầu phân phối rất tốt hoặc hẹp, hãy so sánh kết quả với các lộ trình xay xát khác trước khi cam kết mở rộng quy mô.
Máy nghiền bi cuộn có lớp lót bên trong hữu ích nhất khi lớp lót, vật liệu và các thông số vận hành được coi là một hệ thống. Bắt đầu với vật liệu và giới hạn ô nhiễm, xác nhận khối lượng làm việc thực, đồng thời kiểm tra vật liệu và tốc độ. Lưu giữ hồ sơ kết nối tình trạng lớp lót, độ mòn của vật liệu in và kết quả kích thước hạt. Cách tiếp cận đó mang lại cho người mua và kỹ sư xử lý một cơ sở có thể bảo vệ để lựa chọn và nó tránh được sai lầm phổ biến là mong đợi sự thay đổi lớp lót để giải quyết vấn đề do kích thước thức ăn, mức lấp đầy hoặc mục tiêu kích thước hạt không thực tế tạo ra.