
Guide de mélange de disperseur hydraulique à axe unique
La dispersion à haute viscosité échoue rarement parce qu’un mélangeur manque de puissance. Cela échoue parce que le schéma d’écoulement, la pale, la position de l’arbre, la formulation et le mode opératoire ne correspondent pas à la rhéologie du lot. Un produit qui semble mélangé en surface peut encore contenir de la poudre non mouillée, des agglomérats durs ou des zones stagnantes près de la paroi du récipient. Les conséquences apparaissent plus tard sous forme de dérive de couleur, de viscosité incohérente, de mauvaise adhérence, de défauts de surface, de sédimentation ou de lots rejetés.
Un disperseur hydraulique à axe unique est souvent sélectionné pour ces tâches car il combine une tête de mélange à arbre unique avec un système de levage hydraulique et un châssis robuste. Cette combinaison peut être pratique pour les pâtes visqueuses, les systèmes chargés, les concentrés de pigments, les barbotines céramiques, les adhésifs, les mastics et les formulations similaires. Le type d’équipement est utile, mais le nom à lui seul ne définit pas les performances. Le résultat dépend de la manière dont la pale génère le flux, de la manière dont le récipient contient ce flux, de la façon dont l'arbre est positionné et de la manière dont l'opérateur contrôle l'ajout de solides.
Pourquoi la dispersion à haute viscosité est difficile
La viscosité n'est pas un nombre fixe unique. De nombreuses dispersions sont rhéofluidifiantes, thixotropes ou légèrement dilatantes. Leur viscosité apparente change avec le taux de cisaillement, le temps, la température et la charge en solides. Un lot peut s'écouler facilement à proximité d'une lame en mouvement et se comporter comme un gel rigide à une courte distance. C'est pourquoi une machine peut donner l'impression de faire circuler de la matière alors que des régions du récipient restent mal mélangées. Le problème n’est pas seulement la viscosité elle-même. C'est la combinaison d'une limite d'élasticité, d'un faible débit en vrac et d'un échange limité entre la zone de cisaillement élevé et le reste du lot.
Dans un lot à haute viscosité, le matériau proche de la lame peut se déplacer rapidement tandis que le matériau proche de la paroi ou du fond reste presque stationnaire. La limite entre ces zones peut devenir une zone morte où la poudre ne parvient pas à s'humidifier et où les agglomérats survivent. Le couple augmente, la température augmente et l'opérateur peut réagir en augmentant la vitesse. Cette réponse peut aggraver les choses en créant un vortex profond, en aspirant de l'air dans le produit ou en ajoutant de la chaleur sans améliorer la circulation globale. Une approche plus efficace consiste à examiner l'ensemble du système de mélange : type de pale, diamètre de pale, profondeur d'immersion, géométrie de la cuve, déflecteurs, séquence d'alimentation et contrôle de la rhéologie.
Le mouillage, la désagglomération et la distribution sont des étapes différentes
La dispersion est souvent décrite comme s’il s’agissait d’une seule opération. En pratique, elle comprend au moins trois étapes liées. Le mouillage remplace l'air à la surface de la poudre par du liquide. La désagglomération brise les grappes faibles et les agglomérats en unités plus petites. La distribution répartit ces unités uniformément dans le véhicule. Chaque étape a des exigences différentes. Un mauvais mouillage peut laisser des yeux de poisson ou des poches de poudre même lorsque la machine a suffisamment de cisaillement pour briser les agglomérats correctement mouillés. Une bonne distribution ne peut compenser des agglomérats qui n'ont jamais été détruits.
- La poudre non mouillée apparaît souvent sous forme de grumeaux, d'yeux de poisson ou de surface granuleuse après la formation du film.
- Les agglomérats survivants peuvent se manifester par une rugosité, un blocage du filtre ou une brillance incohérente.
- Une mauvaise circulation en vrac peut créer une dérive de couleur, une variation de viscosité ou des sédiments au fond du récipient.
- Un entraînement d'air excessif peut produire de la mousse, des vides, une faible densité ou des temps de traitement instables.
- Une surchauffe peut modifier la rhéologie, activer les additifs trop tôt ou endommager les ingrédients sensibles à la chaleur.
Une question de diagnostic utile est simple : le problème est-il localisé près de la pale, près de la paroi du vaisseau, à la surface ou au fond ? La réponse indique différentes causes. La mousse de surface suggère un entraînement d’air et un vortex excessif. Les dépôts sur les parois suggèrent un mauvais écoulement en vrac ou un déflecteur insuffisant. Les grumeaux durs qui persistent après un long mélange peuvent indiquer un mauvais mouillage, un dispersant incompatible ou des agglomérats trop résistants pour la contrainte de cisaillement disponible. Comprendre le mode de défaillance évite les modifications aléatoires de la vitesse et de la formulation.
Comment fonctionne un disperseur hydraulique à axe unique
La machine est construite autour d’un arbre rotatif. Un moteur et un système d'entraînement font tourner l'arbre, et l'arbre transporte une lame de dispersion ou un élément de mélange dans le produit. Le châssis supporte l'entraînement et guide l'arbre. Dans un disperseur hydraulique à axe unique, un système hydraulique soulève et abaisse l’ensemble arbre. Cet ascenseur n'est pas le mécanisme de dispersion. Il s'agit d'un système de positionnement et de manipulation qui permet de placer la lame à la profondeur requise, de la relever pour les changements de cuve et de la dégager pour le nettoyage et l'entretien. La dispersion elle-même provient de l’interaction entre la pale en rotation, le produit et le récipient.
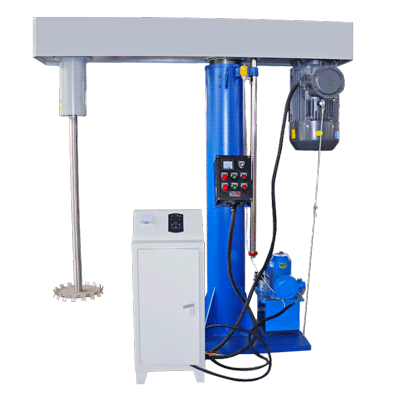
Disperseur hydraulique à axe unique pour le mélange et la dispersion à haute viscosité.
La pale crée une combinaison de flux rotationnel, de flux radial, de flux axial et de cisaillement localisé. Dans un disque dispersant typique, le cisaillement le plus élevé se produit près de la pointe de la lame et le long des bords des dents. Le matériau est accéléré vers l’extérieur, puis retourne vers l’arbre. Dans un lot visqueux, cette boucle de circulation peut être courte et inégale à moins que le diamètre de la pale, la vitesse et la géométrie du récipient ne fonctionnent ensemble. L'opérateur voit une surface de roulement, mais la question importante est de savoir si le matériau traverse de manière répétée la zone de fort cisaillement et si la partie inférieure du récipient est renouvelée.
TENCAN, la marque de Changsha Tianchuang Powder Technology Co., Ltd, présente le disperseur hydraulique à axe unique comme produit pour les tâches de mélange et de dispersion. Comme pour toute machine à arbre unique, le résultat pratique dépend de la lame, du récipient, de la plage de vitesse et de la disposition des commandes sélectionnés. Les acheteurs doivent confirmer la configuration proposée par rapport à leur formulation réelle plutôt que de s'appuyer sur une catégorie de machine générique. Une machine qui fonctionne bien pour un concentré de pigments à faible viscosité peut ne pas convenir à une pâte très chargée avec une limite d'élasticité élevée.
Ce que l'arbre unique fait et ne résout pas
Un seul arbre donne un schéma d'écoulement clair. Cette simplicité peut être un avantage car l'opérateur a moins de variables à contrôler et le navire est plus facile à nettoyer et à inspecter. Cela peut aussi être une limitation. Avec un seul arbre, la machine ne peut pas créer indépendamment deux champs d'écoulement séparés ou combiner une dispersion à fort cisaillement avec un mouvement de balayage lent, à moins que la pale et le récipient ne soient conçus pour supporter ce comportement. Pour les produits à très haute viscosité, le mouvement du volume doit souvent provenir d'une lame de grand diamètre, d'une paroi de cuve appropriée et d'un agencement de déflecteurs approprié. Un petit disque à grande vitesse peut à lui seul créer un bon cisaillement local mais un mauvais renouvellement au niveau des lots.
C'est pourquoi la sélection de l'équipement doit commencer par le produit et non par le nom de la machine. Si le problème principal est la décomposition d'un concentré de pigment, la vitesse de la lame et de la pointe peut être centrale. Si le problème principal consiste à déplacer une pâte rigide avec un débit limité, le diamètre du récipient et de la pale peut avoir plus d'importance. Si le problème principal est le mouillage de la poudre, le point d’alimentation et le taux d’ajout peuvent dominer. Le disperseur à arbre unique peut remplir plusieurs de ces fonctions, mais il doit être configuré pour la fonction principale. Dans le cas contraire, la machine pourrait être techniquement capable de tourner tout en ne parvenant pas à produire un lot uniforme dans un temps de cycle pratique.
Position de l'ascenseur hydraulique et de l'arbre
L'ascenseur hydraulique affecte le processus car la lame doit se trouver à une hauteur utile dans le navire. Si la lame est trop haute, elle ne peut déplacer que la couche supérieure, créer un puissant vortex et laisser la partie inférieure du lot intacte. Si la lame est trop basse, elle risque de gratter le fond, de créer une traînée excessive ou de ne pas former une boucle de circulation stable. La position correcte dépend du type de lame, de la forme du récipient, du niveau de remplissage et de la rhéologie du produit. L'ascenseur facilite l'ajustement et la répétition de cette position, ce qui est précieux lors du développement du processus.
L'ascenseur présente également des avantages pratiques. Cela peut réduire l’effort physique nécessaire au déplacement d’un arbre lourd et d’un ensemble d’entraînement. Il peut fournir un espace libre pour changer de récipient, ajouter des solides ou nettoyer. Cela peut aider l'opérateur à inspecter la lame et l'arbre sans démonter l'ensemble de la machine. Ce ne sont pas des fonctionnalités cosmétiques dans un environnement de production. Ils influencent le temps de changement, la sécurité des opérateurs et la cohérence des lots répétés. L'ascenseur doit donc être évalué comme faisant partie du système de travail et non comme un argument de vente distinct.
Géométrie de la pale, de la vitesse et du navire
La lame constitue l’interface principale entre la machine et le produit. Différentes formes de pales créent différents équilibres de pompage, de cisaillement et de flux axial. Un disque de dispersion denté est souvent utilisé lorsqu’un cisaillement localisé et une désagglomération élevés sont nécessaires. Une lame ou une palette plus ouverte peut fournir un meilleur mouvement de masse dans une masse visqueuse. Une lame conçue pour une rhéologie peut être inefficace dans une autre. Le meilleur choix n’est pas simplement la lame ayant le cisaillement le plus élevé. C'est la lame qui peut mouiller la poudre, décomposer les agglomérats cibles tout en maintenant la circulation tout au long du lot.
Le diamètre de la lame a un effet important sur le débit et le couple. Une lame plus grande peut déplacer plus de matériau et améliorer la circulation du vrac, mais elle augmente également la charge sur l'arbre et l'entraînement. Une lame plus petite peut créer une vitesse de pointe élevée à une vitesse de rotation donnée, mais elle peut laisser de grandes régions stagnantes dans un récipient visqueux. La relation entre le diamètre de la pale et le diamètre du récipient est donc une considération de conception importante. Si la pale est très petite par rapport au récipient, la zone de fort cisaillement peut être trop localisée. S'il est très grand, la machine risque de perdre du jeu et de ne pas générer le modèle de cisaillement souhaité.
La vitesse de pointe est un point de départ, pas une recette
La vitesse de pointe est souvent utilisée pour comparer les conditions de dispersion. Pour une pale de diamètre D, tournant à N tours par minute, la vitesse approximative de la pointe en mètres par seconde est V = px D x N/60, avec D exprimé en mètres. Ce calcul est utile car une petite pale à régime élevé et une grande pale à régime inférieur peuvent produire des conditions d'écoulement et de cisaillement différentes, même lorsque leurs vitesses de pointe sont similaires. Toutefois, la vitesse de pointe ne définit pas à elle seule le processus. Le nombre de passages à travers la zone de cisaillement élevé, le temps de séjour, la géométrie des dents de la lame, les déflecteurs de la cuve et la rhéologie du produit affectent tous le résultat.
Une erreur courante consiste à copier une vitesse de pointe d’une application à une autre. Une valeur qui fonctionne pour une dispersion à faible viscosité peut surchauffer ou trop aérer une pâte visqueuse. Une valeur qui assure une bonne désagglomération dans un petit récipient peut ne pas fournir un débit suffisant dans un récipient plus grand. L'approche pratique consiste à établir une fenêtre de fonctionnement sûre, puis à ajuster la vitesse tout en surveillant le couple, la température, le comportement de la surface et la qualité de la dispersion. Si le vortex devient profond, si l'entraînement d'air augmente ou si le produit grimpe dans l'arbre, il faudra peut-être changer la vitesse ou la position de la lame avant que le lot ne soit endommagé.
Profondeur d'immersion, vortex et chicanes
La profondeur d'immersion modifie à la fois le modèle d'écoulement et le risque d'entraînement d'air. En cas d'immersion peu profonde, la lame peut créer un puissant vortex de surface et aspirer de l'air dans le produit. En cas d'immersion plus profonde, la surface peut être plus calme, mais la lame peut ne pas générer suffisamment de renouvellement de surface pour l'ajout de poudre. La profondeur correcte change souvent au cours du lot. Par exemple, la lame peut commencer plus bas pour le mouillage initial, puis être élevée ou abaissée à mesure que la viscosité du lot se développe. Un élévateur hydraulique facilite ces réglages, mais l'opérateur a quand même besoin d'une procédure définie pour que chaque lot suive le même chemin.
Les chicanes et la forme du récipient aident à contrôler le tourbillonnement et à diriger le flux vers la lame. Dans un récipient rond avec un arbre centré, le produit peut tourner comme un corps solide, réduisant ainsi le mouvement relatif entre la lame et le fluide. Un positionnement décentré, des grattoirs muraux ou des déflecteurs peuvent interrompre cette rotation. La bonne solution dépend du produit et de la configuration de la machine. Un déflecteur qui améliore l'écoulement dans une formulation peut créer des zones mortes ou des difficultés de nettoyage dans une autre. Pour cette raison, la géométrie du récipient doit être traitée comme faisant partie du système de dispersion et non comme un simple conteneur.
| Variable de processus | Effet principal | Que vérifier |
|---|---|---|
| Type de lame | Équilibre du cisaillement, du pompage et du débit en vrac | Mouillage de la poudre, taille des agglomérats, mouvement de surface |
| Diamètre de la lame | Portée du débit et charge de couple | Zones mortes, charge sur l'arbre, dégagement du navire |
| Vitesse de rotation | Vitesse de pointe, taux de cisaillement, apport de chaleur | Profondeur du vortex, élévation de température, qualité de dispersion |
| Profondeur d'immersion | Vortex de surface et renouvellement du fond | Entraînement d'air, dépôts de fond, uniformité des lots |
| Cuve et chicanes | Guidage du débit et contrôle du tourbillon | Masse tournante, dépôts parois, accès nettoyage |
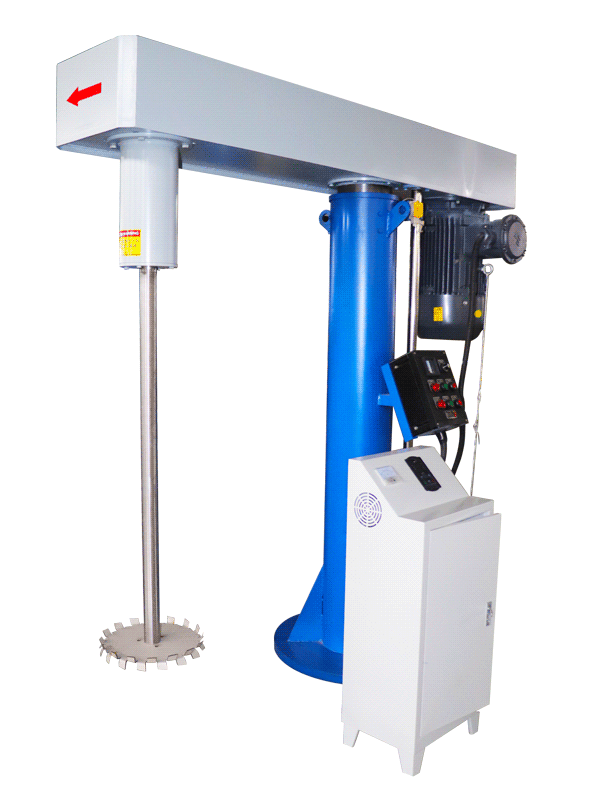
Configuration de disperseur hydraulique à axe unique pour les tâches de mélange visqueux.
Formulation, chargement de solides et rhéologie
Aucun disperseur ne peut compenser une formulation fondamentalement incompatible avec le procédé visé. Une charge élevée en matières solides, un mauvais mouillage, des dispersants incompatibles et une rhéologie incontrôlée peuvent tous produire des défauts qui ressemblent à des problèmes de machine. Lorsque la charge de solides augmente, la viscosité augmente généralement, le modèle d'écoulement change et le couple requis pour maintenir la circulation augmente. À un moment donné, le lot peut devenir trop rigide pour qu'une machine à arbre unique puisse circuler efficacement. La fenêtre de fonctionnement doit être définie avec la formulation réelle, et non avec un modèle simplifié basé sur de l'eau ou un fluide d'essai à faible viscosité.
L'ajout de poudre est particulièrement important. L’ajout de toute la poudre en même temps peut créer une épaisse couche de matériau non mouillé, faire passer la lame à travers une cavité ou générer de gros agglomérats difficiles à décomposer par la suite. Un ajout progressif sous un bon mouvement de la surface donne généralement un meilleur mouillage. Le point d'alimentation doit être dans la zone de mouvement et non dans un coin stagnant. L'opérateur doit surveiller la poudre qui flotte à la surface, qui forme de la poussière ou qui forme un monticule qui ne s'incorpore pas. Si le lot épaissit trop rapidement, une courte pause ou un changement de position de la lame peut être plus utile qu'une augmentation immédiate de la vitesse.
Stratégie d’ajout de poudre et de mouillage
Une séquence d'ajout contrôlée peut améliorer la répétabilité même lorsque la machine et la formulation restent inchangées. Le véhicule ou les composants liquides peuvent être chargés en premier et mis en circulation stable. La poudre peut ensuite être ajoutée à un taux qui correspond à la capacité de la machine à la mouiller et à l'incorporer. Si la formulation le permet, une partie du liquide peut être retenue pour un ajustement ultérieur. Cela donne à l'opérateur la possibilité de corriger la viscosité sans ajouter plus de solvant ou de dispersant après coup. La séquence exacte doit être confirmée par des essais car le meilleur ordre dépend de la surface de la poudre, du milieu liquide et de la chimie du dispersant.
- Confirmez que la lame est immergée et circule avant de commencer l’ajout de poudre.
- Ajoutez de la poudre dans un flux contrôlé ou par portions où le flux peut l'absorber.
- Surveillez la poudreuse flottante, les grumeaux, les montées et les changements brusques de couple.
- Enregistrez le point auquel la viscosité se développe et comment le comportement de la surface change.
- Utilisez le levage hydraulique pour corriger la profondeur de la lame uniquement lorsque le changement soutient le processus.
- Évitez les augmentations de vitesse répétées qui ajoutent de la chaleur sans améliorer le mouillage.
Les modificateurs de rhéologie et les dispersants peuvent modifier considérablement la fenêtre de traitement. Un dispersant peut réduire la viscosité en améliorant la séparation des particules, mais un surdosage peut provoquer du moussage, des problèmes de stabilité ou d'autres défauts. Un épaississant peut améliorer la suspension, mais il peut également supprimer la circulation et rendre la désagglomération plus difficile. Ces effets doivent être évalués avec le disperseur en marche, car une formulation qui semble acceptable sous un mélange à faible cisaillement peut se comporter différemment sous une lame à cisaillement élevé. La machine et la formulation doivent être développées ensemble.
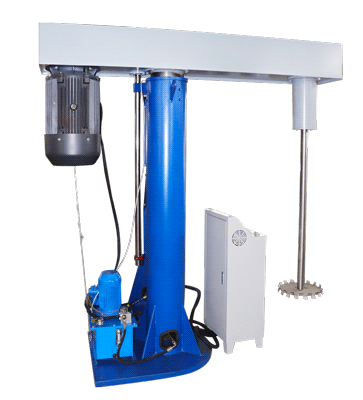
Disperseur à arbre unique conçu pour le traitement de produits visqueux.
Mise à l’échelle et vérification des processus
La mise à l’échelle ne se limite pas à augmenter la taille des lots. Un récipient plus grand modifie le modèle d'écoulement, la distance entre la pale et la paroi, le rapport surface/volume et la capacité d'évacuation de la chaleur. Une condition qui produit une bonne dispersion dans un petit récipient peut produire une mauvaise circulation ou une chaleur excessive dans un plus grand. L'approche habituelle consiste à maintenir une similarité géométrique lorsque cela est possible, à comparer la vitesse de pointe et la puissance par unité de volume, puis à vérifier le résultat avec des mesures. Aucune règle unique de mise à l'échelle ne convient à toutes les formulations, en particulier lorsque la rhéologie est non newtonienne.
Les opérateurs essaient souvent d'évoluer en tr/min. C'est rarement fiable. Si le diamètre du récipient et le diamètre de la pale augmentent, le même régime produit une vitesse de pointe beaucoup plus élevée et un historique de cisaillement différent. Un meilleur point de départ consiste à préserver un paramètre de processus pertinent, tel que la vitesse de pointe, tout en vérifiant si la machine plus grande peut toujours assurer la circulation en vrac. Si le lot le plus important devient trop visqueux ou si la lame est trop chargée, la conception peut nécessiter une lame différente, un niveau de remplissage différent ou une procédure d'ajout différente. Ces changements doivent être testés plutôt que supposés.
Des mesures qui soutiennent la mise à l’échelle
Les données de processus utiles incluent la température du lot, le couple ou la charge d'entraînement, le temps de dispersion, la position de la lame, le taux d'addition et l'aspect qualitatif du lot. Les données de qualité peuvent inclure la finesse de mouture, la distribution granulométrique, la rhéologie, la densité, la force de la couleur, la brillance, la stabilité ou la présence de vides. L'ensemble exact dépend du produit. Le point important est d’enregistrer à la fois les conditions de la machine et les résultats du produit afin que la relation entre eux puisse être comprise. Sans cet enregistrement, un lot réussi ne peut pas être répété ou transféré de manière fiable vers une autre machine.
Un plan d’essai structuré est plus précieux qu’une simple démonstration. Commencez par une fenêtre de fonctionnement sûre, puis modifiez un facteur à la fois : vitesse, position de la lame, taux d'ajout de poudre ou niveau de dispersant. Arrêtez l'essai si la température augmente trop rapidement, si le vortex devient instable ou si le produit montre des signes de trop-mélange. Prélevez des échantillons en plusieurs points et évaluez-les avec des méthodes qui reflètent l'exigence réelle de qualité. Pour un revêtement, cela peut être la finesse de mouture et la brillance. Pour une barbotine céramique, il peut s'agir de rhéologie et de sédimentation. Pour un adhésif ou un mastic, il peut s'agir de la viscosité, de l'uniformité et de l'absence de grumeaux.
La mise à l’échelle doit également inclure une vérification du nettoyage et du changement. Une machine plus grande peut être plus difficile à vidanger, à nettoyer et à inspecter. Le produit qui reste sur l'arbre, la lame ou la paroi du récipient peut contaminer le lot suivant ou réduire le rendement. L'ascenseur hydraulique peut améliorer l'accès, mais le récipient et la lame nécessitent toujours un chemin de nettoyage pratique. Si le produit est sensible à la contamination croisée, les matériaux de contact et la finition de surface doivent être examinés avec le fournisseur. Ces détails sont plus faciles à régler avant l’installation qu’après la mise en place de l’équipement.
Sélection, installation et dépannage
La sélection d’un disperseur hydraulique à axe unique doit commencer par un briefing clair sur le processus. Le dossier doit décrire le produit, la taille prévue du lot, la plage de viscosité, la charge en solides, la qualité de dispersion cible, la limite de température requise et les utilitaires disponibles. Il convient également d'identifier la principale difficulté : mouillage de la poudre, décomposition des agglomérats, circulation du vrac, entraînement de l'air, chaleur, nettoyage ou changement. Une machine sélectionnée uniquement en fonction du volume de lots peut manquer le facteur qui contrôle le succès. Une machine sélectionnée autour du problème de processus dominant a plus de chances de fonctionner comme prévu.
Ce qu'il faut confirmer avant l'achat
Demandez une révision de la configuration basée sur la formulation réelle. Confirmez le style et le diamètre de la lame, les dimensions du récipient, la plage de position de l'arbre, les fonctions de contrôle, les matériaux de contact et la méthode de nettoyage. Vérifiez le comportement de l'ascenseur hydraulique pendant le chargement, l'échantillonnage et la maintenance. Passez en revue les caractéristiques de sécurité et l’enveloppe de fonctionnement. Si des essais sont possibles, effectuez-les avec un matériau représentatif plutôt qu’avec un simple fluide modèle. Un essai avec la poudre et le liquide réels peut révéler des problèmes de mouillage, des pics de couple ou une formation de mousse qui n'apparaîtraient pas dans un test à base d'eau.
- Décrire la rhéologie du produit au début, pendant et à la fin du lot.
- Indiquez la taille de lot prévue ainsi que le volume de travail minimum et maximum.
- Indiquer la méthode d'ajout de poudre et le temps de mouillage requis.
- Définissez l'objectif de qualité avec un test mesurable, pas seulement une description visuelle.
- Confirmez la configuration disponible des pales et des cuves auprès du fournisseur.
- Examinez les matériaux de contact pour détecter les risques d’usure, de corrosion et de contamination.
- Planifiez le nettoyage, le drainage, l’échantillonnage et l’accès des opérateurs.
Après l'installation, établissez une procédure de base avant d'apporter des modifications. Enregistrez la position de la lame, la vitesse, la séquence d'ajout, la température du lot et le temps de mélange pour un lot réussi. Utilisez cette référence pour dépanner. Si la qualité de la dispersion diminue, comparez le lot actuel avec la référence au lieu de modifier plusieurs variables à la fois. Si le couple augmente, vérifiez si la charge en solides, le taux d'ajout ou la viscosité a changé. Si de la mousse apparaît, vérifiez l'immersion de l'arbre, le vortex de surface et la vitesse. Si des grumeaux persistent, vérifiez le point d'alimentation en poudre, la séquence de mouillage et le niveau de dispersant avant de supposer que la machine a besoin de plus de puissance.
La maintenance doit se concentrer sur les composants qui affectent la cohérence des processus. Inspectez la lame pour déceler toute usure, flexion ou accumulation. Vérifiez l'arbre pour le faux-rond et la propreté. Vérifiez l'ascenseur hydraulique pour un mouvement fluide et un positionnement correct. Confirmez que les commandes répètent la vitesse et la séquence prévues. Un petit changement dans l’état des pales peut modifier l’écoulement et le cisaillement, en particulier dans un lot à haute viscosité. La tenue de registres sur l'état des lames et les performances du processus permet de distinguer l'usure normale d'un problème de formulation.
Le processus de dispersion le plus fiable est construit autour du produit et non autour d’un seul réglage de la machine. Le disperseur hydraulique à axe unique peut être un choix pratique pour le mélange visqueux lorsque la lame, le récipient, la position de levage, la vitesse et la stratégie d'alimentation sont adaptés à la formulation. Il est tout aussi important d’en reconnaître les limites. Une limite d'élasticité extrêmement élevée, une mauvaise chimie de mouillage ou une charge excessive de solides peuvent nécessiter une stratégie de processus différente plutôt qu'une vitesse plus élevée. Un plan d'essai discipliné, des mesures claires et une procédure opérationnelle reproductible apporteront plus de valeur qu'une revendication de performance globale.
Avant de finaliser un choix d’équipement, vérifiez le concept de travail avec du matériel représentatif. Confirmez la qualité cible, le temps de cycle acceptable, la limite de température et les exigences de nettoyage. Passez ensuite en revue la configuration proposée avec TENCAN et documenter la fenêtre d'exploitation approuvée. Cette approche permet de prendre de meilleures décisions en matière de développement en laboratoire, de production pilote et de fabrication à grande échelle, et permet de se concentrer sur le résultat de la dispersion plutôt que sur la machine seule. Détails supplémentaires sur le TENCAN disperseur hydraulique à axe unique peuvent être examinés par rapport aux exigences de la candidature avant qu’une sélection finale ne soit faite.