
Guia de mistura de dispersor hidráulico de eixo único
A dispersão de alta viscosidade raramente falha porque falta energia no misturador. Ele falha porque o padrão de fluxo, a lâmina, a posição do eixo, a formulação e o procedimento operacional não correspondem à reologia do lote. Um produto que parece misturado na superfície ainda pode conter pó não molhado, aglomerados duros ou zonas estagnadas próximas à parede do recipiente. As consequências aparecem mais tarde como desvio de cor, viscosidade inconsistente, má adesão, defeitos superficiais, sedimentação ou lotes rejeitados.
Um dispersor hidráulico de eixo único é frequentemente selecionado para essas tarefas porque combina um cabeçote misturador de eixo único com um sistema de elevação hidráulico e uma estrutura para serviço pesado. Essa combinação pode ser prática para pastas viscosas, sistemas preenchidos, concentrados de pigmentos, pastas cerâmicas, adesivos, selantes e formulações similares. O tipo de equipamento é útil, mas o nome por si só não define o desempenho. O resultado depende de como a lâmina gera fluxo, de como o recipiente contém esse fluxo, de como o eixo está posicionado e de como o operador controla a adição de sólidos.
Por que a dispersão de alta viscosidade é difícil
A viscosidade não é um único número fixo. Muitas dispersões são afinadas por cisalhamento, tixotrópicas ou ligeiramente dilatantes. Sua viscosidade aparente muda com a taxa de cisalhamento, tempo, temperatura e carga de sólidos. Um lote pode fluir facilmente perto de uma lâmina em movimento e comportar-se como um gel rígido a uma curta distância. É por isso que uma máquina pode parecer estar circulando material enquanto regiões do recipiente permanecem mal misturadas. O problema não é apenas a viscosidade em si. É a combinação de tensão de escoamento, fluxo fraco e troca limitada entre a zona de alto cisalhamento e o resto do lote.
Em um lote de alta viscosidade, o material próximo à lâmina pode se mover rapidamente, enquanto o material próximo à parede ou ao fundo permanece quase estacionário. A fronteira entre estas zonas pode tornar-se uma zona morta onde o pó não consegue molhar e os aglomerados sobrevivem. O torque aumenta, a temperatura aumenta e o operador pode responder aumentando a velocidade. Essa resposta pode piorar a situação ao criar um vórtice profundo, aspirar ar para o produto ou adicionar calor sem melhorar a circulação em massa. Uma abordagem mais eficaz é examinar todo o sistema de mistura: tipo de lâmina, diâmetro da lâmina, profundidade de imersão, geometria do recipiente, defletor, sequência de alimentação e controle de reologia.
Umedecimento, desaglomeração e distribuição são etapas diferentes
A dispersão é frequentemente descrita como se fosse uma operação. Na prática, inclui pelo menos três etapas relacionadas. A umectação substitui o ar na superfície do pó por líquido. A desaglomeração quebra clusters fracos e aglomera-os em unidades menores. A distribuição espalha essas unidades uniformemente pelo veículo. Cada etapa tem requisitos diferentes. Umedecimento deficiente pode deixar olhos de peixe ou bolsas de pó, mesmo quando a máquina possui cisalhamento suficiente para quebrar os aglomerados que foram adequadamente umedecidos. Uma boa distribuição não pode compensar aglomerados que nunca foram desmantelados.
- O pó não molhado geralmente aparece como caroços, olhos de peixe ou uma superfície granulada após a formação do filme.
- Os aglomerados sobreviventes podem aparecer como rugosidade, bloqueio de filtro ou brilho inconsistente.
- A má circulação a granel pode criar desvio de cor, variação de viscosidade ou sedimentos no fundo do recipiente.
- A entrada excessiva de ar pode produzir espuma, vazios, baixa densidade ou tempos de processo instáveis.
- O superaquecimento pode alterar a reologia, ativar aditivos muito cedo ou danificar ingredientes sensíveis ao calor.
Uma pergunta diagnóstica útil é simples: o problema está localizado próximo à pá, próximo à parede do vaso, na superfície ou no fundo? A resposta aponta para diferentes causas. A espuma superficial sugere entrada de ar e vórtice excessivo. Depósitos nas paredes sugerem fluxo fraco ou defletor insuficiente. Aglomerados duros que persistem após longa mistura podem indicar umedecimento deficiente, um dispersante incompatível ou aglomerados que são muito fortes para a tensão de cisalhamento disponível. Compreender o modo de falha evita mudanças aleatórias na velocidade e na formulação.
Como funciona um dispersor hidráulico de eixo único
A máquina é construída em torno de um eixo giratório. Um motor e um sistema de acionamento giram o eixo, e o eixo carrega uma lâmina dispersante ou elemento de mistura para dentro do produto. A estrutura suporta o acionamento e guia o eixo. Em um dispersor hidráulico de eixo único, um sistema hidráulico eleva e abaixa o conjunto do eixo. Este elevador não é o mecanismo de dispersão. É um sistema de posicionamento e manuseio que permite que a lâmina seja colocada na profundidade necessária, elevada para trocas de embarcação e movida para limpeza e manutenção. A dispersão em si vem da interação entre a lâmina rotativa, o produto e o recipiente.
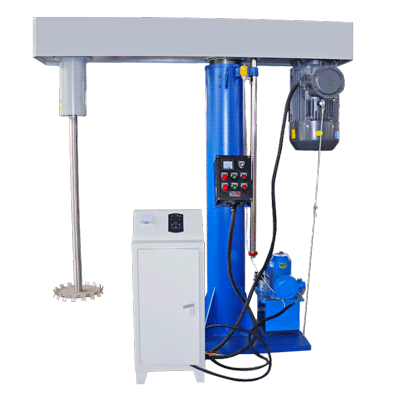
Dispersor hidráulico de eixo único para mistura e dispersão de alta viscosidade.
A lâmina cria uma combinação de fluxo rotacional, fluxo radial, fluxo axial e cisalhamento localizado. Em um disco dispersor típico, o cisalhamento mais alto ocorre próximo à ponta da lâmina e ao longo das bordas dos dentes. O material é acelerado para fora e depois circula de volta em direção ao eixo. Num lote viscoso, este ciclo de circulação pode ser curto e irregular, a menos que o diâmetro da lâmina, a velocidade e a geometria do recipiente trabalhem juntos. O operador vê uma superfície rolante, mas a questão importante é se o material está passando repetidamente pela zona de alto cisalhamento e se a parte inferior do recipiente está sendo renovada.
TENCAN, a marca da Changsha Tianchuang Powder Technology Co., Ltd, apresenta o dispersor hidráulico de eixo único como produto para tarefas de mistura e dispersão. Tal como acontece com qualquer máquina de eixo único, o resultado prático depende da lâmina selecionada, do recipiente, da faixa de velocidade e do arranjo de controle. Os compradores devem confirmar a configuração oferecida em relação à sua formulação real, em vez de confiar em uma categoria genérica de máquina. Uma máquina que funciona bem para um concentrado de pigmento de baixa viscosidade pode não ser adequada para uma pasta altamente carregada com alto limite de escoamento.
O que o eixo único faz e o que não resolve
Um único eixo fornece um padrão de fluxo claro. Essa simplicidade pode ser uma vantagem porque o operador tem menos variáveis para controlar e o recipiente é mais fácil de limpar e inspecionar. Também pode ser uma limitação. Com um eixo, a máquina não pode criar independentemente dois campos de fluxo separados ou combinar dispersão de alto cisalhamento com um movimento lento de varredura, a menos que a pá e o recipiente sejam projetados para suportar esse comportamento. Para produtos de viscosidade muito alta, o movimento do volume deve muitas vezes vir de uma lâmina de grande diâmetro, de uma parede de recipiente apropriada e de um arranjo de defletor adequado. Um pequeno disco de alta velocidade por si só pode criar um bom cisalhamento local, mas uma baixa rotatividade no nível do lote.
É por isso que a seleção do equipamento deve começar pelo produto e não pelo nome da máquina. Se o principal problema for quebrar um concentrado de pigmento, a velocidade da lâmina e da ponta pode ser central. Se o principal problema for mover uma pasta dura com fluxo limitado, o diâmetro do recipiente e da lâmina pode ser mais importante. Se o principal problema for a umectação do pó, o ponto de alimentação e a taxa de adição podem dominar. O dispersor de eixo único pode atender a diversas dessas funções, mas deve ser configurado para a função dominante. Caso contrário, a máquina pode ser tecnicamente capaz de rodar e ainda não conseguir produzir um lote uniforme dentro de um tempo de ciclo prático.
Elevação Hidráulica e Posição do Eixo
A elevação hidráulica afeta o processo porque a lâmina deve ficar a uma altura útil no recipiente. Se a lâmina for muito alta, ela poderá mover apenas a camada superior, criar um vórtice forte e deixar a parte inferior do lote intacta. Se a lâmina estiver muito baixa, ela poderá raspar o fundo, criar arrasto excessivo ou não conseguir formar um circuito de circulação estável. A posição correta depende do tipo de lâmina, formato do recipiente, nível de enchimento e reologia do produto. O elevador facilita o ajuste e a repetição dessa posição, o que é valioso durante o desenvolvimento do processo.
O elevador também traz benefícios práticos. Pode reduzir o esforço físico de mover um eixo pesado e um conjunto de acionamento. Ele pode fornecer espaço para troca de recipientes, adição de sólidos ou limpeza. Pode ajudar o operador a inspecionar a lâmina e o eixo sem desmontar a máquina inteira. Esses não são recursos cosméticos em um ambiente de produção. Eles influenciam o tempo de troca, a segurança do operador e a consistência de lotes repetidos. O elevador deve, portanto, ser avaliado como parte do sistema de trabalho e não como um argumento de venda separado.
Geometria da Lâmina, Velocidade e Vaso
A lâmina é a principal interface entre a máquina e o produto. Diferentes formatos de lâmina criam diferentes equilíbrios de bombeamento, cisalhamento e fluxo axial. Um disco dispersor dentado é frequentemente usado quando são necessários alto cisalhamento localizado e desaglomeração. Uma lâmina ou pá mais aberta pode proporcionar melhor movimento do volume em uma massa viscosa. Uma lâmina projetada para uma reologia pode ser ineficiente em outra. A melhor escolha não é simplesmente a lâmina com maior cisalhamento. É a lâmina que pode molhar o pó, quebrar os aglomerados alvo e ainda manter a circulação durante todo o lote.
O diâmetro da lâmina tem um forte efeito tanto no fluxo quanto no torque. Uma lâmina maior pode mover mais material e melhorar a circulação a granel, mas também aumenta a carga no eixo e no acionamento. Uma lâmina menor pode criar alta velocidade de ponta em uma determinada velocidade de rotação, mas pode deixar grandes regiões estagnadas em um recipiente viscoso. A relação entre o diâmetro da pá e o diâmetro do vaso é, portanto, uma consideração importante no projeto. Se a lâmina for muito pequena em relação ao recipiente, a zona de alto cisalhamento pode estar muito localizada. Se for muito grande, a máquina poderá perder folga e não gerar o padrão de cisalhamento pretendido.
A velocidade da dica é um ponto de partida, não uma receita
A velocidade da ponta é frequentemente usada para comparar condições de dispersão. Para uma lâmina de diâmetro D, girando a N rotações por minuto, a velocidade aproximada da ponta em metros por segundo é V = px D x N/60, com D expresso em metros. Este cálculo é útil porque uma pá pequena em altas rpm e uma pá grande em rpm mais baixas podem produzir diferentes condições de fluxo e cisalhamento, mesmo quando suas velocidades de ponta são semelhantes. A velocidade da ponta por si só, entretanto, não define o processo. O número de passagens através da zona de alto cisalhamento, o tempo de residência, a geometria do dente da lâmina, os defletores do vaso e a reologia do produto afetam o resultado.
Um erro comum é copiar a velocidade da ponta de um aplicativo para outro. Um valor que funcione para uma dispersão de baixa viscosidade pode superaquecer ou arejar demais uma pasta viscosa. Um valor que proporcione uma boa desaglomeração em um recipiente pequeno pode não fornecer fluxo volumétrico suficiente em um recipiente maior. A abordagem prática é estabelecer uma janela operacional segura e, em seguida, ajustar a velocidade enquanto observa o torque, a temperatura, o comportamento da superfície e a qualidade da dispersão. Se o vórtice se tornar profundo, a entrada de ar aumentar ou o produto subir no eixo, a velocidade ou a posição da lâmina poderá precisar ser alterada antes que o lote seja danificado.
Profundidade de imersão, vórtice e defletores
A profundidade de imersão altera tanto o padrão de fluxo quanto o risco de entrada de ar. Em imersão superficial, a lâmina pode criar um forte vórtice superficial e puxar ar para dentro do produto. Em uma imersão mais profunda, a superfície pode ficar mais calma, mas a lâmina pode não gerar renovação superficial suficiente para a adição de pó. A profundidade correta muda frequentemente durante o lote. Por exemplo, a lâmina pode começar mais baixa para umedecimento inicial e depois ser elevada ou abaixada à medida que a viscosidade do lote se desenvolve. Um elevador hidráulico facilita esses ajustes, mas o operador ainda precisa de um procedimento definido para que cada lote siga o mesmo caminho.
Os defletores e o formato do recipiente ajudam a controlar a agitação e direcionar o fluxo de volta para a lâmina. Em um recipiente redondo com eixo centralizado, o produto pode girar como um corpo sólido, reduzindo o movimento relativo entre a lâmina e o fluido. Posicionamento descentralizado, raspadores de parede ou defletores podem interromper essa rotação. A solução certa depende do produto e da configuração da máquina. Um defletor que melhora o fluxo em uma formulação pode criar zonas mortas ou dificuldades de limpeza em outra. Por esta razão, a geometria do recipiente deve ser tratada como parte do sistema de dispersão e não como um simples recipiente.
| Variável de processo | Efeito principal | O que verificar |
|---|---|---|
| Tipo de lâmina | Equilíbrio de cisalhamento, bombeamento e fluxo a granel | Umedecimento do pó, tamanho do aglomerado, movimento da superfície |
| Diâmetro da lâmina | Alcance de fluxo e carga de torque | Zonas mortas, carga no eixo, folga da embarcação |
| Velocidade rotacional | Velocidade da ponta, taxa de cisalhamento, entrada de calor | Profundidade do vórtice, aumento de temperatura, qualidade de dispersão |
| Profundidade de imersão | Vórtice de superfície e renovação inferior | Entrada de ar, depósitos no fundo, uniformidade do lote |
| Recipiente e defletores | Orientação de fluxo e controle de turbulência | Massa rotativa, depósitos nas paredes, acesso para limpeza |
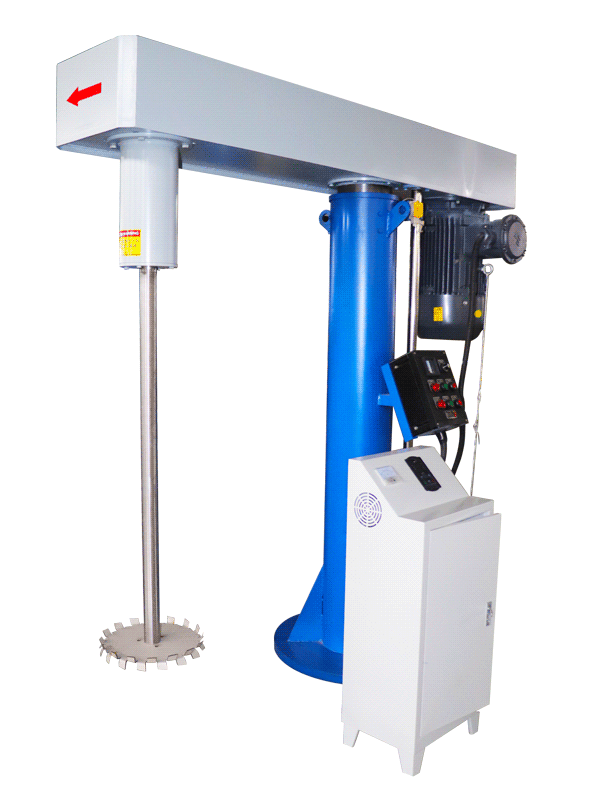
Configuração de dispersor hidráulico de eixo único para tarefas de mistura viscosa.
Formulação, Carregamento de Sólidos e Reologia
Nenhum dispersor pode compensar uma formulação que é fundamentalmente incompatível com o processo pretendido. Alta carga de sólidos, baixa umectação, dispersantes incompatíveis e reologia descontrolada podem produzir defeitos que parecem problemas de máquina. Quando a carga de sólidos aumenta, a viscosidade geralmente aumenta, o padrão de fluxo muda e o torque necessário para manter a circulação aumenta. Em algum momento, o lote pode ficar muito rígido para que uma máquina de eixo único circule efetivamente. A janela operacional deve ser definida com a formulação real e não com um modelo simplificado baseado em água ou fluido de teste de baixa viscosidade.
A adição de pó é especialmente importante. Adicionar todo o pó de uma só vez pode criar uma camada espessa de material não molhado, fazer com que a lâmina passe através de uma cavidade ou gerar grandes aglomerados que são difíceis de quebrar posteriormente. A adição gradual sob bom movimento da superfície geralmente proporciona melhor umedecimento. O ponto de alimentação deve estar na zona móvel e não em um canto estagnado. O operador deve observar se há pó flutuando na superfície, espalhando pó ou formando um monte que não se incorpora. Se o lote engrossar muito rapidamente, uma pequena pausa ou uma mudança na posição da lâmina poderá ser mais útil do que um aumento imediato da velocidade.
Estratégia de adição de pó e umedecimento
Uma sequência de adição controlada pode melhorar a repetibilidade mesmo quando a máquina e a formulação permanecem inalteradas. O veículo ou componentes líquidos podem ser carregados primeiro e colocados em circulação estável. O pó pode então ser adicionado a uma taxa que corresponda à capacidade da máquina de molhá-lo e incorporá-lo. Se a formulação permitir, parte do líquido pode ser retida para posterior ajuste. Isto dá ao operador espaço para corrigir a viscosidade sem adicionar mais solvente ou dispersante após o fato. A sequência exata deve ser confirmada através de testes porque a melhor ordem depende da superfície do pó, do meio líquido e da química do dispersante.
- Confirme se a lâmina está imersa e circulando antes de iniciar a adição do pó.
- Adicione o pó em um fluxo controlado ou em porções onde o fluxo possa absorvê-lo.
- Fique atento a pó flutuante, caroços, subidas e mudanças repentinas de torque.
- Registre o ponto em que a viscosidade se desenvolve e como o comportamento da superfície muda.
- Use o elevador hidráulico para corrigir a profundidade da lâmina somente quando a mudança apoiar o processo.
- Evite aumentos repetidos de velocidade que adicionam calor sem melhorar a umidade.
Modificadores de reologia e dispersantes podem alterar significativamente a janela do processo. Um dispersante pode reduzir a viscosidade melhorando a separação das partículas, mas a sobredosagem pode causar formação de espuma, problemas de estabilidade ou outros defeitos. Um espessante pode melhorar a suspensão, mas também pode suprimir a circulação e dificultar a desaglomeração. Estes efeitos devem ser avaliados com o dispersor em funcionamento, porque uma formulação que parece aceitável sob mistura de baixo cisalhamento pode comportar-se de forma diferente sob uma lâmina de alto cisalhamento. A máquina e a formulação devem ser desenvolvidas em conjunto.
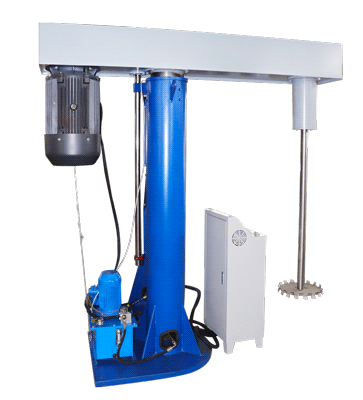
Dispersor de eixo único preparado para processamento de produtos viscosos.
Aumento de escala e verificação de processos
Aumentar a escala é mais do que aumentar o tamanho do lote. Um recipiente maior altera o padrão de fluxo, a distância da lâmina à parede, a relação superfície-volume e a capacidade de remoção de calor. Uma condição que produz boa dispersão em um recipiente pequeno pode produzir má circulação ou calor excessivo em um recipiente maior. A abordagem usual é manter a similaridade geométrica sempre que possível, comparar a velocidade da ponta e a potência por unidade de volume e, em seguida, verificar o resultado com medições. Nenhuma regra única de aumento de escala se adapta a todas as formulações, especialmente quando a reologia é não newtoniana.
Os operadores muitas vezes tentam escalar por rpm. Isso raramente é confiável. Se o diâmetro do vaso e o diâmetro da pá aumentarem, a mesma rpm produz uma velocidade de ponta muito mais alta e um histórico de cisalhamento diferente. Um melhor ponto de partida é preservar um parâmetro relevante do processo, como a velocidade da ponta, enquanto verifica se a máquina maior ainda pode fornecer circulação a granel. Se o lote maior se tornar muito viscoso ou a lâmina carregar muito, o projeto pode precisar de uma lâmina diferente, um nível de enchimento diferente ou um procedimento de adição diferente. Estas mudanças devem ser testadas e não assumidas.
Medições que apoiam o aumento de escala
Dados úteis do processo incluem temperatura do lote, torque ou carga de acionamento, tempo de dispersão, posição da lâmina, taxa de adição e aparência qualitativa do lote. Os dados de qualidade podem incluir finura de moagem, distribuição de tamanho de partícula, reologia, densidade, intensidade de cor, brilho, estabilidade ou presença de vazios. O conjunto exato depende do produto. O ponto importante é registrar as condições da máquina e os resultados do produto para que a relação entre eles possa ser compreendida. Sem esse registro, um lote bem-sucedido não pode ser repetido ou transferido de forma confiável para outra máquina.
Um plano de teste estruturado é mais valioso do que uma única demonstração. Comece com uma janela operacional segura e depois varie um fator de cada vez: velocidade, posição da lâmina, taxa de adição de pó ou nível de dispersante. Pare o teste se a temperatura subir muito rapidamente, o vórtice se tornar instável ou o produto mostrar sinais de mistura excessiva. Colete amostras em diversos pontos e avalie-as com métodos que reflitam a real exigência de qualidade. Para um revestimento, isso pode ser finura de moagem e brilho. Para uma pasta cerâmica, pode ser reologia e sedimentação. Para um adesivo ou selante, pode ser viscosidade, uniformidade e ausência de grumos.
A ampliação também deve incluir uma verificação de limpeza e troca. Uma máquina maior pode ser mais difícil de drenar, limpar e inspecionar. O produto que permanecer no eixo, na lâmina ou na parede do recipiente pode contaminar o próximo lote ou reduzir o rendimento. O elevador hidráulico pode melhorar o acesso, mas o recipiente e a lâmina ainda precisam de um caminho prático de limpeza. Se o produto for sensível à contaminação cruzada, os materiais de contato e o acabamento superficial deverão ser revisados com o fornecedor. Esses detalhes são mais fáceis de abordar antes da instalação do que depois que o equipamento estiver instalado.
Seleção, instalação e solução de problemas
A seleção de um dispersor hidráulico de eixo único deve começar com um resumo claro do processo. O resumo deve descrever o produto, o tamanho do lote pretendido, a faixa de viscosidade, a carga de sólidos, a qualidade da dispersão alvo, o limite de temperatura exigido e as utilidades disponíveis. Deve também identificar a principal dificuldade: umedecimento do pó, quebra do aglomerado, circulação a granel, entrada de ar, calor, limpeza ou troca. Uma máquina selecionada apenas pelo volume do lote pode perder o fator que controla o sucesso. Uma máquina selecionada em torno do problema de processo dominante tem maior probabilidade de funcionar conforme o esperado.
O que confirmar antes da compra
Solicite uma revisão da configuração com base na formulação real. Confirme o estilo e o diâmetro da lâmina, as dimensões do recipiente, a faixa de posição do eixo, as funções de controle, os materiais de contato e o método de limpeza. Verifique como o elevador hidráulico se comporta durante o carregamento, amostragem e manutenção. Revise os recursos de segurança e o envelope operacional. Se os testes forem possíveis, execute-os com material representativo em vez de um simples modelo de fluido. Um teste com pó e líquido reais pode revelar problemas de umedecimento, picos de torque ou formação de espuma que não apareceriam em um teste à base de água.
- Descreva a reologia do produto no início, durante e no final do lote.
- Forneça o tamanho do lote pretendido e o volume de trabalho mínimo e máximo.
- Indique o método de adição do pó e o tempo de molhagem necessário.
- Defina a meta de qualidade com um teste mensurável, não apenas uma descrição visual.
- Confirme a configuração disponível da lâmina e do recipiente com o fornecedor.
- Revise os materiais de contato quanto a desgaste, corrosão e risco de contaminação.
- Planeje limpeza, drenagem, amostragem e acesso do operador.
Após a instalação, estabeleça um procedimento básico antes de fazer alterações. Registre a posição da lâmina, velocidade, sequência de adição, temperatura do lote e tempo de mistura para obter um lote bem-sucedido. Use essa linha de base para solucionar problemas. Se a qualidade da dispersão cair, compare o lote atual com a linha de base em vez de alterar diversas variáveis de uma só vez. Se o torque aumentar, verifique se a carga de sólidos, a taxa de adição ou a viscosidade mudaram. Se aparecer espuma, verifique a imersão do eixo, o vórtice da superfície e a velocidade. Se os grumos persistirem, verifique o ponto de alimentação do pó, a sequência de umedecimento e o nível do dispersante antes de presumir que a máquina precisa de mais potência.
A manutenção deve se concentrar nos componentes que afetam a consistência do processo. Inspecione a lâmina quanto a desgaste, empenamento ou acúmulo. Verifique o eixo quanto à excentricidade e limpeza. Revise o elevador hidráulico para um movimento suave e posicionamento correto. Confirme se os controles repetem a velocidade e a sequência pretendidas. Uma pequena mudança na condição da lâmina pode alterar o fluxo e o cisalhamento, especialmente em lotes de alta viscosidade. Manter registros da condição da lâmina e do desempenho do processo ajuda a distinguir o desgaste normal de um problema de formulação.
O processo de dispersão mais confiável é construído em torno do produto, e não em torno de uma única configuração da máquina. O dispersor hidráulico de eixo único pode ser uma escolha prática para mistura viscosa quando a lâmina, o recipiente, a posição de elevação, a velocidade e a estratégia de alimentação são compatíveis com a formulação. É igualmente importante reconhecer os limites. Tensão de escoamento extremamente alta, química de umedecimento deficiente ou carga excessiva de sólidos podem exigir uma estratégia de processo diferente em vez de uma velocidade mais alta. Um plano de teste disciplinado, medições claras e um procedimento operacional repetível fornecerão mais valor do que uma declaração de desempenho manchete.
Antes de finalizar a escolha do equipamento, verifique o conceito de trabalho com material representativo. Confirme a qualidade desejada, o tempo de ciclo aceitável, o limite de temperatura e o requisito de limpeza. Em seguida, revise a configuração oferecida com TENCAN e documente a janela operacional aprovada. Esta abordagem apoia melhores decisões para desenvolvimento de laboratório, produção piloto e fabricação em grande escala, e mantém o foco no resultado da dispersão e não apenas na máquina. Detalhes adicionais sobre o TENCAN dispersor hidráulico de eixo único pode ser revisado em relação aos requisitos da aplicação antes que uma seleção final seja feita.