
Hydraulische einachsige Dispergier-Mischanleitung
Eine hochviskose Dispergierung scheitert selten daran, dass einem Mischer die Leistung fehlt. Dies schlägt fehl, weil Strömungsmuster, Schaufel, Wellenposition, Rezeptur und Betriebsverfahren nicht mit der Rheologie der Charge übereinstimmen. Ein Produkt, das an der Oberfläche gemischt aussieht, kann noch unbenetztes Pulver, harte Agglomerate oder stagnierende Zonen in der Nähe der Gefäßwand enthalten. Die Folgen zeigen sich später in Farbdrift, inkonsistenter Viskosität, schlechter Haftung, Oberflächenfehlern, Sedimentation oder Ausschusschargen.
Für diese Aufgaben wird häufig ein hydraulischer einachsiger Dispergierer in die engere Auswahl genommen, da er einen Einwellen-Mischkopf mit einem hydraulischen Hebesystem und einem robusten Rahmen kombiniert. Diese Kombination kann für viskose Pasten, gefüllte Systeme, Pigmentkonzentrate, Keramikschlicker, Klebstoffe, Dichtstoffe und ähnliche Formulierungen nützlich sein. Der Gerätetyp ist nützlich, aber der Name allein definiert nicht die Leistung. Das Ergebnis hängt davon ab, wie die Schaufel einen Fluss erzeugt, wie der Behälter diesen Fluss aufnimmt, wie die Welle positioniert ist und wie der Bediener die Zugabe von Feststoffen steuert.
Warum eine hochviskose Dispergierung schwierig ist
Die Viskosität ist keine einzelne feste Zahl. Viele Dispersionen sind strukturviskos, thixotrop oder leicht dilatant. Ihre scheinbare Viskosität ändert sich mit der Schergeschwindigkeit, der Zeit, der Temperatur und der Feststoffbeladung. Eine Charge kann in der Nähe einer sich bewegenden Schaufel leicht fließen und sich in kurzer Entfernung wie ein steifes Gel verhalten. Aus diesem Grund kann es so aussehen, als würde eine Maschine Material umwälzen, während Bereiche im Behälter weiterhin schlecht vermischt sind. Das Problem ist nicht nur die Viskosität selbst. Es ist die Kombination aus Fließspannung, schlechter Massenströmung und begrenztem Austausch zwischen der Zone mit hoher Scherung und dem Rest der Charge.
In einer hochviskosen Charge kann sich das Material in der Nähe der Klinge schnell bewegen, während das Material in der Nähe der Wand oder des Bodens nahezu stationär bleibt. Die Grenze zwischen diesen Zonen kann zu einer toten Zone werden, in der das Pulver nicht benetzt wird und Agglomerate überleben. Das Drehmoment steigt, die Temperatur steigt und der Bediener reagiert möglicherweise mit einer Erhöhung der Geschwindigkeit. Diese Reaktion kann die Situation verschlimmern, indem sie einen tiefen Wirbel erzeugt, Luft in das Produkt zieht oder Wärme hinzufügt, ohne die Massenzirkulation zu verbessern. Ein effektiverer Ansatz besteht darin, das gesamte Mischsystem zu untersuchen: Schaufeltyp, Schaufeldurchmesser, Eintauchtiefe, Gefäßgeometrie, Leitbleche, Zufuhrreihenfolge und Rheologiekontrolle.
Benetzung, Desagglomeration und Verteilung sind verschiedene Schritte
Die Zerstreuung wird oft so beschrieben, als wäre es ein einziger Vorgang. In der Praxis umfasst es mindestens drei zusammenhängende Schritte. Durch die Benetzung wird die Luft auf der Pulveroberfläche durch Flüssigkeit ersetzt. Durch die Desagglomeration werden schwache Cluster und Agglomerate in kleinere Einheiten zerlegt. Die Verteilung verteilt diese Einheiten gleichmäßig im Fahrzeug. Jeder Schritt stellt unterschiedliche Anforderungen. Eine schlechte Benetzung kann zu Fischaugen oder Pulvertaschen führen, selbst wenn die Maschine über genügend Scherkräfte verfügt, um die ordnungsgemäß benetzten Agglomerate aufzubrechen. Eine gute Verteilung kann Agglomerate, die nie abgebaut wurden, nicht ausgleichen.
- Unbenetztes Pulver erscheint nach der Filmbildung häufig als Klumpen, Fischaugen oder als körnige Oberfläche.
- Überlebende Agglomerate können sich als Rauheit, Filterverstopfung oder uneinheitlicher Glanz bemerkbar machen.
- Eine schlechte Schüttgutzirkulation kann zu Farbdrift, Viskositätsschwankungen oder Sedimenten am Behälterboden führen.
- Übermäßiger Lufteinschluss kann zu Schaum, Hohlräumen, geringer Dichte oder instabilen Prozesszeiten führen.
- Überhitzung kann die Rheologie verändern, Zusatzstoffe zu früh aktivieren oder hitzeempfindliche Inhaltsstoffe beschädigen.
Eine nützliche Diagnosefrage ist einfach: Liegt das Problem in der Nähe der Klinge, in der Nähe der Gefäßwand, an der Oberfläche oder am Boden? Die Antwort deutet auf unterschiedliche Ursachen hin. Oberflächenschaum deutet auf Lufteinschlüsse und übermäßige Verwirbelung hin. Wandablagerungen deuten auf eine schlechte Schüttgutströmung oder eine unzureichende Umlenkung hin. Harte Klumpen, die nach langem Mischen bestehen bleiben, können auf eine schlechte Benetzung, ein inkompatibles Dispergiermittel oder Agglomerate hinweisen, die für die verfügbare Scherspannung zu stark sind. Das Verständnis des Fehlermodus verhindert zufällige Änderungen der Geschwindigkeit und Formulierung.
Wie ein hydraulischer einachsiger Dispergierer funktioniert
Die Maschine ist um eine rotierende Welle herum aufgebaut. Ein Motor- und Antriebssystem dreht die Welle, und die Welle trägt einen Dispergierflügel oder ein Mischelement in das Produkt. Der Rahmen trägt den Antrieb und führt die Welle. Bei einem hydraulischen einachsigen Dispergierer hebt und senkt ein hydraulisches System die Wellenbaugruppe. Dieser Auftrieb ist nicht der Dispersionsmechanismus. Es handelt sich um ein Positionierungs- und Handhabungssystem, das es ermöglicht, die Klinge in der erforderlichen Tiefe zu platzieren, für Gefäßwechsel anzuheben und für Reinigung und Wartung frei zu bewegen. Die Dispersion selbst entsteht durch die Wechselwirkung zwischen der rotierenden Klinge, dem Produkt und dem Behälter.
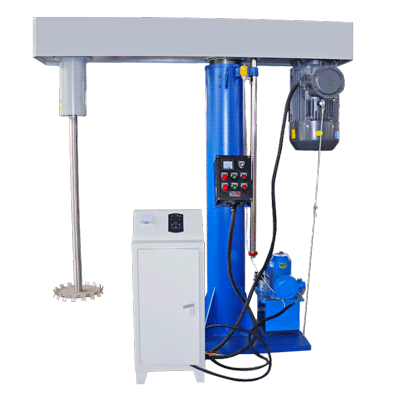
Hydraulischer einachsiger Dispergierer für hochviskoses Mischen und Dispergieren.
Die Schaufel erzeugt eine Kombination aus Rotationsströmung, Radialströmung, Axialströmung und lokaler Scherung. Bei einer typischen Dispergierscheibe tritt die höchste Scherung in der Nähe der Blattspitze und entlang der Zahnkanten auf. Das Material wird nach außen beschleunigt und zirkuliert dann zurück zum Schacht. In einer viskosen Charge kann dieser Zirkulationskreislauf kurz und ungleichmäßig sein, es sei denn, der Flügeldurchmesser, die Geschwindigkeit und die Gefäßgeometrie stimmen zusammen. Der Bediener sieht eine rollende Oberfläche, aber die wichtige Frage ist, ob Material wiederholt durch die Zone mit hoher Scherung fließt und ob der untere Teil des Behälters erneuert wird.
TENCAN, die Marke von Changsha Tianchuang Powder Technology Co., Ltd, präsentiert die hydraulischer einachsiger Dispergierer als Produkt für Misch- und Dispergieraufgaben. Wie bei jeder Einwellenmaschine hängt das praktische Ergebnis von der gewählten Klinge, dem Behälter, dem Geschwindigkeitsbereich und der Steuerungsanordnung ab. Käufer sollten die angebotene Konfiguration anhand ihrer tatsächlichen Formulierung bestätigen, anstatt sich auf eine generische Maschinenkategorie zu verlassen. Eine Maschine, die für ein niedrigviskoses Pigmentkonzentrat gut funktioniert, ist möglicherweise nicht für eine hochgefüllte Paste mit hoher Fließspannung geeignet.
Was die Einzelwelle tut und was nicht, löst
Ein einzelner Schaft sorgt für ein klares Strömungsmuster. Diese Einfachheit kann ein Vorteil sein, da der Bediener weniger Variablen kontrollieren muss und das Schiff einfacher zu reinigen und zu inspizieren ist. Es kann auch eine Einschränkung sein. Mit einer Welle kann die Maschine nicht unabhängig voneinander zwei separate Strömungsfelder erzeugen oder eine Dispersion mit hoher Scherung mit einer langsamen Schwenkbewegung kombinieren, es sei denn, die Schaufel und der Behälter sind so ausgelegt, dass sie dieses Verhalten unterstützen. Bei sehr hochviskosen Produkten muss die Schüttgutbewegung häufig über eine Schaufel mit großem Durchmesser, eine geeignete Behälterwand und eine geeignete Prallplattenanordnung erfolgen. Eine kleine Hochgeschwindigkeitsscheibe allein kann zwar eine gute lokale Scherung, aber einen schlechten Umsatz auf Chargenebene erzeugen.
Aus diesem Grund sollte die Geräteauswahl mit dem Produkt und nicht mit dem Maschinennamen beginnen. Wenn das Hauptproblem darin besteht, ein Pigmentkonzentrat zu zersetzen, kann die Geschwindigkeit der Klinge und der Spitze von zentraler Bedeutung sein. Wenn das Hauptproblem darin besteht, eine steife Paste mit begrenztem Durchfluss zu bewegen, sind der Behälter- und der Schaufeldurchmesser möglicherweise wichtiger. Wenn das Hauptproblem die Benetzung des Pulvers ist, können der Einspeisepunkt und die Zugaberate dominieren. Der Einwellen-Dispergierer kann mehrere dieser Aufgaben erfüllen, er sollte jedoch für die dominierende Aufgabe konfiguriert werden. Andernfalls kann es sein, dass die Maschine technisch in der Lage ist, sich zu drehen und dennoch keine gleichmäßige Charge innerhalb einer praktikablen Zykluszeit zu produzieren.
Hydraulischer Aufzug und Schachtposition
Der hydraulische Hub beeinflusst den Prozess, da die Klinge in einer geeigneten Höhe im Behälter sitzen muss. Wenn das Messer zu hoch ist, bewegt es möglicherweise nur die oberste Schicht, erzeugt einen starken Wirbel und lässt den unteren Teil der Charge ungestört. Wenn die Klinge zu niedrig ist, kann es sein, dass sie am Boden kratzt, einen übermäßigen Luftwiderstand erzeugt oder keine stabile Zirkulationsschleife bildet. Die richtige Position hängt vom Klingentyp, der Gefäßform, dem Füllstand und der Produktrheologie ab. Der Lift erleichtert das Anpassen und Wiederholen dieser Position, was bei der Prozessentwicklung von Nutzen ist.
Der Lift hat auch praktische Vorteile. Es kann den physischen Aufwand beim Bewegen einer schweren Wellen- und Antriebsbaugruppe reduzieren. Es kann Platz zum Wechseln von Behältern, zum Hinzufügen von Feststoffen oder zum Reinigen bieten. Es kann dem Bediener helfen, das Messer und die Welle zu prüfen, ohne die gesamte Maschine zu demontieren. Dies sind keine kosmetischen Merkmale in einer Produktionsumgebung. Sie beeinflussen die Umrüstzeit, die Bedienersicherheit und die Konsistenz wiederholter Chargen. Der Aufzug sollte daher als Teil des funktionierenden Systems und nicht als separates Verkaufsargument bewertet werden.
Blatt-, Geschwindigkeits- und Gefäßgeometrie
Die Klinge ist die Hauptschnittstelle zwischen der Maschine und dem Produkt. Unterschiedliche Schaufelformen erzeugen unterschiedliche Gleichgewichte zwischen Pumpen, Scherung und axialer Strömung. Eine gezahnte Dispergierscheibe wird häufig verwendet, wenn eine hohe lokale Scherung und Desagglomeration erforderlich sind. Eine offenere Klinge oder ein offeneres Paddel kann eine bessere Massenbewegung in einer viskosen Masse bewirken. Eine Klinge, die für eine bestimmte Rheologie ausgelegt ist, kann bei einer anderen ineffizient sein. Die beste Wahl ist nicht einfach die Klinge mit der höchsten Scherung. Es ist die Klinge, die das Pulver benetzen, die Zielagglomerate aufbrechen und dennoch die Zirkulation in der gesamten Charge aufrechterhalten kann.
Der Schaufeldurchmesser hat einen starken Einfluss sowohl auf den Durchfluss als auch auf das Drehmoment. Ein größeres Messer kann mehr Material bewegen und die Schüttgutzirkulation verbessern, erhöht aber auch die Belastung der Welle und des Antriebs. Eine kleinere Schaufel kann bei einer gegebenen Rotationsgeschwindigkeit eine hohe Spitzengeschwindigkeit erzeugen, kann jedoch große stagnierende Bereiche in einem viskosen Gefäß hinterlassen. Das Verhältnis zwischen Schaufeldurchmesser und Gefäßdurchmesser ist daher ein wichtiger Entwurfsaspekt. Wenn die Klinge im Verhältnis zum Gefäß sehr klein ist, ist die Zone mit hoher Scherung möglicherweise zu lokal begrenzt. Wenn es sehr groß ist, kann es sein, dass die Maschine Spiel verliert und nicht das beabsichtigte Schermuster erzeugt.
Spitzengeschwindigkeit ist ein Ausgangspunkt, kein Rezept
Die Spitzengeschwindigkeit wird häufig zum Vergleich der Dispergierbedingungen herangezogen. Für ein Blatt mit dem Durchmesser D, das sich mit N Umdrehungen pro Minute dreht, beträgt die ungefähre Spitzengeschwindigkeit in Metern pro Sekunde V = px D x N / 60, wobei D in Metern ausgedrückt wird. Diese Berechnung ist nützlich, da ein kleines Schaufelblatt bei hoher Drehzahl und ein großes Schaufelblatt bei niedrigerer Drehzahl unterschiedliche Strömungs- und Scherbedingungen erzeugen können, selbst wenn ihre Spitzengeschwindigkeiten ähnlich sind. Die Spitzengeschwindigkeit allein definiert den Prozess jedoch nicht. Die Anzahl der Durchgänge durch die Hochscherzone, die Verweilzeit, die Schaufelzahngeometrie, die Behälterleitbleche und die Produktrheologie beeinflussen alle das Ergebnis.
Ein häufiger Fehler besteht darin, eine Spitzengeschwindigkeit von einer Anwendung auf eine andere zu kopieren. Ein Wert, der für eine niedrigviskose Dispersion geeignet ist, kann eine viskose Paste überhitzen oder überlüften. Ein Wert, der in einem kleinen Behälter für eine gute Desagglomeration sorgt, sorgt möglicherweise nicht für ausreichenden Massenfluss in einem größeren Behälter. Der praktische Ansatz besteht darin, ein sicheres Betriebsfenster festzulegen und dann die Geschwindigkeit anzupassen und dabei Drehmoment, Temperatur, Oberflächenverhalten und Dispersionsqualität zu beobachten. Wenn der Wirbel tiefer wird, der Lufteintrag zunimmt oder das Produkt die Welle hinaufsteigt, muss möglicherweise die Geschwindigkeit oder die Klingenposition geändert werden, bevor die Charge beschädigt wird.
Eintauchtiefe, Wirbel und Leitbleche
Die Eintauchtiefe verändert sowohl das Strömungsmuster als auch das Risiko des Lufteinschlusses. Bei flachem Eintauchen kann die Klinge einen starken Oberflächenwirbel erzeugen und Luft in das Produkt ziehen. Bei tieferem Eintauchen ist die Oberfläche möglicherweise ruhiger, die Klinge erzeugt jedoch möglicherweise nicht genügend Oberflächenerneuerung für die Pulverzugabe. Die richtige Tiefe ändert sich oft während der Charge. Zum Beispiel kann die Klinge für die anfängliche Benetzung niedriger beginnen und dann angehoben oder abgesenkt werden, wenn sich die Chargenviskosität entwickelt. Ein hydraulischer Lift erleichtert diese Anpassungen, der Bediener benötigt jedoch weiterhin ein definiertes Verfahren, damit jede Charge den gleichen Weg nimmt.
Leitbleche und Gefäßform helfen dabei, die Verwirbelung zu kontrollieren und den Fluss zurück zum Rotorblatt zu leiten. In einem runden Behälter mit zentriertem Schaft kann sich das Produkt wie ein fester Körper drehen, wodurch die Relativbewegung zwischen Schaufel und Flüssigkeit verringert wird. Eine außermittige Positionierung, Wandabstreifer oder Leitbleche können diese Drehung unterbrechen. Die richtige Lösung hängt vom Produkt und der Maschinenkonfiguration ab. Eine Trennwand, die den Durchfluss in einer Formulierung verbessert, kann in einer anderen Formulierung tote Zonen oder Reinigungsschwierigkeiten verursachen. Aus diesem Grund sollte die Gefäßgeometrie als Teil des Dispersionssystems und nicht als einfacher Behälter betrachtet werden.
| Prozessvariable | Haupteffekt | Was zu überprüfen ist |
|---|---|---|
| Klingentyp | Gleichgewicht von Scherung, Pumpen und Massenfluss | Pulverbenetzung, Agglomeratgröße, Oberflächenbewegung |
| Klingendurchmesser | Durchflussreichweite und Drehmomentbelastung | Totzonen, Schachtlast, Schiffsfreiraum |
| Drehzahl | Spitzengeschwindigkeit, Schergeschwindigkeit, Wärmeeintrag | Wirbeltiefe, Temperaturanstieg, Dispersionsqualität |
| Eintauchtiefe | Oberflächenwirbel und Bodenerneuerung | Luftporenbildung, Bodenablagerungen, Chargengleichmäßigkeit |
| Gefäß und Leitbleche | Strömungsführung und Drallkontrolle | Rotierende Masse, Wandablagerungen, Reinigungszugang |
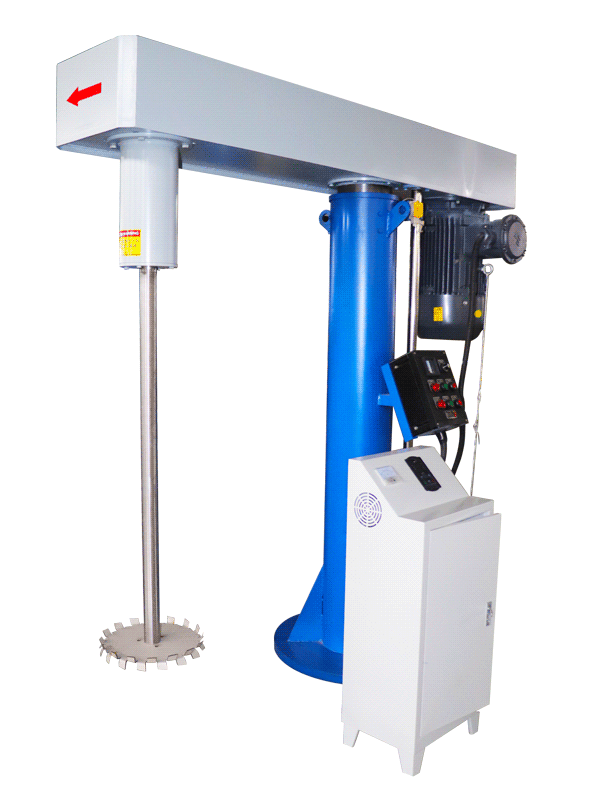
Hydraulische einachsige Dispergierkonfiguration für viskose Mischaufgaben.
Formulierung, Feststoffbeladung und Rheologie
Kein Dispergierer kann eine Formulierung kompensieren, die grundsätzlich nicht mit dem beabsichtigten Prozess kompatibel ist. Hohe Feststoffbeladung, schlechte Benetzung, inkompatible Dispergiermittel und unkontrollierte Rheologie können zu Defekten führen, die wie Maschinenprobleme aussehen. Wenn die Feststoffbeladung zunimmt, steigt normalerweise die Viskosität, das Strömungsmuster ändert sich und das zur Aufrechterhaltung der Zirkulation erforderliche Drehmoment steigt. Irgendwann kann es sein, dass die Charge zu steif wird, als dass eine Maschine mit einer Welle effektiv zirkulieren könnte. Das Betriebsfenster sollte anhand der tatsächlichen Formulierung definiert werden, nicht anhand eines vereinfachten Modells auf Basis von Wasser oder einer Testflüssigkeit mit niedriger Viskosität.
Besonders wichtig ist die Zugabe von Pulver. Die Zugabe des gesamten Pulvers auf einmal kann zu einer dicken Schicht unbenetzten Materials führen, dazu führen, dass die Klinge durch einen Hohlraum rutscht, oder es können große Agglomerate entstehen, die sich später nur schwer auflösen lassen. Eine allmähliche Zugabe bei guter Oberflächenbewegung führt normalerweise zu einer besseren Benetzung. Der Einspeisepunkt sollte in der Bewegungszone liegen, nicht in einer stehenden Ecke. Der Bediener sollte darauf achten, dass das Pulver auf der Oberfläche schwimmt, staubt oder einen Hügel bildet, der sich nicht einbinden lässt. Wenn die Charge zu schnell eindickt, kann eine kurze Pause oder eine Änderung der Messerposition sinnvoller sein als eine sofortige Geschwindigkeitserhöhung.
Pulverzugabe und Benetzungsstrategie
Eine kontrollierte Zugabesequenz kann die Wiederholbarkeit verbessern, selbst wenn die Maschine und die Rezeptur unverändert bleiben. Der Träger bzw. die flüssigen Komponenten können zunächst beladen und in einen stabilen Kreislauf gebracht werden. Anschließend kann das Pulver in einer Menge zugegeben werden, die der Benetzungs- und Einarbeitungsfähigkeit der Maschine entspricht. Wenn es die Rezeptur zulässt, kann ein Teil der Flüssigkeit für eine spätere Anpassung zurückgehalten werden. Dies gibt dem Bediener die Möglichkeit, die Viskosität zu korrigieren, ohne nachträglich weiteres Lösungsmittel oder Dispergiermittel hinzuzufügen. Die genaue Reihenfolge sollte durch Versuche bestätigt werden, da die beste Reihenfolge von der Pulveroberfläche, dem flüssigen Medium und der Chemie des Dispergiermittels abhängt.
- Stellen Sie sicher, dass die Klinge eingetaucht ist und zirkuliert, bevor mit der Pulverzugabe begonnen wird.
- Geben Sie das Pulver in einem kontrollierten Strahl oder in Portionen hinzu, in denen der Fluss es aufnehmen kann.
- Achten Sie auf schwebendes Pulver, Klumpen, Steigungen und plötzliche Drehmomentänderungen.
- Notieren Sie den Punkt, an dem sich die Viskosität entwickelt und wie sich das Oberflächenverhalten ändert.
- Verwenden Sie den hydraulischen Hub zur Korrektur der Klingentiefe nur, wenn die Änderung den Prozess unterstützt.
- Vermeiden Sie wiederholte Geschwindigkeitserhöhungen, die Wärme erzeugen, ohne die Benetzung zu verbessern.
Rheologiemodifikatoren und Dispergiermittel können das Prozessfenster erheblich verändern. Ein Dispergiermittel kann die Viskosität verringern, indem es die Partikeltrennung verbessert. Eine Überdosierung kann jedoch zu Schaumbildung, Stabilitätsproblemen oder anderen Mängeln führen. Ein Verdickungsmittel kann die Suspension verbessern, aber auch die Durchblutung unterdrücken und die Desagglomeration erschweren. Diese Effekte sollten bei laufendem Dispergierer bewertet werden, da sich eine Formulierung, die beim Mischen mit geringer Scherung akzeptabel aussieht, unter einem Messer mit hoher Scherung anders verhalten kann. Maschine und Rezeptur sollten gemeinsam entwickelt werden.
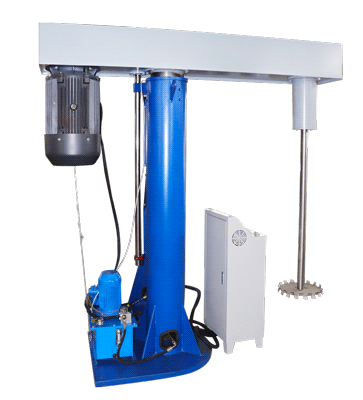
Einwellen-Dispergierer für die Verarbeitung viskoser Produkte.
Scale-Up und Prozessverifizierung
Beim Scale-up geht es um mehr als die Erhöhung der Chargengröße. Ein größerer Behälter verändert das Strömungsmuster, den Abstand von der Schaufel zur Wand, das Verhältnis von Oberfläche zu Volumen und die Wärmeableitungskapazität. Ein Zustand, der in einem kleinen Gefäß zu einer guten Verteilung führt, kann in einem größeren Gefäß zu schlechter Zirkulation oder übermäßiger Hitze führen. Der übliche Ansatz besteht darin, nach Möglichkeit die geometrische Ähnlichkeit beizubehalten, Spitzengeschwindigkeit und Leistung pro Volumeneinheit zu vergleichen und das Ergebnis dann durch Messungen zu überprüfen. Keine einzige Skalierungsregel passt zu jeder Formulierung, insbesondere wenn die Rheologie nicht Newtons ist.
Betreiber versuchen oft, nach U/min zu skalieren. Dies ist selten zuverlässig. Wenn der Gefäßdurchmesser und der Schaufeldurchmesser zunehmen, führt die gleiche Drehzahl zu einer viel höheren Spitzengeschwindigkeit und einem anderen Scherverlauf. Ein besserer Ausgangspunkt besteht darin, einen relevanten Prozessparameter wie die Spitzengeschwindigkeit beizubehalten und gleichzeitig zu prüfen, ob die größere Maschine noch für die Massenzirkulation sorgen kann. Wenn die größere Charge zu viskos wird oder die Klinge zu stark belastet wird, erfordert das Design möglicherweise eine andere Klinge, eine andere Füllmenge oder ein anderes Zugabeverfahren. Diese Änderungen sollten eher getestet als angenommen werden.
Messungen, die das Scale-Up unterstützen
Zu den nützlichen Prozessdaten gehören die Chargentemperatur, das Drehmoment oder die Antriebslast, die Dispergierzeit, die Schaufelposition, die Zugaberate und das qualitative Erscheinungsbild der Charge. Zu den Qualitätsdaten können Mahlfeinheit, Partikelgrößenverteilung, Rheologie, Dichte, Farbstärke, Glanz, Stabilität oder das Vorhandensein von Hohlräumen gehören. Das genaue Set hängt vom Produkt ab. Der wichtige Punkt besteht darin, sowohl den Maschinenzustand als auch die Produktergebnisse zu erfassen, damit der Zusammenhang zwischen ihnen verstanden werden kann. Ohne diese Aufzeichnung kann eine erfolgreiche Charge nicht zuverlässig wiederholt oder auf eine andere Maschine übertragen werden.
Ein strukturierter Versuchsplan ist wertvoller als eine einzelne Demonstration. Beginnen Sie mit einem sicheren Betriebsfenster und variieren Sie dann jeweils einen Faktor: Geschwindigkeit, Klingenposition, Pulverzugaberate oder Dispergiermittelgehalt. Brechen Sie den Versuch ab, wenn die Temperatur zu schnell ansteigt, der Wirbel instabil wird oder das Produkt Anzeichen einer Übermischung aufweist. Nehmen Sie an mehreren Stellen Proben und bewerten Sie diese mit Methoden, die den tatsächlichen Qualitätsanforderungen entsprechen. Bei einer Beschichtung kann es sich dabei um die Mahlfeinheit und den Glanz handeln. Bei einem keramischen Schlicker kann es sich um Rheologie und Sedimentation handeln. Bei einem Kleb- oder Dichtstoff kann es auf Viskosität, Gleichmäßigkeit und Klumpenfreiheit ankommen.
Das Scale-up sollte auch eine Reinigungs- und Umstellungsprüfung umfassen. Eine größere Maschine kann schwieriger zu entleeren, zu reinigen und zu inspizieren sein. Produkt, das auf der Welle, der Klinge oder der Behälterwand zurückbleibt, kann die nächste Charge verunreinigen oder die Ausbeute verringern. Der hydraulische Lift kann den Zugang verbessern, aber das Gefäß und die Schaufel benötigen dennoch einen praktischen Reinigungsweg. Wenn das Produkt empfindlich gegenüber Kreuzkontaminationen ist, sollten die Kontaktmaterialien und die Oberflächenbeschaffenheit mit dem Lieferanten besprochen werden. Diese Details lassen sich vor der Installation leichter klären als nach der Installation der Ausrüstung.
Auswahl, Installation und Fehlerbehebung
Die Auswahl eines hydraulischen einachsigen Dispergierers sollte mit einer klaren Prozessbeschreibung beginnen. Die Beschreibung sollte das Produkt, die vorgesehene Chargengröße, den Viskositätsbereich, die Feststoffbeladung, die angestrebte Dispersionsqualität, die erforderliche Temperaturgrenze und die verfügbaren Hilfsmittel beschreiben. Es sollte auch die Hauptschwierigkeit identifizieren: Pulverbenetzung, Agglomeratzerfall, Massenzirkulation, Lufteinschluss, Hitze, Reinigung oder Umstellung. Eine Maschine, die nur nach Chargenvolumen ausgewählt wird, kann den Faktor übersehen, der den Erfolg steuert. Eine Maschine, die entsprechend dem vorherrschenden Prozessproblem ausgewählt wird, wird mit größerer Wahrscheinlichkeit die erwartete Leistung erbringen.
Was Sie vor dem Kauf bestätigen sollten
Bitten Sie um eine Konfigurationsüberprüfung basierend auf der tatsächlichen Formulierung. Bestätigen Sie den Klingenstil und -durchmesser, die Gefäßabmessungen, den Wellenpositionsbereich, die Steuerfunktionen, die Kontaktmaterialien und die Reinigungsmethode. Überprüfen Sie, wie sich der hydraulische Aufzug beim Laden, bei der Probenahme und bei der Wartung verhält. Überprüfen Sie die Sicherheitsfunktionen und den Betriebsbereich. Wenn Versuche möglich sind, führen Sie diese mit repräsentativem Material und nicht mit einer einfachen Modellflüssigkeit durch. Ein Versuch mit echtem Pulver und Flüssigkeit kann Benetzungsprobleme, Drehmomentspitzen oder Schaumbildung aufdecken, die bei einem wasserbasierten Test nicht auftreten würden.
- Beschreiben Sie die Produktrheologie zu Beginn, während und am Ende der Charge.
- Geben Sie die vorgesehene Chargengröße sowie das minimale und maximale Arbeitsvolumen an.
- Geben Sie die Methode der Pulverzugabe und die erforderliche Benetzungszeit an.
- Definieren Sie das Qualitätsziel mit einem messbaren Test, nicht nur mit einer visuellen Beschreibung.
- Bestätigen Sie die verfügbare Klingen- und Behälterkonfiguration mit dem Lieferanten.
- Überprüfen Sie die Kontaktmaterialien auf Verschleiß, Korrosion und Kontaminationsrisiko.
- Planen Sie Reinigung, Entwässerung, Probenahme und Bedienerzugang.
Legen Sie nach der Installation ein grundlegendes Verfahren fest, bevor Sie Änderungen vornehmen. Notieren Sie die Klingenposition, Geschwindigkeit, Zugabereihenfolge, Chargentemperatur und Mischzeit für eine erfolgreiche Charge. Verwenden Sie diese Baseline zur Fehlerbehebung. Wenn die Dispersionsqualität abnimmt, vergleichen Sie die aktuelle Charge mit der Basislinie, anstatt mehrere Variablen gleichzeitig zu ändern. Wenn das Drehmoment ansteigt, prüfen Sie, ob sich die Feststoffbeladung, die Zugaberate oder die Viskosität geändert haben. Wenn Schaum auftritt, überprüfen Sie das Eintauchen der Welle, den Oberflächenwirbel und die Geschwindigkeit. Wenn immer noch Klumpen vorhanden sind, überprüfen Sie den Pulverzufuhrpunkt, die Benetzungsreihenfolge und den Füllstand des Dispergiermittels, bevor Sie davon ausgehen, dass die Maschine mehr Leistung benötigt.
Die Wartung sollte sich auf die Komponenten konzentrieren, die die Prozesskonsistenz beeinflussen. Untersuchen Sie die Klinge auf Verschleiß, Verbiegung oder Ablagerungen. Überprüfen Sie die Welle auf Rundlauf und Sauberkeit. Überprüfen Sie die hydraulische Hebebühne auf reibungslose Bewegung und korrekte Positionierung. Bestätigen Sie, dass die Steuerung die beabsichtigte Geschwindigkeit und Reihenfolge wiederholt. Eine kleine Änderung des Schaufelzustands kann Strömung und Scherung verändern, insbesondere bei einer hochviskosen Charge. Das Führen von Aufzeichnungen über den Zustand der Klinge und die Prozessleistung hilft dabei, normalen Verschleiß von einem Rezepturproblem zu unterscheiden.
Der zuverlässigste Dispergierprozess basiert auf dem Produkt und nicht auf einer einzelnen Maschineneinstellung. Der hydraulischer einachsiger Dispergierer kann eine praktische Wahl für das viskose Mischen sein, wenn Klinge, Behälter, Hubposition, Geschwindigkeit und Zufuhrstrategie auf die Rezeptur abgestimmt sind. Ebenso wichtig ist es, die Grenzen zu erkennen. Extrem hohe Fließspannungen, schlechte Benetzungschemie oder übermäßige Feststoffbeladung erfordern möglicherweise eine andere Prozessstrategie anstelle einer höheren Geschwindigkeit. Ein disziplinierter Versuchsplan, klare Messungen und ein wiederholbarer Betriebsablauf bieten mehr Wert als eine pauschale Leistungsaussage.
Bevor Sie eine Ausrüstungsauswahl abschließen, überprüfen Sie das Arbeitskonzept anhand repräsentativer Materialien. Bestätigen Sie die Zielqualität, die akzeptable Zykluszeit, die Temperaturgrenze und die Reinigungsanforderung. Überprüfen Sie dann die angebotene Konfiguration mit TENCAN und dokumentieren Sie das genehmigte Betriebsfenster. Dieser Ansatz unterstützt bessere Entscheidungen für die Laborentwicklung, Pilotproduktion und Großserienfertigung und behält den Fokus auf dem Dispergierergebnis und nicht nur auf der Maschine. Weitere Details zum TENCAN hydraulischer einachsiger Dispergierer können vor der endgültigen Auswahl anhand der Bewerbungsvoraussetzungen überprüft werden.