
Guía de mezcla de dispersor hidráulico de un solo eje
La dispersión de alta viscosidad rara vez falla porque un mezclador carece de potencia. Falla porque el patrón de flujo, la paleta, la posición del eje, la formulación y el procedimiento operativo no coinciden con la reología del lote. Un producto que parece mezclado en la superficie aún puede contener polvo no humedecido, aglomerados duros o zonas estancadas cerca de la pared del recipiente. Las consecuencias aparecen más tarde como pérdida de color, viscosidad inconsistente, mala adhesión, defectos superficiales, sedimentación o lotes rechazados.
A menudo se preselecciona un dispersor hidráulico de un solo eje para estas tareas porque combina un cabezal mezclador de un solo eje con un sistema de elevación hidráulico y un marco de alta resistencia. Esa combinación puede resultar práctica para pastas viscosas, sistemas de relleno, concentrados de pigmentos, barbotinas cerámicas, adhesivos, selladores y formulaciones similares. El tipo de equipo es útil, pero el nombre por sí solo no define el rendimiento. El resultado depende de cómo la pala genera flujo, cómo el recipiente contiene ese flujo, cómo está posicionado el eje y cómo el operador controla la adición de sólidos.
Por qué es difícil la dispersión de alta viscosidad
La viscosidad no es un número fijo único. Muchas dispersiones son adelgazantes, tixotrópicas o ligeramente dilatantes. Su viscosidad aparente cambia con la velocidad de corte, el tiempo, la temperatura y la carga de sólidos. Un lote puede fluir fácilmente cerca de una cuchilla en movimiento y comportarse como un gel rígido a poca distancia. Esta es la razón por la que puede parecer que una máquina está haciendo circular material mientras que regiones del recipiente permanecen mal mezcladas. El problema no es sólo la viscosidad misma. Es la combinación de límite elástico, flujo masivo deficiente e intercambio limitado entre la zona de alto cizallamiento y el resto del lote.
In a high-viscosity batch, material near the blade may move rapidly while material near the wall or bottom remains nearly stationary. The boundary between these zones can become a dead zone where powder fails to wet out and agglomerates survive. Torque rises, temperature climbs, and the operator may respond by increasing speed. That response can make matters worse by creating a deep vortex, drawing air into the product, or adding heat without improving bulk circulation. Un enfoque más eficaz es examinar todo el sistema de mezcla: tipo de paleta, diámetro de la paleta, profundidad de inmersión, geometría del recipiente, deflectores, secuencia de alimentación y control de reología.
La humectación, la desaglomeración y la distribución son pasos diferentes
Dispersion is often described as if it were one operation. In practice, it includes at least three related steps. La humectación reemplaza el aire en la superficie del polvo con líquido. La desaglomeración rompe los grupos débiles y se aglomera en unidades más pequeñas. Distribution spreads those units evenly through the vehicle. Cada paso tiene diferentes requisitos. Una mala humectación puede dejar ojos de pez o bolsas de pólvora incluso cuando la máquina tiene suficiente cizallamiento para romper los aglomerados que se humedecieron adecuadamente. Una buena distribución no puede compensar los aglomerados que nunca fueron desmantelados.
- El polvo no humedecido suele aparecer como grumos, ojos de pez o una superficie granulada después de la formación de la película.
- Los aglomerados supervivientes pueden aparecer como asperezas, obstrucción del filtro o brillo inconsistente.
- Una mala circulación a granel puede crear cambios de color, variaciones de viscosidad o sedimentos en el fondo del recipiente.
- El arrastre excesivo de aire puede producir espuma, huecos, baja densidad o tiempos de proceso inestables.
- El sobrecalentamiento puede cambiar la reología, activar los aditivos demasiado pronto o dañar los ingredientes sensibles al calor.
Una pregunta de diagnóstico útil es simple: ¿el problema está ubicado cerca de la cuchilla, cerca de la pared del vaso, en la superficie o en el fondo? La respuesta apunta a diferentes causas. La espuma superficial sugiere arrastre de aire y remolinos excesivos. Los depósitos en las paredes sugieren un flujo masivo deficiente o un desconcertante insuficiente. Los grumos duros que persisten después de una mezcla prolongada pueden indicar una humectación deficiente, un dispersante incompatible o aglomerados que son demasiado fuertes para el esfuerzo cortante disponible. Comprender el modo de falla evita cambios aleatorios en la velocidad y la formulación.
Cómo funciona un dispersor hidráulico de un solo eje
La máquina está construida alrededor de un eje giratorio. Un motor y un sistema de accionamiento hacen girar el eje, y el eje lleva una cuchilla dispersante o un elemento mezclador al producto. El marco soporta el accionamiento y guía el eje. En un dispersor hidráulico de un solo eje, un sistema hidráulico sube y baja el conjunto del eje. Este ascensor no es el mecanismo de dispersión. Es un sistema de posicionamiento y manejo que permite colocar la hoja a la profundidad requerida, elevarla para cambios de embarcación y retirarla para limpieza y mantenimiento. La propia dispersión proviene de la interacción entre la paleta giratoria, el producto y el recipiente.
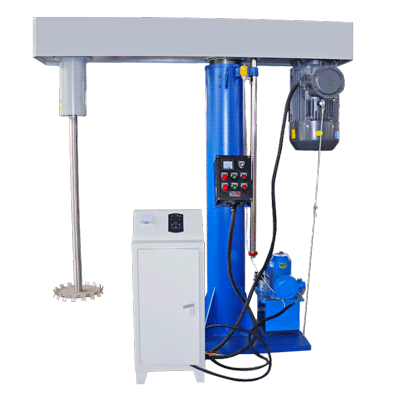
Dispersor hidráulico de un solo eje para mezcla y dispersión de alta viscosidad.
La pala crea una combinación de flujo rotacional, flujo radial, flujo axial y corte localizado. En un disco dispersor típico, el corte más alto se produce cerca de la punta de la hoja y a lo largo de los bordes de los dientes. El material se acelera hacia afuera y luego circula de regreso hacia el eje. En un lote viscoso, este circuito de circulación puede ser corto y desigual a menos que el diámetro de la cuchilla, la velocidad y la geometría del recipiente trabajen juntos. El operador ve una superficie rodante, pero la pregunta importante es si el material pasa repetidamente a través de la zona de alto cizallamiento y si la parte inferior del recipiente se renueva.
TENCAN, la marca de Changsha Tianchuang Powder Technology Co., Ltd, presenta la dispersor hidráulico de un solo eje como producto para tareas de mezcla y dispersión. Como ocurre con cualquier máquina de un solo eje, el resultado práctico depende de la cuchilla, el recipiente, el rango de velocidad y la disposición de control seleccionados. Los compradores deben confirmar la configuración ofrecida con su formulación real en lugar de confiar en una categoría de máquina genérica. Una máquina que funciona bien para un concentrado de pigmento de baja viscosidad puede no ser adecuada para una pasta muy cargada con un alto límite elástico.
Lo que resuelve y lo que no resuelve el eje único
Un solo eje proporciona un patrón de flujo claro. Esa simplicidad puede ser una ventaja porque el operador tiene menos variables que controlar y el recipiente es más fácil de limpiar e inspeccionar. También puede ser una limitación. Con un eje, la máquina no puede crear de forma independiente dos campos de flujo separados o combinar una dispersión de alto cizallamiento con un movimiento de barrido lento a menos que la cuchilla y el recipiente estén diseñados para soportar ese comportamiento. Para productos de muy alta viscosidad, el movimiento del volumen a menudo debe provenir de una pala de gran diámetro, una pared del recipiente adecuada y una disposición deflectora adecuada. Un disco pequeño de alta velocidad por sí solo puede crear un buen corte local pero una mala rotación a nivel de lote.
Es por eso que la selección del equipo debe comenzar con el producto, no con el nombre de la máquina. Si el problema principal es descomponer un concentrado de pigmento, la velocidad de la cuchilla y la punta pueden ser centrales. Si el problema principal es mover una pasta dura con flujo limitado, el diámetro del recipiente y de la cuchilla pueden ser más importantes. Si el problema principal es la humectación del polvo, el punto de alimentación y la tasa de adición pueden dominar. El dispersor de un solo eje puede cumplir varias de estas funciones, pero debe configurarse para la función dominante. De lo contrario, la máquina puede ser técnicamente capaz de girar y aún así no producir un lote uniforme dentro de un tiempo de ciclo práctico.
Elevación hidráulica y posición del eje
El elevador hidráulico afecta el proceso porque la pala debe asentarse a una altura útil en el recipiente. Si la cuchilla está demasiado alta, es posible que solo mueva la capa superior, cree un fuerte vórtice y deje la parte inferior del lote intacta. Si la hoja está demasiado baja, puede raspar el fondo, crear una resistencia excesiva o no formar un circuito de circulación estable. La posición correcta depende del tipo de cuchilla, la forma del recipiente, el nivel de llenado y la reología del producto. El elevador facilita el ajuste y repetición de esa posición, lo cual es valioso durante el desarrollo del proceso.
El ascensor también tiene ventajas prácticas. Puede reducir el esfuerzo físico de mover un eje pesado y un conjunto de transmisión. Puede proporcionar espacio para cambiar recipientes, agregar sólidos o limpiar. Puede ayudar al operador a inspeccionar la hoja y el eje sin desmontar toda la máquina. Estas no son características cosméticas en un entorno de producción. Influyen en el tiempo de cambio, la seguridad del operador y la consistencia de lotes repetidos. Por lo tanto, el ascensor debe evaluarse como parte del sistema de trabajo, no como un punto de venta independiente.
Geometría de la pala, la velocidad y la embarcación
La cuchilla es la interfaz principal entre la máquina y el producto. Las diferentes formas de aspas crean diferentes equilibrios de bombeo, corte y flujo axial. A menudo se utiliza un disco de dispersión dentado cuando se necesita un alto cizallamiento localizado y desaglomeración. Una pala o paleta más abierta puede proporcionar un mejor movimiento en masa en una masa viscosa. Una pala diseñada para una reología puede resultar ineficiente en otra. La mejor elección no es simplemente la hoja con el corte más alto. Es la cuchilla la que puede mojar el polvo, descomponer los aglomerados objetivo y aún mantener la circulación en todo el lote.
El diámetro de la hoja tiene un fuerte efecto tanto en el flujo como en el par. Una hoja más grande puede mover más material y mejorar la circulación del material, pero también aumenta la carga sobre el eje y la transmisión. Una cuchilla más pequeña puede crear una alta velocidad en la punta a una velocidad de rotación determinada, pero puede dejar grandes regiones estancadas en un recipiente viscoso. Por lo tanto, la relación entre el diámetro de la hoja y el diámetro del vaso es una consideración de diseño importante. Si la pala es muy pequeña en relación con el vaso, la zona de alto cizallamiento puede estar demasiado localizada. Si es muy grande, la máquina puede perder espacio y no generar el patrón de corte deseado.
La velocidad de las puntas es un punto de partida, no una receta
La velocidad de punta se utiliza a menudo para comparar las condiciones de dispersión. Para una hoja de diámetro D, que gira a N revoluciones por minuto, la velocidad de punta aproximada en metros por segundo es V = px D x N / 60, donde D se expresa en metros. Este cálculo es útil porque una pala pequeña a altas rpm y una pala grande a bajas rpm pueden producir diferentes condiciones de flujo y corte incluso cuando sus velocidades punta son similares. Sin embargo, la velocidad de la punta por sí sola no define el proceso. El número de pasadas a través de la zona de alto cizallamiento, el tiempo de residencia, la geometría de los dientes de la hoja, los deflectores del recipiente y la reología del producto afectan el resultado.
Un error común es copiar la velocidad de una punta de una aplicación a otra. Un valor que funcione para una dispersión de baja viscosidad puede sobrecalentar o airear demasiado una pasta viscosa. Un valor que proporciona una buena desaglomeración en un recipiente pequeño puede no proporcionar suficiente flujo en un recipiente más grande. El enfoque práctico es establecer una ventana de operación segura y luego ajustar la velocidad mientras se observa el torque, la temperatura, el comportamiento de la superficie y la calidad de la dispersión. Si el vórtice se vuelve profundo, el arrastre de aire aumenta o el producto sube por el eje, es posible que sea necesario cambiar la velocidad o la posición de la cuchilla antes de que se dañe el lote.
Profundidad de inmersión, vórtice y deflectores
La profundidad de inmersión cambia tanto el patrón de flujo como el riesgo de entrada de aire. En una inmersión superficial, la cuchilla puede crear un fuerte vórtice en la superficie y aspirar aire hacia el producto. En una inmersión más profunda, la superficie puede estar más tranquila, pero es posible que la cuchilla no genere suficiente renovación de la superficie para agregar polvo. La profundidad correcta cambia a menudo durante el lote. Por ejemplo, la paleta puede comenzar más abajo para la humectación inicial y luego subir o bajar a medida que se desarrolla la viscosidad del lote. Un elevador hidráulico facilita estos ajustes, pero el operador aún necesita un procedimiento definido para que cada lote siga el mismo camino.
Los deflectores y la forma del recipiente ayudan a controlar el remolino y dirigen el flujo de regreso hacia la hoja. In a round vessel with a centered shaft, the product can rotate like a solid body, reducing the relative motion between blade and fluid. Off-center positioning, wall scrapers, or baffles can interrupt that rotation. La solución adecuada depende del producto y de la configuración de la máquina. Un deflector que mejora el flujo en una formulación puede crear zonas muertas o dificultades de limpieza en otra. Por esta razón, la geometría del recipiente debe tratarse como parte del sistema de dispersión, no como un simple contenedor.
| variable de proceso | efecto principal | Que comprobar |
|---|---|---|
| Tipo de hoja | Equilibrio de corte, bombeo y flujo a granel. | Humectación del polvo, tamaño del aglomerado, movimiento superficial. |
| Diámetro de la hoja | Alcance del flujo y carga de torque | Zonas muertas, carga del eje, espacio libre del buque. |
| velocidad de rotación | Velocidad de punta, velocidad de corte, entrada de calor. | Profundidad del vórtice, aumento de temperatura, calidad de dispersión. |
| Profundidad de inmersión | Vórtice superficial y renovación del fondo. | Arrastre de aire, depósitos en el fondo, uniformidad de lotes. |
| Vasija y deflectores | Guía de flujo y control de remolinos. | Masa giratoria, depósitos de pared, acceso de limpieza. |
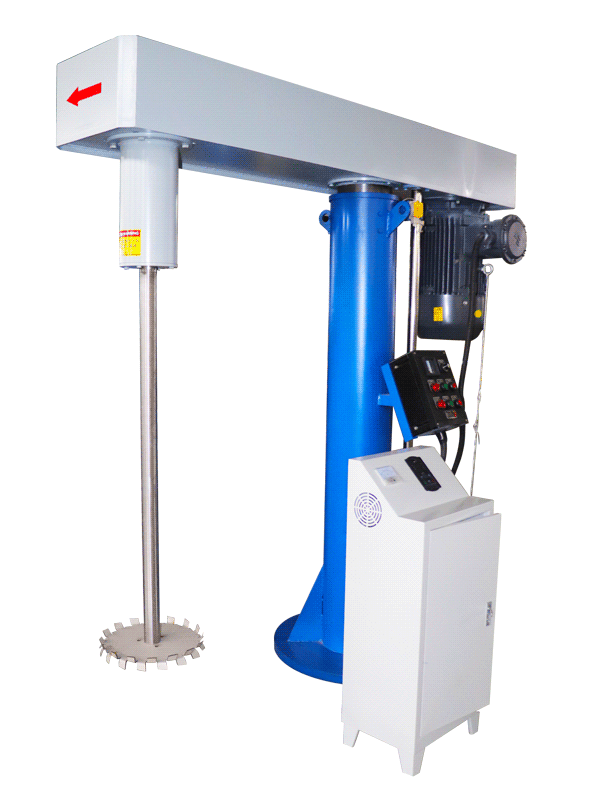
Configuración de dispersor hidráulico de un solo eje para tareas de mezcla viscosa.
Formulación, carga de sólidos y reología
Ningún dispersor puede compensar una formulación que es fundamentalmente incompatible con el proceso previsto. Una carga alta de sólidos, una humectación deficiente, dispersantes incompatibles y una reología no controlada pueden producir defectos que parecen problemas de la máquina. Cuando aumenta la carga de sólidos, la viscosidad generalmente aumenta, el patrón de flujo cambia y aumenta el torque requerido para mantener la circulación. En algún momento, el lote puede volverse demasiado rígido para que una máquina de un solo eje circule de manera efectiva. La ventana de operación debe definirse con la formulación real, no con un modelo simplificado basado en agua o un fluido de prueba de baja viscosidad.
La adición de polvo es especialmente importante. Agregar todo el polvo de una vez puede crear una capa gruesa de material no humedecido, hacer que la cuchilla se canalice a través de una cavidad o generar grandes aglomerados que son difíciles de descomponer más adelante. La adición gradual bajo buen movimiento de la superficie generalmente proporciona una mejor humectación. El punto de alimentación debe estar en la zona de movimiento, no en una esquina estancada. El operador debe estar atento a que el polvo flote en la superficie, se espolvoree o forme un montículo que no se incorpore. Si el lote se espesa demasiado rápido, una breve pausa o un cambio en la posición de la cuchilla puede ser más útil que un aumento inmediato de la velocidad.
Estrategia de humectación y adición de polvo
Una secuencia de adición controlada puede mejorar la repetibilidad incluso cuando la máquina y la formulación permanecen sin cambios. Primero se pueden cargar el vehículo o los componentes líquidos y ponerlos en circulación estable. Luego se puede agregar polvo a una velocidad que coincida con la capacidad de la máquina para humedecerlo e incorporarlo. Si la formulación lo permite, se puede retener parte del líquido para su posterior ajuste. Esto le da al operador espacio para corregir la viscosidad sin agregar más solvente o dispersante después del hecho. La secuencia exacta debe confirmarse mediante pruebas porque el mejor orden depende de la superficie del polvo, el medio líquido y la química del dispersante.
- Confirme que la cuchilla esté sumergida y circulando antes de comenzar a agregar el polvo.
- Agregue el polvo en un chorro controlado o en porciones donde el flujo pueda absorberlo.
- Esté atento a polvo flotante, grumos, ascensos y cambios repentinos de torsión.
- Registre el punto en el que se desarrolla la viscosidad y cómo cambia el comportamiento de la superficie.
- Utilice el elevador hidráulico para corregir la profundidad de la hoja solo cuando el cambio apoye el proceso.
- Evite aumentos repetidos de velocidad que agreguen calor sin mejorar la humectación.
Los modificadores de reología y dispersantes pueden cambiar significativamente la ventana del proceso. Un dispersante puede reducir la viscosidad al mejorar la separación de partículas, pero una sobredosis puede provocar formación de espuma, problemas de estabilidad u otros defectos. Un espesante puede mejorar la suspensión, pero también puede suprimir la circulación y dificultar la desaglomeración. Estos efectos deben evaluarse con el dispersor en funcionamiento, porque una formulación que parece aceptable con una mezcla de bajo cizallamiento puede comportarse de manera diferente con una cuchilla de alto cizallamiento. La máquina y la formulación deben desarrollarse juntas.
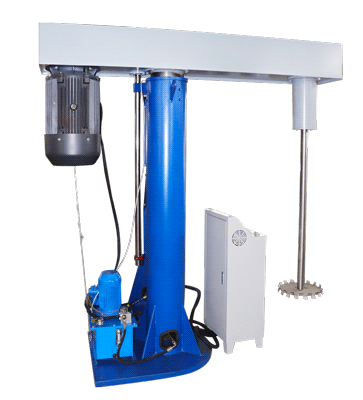
Dispersor de un solo eje dispuesto para el procesamiento de productos viscosos.
Ampliación y verificación de procesos
La ampliación es más que aumentar el tamaño del lote. Un recipiente más grande cambia el patrón de flujo, la distancia desde la pala a la pared, la relación superficie-volumen y la capacidad de eliminación de calor. A condition that produces good dispersion in a small vessel may produce poor circulation or excessive heat in a larger one. El enfoque habitual es mantener la similitud geométrica siempre que sea posible, comparar la velocidad de la punta y la potencia por unidad de volumen y luego verificar el resultado con mediciones. No hay una sola regla de ampliación que se ajuste a todas las formulaciones, especialmente cuando la reología no es newtoniana.
Los operadores suelen intentar escalar por rpm. Esto rara vez es confiable. Si el diámetro del vaso y el diámetro de la cuchilla aumentan, las mismas rpm producen una velocidad de punta mucho mayor y una historia de corte diferente. Un mejor punto de partida es preservar un parámetro relevante del proceso, como la velocidad de la punta, mientras se verifica si la máquina más grande aún puede proporcionar circulación masiva. Si el lote más grande se vuelve demasiado viscoso o la paleta se carga demasiado, es posible que el diseño necesite una paleta diferente, un nivel de llenado diferente o un procedimiento de adición diferente. Estos cambios deberían probarse en lugar de asumirse.
Medidas que respaldan la ampliación
Los datos de proceso útiles incluyen la temperatura del lote, el par o la carga de accionamiento, el tiempo de dispersión, la posición de las cuchillas, la tasa de adición y la apariencia cualitativa del lote. Los datos de calidad pueden incluir finura de molienda, distribución del tamaño de partículas, reología, densidad, intensidad del color, brillo, estabilidad o presencia de huecos. El conjunto exacto depende del producto. El punto importante es registrar tanto las condiciones de la máquina como los resultados del producto para que se pueda entender la relación entre ellos. Sin este registro, un lote exitoso no se puede repetir ni transferir de manera confiable a otra máquina.
Un plan de prueba estructurado es más valioso que una única demostración. Comience con una ventana de operación segura, luego varíe un factor a la vez: velocidad, posición de la cuchilla, tasa de adición de polvo o nivel de dispersante. Detenga la prueba si la temperatura aumenta demasiado rápido, el vórtice se vuelve inestable o el producto muestra signos de mezcla excesiva. Tome muestras en varios puntos y evalúelas con métodos que reflejen el requisito de calidad real. Para un recubrimiento, eso puede ser finura de pulido y brillo. Para una barbotina cerámica, puede ser reología y sedimentación. Para un adhesivo o sellador, puede ser viscosidad, uniformidad y ausencia de grumos.
Scale-up should also include a cleaning and changeover check. A larger machine may be harder to drain, clean, and inspect. Product that remains on the shaft, blade, or vessel wall can contaminate the next batch or reduce yield. The hydraulic lift can improve access, but the vessel and blade still need a practical cleaning path. If the product is sensitive to cross-contamination, the contact materials and surface finish should be reviewed with the supplier. These details are easier to address before installation than after the equipment is in place.
Selección, instalación y solución de problemas
La selección de un dispersor hidráulico de un solo eje debe comenzar con un resumen claro del proceso. El informe debe describir el producto, el tamaño del lote previsto, el rango de viscosidad, la carga de sólidos, la calidad de dispersión objetivo, el límite de temperatura requerido y las utilidades disponibles. También debe identificar la dificultad principal: humectación del polvo, descomposición del aglomerado, circulación masiva, arrastre de aire, calor, limpieza o cambio. Una máquina seleccionada únicamente por el volumen del lote puede pasar por alto el factor que controla el éxito. Una máquina seleccionada en torno al problema de proceso dominante tiene más probabilidades de funcionar como se espera.
Qué confirmar antes de comprar
Solicite una revisión de la configuración basada en la formulación real. Confirme el estilo y diámetro de la hoja, las dimensiones del recipiente, el rango de posición del eje, las funciones de control, los materiales de contacto y el método de limpieza. Compruebe cómo se comporta el elevador hidráulico durante la carga, muestreo y mantenimiento. Revise las características de seguridad y el entorno operativo. Si es posible realizar pruebas, realícelas con material representativo en lugar de un fluido modelo simple. Una prueba con polvo y líquido reales puede revelar problemas de humectación, picos de torsión o formación de espuma que no aparecerían en una prueba a base de agua.
- Describir la reología del producto al inicio, durante y al final del lote.
- Proporcione el tamaño de lote previsto y el volumen de trabajo mínimo y máximo.
- Indique el método de adición del polvo y el tiempo de humedecimiento requerido.
- Defina el objetivo de calidad con una prueba medible, no sólo una descripción visual.
- Confirme la configuración disponible de la pala y el recipiente con el proveedor.
- Revise los materiales de contacto para detectar riesgos de desgaste, corrosión y contaminación.
- Plan de limpieza, drenaje, muestreo y acceso de operadores.
Después de la instalación, establezca un procedimiento básico antes de realizar cambios. Registre la posición de la cuchilla, la velocidad, la secuencia de adición, la temperatura del lote y el tiempo de mezclado para obtener un lote exitoso. Utilice esa línea de base para solucionar problemas. Si la calidad de la dispersión disminuye, compare el lote actual con la línea base en lugar de cambiar varias variables a la vez. Si el torque aumenta, verifique si la carga de sólidos, la tasa de adición o la viscosidad han cambiado. Si aparece espuma, verifique la inmersión del eje, el vórtice de la superficie y la velocidad. Si los grumos persisten, verifique el punto de alimentación del polvo, la secuencia de humectación y el nivel de dispersante antes de asumir que la máquina necesita más potencia.
El mantenimiento debe centrarse en los componentes que afectan la coherencia del proceso. Inspeccione la hoja para ver si está desgastada, doblada o acumulada. Compruebe el descentramiento y la limpieza del eje. Revise el elevador hidráulico para verificar que se mueva suavemente y esté en posición correcta. Confirme que los controles repitan la velocidad y secuencia previstas. Un pequeño cambio en la condición de la pala puede alterar el flujo y el corte, especialmente en un lote de alta viscosidad. Mantener registros del estado de las cuchillas y del rendimiento del proceso ayuda a distinguir el desgaste normal de un problema de formulación.
El proceso de dispersión más confiable se basa en el producto, no en torno a una sola configuración de la máquina. El dispersor hidráulico de un solo eje puede ser una opción práctica para mezclas viscosas cuando la cuchilla, el recipiente, la posición de elevación, la velocidad y la estrategia de alimentación coinciden con la formulación. Es igualmente importante reconocer los límites. Un límite elástico extremadamente alto, una química de humectación deficiente o una carga excesiva de sólidos pueden requerir una estrategia de proceso diferente en lugar de una velocidad más alta. Un plan de prueba disciplinado, mediciones claras y un procedimiento operativo repetible proporcionarán más valor que una afirmación de rendimiento destacada.
Antes de finalizar la elección del equipo, verifique el concepto de trabajo con material representativo. Confirme la calidad objetivo, el tiempo de ciclo aceptable, el límite de temperatura y los requisitos de limpieza. Luego revise la configuración ofrecida con TENCAN y documentar la ventana operativa aprobada. Este enfoque respalda mejores decisiones para el desarrollo de laboratorio, la producción piloto y la fabricación a gran escala, y mantiene el enfoque en el resultado de la dispersión en lugar de solo en la máquina. Detalles adicionales sobre el TENCAN dispersor hidráulico de un solo eje Se puede revisar con los requisitos de la solicitud antes de realizar una selección final.