
Hướng dẫn trộn bộ phân tán trục đơn thủy lực
Sự phân tán có độ nhớt cao hiếm khi thất bại do máy trộn thiếu năng lượng. Nó thất bại vì kiểu dòng chảy, cánh quạt, vị trí trục, công thức và quy trình vận hành không khớp với lưu biến của lô. Sản phẩm trông có vẻ hỗn hợp ở bề mặt có thể vẫn còn chứa bột không ướt, chất kết tụ cứng hoặc vùng ứ đọng gần thành bình. Hậu quả xuất hiện muộn hơn là trôi màu, độ nhớt không đồng đều, độ bám dính kém, khuyết tật bề mặt, lắng đọng hoặc lô bị loại bỏ.
Bộ phân tán trục đơn thủy lực thường được đưa vào danh sách rút gọn cho các nhiệm vụ này vì nó kết hợp đầu trộn một trục với hệ thống nâng thủy lực và khung chịu lực cao. Sự kết hợp đó có thể thực tế cho các loại bột nhão nhớt, hệ thống làm đầy, chất cô đặc sắc tố, miếng gốm, chất kết dính, chất bịt kín và các công thức tương tự. Loại thiết bị rất hữu ích, nhưng chỉ cái tên thôi thì không xác định được hiệu suất. Kết quả phụ thuộc vào cách cánh quạt tạo ra dòng chảy, cách bình chứa dòng chảy đó, cách định vị trục và cách người vận hành kiểm soát việc bổ sung chất rắn.
Tại sao khó phân tán độ nhớt cao
Độ nhớt không phải là một con số cố định. Nhiều hệ phân tán có tính chất làm loãng, thixotropic hoặc hơi giãn nở. Độ nhớt biểu kiến của chúng thay đổi theo tốc độ cắt, thời gian, nhiệt độ và lượng chất rắn. Một mẻ có thể dễ dàng chảy gần một lưỡi dao chuyển động và hoạt động giống như một loại gel cứng ở một khoảng cách ngắn. Đây là lý do tại sao máy có thể trông như đang tuần hoàn vật liệu trong khi các vùng của bình vẫn được trộn lẫn kém. Vấn đề không chỉ ở độ nhớt. Đó là sự kết hợp giữa áp lực về năng suất, dòng chảy khối kém và sự trao đổi hạn chế giữa vùng cắt cao và phần còn lại của mẻ.
Trong mẻ có độ nhớt cao, vật liệu gần lưỡi dao có thể di chuyển nhanh trong khi vật liệu gần thành hoặc đáy gần như đứng yên. Ranh giới giữa các vùng này có thể trở thành vùng chết nơi bột không thể thoát ra ngoài và kết tụ lại. Mô-men xoắn tăng, nhiệt độ tăng và người vận hành có thể phản ứng bằng cách tăng tốc độ. Phản ứng đó có thể làm cho vấn đề trở nên tồi tệ hơn bằng cách tạo ra một dòng xoáy sâu, hút không khí vào sản phẩm hoặc thêm nhiệt mà không cải thiện được sự lưu thông số lượng lớn. Một cách tiếp cận hiệu quả hơn là kiểm tra toàn bộ hệ thống trộn: loại lưỡi dao, đường kính lưỡi dao, độ sâu ngâm, hình dạng bình chứa, vách ngăn, trình tự cấp liệu và kiểm soát lưu biến.
Làm ướt, khử kết tụ và phân phối là các bước khác nhau
Sự phân tán thường được mô tả như thể nó là một thao tác. Trong thực tế, nó bao gồm ít nhất ba bước liên quan. Làm ướt thay thế không khí trên bề mặt bột bằng chất lỏng. Sự tan rã phá vỡ các cụm yếu và kết tụ thành các đơn vị nhỏ hơn. Phân phối trải đều các đơn vị đó qua xe. Mỗi bước đều có những yêu cầu khác nhau. Việc làm ướt kém có thể để lại mắt cá hoặc túi bột ngay cả khi máy có đủ lực cắt để phá vỡ các khối kết tụ đã được làm ướt đúng cách. Sự phân phối tốt không thể bù đắp cho những khối kết tụ không bao giờ bị phá vỡ.
- Bột không ướt thường xuất hiện dưới dạng vón cục, mắt cá hoặc bề mặt sần sùi sau khi hình thành màng.
- Các chất kết tụ còn sót lại có thể biểu hiện dưới dạng nhám, tắc nghẽn bộ lọc hoặc độ bóng không nhất quán.
- Sự lưu thông khối kém có thể tạo ra hiện tượng trôi màu, biến đổi độ nhớt hoặc cặn ở đáy bình.
- Việc cuốn khí quá mức có thể tạo ra bọt, lỗ rỗng, mật độ thấp hoặc thời gian xử lý không ổn định.
- Quá nóng có thể làm thay đổi tính lưu biến, kích hoạt các chất phụ gia quá sớm hoặc làm hỏng các thành phần nhạy cảm với nhiệt.
Một câu hỏi chẩn đoán hữu ích rất đơn giản: vấn đề nằm ở gần lưỡi dao, gần thành mạch, trên bề mặt hay ở phía dưới? Câu trả lời chỉ ra những nguyên nhân khác nhau. Bọt bề mặt cho thấy có sự cuốn theo không khí và xoáy quá mức. Các vết cặn trên tường cho thấy dòng chảy khối kém hoặc vách ngăn không đủ. Các cục cứng vẫn tồn tại sau khi trộn lâu có thể cho thấy khả năng làm ướt kém, chất phân tán không tương thích hoặc các chất kết tụ quá mạnh so với ứng suất cắt sẵn có. Hiểu được chế độ lỗi sẽ ngăn chặn những thay đổi ngẫu nhiên về tốc độ và công thức.
Bộ phân tán trục đơn thủy lực hoạt động như thế nào
Máy được chế tạo xung quanh một trục quay. Một động cơ và hệ thống truyền động quay trục và trục mang lưỡi phân tán hoặc bộ phận trộn vào sản phẩm. Khung hỗ trợ ổ đĩa và dẫn hướng trục. Trong bộ phân tán trục đơn thủy lực, hệ thống thủy lực nâng và hạ cụm trục. Lực nâng này không phải là cơ chế phân tán. Đây là một hệ thống định vị và xử lý cho phép đặt lưỡi dao ở độ sâu cần thiết, nâng lên để thay bình và di chuyển rõ ràng để làm sạch và bảo trì. Bản thân sự phân tán xuất phát từ sự tương tác giữa lưỡi quay, sản phẩm và bình chứa.
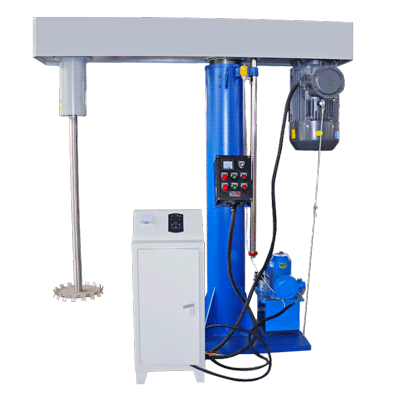
Bộ phân tán trục đơn thủy lực để trộn và phân tán có độ nhớt cao.
Lưỡi dao tạo ra sự kết hợp của dòng chảy quay, dòng hướng tâm, dòng dọc trục và lực cắt cục bộ. Trong một đĩa phân tán điển hình, lực cắt cao nhất xảy ra ở gần đầu lưỡi dao và dọc theo các cạnh của răng. Vật liệu được tăng tốc ra bên ngoài, sau đó quay trở lại trục. Trong một mẻ nhớt, vòng tuần hoàn này có thể ngắn và không đồng đều trừ khi đường kính lưỡi cắt, tốc độ và hình dạng của thùng phối hợp với nhau. Người vận hành nhìn thấy một bề mặt lăn, nhưng câu hỏi quan trọng là liệu vật liệu có liên tục đi qua vùng có độ cắt cao hay không và phần dưới của tàu có được làm mới hay không.
TENCAN, thương hiệu của Công ty TNHH Công nghệ Bột Trường Sa Tianchuang, giới thiệu bộ phân tán trục đơn thủy lực như một sản phẩm cho nhiệm vụ trộn và phân tán. Giống như bất kỳ máy một trục nào, kết quả thực tế phụ thuộc vào lưỡi dao, thùng chứa, phạm vi tốc độ và cách bố trí điều khiển được chọn. Người mua nên xác nhận cấu hình được cung cấp dựa trên công thức thực tế của họ thay vì dựa vào danh mục máy chung. Một máy hoạt động tốt với chất cô đặc sắc tố có độ nhớt thấp có thể không phù hợp với chất bột có độ đầy cao với ứng suất năng suất cao.
Trục đơn làm được gì và không giải quyết được gì
Một trục duy nhất cho một mô hình dòng chảy rõ ràng. Sự đơn giản đó có thể là một lợi thế vì người vận hành có ít biến số cần điều khiển hơn và bình dễ dàng vệ sinh và kiểm tra hơn. Nó cũng có thể là một hạn chế. Với một trục, máy không thể tạo ra hai trường dòng chảy riêng biệt một cách độc lập hoặc kết hợp sự phân tán lực cắt cao với chuyển động quét chậm trừ khi cánh quạt và bình chứa được thiết kế để hỗ trợ hoạt động đó. Đối với các sản phẩm có độ nhớt rất cao, chuyển động khối thường phải đến từ một lưỡi dao có đường kính lớn, thành bình thích hợp và cách bố trí vách ngăn phù hợp. Chỉ riêng một đĩa tốc độ cao nhỏ có thể tạo ra lực cắt cục bộ tốt nhưng tốc độ luân chuyển hàng loạt kém.
Đây là lý do tại sao việc lựa chọn thiết bị nên bắt đầu bằng sản phẩm chứ không phải tên máy. Nếu vấn đề chính là làm hỏng chất cô đặc thì tốc độ lưỡi và đầu có thể là yếu tố trung tâm. Nếu vấn đề chính là di chuyển một lớp hồ cứng với dòng chảy hạn chế thì đường kính của bình và lưỡi dao có thể quan trọng hơn. Nếu vấn đề chính là làm ướt bột thì điểm cấp liệu và tỷ lệ bổ sung có thể chiếm ưu thế. Bộ phân tán một trục có thể thực hiện một số nhiệm vụ này, nhưng nó phải được cấu hình cho nhiệm vụ chính. Nếu không, về mặt kỹ thuật, máy có thể có khả năng quay trong khi vẫn không thể tạo ra một mẻ đồng nhất trong thời gian chu kỳ thực tế.
Vị trí nâng và trục thủy lực
Lực nâng thủy lực ảnh hưởng đến quá trình vì lưỡi dao phải nằm ở độ cao hữu ích trong thùng. Nếu lưỡi dao quá cao, nó chỉ có thể di chuyển lớp trên cùng, tạo ra dòng xoáy mạnh và khiến phần dưới của mẻ không bị xáo trộn. Nếu lưỡi cắt quá thấp, nó có thể làm xước đáy, tạo ra lực cản quá mức hoặc không tạo thành vòng tuần hoàn ổn định. Vị trí chính xác phụ thuộc vào loại lưỡi dao, hình dạng bình chứa, mức lấp đầy và lưu biến của sản phẩm. Thang máy giúp điều chỉnh và lặp lại vị trí đó dễ dàng hơn, điều này có giá trị trong quá trình phát triển quy trình.
Thang máy còn có những lợi ích thiết thực. Nó có thể làm giảm nỗ lực vật lý khi di chuyển một trục nặng và cụm truyền động. Nó có thể cung cấp khoảng trống cho việc thay bình, thêm chất rắn hoặc làm sạch. Nó có thể giúp người vận hành kiểm tra lưỡi dao và trục mà không cần tháo dỡ toàn bộ máy. Đây không phải là các tính năng thẩm mỹ trong môi trường sản xuất. Chúng ảnh hưởng đến thời gian chuyển đổi, sự an toàn của người vận hành và tính nhất quán của các lô lặp lại. Do đó, thang máy phải được đánh giá như một phần của hệ thống làm việc chứ không phải là một điểm bán hàng riêng biệt.
Hình học lưỡi dao, tốc độ và tàu
Lưỡi dao là giao diện chính giữa máy và sản phẩm. Hình dạng lưỡi khác nhau tạo ra sự cân bằng khác nhau về bơm, lực cắt và dòng chảy dọc trục. Đĩa phân tán có răng thường được sử dụng khi cần độ cắt cục bộ và khả năng khử kết tụ cao. Một lưỡi hoặc mái chèo mở hơn có thể mang lại chuyển động khối tốt hơn trong một khối nhớt. Một lưỡi dao được thiết kế cho một lưu biến học có thể không hiệu quả ở một lưu biến khác. Sự lựa chọn tốt nhất không chỉ đơn giản là lưỡi dao có độ cắt cao nhất. Lưỡi dao có thể làm ướt bột, phá vỡ các chất kết tụ mục tiêu mà vẫn duy trì sự tuần hoàn trong suốt mẻ.
Đường kính lưỡi dao có ảnh hưởng mạnh mẽ đến cả dòng chảy và mô-men xoắn. Một lưỡi dao lớn hơn có thể di chuyển nhiều vật liệu hơn và có thể cải thiện sự lưu thông số lượng lớn, nhưng nó cũng làm tăng tải trọng lên trục và bộ truyền động. Một lưỡi dao nhỏ hơn có thể tạo ra tốc độ đầu cao ở một tốc độ quay nhất định, nhưng nó có thể để lại những vùng ứ đọng lớn trong một bình nhớt. Do đó, mối quan hệ giữa đường kính lưỡi cắt và đường kính bình chứa là một yếu tố quan trọng cần cân nhắc trong thiết kế. Nếu lưỡi cắt rất nhỏ so với thân tàu thì vùng cắt cao có thể quá cục bộ. Nếu nó quá lớn, máy có thể mất khoảng hở và có thể không tạo ra kiểu cắt như mong muốn.
Tốc độ mẹo là điểm khởi đầu, không phải là công thức
Tốc độ đầu tip thường được sử dụng để so sánh các điều kiện phân tán. Đối với một lưỡi dao có đường kính D, quay với tốc độ N vòng/phút, tốc độ đầu gần đúng tính bằng mét trên giây là V = px D x N / 60, với D được biểu thị bằng mét. Tính toán này rất hữu ích vì một cánh nhỏ ở vòng tua cao và một cánh lớn ở vòng tua thấp hơn có thể tạo ra các điều kiện dòng chảy và lực cắt khác nhau ngay cả khi tốc độ đầu của chúng giống nhau. Tuy nhiên, chỉ riêng tốc độ tip không xác định được quy trình. Số lần đi qua vùng cắt cao, thời gian lưu, hình dạng răng của lưỡi dao, vách ngăn mạch và lưu biến của sản phẩm đều ảnh hưởng đến kết quả.
Một lỗi phổ biến là sao chép tốc độ tip từ ứng dụng này sang ứng dụng khác. Giá trị phù hợp với hệ thống phân tán có độ nhớt thấp có thể bị quá nhiệt hoặc thông khí quá mức cho hỗn hợp sệt có độ nhớt. Giá trị mang lại khả năng phân hủy tốt trong bình nhỏ có thể không cung cấp đủ lưu lượng trong bình lớn hơn. Cách tiếp cận thực tế là thiết lập một cửa sổ vận hành an toàn, sau đó điều chỉnh tốc độ trong khi theo dõi mô-men xoắn, nhiệt độ, trạng thái bề mặt và chất lượng phân tán. Nếu xoáy trở nên sâu, cuốn khí tăng lên hoặc sản phẩm leo lên trục, tốc độ hoặc vị trí lưỡi dao có thể cần phải thay đổi trước khi lô bị hỏng.
Độ sâu ngâm, xoáy và vách ngăn
Độ sâu ngâm thay đổi cả mô hình dòng chảy và nguy cơ cuốn theo không khí. Khi nhúng nông, lưỡi dao có thể tạo ra dòng xoáy mạnh trên bề mặt và hút không khí vào sản phẩm. Khi ngâm sâu hơn, bề mặt có thể êm hơn nhưng lưỡi dao có thể không tạo ra đủ sự thay mới bề mặt để bổ sung bột. Độ sâu chính xác thường thay đổi theo từng đợt. Ví dụ, lưỡi dao có thể bắt đầu thấp hơn khi làm ướt ban đầu, sau đó được nâng lên hoặc hạ xuống khi độ nhớt của mẻ trộn tăng lên. Thang máy thủy lực giúp những điều chỉnh này dễ dàng hơn, nhưng người vận hành vẫn cần một quy trình xác định để mỗi lô đi theo cùng một lộ trình.
Vách ngăn và hình dạng bình giúp kiểm soát dòng xoáy và hướng dòng chảy ngược về phía lưỡi dao. Trong một bình tròn có trục ở giữa, sản phẩm có thể quay giống như một vật thể rắn, làm giảm chuyển động tương đối giữa lưỡi dao và chất lỏng. Vị trí lệch tâm, dụng cụ cạo tường hoặc vách ngăn có thể làm gián đoạn quá trình quay đó. Giải pháp phù hợp phụ thuộc vào sản phẩm và cấu hình máy. Vách ngăn giúp cải thiện dòng chảy trong một công thức có thể tạo ra vùng chết hoặc khó làm sạch trong công thức khác. Vì lý do này, hình dạng của bình phải được coi là một phần của hệ thống phân tán chứ không phải là một thùng chứa đơn giản.
| Biến quy trình | Tác dụng chính | Những gì cần kiểm tra |
|---|---|---|
| Loại lưỡi | Cân bằng lực cắt, bơm và dòng khối | Làm ướt bột, kích thước kết tụ, chuyển động bề mặt |
| Đường kính lưỡi | Phạm vi tiếp cận dòng chảy và tải mô-men xoắn | Vùng chết, tải trọng trục, độ hở của tàu |
| Tốc độ quay | Tốc độ đầu, tốc độ cắt, đầu vào nhiệt | Độ sâu xoáy, tăng nhiệt độ, chất lượng phân tán |
| Độ sâu ngâm | Xoáy bề mặt và đổi mới đáy | Cuốn theo không khí, cặn lắng ở đáy, độ đồng đều của mẻ |
| Tàu và vách ngăn | Hướng dẫn dòng chảy và kiểm soát xoáy | Khối quay, cặn bám trên tường, lối vào làm sạch |
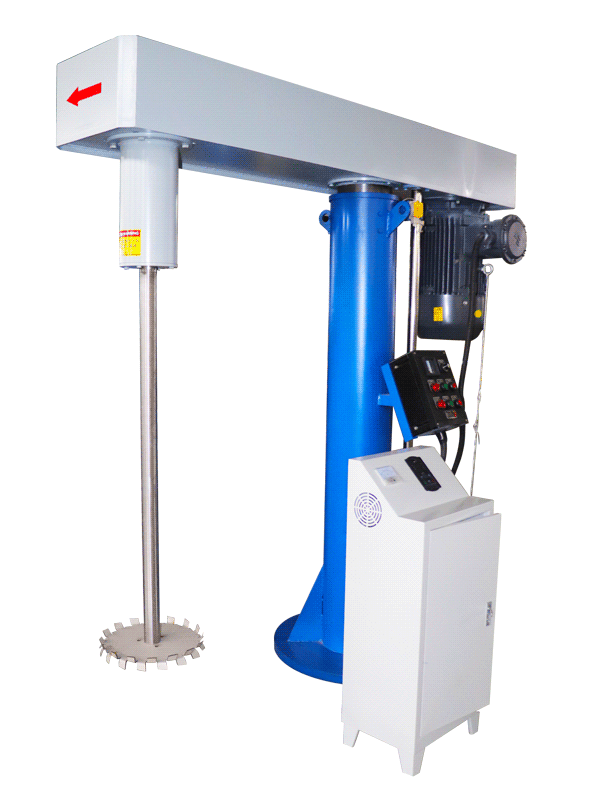
Cấu hình bộ phân tán trục đơn thủy lực cho nhiệm vụ trộn nhớt.
Công thức, tải chất rắn và lưu biến
Không có chất phân tán nào có thể bù đắp cho một công thức về cơ bản không tương thích với quy trình đã định. Tải chất rắn cao, làm ướt kém, chất phân tán không tương thích và lưu biến không được kiểm soát đều có thể tạo ra các khuyết tật trông giống như sự cố máy móc. Khi tải chất rắn tăng lên, độ nhớt thường tăng lên, mô hình dòng chảy thay đổi và mô-men xoắn cần thiết để duy trì tuần hoàn tăng lên. Tại một số thời điểm, mẻ trộn có thể trở nên quá cứng để máy một trục có thể lưu thông hiệu quả. Cửa sổ vận hành phải được xác định bằng công thức thực tế, không phải bằng mô hình đơn giản hóa dựa trên nước hoặc chất lỏng thử nghiệm có độ nhớt thấp.
Việc bổ sung bột đặc biệt quan trọng. Việc thêm tất cả bột cùng một lúc có thể tạo ra một lớp vật liệu dày không bị ướt, khiến lưỡi dao xuyên qua một khoang hoặc tạo ra các khối kết tụ lớn khó phân hủy sau này. Bổ sung dần dần dưới sự chuyển động bề mặt tốt thường giúp làm ướt tốt hơn. Điểm cấp dữ liệu phải ở vùng di chuyển, không phải ở góc tù đọng. Người vận hành nên chú ý bột nổi trên bề mặt, phủ bụi hoặc tạo thành một khối không kết hợp. Nếu mẻ trộn đặc quá nhanh, việc tạm dừng trong thời gian ngắn hoặc thay đổi vị trí lưỡi cắt có thể hữu ích hơn là tăng tốc độ ngay lập tức.
Chiến lược làm ướt và bổ sung bột
Trình tự bổ sung được kiểm soát có thể cải thiện khả năng lặp lại ngay cả khi máy và công thức không thay đổi. Xe hoặc các bộ phận chất lỏng có thể được nạp trước và đưa vào lưu thông ổn định. Sau đó, bột có thể được thêm vào với tỷ lệ phù hợp với khả năng làm ướt và kết hợp của máy. Nếu công thức cho phép, một phần chất lỏng có thể được giữ lại để điều chỉnh sau. Điều này giúp người vận hành có thể điều chỉnh độ nhớt mà không cần thêm dung môi hoặc chất phân tán sau đó. Trình tự chính xác cần được xác nhận thông qua các thử nghiệm vì thứ tự tốt nhất phụ thuộc vào bề mặt bột, môi trường lỏng và hóa học phân tán.
- Xác nhận rằng lưỡi dao đã được ngâm và luân chuyển trước khi bắt đầu thêm bột.
- Thêm bột vào dòng được kiểm soát hoặc vào những phần mà dòng có thể hấp thụ.
- Chú ý bột nổi, vón cục, leo dốc và thay đổi mô-men xoắn đột ngột.
- Ghi lại điểm tại đó độ nhớt phát triển và trạng thái bề mặt thay đổi như thế nào.
- Chỉ sử dụng cơ cấu nâng thủy lực để điều chỉnh độ sâu của lưỡi cắt khi sự thay đổi hỗ trợ quá trình này.
- Tránh tăng tốc độ lặp đi lặp lại làm tăng thêm nhiệt mà không cải thiện tình trạng ướt.
Chất biến tính và chất phân tán lưu biến có thể thay đổi cửa sổ quy trình một cách đáng kể. Chất phân tán có thể làm giảm độ nhớt bằng cách cải thiện khả năng phân tách hạt, nhưng sử dụng quá liều có thể gây ra hiện tượng tạo bọt, các vấn đề về độ ổn định hoặc các khuyết tật khác. Chất làm đặc có thể cải thiện hệ thống treo, nhưng nó cũng có thể ức chế sự lưu thông và làm cho quá trình phân hủy khó khăn hơn. Những ảnh hưởng này cần được đánh giá khi máy phân tán đang chạy, bởi vì công thức có vẻ chấp nhận được khi trộn với lực cắt thấp có thể hoạt động khác với lưỡi cắt có độ cắt cao. Máy và công thức nên được phát triển cùng nhau.
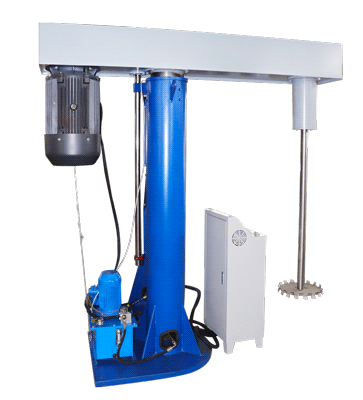
Bộ phân tán trục đơn được bố trí để xử lý sản phẩm nhớt.
Mở rộng quy mô và xác minh quy trình
Mở rộng quy mô không chỉ là tăng quy mô lô. Một bình lớn hơn sẽ thay đổi mô hình dòng chảy, khoảng cách từ lưỡi dao đến thành, tỷ lệ bề mặt trên thể tích và khả năng loại bỏ nhiệt. Điều kiện tạo ra sự phân tán tốt trong bình nhỏ có thể tạo ra sự lưu thông kém hoặc nhiệt quá mức trong bình lớn hơn. Cách tiếp cận thông thường là duy trì sự tương tự về mặt hình học nếu có thể, so sánh tốc độ đầu tip và công suất trên một đơn vị thể tích, sau đó xác minh kết quả bằng các phép đo. Không có một quy tắc mở rộng quy mô nào phù hợp với mọi công thức, đặc biệt khi lưu biến học phi Newton.
Người vận hành thường cố gắng mở rộng quy mô theo vòng/phút. Điều này hiếm khi đáng tin cậy. Nếu đường kính bình và đường kính lưỡi cắt tăng, cùng một vòng/phút sẽ tạo ra tốc độ đầu cắt cao hơn nhiều và lịch sử cắt khác nhau. Điểm khởi đầu tốt hơn là duy trì thông số quy trình liên quan, chẳng hạn như tốc độ đầu tip, đồng thời kiểm tra xem liệu máy lớn hơn có còn cung cấp lưu thông số lượng lớn hay không. Nếu mẻ lớn hơn trở nên quá nhớt hoặc lưỡi dao tải quá nặng, thiết kế có thể cần một lưỡi dao khác, mức độ lấp đầy khác hoặc quy trình bổ sung khác. Những thay đổi này nên được kiểm tra hơn là giả định.
Các phép đo hỗ trợ mở rộng quy mô
Dữ liệu quy trình hữu ích bao gồm nhiệt độ mẻ, mô-men xoắn hoặc tải truyền động, thời gian phân tán, vị trí lưỡi dao, tốc độ bổ sung và hình thức chất lượng của mẻ. Dữ liệu chất lượng có thể bao gồm độ mịn của quá trình nghiền, phân bố kích thước hạt, tính lưu biến, mật độ, độ bền màu, độ bóng, độ ổn định hoặc sự hiện diện của các lỗ rỗng. Bộ chính xác phụ thuộc vào sản phẩm. Điểm quan trọng là ghi lại cả điều kiện máy và kết quả sản phẩm để có thể hiểu được mối quan hệ giữa chúng. Nếu không có bản ghi này, một lô thành công không thể được lặp lại hoặc chuyển sang máy khác một cách đáng tin cậy.
Một kế hoạch thử nghiệm có cấu trúc có giá trị hơn một cuộc trình diễn đơn lẻ. Bắt đầu với cửa sổ vận hành an toàn, sau đó thay đổi từng yếu tố một: tốc độ, vị trí lưỡi dao, tốc độ thêm bột hoặc mức độ phân tán. Dừng thử nghiệm nếu nhiệt độ tăng quá nhanh, dòng xoáy không ổn định hoặc sản phẩm có dấu hiệu trộn quá mức. Lấy mẫu tại một số điểm và đánh giá chúng bằng các phương pháp phản ánh yêu cầu chất lượng thực tế. Đối với lớp phủ, đó có thể là độ mịn khi mài và độ bóng. Đối với một phiến gốm, nó có thể là lưu biến và lắng đọng. Đối với chất kết dính hoặc chất bịt kín, nó có thể có độ nhớt, độ đồng đều và không bị vón cục.
Việc mở rộng quy mô cũng nên bao gồm việc kiểm tra làm sạch và chuyển đổi. Một máy lớn hơn có thể khó thoát nước, làm sạch và kiểm tra hơn. Sản phẩm còn sót lại trên trục, lưỡi dao hoặc thành bình có thể làm nhiễm bẩn mẻ tiếp theo hoặc làm giảm năng suất. Thang máy thủy lực có thể cải thiện khả năng tiếp cận, nhưng thùng và lưỡi dao vẫn cần một đường làm sạch thực tế. Nếu sản phẩm nhạy cảm với sự lây nhiễm chéo thì vật liệu tiếp xúc và lớp hoàn thiện bề mặt phải được xem xét lại với nhà cung cấp. Những chi tiết này dễ giải quyết hơn trước khi lắp đặt hơn là sau khi thiết bị đã được đưa vào sử dụng.
Lựa chọn, cài đặt và khắc phục sự cố
Việc lựa chọn bộ phân tán trục đơn thủy lực phải bắt đầu bằng bản tóm tắt quy trình rõ ràng. Bản tóm tắt nên mô tả sản phẩm, cỡ lô dự kiến, phạm vi độ nhớt, lượng chất rắn, chất lượng phân tán mục tiêu, giới hạn nhiệt độ yêu cầu và các tiện ích sẵn có. Nó cũng cần xác định khó khăn chính: làm ướt bột, phân hủy khối kết tụ, lưu thông khối lượng lớn, cuốn khí, nhiệt, làm sạch hoặc thay đổi. Một máy chỉ được chọn theo khối lượng lô có thể bỏ lỡ yếu tố kiểm soát thành công. Một máy được chọn xoay quanh vấn đề quy trình chi phối sẽ có nhiều khả năng hoạt động như mong đợi hơn.
Những điều cần xác nhận trước khi mua
Yêu cầu đánh giá cấu hình dựa trên công thức thực tế. Xác nhận kiểu và đường kính lưỡi cắt, kích thước bình chứa, phạm vi vị trí trục, chức năng điều khiển, vật liệu tiếp xúc và phương pháp làm sạch. Kiểm tra cách hoạt động của thang máy thủy lực trong quá trình tải, lấy mẫu và bảo trì. Xem lại các tính năng an toàn và phạm vi hoạt động. Nếu có thể thử nghiệm, hãy chạy chúng với vật liệu đại diện thay vì chất lỏng mô hình đơn giản. Thử nghiệm với bột và chất lỏng thật có thể phát hiện ra các vấn đề về ướt, mô-men xoắn tăng vọt hoặc tạo bọt mà không xuất hiện trong thử nghiệm trên nước.
- Mô tả lưu biến của sản phẩm khi bắt đầu, trong và kết thúc lô.
- Cung cấp kích thước lô dự định và khối lượng làm việc tối thiểu và tối đa.
- Nêu phương pháp thêm bột và thời gian làm ướt cần thiết.
- Xác định mục tiêu chất lượng bằng một bài kiểm tra có thể đo lường được, không chỉ bằng mô tả trực quan.
- Xác nhận cấu hình lưỡi dao và bình chứa có sẵn với nhà cung cấp.
- Xem xét các vật liệu tiếp xúc về nguy cơ mài mòn, ăn mòn và ô nhiễm.
- Lập kế hoạch làm sạch, thoát nước, lấy mẫu và tiếp cận người vận hành.
Sau khi cài đặt, hãy thiết lập quy trình cơ bản trước khi thực hiện thay đổi. Ghi lại vị trí lưỡi dao, tốc độ, trình tự thêm, nhiệt độ mẻ và thời gian trộn để có mẻ thành công. Sử dụng đường cơ sở đó để khắc phục sự cố. Nếu chất lượng phân tán giảm, hãy so sánh lô hiện tại với đường cơ sở thay vì thay đổi nhiều biến số cùng một lúc. Nếu mô-men xoắn tăng, hãy kiểm tra xem tải chất rắn, tốc độ bổ sung hoặc độ nhớt có thay đổi hay không. Nếu xuất hiện bọt, hãy kiểm tra độ chìm của trục, độ xoáy bề mặt và tốc độ. Nếu vẫn còn vón cục, hãy kiểm tra điểm nạp bột, trình tự làm ướt và mức độ phân tán trước khi cho rằng máy cần nhiều năng lượng hơn.
Việc bảo trì nên tập trung vào các thành phần ảnh hưởng đến tính nhất quán của quy trình. Kiểm tra lưỡi dao xem có bị mòn, uốn cong hoặc tích tụ không. Kiểm tra trục xem có bị đảo và độ sạch không. Xem lại thang máy thủy lực để chuyển động trơn tru và định vị chính xác. Xác nhận rằng các bộ điều khiển lặp lại tốc độ và trình tự dự định. Một thay đổi nhỏ trong tình trạng lưỡi dao có thể làm thay đổi dòng chảy và độ cắt, đặc biệt là ở mẻ có độ nhớt cao. Việc lưu giữ hồ sơ về tình trạng lưỡi dao và hiệu suất quy trình giúp phân biệt độ hao mòn thông thường với vấn đề về công thức.
Quá trình phân tán đáng tin cậy nhất được xây dựng xung quanh sản phẩm chứ không phải xung quanh một cài đặt máy đơn lẻ. các bộ phân tán trục đơn thủy lực có thể là một lựa chọn thiết thực để trộn nhớt khi lưỡi dao, thùng chứa, vị trí nâng, tốc độ và chiến lược cấp liệu phù hợp với công thức. Điều quan trọng không kém là nhận ra các giới hạn. Ứng suất năng suất cực cao, hóa học làm ướt kém hoặc tải chất rắn quá mức có thể yêu cầu một chiến lược xử lý khác thay vì tốc độ cao hơn. Một kế hoạch thử nghiệm có kỷ luật, các phép đo rõ ràng và quy trình vận hành có thể lặp lại sẽ mang lại nhiều giá trị hơn so với tuyên bố về hiệu suất tiêu đề.
Trước khi hoàn thiện việc lựa chọn thiết bị, hãy xác minh khái niệm làm việc bằng vật liệu đại diện. Xác nhận chất lượng mục tiêu, thời gian chu kỳ chấp nhận được, giới hạn nhiệt độ và yêu cầu làm sạch. Sau đó xem lại cấu hình được cung cấp với TENCAN và ghi lại cửa sổ hoạt động đã được phê duyệt. Cách tiếp cận này hỗ trợ các quyết định tốt hơn cho việc phát triển phòng thí nghiệm, sản xuất thử nghiệm và sản xuất quy mô lớn, đồng thời tập trung vào kết quả phân tán thay vì chỉ tập trung vào máy. Các chi tiết bổ sung về TENCAN bộ phân tán trục đơn thủy lực có thể được xem xét dựa trên các yêu cầu ứng dụng trước khi đưa ra lựa chọn cuối cùng.