
Amasadora al vacío: Guía para mezclar pasta
Muchos procesos de pasta fallan en el punto en que el material deja de comportarse como un líquido. Una formulación que se mezcla fácilmente en un vaso de precipitados puede volverse rígida, grumosa y llena de aire atrapado cuando aumenta el contenido de sólidos. El resultado no es sólo un problema estético. El gas atrapado cambia la densidad, la transferencia de calor, el comportamiento eléctrico, el acabado de la superficie y la estabilidad dimensional después del curado o la sinterización.
Una máquina amasadora al vacío se construye en torno a esa realidad. Combina un recipiente de mezcla cerrado con un sistema de vacío y un agitador de alto torque que pliega, estira y recombina repetidamente una masa viscosa. El objetivo es humedecer partículas, descomponer aglomerados, homogeneizar el lote y eliminar el gas en una operación controlada.
La atención se centra aquí en la ingeniería práctica detrás de ese proceso: por qué las pastas se resisten a mezclarse, cómo funciona una máquina amasadora al vacío, qué opciones de configuración importan y cómo juzgar si el equipo se adapta a un material específico. El énfasis está en la lógica de selección y el control de procesos en lugar de una lista de especificaciones de catálogo.
Por qué las pastas de alta viscosidad atrapan el aire y resisten una mezcla uniforme
Una pasta de alta viscosidad se encuentra en un estado de transición entre un líquido y un sólido húmedo. Puede fluir por gravedad, pero no circula fácilmente. El límite elástico, la tixotropía, el apiñamiento de partículas y la distribución del aglutinante afectan la forma en que la masa se mueve dentro de un recipiente. Cuando el agitador empuja una región, otra región puede permanecer casi estacionaria, especialmente cerca de las esquinas, el eje y el fondo del recipiente.
El aire entra por varias vías. Las partículas de polvo transportan aire superficial y porosidad interna. La carga y descarga crean pliegues que se cierran sobre las bolsas de gas. La adición de aglutinante puede formar películas y espuma. En un líquido de baja viscosidad, muchas burbujas suben y escapan; En una pasta, el material circundante es demasiado rígido para que la flotabilidad funcione rápidamente. El gas permanece atrapado hasta que la pasta se deforma lo suficiente como para exponerla a la superficie del vacío.
La mezcla se complica aún más por la forma en que interactúan las partículas. Las partículas finas tienen una gran superficie y exigen más aglutinante o disolvente para alcanzar un recubrimiento estable. Si el aglutinante se agrega demasiado rápido, la mezcla puede formar cáscaras húmedas alrededor de los racimos secos. Esos grupos pueden sobrevivir a la mezcla normal porque la pasta circundante los protege del corte. Una máquina que sólo gira la masa a granel puede producir una superficie de apariencia suave dejando en el interior zonas densas y poco humedecidas.
Los síntomas son fáciles de malinterpretar. Un lote puede mostrar poros después del curado, variación en la densidad de arriba a abajo, reología inconsistente entre muestras o rendimiento eléctrico o térmico inesperado. A veces, los operadores agregan más solvente para mejorar el flujo, pero eso cambia la formulación y puede aumentar la contracción o debilitar la pieza final. La mejor pregunta es si la acción de mezclado llega a todo el lote y si el gas tiene una salida fuera del material.
Principio de funcionamiento y estructura de una amasadora al vacío.
Una amasadora al vacío no es un único agitador que gira en un tanque abierto. El volumen de trabajo está cerrado para que se pueda reducir la presión mientras el agitador aplica trabajo mecánico. Un sistema típico incluye un recipiente con camisa, uno o más elementos de mezcla, una entrada de eje sellada, un puerto y trampa de vacío, un dispositivo de descarga y controles para la velocidad, temperatura y vacío del agitador. La geometría exacta varía según el proveedor y la aplicación, por lo que la configuración seleccionada debe compararse con el material en lugar de asumirse únicamente a partir del nombre del producto.
La acción de mezclado es principalmente una deformación en masa. A medida que el agitador gira, la pasta se dobla sobre sí misma, se estira entre superficies móviles y estacionarias, se corta en espacios estrechos y se presiona contra la pared del recipiente. Esta reordenación repetida hace dos cosas: distribuye aglutinante y partículas, y crea continuamente superficies nuevas para la liberación de gas. Por lo tanto, el amasado de alta viscosidad depende del par y del tiempo de contacto mecánico, no sólo de la velocidad de la punta.
Acción de amasado versus dispersión a alta velocidad
Un dispersor de alta velocidad es eficaz cuando el material puede fluir hacia un disco que gira rápidamente. Crea un fuerte cizallamiento local y es útil para humedecer polvos en líquidos, pero puede tener dificultades cuando el lote se convierte en una pasta rígida. Una máquina amasadora al vacío funciona a menor velocidad y mayor par, por lo que puede mover un material que pararía un dispersor convencional. La desventaja es que el amasado normalmente requiere más tiempo y mayor atención al nivel de llenado y la temperatura.
Los dos enfoques no siempre son competidores. Algunos procesos utilizan un dispersor para la humectación inicial y una máquina amasadora al vacío para la homogeneización y desgasificación. Otros necesitan la amasadora desde el principio porque la formulación alcanza rápidamente un alto contenido de sólidos. La elección correcta depende de la curva de reología durante el procesamiento, no sólo de la viscosidad final indicada en la hoja de especificaciones.
Vacío y sellado: la segunda mitad del proceso
El vacío elimina el gas sólo cuando se cumplen tres condiciones: el gas debe estar expuesto al espacio de presión reducida, la presión debe ser lo suficientemente baja para que la burbuja se expanda y el material debe moverse para que nuevas bolsas de gas lleguen a la superficie. Un recipiente sellado con una pasta estática no se desgasificará de manera eficiente, incluso si el vacuómetro muestra una lectura estable. Por lo tanto, los sellos del eje, las juntas del recipiente y las válvulas de descarga son tan importantes como la capacidad de la bomba, porque una pequeña fuga puede limitar la presión alcanzable o hacer que el aire regrese al lote.
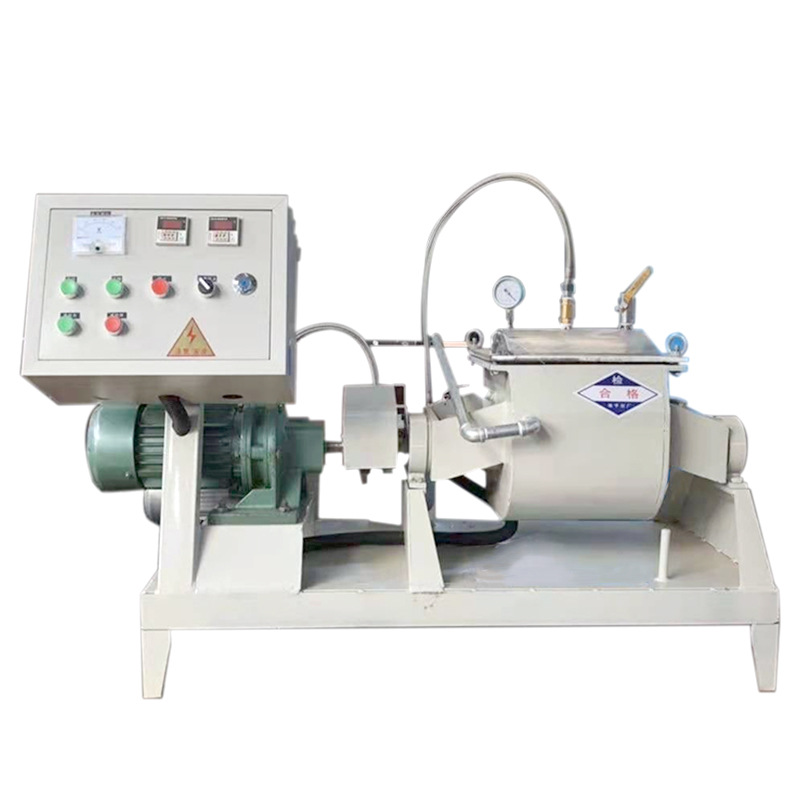
TENCAN Vista del producto de la máquina amasadora al vacío para el procesamiento de pasta viscosa.
El TENCAN amasadora al vacío es el producto de referencia para esta discusión. Su volumen utilizable, disposición del agitador, sistema de vacío y control de temperatura deben confirmarse para la pasta específica, porque esas opciones determinan si la máquina puede humedecer el polvo, mover el lote y alcanzar el punto final requerido dentro de un tiempo de ciclo práctico.
¿Qué cambia realmente el vacío en una pasta?
Reducir la presión sobre una pasta no elimina la burbuja por sí sola. Una bolsa de gas dentro de un material viscoso se estabiliza mediante la matriz circundante y la tensión superficial. Cuando la presión externa cae, la burbuja tiende a expandirse, pero aún necesita una ruta hacia la superficie libre. El amasado proporciona esa ruta al doblar la pasta, adelgazar las paredes alrededor de las bolsas de gas y llevarlas repetidamente a la interfaz de vacío.
A medida que el gas sale, la densidad aparente y las propiedades térmicas cambian. Una pasta que parecía llenar un molde puede encogerse ligeramente después de la desgasificación y su comportamiento de transferencia de calor puede mejorar porque los huecos de gas son malos conductores. Esta es una de las razones por las que son útiles los controles de densidad y la preparación controlada de muestras. Un lote que tiene el mismo aspecto puede comportarse de manera diferente en una etapa de recubrimiento, fundición o sinterización si el contenido de gas residual no es consistente.
El vacío también cambia el equilibrio de los componentes volátiles. Los disolventes, el agua y los aditivos de bajo punto de ebullición pueden evaporarse a presión reducida, especialmente cuando la chaqueta está caliente. Esto puede ser deseable si el objetivo es eliminar un subproducto volátil, pero también puede cambiar la formulación. El nivel de vacío, la temperatura y el tiempo de residencia deben tratarse como un conjunto conectado de variables. Un vacío más fuerte no es automáticamente mejor si elimina un solvente necesario o hace que la pasta se forme piel.
La formación de espuma y el nivel de llenado están estrechamente relacionados. Si el recipiente se llena en exceso, la pasta puede subir al puerto de vacío o dejar muy poca superficie libre para la liberación de gas. Si no se llena lo suficiente, es posible que el agitador no entre en contacto con el lote completo y que el material trepe por las paredes en lugar de doblarse. El rango de llenado de trabajo depende del diseño del agitador y del material, por lo que debe establecerse durante las pruebas en lugar de tomarse de un solo número.
Adaptación del diseño del agitador, el recipiente y la descarga a la reología de la pasta
La viscosidad por sí sola es una descripción débil de una pasta. El límite elástico le indica si el material comenzará a moverse. La tixotropía le indica si se diluirá durante la mezcla y se espesará nuevamente después de reposar. El tamaño de las partículas, la distribución del tamaño de las partículas, la densidad y la química de la superficie influyen en cómo se humedece el polvo y en cuánto torque necesita el agitador. Una máquina que maneja una pasta suave y densa puede tener dificultades con un polvo liviano y comprimible o una formulación que forma grumos en la etapa de alimentación.
Las características de las partículas también afectan el desgaste y la holgura. Los rellenos abrasivos pueden desgastar los bordes del agitador, los sellos y las superficies de descarga, mientras que las partículas gruesas pueden formar puentes en espacios estrechos. Los materiales del recipiente y del agitador deben seleccionarse para el control de la contaminación, no sólo por su resistencia. Si el producto es sensible al contacto con el metal, es necesario revisar las piezas húmedas antes de pedir la máquina. Limpiar el acceso es parte de la misma decisión, porque una pasta que es fácil de mezclar pero difícil de eliminar puede crear contaminación entre lotes.
El control de la temperatura merece una atención temprana. Amasar una pasta de alta viscosidad genera calor a través de la disipación viscosa y es posible que se necesite un recipiente con camisa para eliminarla. Si el proceso requiere calentamiento para reducir la viscosidad o provocar una reacción, la camisa debe proporcionar una transferencia de calor uniforme sin puntos calientes. Un lote grande tiene menos área de superficie por unidad de volumen que uno pequeño, por lo que es posible que la misma temperatura de la camisa no proporcione la misma temperatura del producto después del aumento de escala.
Los sellos, la descarga y los puntos de muestreo a menudo se tratan como detalles, pero dan forma al ciclo operativo. El sello del eje debe tolerar el contacto entre el vacío y la pasta sin fugas. La descarga debe vaciar el recipiente sin dejar un talón que cambie el siguiente lote. El muestreo debería ser posible sin romper el vacío si el proceso es sensible al aire. Estas características son más fáciles de especificar antes de la compra que de adaptarlas más adelante.
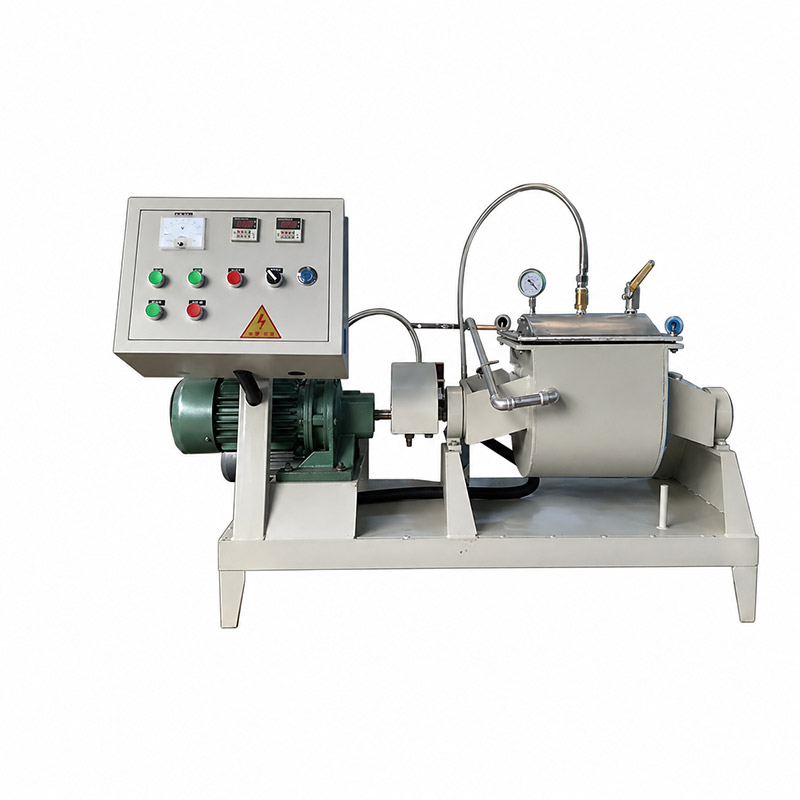
Configuración de máquina amasadora al vacío para procesamiento de pasta en laboratorio y piloto.
Para un proyecto específico, el Amasadora al vacío para el procesamiento de pastas de alta viscosidad. debe evaluarse con el polvo, el aglutinante, la carga de sólidos y el punto final objetivo previstos. Una prueba con un pequeño lote representativo es más informativa que una comparación basada únicamente en el volumen nominal.
Variables de proceso que determinan la calidad del lote
Una vez seleccionada la máquina, la calidad del lote depende de cómo se carga y mueve el material a lo largo del ciclo. El mismo equipo puede producir una pasta estable o una pasta inconsistente según el nivel de llenado, el orden de alimentación, el perfil de vacío, la temperatura y el criterio del punto final. Un enfoque útil es tratar estas variables como un conjunto vinculado y cambiar una a la vez durante el desarrollo del proceso.
| Variable | efecto primario | Dirección práctica |
|---|---|---|
| Nivel de llenado | Controla la superficie libre y el contacto del agitador. | Manténgase dentro del rango probado; Evite llenar demasiado el espacio de vacío. |
| Orden de alimentación | Afecta la humectación y la formación de grumos. | Agregue el polvo y el aglutinante por etapas; observar el torque y la textura |
| Perfil de vacío | Controla la eliminación de gases y la pérdida de volátiles. | Utilice un sistema desplegable por etapas si le preocupa la formación de espuma o la pérdida de disolvente. |
| Temperatura | Cambia la viscosidad, la humectación y la evaporación. | Mantenga una temperatura del producto estable en lugar de una configuración de chaqueta fija |
| Velocidad y tiempo del agitador. | Determina el historial de corte y la entrada de energía. | Utiliza la velocidad más baja que renueva la superficie y llega al objetivo. |
El nivel de llenado es la primera restricción. La pasta debe estar en contacto con el agitador en todo el volumen de trabajo, pero también necesita espacio para expandirse y plegarse. Si el lote sube por el pozo o forma una cúpula estable, la zona inferior puede recibir poco intercambio. Los operadores deben registrar el rango de llenado de trabajo real para cada formulación en lugar de asumir que se aplica un porcentaje nominal a cada pasta.
El orden de alimentación influye en la rapidez con la que se forma una pasta uniforme. Agregar todo el polvo a una pequeña cantidad de líquido puede crear una capa rígida y seca que luego se dispersa mal. Agregar líquido a un lecho de polvo puede producir canales y cáscaras húmedas. Una alimentación por etapas, con adición controlada y observación del torque o consumo de energía, a menudo brinda una mejor reproducibilidad. La secuencia correcta es específica del material y debe fijarse antes de ampliarla.
El perfil de vacío debe adaptarse al material. Una extracción rápida puede provocar formación de espuma, golpes o una rápida pérdida de disolvente. Un perfil escalonado permite que la pasta se ajuste y le da al operador la oportunidad de observar el movimiento de la superficie. El tiempo de espera después de alcanzar la presión objetivo también es importante, porque es posible que sea necesario seguir amasando la pasta para exponer las bolsas de gas fresco. El vacío sin movimiento suele ser un mal uso del tiempo del ciclo.
La temperatura afecta tanto a la reología como a la estabilidad. La pasta más caliente puede fluir más fácilmente y liberar gas más rápidamente, pero el exceso de calor puede curar un aglutinante, degradar un aditivo o evaporar un disolvente. La estrategia de control debe monitorear la temperatura del producto cuando sea posible, no solo el fluido de la camisa. Para materiales sensibles al calor, una temperatura de camisa más baja y un tiempo de amasado más prolongado pueden ser más seguros que una temperatura inicial alta.
El punto final no es simplemente una hora fija. El torque, el consumo de energía, la textura visual, la densidad y la reología de la muestra pueden proporcionar evidencia de que el lote está mezclado y desgasificado. Un cambio repentino en el torque puede indicar un cambio en el cuerpo, mientras que un torque estable con una temperatura en aumento puede significar que se está trabajando demasiado en el material. El punto final debe definirse por los requisitos del producto, no por la conveniencia de un temporizador.
Escalado y control de calidad desde el laboratorio hasta la producción.
Escalar un proceso de pasta no es cuestión de multiplicar el tamaño del lote. El área de transferencia de calor por unidad de volumen disminuye a medida que los recipientes crecen, por lo que un lote de producción puede calentarse más rápido o enfriarse más lentamente que una prueba de laboratorio. El par del agitador, la velocidad del eje, el ancho del espacio y la capacidad de la bomba de vacío también cambian con la escala. Un proceso que logra una pasta suave y sin gases en un recipiente pequeño puede necesitar un perfil de velocidad diferente o una retención de vacío más prolongada en uno más grande.
Los controles de calidad útiles deben ser prácticos y repetibles. La densidad o la gravedad específica pueden revelar diferencias en el contenido de gas. Una simple prueba de liberación de vacío, una sección transversal o una reducción controlada de la película pueden mostrar poros y grumos. Las mediciones de reología, el análisis del tamaño de partículas y las comprobaciones térmicas pueden ser apropiadas según el producto. La clave es comparar muestras tomadas de la misma posición y en la misma etapa del ciclo.
Una prueba piloto debería probar más de un nivel de llenado y al menos dos perfiles de vacío. Debe incluir el orden de alimentación previsto y un paso de descarga realista. Si el material es sensible al aire, la prueba también debe verificar cuánto tiempo puede estar expuesta la pasta antes del siguiente paso del proceso. Este tipo de ensayo produce datos de selección, no sólo una demostración.
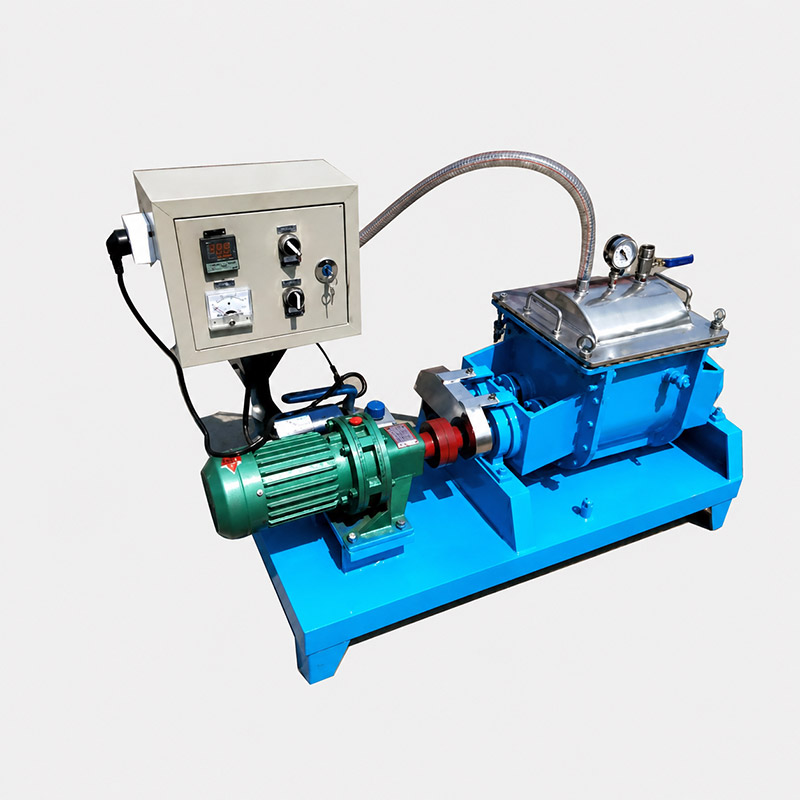
Configuración de máquina amasadora al vacío para ensayos controlados de mezcla de pasta y desgasificación.
La documentación debe capturar el lote de material, la carga de sólidos, la secuencia de alimentación, la temperatura de la camisa, el perfil de vacío, la velocidad del agitador, la tendencia de torsión o potencia y los resultados finales de la muestra. Sin ese historial, es difícil repetir un lote exitoso. La misma disciplina apoya la resolución de problemas, porque separa un cambio de formulación de un cambio de máquina o operativo.
Problemas operativos comunes y respuestas prácticas.
La mayoría de los problemas del amasado al vacío se dividen en un pequeño número de categorías. Es posible que la pasta no se desgasifique, que se sobrecaliente, que no se humedezca o que sea difícil descargarla y limpiarla. Cada síntoma tiene varias causas posibles, por lo que la respuesta debe comenzar con el registro del lote y no con un cambio inmediato en la receta.
Desgasificación inconsistente
Si el vacuómetro alcanza el objetivo pero el producto aún contiene burbujas, el factor limitante suele ser la renovación de la superficie más que la capacidad de la bomba. Compruebe si la pasta realmente se dobla, si el nivel de llenado deja suficiente superficie libre y si el tiempo de espera es lo suficientemente largo. Una fuga en el sello de la tapa o en el sello del eje también puede reducir el vacío efectivo en el producto. Inspeccione los sellos, las mangueras y la trampa antes de cambiar la formulación.
Sobrecalentamiento o pérdida de disolvente.
El amasado de alta viscosidad convierte la energía mecánica en calor. Si la temperatura del producto aumenta más rápido de lo esperado, reduzca la velocidad del agitador, acorte la etapa de alto torque o mejore el enfriamiento de la camisa. La pérdida de disolvente puede aparecer como un aumento de la viscosidad, formación de piel o un cambio de densidad. En ese caso, revisen juntos el nivel de vacío y el tiempo a temperatura; un perfil de vacío más suave puede ser suficiente si la carga de gas no es alta.
Zonas muertas y humectación incompleta.
Las bolsas o rayas secas suelen indicar que parte del lote no se está intercambiando. Verifique el nivel de llenado, el orden de alimentación y el espacio libre del agitador. Es posible que los polvos muy finos necesiten una adición más lenta para evitar una capa seca en la superficie. Si la pasta sube por el eje, la zona superior puede necesitar un elemento mezclador diferente o un cambio de velocidad. La inspección visual durante la prueba es más útil que adivinar a partir de la muestra final.
Desgaste del sello y dificultad de descarga.
Las juntas en una máquina amasadora al vacío ven diferencias de pasta, disolvente, calor y presión al mismo tiempo. El desgaste puede manifestarse como una pérdida de vacío, contaminación o un anillo oscuro en el producto. Es esencial una inspección periódica y un material de sellado compatible con la formulación. Los problemas de descarga a menudo provienen de una pasta demasiado fría, demasiado rígida o que se deja reposar por mucho tiempo. Una temperatura de descarga controlada y una geometría adecuada del recipiente pueden reducir el talón que queda.
Lista de verificación de selección para trabajos de laboratorio, piloto y producción.
Un buen proceso de selección comienza por el material, no por el mayor volumen disponible. Los siguientes puntos ayudan a organizar la comparación.:
- Rango de volumen de trabajo que cubre el lote realista más pequeño y más grande.
- Viscosidad y límite elástico en las etapas de carga, mezcla y descarga.
- Carga de sólidos, tamaño de partícula, densidad de partícula y nivel de abrasión.
- Nivel de vacío necesario para la desgasificación, con margen para la eliminación de disolvente o agua.
- Rango de temperatura de la chaqueta y necesidad de calefacción, refrigeración o ambas.
- Materiales mojados y límites de contaminación del producto final.
- Descarga, limpieza, muestreo y acceso al sello.
- Servicios públicos disponibles, espacio y nivel de habilidad del operador.
La máquina también debe evaluarse en función del ciclo del proceso. Una unidad que mezcla bien pero que tarda demasiado en limpiarse o descargarse puede limitar la producción más que un agitador ligeramente más lento. Para el trabajo de laboratorio, la pérdida de pequeños lotes y la fácil limpieza pueden ser más importantes que el rendimiento máximo. Para trabajos piloto y de producción, la repetibilidad, el control de temperatura y el acceso de mantenimiento suelen tener más peso.
TENCAN es la marca de Changsha Tianchuang Powder Technology Co., Ltd. La selección del equipo debe basarse en una prueba de material y una especificación de proceso clara, con vacío, temperatura, nivel de llenado y punto final definidos de antemano. Un proveedor que solicita los datos del material y analiza los límites operativos es más útil que uno que ofrece una única respuesta estándar para cada pasta.
Preguntas prácticas que hacen los compradores
¿Es siempre necesario el vacío?
No. Si la pasta se va a usar inmediatamente y el gas atrapado no afecta la densidad, la apariencia o el rendimiento, el amasado mecánico solo puede ser suficiente. El vacío es más útil cuando los huecos de aire causan defectos, cuando el producto debe cumplir con una densidad o un requisito eléctrico, o cuando el proceso necesita eliminar un componente volátil.
¿Puede una máquina manejar la mezcla y la desgasificación?
Una amasadora al vacío puede combinar ambas funciones, pero el resultado depende de la formulación y las condiciones de funcionamiento. El agitador debe renovar la superficie, el sistema de vacío debe manejar la carga de gas y el nivel de llenado debe dejar espacio para la expansión. Es necesaria una prueba para confirmar que el mismo ciclo logra tanto humedecer como desgasificar sin dañar el producto.
¿Qué información se necesita para un juicio?
Proporcione el rango de formulación, carga de sólidos, datos de viscosidad o reología, tamaño de partículas, contenido de solvente, límites de temperatura, tamaño de lote objetivo y el defecto que el proceso debe evitar. También son útiles fotografías o muestras de la pasta actual. Con esta información, la prueba puede centrarse en las variables que importan en lugar de probar una pasta genérica que no representa el proceso real.
El siguiente paso más confiable es probar la pasta real a una escala representativa. Observe cómo se pliega, cómo responde al vacío, cómo cambia su temperatura y cómo se descarga. Estas observaciones mostrarán si una máquina amasadora al vacío se adapta al proceso y qué ventana operativa debe trasladarse a la producción.