Hướng dẫn lựa chọn máy nghiền bi nhựa
Máy nghiền bi nhựa thường được chỉ định khi phòng thí nghiệm cần giảm hạt nhựa, hợp chất giàu nhựa hoặc bột phủ nhựa mà không biến mẫu thành một khối nung chảy duy nhất. Phần khó khăn không phải là tìm được máy nghiền bi; họ đang tìm kiếm sự kết hợp giữa bình, môi trường, tốc độ và thời gian chạy tôn trọng độ nhạy nhiệt của nhựa trong khi vẫn mang lại sự phân bổ kích thước hạt có thể sử dụng được.
Trong hướng dẫn này, nhựa bao gồm các nguyên liệu nhựa nhiệt dẻo và nhiệt rắn, các hợp chất giàu nhựa và bột phủ nhựa. Thuật ngữ này có chủ ý rộng vì việc lựa chọn nhà máy phụ thuộc vào loại cụ thể. Hợp chất đúc giòn, có độ lấp đầy cao hoạt động rất khác so với hạt mềm, độ nóng chảy thấp hoặc nhựa trao đổi ion phải giữ nguyên cấu trúc của nó.
Do đó, câu hỏi bắt đầu phải thực tế: máy nghiền bi nhựa thực sự phải đạt được những gì? Việc giảm kích thước hạt, khử kết tụ, đồng nhất và xử lý bề mặt đều sử dụng phương pháp nghiền bi, nhưng chúng không sử dụng cùng một cửa sổ vận hành. Cách thiết lập phù hợp với một loại nhựa này có thể gây ra hiện tượng nhòe, kết tụ tĩnh điện hoặc nhiễm bẩn ở loại nhựa khác.
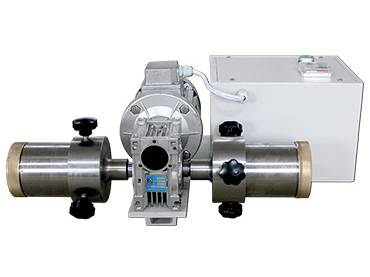
các nhà máy bóng nhựa từ TENCAN được liệt kê trong nhóm thiết bị mài khác. Giống như bất kỳ ứng dụng nhựa nào, cấu hình cuối cùng phải được xác nhận dựa trên thông số kỹ thuật của sản phẩm hiện tại vì thể tích buồng, cách bố trí ổ đĩa, tùy chọn bình và tính năng điều khiển cần phải phù hợp với kích thước lô và rủi ro vật liệu.
Tại sao phay bi nhựa cần một điểm khởi đầu khác
Nhựa không phải là một khoáng chất. Các hạt khoáng chất thường bị hỏng do gãy giòn, tạo ra các mảnh sắc nét hơn và đường giảm kích thước tương đối có thể dự đoán được. Nhiều loại nhựa có tính đàn hồi nhớt: chúng có thể biến dạng, phục hồi, làm mềm hoặc bị nhòe trước khi gãy. Tác động cơ học tương tự làm giảm kích thước hạt cũng có thể tạo ra nhiệt và làm nén mẫu. Đó là lý do tại sao nên lựa chọn máy nghiền bi nhựa dựa trên đặc tính nhiệt và tính chất hóa học bề mặt, không chỉ dựa trên kích thước buồng.
Sự khác biệt thứ hai là ý nghĩa của kích thước mục tiêu. Trong một số dự án nhựa, mục tiêu là bột mịn có phân bố kích thước hạt hẹp. Ở những nơi khác, mục tiêu chỉ đơn giản là phá vỡ các khối kết tụ mềm trở lại kích thước hạt sơ cấp. Trong nhóm thứ ba, máy nghiền được sử dụng để trộn nhựa với chất độn, chất màu hoặc chất phụ gia. Đây là những nhiệm vụ khác nhau. Quá trình khử kết tụ thường cần năng lượng thấp hơn và thời gian lưu ngắn hơn so với quá trình nghiền nhỏ thực sự, trong khi quá trình đồng nhất hóa có thể cần nhiều hoạt động trộn hơn là tác động. Việc làm rõ nghĩa vụ sẽ ngăn chặn việc nghiền quá mức và làm cho việc mở rộng quy mô sau này trở nên đáng tin cậy hơn.
Quá trình xử lý khô là phổ biến đối với bột và hạt nhựa, nhưng nó gây ra các vấn đề về bụi, tĩnh điện và quản lý nhiệt. Các hạt nhựa có thể bám vào thành bình, phủ lên vật liệu và tạo thành các cục mềm trông giống như các hạt lớn hơn. Do đó, máy nghiền bi nhựa khô cần đánh giá thực tế về độ ẩm, phương pháp chất tải và làm sạch. Nếu nhựa dễ bị tĩnh điện, các hành động đơn giản như điều hòa nguyên liệu, tránh xử lý quá mức và sử dụng bình được nối đất, vừa khít cũng có thể quan trọng như bản thân bộ truyền động của máy nghiền.
Xử lý ướt có thể giảm bụi và giúp kiểm soát nhiệt độ, nhưng nó không tự động tốt hơn. Chất mang chất lỏng phải tương thích với nhựa, bình, môi trường và quy trình tiếp theo. Dung môi làm mềm hoặc phồng nhựa có thể biến việc thử xay xát thành một vấn đề làm sạch. Xử lý dựa trên nước có thể phù hợp với một số chất phân tán nhựa nhưng không phù hợp với các loại nhạy cảm với độ ẩm. Quyết định phải dựa trên việc sử dụng vật liệu cuối cùng, không chỉ ở bước xay xát.
Chuẩn bị thức ăn là một điểm khác mà các dự án nhựa khác với các dự án khoáng sản. Các hạt nhựa có thể quá lớn hoặc quá kết dính để nghiền trực tiếp. Định cỡ trước, sấy khô nhẹ nhàng hoặc làm lạnh có thể cải thiện dòng chảy, nhưng mỗi bước bổ sung phải được kiểm tra xem ảnh hưởng của nó đến nhựa. Nếu thức ăn chứa chất độn cứng, máy nghiền cũng phải xử lý phần mài mòn mà không để bình hoặc vật liệu mài mòn trở thành chất gây ô nhiễm chủ yếu.
Trang sản phẩm là điểm khởi đầu hữu ích vì nó xác định máy là máy nghiền bi nhựa và hiển thị chế độ xem sản phẩm được cung cấp. Nó không thay thế việc thử nghiệm vật chất. Các nhà cung cấp nhựa có thể thay đổi công thức, trọng lượng phân tử, gói phụ gia hoặc lượng chất độn và những thay đổi đó có thể thay đổi cơ chế vận hành an toàn. Một thử nghiệm được ghi lại trên lô thực tế có giá trị hơn một giả định chung chung dựa trên tên họ nhựa.
Máy nghiền bi nhựa hoạt động như thế nào và nhiệt độ tích tụ ở đâu
Máy nghiền bi làm giảm vật liệu thông qua sự kết hợp giữa va đập và tiêu hao. Khi bình quay, vật liệu nghiền được nâng lên và sau đó rơi xuống hoặc cuộn trở lại vào vật liệu nghiền. Các hạt thô hơn bị phá vỡ bởi các tiếp xúc năng lượng cao hơn, trong khi các hạt mịn hơn bị ảnh hưởng nhiều hơn bởi ma sát và lực cắt bề mặt. Trong máy nghiền bi nhựa, hoạt động hữu ích thường là sự kết hợp có kiểm soát của các cơ chế này. Nếu năng lượng quá cao, nhựa có thể bị biến dạng chứ không bị gãy.
Chế độ tốc độ xứng đáng được chú ý. Ở tốc độ thấp, vật liệu in có thể trượt hoặc lăn với khả năng xếp tầng hạn chế, do đó quá trình mài diễn ra chậm nhưng nhẹ nhàng. Ở tốc độ vừa phải, các phương tiện truyền thông phân tầng và đục thủy tinh thể thông qua điện tích, tạo ra các tiếp xúc lặp đi lặp lại. Ở tốc độ quá cao, môi trường có thể ly tâm vào thành bình và ngừng thực hiện công việc hữu ích. Quá trình chuyển đổi chính xác phụ thuộc vào đường kính bình, mật độ vật liệu in và mức lấp đầy, do đó, tốc độ hoạt động trong bình này không nên được sao chép một cách mù quáng sang bình khác.
Nhiệt trong máy nghiền bi nhựa đến từ nhiều nguồn. Ma sát giữa vật liệu và nhựa, ma sát giữa điện tích và thành bình, sự biến dạng của các hạt mềm và tổn thất động cơ đều góp phần gây ra. Nhựa có độ dẫn nhiệt tương đối thấp ở nhiều dạng, do đó nhiệt sinh ra ở các điểm tiếp xúc của hạt có thể không tiêu tan nhanh chóng. Kết quả có thể là một điểm nóng cục bộ ngay cả khi bên ngoài bình chỉ có cảm giác ấm. Làm mềm, dính, đổi màu, mùi và lớp phủ vật liệu in là những dấu hiệu cảnh báo thực tế.
Giám sát nhiệt độ phải là một phần của phương pháp thử nghiệm. Đo bề mặt bình thuận tiện nhưng có thể tụt hậu so với nhiệt độ tích điện bên trong. Nếu nhà máy cho phép, một đầu dò trong khoảng trống hoặc quy trình tạm dừng và đo trong thời gian ngắn có thể tiết lộ liệu quy trình có bị trôi hay không. Người vận hành cũng nên ghi lại nhiệt độ và độ ẩm trong phòng, vì nhựa được nghiền sạch vào ngày khô ráo, mát mẻ có thể hoạt động khác trong phòng ấm và ẩm.
Khi nhiệt là yếu tố hạn chế, phản ứng đầu tiên thường là giảm năng lượng đầu vào. Điều đó có thể có nghĩa là khoảng thời gian chạy ngắn hơn, tải phương tiện thấp hơn, tốc độ chậm hơn hoặc lô nhỏ hơn để lại nhiều dung lượng trống hơn. Phay gián đoạn với các khoảng dừng làm nguội ngắn thường hiệu quả hơn đối với các loại nhựa nhạy nhiệt so với chạy liên tục trong thời gian dài vì nó giúp quá trình sạc có thời gian tỏa nhiệt. Sự đánh đổi là thời gian chu kỳ tổng thể dài hơn và xử lý nhiều hơn, do đó quy trình phải được xác nhận bởi cả kích thước hạt và điều kiện vật liệu.
Bầu không khí cũng có thể quan trọng. Không khí thích hợp cho nhiều công việc nghiền nhựa thông thường, nhưng nhựa nhạy cảm với oxy có thể cần môi trường trơ hoặc ít oxy. Nhựa nhạy cảm với độ ẩm có thể cần không khí khô hoặc lọ kín. Những lựa chọn này ảnh hưởng đến thiết kế bình, cách niêm phong và quy trình vận hành. Chúng phải được xác định trước khi cố định cấu hình máy nghiền, vì bình thuận tiện cho bột khô có thể không phải là lựa chọn tốt nhất cho quy trình kín hoặc độ ẩm thấp.
Chọn bình và vật liệu nghiền cho nhựa
Bình và vật liệu là các bộ phận của máy nghiền bi nhựa tiếp xúc với sản phẩm nên chúng đáng được chú ý hơn chỉ riêng ổ đĩa. Các tiêu chí lựa chọn chính là rủi ro ô nhiễm, khả năng chống mài mòn, mật độ, khả năng tương thích hóa học, khả năng làm sạch và năng lượng mà nhựa có thể chịu được. Một chiếc bình và bộ vật liệu cứng, đặc có thể xay nhanh nhưng cũng có thể mang lại nhiều năng lượng va chạm hơn và nhiều mảnh vụn bị mài mòn hơn. Bộ mềm hơn hoặc mật độ thấp hơn có thể nhẹ nhàng hơn, nhưng nó có thể không làm giảm nhựa có độ đầy cao một cách hiệu quả.
Sự ô nhiễm là mối quan tâm đặc biệt với nhựa vì một lượng nhỏ kim loại hoặc gốm bị mài mòn có thể thay đổi màu sắc, tính chất điện, hoạt động đóng rắn hoặc chấp nhận trong một ứng dụng nhạy cảm. Chất liệu lọ nên được chọn không phải là nhựa và bất kỳ chất độn cứng nào. Nếu nhựa chứa silica, sợi thủy tinh hoặc chất độn khoáng, tải trọng mài mòn trên bình và vật liệu sẽ cao hơn so với nhựa không chứa đầy. Trong trường hợp đó, việc theo dõi tình trạng hao mòn và chạy mẫu trắng có thể mang lại nhiều thông tin hơn việc chỉ kiểm tra trực quan.
Mật độ vật liệu ảnh hưởng đến cả năng lượng nghiền và nhiệt. Vật liệu dày đặc có thể phá vỡ các khối kết tụ cứng hơn, nhưng nó cũng làm tăng tải trọng cho ổ đĩa và ứng suất tiếp xúc trong quá trình sạc. Đối với nhựa mềm, vật liệu có mật độ thấp hơn có thể làm giảm sự nhòe và tăng nhiệt độ, miễn là nó đủ nặng để thực hiện công việc hữu ích. Sự lựa chọn đúng đắn không phải là phổ quát. Nó phụ thuộc vào việc nhựa giòn hay dẻo, mục tiêu là khử kết tụ hay nghiền mịn và liệu bình có thể chịu được tải trọng vật liệu hay không.
Kích thước phương tiện phải phù hợp với nguồn cấp dữ liệu và kích thước mục tiêu. Phương tiện lớn hơn tạo ra các điểm tiếp xúc riêng lẻ mạnh hơn và có thể xử lý các hạt cấp liệu lớn hơn nhưng nó cung cấp ít điểm tiếp xúc hơn cho một tải nhất định. Vật liệu nhỏ hơn làm tăng số lượng tiếp xúc và có thể cải thiện khả năng mài mịn, nhưng nó cũng có thể thúc đẩy sự kết tụ tĩnh điện và làm cho việc làm sạch trở nên khó khăn hơn. Đối với công việc nhựa, phạm vi kích thước vật liệu hẹp thường dễ kiểm soát hơn so với điện tích hỗn hợp, vì năng lượng tiếp xúc nhất quán hơn theo từng đợt.
Lượng đổ đầy lọ và tỷ lệ bóng/bột là những quyết định có liên quan. Quá nhiều bột có thể làm đệm vật liệu và giảm độ mài; quá ít bột sẽ gây lãng phí dung lượng và có thể làm tăng sự tiếp xúc giữa các phương tiện truyền thông. Quá nhiều phương tiện có thể hạn chế chuyển động và tăng nhiệt, trong khi quá ít phương tiện sẽ làm giảm số lượng tiếp xúc hữu ích. Cửa sổ thực tế nên được thiết lập bằng cách thử nghiệm, sử dụng cùng một lọ, môi trường và lô nhựa. Việc ghi lại lượng nạp theo thể tích hoặc khối lượng sẽ hữu ích hơn so với việc mô tả lượng nạp đầy một nửa hoặc tải nhẹ.
Làm sạch là một phần của sự lựa chọn, không phải là một suy nghĩ lại. Màng nhựa, bụi mịn và các hạt tích điện có thể tồn tại ở các góc, phía sau vòng đệm và trên bề mặt vật liệu. Một bình dễ tháo rời và kiểm tra thường sẽ cho kết quả đáng tin cậy hơn so với một bình phức tạp khó làm sạch. Phương pháp làm sạch cũng phải phù hợp với chất liệu bình và nhựa. Việc cạo mạnh hoặc dung môi không tương thích có thể làm hỏng bình và tạo ra nguồn ô nhiễm mới.
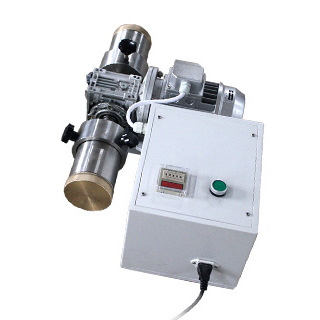
các TENCAN nhà máy bóng nhựa phải phù hợp với lọ và bộ phương tiện phản ánh những rủi ro này. Bởi vì công thức nhựa rất khác nhau nên vật liệu lọ, loại vật liệu và tải trọng chính xác phải được xác nhận với nhà cung cấp và được xác minh trong một thử nghiệm nhỏ trước khi cam kết sản xuất hoặc lô thí điểm.
| Yếu tố lựa chọn | Nó ảnh hưởng gì | Kiểm tra thực tế |
|---|---|---|
| Chất liệu lọ | Ô nhiễm, mài mòn, làm sạch, tương thích hóa học | Kiểm tra hóa chất nhựa và chất độn, sau đó chạy thử nghiệm mẫu trắng hoặc nhỏ |
| Mật độ phương tiện | Năng lượng tác động, sinh nhiệt, tải truyền động | So sánh kích thước hạt và hình dạng mẫu trong cùng thời gian chạy |
| Kích thước phương tiện | Chấp nhận thức ăn, nghiền mịn, làm sạch | Kiểm tra phương tiện và bình sau mỗi lần thử xem có lớp phủ và độ mòn không |
| Mức điền | Chuyển động của phương tiện, nhiệt, thông lượng | Ghi lại lượng đổ đầy bình và tải phương tiện; thay đổi một yếu tố tại một thời điểm |
| Niêm phong | Kiểm soát bụi, độ ẩm, không khí | Xác nhận tình trạng con dấu trước mỗi lần chạy |
Đặt các biến vận hành xung quanh nhựa, không phải máy
Vận hành tốt máy nghiền bi nhựa có nghĩa là chọn các biến phù hợp với giới hạn của nhựa. Tốc độ là biến số dễ thấy nhất, nhưng nó không phải là biến số duy nhất. Thời gian chạy, mức chiết rót, cỡ thức ăn, khối lượng mẻ và khoảng thời gian làm mát đều tương tác với nhau. Một sự thay đổi giúp cải thiện độ mịn trong nhựa cứng, giòn có thể gây ra hiện tượng đóng bánh trong nhựa mềm, ít nóng chảy. Vì lý do đó, các thử nghiệm nên thay đổi một biến số chính tại một thời điểm và ghi lại kết quả.
Tốc độ phải đủ cao để tạo ra chuyển động của vật liệu nhưng không quá cao khiến điện tích quay ly tâm hoặc nóng lên nhanh chóng. Trong nhiều ứng dụng nhựa, tác động xếp tầng vừa phải sẽ hữu ích hơn tác động mạnh. Người vận hành phải quan sát hoặc suy ra hành vi của phương tiện truyền thông từ âm thanh, mức tiêu thụ điện năng và kết quả sản phẩm của máy nghiền. Nếu máy nghiền trở nên yên tĩnh hơn trong khi sản phẩm ngừng thay đổi, vật liệu in có thể bám vào tường thay vì rơi qua quá trình sạc.
Kích thước thức ăn và độ đồng đều của thức ăn ảnh hưởng đến số lượng đường phay hoặc thời gian chạy. Việc phân phối thức ăn rộng rãi có thể để lại các hạt thô cần nhiều năng lượng hơn trong khi các hạt mịn đã được xử lý quá mức. Sàng lọc trước hoặc tách nhẹ nhàng trước khi nghiền có thể thu hẹp bước cấp liệu và cải thiện độ đặc. Nếu nhựa được cung cấp dưới dạng hạt lớn, có thể cần phải có bước giảm kích thước riêng biệt, nhưng không được để nhựa tiếp xúc với nhiệt độ quá cao hoặc bị nhiễm bẩn.
Thời gian chạy nên được thiết lập bằng cách lấy mẫu, không phải theo thói quen. Một thử nghiệm ngắn với các mẫu được lấy định kỳ cho thấy liệu có đạt được kích thước mục tiêu trước khi nhựa bắt đầu bị nhòe hoặc kết tụ hay không. Kích thước hạt có thể cải thiện ban đầu và sau đó xấu đi khi các hạt mịn dính lại với nhau. Sự đảo ngược rõ ràng đó là dấu hiệu cho thấy quá trình đã vượt qua thời kỳ hữu ích của nó. Phải dừng máy nghiền và kiểm tra điện tích trước khi kéo dài thời gian chạy.
Kích thước mẻ ảnh hưởng đến tỷ lệ môi trường với bột và thể tích tự do trong lọ. Một mẻ nhỏ đựng trong lọ lớn có thể có quá nhiều không gian trống, trong khi một mẻ quá lớn có thể đệm vật liệu in và hạn chế chuyển động. Để mở rộng quy mô, kích thước lô phải được liên kết với thể tích bình và tải vật liệu thay vì được coi là một con số độc lập. Điều này đặc biệt quan trọng đối với nhựa, vì một sự thay đổi nhỏ về tải trọng có thể làm thay đổi cân bằng nhiệt và sự phân bổ kích thước hạt cuối cùng.
Nhiệt độ và độ ẩm phải được ghi lại dưới dạng các biến của quá trình chứ không phải các điều kiện nền. Nhựa gần phạm vi làm mềm của nó có thể hoạt động tốt trong phòng mát và hoạt động kém sau khi máy nghiền chạy được một giờ. Nếu không thể kiểm soát được căn phòng thì thử nghiệm phải bao gồm tình huống xấu nhất. Mục tiêu không phải là tạo ra một thủ tục phức tạp không cần thiết; đó là xác định những biến nào thực sự làm thay đổi kết quả và những biến nào có thể được giữ không đổi.
| Biến | Hiệu ứng điển hình trong phay nhựa | Đường dẫn điều chỉnh |
|---|---|---|
| Tốc độ quay | Thay đổi chuyển động của phương tiện, năng lượng tác động và nhiệt | Sử dụng tốc độ thấp nhất để mang lại hoạt động đa phương tiện ổn định và giảm kích thước ở mức chấp nhận được |
| Thời gian chạy | Kiểm soát việc giảm kích thước và rủi ro xay xát quá mức | Lấy mẫu theo khoảng thời gian; dừng lại trước khi các hạt mịn kết tụ lại hoặc nhựa mềm đi |
| Tải phương tiện | Ảnh hưởng đến tần số tiếp xúc, nhiệt và tải truyền động | So sánh kết quả ở tốc độ cố định và khối lượng mẻ |
| Khối lượng hàng loạt | Thay đổi tỷ lệ phương tiện truyền thông-bột và khối lượng miễn phí | Giữ tỷ lệ trong phạm vi được xác thực khi chia tỷ lệ |
| Điều kiện nguồn cấp dữ liệu | Ảnh hưởng đến thời gian chạy và tính nhất quán | Sàng lọc trước hoặc loại bỏ nhẹ nhàng nếu nguồn cấp dữ liệu không đồng đều |
Tăng quy mô, lấy mẫu và kiểm soát ô nhiễm
Việc mở rộng quy mô máy nghiền bi nhựa từ bình nhỏ sang bình lớn hơn không chỉ đơn giản là vấn đề nhân khối lượng mẻ. Chuyển động của vật liệu, năng lượng va chạm, loại bỏ nhiệt và dòng bột đều thay đổi theo đường kính và hình dạng của bình. Phương pháp mở rộng quy mô hữu ích giúp giữ cho cơ chế nghiền giống nhau nhất có thể, sau đó xác nhận kết quả bằng phân bố kích thước hạt, lịch sử nhiệt và kiểm tra tạp chất. Nếu máy nghiền nhỏ hoạt động bằng cách xếp tầng nhẹ nhàng và máy nghiền lớn hơn hoạt động bằng tác động đục thủy tinh thể có tác động cao, thì cùng một loại nhựa có thể không chịu được đơn vị lớn hơn.
Phân bố kích thước hạt là điểm cuối có ý nghĩa hơn so với kích thước trung bình đơn lẻ. Bột nhựa thường có phần mịn ảnh hưởng đến dòng chảy, bụi và sự kết tụ, còn phần thô ảnh hưởng đến quá trình xử lý tiếp theo. Nhiễu xạ laser, sàng hoặc phân tích hình ảnh có thể phù hợp tùy thuộc vào phạm vi kích thước và vật liệu. Nên chọn phương pháp trước khi thử nghiệm để mẫu được xử lý một cách nhất quán. Phân tích ướt có thể yêu cầu chất phân tán không trương nở hoặc hòa tan nhựa; phân tích khô có thể yêu cầu phân tán nhẹ nhàng để tránh làm vỡ các chất kết tụ.
Lịch sử nhiệt phải được ghi lại cùng với dữ liệu kích thước. Màu sắc, mùi, độ dính và phép đo nhiệt lượng quét vi sai có thể tiết lộ liệu nhựa có tiếp xúc với nhiệt không thể chấp nhận được hay không. Không phải mọi dự án đều cần phân tích nhiệt đầy đủ, nhưng nhựa nhạy cảm với nhiệt không nên chỉ được mở rộng dựa trên dữ liệu kích thước. Nếu mẻ nhỏ cho thấy bề mặt bị mềm ở cùng điểm mà đường cong kích thước phẳng, thì máy nghiền lớn hơn có thể làm vấn đề đó trầm trọng hơn.
Kiểm soát ô nhiễm bắt đầu từ bình, môi trường và vòng đệm. Bình mới hoặc bình mới được làm sạch cần được kiểm tra cặn trước khi sử dụng. Chất liệu nên được kiểm tra xem có chip, vết phẳng và lớp phủ nhựa không. Nếu nhựa chứa chất độn cứng, bề mặt bình phải được kiểm tra độ mòn sau khi thử. Cân khối lượng có thể cho biết liệu vật liệu có bị thất thoát vào thành bình, vòng đệm hoặc vật chứa hay không, nhưng nó sẽ không xác định được thành phần của chất gây ô nhiễm nhỏ. Đối với các ứng dụng nhạy cảm, việc chạy trống với cùng một bình và phương tiện có thể thiết lập đường cơ sở.
Kế hoạch xác nhận thực tế sử dụng một thiết kế thử nghiệm nhỏ thay vì thử nghiệm đơn lẻ. Các biến số như tốc độ, thời gian, tải phương tiện và khối lượng lô có thể được kiểm tra ở hai hoặc ba cấp độ. Phản hồi phải bao gồm kích thước hạt, phân bố kích thước, hình thức mẫu, nhiệt độ và cách xử lý. Kết quả tốt nhất không phải lúc nào cũng là loại bột tốt nhất; đó là loại bột đáp ứng được yêu cầu tiếp theo mà không gây ra vấn đề mới.
Danh sách kiểm tra lựa chọn cho các dự án nhà máy bi nhựa
Dự án máy nghiền bi nhựa trở nên dễ dàng hơn để xác định khi các yêu cầu về vật liệu và quy trình được ghi lại trước khi thiết bị được chọn. Danh sách kiểm tra bên dưới không thay thế cho bản dùng thử nhưng nó giúp tách các tính năng bắt buộc phải có khỏi các tùy chọn.
- Xác định loại nhựa, hàm lượng chất độn, đặc tính làm mềm và bất kỳ độ nhạy nào với nhiệt, độ ẩm hoặc oxy.
- Nêu rõ mục tiêu của quy trình: giảm kích thước thô, mài mịn, khử kết tụ, trộn hoặc xử lý bề mặt.
- Ghi lại phạm vi kích thước cấp liệu và phân bổ kích thước hạt mục tiêu, bao gồm mọi giới hạn hạt mịn.
- Xác nhận xem quy trình sẽ khô, ướt hay kín, đồng thời xác định lọ và vật liệu môi trường tương thích.
- Chọn kích thước lô phù hợp với thể tích bình và tải phương tiện có sẵn mà không có quá nhiều dung lượng trống.
- Đặt cửa sổ tốc độ và thời gian để tạo ra chuyển động vật liệu hữu ích mà không làm nhựa quá nóng.
- Lập kế hoạch các khoảng thời gian lấy mẫu để phát hiện sớm tình trạng nghiền quá mức và kết tụ.
- Kiểm tra việc làm sạch, đóng dấu và kiểm tra vật liệu trước lần sản xuất đầu tiên.
- Thiết lập đường cơ sở ô nhiễm bằng phép chạy mẫu trắng nếu nhựa được sử dụng trong ứng dụng nhạy cảm.
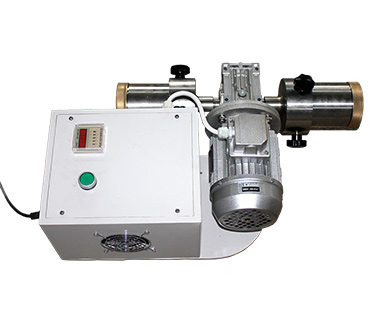
- Xác nhận thông số kỹ thuật cuối cùng và các tùy chọn có sẵn trên trang sản phẩm máy nghiền bi nhựa trước khi đặt hàng.
Bảo trì xứng đáng có một vị trí trong danh sách kiểm tra tương tự. Bụi nhựa có thể tích tụ xung quanh các vòng đệm và chốt, đồng thời màng nhựa cứng có thể ảnh hưởng đến sự cân bằng của bình hoặc độ khít của nắp. Bình phải được kiểm tra xem có bị sứt mẻ và mài mòn không, phương tiện cần được kiểm tra xem có lớp phủ và vết nứt hay không, đồng thời ổ đĩa phải được giữ sạch bụi. Nhật ký đơn giản về thời gian chạy, lô, lô nhựa, làm sạch và kiểm tra giúp dễ dàng theo dõi sự thay đổi về chất lượng sản phẩm.
Cũng cần phân biệt giữa vấn đề về quy trình và vấn đề về thiết bị. Nếu kích thước hạt ngừng cải thiện, nguyên nhân có thể là do quá trình ly tâm của môi trường, bình quá tải, thức ăn quá thô hoặc nhựa đã mềm và kết tụ. Thay đổi máy nghiền trước khi xác định nguyên nhân có thể làm tăng thêm chi phí mà không giải quyết được vấn đề. Một thử nghiệm ngắn, được ghi chép đầy đủ thường tiết lộ liệu máy nghiền bi nhựa có được yêu cầu thực hiện sai nhiệm vụ hay không hoặc liệu cửa sổ vận hành có cần điều chỉnh hay không.
Điểm khởi đầu đáng tin cậy nhất là mẫu nhựa thực tế, thông số kỹ thuật mục tiêu rõ ràng và kế hoạch thử nghiệm thay đổi từng biến số một. Máy nghiền bi nhựa có thể là một công cụ thiết thực cho các phòng thí nghiệm và hoạt động thí điểm, nhưng hiệu suất của nó phụ thuộc vào vật liệu, lựa chọn bình và môi trường cũng như nguyên tắc của quy trình. Hãy coi lần chạy đầu tiên như một bước xác thực, ghi lại những gì đã xảy ra và sử dụng bằng chứng đó để thiết lập quy trình vận hành cho mẻ tiếp theo.