Guia de seleção de moinho de bolas de resina
Um moinho de bolas de resina é frequentemente especificado quando um laboratório precisa reduzir grânulos de resina, compostos ricos em resina ou pós revestidos de resina sem transformar a amostra em uma única massa fundida. O difícil não é encontrar um moinho de bolas; é encontrar uma combinação de frasco, mídia, velocidade e tempo de execução que respeite a sensibilidade térmica da resina e, ao mesmo tempo, forneça uma distribuição de tamanho de partícula utilizável.
Neste guia, a resina abrange matérias-primas termoplásticas e termofixas, compostos ricos em resina e pós revestidos com resina. O termo é deliberadamente amplo porque a seleção do moinho depende do grau específico. Um composto de moldagem quebradiço e altamente preenchido se comporta de maneira muito diferente de um grânulo macio e de baixo ponto de fusão ou de uma resina de troca iônica que deve reter sua estrutura.
A questão de partida deveria, portanto, ser prática: o que o moinho de bolas de resina realmente deve alcançar? A redução do tamanho das partículas, a desaglomeração, a homogeneização e o tratamento de superfície usam moagem de bolas, mas não usam a mesma janela operacional. Uma configuração que funcione para um tipo de resina pode causar manchas, aglomeração estática ou contaminação em outro.
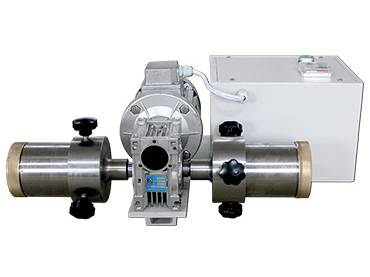
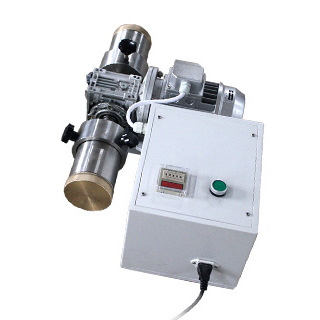
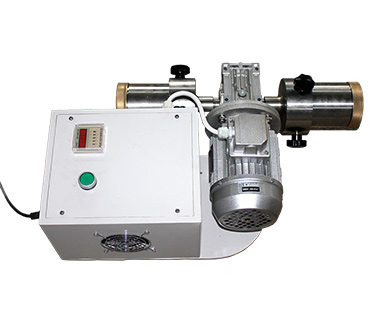
O moinho de bolas de resina de TENCAN está listado no outro grupo de equipamentos de moagem. Tal como acontece com qualquer aplicação de resina, a configuração final deve ser confirmada em relação à especificação atual do produto, porque o volume da câmara, a disposição da unidade, as opções do frasco e os recursos de controle precisam corresponder ao tamanho do lote e ao risco do material.
Por que o fresamento de bolas de resina precisa de um ponto de partida diferente
A resina não é um mineral. Partículas minerais geralmente falham por fratura frágil, produzindo fragmentos mais nítidos e um caminho de redução de tamanho relativamente previsível. Muitas resinas são viscoelásticas: elas podem deformar, recuperar, amolecer ou manchar antes de fraturarem. A mesma ação mecânica que reduz o tamanho das partículas também pode gerar calor e compactar a amostra. É por isso que um moinho de bolas de resina deve ser selecionado com base no comportamento térmico e na química da superfície, e não apenas no tamanho da câmara.
Uma segunda diferença é o significado do tamanho do alvo. Em alguns projetos de resina, o objetivo é um pó fino com distribuição estreita de tamanho de partícula. Em outros, o objetivo é simplesmente quebrar os aglomerados moles de volta ao tamanho de partícula primário. Num terceiro grupo, o moinho é usado para misturar uma resina com cargas, pigmentos ou aditivos. São deveres diferentes. A desaglomeração geralmente necessita de menor energia e menor tempo de residência do que a verdadeira cominuição, enquanto a homogeneização pode necessitar de mais ação de mistura do que de impacto. Esclarecer a função evita o sobrefresamento e torna o aumento de escala posterior mais confiável.
O processamento a seco é comum para pós e grânulos de resina, mas traz problemas de poeira, estática e gerenciamento de calor. Partículas de resina podem aderir à parede do frasco, revestir o meio e formar pedaços macios que parecem partículas maiores. Portanto, um moinho de bolas de resina seca precisa de uma avaliação realista de umidade, método de carregamento e limpeza. Se a resina for propensa à estática, ações simples como condicionar a alimentação, evitar manuseio excessivo e usar um frasco bem ajustado e aterrado podem ser tão importantes quanto o próprio acionamento do moinho.
O processamento úmido pode reduzir a poeira e ajudar a controlar a temperatura, mas não é automaticamente melhor. O transportador líquido deve ser compatível com a resina, o frasco, o meio e o processo posterior. Um solvente que amolece ou incha a resina pode transformar um teste de fresagem em um problema de limpeza. O processamento à base de água pode ser adequado para algumas dispersões de resina, mas não para classes sensíveis à umidade. A decisão deve ser baseada no uso final do material e não apenas na etapa de fresamento.
A preparação da ração é outro ponto onde os projetos de resina diferem dos projetos minerais. Os grânulos de resina podem ser muito grandes ou muito coesos para moagem direta. Pré-dimensionamento, secagem suave ou resfriamento podem melhorar o fluxo, mas cada etapa adicionada deve ser verificada quanto ao seu efeito na resina. Se a alimentação contiver cargas duras, o moinho também deverá manusear a fração abrasiva sem permitir que o desgaste do frasco ou do meio se torne o contaminante dominante.
A página do produto é um ponto de partida útil porque identifica a máquina como um moinho de bolas de resina e mostra as visualizações do produto fornecido. Não substitui um julgamento material. Os fornecedores de resina podem alterar a formulação, o peso molecular, o pacote de aditivos ou a carga de enchimento, e essas alterações podem alterar a janela operacional segura. Um teste documentado no lote real é mais valioso do que uma suposição genérica baseada no nome da família da resina.
Como funciona um moinho de bolas de resina e onde o calor se acumula
Um moinho de bolas reduz o material através de uma combinação de impacto e atrito. À medida que o jarro gira, o meio de moagem é levantado e depois cai ou rola de volta para a carga. As partículas mais grossas são quebradas pelos contatos de maior energia, enquanto as partículas mais finas são mais afetadas pelo atrito e cisalhamento da superfície. Em um moinho de bolas de resina, a ação útil geralmente é uma mistura controlada desses mecanismos. Se a energia for muito alta, a resina pode deformar-se em vez de fraturar.
O regime de velocidade merece muita atenção. Em baixa velocidade, a mídia pode deslizar ou rolar com cascata limitada, portanto a moagem é lenta, mas suave. A uma velocidade moderada, a mídia cai em cascata e catarata através da carga, produzindo contatos repetidos. A uma velocidade muito alta, a mídia pode centrifugar contra a parede do frasco e parar de realizar um trabalho útil. A transição exata depende do diâmetro do jarro, da densidade da mídia e do nível de preenchimento, portanto, uma velocidade que funciona em um jarro não deve ser copiada cegamente para outro.
O calor em um moinho de bolas de resina vem de diversas fontes. O atrito entre o meio e a resina, o atrito entre a carga e a parede do frasco, a deformação das partículas macias e as perdas do motor contribuem. A resina tem condutividade térmica relativamente baixa em muitas formas, portanto o calor gerado nos contatos das partículas pode não se dissipar rapidamente. O resultado pode ser um ponto quente local, mesmo quando a parte externa do frasco estiver apenas quente. Amolecimento, pegajosidade, descoloração, odor e revestimento do meio são sinais de alerta práticos.
O monitoramento da temperatura deve fazer parte do método experimental. Medir a superfície do jarro é conveniente, mas pode ficar atrás da temperatura de carga interna. Se a fábrica permitir, uma sonda no headspace ou uma curta rotina de pausa e medição pode revelar se o processo está oscilando. O operador também deve registrar a temperatura e a umidade do ambiente, pois uma resina que é moída de maneira limpa em um dia frio e seco pode se comportar de maneira diferente em um ambiente quente e úmido.
Quando o calor é o fator limitante, a primeira resposta geralmente é reduzir o consumo específico de energia. Isso pode significar intervalos de execução mais curtos, menor carga de mídia, velocidade menos agressiva ou lote menor que deixa mais volume livre. A fresagem intermitente com pausas curtas de resfriamento costuma ser mais eficaz para resinas sensíveis ao calor do que uma operação longa e contínua, porque dá tempo à carga para dissipar o calor. A compensação é um tempo de ciclo global mais longo e mais manuseamento, pelo que o processo deve ser confirmado tanto pelo tamanho da partícula como pela condição do material.
A atmosfera também pode ser importante. O ar é adequado para muitas tarefas rotineiras de moagem de resina, mas resinas sensíveis ao oxigênio podem precisar de um ambiente inerte ou com oxigênio reduzido. Resinas sensíveis à umidade podem precisar de ar seco ou de um frasco lacrado. Essas escolhas afetam o design do frasco, a vedação e o procedimento operacional. Eles devem ser definidos antes de a configuração do moinho ser fixada, pois um frasco que seja conveniente para pó seco pode não ser a melhor escolha para um processo selado ou com baixa umidade.
Escolhendo o frasco e o meio de moagem para resina
O frasco e a mídia são as partes do moinho de bolas de resina que tocam o produto, por isso merecem mais atenção do que apenas o acionamento. Os principais critérios de seleção são risco de contaminação, resistência ao desgaste, densidade, compatibilidade química, limpeza e energia que a resina pode tolerar. Um conjunto de mídia e jarro duro e denso pode moer rapidamente, mas também pode fornecer mais energia de impacto e mais detritos de desgaste. Um conjunto mais macio ou de menor densidade pode ser mais suave, mas pode não reduzir eficientemente uma resina altamente preenchida.
A contaminação é uma preocupação especial com resinas porque pequenas quantidades de desgaste de metal ou cerâmica podem alterar a cor, as propriedades elétricas, o comportamento de cura ou a aceitação em uma aplicação sensível. O material do frasco deve ser escolhido contra a resina e qualquer enchimento duro. Se a resina contiver sílica, fibra de vidro ou carga mineral, a carga abrasiva no frasco e na mídia será maior do que para uma resina sem carga. Nesse caso, o monitoramento do desgaste e uma execução em branco podem ser mais informativos do que apenas uma verificação visual.
A densidade do meio afeta tanto a energia de moagem quanto o calor. A mídia densa pode quebrar aglomerados mais duros, mas também aumenta a carga na unidade e a tensão de contato na carga. Para uma resina macia, um meio de densidade mais baixa pode reduzir manchas e aumento de temperatura, desde que seja pesado o suficiente para realizar um trabalho útil. A escolha certa não é universal. Depende se a resina é quebradiça ou dúctil, se o objetivo é desaglomeração ou moagem fina e se o frasco pode tolerar a carga do meio.
O tamanho da mídia deve corresponder ao feed e ao tamanho de destino. Meios maiores criam contatos individuais mais fortes e podem lidar com partículas de alimentação maiores, mas fornecem menos pontos de contato para uma determinada carga. Meios menores aumentam o número de contatos e podem melhorar o desbaste fino, mas também podem promover aglomeração estática e dificultar a limpeza. Para trabalhos com resina, uma faixa estreita de tamanho de mídia costuma ser mais fácil de controlar do que uma carga mista, porque a energia de contato é mais consistente de lote para lote.
O preenchimento do frasco e a proporção bola/pó são decisões relacionadas. Muito pó pode amortecer a mídia e reduzir o desgaste; muito pouco pó desperdiça capacidade e pode aumentar o contato entre meios. Muita mídia pode restringir o movimento e aumentar o calor, enquanto pouca mídia reduz o número de contatos úteis. A janela prática deve ser estabelecida por tentativa, utilizando o mesmo frasco, meio e lote de resina. Registrar o preenchimento por volume ou massa é mais útil do que descrevê-lo como meio cheio ou levemente carregado.
A limpeza faz parte da seleção, não uma reflexão tardia. Filmes de resina, poeira fina e partículas com carga estática podem permanecer nos cantos, atrás das vedações e nas superfícies da mídia. Um frasco fácil de desmontar e inspecionar geralmente dará resultados mais confiáveis do que uma montagem complexa e difícil de limpar. O método de limpeza também deve ser compatível com o material do frasco e a resina. Raspagem agressiva ou solventes incompatíveis podem danificar o frasco e criar uma nova fonte de contaminação.
O TENCAN moinho de bolas de resina deve ser combinado com um frasco e um conjunto de mídia que reflita esses riscos. Como as formulações de resina variam amplamente, o material exato do frasco, o tipo de meio e a carga devem ser confirmados com o fornecedor e verificados em um pequeno teste antes de uma produção ou lote piloto ser confirmado.
| Fator de seleção | O que isso afeta | Verificação prática |
|---|---|---|
| Material do frasco | Contaminação, desgaste, limpeza, compatibilidade química | Verifique a química da resina e do enchimento e, em seguida, execute um teste em branco ou pequeno |
| Densidade da mídia | Energia de impacto, geração de calor, carga motriz | Compare o tamanho das partículas e a aparência da amostra no mesmo tempo de execução |
| Tamanho da mídia | Aceitação de alimentação, moagem fina, limpeza | Inspecione a mídia e o frasco após cada teste quanto a revestimento e desgaste |
| Nível de preenchimento | Movimento de mídia, calor, rendimento | Registrar preenchimento de jar e carregamento de mídia; mude um fator de cada vez |
| Selagem | Controle de poeira, umidade, atmosfera | Confirme a condição da vedação antes de cada execução |
Definir variáveis operacionais em torno da resina, não da máquina
Operar bem um moinho de bolas de resina significa escolher variáveis que se ajustem aos limites da resina. A velocidade é a variável mais visível, mas não é a única. O tempo de execução, o nível de enchimento, o tamanho da alimentação, a massa do lote e os intervalos de resfriamento interagem entre si. Uma mudança que melhora a finura em uma resina dura e quebradiça pode causar aglomeração em uma resina macia e de baixo ponto de fusão. Por essa razão, os ensaios devem alterar uma variável principal de cada vez e registar o resultado.
A velocidade deve ser alta o suficiente para produzir movimento da mídia, mas não tão alta que a carga centrifugue ou aqueça rapidamente. Em muitas aplicações de resina, uma ação em cascata moderada é mais útil do que um impacto violento. O operador deve observar ou inferir o comportamento da mídia a partir do som do moinho, do consumo de energia e do resultado do produto. Se o moinho ficar mais silencioso enquanto o produto para de mudar, a mídia pode estar apoiada na parede em vez de cair na carga.
O tamanho e a uniformidade do avanço influenciam o número de passes de fresamento ou o tempo de execução. Uma ampla distribuição de alimentação pode deixar partículas grossas que necessitam de mais energia enquanto as finas já estão superprocessadas. A pré-peneiração ou desaglomeração suave antes da moagem pode estreitar a alimentação e melhorar a consistência. Se a resina for fornecida em grânulos grandes, poderá ser necessária uma etapa separada de redução de tamanho, mas não deverá expor a resina a calor excessivo ou contaminação.
O tempo de execução deve ser definido por amostragem e não por hábito. Um breve teste com amostras coletadas em intervalos mostra se o tamanho alvo é alcançado antes que a resina comece a manchar ou aglomerar. O tamanho das partículas pode melhorar inicialmente e depois piorar à medida que as partículas finas se unem. Essa aparente reversão é um sinal de que o processo ultrapassou a sua janela útil. O moinho deve ser parado e a carga inspecionada antes de prolongar a operação.
O tamanho do lote afeta a proporção entre meio e pó e o volume livre no frasco. Um lote pequeno em um frasco grande pode ter muito espaço livre, enquanto um lote muito grande pode amortecer a mídia e limitar o movimento. Para aumentar a escala, o tamanho do lote deve estar vinculado ao volume do frasco e à carga de mídia, em vez de ser tratado como um número independente. Isto é especialmente importante para resinas, porque uma pequena mudança na carga pode alterar o equilíbrio térmico e a distribuição final do tamanho das partículas.
A temperatura e a umidade devem ser registradas como variáveis do processo e não como condições de fundo. Uma resina que está próxima da sua faixa de amolecimento pode se comportar bem em uma sala fria e mal depois de o moinho ter funcionado por uma hora. Se a sala não puder ser controlada, o ensaio deverá incluir a pior situação possível. O objetivo não é criar um procedimento desnecessariamente complexo; é identificar quais variáveis realmente alteram o resultado e quais podem ser mantidas constantes.
| Variável | Efeito típico em fresamento de resina | Caminho de ajuste |
|---|---|---|
| Velocidade rotacional | Altera o movimento da mídia, a energia de impacto e o calor | Use a velocidade mais baixa que proporcione ação de mídia estável e redução de tamanho aceitável |
| Tempo de execução | Controla a redução de tamanho e o risco de sobrefresamento | Amostra em intervalos; pare antes que os finos se aglomerem ou a resina amoleça |
| Carregamento de mídia | Afeta a frequência de contato, o calor e a carga do inversor | Compare resultados em velocidade fixa e massa de lote |
| Massa do lote | Altera a proporção de mídia para pó e o volume livre | Mantenha a proporção dentro do intervalo validado ao dimensionar |
| Condição de alimentação | Influencia o tempo de execução e a consistência | Pré-peneirar ou desaglomerar suavemente se a alimentação for irregular |
Aumento de escala, amostragem e controle de contaminação
Dimensionar um moinho de bolas de resina de um frasco pequeno para uma unidade maior não é simplesmente uma questão de multiplicar a massa do lote. O movimento do meio, a energia de impacto, a remoção de calor e o fluxo de pó mudam de acordo com o diâmetro e a geometria do frasco. Uma abordagem útil de aumento de escala mantém o mecanismo de moagem o mais semelhante possível e, em seguida, confirma o resultado com distribuição de tamanho de partícula, histórico térmico e verificações de contaminação. Se o moinho pequeno funcionar em cascata suave e o moinho maior funcionar por ação de catarata de alto impacto, a mesma resina poderá não tolerar a unidade maior.
A distribuição do tamanho das partículas é um ponto final mais significativo do que um único tamanho médio. Os pós de resina geralmente têm uma fração fina que afeta o fluxo, a poeira e a aglomeração, e uma fração grossa que afeta o processamento posterior. Difração a laser, peneiramento ou análise de imagem podem ser apropriadas dependendo da faixa de tamanho e do material. O método deve ser escolhido antes do ensaio para que as amostras sejam manuseadas de forma consistente. A análise úmida pode exigir um dispersante que não inche nem dissolva a resina; a análise a seco pode exigir uma dispersão suave para evitar a quebra de aglomerados.
O histórico térmico deve ser registrado juntamente com os dados de tamanho. Cor, odor, pegajosidade e calorimetria diferencial de varredura podem revelar se a resina sofreu uma exposição inaceitável ao calor. Nem todo projeto precisa de uma análise térmica completa, mas uma resina sensível ao calor não deve ser ampliada apenas com base em dados de tamanho. Se o lote pequeno apresentar amolecimento superficial no mesmo ponto onde a curva de tamanho se achata, o moinho maior poderá intensificar esse problema.
O controle de contaminação começa com o frasco, a mídia e os lacres. Um frasco novo ou limpo recentemente deve ser verificado quanto a resíduos antes do uso. A mídia deve ser inspecionada quanto a lascas, pontos planos e revestimento de resina. Se a resina contiver enchimento duro, a superfície do frasco deverá ser verificada quanto a desgaste após o teste. Um balanço de massa pode mostrar se o material foi perdido na parede do frasco, nas vedações ou no meio, mas não identificará a composição de um pequeno contaminante. Para aplicações sensíveis, uma execução em branco com o mesmo jar e mídia pode estabelecer uma linha de base.
Um plano de validação prático utiliza um pequeno desenho de experimentos em vez de um único ensaio. Variáveis como velocidade, tempo, carregamento de mídia e massa do lote podem ser testadas em dois ou três níveis. A resposta deve incluir tamanho de partícula, distribuição de tamanho, aparência da amostra, temperatura e comportamento de manuseio. O melhor resultado nem sempre é o pó mais fino; é o pó que atende aos requisitos posteriores sem introduzir um novo problema.
Uma lista de verificação de seleção para projetos de moinhos de bolas de resina
Um projeto de moinho de bolas de resina torna-se mais fácil de especificar quando os requisitos de material e processo são anotados antes da seleção do equipamento. A lista de verificação abaixo não substitui uma avaliação, mas ajuda a separar os recursos essenciais das preferências.
- Defina o grau da resina, o conteúdo da carga, o comportamento de amolecimento e qualquer sensibilidade ao calor, umidade ou oxigênio.
- Indique o objetivo do processo: redução de tamanho grosseiro, moagem fina, desaglomeração, mistura ou tratamento de superfície.
- Registre a faixa de tamanho de alimentação e a distribuição alvo do tamanho das partículas, incluindo qualquer limite de finos.
- Confirme se o processo será seco, úmido ou selado e identifique o frasco e os materiais de mídia compatíveis.
- Escolha um tamanho de lote que se ajuste ao volume do frasco e à carga de mídia disponível, sem espaço livre excessivo.
- Defina uma janela de velocidade e tempo que produza movimento útil da mídia sem superaquecer a resina.
- Planeje intervalos de amostragem para que o sobrefresamento e a aglomeração sejam detectados precocemente.
- Verifique a limpeza, o acesso à vedação e a inspeção da mídia antes da primeira produção.
- Estabeleça uma linha de base de contaminação com um ensaio em branco se a resina for usada em uma aplicação sensível.
- Confirme a especificação final e as opções disponíveis no página do produto do moinho de bolas de resina antes de fazer o pedido.
A manutenção merece um lugar na mesma lista de verificação. O pó de resina pode acumular-se em torno das vedações e fixadores, e as películas de resina endurecida podem afetar o equilíbrio do frasco ou o ajuste da tampa. O frasco deve ser inspecionado quanto a lascas e desgaste, a mídia deve ser verificada quanto a revestimentos e quebras e a unidade deve ser mantida livre de poeira. Um simples registro do tempo de execução, lote, lote de resina, limpeza e inspeção facilita o rastreamento de alterações na qualidade do produto.
Também vale a pena distinguir entre um problema de processo e um problema de equipamento. Se o tamanho das partículas parar de melhorar, a causa pode ser a centrifugação do meio, um frasco sobrecarregado, uma alimentação muito grossa ou uma resina que amoleceu e aglomerou. Trocar o moinho antes de identificar a causa pode agregar custos sem resolver o problema. Um teste curto e bem registrado geralmente revela se o moinho de bolas de resina está sendo solicitado a executar a tarefa errada ou se a janela operacional precisa de ajuste.
O ponto de partida mais confiável é uma amostra da resina real, uma especificação clara do alvo e um plano de teste que altera uma variável de cada vez. Um moinho de bolas de resina pode ser uma ferramenta prática para laboratórios e operações piloto, mas seu desempenho depende do material, da seleção do frasco e do meio e da disciplina do processo. Trate a primeira execução como uma etapa de validação, documente o que aconteceu e use essas evidências para definir o procedimento operacional para o próximo lote.