Guía de selección de molinos de bolas de resina
Un molino de bolas de resina a menudo se especifica cuando un laboratorio necesita reducir gránulos de resina, compuestos ricos en resina o polvos recubiertos de resina sin convertir la muestra en una sola masa fundida. Lo difícil no es encontrar un molino de bolas; se trata de encontrar una combinación de jarra, medio, velocidad y tiempo de ejecución que respete la sensibilidad térmica de la resina y al mismo tiempo proporcione una distribución de tamaño de partícula utilizable.
En esta guía, la resina cubre materias primas termoplásticas y termoestables, compuestos ricos en resina y polvos recubiertos de resina. El término es deliberadamente amplio porque la selección del molino depende del grado específico. Una masa de moldeo quebradiza y muy cargada se comporta de manera muy diferente a un gránulo blando y de bajo punto de fusión o a una resina de intercambio iónico que debe conservar su estructura.
Por tanto, la pregunta inicial debería ser práctica: ¿qué debe conseguir realmente el molino de bolas de resina? La reducción del tamaño de partículas, la desaglomeración, la homogeneización y el tratamiento de superficies utilizan molino de bolas, pero no utilizan la misma ventana operativa. Una configuración que funcione para un grado de resina puede provocar manchas, aglomeración estática o contaminación en otro.
El molino de bolas de resina de TENCAN está incluido en el grupo de otros equipos de molienda. Al igual que con cualquier aplicación de resina, la configuración final debe confirmarse con las especificaciones actuales del producto, porque el volumen de la cámara, la disposición del accionamiento, las opciones de la jarra y las características de control deben coincidir con el tamaño del lote y el riesgo del material.
Por qué el molino de bolas de resina necesita un punto de partida diferente
La resina no es un mineral. Las partículas minerales generalmente fallan por fractura frágil, lo que produce fragmentos más afilados y una trayectoria de reducción de tamaño relativamente predecible. Muchas resinas son viscoelásticas: pueden deformarse, recuperarse, ablandarse o mancharse antes de fracturarse. La misma acción mecánica que reduce el tamaño de las partículas también puede generar calor y compactar la muestra. Es por eso que un molino de bolas de resina debe seleccionarse teniendo en cuenta el comportamiento térmico y la química de la superficie, no solo en función del tamaño de la cámara.
Una segunda diferencia es el significado del tamaño objetivo. En algunos proyectos de resina, el objetivo es un polvo fino con una distribución de tamaño de partícula estrecha. En otros, el objetivo es simplemente romper los aglomerados blandos hasta devolverlos al tamaño de partícula primario. En un tercer grupo, el molino se utiliza para mezclar una resina con cargas, pigmentos o aditivos. Estos son deberes diferentes. La desaglomeración normalmente necesita menos energía y un tiempo de residencia más corto que la verdadera conminución, mientras que la homogeneización puede necesitar más acción de mezcla que impacto. Aclarar la tarea evita trabajar demasiado y hace que la ampliación posterior sea más confiable.
El procesamiento en seco es común para los polvos y gránulos de resina, pero genera problemas de polvo, estática y manejo del calor. Las partículas de resina pueden adherirse a la pared del frasco, cubrir el medio y formar grumos suaves que parecen partículas más grandes. Por lo tanto, un molino de bolas de resina seca necesita una evaluación realista de la humedad, el método de carga y la limpieza. Si la resina es propensa a la estática, acciones simples como acondicionar la alimentación, evitar una manipulación excesiva y utilizar una disposición de jarra bien ajustada y conectada a tierra pueden ser tan importantes como el propio accionamiento del molino.
El procesamiento húmedo puede reducir el polvo y ayudar a controlar la temperatura, pero no es automáticamente mejor. El portador líquido debe ser compatible con la resina, el frasco, el medio y el proceso posterior. Un disolvente que ablande o hinche la resina puede convertir una prueba de molienda en un problema de limpieza. El procesamiento a base de agua puede ser adecuado para algunas dispersiones de resina, pero no para grados sensibles a la humedad. La decisión debe basarse en el uso final del material, no sólo en el paso de fresado.
La preparación del alimento es otro punto en el que los proyectos de resina se diferencian de los proyectos minerales. Los gránulos de resina pueden ser demasiado grandes o demasiado cohesivos para la molienda directa. El dimensionamiento previo, el secado suave o el enfriamiento pueden mejorar el flujo, pero se debe verificar el efecto de cada paso agregado sobre la resina. Si la alimentación contiene rellenos duros, el molino también debe manejar la fracción abrasiva sin permitir que el desgaste de la jarra o del medio se convierta en el contaminante dominante.
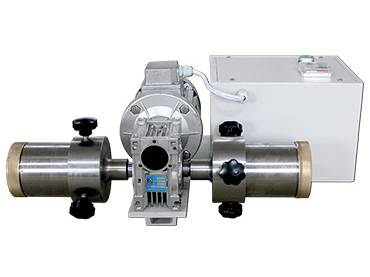
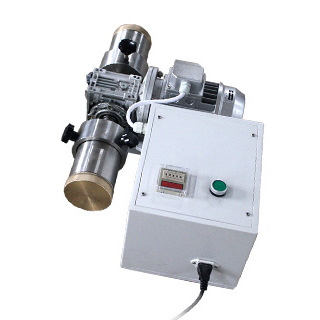
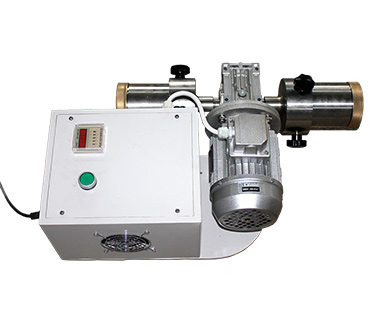
La página del producto es un punto de partida útil porque identifica la máquina como un molino de bolas de resina y muestra las vistas del producto suministrado. No reemplaza una prueba material. Los proveedores de resina pueden cambiar la formulación, el peso molecular, el paquete de aditivos o la carga de relleno, y esos cambios pueden cambiar la ventana de operación segura. Una prueba documentada en el lote real es más valiosa que una suposición genérica basada en el apellido de la resina.
Cómo funciona un molino de bolas de resina y dónde se acumula el calor
Un molino de bolas reduce el material mediante una combinación de impacto y desgaste. A medida que la jarra gira, el medio de molienda se levanta y luego cae o rueda hacia la carga. Las partículas más gruesas se rompen mediante contactos de mayor energía, mientras que las partículas más finas se ven más afectadas por la fricción y el cizallamiento de la superficie. En un molino de bolas de resina, la acción útil suele ser una mezcla controlada de estos mecanismos. Si la energía es demasiado alta, la resina puede deformarse en lugar de fracturarse.
El régimen de velocidad merece mucha atención. A baja velocidad, el material puede deslizarse o rodar con una cascada limitada, por lo que el triturado es lento pero suave. A una velocidad moderada, los medios caen en cascada y cataratas a través de la carga, produciendo contactos repetidos. A una velocidad demasiado alta, el medio puede centrifugarse contra la pared del recipiente y dejar de realizar un trabajo útil. La transición exacta depende del diámetro del frasco, la densidad del medio y el nivel de llenado, por lo que una velocidad que funciona en un frasco no debe copiarse ciegamente en otro.
El calor en un molino de bolas de resina proviene de varias fuentes. Contribuyen la fricción entre el medio y la resina, la fricción entre la carga y la pared del recipiente, la deformación de las partículas blandas y las pérdidas del motor. La resina tiene una conductividad térmica relativamente baja en muchas formas, por lo que es posible que el calor generado en el contacto de las partículas no se disipe rápidamente. El resultado puede ser un punto caliente local incluso cuando el exterior del frasco solo se siente cálido. El ablandamiento, la pegajosidad, la decoloración, el olor y el recubrimiento del medio son señales de advertencia prácticas.
El control de la temperatura debe ser parte del método de prueba. Medir la superficie de la jarra es conveniente, pero puede retrasarse con respecto a la temperatura de carga interna. Si el molino lo permite, una sonda en el espacio de cabeza o una breve rutina de pausa y medición pueden revelar si el proceso se está desviando. El operador también debe registrar la temperatura y la humedad de la habitación, porque una resina que se muele limpiamente en un día fresco y seco puede comportarse de manera diferente en una habitación cálida y húmeda.
Cuando el calor es el factor limitante, la primera respuesta suele ser reducir el aporte energético específico. Eso puede significar intervalos de tirada más cortos, una menor carga de medios, una velocidad menos agresiva o un lote más pequeño que deja más volumen libre. El fresado intermitente con breves pausas de enfriamiento suele ser más efectivo para resinas sensibles al calor que un procesamiento continuo prolongado, porque le da tiempo a la carga para liberar calor. La compensación es un tiempo de ciclo general más largo y una mayor manipulación, por lo que el proceso debe ser confirmado tanto por el tamaño de las partículas como por la condición del material.
La atmósfera también puede importar. El aire es adecuado para muchas tareas rutinarias de molienda de resina, pero las resinas sensibles al oxígeno pueden necesitar un entorno inerte o con oxígeno reducido. Las resinas sensibles a la humedad pueden necesitar aire seco o un frasco sellado. Estas opciones afectan el diseño, el sellado y el procedimiento operativo del frasco. Deben definirse antes de fijar la configuración del molino, porque un recipiente que sea conveniente para polvo seco puede no ser la mejor opción para un proceso sellado o de baja humedad.
Elegir el recipiente y el medio de molienda para la resina
La jarra y el medio son las partes del molino de bolas de resina que tocan el producto, por lo que merecen más atención que el accionamiento por sí solo. Los principales criterios de selección son el riesgo de contaminación, la resistencia al desgaste, la densidad, la compatibilidad química, la limpieza y la energía que la resina puede tolerar. Un conjunto de recipiente y medio duro y denso puede triturarse rápidamente, pero también puede generar más energía de impacto y más residuos de desgaste. Un fraguado más suave o de menor densidad puede ser más suave, pero es posible que no reduzca de manera eficiente una resina con mucho relleno.
La contaminación es una preocupación especial con las resinas porque pequeñas cantidades de desgaste del metal o la cerámica pueden cambiar el color, las propiedades eléctricas, el comportamiento de curado o la aceptación en una aplicación sensible. El material del frasco debe elegirse en contra de la resina y cualquier relleno duro. Si la resina contiene sílice, fibra de vidrio o relleno mineral, la carga abrasiva en el frasco y el medio es mayor que para una resina sin relleno. En ese caso, el control del desgaste y un análisis en blanco pueden ser más informativos que una comprobación visual por sí sola.
La densidad del medio afecta tanto a la energía de molienda como al calor. Los medios densos pueden romper aglomerados más duros, pero también aumentan la carga en el disco y la tensión de contacto en la carga. Para una resina blanda, un medio de menor densidad puede reducir las manchas y el aumento de temperatura, siempre que sea lo suficientemente pesado para realizar un trabajo útil. La elección correcta no es universal. Depende de si la resina es quebradiza o dúctil, si el objetivo es la desaglomeración o la molienda fina y si el recipiente puede tolerar la carga del medio.
El tamaño del medio debe coincidir con el feed y el tamaño de destino. Los medios más grandes crean contactos individuales más fuertes y pueden manejar partículas de alimentación más grandes, pero proporcionan menos puntos de contacto para una carga determinada. Los medios más pequeños aumentan la cantidad de contactos y pueden mejorar el pulido fino, pero también pueden promover la aglomeración estática y dificultar la limpieza. Para trabajos con resina, un rango estrecho de tamaños de medios suele ser más fácil de controlar que una carga mixta, porque la energía de contacto es más consistente de un lote a otro.
El llenado del frasco y la proporción bola-polvo son decisiones relacionadas. Demasiado polvo puede amortiguar el medio y reducir la molienda; muy poca capacidad de desperdicio de polvo y puede aumentar el contacto entre medios. Demasiados medios pueden restringir el movimiento y aumentar el calor, mientras que muy pocos medios reducen la cantidad de contactos útiles. La ventana práctica debe establecerse mediante prueba, utilizando el mismo frasco, medio y lote de resina. Registrar el llenado por volumen o masa es más útil que describirlo como medio lleno o ligeramente cargado.
La limpieza es parte de la selección, no una ocurrencia tardía. Pueden quedar películas de resina, polvo fino y partículas cargadas de estática en las esquinas, detrás de los sellos y en las superficies de los medios. Un frasco que sea fácil de desmontar e inspeccionar generalmente dará resultados más confiables que un conjunto complejo que sea difícil de limpiar. El método de limpieza también debe ser compatible con el material del tarro y la resina. Un raspado agresivo o disolventes incompatibles pueden dañar el frasco y crear una nueva fuente de contaminación.
El TENCAN molino de bolas de resina debe combinarse con un recipiente y un conjunto de medios que reflejen estos riesgos. Debido a que las formulaciones de resina varían ampliamente, el material exacto del frasco, el tipo de medio y la carga deben confirmarse con el proveedor y verificarse en una pequeña prueba antes de comprometerse con un lote piloto o de producción.
| Factor de selección | lo que afecta | Comprobación práctica |
|---|---|---|
| Material del tarro | Contaminación, desgaste, limpieza, compatibilidad química. | Verifique la química de la resina y el relleno, luego realice una prueba pequeña o en blanco |
| Densidad de medios | Energía de impacto, generación de calor, carga motriz. | Compare el tamaño de las partículas y la apariencia de la muestra al mismo tiempo |
| Tamaño del medio | Aceptación de alimento, molienda fina, limpieza. | Inspeccione el medio y el frasco después de cada prueba en busca de recubrimiento y desgaste. |
| Nivel de llenado | Movimiento de medios, calor, rendimiento | Registre el llenado del frasco y la carga del medio; cambiar un factor a la vez |
| Caza de focas | Control de polvo, humedad, atmósfera. | Confirme el estado del sello antes de cada ejecución. |
Establecer variables operativas alrededor de la resina, no de la máquina
Operar bien un molino de bolas de resina significa elegir variables que se ajusten a los límites de la resina. La velocidad es la variable más visible, pero no es la única. El tiempo de ejecución, el nivel de llenado, el tamaño de alimentación, la masa del lote y los intervalos de enfriamiento interactúan. Un cambio que mejora la finura en una resina dura y quebradiza puede provocar apelmazamiento en una resina blanda y de bajo punto de fusión. Por esa razón, los ensayos deben cambiar una variable importante a la vez y registrar el resultado.
La velocidad debe ser lo suficientemente alta como para producir movimiento del medio, pero no tan alta como para que la carga se centrifuge o se caliente rápidamente. En muchas aplicaciones de resina, una acción en cascada moderada es más útil que un impacto violento. El operador debe observar o inferir el comportamiento del medio a partir del sonido del molino, el consumo de energía y el resultado del producto. Si el molino se vuelve más silencioso mientras el producto deja de cambiar, es posible que el medio se desplace sobre la pared en lugar de girar a través de la carga.
El tamaño y la uniformidad del avance influyen en el número de pasadas de fresado o en el tiempo de ejecución. Una distribución amplia del alimento puede dejar partículas gruesas que necesitan más energía, mientras que los finos ya están sobreprocesados. El tamizado previo o la desaglomeración suave antes de la molienda pueden reducir el alimento y mejorar la consistencia. Si la resina se suministra en forma de gránulos grandes, es posible que se necesite un paso de reducción de tamaño por separado, pero no debe exponer la resina a calor excesivo o contaminación.
El tiempo de ejecución debe establecerse mediante muestreo, no por hábito. Una breve prueba con muestras tomadas a intervalos muestra si se alcanza el tamaño objetivo antes de que la resina comience a mancharse o aglomerarse. El tamaño de las partículas puede mejorar inicialmente y luego empeorar a medida que las partículas finas se pegan entre sí. Esa aparente reversión es una señal de que el proceso ha pasado su ventana útil. Se debe detener el molino e inspeccionar la carga antes de extender el recorrido.
El tamaño del lote afecta la proporción de medio a polvo y el volumen libre en el frasco. Un lote pequeño en un frasco grande puede tener demasiado espacio libre, mientras que un lote de gran tamaño puede amortiguar el medio y limitar el movimiento. Para la ampliación, el tamaño del lote debe vincularse al volumen del frasco y la carga de medios en lugar de tratarse como un número independiente. Esto es especialmente importante para las resinas, porque un pequeño cambio en la carga puede cambiar el equilibrio térmico y la distribución final del tamaño de las partículas.
La temperatura y la humedad deben registrarse como variables del proceso, no como condiciones de fondo. Una resina que está cerca de su rango de ablandamiento puede comportarse bien en una habitación fría y mal después de que el molino haya funcionado durante una hora. Si no se puede controlar la habitación, la prueba debe incluir la peor condición posible. El objetivo no es crear un procedimiento innecesariamente complejo; se trata de identificar qué variables realmente cambian el resultado y cuáles pueden mantenerse constantes.
| Variable | Efecto típico en el fresado de resina. | Ruta de ajuste |
|---|---|---|
| velocidad de rotación | Cambia el movimiento de los medios, la energía de impacto y el calor. | Utilice la velocidad más baja que proporcione una acción constante en los medios y una reducción de tamaño aceptable. |
| tiempo de ejecución | Controla la reducción de tamaño y el riesgo de sobrefresado. | Muestreo a intervalos; detenerse antes de que los finos se aglomeren o la resina se ablande |
| Carga de medios | Afecta la frecuencia de contacto, el calor y la carga del variador. | Compare resultados a velocidad fija y masa de lote |
| Masa del lote | Cambia la relación medio-polvo y el volumen libre. | Mantenga la relación dentro del rango validado al escalar |
| condición de alimentación | Influye en el tiempo de ejecución y la consistencia. | Tamizar previamente o desaglomerar suavemente si la alimentación es desigual |
Ampliación de escala, muestreo y control de contaminación
Escalar un molino de bolas de resina de un recipiente pequeño a una unidad más grande no es simplemente una cuestión de multiplicar la masa del lote. El movimiento del medio, la energía del impacto, la eliminación de calor y el flujo de polvo cambian con el diámetro y la geometría del recipiente. Un enfoque de ampliación útil mantiene el mecanismo de molienda lo más similar posible y luego confirma el resultado con la distribución del tamaño de las partículas, el historial térmico y los controles de contaminación. Si el molino pequeño funciona mediante una suave cascada y el molino más grande funciona mediante una acción de cataratas de alto impacto, es posible que la misma resina no tolere la unidad más grande.
La distribución del tamaño de las partículas es un criterio de valoración más significativo que un tamaño promedio único. Los polvos de resina suelen tener una fracción fina que afecta el flujo, el polvo y la aglomeración, y una fracción gruesa que afecta el procesamiento posterior. La difracción láser, el tamizado o el análisis de imágenes pueden ser apropiados según el rango de tamaño y el material. El método debe elegirse antes del ensayo para que las muestras se manipulen de forma coherente. El análisis húmedo puede requerir un dispersante que no hinche ni disuelva la resina; El análisis en seco puede requerir una dispersión suave para evitar romper los aglomerados.
El historial térmico debe registrarse junto con los datos de tamaño. El color, el olor, la pegajosidad y la calorimetría diferencial de barrido pueden revelar si la resina experimentó una exposición al calor inaceptable. No todos los proyectos necesitan un análisis térmico completo, pero una resina sensible al calor no debe ampliarse basándose únicamente en datos de tamaño. Si el lote pequeño muestra un ablandamiento de la superficie en el mismo punto donde la curva de tamaño se aplana, el molino más grande puede intensificar ese problema.
El control de la contaminación comienza con el frasco, el medio y los sellos. Se debe comprobar si hay residuos en un frasco nuevo o recién limpiado antes de usarlo. Los medios deben inspeccionarse en busca de astillas, puntos planos y recubrimientos de resina. Si la resina contiene relleno duro, se debe comprobar si la superficie del frasco está desgastada después de la prueba. Un balance de masa puede mostrar si se pierde material en la pared del recipiente, los sellos o el medio, pero no identificará la composición de un contaminante pequeño. Para aplicaciones sensibles, una ejecución en blanco con el mismo recipiente y medio puede establecer una línea de base.
Un plan de validación práctico utiliza un pequeño diseño de experimentos en lugar de una sola prueba. Variables como velocidad, tiempo, carga de medios y masa del lote se pueden probar en dos o tres niveles. La respuesta debe incluir el tamaño de las partículas, la distribución del tamaño, la apariencia de la muestra, la temperatura y el comportamiento de manipulación. El mejor resultado no siempre es el polvo más fino; es el polvo el que cumple con los requisitos posteriores sin introducir un nuevo problema.
Una lista de verificación de selección para proyectos de molinos de bolas de resina
Un proyecto de molino de bolas de resina se vuelve más fácil de especificar cuando los requisitos de material y proceso se anotan antes de seleccionar el equipo. La lista de verificación a continuación no sustituye a una prueba, pero ayuda a separar las funciones imprescindibles de las preferencias.
- Defina el grado de resina, el contenido de relleno, el comportamiento de ablandamiento y cualquier sensibilidad al calor, la humedad o el oxígeno.
- Indique el objetivo del proceso: reducción de tamaño grueso, molienda fina, desaglomeración, mezcla o tratamiento de superficie.
- Registre el rango de tamaño de alimentación y la distribución del tamaño de partícula objetivo, incluido cualquier límite de finos.
- Confirme si el proceso será seco, húmedo o sellado e identifique los materiales del frasco y del medio compatibles.
- Elija un tamaño de lote que se ajuste al volumen del frasco y a la carga de medios disponible sin espacio libre excesivo.
- Establezca una ventana de velocidad y tiempo que produzca un movimiento útil del medio sin sobrecalentar la resina.
- Planifique intervalos de muestreo para detectar tempranamente la molienda excesiva y la aglomeración.
- Verifique la limpieza, el acceso al sello y la inspección de los medios antes de la primera ejecución de producción.
- Establezca una línea base de contaminación con un análisis en blanco si la resina se utiliza en una aplicación sensible.
- Confirme las especificaciones finales y las opciones disponibles en el pagina del producto del molino de bolas de resina antes de realizar el pedido.
El mantenimiento merece un lugar en la misma lista de verificación. El polvo de resina se puede acumular alrededor de los sellos y sujetadores, y las películas de resina endurecida pueden afectar el equilibrio del frasco o el ajuste de la tapa. Se debe inspeccionar el frasco para detectar astillas y desgaste, se debe revisar el medio para detectar recubrimientos y roturas, y la unidad debe mantenerse libre de polvo. Un registro simple del tiempo de ejecución, lote, lote de resina, limpieza e inspección facilita el seguimiento de un cambio en la calidad del producto.
También vale la pena distinguir entre un problema de proceso y un problema de equipo. Si el tamaño de las partículas deja de mejorar, la causa puede ser la centrifugación del medio, un recipiente sobrecargado, una alimentación demasiado gruesa o una resina que se ha ablandado y aglomerado. Cambiar el molino antes de identificar la causa puede agregar costos sin resolver el problema. Una prueba breve y bien registrada generalmente revela si se le está pidiendo al molino de bolas de resina que realice la tarea incorrecta o si es necesario ajustar la ventana de operación.
El punto de partida más confiable es una muestra de la resina real, una especificación objetivo clara y un plan de prueba que cambie una variable a la vez. Un molino de bolas de resina puede ser una herramienta práctica para laboratorios y operaciones piloto, pero su rendimiento depende del material, la selección del recipiente y del medio, y la disciplina del proceso. Trate la primera ejecución como un paso de validación, documente lo que sucedió y utilice esa evidencia para establecer el procedimiento operativo para el siguiente lote.