樹脂ボールミル セレクションガイド
樹脂ボールミルは、研究室でサンプルを単一の溶融塊にせずに樹脂顆粒、樹脂を多く含む化合物、または樹脂でコーティングされた粉末を縮小する必要がある場合に指定されることがよくあります。難しいのはボールミルを見つけることではありません。使用可能な粒子サイズ分布を実現しながら、樹脂の熱感度を考慮したジャー、メディア、速度、実行時間の組み合わせを見つけ出すことです。
このガイドでは、樹脂は熱可塑性および熱硬化性原料、樹脂を多く含む化合物、および樹脂でコーティングされた粉末をカバーします。ミルの選択は特定のグレードに依存するため、この用語は意図的に広く使われています。脆く高充填の成形材料は、その構造を保持する必要がある軟質の低融点顆粒やイオン交換樹脂とは大きく異なる挙動をします。
したがって、最初の質問は実際的なものでなければなりません。樹脂ボールミルは実際に何を達成する必要があるのでしょうか?粒子サイズの縮小、解凝集、均質化、および表面処理はすべてボールミルを使用しますが、同じ操作ウィンドウを使用するわけではありません。ある樹脂グレードで機能する設定でも、別の樹脂グレードでは汚れ、静的凝集、または汚染が発生する可能性があります。
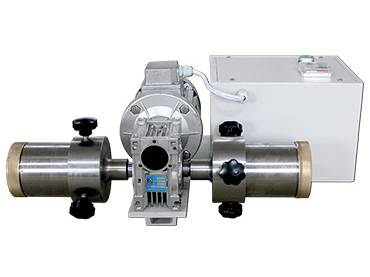
の 樹脂ボールミル から TENCAN その他の研削盤グループに掲載されております。他の樹脂用途と同様に、チャンバー容積、駆動装置、ジャーオプション、制御機能はバッチサイズと材料リスクに適合する必要があるため、最終構成は現在の製品仕様と照らし合わせて確認する必要があります。
樹脂ボールミル加工に別の出発点が必要な理由
樹脂は鉱物ではありません。鉱物粒子は通常、脆性破壊によって破壊され、より鋭利な破片と比較的予測可能なサイズ縮小経路を生成します。多くの樹脂は粘弾性があり、破損する前に変形、回復、軟化、または汚れが生じる可能性があります。粒子サイズを小さくするのと同じ機械的作用により、熱が発生し、サンプルが圧縮される可能性もあります。そのため、樹脂ボールミルはチャンバーサイズだけでなく、熱挙動と表面化学を考慮して選択する必要があります。
2 番目の違いは、ターゲット サイズの意味です。一部の樹脂プロジェクトでは、粒度分布が狭い微粉末が目標となります。他の場合には、目標は単に柔らかい凝集物を破壊して一次粒子サイズに戻すことです。 3 番目のグループでは、樹脂と充填剤、顔料、または添加剤をブレンドするためにミルが使用されます。これらは異なる義務です。通常、解凝集には真の粉砕よりも低いエネルギーと短い滞留時間が必要ですが、均質化には衝撃よりも多くの混合作用が必要な場合があります。義務を明確にすることで、過剰な粉砕を防止し、後のスケールアップをより確実に行うことができます。
樹脂の粉末や顆粒では乾式加工が一般的ですが、粉塵、静電気、熱管理の問題が生じます。樹脂粒子はジャーの壁に付着してメディアをコーティングし、より大きな粒子のように見える柔らかい塊を形成することがあります。したがって、乾式樹脂ボールミルでは、湿度、投入方法、洗浄について現実的な評価が必要です。樹脂が静電気を起こしやすい場合は、ミルドライブ自体と同じくらい、フィードの調整、過剰な取り扱いの回避、接地され適切に取り付けられたジャー配置の使用などの簡単なアクションが重要になる場合があります。
湿式処理は粉塵を減らし、温度制御に役立ちますが、自動的に改善されるわけではありません。液体キャリアは、樹脂、ジャー、メディア、および下流プロセスと適合する必要があります。樹脂を軟化または膨張させる溶剤は、ミリング試行を洗浄の問題に変える可能性があります。水ベースの処理は、一部の樹脂分散には適していますが、湿気に敏感なグレードには適していない場合があります。決定は、粉砕ステップだけでなく、材料の最終用途に基づいて行う必要があります。
飼料の準備も、樹脂プロジェクトが鉱物プロジェクトと異なるもう 1 つの点です。樹脂顆粒は、直接粉砕するには大きすぎるか、凝集性が高すぎる可能性があります。事前のサイジング、穏やかな乾燥、または冷却によって流動性が向上する可能性がありますが、追加される各ステップで樹脂への影響を確認する必要があります。飼料に硬質充填剤が含まれている場合、工場では、ジャーやメディアの磨耗が主な汚染物質とならないように、研磨部分も処理する必要があります。
製品ページは、機械が樹脂ボールミルであることを識別し、提供される製品ビューを表示するため、開始点として役立ちます。それは物質的な試験に代わるものではありません。樹脂サプライヤーは配合、分子量、添加剤パッケージ、または充填剤の配合量を変更する場合があり、それらの変更により安全な動作範囲が変更される可能性があります。実際のロットに関する文書化された試験は、樹脂ファミリー名に基づく一般的な仮定よりも価値があります。
樹脂ボールミルの仕組みと熱が蓄積する場所
ボールミルは、衝撃と摩耗の組み合わせによって材料を削減します。ジャーが回転すると、粉砕メディアが持ち上げられ、その後落下するか、装入部に転がり込みます。粗い粒子は高エネルギーの接触によって破壊されますが、より細かい粒子は表面の摩擦とせん断によってより大きな影響を受けます。樹脂ボールミルでは、通常、これらのメカニズムを制御して組み合わせることにより、有益な動作が得られます。エネルギーが高すぎると、樹脂が破壊せずに変形する可能性があります。
速度体制には細心の注意が必要です。低速では、メディアが滑ったり、カスケードが制限されて転がったりする可能性があるため、研削はゆっくりですが穏やかに行われます。適度な速度では、メディアがカスケードして電荷によって白内障を起こし、接触が繰り返されます。速度が速すぎると、培地がジャーの壁に当たって遠心分離され、有用な働きができなくなる可能性があります。正確な移行は、ジャーの直径、メディアの密度、充填レベルによって異なるため、あるジャーで機能する速度を他のジャーにやみくもにコピーすべきではありません。
樹脂ボールミル内の熱はいくつかの熱源から発生します。メディアと樹脂の間の摩擦、装入物とジャーの壁の間の摩擦、柔らかい粒子の変形、およびモーター損失がすべて寄与します。樹脂は多くの形態で熱伝導率が比較的低いため、粒子の接触時に発生した熱がすぐに放散されない場合があります。その結果、瓶の外側が暖かいだけであると感じられる場合でも、局所的なホットスポットが発生する可能性があります。軟化、粘着性、変色、臭気、およびメディアのコーティングは実際的な警告サインです。
温度モニタリングは試験方法の一部として含める必要があります。ジャーの表面を測定するのは便利ですが、内部の充填温度よりも遅れる可能性があります。工場が許可している場合は、ヘッドスペース内のプローブまたは短い一時停止と測定ルーチンにより、プロセスがドリフトしているかどうかを明らかにできます。オペレーターは室温と湿度も記録する必要があります。これは、涼しく乾燥した日にきれいに粉砕された樹脂が、暖かく湿った部屋では異なる動作をする可能性があるためです。
熱が制限要因である場合、通常、最初の対応は特定のエネルギー入力を減らすことです。これは、より短い実行間隔、より低いメディア負荷、より低い速度、より多くの空き容量を残すより小さなバッチを意味する可能性があります。短い冷却休止を伴う断続的なミリングは、熱を逃がすための充電時間が得られるため、長時間の連続運転よりも熱に弱い樹脂に対して効果的であることがよくあります。トレードオフとして、全体のサイクル時間が長くなり、取り扱いが増えるため、プロセスは粒子サイズと材料の状態の両方で確認する必要があります。
雰囲気も重要な場合があります。多くの日常的な樹脂粉砕作業には空気で十分ですが、酸素に敏感な樹脂には不活性または酸素の少ない環境が必要な場合があります。感湿性樹脂の場合は、乾燥空気または密閉瓶が必要な場合があります。これらの選択は、瓶の設計、密封、および操作手順に影響します。乾燥粉末に便利なジャーは密閉プロセスや低水分プロセスには最適な選択ではない可能性があるため、ミルの構成を固定する前にこれらを定義する必要があります。
樹脂用のジャーと粉砕メディアの選択
ジャーとメディアは樹脂ボールミルの製品に接触する部品であるため、ドライブ単体よりも注意が必要です。主な選択基準は、汚染リスク、耐摩耗性、密度、化学的適合性、洗浄、および樹脂が許容できるエネルギーです。硬くて密度の高いジャーとメディアのセットはすぐに粉砕される可能性がありますが、より多くの衝撃エネルギーとより多くの摩耗粉が発生する可能性もあります。柔らかい、または密度が低いほど硬化は穏やかになる可能性がありますが、高充填樹脂を効率的に還元できない可能性があります。
少量の金属またはセラミックの磨耗により、色、電気特性、硬化挙動、または敏感な用途での許容性が変化する可能性があるため、樹脂では汚染が特に懸念されます。ジャーの材質は、樹脂や硬質フィラーに適さないものを選択する必要があります。樹脂にシリカ、ガラス繊維、または鉱物フィラーが含まれている場合、ジャーおよびメディアへの研磨負荷は、未充填の樹脂よりも高くなります。その場合、摩耗モニタリングとブランクランは、目視チェックだけよりも有益な情報となる可能性があります。
メディアの密度は研削エネルギーと熱の両方に影響します。高密度のメディアはより硬い凝集体を破壊できますが、ドライブへの負荷と充電時の接触ストレスも増加します。柔らかい樹脂の場合、有用な作業を行うのに十分な重さがある場合、低密度のメディアを使用するとスミアリングや温度上昇が軽減される可能性があります。正しい選択は普遍的ではありません。それは、樹脂が脆いのか延性があるのか、目的が解凝集なのか微粉砕なのか、そしてジャーがメディアの負荷に耐えられるかどうかによって異なります。
メディア サイズは、フィードおよびターゲット サイズに一致する必要があります。媒体が大きいほど、個々の接触が強くなり、より大きな飼料粒子を処理できますが、所定の負荷に対する接触点が少なくなります。媒体が小さいと接触の数が増え、細かい粉砕が向上する可能性がありますが、静電気による凝集が促進され、洗浄がより困難になる可能性もあります。樹脂加工の場合、接触エネルギーがバッチ間でより一貫しているため、混合充填よりも狭いメディア サイズ範囲の方が制御が容易なことがよくあります。
ジャーの充填とボールと粉末の比率は関連する決定です。パウダーが多すぎるとメディアの衝撃が緩和され、研削が低下する可能性があります。粉末が少なすぎると容量が無駄になり、メディア間の接触が増加する可能性があります。メディアが多すぎると動きが制限され、熱が上昇する可能性がありますが、メディアが少なすぎると有用な接触の数が減少します。実際的なウィンドウは、同じジャー、メディア、樹脂ロットを使用して試行的に確立する必要があります。充填量を体積または質量で記録することは、充填量が半分または軽く充填されていると説明するよりも役立ちます。
クリーニングは選択の一部であり、後から考えるものではありません。樹脂フィルム、細かい塵、静電気を帯びた粒子が隅、シールの裏側、メディアの表面に残ることがあります。通常、分解して検査するのが簡単な瓶のほうが、掃除が難しい複雑なアセンブリよりも信頼性の高い結果が得られます。洗浄方法は、ジャーの材質や樹脂にも適合する必要があります。激しくこすり落としたり、相性の悪い溶剤を使用すると、ジャーが損傷し、新たな汚染源が生じる可能性があります。
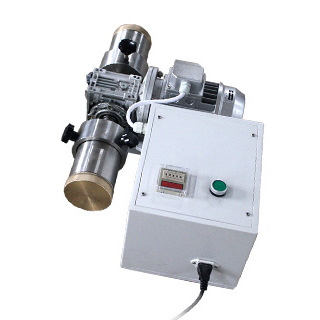
の TENCAN 樹脂ボールミル これらのリスクを反映した瓶とメディアのセットと一致させる必要があります。樹脂の配合はさまざまであるため、正確なジャーの材質、メディアの種類、負荷をサプライヤーに確認し、生産またはパイロット バッチを開始する前に小規模な試行で検証する必要があります。
| 選択要因 | 影響を受けるもの | 実践チェック |
|---|---|---|
| 瓶の材質 | 汚染、摩耗、洗浄、化学的適合性 | 樹脂とフィラーの化学的性質を確認し、ブランクまたは小規模なトライアルを実行します。 |
| メディア密度 | 衝撃エネルギー、発熱、駆動負荷 | 粒子サイズとサンプルの外観を同じ実行時に比較します。 |
| メディアサイズ | フィード受け入れ、微粉砕、洗浄 | 各試行後にメディアとジャーを検査し、コーティングと摩耗がないか確認します |
| 充填レベル | メディアの動き、熱、スループット | ジャーの充填とメディアのロードを記録します。一度に 1 つの要素を変更する |
| シーリング | 防塵、湿気、雰囲気 | 毎回の運転前にシールの状態を確認する |
機械ではなく樹脂周りの動作変数を設定する
樹脂ボールミルをうまく操作するには、樹脂の限界に適合する変数を選択する必要があります。速度は最も目に見える変数ですが、それだけが変数ではありません。実行時間、充填レベル、供給サイズ、バッチ質量、冷却間隔はすべて相互作用します。硬くて脆い樹脂の緻密性を向上させる変更は、柔らかく低融点の樹脂では固化を引き起こす可能性があります。そのため、試験では一度に 1 つの主要な変数を変更し、結果を記録する必要があります。
速度はメディアの動きを生み出すのに十分な速さである必要がありますが、チャージが遠心分離したり急速に加熱したりするほど高速ではありません。多くの樹脂用途では、激しい衝撃よりも適度なカスケード動作の方が役立ちます。オペレーターは、ミルの音、消費電力、製品の結果からメディアの動作を観察または推測する必要があります。製品の変化が止まっている間にミルが静かになった場合、メディアはチャージ内を転がり落ちるのではなく、壁に乗っている可能性があります。
送りサイズと送りの均一性は、ミリングパスの数や実行時間に影響します。供給量が広範囲に分散されていると、微粉がすでに過剰処理されているにもかかわらず、より多くのエネルギーを必要とする粗大粒子が残る可能性があります。粉砕前の事前のスクリーニングまたは穏やかな解凝集により、フィードが狭くなり、一貫性が向上する可能性があります。樹脂が大きな顆粒として供給される場合、別のサイズ縮小ステップが必要になる場合がありますが、樹脂を過剰な熱や汚染にさらすべきではありません。
実行時間は習慣ではなくサンプリングによって設定する必要があります。一定間隔でサンプルを採取して短いトライアルを行うと、樹脂が汚れたり凝集したりする前に目標サイズに達しているかどうかがわかります。粒子サイズは、最初は改善しますが、その後、微粒子が互いに付着するにつれて悪化することがあります。この明らかな逆転は、プロセスが有効な期間を過ぎたことを示しています。操業を延長する前に、ミルを停止し、装入量を検査する必要があります。
バッチサイズは、メディアと粉末の比率とジャー内の空き容量に影響します。大きな瓶に小さなバッチを入れると空きスペースが多すぎる可能性がありますが、大きすぎるバッチではメディアの衝撃が緩和され、動きが制限される可能性があります。スケールアップの場合、バッチ サイズは独立した数値として扱うのではなく、jar のボリュームとメディアの負荷にリンクする必要があります。これは樹脂にとって特に重要です。負荷のわずかな変化により、熱バランスや最終的な粒度分布が変化する可能性があるためです。
温度と湿度は、バックグラウンド条件ではなく、プロセス変数として記録する必要があります。軟化範囲に近い樹脂は、涼しい部屋では良好な挙動を示しますが、ミルを 1 時間稼働させた後では挙動が低下する可能性があります。部屋を制御できない場合は、試験に最悪の状況を含める必要があります。目的は、不必要に複雑な手順を作成することではありません。どの変数が実際に結果を変えるのか、またどの変数を一定に保つことができるのかを特定することです。
| 変数 | 樹脂ミリングにおける代表的な効果 | 調整経路 |
|---|---|---|
| 回転速度 | メディアの動き、衝撃エネルギー、熱を変化させます | メディアの動作が安定し、サイズが許容範囲内で縮小される最低速度を使用します。 |
| 実行時間 | サイズの縮小と過剰な粉砕のリスクを制御 | 一定の間隔でサンプルを採取します。微粒子が凝集するか樹脂が軟化する前に停止します |
| メディアのロード | 接触頻度、発熱、駆動負荷に影響 | 固定速度とバッチ質量で結果を比較 |
| バッチ質量 | メディアと粉末の比率と空き容量を変更します | スケーリング時に比率を検証された範囲内に保つ |
| 供給条件 | 実行時間と一貫性に影響を与える | 供給が不均一な場合は、事前にスクリーニングするか、ゆっくりと解凝集します。 |
スケールアップ、サンプリング、および汚染管理
樹脂ボールミルを小さなジャーから大きなユニットに拡張することは、単にバッチ質量を増やすだけの問題ではありません。媒体の動き、衝撃エネルギー、熱の除去、粉末の流れはすべて、ジャーの直径と形状によって変化します。有用なスケールアップ アプローチでは、粉砕機構を可能な限り類似した状態に保ち、粒度分布、熱履歴、および汚染チェックで結果を確認します。小さなミルが穏やかなカスケードによって動作し、大きなミルが衝撃の強い白内障作用によって動作する場合、同じ樹脂はより大きなユニットには耐えられない可能性があります。
粒子サイズ分布は、単一の平均サイズよりも意味のあるエンドポイントです。樹脂粉末には、流れ、粉塵、凝集に影響を与える微細部分と、下流の処理に影響を与える粗大部分が存在することがよくあります。サイズ範囲と材料に応じて、レーザー回折、ふるい分け、または画像分析が適切な場合があります。サンプルが一貫して処理されるように、試験前に方法を選択する必要があります。湿式分析では、樹脂を膨潤または溶解しない分散剤が必要な場合があります。乾式分析では、凝集体の破壊を避けるために穏やかな分散が必要な場合があります。
熱履歴はサイズデータとともに記録する必要があります。色、臭気、粘着性、示差走査熱量測定により、樹脂が許容できない熱にさらされたかどうかがわかります。すべてのプロジェクトで完全な熱解析が必要なわけではありませんが、感熱性樹脂をサイズ データのみに基づいてスケールアップするべきではありません。小さなバッチでサイズ曲線が平坦になるのと同じ点で表面の軟化が見られる場合、より大きなミルではその問題がさらに悪化する可能性があります。
汚染管理は、ジャー、メディア、シールから始まります。新しい瓶、または最近洗浄した瓶は、使用前に残留物がないか確認してください。メディアの欠け、平坦なスポット、樹脂コーティングを検査する必要があります。樹脂に硬質フィラーが含まれている場合は、試用後にジャーの表面の摩耗をチェックする必要があります。マスバランスは、物質がジャーの壁、シール、または媒体に失われたかどうかを示しますが、小さな汚染物質の組成を特定することはできません。機密性の高いアプリケーションの場合、同じ jar とメディアを使用して空の実行を行うと、ベースラインを確立できます。
実際の検証計画では、単一の試験ではなく、小規模な実験計画を使用します。速度、時間、メディア負荷、バッチ質量などの変数を 2 つまたは 3 つのレベルでテストできます。応答には、粒子サイズ、サイズ分布、サンプルの外観、温度、および取り扱い動作が含まれる必要があります。最良の結果が常に最高の粉末であるとは限りません。新たな問題を引き起こすことなく、下流の要件を満たす粉末です。
樹脂ボールミルプロジェクトの選択チェックリスト
装置を選択する前に材料とプロセスの要件を書き留めておくと、樹脂ボールミルプロジェクトの指定が容易になります。以下のチェックリストは試用版の代わりにはなりませんが、必須の機能を設定から区別するのに役立ちます。
- 樹脂グレード、フィラー含有量、軟化挙動、および熱、湿気、または酸素に対する感度を定義します。
- プロセスの目標を述べます: 粗粒化、微粉砕、解凝集、混合、または表面処理。
- 微粒子の制限を含む、フィードサイズの範囲と目標の粒度分布を記録します。
- プロセスが乾式、湿式、または密封のいずれであるかを確認し、互換性のあるジャーとメディアの材質を特定します。
- 過剰な空き領域を持たずに、jar のボリュームと利用可能なメディアのロードに適合するバッチ サイズを選択してください。
- レジンを過熱せずに効果的なメディアの動きを生み出す速度と時間枠を設定します。
- 過剰粉砕や凝集が早期に検出されるように、サンプリング間隔を計画してください。
- 最初の生産を実行する前に、クリーニング、シールへのアクセス、メディアの検査を確認してください。
- 樹脂が敏感な用途に使用される場合は、ブランクランで汚染ベースラインを確立します。
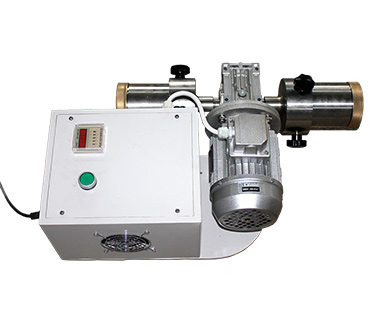
- 最終的な仕様と利用可能なオプションを確認してください。 樹脂ボールミル製品ページ 注文する前に。
メンテナンスも同じチェックリストに含める価値があります。樹脂の粉塵がシールや留め具の周りに蓄積し、硬化した樹脂フィルムが瓶のバランスや蓋のフィット感に影響を与える可能性があります。ジャーに欠けや磨耗がないか検査し、メディアにコーティングや破損がないか検査し、ドライブに埃が付いていないことを確認する必要があります。実行時間、バッチ、樹脂ロット、洗浄、検査の簡単なログにより、製品品質の変化を追跡しやすくなります。
プロセスの問題と装置の問題を区別することも重要です。粒子サイズが改善しなくなった場合、原因としては、媒体の遠心分離、ジャーの過負荷、粗すぎるフィード、または軟化して凝集した樹脂が考えられます。原因を特定する前にミルを変更すると、問題が解決されずにコストが増加する可能性があります。短く、十分に記録されたトライアルにより、通常、樹脂ボールミルに間違った作業が要求されているかどうか、または動作ウィンドウの調整が必要かどうかが明らかになります。
最も信頼できる開始点は、実際の樹脂のサンプル、明確な目標仕様、および一度に 1 つの変数を変更する試行計画です。樹脂ボールミルは研究室やパイロット操作には実用的なツールですが、その性能は材料、ジャーとメディアの選択、およびプロセスの規律によって決まります。最初の実行を検証ステップとして扱い、何が起こったかを文書化し、その証拠を使用して次のバッチの操作手順を設定します。