
Disperseur hydraulique à double arbre : Guide de mélange
Un lot de dispersion qui dure plus longtemps que prévu ressemble souvent à un problème de formulation. Le pigment ne mouille pas, la charge forme des grumeaux ou la lecture finale de la jauge de mouture reste obstinément élevée. Les opérateurs ajoutent plus de dispersant, prolongent le cycle ou augmentent la vitesse, mais le lot présente toujours des stries, des agglomérats ou une viscosité instable. Dans bon nombre de ces cas, la formulation n’est pas le premier élément à examiner. Le mélangeur peut être incapable de maintenir le matériau à haute viscosité en mouvement dans la zone de cisaillement élevé.
À mesure que la charge de solides augmente et que la phase liquide devient moins disponible, un produit passe d'un fluide à faible viscosité à une pâte, un gel ou une masse thixotrope. Un mélangeur à arbre unique doit alors effectuer deux tâches contradictoires : faire circuler l’ensemble du lot et créer un cisaillement local intense. Un disperseur hydraulique à double arbre résout les conflits avec des arbres de mélange et de dispersion séparés, mais le concept ne fonctionne que lorsque la machine, le récipient et le processus sont adaptés au matériau.
Le véritable goulot d’étranglement dans la dispersion à haute viscosité
À faible viscosité, un disque à grande vitesse peut extraire le matériau du lot et générer un vortex visible. À haute viscosité, ce même disque ne peut creuser qu’une cavité locale. Le matériau en vrac à l'extérieur de la zone du disque peut rester presque stationnaire, de sorte que la poudre ajoutée à la surface n'est pas transportée dans le champ de cisaillement. La limite d'élasticité et l'amincissement par cisaillement aggravent le problème : le matériau se déplace facilement à proximité de la roue et se comporte comme un solide ailleurs.
Un seul arbre est donc un compromis. Une grande roue permet un roulement en vrac mais un faible cisaillement local. Un petit disque à grande vitesse fournit un fort cisaillement mais un pompage limité. L'augmentation de la vitesse de l'arbre pour compenser augmente souvent la température, aspire l'air dans le lot et crée une zone active étroite plutôt qu'un produit uniforme. Le résultat est un lot qui peut paraître mélangé en haut tout en cachant des agglomérats près du mur ou en bas.
L'énergie à elle seule ne résout pas un problème de flux. Un mélangeur peut consommer une puissance élevée alors que la majeure partie du lot reste en dehors de la zone active, car la puissance est concentrée près de la turbine. C’est pourquoi deux machines ayant une puissance installée similaire peuvent produire des résultats différents. Les questions utiles sont de savoir où le cisaillement est appliqué, à quelle fréquence le matériau le traverse et si le flux massif est suffisamment fort pour rafraîchir la zone. Une conception à double arbre est précieuse lorsqu’elle améliore ces trois conditions sans créer de chaleur excessive ni d’entraînement d’air.
Les symptômes apparaissent généralement avant le test de qualité final. De la poudre peut s'accumuler sur la paroi du récipient, sur la tige ou sur la surface du lot. Le mélangeur peut sembler stable alors que le produit présente des stries de couleur, une variation de brillance, des particules grossières sur une jauge de mouture ou une viscosité qui dérive d'un lot à l'autre. Dans les cas plus graves, une surchauffe localisée peut endommager les ingrédients sensibles à la chaleur ou entraîner une perte de solvant.
Cela aide également à séparer la dispersion du broyage. Un disperseur mouille les poudres, décompose les agglomérats lâches, distribue les particules et aide à stabiliser la suspension. Cela ne réduit pas nécessairement la taille des particules primaires des cristaux durs ou des pigments. Si la cible nécessite un véritable broyage, un broyeur à billes ou une autre étape de broyage peut être nécessaire après la dispersion. S'attendre à ce qu'un disperseur effectue ce travail peut conduire à des temps de cycle excessifs et à des spécifications irréalistes.
L'ajout de temps n'est pas une solution fiable. Une fois qu’un agglomérat est complètement mouillé et stabilisé, un mélange supplémentaire ne risque pas de le briser. Si le lot a déjà gélifié ou formé une mousse stable, un cisaillement plus important peut aggraver le problème. La question pratique est de savoir si le mélangeur peut échanger le matériau entre la masse et la zone à fort cisaillement assez rapidement, à une température contrôlée, avant que la formulation ne commence à se dégrader.
Comment fonctionne un disperseur hydraulique à double arbre
Un disperseur hydraulique à double arbre utilise deux arbres dans le même récipient. Un arbre porte généralement une turbine à basse vitesse pour le mouvement en vrac ; l'autre porte un élément de dispersion à grande vitesse pour un cisaillement localisé. Le TENCAN disperseur hydraulique à double arbre appartient à cette classe d'équipement. Le système hydraulique de ce type de machine est couramment utilisé pour le levage et le positionnement de l'arbre, ce qui facilite l'accès au récipient, le nettoyage et les différentes hauteurs de lots. La géométrie exacte de l'arbre, les plages de vitesse et l'ensemble de contrôle doivent être confirmés auprès du fournisseur pour chaque application.
L'arbre à basse vitesse est le système à débit en vrac. Selon le matériau, il peut utiliser une forme d'ancre, de porte, d'hélice ou de pagaie. Son travail n'est pas de créer la dispersion la plus fine ; il s'agit de maintenir l'ensemble du lot en mouvement, de pousser le matériau vers l'arbre à grande vitesse et d'éviter les couches stagnantes au niveau des parois et du fond. Dans un produit à haute teneur en solides, ce mouvement de masse est ce qui rend la zone à haut cisaillement efficace. Sans cela, le disperseur ne travaille que sur le matériau qui arrive à atteindre le disque.
L'arbre à grande vitesse assure l'action dispersive. Un disque en dents de scie ou un élément similaire à fort cisaillement crée des gradients de vitesse élevés près de ses dents et de sa pointe. Le cisaillement le plus fort se produit près de la turbine, et non dans tout le récipient. La vitesse de pointe, le diamètre du disque, la géométrie des dents et la profondeur d'immersion influencent tous la quantité d'énergie atteignant les agglomérats. L'arbre à grande vitesse pompe également le matériau radialement et peut générer un vortex à faible viscosité. Dans un lot visqueux, le schéma d'écoulement est différent et la turbine en vrac devient plus importante.
L'ascenseur hydraulique change la façon dont la machine est utilisée. L'abaissement des arbres à la bonne profondeur place l'élément à grande vitesse dans la zone de travail sans le laisser courir trop près du fond. Le fait de relever le chariot permet d'accéder aux changements de navire, à l'inspection et au nettoyage. Cela peut également permettre à l'opérateur d'ajuster l'immersion à mesure que le niveau du lot change. La sécurité d'exploitation dépend de la protection, des contrôles de limite et d'une procédure qui empêche tout mouvement lorsque les puits sont en fonctionnement ou lorsque le personnel se trouve à proximité du navire.
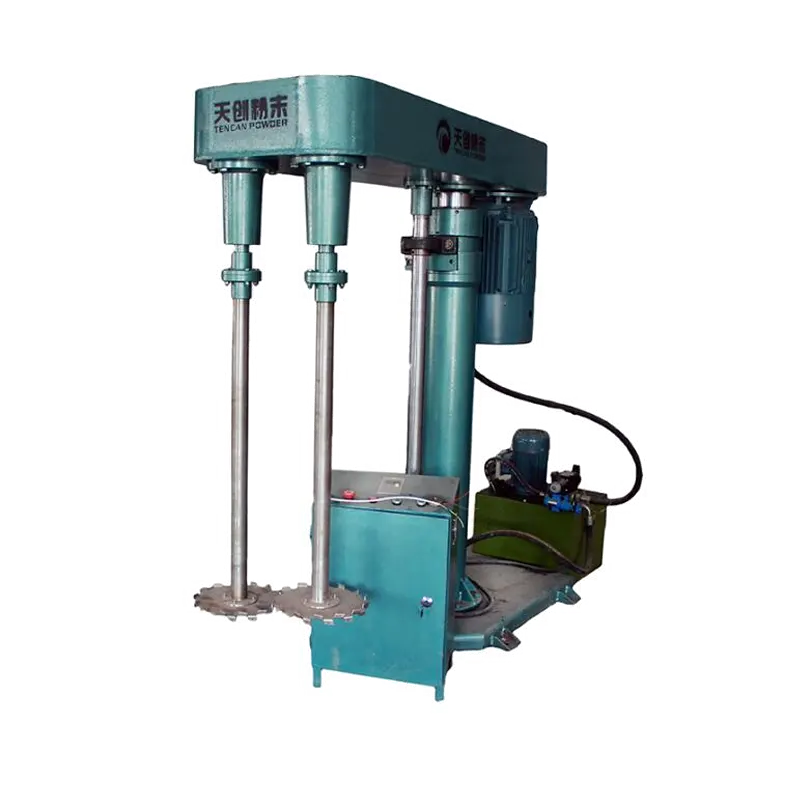
La conception hydraulique à double arbre sépare le mélange en vrac de la dispersion à cisaillement élevé, de sorte que chaque fonction peut être adaptée au lot.
La configuration compte plus que l’étiquette. Certaines machines utilisent des positions d'arbre fixes ; d'autres permettent de décaler l'arbre rapide ou de contrôler les vitesses indépendamment. Certains sont fournis avec des options de vide, de gainage ou de raclage des récipients. Chaque choix affecte le modèle d'écoulement et la dispersion réalisable. Une machine à double arbre avec contrôle de vitesse indépendant peut être réglée pour un produit dont la viscosité change au cours du lot, mais l'opérateur a toujours besoin d'une procédure qui définit quand chaque arbre doit fonctionner et à quelle vitesse.
La consommation électrique est un indicateur utile, mais elle doit être lue en même temps que la viscosité et le niveau du lot. Une consommation d'énergie croissante peut signifier que le lot devient plus visqueux, que le disperseur travaille avec une masse plus lourde ou que l'arbre est trop profond. Une baisse de la consommation d'énergie peut signifier que le produit s'éclaircit, que l'arbre a perdu le contact avec la masse ou que le niveau du lot a baissé. Les opérateurs doivent enregistrer la puissance à des points définis du lot et comparer les tendances plutôt que de se fier à une seule valeur limite.
La classe d'équipement a également des limites. Il ne s'agit pas d'un mélangeur de poudre sèche et il ne remplace pas un broyeur à billes lorsqu'une véritable réduction de la taille des particules est requise. Il peut ne pas convenir aux produits à très faible viscosité pour lesquels un simple disperseur à grande vitesse fournit déjà un débit suffisant, ou aux systèmes très abrasifs pour lesquels la protection contre l'usure et le contrôle de la contamination nécessitent une conception différente. Ces limites doivent être discutées avant le dimensionnement de la machine, et non après le premier lot.
Où les deux arbres effectuent un travail différent
Dans un système à double arbre bien conçu, trois zones fonctionnent ensemble. La zone de masse près de la roue à basse vitesse maintient la masse en mouvement. La zone de cisaillement élevé à proximité de l'élément dispersant décompose les agglomérats et crée une nouvelle surface à mouiller. La zone de transition est le lieu des échanges matériels entre les deux. Si la transition est faible, l'arbre à grande vitesse peut fonctionner à puissance élevée alors que seule une petite fraction du lot subit un cisaillement. Le résultat visible est un cycle long et une dispersion incohérente.
L'ordre d'ajout fait partie du système de mélange. La poudre doit être ajoutée à un débit que le flux en vrac peut absorber. Si la poudre est déversée sur la surface plus rapidement qu'elle ne peut être mouillée, elle peut former une peau, couler sous forme de poches sèches ou s'accumuler sur la paroi du récipient. L'arbre à basse vitesse doit tourner avant que l'arbre à grande vitesse ne soit amené à la vitesse de dispersion, et l'arbre à grande vitesse doit être positionné de manière à aspirer le matériau mouillé plutôt que de fonctionner dans une poche sèche ou semi-sèche. Ces détails comptent souvent plus qu’un petit changement de vitesse.
Lorsqu'un contrôle de vitesse indépendant est disponible, les deux arbres peuvent suivre des profils différents au cours d'un lot. Les premiers stades peuvent nécessiter un débit plus important et un cisaillement modéré pour l’incorporation. L’étape de dispersion peut nécessiter un cisaillement plus élevé une fois que la poudre est mouillée et que le lot est uniforme. La décantation peut nécessiter un mélange en vrac avec un cisaillement limité pour éviter l'entraînement d'air ou l'augmentation de la température. Une machine à vitesse fixe peut toujours fonctionner, mais la séquence d'ajout et le niveau de remplissage doivent être choisis avec plus de soin.
La position de l'arbre par rapport au navire est également importante. Un arbre à grande vitesse décentré peut créer un modèle d’écoulement différent d’un arbre centré. Trop près du mur, le disque risque d'user le mur ou de créer une zone morte derrière celui-ci. Trop près du fond, il risque d'endommager le récipient ou de ne pas aspirer les matériaux par le haut. La position correcte dépend du diamètre de la turbine, du diamètre du récipient, de la hauteur de remplissage et de la rhéologie du produit. Il doit être vérifié lors de la mise en service et après tout changement dans la taille du lot.
La disposition à double arbre ne corrige pas un navire mal adapté. Si le récipient est trop large pour la turbine à basse vitesse, les couches de parois peuvent rester stationnaires. Si le fond du récipient est bombé ou plat dans le mauvais sens, la couche inférieure risque de ne pas échanger avec la masse. Si l’arbre à grande vitesse est positionné là où le débit en vrac n’atteint jamais, il dispersera le même petit volume à plusieurs reprises. Les dessins de la cuve, les diamètres des roues et les niveaux de travail doivent être examinés ensemble avant la commande de la machine.
Variables de processus qui affectent la qualité de la dispersion
Viscosité et chargement de solides
La viscosité n'est pas un chiffre unique dans un produit thixotrope. Cela change en fonction du taux de cisaillement, du temps, de la température et de la quantité de poudre mouillée. Une formulation facile à mélanger à 50 pour cent de solides peut devenir un matériau différent à 65 pour cent, même si la phase liquide reste inchangée. La machine doit être sélectionnée pour la viscosité la plus élevée qu'elle verra pendant le lot, et pas seulement pour la viscosité de descente finale. Les lots à haute teneur en solides ont également besoin de suffisamment de liquide libre pour mouiller la nouvelle poudre ; sinon on demande au mélangeur de répartir une phase sèche à travers une pâte.
Débit, vitesse et géométrie
La vitesse de pointe est utile pour comparer les disperseurs, mais elle ne constitue pas une description complète du processus. Deux disques avec la même vitesse de pointe mais des diamètres différents créent des historiques de cisaillement différents et des modèles de pompage différents. Le nombre de passages à travers la zone de fort cisaillement est également important. Un petit disque à grande vitesse peut générer un cisaillement local intense, mais si le débit global est faible, la majeure partie du lot risque de ne jamais entrer dans cette zone. L’objectif pratique n’est pas la vitesse maximale ; c'est assez de cisaillement, appliqué uniformément, sans surchauffer ni déstabiliser la formulation.
La profondeur d'immersion contrôle la manière dont le disque interagit avec le lot. Si le disque est trop haut, il risque d'éclabousser, d'entraîner de l'air ou de ne pas pomper le matériau de la partie inférieure du récipient. S'il est trop bas, il risque de ne pas créer le modèle d'écoulement souhaité et d'endommager le fond. La profondeur correcte change avec le niveau de remplissage et la viscosité. Au cours d'un lot, l'opérateur doit vérifier que l'arbre à grande vitesse est complètement immergé et que la turbine en vrac déplace le matériau de la paroi et du fond vers la zone active.
La géométrie du navire affecte à la fois le cisaillement et le retournement. Le jeu entre la roue à basse vitesse et la paroi influence l'échange de paroi ; la distance entre le disque à grande vitesse et le fond influence le débit de fond. Un changement dans la forme du récipient peut modifier le résultat même lorsque la formulation et la vitesse de l'arbre restent inchangées. Lors de la mise à l'échelle entre les navires, gardez les ratios importants à l'esprit, mais vérifiez-les par un essai. Les modifications géométriques qui semblent mineures sur un dessin peuvent créer une nouvelle zone morte dans un produit visqueux.
Ajout, température et air
Le taux d’ajout de poudre est l’une des causes les plus courantes de problèmes de dispersion. Un ajout rapide peut submerger le liquide disponible, créer des grumeaux avec des noyaux secs et augmenter la demande sur le disperseur. Une addition lente prend du temps mais produit un mouillage plus uniforme. Le bon taux dépend de la densité apparente de la poudre, du traitement de surface et de sa tendance à s'agglomérer. Dans certains produits, l’ajout de poudre sous vide ou avec un doseur contrôlé améliore la consistance. Dans d’autres, la pré-dispersion de la poudre dans un liquide porteur est plus efficace.
La température doit être surveillée car l'énergie mécanique se transforme en chaleur. Une dispersion à cisaillement élevé peut augmenter rapidement la température du lot, en particulier dans un produit visqueux avec un mauvais transfert de chaleur. Cela peut être acceptable pour une formulation robuste, mais cela peut endommager les polymères, tensioactifs ou pigments sensibles à la température. Le revêtement, les vitesses d’arbre contrôlées et l’ajout par étapes peuvent aider. Le capteur de température doit mesurer le produit, pas seulement la jaquette, et l'enregistrement du lot doit indiquer la température maximale atteinte lors de la dispersion.
L'air est une autre variable cachée. Un vortex peut entraîner de l'air à faible viscosité, tandis qu'une pâte à haute teneur en solides peut emprisonner l'air lors de l'ajout de poudre. La mousse ou les bulles entraînées peuvent ressembler à une mauvaise dispersion sur une jauge de mouture et peuvent affecter la densité, la conductivité ou l'apparence du revêtement. Un fonctionnement sous vide, une addition plus lente et une immersion appropriée de l’arbre peuvent réduire le piégeage de l’air. La bonne solution dépend si l’air pénètre par la surface, avec la poudre ou par un joint qui fuit.
La taille du lot et le niveau de remplissage affectent autant le schéma d’écoulement que la formulation. Un navire trop plein peut limiter les mouvements à la surface et augmenter le risque de déversement. Un récipient trop vide peut placer l'arbre à grande vitesse dans une mauvaise position de pompage ou laisser la turbine en vrac partiellement découverte. Les essais de réduction doivent utiliser autant que possible la même géométrie et le même taux de remplissage que le récipient de production prévu. Si la géométrie ne peut pas être adaptée, la procédure de vitesse et d'addition doit être rétablie plutôt que copiée directement.
Sélection de la bonne configuration pour le matériau
La sélection commence par une obligation écrite et non par une seule valeur de viscosité. Définissez la taille du lot, le volume de travail, la viscosité la plus élevée et la plus basse pendant le processus, la charge en solides, le taux d'ajout de poudre et la dispersion cible. Indiquez si le produit est newtonien, fluidifiant par cisaillement, thixotrope ou sujet à la limite d'élasticité. Incluez la température maximale, le vide ou la pression requis, la méthode de nettoyage et les matériaux de construction. Ces entrées déterminent si une conception à double arbre est appropriée et comment les arbres doivent être disposés.
Les pièces et les joints en contact avec le produit méritent une attention précoce. Le produit peut être corrosif, abrasif ou sensible à la contamination métallique. Les élastomères doivent être compatibles avec la phase liquide et les agents nettoyants. Les joints d'arbre doivent supporter la viscosité du produit, le vide et l'exposition aux solvants. Un système hydraulique ajoute une autre limite de maintenance : les tuyaux, les raccords et l'huile doivent être tenus à l'écart du produit, et le système de levage doit être utilisable sans compromettre la zone de mélange. Le fournisseur doit confirmer les matériaux et options réels pour l'application prévue.
L'ascenseur hydraulique doit être adapté au navire et au flux de travail. La course doit être suffisante pour élever les arbres hors du lot pour le nettoyage et le changement de cuve. Le chariot doit être stable à la hauteur de travail et ne doit pas dériver pendant le fonctionnement. Les commandes doivent empêcher la rotation de l'arbre à moins que le chariot ne soit dans une position sûre, et le système doit inclure des protections et des points de verrouillage clairs. Ce sont des détails pratiques, mais ils affectent les temps d'arrêt, la sécurité des opérateurs et le risque de contamination du produit.
La disposition des puits, l'accès aux ascenseurs et la géométrie du navire doivent être examinés ensemble lors de la sélection.
Un disperseur à double arbre n'est pas automatiquement le bon choix pour chaque produit à haute viscosité. Un seul disperseur à grande vitesse peut suffire pour une dilution à faible viscosité ou un produit qui mouille facilement. Un mélangeur planétaire peut être préférable pour une pâte très rigide qui ne peut pas être pompée par une turbine. Un broyeur à billes peut être nécessaire lorsque l'objectif est une distribution granulométrique étroite en dessous de ce que la dispersion seule peut atteindre. La décision doit suivre la tâche de mélange : débit vrac, mouillage, désagglomération, transfert de chaleur et nettoyage. Le TENCAN disperseur hydraulique à double arbre doit être évalué par rapport à ces tâches, et non par rapport à un seul chiffre de vitesse ou de puissance.
Un essai significatif doit reproduire la séquence d’ajout de production, et pas seulement la formulation finale. Enregistrez les vitesses de l'arbre, les vitesses de pointe si disponibles, le temps d'ajout, la température du lot, le niveau de vide et les observations visuelles. Testez le produit à plusieurs moments, pas seulement à la fin. Un test de mouture, de rhéologie, de couleur, de brillance ou de filtration peut montrer si la dispersion est uniforme. Si l'essai nécessite un cycle plus long que prévu, vérifiez le schéma d'écoulement avant d'augmenter la vitesse ; plus de vitesse peut masquer un problème de débit global tout en ajoutant de la chaleur et de l'air.
Les contrôles doivent rendre le processus reproductible, et non seulement possible. Les enregistrements utiles incluent les vitesses de l'arbre, la consommation d'énergie, la température du lot, le niveau de vide, le temps d'addition et le point auquel chaque étape commence. Le contrôle de la recette peut empêcher les opérateurs de sauter une étape à basse vitesse ou d'augmenter la vitesse du disperseur avant que la poudre ne soit mouillée. Si la machine est utilisée pour plusieurs produits, le contrôle d'accès et l'état de nettoyage doivent être clairs. Le package de contrôle doit s'adapter au flux de travail réel ; un système de recette complexe ne peut pas compenser un récipient mal adapté ou une alimentation en poudre incohérente.
Vérifications de mise à l’échelle, de nettoyage et de maintenance
La mise à l’échelle ne peut pas compter sur le maintien du même régime. Un disque plus grand a une vitesse de pointe plus élevée à la même vitesse de l'arbre, et un récipient plus grand a un temps de circulation et une zone de transfert de chaleur différents. Selon le mécanisme de contrôle, la mise à l'échelle peut utiliser une vitesse de pointe constante, une puissance constante par unité de volume ou une combinaison de critères. Le choix doit être testé en fonction du produit, car un changement qui préserve le cisaillement peut ne pas préserver le débit global. Les lots pilotes doivent être évalués simultanément pour la qualité de la dispersion, l’augmentation de la température et la durée du cycle.
Le nettoyage est plus facile lorsque la machine est conçue pour être accessible. L'ascenseur hydraulique doit élever les arbres jusqu'à une position où les roues, l'arbre et le récipient peuvent être inspectés et nettoyés. Les zones mortes autour des joints, des colliers d'arbre et du fond du récipient doivent être accessibles. Si le produit est changé fréquemment, la nettoyabilité et le risque de contamination croisée peuvent être aussi importants que les performances de dispersion. La validation du nettoyage doit inclure la zone hydraulique, et pas seulement les pièces en contact avec le produit, car les fuites d'huile ou les matériaux piégés peuvent créer un risque distinct.
Les contrôles de maintenance doivent se concentrer sur les pièces qui affectent le débit et la qualité du produit. Inspectez les turbines pour déceler toute usure, déformation ou fixations desserrées. Vérifiez le faux-rond de l'arbre et l'alignement de l'accouplement. Recherchez les fuites de joints, les fuites d’huile hydraulique et les tuyaux endommagés. Confirmez que l'ascenseur maintient sa position et que les interrupteurs de fin de course fonctionnent. Un changement dans la consommation électrique, les vibrations ou la durée du lot peut être un signe précoce d'usure ou de changement dans le produit. Ces enregistrements sont plus utiles qu'une inspection ponctuelle car ils montrent des tendances.
Le dépannage doit commencer par le débit et non par la vitesse. Si le produit est grossier, vérifiez si la poudre pénètre dans la zone de cisaillement élevé et si le lot est uniforme avant le contrôle final de la mouture. Si le lot surchauffe, vérifiez le taux d'ajout et l'immersion de l'arbre avant de réduire le temps de dispersion. Si de l'air est entraîné, vérifiez le mouvement de la surface et la méthode d'alimentation en poudre. Ces contrôles distinguent un problème de formulation d'un problème de machine ou de procédure et évitent des modifications inutiles de la recette.
Les contrôles de sécurité doivent couvrir à la fois le produit et le système hydraulique. Les protections d'arbre, les arrêts d'urgence et les interrupteurs de fin de course doivent être fonctionnels. L'ascenseur doit être verrouillé avant tout travail à proximité des puits et le navire doit être sécurisé contre tout mouvement. Les flexibles hydrauliques doivent être acheminés loin des surfaces chaudes et des zones d'accès de l'opérateur. La formation doit inclure ce qu'il faut faire si les arbres calent, si l'ascenseur dérive ou si un joint fuit. Ces procédures protègent les personnes et évitent également que de petits défauts ne se transforment en pertes de lots.
Avant de spécifier un disperseur hydraulique à double arbre, confirmez le processus auprès du fournisseur en utilisant le matériau réel, la séquence d'ajout prévue et la méthode de nettoyage. La machine doit être sélectionnée pour la partie difficile du lot, et non pour la facile déception finale. Un système bien adapté permet à l'opérateur de contrôler le débit et le cisaillement en vrac sans transformer chaque lot en test.