
油圧二軸分散機 混合ガイド
分散バッチの実行時間が予想よりも長い場合、多くの場合、配合に問題があるように見えます。顔料が濡れていない、フィラーが塊を形成している、または最終的なグラインドゲージの測定値が頑固に高いままになっています。オペレーターは分散剤をさらに追加したり、サイクルを延長したり、速度を上げたりしましたが、バッチには依然として縞模様、凝集体、または不安定な粘度が見られます。こうしたケースの多くでは、最初に検討するのは配合ではありません。ミキサーは、高粘度の材料を高せん断ゾーンで移動させ続けることができない場合があります。
固形分の含有量が増加し、利用可能な液相が少なくなると、製品は低粘度の液体からペースト、ゲル、またはチキソトロピックな塊に移行します。この場合、一軸ミキサーは、バッチ全体を循環させることと、局所的に強力なせん断を発生させるという 2 つの相反する仕事を実行する必要があります。油圧式デュアルシャフト分散機は、別々の混合シャフトと分散シャフトとの矛盾に対処しますが、このコンセプトは、機械、容器、プロセスが材料に適合している場合にのみ機能します。
高粘度分散の本当のボトルネック
低粘度では、高速ディスクがバッチから材料を引き出し、目に見える渦を生成する可能性があります。粘度が高い場合、同じディスクは局所的な空洞のみを彫刻する可能性があります。ディスクゾーンの外側のバルク材料はほぼ静止したままであるため、表面に追加された粉末はせん断場に輸送されません。降伏応力とせん断減粘により問題はさらに悪化します。材料はインペラの近くに容易に移動し、他の場所では固体のように動作します。
したがって、単一のシャフトが妥協点となります。大型のインペラにより大量の回転が得られますが、局所的なせん断力は低くなります。小型の高速ディスクは強力なせん断力を発揮しますが、ポンピングは限られています。これを補うためにシャフト速度を上げると、多くの場合、温度が上昇し、バッチ内に空気が引き込まれ、均一な製品ではなく狭い活性ゾーンが生成されます。その結果、バッチは上部では混合しているように見えますが、壁または底部の近くには凝集物が隠れています。
エネルギーだけでは流れの問題は解決できません。電力がインペラの近くに集中するため、バッチの大部分がアクティブゾーンの外側にある間、ミキサーは高電力を引き出すことができます。これが、同様の設置電力を備えた 2 台のマシンが異なる結果を生み出す可能性がある理由です。有益な質問は、せん断が適用される場所、材料がそこを通過する頻度、バルクフローがゾーンをリフレッシュするのに十分な強さであるかどうかです。デュアルシャフト設計は、過剰な熱や空気の巻き込みを発生させることなくこれら 3 つの条件を改善できる場合に価値があります。
通常、症状は最終的な品質テストの前に現れます。粉末が容器の壁、シャフト、またはバッチの表面に蓄積する場合があります。製品に色の縞、光沢のばらつき、粉砕ゲージ上の粗い粒子、またはバッチごとに粘度の変動が見られる一方で、ミキサーの作動音は安定している場合があります。さらに深刻な場合には、局所的な過熱により熱に弱い成分が損傷したり、溶媒が損失したりする可能性があります。
また、分散液を粉砕液から分離するのにも役立ちます。分散機は粉末を湿らせ、緩い凝集物を分解し、粒子を分散させ、懸濁液の安定化に役立ちます。必ずしも硬質結晶や顔料の一次粒子サイズを小さくするわけではありません。ターゲットが真の粉砕を必要とする場合、分散後にビーズミルまたは別の粉砕ステップが必要になる場合があります。分散機にそのような作業を実行させることを期待すると、過度のサイクル タイムや非現実的な仕様が発生する可能性があります。
時間を追加することは確実な解決策ではありません。凝集物が完全に濡れて安定すると、さらに混合しても凝集物を壊すことはほとんどありません。バッチがすでにゲル化しているか、安定した泡を形成している場合、せん断力が大きくなると問題が悪化する可能性があります。実際的な問題は、配合物が劣化し始める前に、制御された温度でミキサーがバルクと高せん断ゾーンの間で材料を十分に迅速に交換できるかどうかです。
油圧式二軸分散機のしくみ
油圧式二軸分散機は、同じ容器内で 2 つのシャフトを使用します。通常、1 つのシャフトにはバルク移動用の低速インペラが搭載されています。もう 1 つは、局所的な剪断のための高速分散要素を搭載しています。の TENCAN 油圧二軸分散機 この機器クラスに属します。このタイプの機械の油圧システムは一般にシャフトのリフトと位置決めに使用され、容器へのアクセス、洗浄、さまざまなバッチの高さに役立ちます。正確なシャフトの形状、速度範囲、および制御パッケージは、各用途についてサプライヤーに確認する必要があります。
低速シャフトはバルクフロー方式です。材料に応じて、アンカー、ゲート、らせん、またはパドルの形状が使用される場合があります。その役割は、最高の分散を作り出すことではありません。バッチ全体の動きを維持し、材料を高速シャフトに向かって押し込み、壁と底部での停滞層を防ぐためです。ハイソリッド製品では、そのバルクの動きが高せん断ゾーンを効果的にします。これがないと、分散装置はたまたまディスクに到達した材料に対してのみ機能します。
高速シャフトが分散作用を発揮します。鋸歯状ディスクまたは同様の高せん断要素は、その歯と先端の近くに高速勾配を作成します。最も強い剪断力は、容器全体ではなく、羽根車の近くにあります。先端速度、ディスク直径、歯の形状、浸漬深さはすべて、凝集体に到達するエネルギーの量に影響します。高速シャフトは材料を半径方向にもポンプし、低粘度で渦を生成できます。粘性のあるバッチでは、流れのパターンが異なるため、バルクインペラがより重要になります。
油圧リフトにより機械の使い方が変わります。シャフトを適切な深さまで下げると、高速エレメントが底部に近づきすぎずに作業ゾーンに配置されます。キャリッジを上昇させると、容器の交換、検査、洗浄が可能になります。また、バッチレベルの変化に応じてオペレーターが浸漬を調整できるようにすることもできます。安全な操業は、ガード、制限制御、およびシャフトの稼働中または船舶の近くに人員がいる間の動きを防止する手順に依存します。
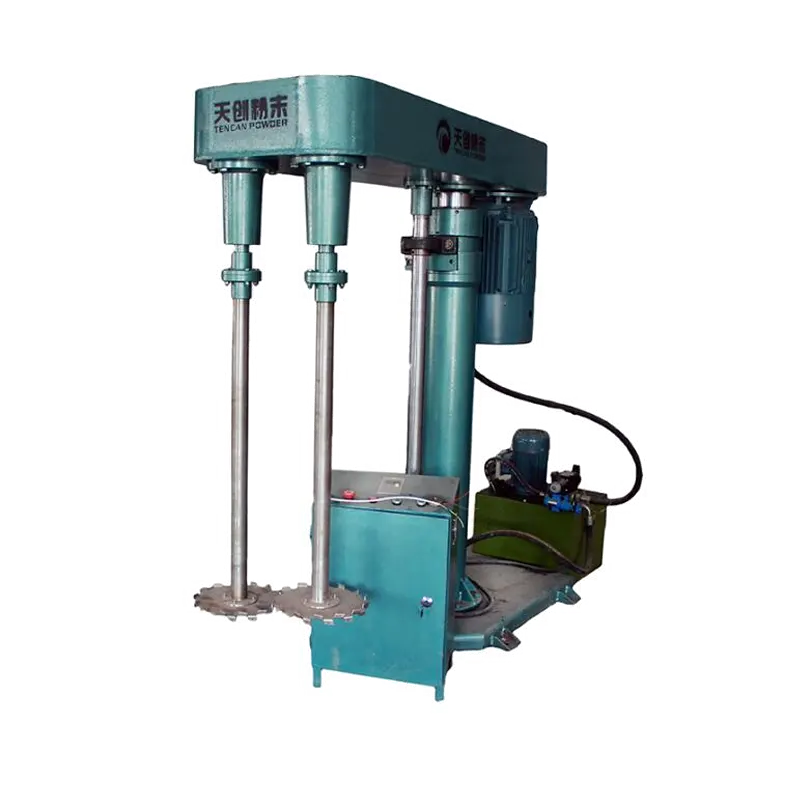
油圧デュアルシャフト設計により、バルク混合と高せん断分散が分離されるため、各機能をバッチに適合させることができます。
ラベルよりも構成が重要です。一部のマシンは固定シャフト位置を使用します。他のものでは、高速シャフトをオフセットしたり、速度を独立して制御したりできます。一部の製品には、真空、ジャケット、または容器スクレーピングのオプションが付属しています。それぞれの選択は、流れのパターンと達成可能な分散に影響します。独立した速度制御を備えたデュアルシャフト機械は、バッチ中に粘度が変化する製品に合わせて調整できますが、オペレーターは各シャフトをいつ、どの速度で回転させるかを定義する手順が必要です。
消費電力は便利な指標ですが、粘度やバッチレベルと併せて読む必要があります。消費電力の上昇は、バッチの粘度が高くなっているか、分散機がより重い塊で動作しているか、シャフトが深すぎることを意味している可能性があります。消費電力の低下は、製品が薄くなっているか、シャフトがバルクとの接触を失っているか、バッチレベルが低下していることを意味している可能性があります。オペレーターは、単一の制限値に依存するのではなく、バッチ内の定義されたポイントで電力を記録し、傾向を比較する必要があります。
装備クラスにも制限があります。これは乾式粉末ミキサーではなく、真の粒径縮小が必要な場合にはビーズミルの代わりにはなりません。シンプルな高速分散機ですでに十分な流量が得られる非常に低粘度の製品や、摩耗保護や汚染制御に別の設計が必要な摩耗性の高いシステムには適さない可能性があります。これらの制限については、最初のバッチの後ではなく、マシンのサイズを決定する前に議論する必要があります。
2 つのシャフトが異なる働きをする場所
適切に設計されたデュアルシャフト システムでは、3 つのゾーンが連携して機能します。低速インペラ近くのバルクゾーンは質量の移動を維持します。分散要素近くの高せん断ゾーンは凝集物を破壊し、湿潤のための新しい表面を作成します。移行ゾーンは、両者の間で物質が交換される場所です。遷移が弱い場合、バッチのごく一部だけがせん断を受ける一方で、高速シャフトが高出力で動作する可能性があります。目に見える結果は、長いサイクルと一貫性のない分散です。
添加順序は混合システムの一部です。粉末は、バルクフローが吸収できる速度で添加する必要があります。粉末が濡れるよりも早く表面に放出されると、粉末が皮膚を形成したり、ドライポケットとして沈んだり、容器の壁に蓄積したりする可能性があります。低速シャフトは、高速シャフトが分散速度に達する前に回転する必要があり、高速シャフトは、乾燥または半乾燥のポケット内を走行するのではなく、濡れた材料を引き込むように配置される必要があります。これらの詳細は、速度の小さな変化よりも重要なことがよくあります。
独立した速度制御が利用可能な場合、2 つのシャフトはバッチ中に異なるプロファイルに従うことができます。初期段階では、組み込むためにより多くのバルクフローと適度なせん断が必要な場合があります。粉末が湿ってバッチが均一になったら、分散段階でより高い剪断力が必要になる場合があります。レットダウンでは、空気の巻き込みや温度上昇を避けるために、剪断力を制限したバルク混合が必要な場合があります。固定速度のマシンでも動作しますが、添加順序と充填レベルはより慎重に選択する必要があります。
容器に対するシャフトの位置も重要です。オフセンターの高速シャフトは、センターのものとは異なる流れパターンを生み出す可能性があります。壁に近すぎると、ディスクが壁を摩耗したり、壁の後ろにデッドゾーンができたりする可能性があります。底に近すぎると、容器が損傷したり、上から材料を引き出せなくなる可能性があります。正しい位置は、インペラの直径、容器の直径、充填高さ、および製品のレオロジーによって異なります。試運転中およびバッチサイズの変更後にチェックする必要があります。
デュアルシャフトレイアウトでは、適合が不十分な容器は修正されません。容器が低速インペラに対して広すぎる場合、壁層が静止したままになる可能性があります。容器の底が皿状または平坦でない場合、底層とバルクが入れ替わらないことがあります。バルクフローが到達しない位置に高速シャフトが配置されている場合、同じ小さな体積を繰り返し分散することになります。機械を注文する前に、容器の図面、インペラの直径、作業レベルを一緒に確認する必要があります。
分散品質に影響を与えるプロセス変数
粘度および固形分の負荷
チキソトロピー性製品の粘度は単一の数値ではありません。それは、せん断速度、時間、温度、湿らせた粉末の量によって変化します。固形分 50% では混合しやすい配合でも、液相が変化していなくても、固形分 65% では異なる材料になる可能性があります。機械は、最終的なレットダウン粘度だけでなく、バッチ中に発生する最高粘度を考慮して選択する必要があります。ハイソリッドバッチには、新しい粉末を湿らせるのに十分な遊離液体も必要です。それ以外の場合、ミキサーは乾燥相をペースト中に分配するように求められます。
流れ、速度、形状
先端速度は分散機を比較するのに役立ちますが、プロセスを完全に説明するものではありません。先端速度は同じだが直径が異なる 2 つのディスクにより、異なるせん断履歴と異なるポンピング パターンが生成されます。高せん断ゾーンを通過する回数も重要です。小さなディスクを高速で使用すると、局所的に強いせん断が発生する可能性がありますが、バルクフローが不十分な場合、バッチの大部分がそのゾーンに入らない可能性があります。実際の目標は最高速度ではありません。十分な剪断力があり、配合物を過熱したり不安定にしたりすることなく、均一に適用されます。
浸漬深さは、ディスクがバッチとどのように相互作用するかを制御します。ディスクが高すぎると、飛沫がはねたり、空気が混入したり、容器の下部から材料を汲み上げられなかったりする可能性があります。流量が低すぎると、意図した流れパターンが形成されず、底部が損傷する可能性があります。正しい深さは充填レベルと粘度によって変わります。バッチ中、オペレーターは高速シャフトが完全に浸されていること、およびバルクインペラが材料を壁と底からアクティブゾーンに移動させていることを確認する必要があります。
容器の形状は、せん断と回転率の両方に影響します。低速インペラと壁の間のクリアランスは壁の交換に影響します。高速ディスクと底の間の距離は底の流れに影響を与えます。配合やシャフト速度が変わらない場合でも、容器の形状が変化すると結果が変わる可能性があります。容器間でスケーリングする場合は、重要な比率を念頭に置いて、トライアルで検証してください。図面上では些細な形状の変更でも、粘性製品に新たなデッド ゾーンが生じる可能性があります。
添加、温度、空気
粉末の添加速度は、分散の問題の最も一般的な原因の 1 つです。急速に添加すると、利用可能な液体が過剰になり、乾燥したコアを含む塊が生成され、分散機への要求が増加する可能性があります。ゆっくりと添加すると時間がかかりますが、より均一なウェットアウトが得られます。適切な速度は、粉末のかさ密度、表面処理、および凝集傾向によって異なります。一部の製品では、真空下または制御されたフィーダーを使用して粉末を追加すると、一貫性が向上します。他の場合には、粉末をキャリア液体中に予め分散させることがより効果的である。
機械エネルギーは熱になるため、温度に注意する必要があります。高せん断分散では、特に熱伝達が不十分な粘稠な製品の場合、バッチ温度が急速に上昇する可能性があります。これは堅牢な配合では許容できるかもしれませんが、温度に敏感なポリマー、界面活性剤、または顔料に損傷を与える可能性があります。ジャケット、シャフト速度の制御、段階的な追加が役立ちます。温度センサーはジャケットだけでなく製品も測定し、バッチ記録には分散中に到達した最高温度を示す必要があります。
空気も隠れた変数です。低粘度では渦が空気を巻き込む可能性がありますが、高固形分ペーストでは粉末添加中に空気が閉じ込められる可能性があります。泡や取り込まれた気泡は、グラインド ゲージ上で分散不良のように見える場合があり、密度、導電性、またはコーティングの外観に影響を与える可能性があります。真空操作、ゆっくりとした添加、およびシャフトへの適切な浸漬により、空気の混入を減らすことができます。適切な解決策は、空気が表面から侵入するのか、粉末と一緒に侵入するのか、またはシールの漏れから侵入するのかによって異なります。
バッチ サイズと充填レベルは、配合と同様にフロー パターンに影響を与えます。容器が満杯すぎると水面の動きが制限され、流出のリスクが高まる可能性があります。容器が空すぎると、高速シャフトが不適切なポンピング位置に置かれたり、バルクインペラが部分的に覆われないままになったりする可能性があります。スケールダウン試験では、可能な限り、目的の生産容器と同じ形状と充填率を使用する必要があります。ジオメトリを一致させることができない場合は、速度と追加手順を直接コピーするのではなく、再確立する必要があります。
材料に適した構成を選択する
選択は単一の粘度値ではなく、書かれた義務から始まります。バッチサイズ、作業量、プロセス中の最高および最低粘度、固形分の投入量、粉末添加速度、目標分散を定義します。製品がニュートン性、ずり減粘性、チキソトロピー性、または降伏応力を受けやすいかどうかを述べます。最高温度、必要な真空または圧力、洗浄方法、および構成材料を含めます。これらの入力により、デュアルシャフト設計が適切かどうか、およびシャフトをどのように配置する必要があるかが決まります。
接液部とシールには早めの対処が必要です。製品は腐食性、摩耗性、または金属汚染に敏感な場合があります。エラストマーは液相および洗浄剤と適合する必要があります。シャフトシールは、製品の粘度、真空、および溶剤への曝露に対処する必要があります。油圧システムにより、メンテナンスの境界がさらに増えます。ホース、継手、オイルを製品から遠ざける必要があり、リフト システムは混合エリアを損なうことなく保守可能でなければなりません。サプライヤーは、意図された用途のための実際の材質とオプションを確認する必要があります。
油圧リフトは容器とワークフローに適合させる必要があります。洗浄や容器交換のためにシャフトをバッチから離すのに十分なストロークが必要です。キャリッジは作業高さで安定しており、動作中にずれてはなりません。キャリッジが安全な位置にない限り、制御装置はシャフトの回転を防止する必要があり、システムにはガードと明確なロックアウト ポイントが含まれている必要があります。これらは実際的な詳細ですが、ダウンタイム、オペレーターの安全、製品汚染のリスクに影響します。
シャフトの配置、リフトへのアクセス、および容器の形状は、選択時に一緒に検討する必要があります。
二軸分散機がすべての高粘度製品にとって自動的に適切な選択となるわけではありません。低粘度のレットダウンや濡れやすい製品には、1 台の高速分散機で十分な場合があります。プラネタリーミキサーは、インペラでポンプで送り出すことができない非常に硬いペーストの場合に適している場合があります。ターゲットが分散のみで達成できる範囲を下回る狭い粒度分布である場合、ビーズミルが必要になる場合があります。決定は混合タスク、つまりバルクフロー、湿潤、解凝集、熱伝達、および洗浄に従って行う必要があります。の TENCAN 油圧二軸分散機 単一の速度やパワーの数値に対してではなく、それらのタスクに対して評価する必要があります。
有意義な試験では、最終的な配合だけでなく、生産追加シーケンスも再現する必要があります。シャフト速度、可能であればチップ速度、添加時間、バッチ温度、真空レベル、および目視観察を記録します。製品を最後だけでなく、いくつかのポイントでテストします。粉砕ゲージ、レオロジー、色、光沢、または濾過テストにより、分散が均一かどうかがわかります。トライアルに予想よりも長いサイクルが必要な場合は、速度を上げる前にフロー パターンを確認してください。速度を上げると、熱と空気を追加しながらバルクフローの問題を隠すことができます。
コントロールは、プロセスを単に可能にするだけでなく、再現可能にする必要があります。有用な記録には、シャフト速度、消費電力、バッチ温度、真空レベル、添加時間、各段階の開始点が含まれます。レシピ制御により、オペレーターが低速段階をスキップしたり、粉末が濡れる前に分散機の速度を上げることを防ぐことができます。機械が複数の製品に使用される場合、アクセス制御と洗浄ステータスが明確である必要があります。制御パッケージは実際のワークフローに適合する必要があります。複雑なレシピシステムでは、適合が不十分な容器や一貫性のない粉末供給を補うことはできません。
スケールアップ、クリーニング、保守点検
スケールアップは、同じ rpm を維持することに依存できません。ディスクが大きいほど、同じシャフト速度でも先端速度が速くなり、容器が大きいほど、循環時間と熱伝達面積が異なります。制御メカニズムに応じて、スケールアップでは一定の先端速度、単位体積あたりの一定の出力、または基準の組み合わせが使用される場合があります。せん断を維持する変更はバルクフローを維持しない可能性があるため、選択は製品に対してテストする必要があります。パイロット バッチは、分散品質、温度上昇、サイクル タイムを同時に評価する必要があります。
機械がアクセスできるように設計されていると、掃除が簡単になります。油圧リフトは、インペラ、シャフト、および容器を検査および清掃できる位置までシャフトを上昇させる必要があります。シール、シャフトカラー、容器底部の周りのデッドゾーンにはアクセスできる必要があります。製品を頻繁に交換する場合、洗浄性と相互汚染のリスクが分散性能と同じくらい重要になる可能性があります。油漏れや閉じ込められた物質が別のリスクを引き起こす可能性があるため、洗浄の検証には、製品と接触する部分だけでなく、油圧エリアも含める必要があります。
保守点検は、流れと製品の品質に影響を与える部品に重点を置く必要があります。インペラに磨耗、歪み、または留め具の緩みがないか点検します。シャフトの振れとカップリングのアライメントを確認します。シールの漏れ、作動油の漏れ、ホースの損傷を探してください。リフトが位置を保持し、リミットスイッチが機能することを確認します。消費電力、振動、またはバッチ時間の変化は、製品の摩耗または変化の初期の兆候である可能性があります。これらの記録は傾向を示すため、1 回限りの検査よりも役立ちます。
トラブルシューティングは速度ではなく流れから始める必要があります。製品が粗い場合は、最終粉砕チェックの前に、粉末が高せん断ゾーンに入っているかどうか、およびバッチが均一であるかどうかを確認してください。バッチが過熱している場合は、分散時間を短縮する前に、添加速度とシャフトの浸漬を見直してください。エアが混入している場合は、表面の動きや粉体の供給方法を確認してください。これらのチェックにより、配合の問題を機械や手順の問題から分離し、レシピへの不必要な変更を防ぎます。
安全検査は製品と油圧システムの両方を対象とする必要があります。シャフト ガード、非常停止、およびリミット スイッチが機能していなければなりません。立坑付近で作業を行う前にリフトをロックアウトし、容器が動かないように固定する必要があります。油圧ホースは、高温の表面やオペレーターがアクセスできるエリアから遠ざけて配線する必要があります。トレーニングには、シャフトの失速、リフトのドリフト、またはシールの漏れが発生した場合の対処方法を含める必要があります。これらの手順は人々を保護するだけでなく、小さな欠陥がバッチ損失につながることも防ぎます。
油圧式二軸分散機をご指定の際は、実際の原料を使用した工程、添加順序、洗浄方法などをサプライヤーにご確認ください。マシンは、簡単な最終的な失敗ではなく、バッチの困難な部分に合わせて選択する必要があります。適切に適合したシステムにより、オペレーターはすべてのバッチをテストすることなく、バルクフローとせん断を制御できます。