
Hydraulischer Doppelwellen-Dispergierer: Mischanleitung
Eine Dispergiercharge, die länger als erwartet läuft, sieht oft wie ein Formulierungsproblem aus. Das Pigment benetzt sich nicht, der Füllstoff verklumpt oder der Endwert des Mahlgrads bleibt hartnäckig hoch. Bediener fügen mehr Dispergiermittel hinzu, verlängern den Zyklus oder erhöhen die Geschwindigkeit, aber die Charge weist immer noch Streifen, Agglomerate oder eine instabile Viskosität auf. In vielen dieser Fälle ist die Formulierung nicht der erste Anlaufpunkt. Der Mischer ist möglicherweise nicht in der Lage, hochviskoses Material durch die Zone mit hoher Scherung zu bewegen.
Wenn die Feststoffbeladung zunimmt und die flüssige Phase weniger verfügbar wird, verwandelt sich ein Produkt von einer niedrigviskosen Flüssigkeit in eine Paste, ein Gel oder eine thixotrope Masse. Ein Einwellenmischer muss dann zwei gegensätzliche Aufgaben erfüllen: die gesamte Charge umwälzen und eine starke lokale Scherung erzeugen. Ein hydraulischer Doppelwellen-Dispergierer beseitigt diese Konflikte mit separaten Misch- und Dispergierwellen, aber das Konzept funktioniert nur, wenn Maschine, Behälter und Prozess auf das Material abgestimmt sind.
Der wahre Engpass bei der hochviskosen Dispersion
Bei niedriger Viskosität kann eine Hochgeschwindigkeitsscheibe Material aus der Charge ziehen und einen sichtbaren Wirbel erzeugen. Bei hoher Viskosität kann es sein, dass dieselbe Scheibe nur einen lokalen Hohlraum erzeugt. Das Schüttgut außerhalb der Scheibenzone kann nahezu stationär bleiben, sodass an der Oberfläche hinzugefügtes Pulver nicht in das Scherfeld transportiert wird. Fließspannung und Scherverdünnung verschlimmern das Problem: Das Material bewegt sich leicht in der Nähe des Laufrads und verhält sich anderswo wie ein Feststoff.
Ein einzelner Schaft ist daher ein Kompromiss. Ein großes Laufrad sorgt für Schüttgutumschlag, aber geringe lokale Scherung. Eine kleine Hochgeschwindigkeitsscheibe sorgt für starke Scherung, aber begrenztes Pumpen. Eine Erhöhung der Wellengeschwindigkeit zum Ausgleich erhöht häufig die Temperatur, zieht Luft in die Charge und erzeugt eine schmale aktive Zone anstelle eines gleichmäßigen Produkts. Das Ergebnis ist eine Charge, die an der Oberseite gemischt aussehen kann, während sich in der Nähe der Wand oder des Bodens Agglomerate verbergen.
Energie allein löst kein Strömungsproblem. Ein Mischer kann eine hohe Leistung verbrauchen, während der Großteil der Charge außerhalb der aktiven Zone verbleibt, da die Leistung in der Nähe des Laufrads konzentriert ist. Deshalb können zwei Maschinen mit ähnlicher installierter Leistung unterschiedliche Ergebnisse liefern. Die nützlichen Fragen sind, wo die Scherung angewendet wird, wie oft das Material sie durchläuft und ob der Massenfluss stark genug ist, um die Zone aufzufrischen. Eine Doppelwellenkonstruktion ist wertvoll, wenn sie diese drei Bedingungen verbessert, ohne übermäßige Hitze oder Lufteinschlüsse zu erzeugen.
Die Symptome treten meist vor der abschließenden Qualitätsprüfung auf. An der Behälterwand, dem Schacht oder der Oberfläche der Charge kann sich Pulver ansammeln. Der Mischer klingt möglicherweise stabil, während das Produkt Farbstreifen, Glanzschwankungen, grobe Partikel auf einem Mahlgradmesser oder eine Viskosität aufweist, die von Charge zu Charge schwankt. In schwerwiegenderen Fällen kann eine örtliche Überhitzung hitzeempfindliche Inhaltsstoffe beschädigen oder zu Lösungsmittelverlusten führen.
Es hilft auch, die Dispersion vom Mahlen zu trennen. Ein Dispergierer benetzt Pulver, löst lose Agglomerate auf, verteilt Partikel und trägt zur Stabilisierung der Suspension bei. Es reduziert nicht notwendigerweise die Primärpartikelgröße harter Kristalle oder Pigmente. Wenn das Ziel eine echte Zerkleinerung erfordert, kann nach der Dispergierung eine Perlmühle oder ein weiterer Mahlschritt erforderlich sein. Die Erwartung, dass ein Dispergierer diese Arbeit übernimmt, kann zu übermäßig langen Zykluszeiten und unrealistischen Spezifikationen führen.
Das Hinzufügen von Zeit ist keine zuverlässige Lösung. Sobald ein Agglomerat vollständig benetzt und stabilisiert ist, kann zusätzliches Mischen kaum dazu beitragen, es aufzubrechen. Wenn die Charge bereits geliert ist oder einen stabilen Schaum gebildet hat, kann eine stärkere Scherung das Problem verschlimmern. Die praktische Frage ist, ob der Mischer bei kontrollierter Temperatur schnell genug Material zwischen der Masse und der Zone mit hoher Scherung austauschen kann, bevor die Formulierung zu zerfallen beginnt.
So funktioniert ein hydraulischer Doppelwellen-Dispergierer
Ein hydraulischer Doppelwellen-Dispergierer verwendet zwei Wellen im selben Behälter. Eine Welle trägt normalerweise ein Laufrad mit niedriger Drehzahl für die Massenbewegung; das andere trägt ein Hochgeschwindigkeits-Dispergierelement für lokalisierte Scherung. Der TENCAN hydraulischer Doppelwellenverteiler gehört zu dieser Geräteklasse. Das Hydrauliksystem dieses Maschinentyps wird üblicherweise zum Heben und Positionieren des Schachts verwendet, was den Zugang zum Behälter, die Reinigung und unterschiedliche Chargenhöhen erleichtert. Die genaue Wellengeometrie, die Drehzahlbereiche und das Steuerungspaket sollten für jede Anwendung mit dem Lieferanten bestätigt werden.
Die langsamlaufende Welle ist das Bulk-Flow-System. Abhängig vom Material kann es sich um eine Anker-, Tor-, Helix- oder Paddelform handeln. Seine Aufgabe besteht nicht darin, die feinste Dispersion zu erzeugen; Es soll die gesamte Charge in Bewegung halten, das Material in Richtung der Hochgeschwindigkeitswelle schieben und stehende Schichten an Wand und Boden verhindern. In einem Produkt mit hohem Feststoffgehalt ist es diese Massenbewegung, die die Zone mit hoher Scherung effektiv macht. Ohne sie arbeitet der Dispergierer nur mit dem Material, das zufällig die Scheibe erreicht.
Die Hochgeschwindigkeitswelle sorgt für die Zerstreuungswirkung. Eine Sägezahnscheibe oder ein ähnliches Element mit hoher Scherung erzeugt in der Nähe ihrer Zähne und ihrer Spitze hohe Geschwindigkeitsgradienten. Die stärkste Scherung findet in der Nähe des Laufrads statt und nicht im gesamten Behälter. Spitzengeschwindigkeit, Scheibendurchmesser, Zahngeometrie und Eintauchtiefe beeinflussen alle, wie viel Energie die Agglomerate erreicht. Die Hochgeschwindigkeitswelle pumpt Material auch radial und kann bei niedriger Viskosität einen Wirbel erzeugen. Bei einer viskosen Charge ist das Strömungsmuster anders und das Massenlaufrad gewinnt an Bedeutung.
Der hydraulische Hub verändert die Nutzungsweise der Maschine. Durch das Absenken der Schächte auf die richtige Tiefe wird das Hochgeschwindigkeitselement in den Arbeitsbereich gebracht, ohne dass es zu nahe am Boden läuft. Das Anheben des Wagens ermöglicht den Zugang zum Behälterwechsel, zur Inspektion und Reinigung. Außerdem kann der Bediener die Eintauchtiefe anpassen, wenn sich der Füllstand der Charge ändert. Der sichere Betrieb hängt von Schutzvorrichtungen, Grenzwertkontrollen und einem Verfahren ab, das Bewegungen verhindert, während die Wellen laufen oder sich Personal in der Nähe des Schiffes aufhält.
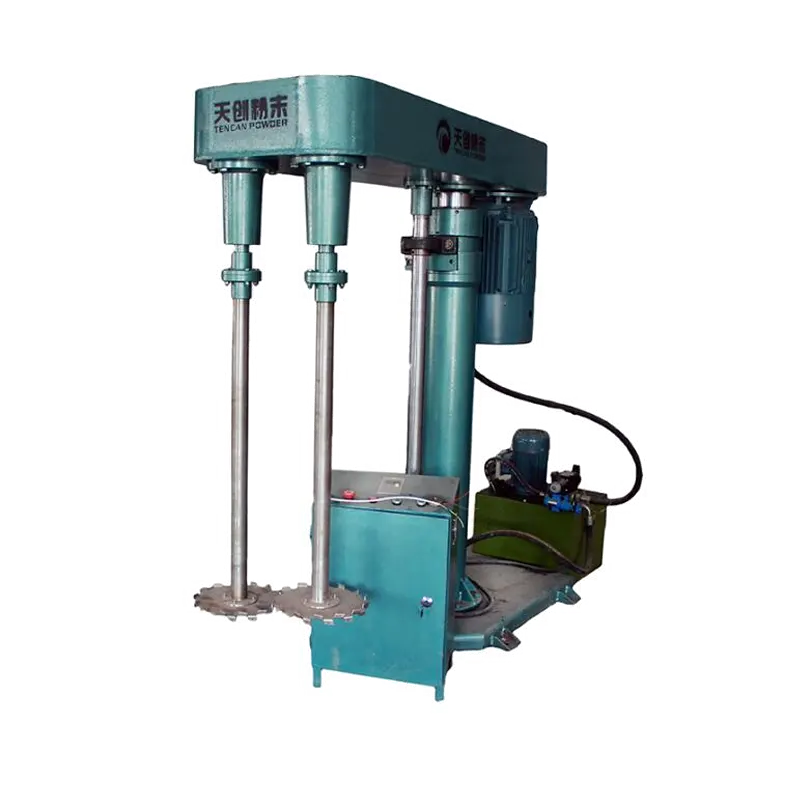
Das hydraulische Doppelwellendesign trennt das Massenmischen von der Dispergierung mit hoher Scherung, sodass jede Funktion an die Charge angepasst werden kann.
Die Konfiguration ist wichtiger als das Etikett. Einige Maschinen verwenden feste Wellenpositionen; andere ermöglichen den Versatz der Hochgeschwindigkeitswelle oder die unabhängige Steuerung der Geschwindigkeiten. Einige sind mit Vakuum-, Ummantelungs- oder Gefäßabstreifoptionen ausgestattet. Jede Wahl wirkt sich auf das Strömungsmuster und die erreichbare Streuung aus. Eine Doppelwellenmaschine mit unabhängiger Geschwindigkeitsregelung kann auf ein Produkt mit sich während der Charge ändernder Viskosität abgestimmt werden. Der Bediener benötigt jedoch weiterhin ein Verfahren, das definiert, wann jede Welle mit welcher Geschwindigkeit laufen soll.
Die Leistungsaufnahme ist ein nützlicher Indikator, sie sollte jedoch zusammen mit der Viskosität und dem Füllstand der Charge abgelesen werden. Eine steigende Leistungsaufnahme kann bedeuten, dass die Charge zähflüssiger wird, der Dispergierer in einer schwereren Masse arbeitet oder der Schacht zu tief ist. Eine sinkende Leistungsaufnahme kann bedeuten, dass das Produkt dünner wird, die Welle den Kontakt zur Masse verloren hat oder der Füllstand der Charge gesunken ist. Betreiber sollten die Leistung an definierten Punkten in der Charge aufzeichnen und Trends vergleichen, anstatt sich auf einen einzelnen Grenzwert zu verlassen.
Auch die Ausstattungsklasse hat ihre Grenzen. Es handelt sich nicht um einen Trockenpulvermischer und es ist kein Ersatz für eine Perlmühle, wenn eine echte Partikelgrößenreduzierung erforderlich ist. Für sehr niedrigviskose Produkte, bei denen ein einfacher Hochgeschwindigkeitsdispergierer bereits für ausreichend Durchfluss sorgt, oder für stark abrasive Systeme, bei denen Verschleißschutz und Kontaminationskontrolle ein anderes Design erfordern, ist es möglicherweise nicht geeignet. Diese Grenzwerte sollten vor der Dimensionierung der Maschine besprochen werden, nicht erst nach der ersten Charge.
Wo die beiden Wellen unterschiedliche Arbeit leisten
In einem durchdachten Doppelwellensystem arbeiten drei Zonen zusammen. Die Massenzone in der Nähe des langsam laufenden Laufrads hält die Masse in Bewegung. Die Zone mit hoher Scherung in der Nähe des Dispergierelements zersetzt Agglomerate und schafft eine frische Oberfläche zur Benetzung. In der Übergangszone findet der materielle Austausch zwischen beiden statt. Wenn der Übergang schwach ist, läuft die Hochgeschwindigkeitswelle möglicherweise mit hoher Leistung, während nur ein kleiner Teil der Charge Scherung erfährt. Das sichtbare Ergebnis ist ein langer Zyklus und eine inkonsistente Verteilung.
Die Reihenfolge der Zugabe ist Teil des Mischsystems. Das Pulver sollte in einer Menge zugegeben werden, die der Massenstrom aufnehmen kann. Wenn Pulver schneller auf die Oberfläche gelangt, als es benetzt werden kann, kann es eine Haut bilden, als trockene Taschen absinken oder sich an der Gefäßwand ansammeln. Die Welle mit niedriger Drehzahl sollte sich drehen, bevor die Welle mit hoher Drehzahl auf Dispergiergeschwindigkeit gebracht wird, und die Welle mit hoher Drehzahl sollte so positioniert sein, dass sie benetztes Material ansaugt, anstatt in einer trockenen oder halbtrockenen Tasche zu laufen. Diese Details sind oft wichtiger als eine kleine Geschwindigkeitsänderung.
Wenn eine unabhängige Geschwindigkeitsregelung verfügbar ist, können die beiden Wellen während einer Charge unterschiedlichen Profilen folgen. In frühen Stadien sind für die Einarbeitung möglicherweise mehr Massenfluss und mäßige Scherkräfte erforderlich. Sobald das Pulver benetzt ist und die Charge gleichmäßig ist, ist in der Dispergierstufe möglicherweise eine höhere Scherung erforderlich. Bei der Entspannung ist möglicherweise ein Massenmischen mit begrenzter Scherung erforderlich, um Lufteinschlüsse oder einen Temperaturanstieg zu vermeiden. Eine Maschine mit fester Drehzahl kann weiterhin funktionieren, allerdings müssen Zugabereihenfolge und Füllhöhe sorgfältiger gewählt werden.
Auch die Position der Welle relativ zum Schiff ist wichtig. Eine außermittige Hochgeschwindigkeitswelle kann ein anderes Strömungsmuster erzeugen als eine zentrierte Welle. Zu nah an der Wand kann die Scheibe die Wand abnutzen oder eine tote Zone dahinter erzeugen. Zu nah am Boden kann das Gefäß beschädigen oder es kann sein, dass kein Material von oben angesaugt wird. Die richtige Position hängt vom Laufraddurchmesser, Behälterdurchmesser, Füllhöhe und Produktrheologie ab. Sie sollte bei der Inbetriebnahme und nach jeder Änderung der Chargengröße überprüft werden.
Das Doppelwellen-Layout korrigiert ein schlecht angepasstes Schiff nicht. Wenn der Behälter zu breit für das Laufrad mit niedriger Drehzahl ist, können Wandschichten stationär bleiben. Wenn der Behälterboden falsch gewölbt oder flach ist, tauscht sich die untere Schicht möglicherweise nicht mit der Masse aus. Wenn die Hochgeschwindigkeitswelle dort positioniert ist, wo der Massenstrom nie ankommt, verteilt sie immer wieder das gleiche kleine Volumen. Behälterzeichnungen, Laufraddurchmesser und Arbeitshöhen sollten vor der Bestellung der Maschine gemeinsam überprüft werden.
Prozessvariablen, die die Dispersionsqualität beeinflussen
Viskosität und Feststoffbeladung
Die Viskosität ist in einem thixotropen Produkt keine einzelne Zahl. Sie ändert sich mit der Schergeschwindigkeit, der Zeit, der Temperatur und der Menge des benetzten Pulvers. Eine Formulierung, die sich bei 50 Prozent Feststoffgehalt leicht mischen lässt, kann bei 65 Prozent zu einem anderen Material werden, selbst wenn die flüssige Phase unverändert bleibt. Die Maschine muss für die höchste Viskosität ausgewählt werden, die sie während der Charge erreicht, und nicht nur für die endgültige Ablassviskosität. Chargen mit hohem Feststoffgehalt benötigen außerdem genügend freie Flüssigkeit, um neues Pulver zu benetzen. andernfalls wird der Mischer gebeten, eine trockene Phase durch eine Paste zu verteilen.
Strömung, Geschwindigkeit und Geometrie
Die Geschwindigkeit der Spitze ist für den Vergleich von Dispergatoren hilfreich, stellt jedoch keine vollständige Beschreibung des Prozesses dar. Zwei Scheiben mit der gleichen Spitzengeschwindigkeit, aber unterschiedlichen Durchmessern erzeugen unterschiedliche Scherverläufe und unterschiedliche Pumpmuster. Auch die Anzahl der Durchgänge durch die Zone mit hoher Scherung spielt eine Rolle. Eine kleine Scheibe mit hoher Geschwindigkeit kann eine starke lokale Scherung erzeugen, aber wenn der Massenfluss schlecht ist, gelangt der Großteil der Charge möglicherweise nie in diese Zone. Das praktische Ziel ist nicht die Höchstgeschwindigkeit; Es ist eine ausreichende Scherung erforderlich, die gleichmäßig angewendet wird, ohne die Formulierung zu überhitzen oder zu destabilisieren.
Die Eintauchtiefe steuert, wie die Scheibe mit der Charge interagiert. Wenn die Scheibe zu hoch läuft, kann es sein, dass sie spritzt, Luft mitreißt oder das Material nicht aus dem unteren Teil des Behälters pumpt. Wenn der Wasserstand zu niedrig ist, erzeugt er möglicherweise nicht das gewünschte Strömungsmuster und kann den Boden beschädigen. Die richtige Tiefe ändert sich mit Füllstand und Viskosität. Während einer Charge sollte der Bediener sicherstellen, dass die Hochgeschwindigkeitswelle vollständig eingetaucht ist und dass das Schüttgut-Laufrad Material von der Wand und dem Boden in die aktive Zone befördert.
Die Gefäßgeometrie beeinflusst sowohl die Scherung als auch den Umsatz. Der Abstand zwischen dem langsam laufenden Laufrad und der Wand beeinflusst den Wandaustausch; Der Abstand zwischen der Hochgeschwindigkeitsscheibe und dem Boden beeinflusst die Bodenströmung. Eine Änderung der Gefäßform kann das Ergebnis verändern, selbst wenn die Rezeptur und die Wellengeschwindigkeiten unverändert bleiben. Behalten Sie beim Skalieren zwischen Gefäßen die wichtigen Verhältnisse im Auge, überprüfen Sie diese jedoch durch einen Versuch. Geometrieänderungen, die auf einer Zeichnung geringfügig erscheinen, können in einem viskosen Produkt eine neue Totzone erzeugen.
Zugabe, Temperatur und Luft
Die Pulverzugabegeschwindigkeit ist eine der häufigsten Ursachen für Dispergierprobleme. Eine schnelle Zugabe kann die verfügbare Flüssigkeit überfordern, Klumpen mit trockenen Kernen bilden und die Anforderungen an den Dispergierer erhöhen. Eine langsame Zugabe kostet Zeit, führt aber zu einer gleichmäßigeren Benetzung. Die richtige Menge hängt von der Schüttdichte des Pulvers, der Oberflächenbehandlung und der Agglomerationsneigung ab. Bei einigen Produkten verbessert die Zugabe von Pulver unter Vakuum oder mit einer kontrollierten Zuführung die Konsistenz. In anderen Fällen ist das Vordispergieren des Pulvers in einer Trägerflüssigkeit effektiver.
Auf die Temperatur muss geachtet werden, da mechanische Energie in Wärme umgewandelt wird. Eine Dispergierung mit hoher Scherung kann die Chargentemperatur schnell ansteigen lassen, insbesondere bei einem viskosen Produkt mit schlechter Wärmeübertragung. Das mag für eine robuste Formulierung akzeptabel sein, kann aber temperaturempfindliche Polymere, Tenside oder Pigmente beschädigen. Ummantelung, kontrollierte Wellengeschwindigkeiten und stufenweise Zugabe können hilfreich sein. Der Temperatursensor sollte das Produkt messen, nicht nur den Mantel, und das Chargenprotokoll sollte die maximale Temperatur anzeigen, die während der Dispergierung erreicht wird.
Luft ist eine weitere versteckte Variable. Ein Wirbel kann bei niedriger Viskosität Luft mitreißen, während eine Paste mit hohem Feststoffgehalt während der Pulverzugabe Luft einschließen kann. Schaum oder eingeschlossene Blasen können auf einem Mahlmesser wie eine schlechte Dispersion aussehen und die Dichte, Leitfähigkeit oder das Aussehen der Beschichtung beeinträchtigen. Vakuumbetrieb, langsamere Zugabe und entsprechendes Eintauchen der Welle können Lufteinschlüsse reduzieren. Die richtige Lösung hängt davon ab, ob die Luft an der Oberfläche, mit dem Pulver oder durch eine undichte Dichtung eindringt.
Chargengröße und Füllgrad beeinflussen das Fließbild ebenso wie die Rezeptur. Ein zu voller Behälter kann die Oberflächenbewegung einschränken und das Risiko eines Verschüttens erhöhen. Ein zu leerer Behälter kann dazu führen, dass sich die Hochgeschwindigkeitswelle in einer schlechten Pumpposition befindet oder das Schüttgut-Laufrad teilweise unbedeckt bleibt. Bei Scale-Down-Versuchen sollte nach Möglichkeit die gleiche Geometrie und das gleiche Füllverhältnis wie beim vorgesehenen Produktionsbehälter verwendet werden. Wenn die Geometrie nicht angepasst werden kann, sollte das Geschwindigkeits- und Additionsverfahren wiederhergestellt und nicht direkt kopiert werden.
Auswahl der richtigen Konfiguration für das Material
Die Auswahl beginnt mit einer schriftlichen Pflicht, nicht mit einem einzelnen Viskositätswert. Definieren Sie die Chargengröße, das Arbeitsvolumen, die höchste und niedrigste Viskosität während des Prozesses, die Feststoffbeladung, die Pulverzugaberate und die Zieldispersion. Geben Sie an, ob das Produkt Newtonsches, strukturviskoses, thixotropes oder zur Streckgrenze neigendes Produkt ist. Berücksichtigen Sie die maximale Temperatur, das erforderliche Vakuum oder den erforderlichen Druck, die Reinigungsmethode und die Konstruktionsmaterialien. Diese Eingaben bestimmen, ob eine Doppelwellenkonstruktion geeignet ist und wie die Wellen angeordnet werden sollten.
Benetzte Teile und Dichtungen verdienen frühzeitige Aufmerksamkeit. Das Produkt kann korrosiv, abrasiv oder empfindlich gegenüber Metallverunreinigungen sein. Elastomere müssen mit der flüssigen Phase und den Reinigungsmitteln verträglich sein. Wellendichtungen müssen der Produktviskosität, dem Vakuum und der Lösungsmitteleinwirkung standhalten. Ein hydraulisches System fügt eine weitere Wartungsgrenze hinzu: Schläuche, Armaturen und Öl müssen vom Produkt ferngehalten werden und das Hebesystem muss gewartet werden können, ohne den Mischbereich zu beeinträchtigen. Der Lieferant sollte die tatsächlichen Materialien und Optionen für die beabsichtigte Anwendung bestätigen.
Der hydraulische Hub sollte auf das Schiff und den Arbeitsablauf abgestimmt sein. Der Hub muss groß genug sein, um die Schäfte zum Reinigen und Behälterwechsel aus der Charge zu heben. Der Schlitten sollte stabil auf der Arbeitshöhe stehen und während des Betriebs nicht abdriften. Die Steuerungen sollten die Drehung der Welle verhindern, es sei denn, der Schlitten befindet sich in einer sicheren Position, und das System sollte Schutzvorrichtungen und eindeutige Sperrpunkte umfassen. Dies sind zwar praktische Details, sie wirken sich jedoch auf Ausfallzeiten, die Sicherheit des Bedieners und das Risiko einer Produktkontamination aus.
Schachtanordnung, Aufzugszugang und Behältergeometrie sollten bei der Auswahl gemeinsam überprüft werden.
Nicht für jedes hochviskose Produkt ist ein Doppelwellendispergierer automatisch die richtige Wahl. Für eine niedrigviskose Lösung oder ein Produkt, das leicht benetzt, kann ein einzelner Hochgeschwindigkeitsdispergierer ausreichend sein. Für eine sehr steife Paste, die nicht mit einem Laufrad gepumpt werden kann, ist ein Planetenmischer möglicherweise besser geeignet. Eine Perlmühle kann erforderlich sein, wenn das Ziel eine enge Partikelgrößenverteilung ist, die unter dem liegt, was durch Dispergierung allein erreicht werden kann. Die Entscheidung sollte sich an der Mischaufgabe orientieren: Schüttgutfluss, Benetzung, Desagglomeration, Wärmeübertragung und Reinigung. Der TENCAN hydraulischer Doppelwellenverteiler sollten anhand dieser Aufgaben bewertet werden, nicht anhand einer einzelnen Geschwindigkeits- oder Leistungszahl.
Ein aussagekräftiger Versuch sollte die Reihenfolge der Produktionszugabe reproduzieren, nicht nur die endgültige Formulierung. Notieren Sie die Wellengeschwindigkeiten, Spitzengeschwindigkeiten (falls verfügbar), Zugabezeit, Chargentemperatur, Vakuumniveau und visuelle Beobachtungen. Testen Sie das Produkt an mehreren Stellen, nicht erst am Ende. Ein Mahlgrad-, Rheologie-, Farb-, Glanz- oder Filtrationstest kann zeigen, ob die Dispersion gleichmäßig ist. Wenn der Versuch einen längeren Zyklus als erwartet erfordert, überprüfen Sie das Strömungsmuster, bevor Sie die Geschwindigkeit erhöhen. Eine höhere Geschwindigkeit kann ein Problem mit der Massenströmung bei der Zugabe von Wärme und Luft verbergen.
Kontrollen sollten den Prozess wiederholbar und nicht nur möglich machen. Zu den nützlichen Aufzeichnungen gehören Wellengeschwindigkeiten, Leistungsaufnahme, Chargentemperatur, Vakuumniveau, Zugabezeit und der Punkt, an dem jede Stufe beginnt. Die Rezeptsteuerung kann verhindern, dass Bediener eine Stufe mit niedriger Geschwindigkeit überspringen oder die Dispergiergeschwindigkeit erhöhen, bevor das Pulver benetzt ist. Wenn die Maschine für mehrere Produkte verwendet wird, sollten Zugangskontrolle und Reinigungsstatus klar sein. Das Steuerungspaket sollte zum tatsächlichen Arbeitsablauf passen; Ein komplexes Rezeptsystem kann einen schlecht abgestimmten Behälter oder eine inkonsistente Pulverzufuhr nicht ausgleichen.
Skalierungs-, Reinigungs- und Wartungsprüfungen
Beim Scale-up kann man sich nicht darauf verlassen, die gleiche Drehzahl beizubehalten. Eine größere Scheibe hat bei gleicher Wellengeschwindigkeit eine höhere Spitzengeschwindigkeit und ein größerer Behälter hat eine andere Umwälzzeit und Wärmeübertragungsfläche. Abhängig vom Steuermechanismus kann bei der Skalierung eine konstante Spitzengeschwindigkeit, eine konstante Leistung pro Volumeneinheit oder eine Kombination von Kriterien verwendet werden. Die Wahl sollte anhand des Produkts getestet werden, da eine Änderung, die die Scherung beibehält, möglicherweise nicht den Massenfluss beibehält. Pilotchargen sollten gleichzeitig hinsichtlich Dispersionsqualität, Temperaturanstieg und Zykluszeit bewertet werden.
Die Reinigung ist einfacher, wenn die Maschine zugänglich gestaltet ist. Der hydraulische Aufzug sollte die Wellen in eine Position heben, in der die Laufräder, die Welle und der Behälter inspiziert und gereinigt werden können. Totzonen um Dichtungen, Schachtmanschetten und den Behälterboden sollten zugänglich sein. Wenn das Produkt häufig gewechselt wird, können die Reinigungsfähigkeit und das Risiko einer Kreuzkontamination genauso wichtig sein wie die Dispersionsleistung. Die Reinigungsvalidierung sollte den hydraulischen Bereich umfassen und nicht nur die produktberührenden Teile, da Öllecks oder eingeschlossenes Material ein separates Risiko darstellen können.
Wartungsprüfungen sollten sich auf die Teile konzentrieren, die den Durchfluss und die Produktqualität beeinflussen. Untersuchen Sie die Laufräder auf Verschleiß, Verformung oder lockere Befestigungselemente. Wellenschlag und Kupplungsausrichtung prüfen. Suchen Sie nach Dichtungslecks, Hydrauliköllecks und beschädigten Schläuchen. Vergewissern Sie sich, dass der Lift seine Position hält und dass die Endschalter funktionieren. Eine Änderung der Leistungsaufnahme, der Vibration oder der Chargenzeit kann ein frühes Anzeichen für Verschleiß oder eine Veränderung des Produkts sein. Diese Aufzeichnungen sind nützlicher als eine einmalige Inspektion, da sie Trends aufzeigen.
Die Fehlerbehebung sollte beim Durchfluss und nicht bei der Geschwindigkeit beginnen. Wenn das Produkt grob ist, prüfen Sie vor der abschließenden Mahlkontrolle, ob Pulver in die Zone mit hoher Scherung gelangt und ob die Charge gleichmäßig ist. Wenn die Charge überhitzt, überprüfen Sie die Zugabegeschwindigkeit und das Eintauchen des Schafts, bevor Sie die Dispergierzeit verkürzen. Wenn Luft mitgerissen wird, überprüfen Sie die Oberflächenbewegung und die Pulverzufuhrmethode. Diese Prüfungen trennen ein Rezepturproblem von einem Maschinen- oder Verfahrensproblem und verhindern unnötige Änderungen am Rezept.
Sicherheitsprüfungen sollten sowohl das Produkt als auch das Hydrauliksystem umfassen. Schachtschutz, Not-Aus und Endschalter müssen funktionsfähig sein. Vor allen Arbeiten im Schachtbereich ist der Aufzug zu verriegeln und das Schiff gegen Bewegung zu sichern. Hydraulikschläuche sollten von heißen Oberflächen und Bedienerzugangsbereichen entfernt verlegt werden. Die Schulung sollte beinhalten, was zu tun ist, wenn die Wellen blockieren, der Aufzug abdriftet oder eine Dichtung undicht ist. Diese Verfahren schützen den Menschen und verhindern zudem, dass kleine Fehler zu Chargenverlusten werden.
Bevor Sie einen hydraulischen Doppelwellen-Dispergierer spezifizieren, bestätigen Sie den Prozess mit dem Lieferanten unter Verwendung des tatsächlichen Materials, der vorgesehenen Zugabereihenfolge und der Reinigungsmethode. Die Maschine sollte für den schwierigen Teil der Charge ausgewählt werden, nicht für die einfache Endabnahme. Ein gut abgestimmtes System gibt dem Bediener die Kontrolle über Schüttgutfluss und Scherung, ohne jede Charge in einen Test zu verwandeln.