
Dispersor Hidráulico de Eixo Duplo: Guia de Mistura
Um lote de dispersão que dura mais tempo do que o esperado muitas vezes parece um problema de formulação. O pigmento não fica umedecido, o enchimento forma grumos ou a leitura final do medidor de moagem permanece teimosamente alta. Os operadores adicionam mais dispersante, estendem o ciclo ou aumentam a velocidade, mas o lote ainda apresenta estrias, aglomerados ou viscosidade instável. Em muitos destes casos, a formulação não é o primeiro lugar a procurar. O misturador pode não conseguir manter o material de alta viscosidade em movimento através da zona de alto cisalhamento.
À medida que a carga de sólidos aumenta e a fase líquida se torna menos disponível, um produto passa de um fluido de baixa viscosidade para uma pasta, gel ou massa tixotrópica. Um misturador de eixo único tem então que realizar duas tarefas conflitantes: circular todo o lote e criar intenso cisalhamento local. Um dispersor hidráulico de eixo duplo aborda conflitos com eixos separados de mistura e dispersão, mas o conceito só funciona quando a máquina, o recipiente e o processo são compatíveis com o material.
O verdadeiro gargalo na dispersão de alta viscosidade
Em baixa viscosidade, um disco de alta velocidade pode puxar o material do lote e gerar um vórtice visível. Em alta viscosidade, o mesmo disco só pode esculpir uma cavidade local. O material a granel fora da zona do disco pode permanecer quase estacionário, de modo que o pó adicionado na superfície não é transportado para o campo de cisalhamento. A tensão de escoamento e o afinamento por cisalhamento pioram o problema: o material se move facilmente perto do impulsor e se comporta como um sólido em outros lugares.
Um único eixo é, portanto, um compromisso. Um impulsor grande proporciona rotatividade em massa, mas baixo cisalhamento local. Um pequeno disco de alta velocidade proporciona forte cisalhamento, mas bombeamento limitado. Aumentar a velocidade do eixo para compensar muitas vezes aumenta a temperatura, puxa o ar para dentro do lote e cria uma zona ativa estreita em vez de um produto uniforme. O resultado é um lote que pode parecer misturado na parte superior enquanto esconde aglomerados perto da parede ou do fundo.
A energia por si só não resolve um problema de fluxo. Um misturador pode consumir alta potência enquanto a maior parte do lote permanece fora da zona ativa, porque a energia está concentrada perto do impulsor. É por isso que duas máquinas com potência instalada semelhante podem produzir resultados diferentes. As questões úteis são onde o cisalhamento é aplicado, com que frequência o material passa através dele e se o fluxo a granel é forte o suficiente para refrescar a zona. Um projeto de eixo duplo é valioso quando melhora essas três condições sem criar calor excessivo ou entrada de ar.
Os sintomas geralmente aparecem antes do teste de qualidade final. O pó pode acumular-se na parede do recipiente, no eixo ou na superfície do lote. O misturador pode parecer estável enquanto o produto apresenta listras coloridas, variação de brilho, partículas grossas em um medidor de moagem ou uma viscosidade que varia de lote para lote. Em casos mais graves, o superaquecimento localizado pode danificar ingredientes sensíveis ao calor ou causar perda de solvente.
Também ajuda a separar a dispersão da moagem. Um dispersor molha os pós, quebra aglomerados soltos, distribui partículas e ajuda a estabilizar a suspensão. Não reduz necessariamente o tamanho das partículas primárias de cristais ou pigmentos duros. Se o alvo exigir uma trituração verdadeira, um moinho de esferas ou outra etapa de moagem poderá ser necessária após a dispersão. Esperar que um dispersor execute esse trabalho pode levar a tempos de ciclo excessivos e especificações irrealistas.
Adicionar tempo não é uma solução confiável. Uma vez que um aglomerado esteja totalmente umedecido e estabilizado, a mistura adicional pode fazer pouco para quebrá-lo. Se o lote já gelificou ou formou uma espuma estável, mais cisalhamento pode piorar o problema. A questão prática é se o misturador pode trocar material entre o volume e a zona de alto cisalhamento com rapidez suficiente, a uma temperatura controlada, antes que a formulação comece a se degradar.
Como funciona um dispersor hidráulico de eixo duplo
Um dispersor hidráulico de eixo duplo usa dois eixos no mesmo recipiente. Um eixo geralmente carrega um impulsor de baixa velocidade para movimento em massa; o outro carrega um elemento dispersante de alta velocidade para cisalhamento localizado. O TENCAN dispersor hidráulico de eixo duplo pertence a esta classe de equipamento. O sistema hidráulico neste tipo de máquina é comumente usado para levantamento e posicionamento do eixo, o que ajuda no acesso ao recipiente, limpeza e diferentes alturas de lote. A geometria exata do eixo, as faixas de velocidade e o pacote de controle devem ser confirmados com o fornecedor para cada aplicação.
O eixo de baixa velocidade é o sistema de fluxo a granel. Dependendo do material, pode ter formato de âncora, portão, hélice ou remo. Sua função não é criar a melhor dispersão; serve para manter todo o lote em movimento, empurrar o material em direção ao eixo de alta velocidade e evitar camadas estagnadas na parede e no fundo. Em um produto com alto teor de sólidos, esse movimento em massa é o que torna eficaz a zona de alto cisalhamento. Sem ele, o dispersor funciona apenas no material que chega ao disco.
O eixo de alta velocidade fornece ação dispersiva. Um disco dente de serra ou elemento semelhante de alto cisalhamento cria gradientes de alta velocidade perto de seus dentes e ponta. O cisalhamento mais forte ocorre próximo ao impulsor, e não em todo o vaso. A velocidade da ponta, o diâmetro do disco, a geometria do dente e a profundidade de imersão influenciam a quantidade de energia que atinge os aglomerados. O eixo de alta velocidade também bombeia o material radialmente e pode gerar um vórtice em baixa viscosidade. Em um lote viscoso, o padrão de fluxo é diferente e o impulsor a granel torna-se mais importante.
O elevador hidráulico altera a forma como a máquina é usada. Abaixar os eixos até a profundidade correta coloca o elemento de alta velocidade na zona de trabalho sem deixá-lo correr muito próximo do fundo. A elevação do carro fornece acesso para trocas de embarcações, inspeção e limpeza. Também pode permitir que o operador ajuste a imersão conforme o nível do lote muda. A operação segura depende de proteção, controles de limite e um procedimento que impeça o movimento enquanto os poços estão funcionando ou enquanto o pessoal está próximo da embarcação.
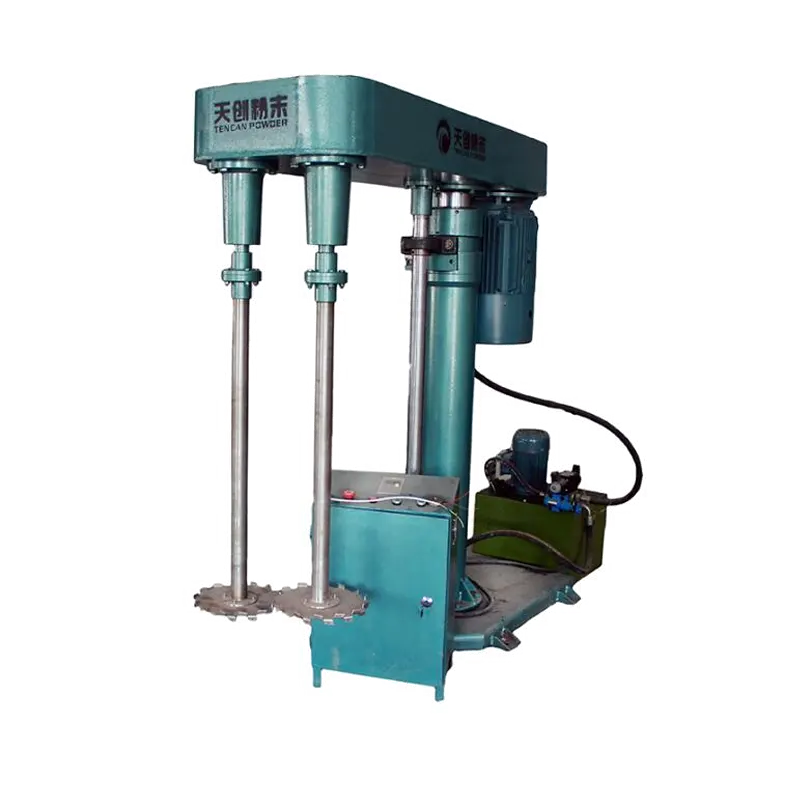
O projeto hidráulico de eixo duplo separa a mistura em massa da dispersão de alto cisalhamento, para que cada função possa ser adaptada ao lote.
A configuração é mais importante do que o rótulo. Algumas máquinas utilizam posições de eixo fixas; outros permitem que o eixo de alta velocidade seja deslocado ou que as velocidades sejam controladas de forma independente. Alguns são fornecidos com opções de vácuo, encamisamento ou raspagem de recipientes. Cada escolha afeta o padrão de fluxo e a dispersão alcançável. Uma máquina de eixo duplo com controle de velocidade independente pode ser ajustada para um produto com viscosidade variável durante o lote, mas o operador ainda precisa de um procedimento que defina quando cada eixo deve funcionar e em que velocidade.
O consumo de energia é um indicador útil, mas deve ser lido em conjunto com a viscosidade e o nível do lote. Um consumo crescente de energia pode significar que o lote está se tornando mais viscoso, o dispersor está trabalhando em uma massa mais pesada ou o eixo é muito profundo. Uma queda no consumo de energia pode significar que o produto está ficando mais fino, o eixo perdeu contato com o volume ou o nível do lote caiu. Os operadores devem registar a potência em pontos definidos do lote e comparar tendências, em vez de confiar num único valor limite.
A classe de equipamento também tem limites. Não é um misturador de pó seco e não substitui um moinho de esferas quando é necessária uma verdadeira redução do tamanho das partículas. Pode ser uma escolha inadequada para produtos de viscosidade muito baixa, onde um simples dispersor de alta velocidade já fornece fluxo suficiente, ou para sistemas altamente abrasivos, onde a proteção contra desgaste e o controle de contaminação precisam de um design diferente. Esses limites devem ser discutidos antes do dimensionamento da máquina, não após o primeiro lote.
Onde os dois eixos fazem trabalhos diferentes
Num sistema de eixo duplo bem projetado, três zonas trabalham juntas. A zona a granel perto do impulsor de baixa velocidade mantém a massa em movimento. A zona de alto cisalhamento próxima ao elemento dispersante quebra os aglomerados e cria uma superfície fresca para umedecimento. A zona de transição é onde as trocas materiais entre os dois. Se a transição for fraca, o eixo de alta velocidade poderá funcionar com alta potência enquanto apenas uma pequena fração do lote sofre cisalhamento. O resultado visível é um ciclo longo e uma dispersão inconsistente.
A ordem de adição faz parte do sistema de mistura. O pó deve ser adicionado a uma taxa que o fluxo a granel possa absorver. Se o pó for despejado na superfície mais rápido do que pode ser molhado, ele pode formar uma película, afundar como bolsas secas ou acumular-se na parede do vaso. O eixo de baixa velocidade deve girar antes que o eixo de alta velocidade seja levado à velocidade de dispersão, e o eixo de alta velocidade deve ser posicionado de modo que atraia o material molhado em vez de correr em um bolsão seco ou semi-seco. Esses detalhes geralmente são mais importantes do que uma pequena mudança na velocidade.
Quando o controle de velocidade independente está disponível, os dois eixos podem seguir perfis diferentes durante um lote. Os estágios iniciais podem necessitar de mais fluxo volumoso e cisalhamento moderado para incorporação. O estágio de dispersão pode necessitar de cisalhamento mais alto quando o pó estiver umedecido e o lote estiver uniforme. A descida pode necessitar de mistura em massa com cisalhamento limitado para evitar entrada de ar ou aumento de temperatura. Uma máquina de velocidade fixa ainda pode funcionar, mas a sequência de adição e o nível de enchimento devem ser escolhidos com mais cuidado.
A posição do eixo em relação à embarcação também é importante. Um eixo de alta velocidade descentralizado pode criar um padrão de fluxo diferente de um centralizado. Muito próximo da parede, o disco pode desgastar a parede ou criar uma zona morta atrás dela. Muito próximo do fundo, pode danificar o recipiente ou deixar de extrair material de cima. A posição correta depende do diâmetro do impulsor, do diâmetro do recipiente, da altura de enchimento e da reologia do produto. Deve ser verificado durante o comissionamento e após qualquer alteração no tamanho do lote.
O layout de eixo duplo não corrige uma embarcação mal adaptada. Se o recipiente for muito largo para o impulsor de baixa velocidade, as camadas da parede poderão permanecer estacionárias. Se o fundo do recipiente for abaulado ou plano de maneira errada, a camada inferior poderá não ser trocada com o volume. Se o eixo de alta velocidade for posicionado onde o fluxo a granel nunca chega, ele dispersará o mesmo pequeno volume repetidamente. Os desenhos do vaso, os diâmetros do impulsor e os níveis de trabalho devem ser revisados em conjunto antes da máquina ser encomendada.
Variáveis de Processo que Afetam a Qualidade da Dispersão
Carregamento de viscosidade e sólidos
A viscosidade não é um número único em um produto tixotrópico. Ele muda com a taxa de cisalhamento, o tempo, a temperatura e a quantidade de pó que foi umedecido. Uma formulação que é fácil de misturar com 50% de sólidos pode se tornar um material diferente com 65%, mesmo que a fase líquida permaneça inalterada. A máquina deve ser selecionada para a viscosidade mais alta que verá durante o lote, não apenas para a viscosidade de descida final. Lotes com alto teor de sólidos também precisam de líquido livre suficiente para molhar o novo pó; caso contrário, pede-se ao misturador que distribua uma fase seca através de uma pasta.
Fluxo, velocidade e geometria
A velocidade da ponta é útil para comparar dispersores, mas não é uma descrição completa do processo. Dois discos com a mesma velocidade de ponta, mas com diâmetros diferentes, criam históricos de cisalhamento e padrões de bombeamento diferentes. O número de passagens através da zona de alto cisalhamento também é importante. Um disco pequeno em alta velocidade pode gerar cisalhamento local intenso, mas se o fluxo a granel for fraco, a maior parte do lote poderá nunca entrar nessa zona. A meta prática não é a velocidade máxima; basta cisalhamento, aplicado uniformemente, sem superaquecer ou desestabilizar a formulação.
A profundidade de imersão controla como o disco interage com o lote. Se o disco ficar muito alto, ele poderá respingar, entrar ar ou não conseguir bombear o material da parte inferior do recipiente. Se ficar muito baixo, pode não criar o padrão de fluxo pretendido e danificar o fundo. A profundidade correta muda com o nível de enchimento e a viscosidade. Durante um lote, o operador deve verificar se o eixo de alta velocidade está totalmente imerso e se o impulsor a granel está movendo o material da parede e do fundo para a zona ativa.
A geometria do vaso afeta tanto o cisalhamento quanto a rotatividade. A folga entre o impulsor de baixa velocidade e a parede influencia a troca da parede; a distância entre o disco de alta velocidade e o fundo influencia o fluxo inferior. Uma mudança no formato do recipiente pode alterar o resultado mesmo quando a formulação e as velocidades do eixo permanecem inalteradas. Ao dimensionar entre vasos, mantenha as proporções importantes em vista, mas verifique-as com um teste. Alterações geométricas que parecem mínimas em um desenho podem criar uma nova zona morta em um produto viscoso.
Adição, temperatura e ar
A taxa de adição de pó é uma das causas mais comuns de problemas de dispersão. A adição rápida pode sobrecarregar o líquido disponível, criar grumos com núcleos secos e aumentar a demanda do dispersor. A adição lenta custa tempo, mas produz uma molhagem mais uniforme. A taxa correta depende da densidade aparente do pó, do tratamento de superfície e da tendência à aglomeração. Em alguns produtos, a adição de pó sob vácuo ou com alimentador controlado melhora a consistência. Noutros, a pré-dispersão do pó num líquido transportador é mais eficaz.
A temperatura deve ser observada porque a energia mecânica se transforma em calor. A dispersão de alto cisalhamento pode aumentar rapidamente a temperatura do lote, especialmente em um produto viscoso com baixa transferência de calor. Isso pode ser aceitável para uma formulação robusta, mas pode danificar polímeros, surfactantes ou pigmentos sensíveis à temperatura. O encamisamento, as velocidades controladas do eixo e a adição escalonada podem ajudar. O sensor de temperatura deve medir o produto, não apenas a camisa, e o registro do lote deve mostrar a temperatura máxima atingida durante a dispersão.
O ar é outra variável oculta. Um vórtice pode arrastar ar com baixa viscosidade, enquanto uma pasta com alto teor de sólidos pode reter ar durante a adição de pó. Espuma ou bolhas arrastadas podem parecer má dispersão em um medidor de moagem e podem afetar a densidade, a condutividade ou a aparência do revestimento. A operação a vácuo, a adição mais lenta e a imersão apropriada do eixo podem reduzir o aprisionamento de ar. A solução certa depende se o ar entra pela superfície, com o pó ou através de uma vedação com vazamento.
O tamanho do lote e o nível de enchimento afetam tanto o padrão de fluxo quanto a formulação. Um navio demasiado cheio pode limitar o movimento da superfície e aumentar o risco de derrame. Um recipiente muito vazio pode colocar o eixo de alta velocidade em uma posição de bombeamento inadequada ou deixar o impulsor parcialmente descoberto. Os testes de redução de escala devem usar a mesma geometria e proporção de enchimento do recipiente de produção pretendido, sempre que possível. Se a geometria não puder ser correspondida, a velocidade e o procedimento de adição deverão ser restabelecidos em vez de copiados diretamente.
Selecionando a configuração correta para o material
A seleção começa com uma taxa escrita e não com um único valor de viscosidade. Defina o tamanho do lote, o volume de trabalho, a viscosidade mais alta e mais baixa durante o processo, a carga de sólidos, a taxa de adição de pó e a dispersão alvo. Indique se o produto é newtoniano, desbaste, tixotrópico ou sujeito a tensões de escoamento. Inclua a temperatura máxima, o vácuo ou pressão necessária, o método de limpeza e os materiais de construção. Essas informações determinam se um projeto de eixo duplo é apropriado e como os eixos devem ser dispostos.
As peças e vedações molhadas merecem atenção antecipada. O produto pode ser corrosivo, abrasivo ou sensível à contaminação metálica. Os elastômeros devem ser compatíveis com a fase líquida e os agentes de limpeza. As vedações do eixo devem lidar com a viscosidade do produto, o vácuo e a exposição a solventes. Um sistema hidráulico acrescenta outro limite de manutenção: mangueiras, conexões e óleo devem ser mantidos longe do produto, e o sistema de elevação deve poder ser reparado sem comprometer a área de mistura. O fornecedor deverá confirmar os materiais e opções reais para a aplicação pretendida.
A elevação hidráulica deve ser adequada à embarcação e ao fluxo de trabalho. O curso deve ser suficiente para levantar os eixos do lote para limpeza e trocas de recipientes. O carro deve estar estável na altura de trabalho e não deve oscilar durante a operação. Os controles devem impedir a rotação do eixo, a menos que o carro esteja em uma posição segura, e o sistema deve incluir proteções e pontos de travamento claros. Estes são detalhes práticos, mas afetam o tempo de inatividade, a segurança do operador e o risco de contaminação do produto.
A disposição do eixo, o acesso de elevação e a geometria do vaso devem ser revisados em conjunto durante a seleção.
Um dispersor de eixo duplo não é automaticamente a escolha certa para todos os produtos de alta viscosidade. Um único dispersor de alta velocidade pode ser suficiente para uma descida de baixa viscosidade ou para um produto que se molha facilmente. Um misturador planetário pode ser melhor para uma pasta muito dura que não pode ser bombeada por um impulsor. Um moinho de esferas pode ser necessário quando o alvo é uma distribuição estreita de tamanho de partícula abaixo do que a dispersão sozinha pode alcançar. A decisão deve seguir a tarefa de mistura: fluxo a granel, umedecimento, desaglomeração, transferência de calor e limpeza. O TENCAN dispersor hidráulico de eixo duplo devem ser avaliados em relação a essas tarefas, e não em relação a um único valor de velocidade ou potência.
Um ensaio significativo deve reproduzir a sequência de adição de produção, e não apenas a formulação final. Registre as velocidades do eixo, velocidades da ponta, se disponível, tempo de adição, temperatura do lote, nível de vácuo e observações visuais. Teste o produto em vários pontos, não só no final. Um teste de calibre de moagem, reologia, cor, brilho ou filtração pode mostrar se a dispersão é uniforme. Caso o ensaio exija um ciclo mais longo do que o esperado, verifique o padrão de fluxo antes de aumentar a velocidade; mais velocidade pode ocultar um problema de fluxo volumétrico ao adicionar calor e ar.
Os controles devem tornar o processo repetível e não apenas possível. Registros úteis incluem velocidades do eixo, consumo de energia, temperatura do lote, nível de vácuo, tempo de adição e o ponto em que cada estágio começa. O controle da receita pode evitar que os operadores pulem um estágio de baixa velocidade ou aumentem a velocidade do dispersor antes que o pó seja umedecido. Se a máquina for usada para vários produtos, o controle de acesso e o status de limpeza deverão estar claros. O pacote de controle deve se adequar ao fluxo de trabalho real; um sistema de receita complexo não pode compensar um recipiente mal adaptado ou uma alimentação de pó inconsistente.
Verificações de ampliação, limpeza e manutenção
O aumento de escala não pode depender de manter as mesmas rpm. Um disco maior tem uma velocidade de ponta mais alta na mesma velocidade do eixo, e um recipiente maior tem um tempo de circulação e área de transferência de calor diferentes. Dependendo do mecanismo de controle, o aumento de escala pode usar velocidade de ponta constante, potência constante por unidade de volume ou uma combinação de critérios. A escolha deve ser testada em relação ao produto, pois uma alteração que preserva o cisalhamento pode não preservar o fluxo a granel. Os lotes piloto devem ser avaliados quanto à qualidade da dispersão, aumento de temperatura e tempo de ciclo ao mesmo tempo.
A limpeza é mais fácil quando a máquina é projetada para acesso. O elevador hidráulico deve elevar os eixos até uma posição onde os impulsores, o eixo e o recipiente possam ser inspecionados e limpos. As zonas mortas ao redor das vedações, dos colares do eixo e do fundo do recipiente devem ser acessíveis. Se o produto for trocado frequentemente, a facilidade de limpeza e o risco de contaminação cruzada podem ser tão importantes quanto o desempenho da dispersão. A validação da limpeza deve incluir a área hidráulica e não apenas as partes em contato com o produto, pois vazamentos de óleo ou material preso podem criar um risco separado.
As verificações de manutenção devem se concentrar nas peças que afetam o fluxo e a qualidade do produto. Inspecione os impulsores quanto a desgaste, distorção ou fixadores soltos. Verifique a excentricidade do eixo e o alinhamento do acoplamento. Procure vazamentos na vedação, vazamentos de óleo hidráulico e mangueiras danificadas. Confirme se o elevador mantém a posição e se os interruptores de limite funcionam. Uma mudança no consumo de energia, vibração ou tempo de lote pode ser um sinal precoce de desgaste ou alteração no produto. Esses registros são mais úteis do que uma inspeção única porque mostram tendências.
A solução de problemas deve começar com o fluxo e não com a velocidade. Se o produto for grosso, verifique se o pó está entrando na zona de alto cisalhamento e se o lote está uniforme antes da verificação final da moagem. Se o lote estiver superaquecido, revise a taxa de adição e a imersão do eixo antes de reduzir o tempo de dispersão. Se houver entrada de ar, verifique o movimento da superfície e o método de alimentação do pó. Essas verificações separam um problema de formulação de um problema de máquina ou procedimento e evitam alterações desnecessárias na receita.
As verificações de segurança devem abranger tanto o produto quanto o sistema hidráulico. As proteções do eixo, as paradas de emergência e os interruptores de limite devem estar funcionais. O elevador deve ser bloqueado antes de qualquer trabalho próximo aos poços e a embarcação deve ser protegida contra movimento. As mangueiras hidráulicas devem ser direcionadas longe de superfícies quentes e áreas de acesso do operador. O treinamento deve incluir o que fazer se os eixos travarem, a sustentação desviar ou uma vedação vazar. Esses procedimentos protegem as pessoas e também evitam que pequenas falhas se transformem em perdas de lotes.
Antes de especificar um dispersor hidráulico de eixo duplo, confirme o processo com o fornecedor usando o material real, a sequência de adição pretendida e o método de limpeza. A máquina deve ser selecionada para a parte difícil do lote, não para a entrega final fácil. Um sistema bem combinado dá ao operador controle sobre o fluxo a granel e o cisalhamento sem transformar cada lote em um teste.