
Dispersor hidráulico de doble eje: Guía de mezcla
Un lote de dispersión que dura más de lo esperado a menudo parece un problema de formulación. El pigmento no se moja, el relleno forma grumos o la lectura final del medidor de molienda permanece obstinadamente alta. Los operadores agregan más dispersante, extienden el ciclo o aumentan la velocidad, pero el lote aún muestra vetas, aglomerados o una viscosidad inestable. En muchos de estos casos, la formulación no es el primer lugar donde mirar. Es posible que el mezclador no pueda mantener el material de alta viscosidad en movimiento a través de la zona de alto cizallamiento.
A medida que aumenta la carga de sólidos y la fase líquida se vuelve menos disponible, un producto pasa de un fluido de baja viscosidad a una pasta, gel o masa tixotrópica. Un mezclador de un solo eje tiene entonces que realizar dos trabajos contradictorios: hacer circular todo el lote y crear un intenso cizallamiento local. Un dispersor hidráulico de doble eje soluciona el conflicto con los ejes de mezcla y dispersión separados, pero el concepto solo funciona cuando la máquina, el recipiente y el proceso coinciden con el material.
El verdadero cuello de botella en la dispersión de alta viscosidad
A baja viscosidad, un disco de alta velocidad puede extraer material del lote y generar un vórtice visible. A alta viscosidad, ese mismo disco sólo puede tallar una cavidad local. El material a granel fuera de la zona del disco puede permanecer casi estacionario, por lo que el polvo agregado en la superficie no se transporta al campo de corte. El límite elástico y el adelgazamiento por cizallamiento empeoran el problema: el material se mueve fácilmente cerca del impulsor y se comporta como un sólido en otros lugares.
Por lo tanto, un solo eje es un compromiso. Un impulsor grande proporciona una rotación masiva pero un bajo corte local. Un pequeño disco de alta velocidad proporciona un fuerte cizallamiento pero un bombeo limitado. El aumento de la velocidad del eje para compensar a menudo eleva la temperatura, introduce aire en el lote y crea una zona activa estrecha en lugar de un producto uniforme. El resultado es un lote que puede parecer mezclado en la parte superior mientras oculta aglomerados cerca de la pared o la parte inferior.
La energía por sí sola no resuelve un problema de flujo. Un mezclador puede consumir mucha energía mientras la mayor parte del lote permanece fuera de la zona activa, porque la energía se concentra cerca del impulsor. Es por eso que dos máquinas con potencia instalada similar pueden producir resultados diferentes. Las preguntas útiles son dónde se aplica el corte, con qué frecuencia el material pasa a través de él y si el flujo en masa es lo suficientemente fuerte como para refrescar la zona. Un diseño de doble eje es valioso cuando mejora esas tres condiciones sin crear calor excesivo o entrada de aire.
Los síntomas suelen aparecer antes de la prueba de calidad final. El polvo puede acumularse en la pared del recipiente, el eje o la superficie del lote. El mezclador puede sonar estable mientras el producto muestra vetas de color, variación de brillo, partículas gruesas en un medidor de molienda o una viscosidad que varía de un lote a otro. En casos más graves, el sobrecalentamiento localizado puede dañar los ingredientes sensibles al calor o provocar la pérdida de disolvente.
También ayuda a separar la dispersión de la molienda. Un dispersor humedece los polvos, descompone los aglomerados sueltos, distribuye las partículas y ayuda a estabilizar la suspensión. No necesariamente reduce el tamaño de partícula primaria de cristales duros o pigmentos. Si el objetivo requiere una verdadera trituración, puede ser necesario un molino de perlas u otro paso de molienda después de la dispersión. Esperar que un dispersor realice ese trabajo puede generar tiempos de ciclo excesivos y especificaciones poco realistas.
Agregar tiempo no es una solución confiable. Una vez que un aglomerado está completamente humedecido y estabilizado, una mezcla adicional puede hacer poco para romperlo. Si el lote ya se ha gelificado o formado una espuma estable, una mayor cizalladura puede empeorar el problema. La pregunta práctica es si el mezclador puede intercambiar material entre la masa y la zona de alto cizallamiento lo suficientemente rápido, a una temperatura controlada, antes de que la formulación comience a degradarse.
Cómo funciona un dispersor hidráulico de doble eje
Un dispersor hidráulico de doble eje utiliza dos ejes en el mismo recipiente. Un eje suele llevar un impulsor de baja velocidad para el movimiento masivo; el otro lleva un elemento dispersor de alta velocidad para corte localizado. El TENCAN dispersor hidráulico de doble eje pertenece a esta clase de equipo. El sistema hidráulico de este tipo de máquina se usa comúnmente para levantar y posicionar el eje, lo que ayuda con el acceso a los recipientes, la limpieza y las diferentes alturas de lote. La geometría exacta del eje, los rangos de velocidad y el paquete de control deben confirmarse con el proveedor para cada aplicación.
El eje de baja velocidad es el sistema de flujo a granel. Dependiendo del material, puede tener forma de ancla, compuerta, hélice o paleta. Su trabajo no es crear la mejor dispersión; su objetivo es mantener todo el lote en movimiento, empujar el material hacia el eje de alta velocidad y evitar capas estancadas en la pared y el fondo. En un producto con alto contenido de sólidos, ese movimiento en masa es lo que hace que la zona de alto cizallamiento sea efectiva. Sin él, el dispersor actúa sólo sobre el material que llega al disco.
El eje rápido abastece la acción dispersiva. Un disco de dientes de sierra o un elemento similar de alto cizallamiento crea gradientes de alta velocidad cerca de sus dientes y punta. El corte más fuerte se produce cerca del impulsor, no en todo el recipiente. La velocidad de la punta, el diámetro del disco, la geometría de los dientes y la profundidad de inmersión influyen en la cantidad de energía que llega a los aglomerados. El eje de alta velocidad también bombea material radialmente y puede generar un vórtice con baja viscosidad. En un lote viscoso, el patrón de flujo es diferente y el impulsor a granel se vuelve más importante.
El elevador hidráulico cambia la forma de utilizar la máquina. Bajar los ejes a la profundidad correcta coloca el elemento de alta velocidad en la zona de trabajo sin dejar que se acerque demasiado al fondo. Levantar el carro proporciona acceso para cambios, inspección y limpieza de embarcaciones. También puede permitir al operador ajustar la inmersión a medida que cambia el nivel del lote. La operación segura depende de protecciones, controles de límite y un procedimiento que evite el movimiento mientras los ejes están en funcionamiento o mientras hay personal cerca de la embarcación.
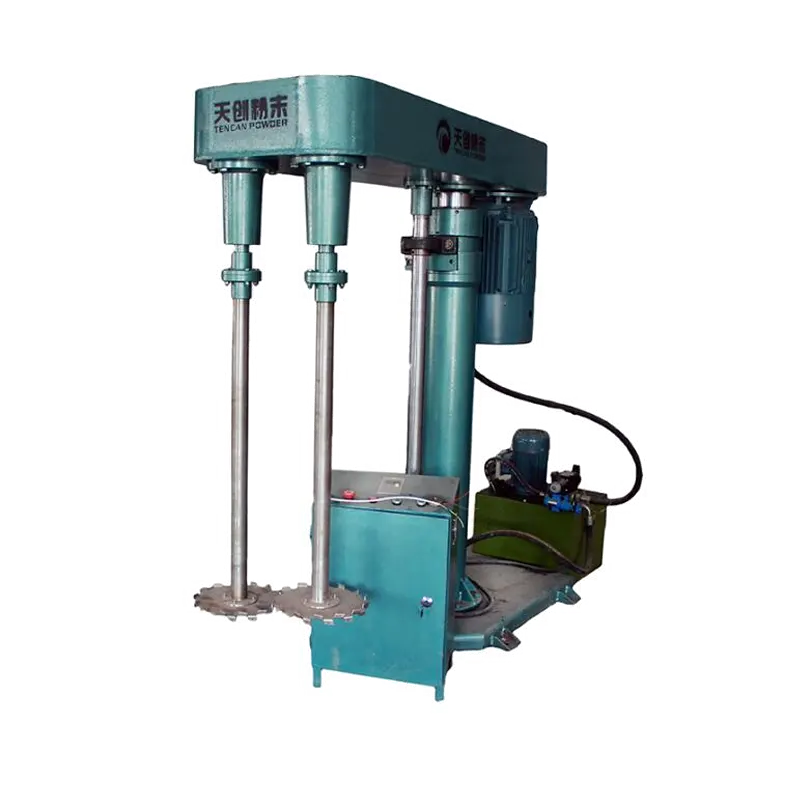
El diseño hidráulico de doble eje separa la mezcla a granel de la dispersión de alto cizallamiento, por lo que cada función puede adaptarse al lote.
La configuración importa más que la etiqueta. Algunas máquinas utilizan posiciones de eje fijas; otros permiten desplazar el eje de alta velocidad o controlar las velocidades de forma independiente. Algunos se suministran con opciones de aspiración, revestimiento o raspado de recipientes. Cada elección afecta el patrón de flujo y la dispersión alcanzable. Una máquina de doble eje con control de velocidad independiente se puede ajustar para un producto con una viscosidad cambiante durante el lote, pero el operador aún necesita un procedimiento que defina cuándo debe funcionar cada eje y a qué velocidad.
El consumo de energía es un indicador útil, pero debe leerse junto con la viscosidad y el nivel de lote. Un consumo de energía creciente puede significar que el lote se vuelve más viscoso, que el dispersor trabaja con una masa más pesada o que el eje es demasiado profundo. Un consumo de energía decreciente puede significar que el producto se está adelgazando, que el eje ha perdido contacto con el material a granel o que el nivel del lote ha bajado. Los operadores deben registrar la energía en puntos definidos del lote y comparar tendencias en lugar de depender de un único valor límite.
La clase de equipamiento también tiene límites. No es un mezclador de polvo seco y no sustituye a un molino de perlas cuando se requiere una verdadera reducción del tamaño de las partículas. Puede ser una mala opción para productos de muy baja viscosidad donde un simple dispersor de alta velocidad ya proporciona suficiente flujo, o para sistemas altamente abrasivos donde la protección contra el desgaste y el control de la contaminación necesitan un diseño diferente. Esos límites deben discutirse antes de dimensionar la máquina, no después del primer lote.
Donde los dos ejes realizan un trabajo diferente
En un sistema de doble eje bien diseñado, tres zonas trabajan juntas. La zona de masa cerca del impulsor de baja velocidad mantiene la masa en movimiento. La zona de alto cizallamiento cerca del elemento dispersante descompone los aglomerados y crea una superficie fresca para humedecer. La zona de transición es donde se intercambia material entre ambos. Si la transición es débil, el eje de alta velocidad puede funcionar a alta potencia mientras sólo una pequeña fracción del lote recibe corte. El resultado visible es un ciclo largo y una dispersión inconsistente.
El orden de adición es parte del sistema de mezcla. El polvo debe agregarse a una velocidad que el flujo a granel pueda absorber. Si el polvo se vierte sobre la superficie más rápido de lo que se puede humedecer, puede formar una piel, hundirse en forma de bolsas secas o acumularse en la pared del vaso. El eje de baja velocidad debe girar antes de que el eje de alta velocidad alcance la velocidad de dispersión, y el eje de alta velocidad debe colocarse de manera que aspire material húmedo en lugar de correr en una bolsa seca o semiseca. Estos detalles suelen importar más que un pequeño cambio de velocidad.
Cuando se dispone de control de velocidad independiente, los dos ejes pueden seguir perfiles diferentes durante un lote. Las primeras etapas pueden necesitar más flujo a granel y un corte moderado para su incorporación. La etapa de dispersión puede necesitar un mayor cizallamiento una vez que el polvo se humedece y el lote es uniforme. Es posible que sea necesario mezclar en masa con cizallamiento limitado para evitar el arrastre de aire o el aumento de temperatura. Una máquina de velocidad fija todavía puede funcionar, pero la secuencia de adición y el nivel de llenado deben elegirse con más cuidado.
La posición del eje en relación con el buque también es importante. Un eje de alta velocidad descentrado puede crear un patrón de flujo diferente al de uno centrado. Demasiado cerca de la pared, el disco puede desgastarla o crear una zona muerta detrás de ella. Demasiado cerca del fondo, puede dañar el recipiente o no poder aspirar material desde arriba. La posición correcta depende del diámetro del impulsor, el diámetro del recipiente, la altura de llenado y la reología del producto. Debe comprobarse durante la puesta en servicio y después de cualquier cambio en el tamaño del lote.
El diseño de doble eje no corrige un vaso mal adaptado. Si el recipiente es demasiado ancho para el impulsor de baja velocidad, las capas de las paredes pueden permanecer estacionarias. Si el fondo del recipiente está abombado o plano de manera incorrecta, es posible que la capa del fondo no se intercambie con la masa. Si el eje de alta velocidad está ubicado donde el flujo a granel nunca llega, dispersará el mismo pequeño volumen repetidamente. Los planos del recipiente, los diámetros del impulsor y los niveles de trabajo deben revisarse juntos antes de ordenar la máquina.
Variables del proceso que afectan la calidad de la dispersión
Viscosidad y carga de sólidos.
La viscosidad no es un número único en un producto tixotrópico. Cambia con la velocidad de corte, el tiempo, la temperatura y la cantidad de polvo que se ha humedecido. Una formulación que es fácil de mezclar con un 50 por ciento de sólidos puede convertirse en un material diferente con un 65 por ciento, incluso si la fase líquida no cambia. La máquina debe seleccionarse para la viscosidad más alta que verá durante el lote, no solo para la viscosidad de descenso final. Los lotes con alto contenido de sólidos también necesitan suficiente líquido libre para humedecer el polvo nuevo; en caso contrario se pide al mezclador que distribuya una fase seca a través de una pasta.
Flujo, velocidad y geometría.
La velocidad de la punta es útil para comparar dispersores, pero no es una descripción completa del proceso. Dos discos con la misma velocidad punta pero diferentes diámetros crean diferentes historiales de corte y diferentes patrones de bombeo. También importa el número de pasos a través de la zona de alto cizallamiento. Un disco pequeño a alta velocidad puede generar un cizallamiento local intenso, pero si el flujo a granel es deficiente, es posible que la mayor parte del lote nunca entre en esa zona. El objetivo práctico no es la velocidad máxima; es suficiente cizallamiento, aplicado uniformemente, sin sobrecalentar ni desestabilizar la formulación.
La profundidad de inmersión controla cómo interactúa el disco con el lote. Si el disco sube demasiado, puede salpicar, arrastrar aire o no bombear material desde la parte inferior del recipiente. Si baja demasiado, es posible que no cree el patrón de flujo deseado y puede dañar el fondo. La profundidad correcta cambia con el nivel de llenado y la viscosidad. Durante un lote, el operador debe verificar que el eje de alta velocidad esté completamente sumergido y que el impulsor a granel esté moviendo material desde la pared y el fondo hacia la zona activa.
La geometría del recipiente afecta tanto al corte como al recambio. La holgura entre el impulsor de baja velocidad y la pared influye en el intercambio de paredes; la distancia entre el disco de alta velocidad y el fondo influye en el flujo del fondo. Un cambio en la forma del recipiente puede alterar el resultado incluso cuando la formulación y las velocidades del eje no cambian. Al escalar entre vasos, tenga a la vista las proporciones importantes, pero verifíquelas con una prueba. Los cambios de geometría que parecen menores en un dibujo pueden crear una nueva zona muerta en un producto viscoso.
Adición, temperatura y aire.
La tasa de adición de polvo es una de las causas más comunes de problemas de dispersión. La adición rápida puede abrumar el líquido disponible, crear grumos con núcleos secos y aumentar la demanda del dispersor. La adición lenta cuesta tiempo pero produce una impregnación más uniforme. La dosis correcta depende de la densidad aparente del polvo, el tratamiento de la superficie y la tendencia a aglomerarse. En algunos productos, agregar polvo al vacío o con un dosificador controlado mejora la consistencia. En otros, es más eficaz dispersar previamente el polvo en un líquido portador.
Hay que vigilar la temperatura porque la energía mecánica se convierte en calor. La dispersión de alto cizallamiento puede elevar rápidamente la temperatura del lote, especialmente en un producto viscoso con mala transferencia de calor. Esto puede ser aceptable para una formulación sólida, pero puede dañar los polímeros, tensioactivos o pigmentos sensibles a la temperatura. El revestimiento, las velocidades controladas del eje y la adición por etapas pueden ayudar. El sensor de temperatura debe medir el producto, no sólo la chaqueta, y el registro del lote debe mostrar la temperatura máxima alcanzada durante la dispersión.
El aire es otra variable oculta. Un vórtice puede arrastrar aire a baja viscosidad, mientras que una pasta con alto contenido de sólidos puede atrapar aire durante la adición del polvo. La espuma o las burbujas arrastradas pueden parecer una mala dispersión en un medidor de molienda y pueden afectar la densidad, la conductividad o la apariencia del recubrimiento. La operación de vacío, una adición más lenta y una inmersión adecuada del eje pueden reducir el atrapamiento de aire. La solución adecuada depende de si el aire entra por la superficie, con el polvo o a través de un sello con fugas.
El tamaño del lote y el nivel de llenado afectan el patrón de flujo tanto como la formulación. Un recipiente demasiado lleno puede limitar el movimiento en la superficie y aumentar el riesgo de derrame. Un recipiente demasiado vacío puede colocar el eje de alta velocidad en una mala posición de bombeo o dejar el impulsor a granel parcialmente descubierto. Las pruebas a escala reducida deben utilizar la misma geometría y proporción de llenado que el recipiente de producción previsto siempre que sea posible. Si no se puede igualar la geometría, se debe restablecer el procedimiento de velocidad y suma en lugar de copiarlo directamente.
Seleccionar la configuración adecuada para el material
La selección comienza con una tarea escrita, no con un único valor de viscosidad. Defina el tamaño del lote, el volumen de trabajo, la viscosidad más alta y más baja durante el proceso, la carga de sólidos, la tasa de adición de polvo y la dispersión objetivo. Indique si el producto es newtoniano, adelgazante por corte, tixotrópico o propenso a límite elástico. Incluya la temperatura máxima, el vacío o presión requerido, el método de limpieza y los materiales de construcción. Estas entradas determinan si un diseño de doble eje es apropiado y cómo deben disponerse los ejes.
Las piezas mojadas y los sellos merecen atención inmediata. El producto puede ser corrosivo, abrasivo o sensible a la contaminación metálica. Los elastómeros deben ser compatibles con la fase líquida y los agentes de limpieza. Los sellos del eje deben soportar la viscosidad del producto, el vacío y la exposición a solventes. Un sistema hidráulico añade otro límite de mantenimiento: las mangueras, los accesorios y el aceite deben mantenerse alejados del producto, y el sistema de elevación debe poder funcionar sin comprometer el área de mezcla. El proveedor debe confirmar los materiales y opciones reales para la aplicación prevista.
El elevador hidráulico debe adaptarse al buque y al flujo de trabajo. La carrera debe ser suficiente para elevar los ejes del lote para su limpieza y cambio de recipiente. El carro debe ser estable a la altura de trabajo y no debe desplazarse durante el funcionamiento. Los controles deben evitar la rotación del eje a menos que el carro esté en una posición segura, y el sistema debe incluir protecciones y puntos de bloqueo claros. Estos son detalles prácticos, pero afectan el tiempo de inactividad, la seguridad del operador y el riesgo de contaminación del producto.
La disposición del eje, el acceso al ascensor y la geometría del recipiente deben revisarse juntos durante la selección.
Un dispersor de doble eje no es automáticamente la elección correcta para todos los productos de alta viscosidad. Un solo dispersor de alta velocidad puede ser suficiente para una baja viscosidad o un producto que se humedece fácilmente. Una mezcladora planetaria puede ser mejor para una pasta muy dura que no puede ser bombeada por un impulsor. Puede ser necesario un molino de perlas cuando el objetivo es una distribución de tamaño de partícula estrecha por debajo de lo que se puede lograr con la dispersión por sí sola. La decisión debe seguir la tarea de mezcla: flujo a granel, humectación, desaglomeración, transferencia de calor y limpieza. El TENCAN dispersor hidráulico de doble eje debe evaluarse en función de esas tareas, no de una sola cifra de velocidad o potencia.
Una prueba significativa debería reproducir la secuencia de adición de producción, no sólo la formulación final. Registre las velocidades del eje, las velocidades de las puntas, si están disponibles, el tiempo de adición, la temperatura del lote, el nivel de vacío y las observaciones visuales. Pruebe el producto en varios puntos, no sólo al final. Una prueba de calibre de molienda, reología, color, brillo o filtración puede mostrar si la dispersión es uniforme. Si la prueba requiere un ciclo más largo de lo esperado, verifique el patrón de flujo antes de aumentar la velocidad; más velocidad puede ocultar un problema de flujo masivo al mismo tiempo que agrega calor y aire.
Los controles deberían hacer que el proceso sea repetible, no simplemente posible. Los registros útiles incluyen velocidades del eje, consumo de energía, temperatura del lote, nivel de vacío, tiempo de adición y el punto en el que comienza cada etapa. El control de la receta puede evitar que los operadores se salten una etapa de baja velocidad o aumenten la velocidad del dispersor antes de que se humedezca el polvo. Si la máquina se utiliza para varios productos, el control de acceso y el estado de limpieza deben ser claros. El paquete de control debe adaptarse al flujo de trabajo real; un sistema de recetas complejo no puede compensar un recipiente mal adaptado o una alimentación de polvo inconsistente.
Comprobaciones de ampliación, limpieza y mantenimiento
El aumento de escala no puede depender de mantener las mismas rpm. Un disco más grande tiene una velocidad de punta más alta a la misma velocidad del eje, y un recipiente más grande tiene un tiempo de circulación y un área de transferencia de calor diferentes. Dependiendo del mecanismo de control, el aumento de escala puede utilizar una velocidad de punta constante, potencia constante por unidad de volumen o una combinación de criterios. La elección debe probarse frente al producto, porque un cambio que preserva el corte puede no preservar el flujo a granel. Los lotes piloto deben evaluarse para determinar la calidad de la dispersión, el aumento de temperatura y el tiempo del ciclo al mismo tiempo.
La limpieza es más fácil cuando la máquina está diseñada para tener acceso. El elevador hidráulico debe elevar los ejes a una posición donde los impulsores, el eje y el recipiente puedan inspeccionarse y limpiarse. Las zonas muertas alrededor de los sellos, los collares del eje y el fondo del recipiente deben ser accesibles. Si el producto se cambia con frecuencia, la facilidad de limpieza y el riesgo de contaminación cruzada pueden ser tan importantes como el rendimiento de la dispersión. La validación de la limpieza debe incluir el área hidráulica, no solo las piezas que entran en contacto con el producto, porque las fugas de aceite o el material atrapado pueden crear un riesgo aparte.
Las comprobaciones de mantenimiento deben centrarse en las piezas que afectan el flujo y la calidad del producto. Inspeccione los impulsores en busca de desgaste, distorsión o sujetadores flojos. Verifique el descentramiento del eje y la alineación del acoplamiento. Busque fugas en los sellos, fugas de aceite hidráulico y mangueras dañadas. Confirme que el elevador mantenga su posición y que los interruptores de límite funcionen. Un cambio en el consumo de energía, la vibración o el tiempo del lote puede ser una señal temprana de desgaste o un cambio en el producto. Estos registros son más útiles que una inspección única porque muestran tendencias.
La solución de problemas debe comenzar con el flujo, no con la velocidad. Si el producto es grueso, verifique si el polvo ingresa a la zona de alto cizallamiento y si el lote es uniforme antes de la verificación final de molienda. Si el lote se sobrecalienta, revise la velocidad de adición y la inmersión del eje antes de reducir el tiempo de dispersión. Si se arrastra aire, verifique el movimiento de la superficie y el método de alimentación del polvo. Estas comprobaciones separan un problema de formulación de un problema de máquina o procedimiento y evitan cambios innecesarios en la receta.
Los controles de seguridad deben cubrir tanto el producto como el sistema hidráulico. Las protecciones de eje, las paradas de emergencia y los interruptores de límite deben estar funcionales. Antes de realizar cualquier trabajo cerca de los pozos, se debe bloquear el elevador y asegurar el barco contra cualquier movimiento. Las mangueras hidráulicas deben colocarse lejos de superficies calientes y áreas de acceso del operador. La capacitación debe incluir qué hacer si los ejes se calan, el elevador se desplaza o un sello tiene fugas. Estos procedimientos protegen a las personas y también evitan que pequeñas fallas se conviertan en pérdidas de lotes.
Antes de especificar un dispersor hidráulico de doble eje, confirme el proceso con el proveedor utilizando el material real, la secuencia de adición prevista y el método de limpieza. La máquina debe seleccionarse para la parte difícil del lote, no para la fácil decepción final. Un sistema bien combinado le brinda al operador control sobre el flujo a granel y el corte sin convertir cada lote en una prueba.