
المشتت الهيدروليكي ثنائي المحور: دليل الخلط
غالبًا ما تبدو دفعة التشتت التي تعمل لفترة أطول من المتوقع وكأنها مشكلة صياغة. لا يتبلل الصبغة، أو تشكل الحشوة كتلًا، أو تظل القراءة النهائية لمقياس الطحن مرتفعة بشكل ثابت. يضيف المشغلون المزيد من المشتتات، أو يطيلون الدورة، أو يرفعون السرعة، لكن الدفعة لا تزال تظهر خطوطًا أو تكتلات أو لزوجة غير مستقرة. في العديد من هذه الحالات، لا تكون التركيبة هي المكان الأول الذي يجب البحث فيه. قد لا يتمكن الخلاط من الحفاظ على حركة المواد عالية اللزوجة عبر منطقة القص العالية.
عندما يرتفع تحميل المواد الصلبة ويصبح الطور السائل أقل توفرًا، ينتقل المنتج من مائع منخفض اللزوجة إلى عجينة أو هلام أو كتلة متغيرة الانسيابية. يجب على الخلاط ذو العمود الواحد أن يؤدي وظيفتين متعارضتين: توزيع الدفعة بأكملها وإنشاء قص محلي مكثف. يعالج الموزع الهيدروليكي ثنائي المحور ما يتعارض مع أعمدة الخلط والتشتيت المنفصلة، لكن المفهوم لا يعمل إلا عندما تتوافق الآلة والوعاء والعملية مع المادة.
عنق الزجاجة الحقيقي في التشتت عالي اللزوجة
عند اللزوجة المنخفضة، يمكن للقرص عالي السرعة سحب المواد من الدفعة وإنشاء دوامة مرئية. عند اللزوجة العالية، قد يقوم نفس القرص بنحت تجويف محلي فقط. يمكن أن تظل المادة السائبة خارج منطقة القرص ثابتة تقريبًا، لذلك لا يتم نقل المسحوق المضاف على السطح إلى مجال القص. يؤدي إجهاد الخضوع وترقق القص إلى تفاقم المشكلة: حيث تتحرك المادة بسهولة بالقرب من المكره وتتصرف كمادة صلبة في مكان آخر.
وبالتالي فإن العمود الواحد يمثل حلاً وسطًا. توفر المكره الكبيرة معدل دوران كبير ولكن قصًا محليًا منخفضًا. يوفر القرص الصغير عالي السرعة قصًا قويًا ولكن ضخًا محدودًا. غالبًا ما تؤدي زيادة سرعة العمود للتعويض إلى رفع درجة الحرارة، وسحب الهواء إلى الدفعة، وإنشاء منطقة نشطة ضيقة بدلاً من منتج موحد. والنتيجة هي دفعة قد تبدو مختلطة في الأعلى بينما تخفي التكتلات بالقرب من الجدار أو الأسفل.
الطاقة وحدها لا تحل مشكلة التدفق. يمكن للخلاط أن يسحب طاقة عالية بينما تظل معظم الدفعة خارج المنطقة النشطة، لأن الطاقة تتركز بالقرب من المكره. وهذا هو السبب في أن جهازين يتمتعان بقدرة تثبيت مماثلة يمكن أن ينتجا نتائج مختلفة. الأسئلة المفيدة هي مكان تطبيق القص، وعدد المرات التي تمر فيها المادة، وما إذا كان التدفق بالجملة قويًا بما يكفي لتحديث المنطقة. يعد التصميم ثنائي العمود ذا قيمة عندما يعمل على تحسين هذه الظروف الثلاثة دون خلق حرارة زائدة أو احتجاز الهواء.
تظهر الأعراض عادة قبل اختبار الجودة النهائي. قد يتراكم المسحوق على جدار الوعاء أو العمود أو سطح الدفعة. قد يبدو الخلاط ثابتًا بينما يظهر المنتج خطوطًا ملونة، أو تباينًا في اللمعان، أو جزيئات خشنة على مقياس الطحن، أو لزوجة تنجرف من دفعة إلى أخرى. في الحالات الأكثر شدة، يمكن أن يؤدي ارتفاع درجة الحرارة الموضعية إلى إتلاف المكونات الحساسة للحرارة أو التسبب في فقدان المذيبات.
كما أنه يساعد على فصل التشتت عن الطحن. يبلل الموزع المساحيق، ويكسر التكتلات السائبة، ويوزع الجزيئات، ويساعد على استقرار التعليق. لا يؤدي بالضرورة إلى تقليل حجم الجسيمات الأولية للبلورات الصلبة أو الأصباغ. إذا كان الهدف يتطلب سحقًا حقيقيًا، فقد تكون هناك حاجة إلى مطحنة خرز أو خطوة طحن أخرى بعد التشتيت. يمكن أن يؤدي توقع قيام المشتت بهذا العمل إلى أوقات دورة زائدة ومواصفات غير واقعية.
إن إضافة الوقت ليس حلاً موثوقًا به. بمجرد أن يتم ترطيب الكتلة واستقرارها بالكامل، قد لا يؤدي الخلط الإضافي إلى كسرها. إذا كانت الدفعة قد تبلورت بالفعل أو شكلت رغوة مستقرة، فإن المزيد من القص يمكن أن يؤدي إلى تفاقم المشكلة. والسؤال العملي هو ما إذا كان الخلاط يمكنه تبادل المواد بين الكتلة ومنطقة القص العالي بسرعة كافية، عند درجة حرارة يمكن التحكم فيها، قبل أن تبدأ التركيبة في التحلل.
كيف يعمل الموزع الهيدروليكي ثنائي المحور
يستخدم الموزع الهيدروليكي ثنائي المحور عمودين في نفس الوعاء. عادةً ما يحمل عمود واحد دافعًا منخفض السرعة للحركة السائبة؛ والآخر يحمل عنصر تشتيت عالي السرعة للقص الموضعي. ال TENCAN موزع هيدروليكي ثنائي المحور ينتمي إلى فئة المعدات هذه. يتم استخدام النظام الهيدروليكي الموجود في هذا النوع من الماكينات بشكل شائع لرفع العمود وتحديد موضعه، مما يساعد في الوصول إلى الوعاء والتنظيف وارتفاعات الدفعات المختلفة. يجب تأكيد هندسة العمود الدقيقة ونطاقات السرعة وحزمة التحكم مع المورد لكل تطبيق.
العمود ذو السرعة المنخفضة هو نظام التدفق بالجملة. اعتمادًا على المادة، قد يتم استخدام شكل مرساة أو بوابة أو حلزون أو مجداف. وظيفتها ليست خلق أفضل التشتت. إنه للحفاظ على الدفعة بأكملها في الحركة، ودفع المواد نحو العمود عالي السرعة، ومنع الطبقات الراكدة في الجدار والأسفل. في المنتجات ذات المواد الصلبة العالية، فإن حركة الجزء الأكبر هي ما يجعل منطقة القص العالي فعالة. بدونها، يعمل الموزع فقط على المادة التي تصل إلى القرص.
يوفر العمود عالي السرعة عملية التشتيت. يخلق القرص ذو سن المنشار أو أي عنصر مشابه عالي القص تدرجات عالية السرعة بالقرب من أسنانه وطرفه. أقوى القص يكون قريبًا من المكره، وليس في جميع أنحاء الوعاء بأكمله. تؤثر سرعة الطرف وقطر القرص وهندسة الأسنان وعمق الغمر على مقدار الطاقة التي تصل إلى التكتلات. يضخ العمود عالي السرعة أيضًا المواد بشكل قطري ويمكن أن يولد دوامة عند اللزوجة المنخفضة. في الدفعة اللزجة، يختلف نمط التدفق، وتصبح المكره السائبة أكثر أهمية.
يغير الرفع الهيدروليكي كيفية استخدام الماكينة. يؤدي خفض الأعمدة إلى العمق الصحيح إلى وضع العنصر عالي السرعة في منطقة العمل دون تركه قريبًا جدًا من القاع. يوفر رفع العربة إمكانية الوصول لتغييرات السفينة وفحصها وتنظيفها. يمكن أن يسمح أيضًا للمشغل بضبط الغمر مع تغير مستوى الدُفعة. ويعتمد التشغيل الآمن على الحراسة، وضوابط الحدود، والإجراء الذي يمنع الحركة أثناء تشغيل الأعمدة أو أثناء تواجد الأفراد بالقرب من السفينة.
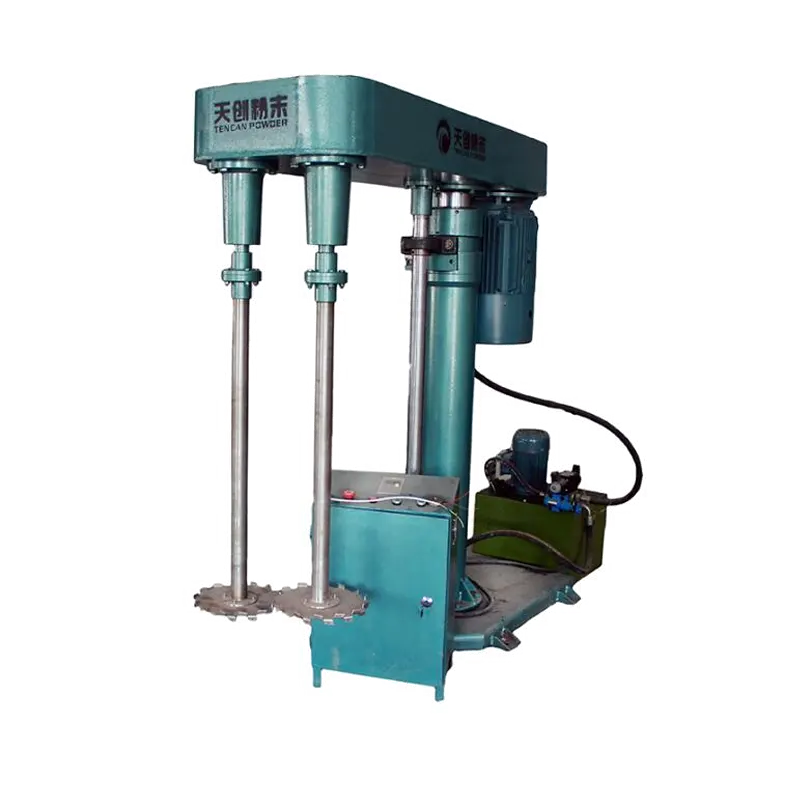
يفصل التصميم الهيدروليكي ذو العمود المزدوج الخلط السائب عن التشتيت عالي القص، بحيث يمكن مطابقة كل وظيفة مع الدفعة.
التكوين يهم أكثر من التسمية. تستخدم بعض الآلات مواضع عمود ثابتة؛ والبعض الآخر يسمح بإزاحة العمود عالي السرعة أو التحكم في السرعات بشكل مستقل. يتم تزويد بعضها بخيارات الفراغ أو التغليف أو تجريف الأوعية. يؤثر كل اختيار على نمط التدفق والتشتت الذي يمكن تحقيقه. يمكن ضبط الماكينة ذات العمود المزدوج مع التحكم المستقل في السرعة لمنتج ذو لزوجة متغيرة أثناء الدفعة، لكن المشغل لا يزال بحاجة إلى إجراء يحدد متى يجب تشغيل كل عمود وبأي سرعة.
يعد سحب الطاقة مؤشرًا مفيدًا، ولكن يجب قراءته مع مستوى اللزوجة والدفعة. يمكن أن يعني سحب الطاقة المتزايد أن الدفعة أصبحت أكثر لزوجة، أو أن الموزع يعمل في كتلة أثقل، أو أن العمود عميق جدًا. قد يعني انخفاض سحب الطاقة أن المنتج أصبح رقيقًا، أو فقد العمود الاتصال بالكتلة، أو انخفض مستوى الدفعة. يجب على المشغلين تسجيل الطاقة في نقاط محددة في الدفعة ومقارنة الاتجاهات بدلاً من الاعتماد على قيمة حدية واحدة.
فئة المعدات لها حدود أيضًا. إنه ليس خلاط مسحوق جاف، وليس بديلاً لمطحنة الخرز عندما يكون هناك حاجة إلى تقليل حجم الجسيمات بشكل حقيقي. قد يكون غير مناسب للمنتجات ذات اللزوجة المنخفضة جدًا حيث يوفر الموزع البسيط عالي السرعة بالفعل تدفقًا كافيًا، أو للأنظمة شديدة الكشط حيث تحتاج الحماية من التآكل والتحكم في التلوث إلى تصميم مختلف. يجب مناقشة هذه الحدود قبل تحديد حجم الجهاز، وليس بعد الدفعة الأولى.
حيث يقوم العمودان بعمل مختلف
في نظام ثنائي المحور مصمم جيدًا، تعمل ثلاث مناطق معًا. تحافظ المنطقة السائبة القريبة من المكره منخفض السرعة على حركة الكتلة. تقوم منطقة القص العالي بالقرب من عنصر التشتيت بتكسير التكتلات وإنشاء سطح جديد للترطيب. المنطقة الانتقالية هي المكان الذي تتم فيه التبادلات المادية بين الاثنين. إذا كان الانتقال ضعيفًا، فقد يعمل العمود عالي السرعة بقدرة عالية بينما يتلقى جزء صغير فقط من الدفعة القص. والنتيجة المرئية هي دورة طويلة وتشتت غير متناسق.
ترتيب الإضافة هو جزء من نظام الخلط. يجب إضافة المسحوق بمعدل يمكن للتدفق السائب أن يمتصه. إذا تم إلقاء المسحوق على السطح بشكل أسرع مما يمكن ترطيبه، فيمكن أن يشكل جلدًا، أو يغوص كجيوب جافة، أو يتراكم على جدار الوعاء الدموي. يجب أن يدور العمود منخفض السرعة قبل أن يصل العمود عالي السرعة إلى سرعة التشتت، ويجب وضع العمود عالي السرعة بحيث يسحب المواد المبللة بدلاً من الجري في جيب جاف أو شبه جاف. غالبًا ما تكون هذه التفاصيل أكثر أهمية من مجرد تغيير بسيط في السرعة.
عندما يكون التحكم المستقل في السرعة متاحًا، يمكن للعمودين اتباع ملفات تعريف مختلفة أثناء الدفعة. قد تحتاج المراحل المبكرة إلى تدفق أكبر وقص معتدل للدمج. قد تحتاج مرحلة التشتت إلى قص أعلى بمجرد ترطيب المسحوق وتصبح الدفعة موحدة. قد يحتاج التفريغ إلى خلط كبير مع قص محدود لتجنب حبس الهواء أو ارتفاع درجة الحرارة. لا يزال بإمكان الآلة ذات السرعة الثابتة العمل، ولكن يجب اختيار تسلسل الإضافة ومستوى التعبئة بعناية أكبر.
موضع العمود بالنسبة للسفينة مهم أيضًا. يمكن للعمود عالي السرعة بعيدًا عن المركز أن يخلق نمط تدفق مختلفًا عن النمط المركزي. إذا كان القرص قريبًا جدًا من الحائط، فقد يتآكل الجدار أو ينشئ منطقة ميتة خلفه. إذا اقتربت كثيرًا من القاع، فقد يؤدي ذلك إلى إتلاف السفينة أو الفشل في سحب المواد من الأعلى. يعتمد الموضع الصحيح على قطر المكره، وقطر الوعاء، وارتفاع التعبئة، وريولوجية المنتج. يجب فحصه أثناء التشغيل وبعد أي تغيير في حجم الدفعة.
لا يصحح تخطيط العمود المزدوج الوعاء غير المطابق. إذا كان الوعاء عريضًا جدًا بالنسبة للمكره منخفض السرعة، فقد تظل طبقات الجدار ثابتة. إذا تم صقل قاع الوعاء أو تسطيحه بطريقة خاطئة، فقد لا تتبادل الطبقة السفلية مع الجزء الأكبر. إذا تم وضع العمود عالي السرعة حيث لا يصل التدفق بالجملة أبدًا، فسوف يشتت نفس الحجم الصغير بشكل متكرر. يجب مراجعة رسومات السفن وأقطار المكره ومستويات العمل معًا قبل طلب الماكينة.
متغيرات العملية التي تؤثر على جودة التشتت
اللزوجة وتحميل المواد الصلبة
اللزوجة ليست رقمًا واحدًا في منتج متغير الانسيابية. يتغير مع معدل القص والوقت ودرجة الحرارة وكمية المسحوق الذي تم ترطيبه. يمكن للتركيبة التي يسهل خلطها بمواد صلبة بنسبة 50 بالمائة أن تصبح مادة مختلفة بنسبة 65 بالمائة، حتى لو لم يتغير الطور السائل. يجب اختيار الماكينة لأعلى لزوجة ستراها خلال الدفعة، وليس فقط لزوجة التخفيض النهائية. تحتاج الدفعات عالية المواد الصلبة أيضًا إلى سائل حر كافٍ لترطيب المسحوق الجديد؛ وإلا يُطلب من الخلاط توزيع المرحلة الجافة من خلال المعجون.
التدفق والسرعة والهندسة
تعتبر سرعة الطرف مفيدة لمقارنة المشتتات، ولكنها ليست وصفًا كاملاً للعملية. قرصان لهما نفس سرعة الطرف ولكن بأقطار مختلفة يخلقان تاريخ قص مختلف وأنماط ضخ مختلفة. عدد التمريرات عبر منطقة القص العالي مهم أيضًا. يمكن لقرص صغير يعمل بسرعة عالية أن يولد قصًا محليًا مكثفًا، ولكن إذا كان التدفق المجمع ضعيفًا، فقد لا تدخل معظم الدفعة إلى تلك المنطقة أبدًا. الهدف العملي ليس السرعة القصوى؛ إنه قص كافٍ، ويتم تطبيقه بشكل موحد، دون ارتفاع درجة حرارة التركيبة أو زعزعة استقرارها.
يتحكم عمق الغمر في كيفية تفاعل القرص مع الدفعة. إذا ارتفع القرص كثيرًا، فقد يتطاير أو يحبس الهواء أو يفشل في ضخ المواد من الجزء السفلي من الوعاء. إذا كان منخفضًا للغاية، فقد لا يؤدي ذلك إلى إنشاء نمط التدفق المقصود وقد يؤدي إلى تلف الجزء السفلي. يتغير العمق الصحيح مع مستوى التعبئة واللزوجة. أثناء الدفعة، يجب على المشغل التحقق من أن العمود عالي السرعة مغمور بالكامل وأن المكره السائبة يقوم بنقل المواد من الجدار والأسفل إلى المنطقة النشطة.
تؤثر هندسة السفن على كل من القص والدوران. يؤثر الخلوص بين المكره منخفض السرعة والجدار على تبادل الجدار؛ تؤثر المسافة بين القرص عالي السرعة والقاع على التدفق السفلي. يمكن أن يؤدي التغيير في شكل الوعاء إلى تغيير النتيجة حتى عندما لا تتغير سرعة التركيبة والعمود. عند القياس بين الأوعية، احتفظ بالنسب المهمة في الاعتبار، ولكن تحقق منها من خلال التجربة. يمكن أن تؤدي التغييرات الهندسية التي تبدو بسيطة في الرسم إلى إنشاء منطقة ميتة جديدة في منتج لزج.
الإضافة ودرجة الحرارة والهواء
يعد معدل إضافة المسحوق أحد الأسباب الأكثر شيوعًا لمشاكل التشتت. يمكن أن تؤدي الإضافة السريعة إلى إرباك السائل المتوفر، وتكوين كتل ذات قلوب جافة، وزيادة الطلب على الموزع. الإضافة البطيئة تكلف وقتًا ولكنها تنتج تبليلًا أكثر اتساقًا. يعتمد المعدل الصحيح على الكثافة الظاهرية للمسحوق، والمعالجة السطحية، وميله إلى التكتل. في بعض المنتجات، يؤدي إضافة المسحوق تحت التفريغ أو باستخدام وحدة تغذية يتم التحكم فيها إلى تحسين الاتساق. وفي حالات أخرى، يكون تشتيت المسحوق مسبقًا في سائل ناقل أكثر فعالية.
ويجب مراقبة درجة الحرارة لأن الطاقة الميكانيكية تتحول إلى حرارة. يمكن أن يؤدي التشتت عالي القص إلى رفع درجة حرارة الدفعة بسرعة، خاصة في المنتج اللزج ذي نقل الحرارة السيئ. قد يكون ذلك مقبولاً بالنسبة لتركيبة قوية، لكنه قد يؤدي إلى إتلاف البوليمرات الحساسة للحرارة، أو المواد الخافضة للتوتر السطحي، أو الأصباغ. يمكن أن تساعد السترة وسرعات العمود المتحكم فيها والإضافة المرحلية. يجب أن يقوم مستشعر درجة الحرارة بقياس المنتج، وليس الغلاف فقط، ويجب أن يُظهر سجل الدفعة الحد الأقصى لدرجة الحرارة التي تم الوصول إليها أثناء التشتيت.
الهواء هو متغير مخفي آخر. يمكن للدوامة أن تحبس الهواء عند اللزوجة المنخفضة، بينما يمكن للمعجون عالي الصلابة أن يحبس الهواء أثناء إضافة المسحوق. قد تبدو الرغوة أو الفقاعات المحبوسة وكأنها تشتت ضعيف على مقياس الطحن ويمكن أن تؤثر على الكثافة أو التوصيل أو مظهر الطلاء. يمكن أن يؤدي التشغيل الفراغي والإضافة البطيئة والغمر المناسب للعمود إلى تقليل انحباس الهواء. يعتمد الحل الصحيح على ما إذا كان الهواء يدخل على السطح، أو مع المسحوق، أو من خلال مانع تسرب.
يؤثر حجم الدفعة ومستوى التعبئة على نمط التدفق بقدر تأثيره على التركيبة. إن السفينة الممتلئة للغاية قد تحد من حركة السطح وتزيد من خطر الانسكاب. قد تضع السفينة الفارغة جدًا العمود عالي السرعة في وضع ضخ سيئ أو تترك المكره السائبة مكشوفًا جزئيًا. يجب أن تستخدم التجارب المصغرة نفس الشكل الهندسي ونسبة التعبئة مثل سفينة الإنتاج المقصودة كلما أمكن ذلك. إذا تعذرت مطابقة الشكل الهندسي، فيجب إعادة إنشاء إجراء السرعة والإضافة بدلاً من نسخه مباشرةً.
اختيار التكوين الصحيح للمادة
يبدأ الاختيار بواجب مكتوب، وليس بقيمة لزوجة واحدة. تحديد حجم الدفعة، وحجم العمل، واللزوجة الأعلى والأدنى أثناء العملية، وتحميل المواد الصلبة، ومعدل إضافة المسحوق، والتشتت المستهدف. حدد ما إذا كان المنتج نيوتونيًا، أو مخففًا للقص، أو متغير الانسيابية، أو عرضة لإجهاد الخضوع. تشمل درجة الحرارة القصوى والفراغ أو الضغط المطلوب وطريقة التنظيف ومواد البناء. تحدد هذه المدخلات ما إذا كان التصميم ثنائي العمود مناسبًا وكيفية ترتيب الأعمدة.
الأجزاء والأختام المبللة تستحق الاهتمام المبكر. قد يكون المنتج تآكلًا أو كاشطًا أو حساسًا للتلوث المعدني. يجب أن تكون اللدائن متوافقة مع الطور السائل وعوامل التنظيف. يجب أن تتعامل أختام العمود مع لزوجة المنتج والفراغ والتعرض للمذيبات. يضيف النظام الهيدروليكي حدًا آخر للصيانة: يجب إبقاء الخراطيم والتجهيزات والزيت بعيدًا عن المنتج، كما يجب أن يكون نظام الرفع قابلاً للخدمة دون المساس بمنطقة الخلط. يجب على المورد تأكيد المواد والخيارات الفعلية للتطبيق المقصود.
يجب أن يكون المصعد الهيدروليكي مطابقًا للسفينة وسير العمل. يجب أن تكون السكتة الدماغية كافية لرفع الأعمدة بعيدًا عن الدفعة للتنظيف وتغيير الأوعية. يجب أن يكون النقل ثابتًا عند ارتفاع العمل ويجب ألا ينجرف أثناء التشغيل. يجب أن تمنع أدوات التحكم دوران العمود ما لم تكن العربة في وضع آمن، ويجب أن يشتمل النظام على واقيات ونقاط قفل واضحة. هذه تفاصيل عملية، ولكنها تؤثر على وقت التوقف عن العمل، وسلامة المشغل، وخطر تلوث المنتج.
ينبغي مراجعة ترتيب العمود، والوصول إلى الرفع، وهندسة السفينة معًا أثناء الاختيار.
لا يعد الموزع ذو العمود المزدوج الخيار الصحيح تلقائيًا لكل منتج عالي اللزوجة. قد يكون الموزع الفردي عالي السرعة كافيًا لتخفيض اللزوجة المنخفضة أو المنتج الذي يبلل بسهولة. قد يكون الخلاط الكوكبي أفضل بالنسبة لمعجون شديد الصلابة لا يمكن ضخه بواسطة المكره. قد تكون هناك حاجة إلى مطحنة خرزية عندما يكون الهدف هو توزيع ضيق لحجم الجسيمات أقل مما يمكن أن يحققه التشتت وحده. يجب أن يتبع القرار مهمة الخلط: التدفق بالجملة، والترطيب، وتفكيك التكتل، ونقل الحرارة، والتنظيف. ال TENCAN موزع هيدروليكي ثنائي المحور يجب تقييمها في ضوء تلك المهام، وليس في ضوء سرعة واحدة أو رقم قوة واحد.
يجب أن تقوم التجربة الهادفة بإعادة إنتاج تسلسل إضافة الإنتاج، وليس فقط الصيغة النهائية. قم بتسجيل سرعات العمود، وسرعات الطرف إذا كانت متوفرة، ووقت الإضافة، ودرجة حرارة الدفعة، ومستوى الفراغ، والملاحظات المرئية. اختبر المنتج في عدة نقاط، وليس فقط في النهاية. يمكن أن يُظهر مقياس الطحن أو الريولوجيا أو اللون أو اللمعان أو اختبار الترشيح ما إذا كان التشتت موحدًا. إذا كانت التجربة تتطلب دورة أطول من المتوقع، تحقق من نمط التدفق قبل زيادة السرعة؛ المزيد من السرعة يمكن أن يخفي مشكلة التدفق الكبير أثناء إضافة الحرارة والهواء.
ويجب أن تجعل الضوابط العملية قابلة للتكرار، وليست ممكنة فحسب. تتضمن السجلات المفيدة سرعات العمود، وسحب الطاقة، ودرجة حرارة الدفعة، ومستوى الفراغ، ووقت الإضافة، والنقطة التي تبدأ عندها كل مرحلة. يمكن للتحكم في الوصفة أن يمنع المشغلين من تخطي مرحلة السرعة المنخفضة أو رفع سرعة الموزع قبل ترطيب المسحوق. إذا تم استخدام الجهاز لمنتجات متعددة، فيجب أن تكون حالة التحكم في الوصول والتنظيف واضحة. يجب أن تتناسب حزمة التحكم مع سير العمل الحقيقي؛ لا يمكن لنظام الوصفة المعقد أن يعوض الوعاء غير المتطابق أو مسحوق التغذية غير المتناسق.
فحوصات التوسعة والتنظيف والصيانة
لا يمكن أن يعتمد توسيع النطاق على الحفاظ على نفس عدد الدورات في الدقيقة. القرص الأكبر لديه سرعة طرف أعلى بنفس سرعة العمود، والأوعية الأكبر لديها وقت دوران مختلف ومنطقة نقل الحرارة. اعتمادًا على آلية التحكم، قد يستخدم التوسيع سرعة طرفية ثابتة، أو طاقة ثابتة لكل وحدة حجم، أو مجموعة من المعايير. يجب اختبار الاختيار على المنتج، لأن التغيير الذي يحافظ على القص قد لا يحافظ على التدفق بالجملة. وينبغي تقييم الدُفعات التجريبية من حيث جودة التشتت وارتفاع درجة الحرارة وزمن الدورة في نفس الوقت.
يكون التنظيف أسهل عندما يكون الجهاز مصممًا للوصول إليه. يجب أن يرفع الرفع الهيدروليكي الأعمدة إلى موضع يمكن من خلاله فحص وتنظيف الدفاعات والعمود والوعاء. يجب أن يكون من الممكن الوصول إلى المناطق الميتة حول الأختام وأطواق العمود وقاع الوعاء. إذا تم تغيير المنتج بشكل متكرر، فقد تكون قابلية التنظيف ومخاطر التلوث المتبادل بنفس أهمية أداء التشتت. يجب أن يشمل التحقق من صحة التنظيف المنطقة الهيدروليكية، وليس فقط الأجزاء الملامسة للمنتج، لأن تسرب الزيت أو المواد المحاصرة يمكن أن تخلق خطرًا منفصلاً.
يجب أن تركز فحوصات الصيانة على الأجزاء التي تؤثر على التدفق وجودة المنتج. افحص الدفاعات للتأكد من عدم وجود تآكل أو تشويه أو أدوات تثبيت فضفاضة. تحقق من جريان العمود ومحاذاة الوصلة. ابحث عن تسرب الختم وتسرب الزيت الهيدروليكي والخراطيم التالفة. تأكد من أن المصعد يحافظ على موضعه وأن مفاتيح الحد تعمل. يمكن أن يكون التغيير في سحب الطاقة أو الاهتزاز أو وقت الدفعة علامة مبكرة على التآكل أو تغيير في المنتج. تعتبر هذه السجلات أكثر فائدة من الفحص لمرة واحدة لأنها تظهر الاتجاهات.
يجب أن يبدأ استكشاف الأخطاء وإصلاحها بالتدفق وليس بالسرعة. إذا كان المنتج خشنًا، فتحقق مما إذا كان المسحوق يدخل إلى منطقة القص العالي وما إذا كانت الدفعة موحدة قبل فحص الطحن النهائي. إذا كانت الدفعة محمومة، قم بمراجعة معدل الإضافة وغمر العمود قبل تقليل وقت التشتيت. في حالة احتجاز الهواء، تحقق من حركة السطح وطريقة تغذية المسحوق. تفصل هذه الفحوصات مشكلة الصياغة عن مشكلة الآلة أو الإجراء وتمنع إجراء تغييرات غير ضرورية على الوصفة.
يجب أن تغطي فحوصات السلامة كلاً من المنتج والنظام الهيدروليكي. يجب أن تكون واقيات العمود ومحطات التوقف في حالات الطوارئ ومفاتيح الحد فعالة. يجب إغلاق المصعد قبل أي عمل بالقرب من الأعمدة، ويجب تأمين السفينة ضد الحركة. يجب توجيه الخراطيم الهيدروليكية بعيدًا عن الأسطح الساخنة ومناطق وصول المشغل. يجب أن يتضمن التدريب ما يجب فعله في حالة توقف الأعمدة، أو انجراف المصعد، أو تسرب الختم. تحمي هذه الإجراءات الأشخاص وتمنع أيضًا تحول الأخطاء الصغيرة إلى خسائر دفعة.
قبل تحديد موزع هيدروليكي مزدوج العمود، تأكد من العملية مع المورد باستخدام المادة الفعلية وتسلسل الإضافة المقصود وطريقة التنظيف. يجب اختيار الماكينة للجزء الصعب من الدفعة، وليس للجزء النهائي السهل. يمنح النظام المتوافق جيدًا المشغل التحكم في التدفق والقص دون تحويل كل دفعة إلى اختبار.