
Máy nhào chân không: Hướng dẫn trộn bột nhão
Nhiều quá trình dán không thành công khi vật liệu ngừng hoạt động như chất lỏng. Công thức trộn dễ dàng trong cốc có thể trở nên cứng, vón cục và đầy không khí bị cuốn theo khi hàm lượng chất rắn tăng lên. Kết quả không chỉ là vấn đề thẩm mỹ. Khí bị bẫy thay đổi mật độ, sự truyền nhiệt, đặc tính điện, độ hoàn thiện bề mặt và độ ổn định kích thước sau khi đóng rắn hoặc thiêu kết.
Một máy nhào chân không được chế tạo xung quanh thực tế đó. Nó kết hợp một bình trộn kín với hệ thống chân không và một máy khuấy mô-men xoắn cao có thể gấp, kéo giãn và kết hợp lại một khối nhớt nhiều lần. Mục đích là làm ướt các hạt, phá vỡ các chất kết tụ, đồng nhất mẻ và loại bỏ khí trong một hoạt động được kiểm soát.
Trọng tâm ở đây là kỹ thuật thực tế đằng sau quy trình đó: tại sao bột nhão lại không bị trộn, máy nhào chân không hoạt động như thế nào, lựa chọn cấu hình nào quan trọng và cách đánh giá xem thiết bị có phù hợp với một vật liệu cụ thể hay không. Sự nhấn mạnh vào logic lựa chọn và kiểm soát quy trình hơn là danh sách các thông số kỹ thuật của danh mục.
Tại sao bột nhão có độ nhớt cao bẫy không khí và chống lại sự trộn đều
Chất dán có độ nhớt cao nằm ở trạng thái chuyển tiếp giữa chất lỏng và chất rắn ẩm. Nó có thể chảy dưới tác dụng của trọng lực, nhưng nó không lưu thông dễ dàng. Ứng suất năng suất, tính thixotropy, sự đông tụ của hạt và sự phân bố chất kết dính đều ảnh hưởng đến cách khối lượng di chuyển bên trong tàu. Khi máy khuấy đẩy một vùng, vùng khác có thể gần như đứng yên, đặc biệt là gần các góc, trục và đáy bình.
Không khí đi vào theo nhiều cách. Các hạt bột mang không khí bề mặt và độ xốp bên trong. Việc chất và đổ tạo ra các nếp gấp đóng lại trên các túi khí. Việc bổ sung chất kết dính có thể tạo thành màng và bọt. Trong chất lỏng có độ nhớt thấp, nhiều bong bóng nổi lên và thoát ra ngoài; ở dạng bột nhão, vật liệu xung quanh quá cứng nên lực nổi không thể hoạt động nhanh chóng. Khí vẫn bị giữ lại cho đến khi lớp dán bị biến dạng đủ để tiếp xúc với bề mặt chân không.
Việc trộn còn phức tạp hơn do cách các hạt tương tác. Các hạt mịn có diện tích bề mặt cao và cần nhiều chất kết dính hoặc dung môi hơn để đạt được lớp phủ ổn định. Nếu chất kết dính được thêm vào quá nhanh, hỗn hợp có thể tạo thành lớp vỏ ướt xung quanh các cụm khô. Những cụm đó có thể tồn tại trong quá trình trộn bình thường vì lớp dán xung quanh che chắn chúng khỏi bị cắt. Một cỗ máy chỉ quay khối lớn có thể tạo ra bề mặt trông mịn màng trong khi vẫn để lại những vùng dày đặc, ít ẩm ướt bên trong.
Các triệu chứng rất dễ bị hiểu sai. Một lô có thể xuất hiện các lỗ kim sau khi xử lý, sự thay đổi mật độ từ trên xuống dưới, lưu biến không nhất quán giữa các mẫu hoặc hiệu suất điện hoặc nhiệt không mong muốn. Người vận hành đôi khi thêm nhiều dung môi hơn để cải thiện dòng chảy, nhưng điều đó làm thay đổi công thức và có thể làm tăng độ co ngót hoặc làm suy yếu phần cuối cùng. Câu hỏi hay hơn là liệu hoạt động trộn có đạt đến toàn bộ lô hay không và liệu khí có thoát ra khỏi vật liệu hay không.
Nguyên lý làm việc và cấu tạo của máy nhào chân không
Máy nhào chân không không phải là một máy khuấy đơn quay trong bể hở. Khối lượng làm việc được bao bọc để có thể giảm áp suất trong khi máy khuấy thực hiện công cơ học. Một hệ thống điển hình bao gồm một thùng chứa có vỏ bọc, một hoặc nhiều bộ phận trộn, lối vào trục kín, cổng và bẫy chân không, cơ cấu xả và các bộ điều khiển tốc độ, nhiệt độ và chân không của máy khuấy. Hình dạng chính xác thay đổi tùy theo nhà cung cấp và ứng dụng, do đó, cấu hình đã chọn phải được kiểm tra dựa trên vật liệu thay vì chỉ giả định từ tên sản phẩm.
Hoạt động trộn chủ yếu là biến dạng khối. Khi máy khuấy quay, hỗn hợp sệt sẽ tự gấp lại, kéo căng giữa các bề mặt chuyển động và cố định, cắt thành những khoảng trống hẹp và ép vào thành bình. Sự sắp xếp lại lặp đi lặp lại này thực hiện hai tác dụng: nó phân phối chất kết dính và các hạt, đồng thời liên tục tạo ra các bề mặt mới để giải phóng khí. Do đó, quá trình nhào có độ nhớt cao phụ thuộc vào mô-men xoắn và thời gian tiếp xúc cơ học chứ không chỉ phụ thuộc vào tốc độ đầu.
Hành động nhào so với phân tán tốc độ cao
Bộ phân tán tốc độ cao có hiệu quả khi vật liệu có thể chảy về phía đĩa quay nhanh. Nó tạo ra lực cắt cục bộ mạnh và rất hữu ích để làm ướt bột thành chất lỏng, nhưng nó có thể gặp khó khăn khi mẻ trở thành một hỗn hợp sệt. Máy nhào chân không hoạt động ở tốc độ thấp hơn và mô-men xoắn cao hơn, do đó, nó có thể di chuyển vật liệu có thể làm cản trở máy phân tán thông thường. Sự đánh đổi là việc nhào thường cần nhiều thời gian hơn và chú ý kỹ hơn đến mức độ lấp đầy và nhiệt độ.
Hai cách tiếp cận không phải lúc nào cũng là đối thủ cạnh tranh. Một số quy trình sử dụng bộ phân tán để làm ướt ban đầu và máy nhào chân không để đồng nhất hóa và khử khí. Những người khác cần máy nhào ngay từ đầu vì công thức đạt hàm lượng chất rắn cao một cách nhanh chóng. Sự lựa chọn đúng đắn phụ thuộc vào đường cong lưu biến trong quá trình xử lý, không chỉ phụ thuộc vào độ nhớt cuối cùng trong bảng thông số kỹ thuật.
Hút chân không và niêm phong: nửa sau của quá trình
Chân không chỉ loại bỏ khí khi đáp ứng ba điều kiện: khí phải tiếp xúc với không gian có áp suất giảm, áp suất phải đủ thấp để bong bóng nở ra và vật liệu phải được di chuyển để các túi khí mới chạm tới bề mặt. Một bình kín có dán tĩnh điện sẽ không khử khí hiệu quả, ngay cả khi máy đo chân không hiển thị số đọc ổn định. Do đó, vòng đệm trục, miếng đệm bình và van xả cũng quan trọng như công suất bơm, vì một rò rỉ nhỏ có thể hạn chế áp suất có thể đạt được hoặc hút không khí trở lại mẻ.
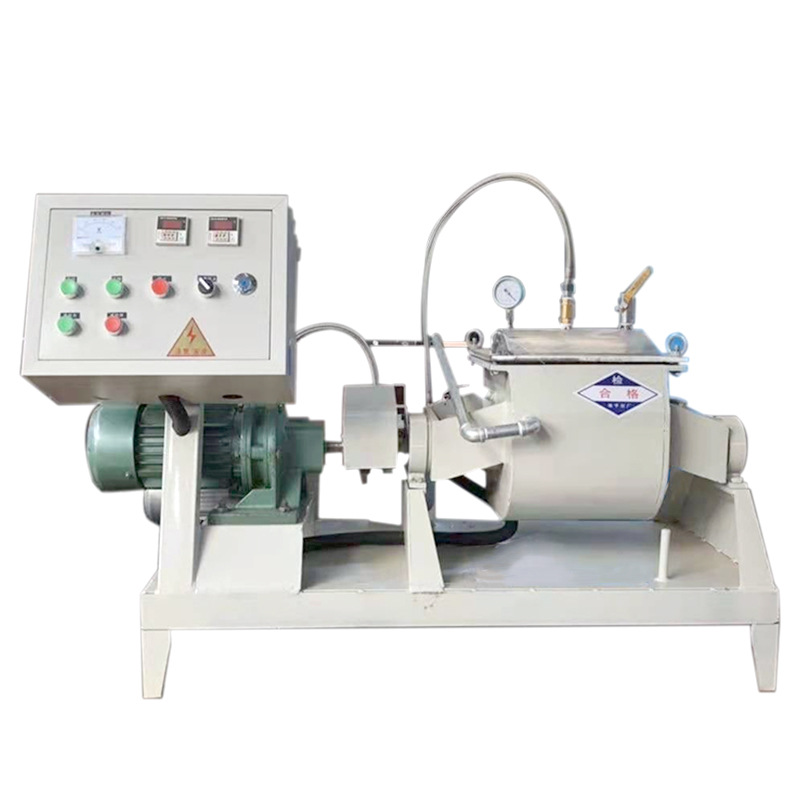
TENCAN Xem sản phẩm máy nhào chân không để xử lý bột nhão.
các TENCAN máy nhào chân không là sản phẩm tham khảo cho cuộc thảo luận này. Khối lượng có thể sử dụng, cách bố trí máy khuấy, hệ thống chân không và kiểm soát nhiệt độ phải được xác nhận cho loại bột nhão cụ thể vì những lựa chọn đó xác định liệu máy có thể làm ướt bột, di chuyển mẻ và đạt đến điểm cuối yêu cầu trong thời gian chu kỳ thực tế hay không.
Những gì chân không thực sự thay đổi trong một dán
Việc giảm áp suất trên miếng dán không tự làm bong bóng thoát ra được. Túi khí bên trong vật liệu nhớt được ổn định nhờ ma trận xung quanh và sức căng bề mặt. Khi áp suất bên ngoài giảm, bong bóng có xu hướng giãn nở nhưng nó vẫn cần một đường dẫn đến bề mặt tự do. Nhào cung cấp lộ trình đó bằng cách gấp miếng dán, làm mỏng thành xung quanh các túi khí và đưa chúng liên tục đến giao diện chân không.
Khi khí rời đi, mật độ khối và tính chất nhiệt thay đổi. Chất dán dường như lấp đầy khuôn có thể co lại một chút sau khi khử khí và khả năng truyền nhiệt của nó có thể được cải thiện vì các lỗ rỗng khí dẫn điện kém. Đây là lý do tại sao việc kiểm tra mật độ và chuẩn bị mẫu có kiểm soát lại hữu ích. Một mẻ trông giống nhau có thể hoạt động khác nhau trong bước phủ, đúc hoặc thiêu kết nếu hàm lượng khí dư không nhất quán.
Chân không cũng làm thay đổi sự cân bằng của các thành phần dễ bay hơi. Dung môi, nước và các chất phụ gia có nhiệt độ sôi thấp có thể bay hơi dưới áp suất giảm, đặc biệt khi áo ấm. Điều đó có thể được mong muốn nếu mục tiêu là loại bỏ sản phẩm phụ dễ bay hơi, nhưng nó cũng có thể làm thay đổi công thức. Mức chân không, nhiệt độ và thời gian lưu phải được coi là một tập hợp các biến được kết nối. Máy hút mạnh hơn không tự động tốt hơn nếu nó loại bỏ dung môi cần thiết hoặc làm cho lớp bột nhão bị bong ra.
Mức độ tạo bọt và lấp đầy được liên kết chặt chẽ. Nếu bình chứa quá đầy, hỗn hợp sệt có thể dâng lên vào cổng chân không hoặc để lại quá ít bề mặt trống để thoát khí. Nếu nó không được đổ đầy, máy khuấy có thể không tiếp xúc được với toàn bộ lô và vật liệu có thể trèo lên tường thay vì bị gấp lại. Phạm vi làm việc phụ thuộc vào thiết kế máy khuấy và vật liệu, vì vậy nó phải được thiết lập trong quá trình thử nghiệm thay vì lấy từ một con số duy nhất.
Thiết kế máy khuấy, bình chứa và xả phù hợp để dán lưu biến
Chỉ riêng độ nhớt là một mô tả yếu về chất dán. Ứng suất chảy cho bạn biết liệu vật liệu có bắt đầu chuyển động hay không. Thixotropy cho bạn biết liệu nó có mỏng đi trong quá trình trộn và đặc lại sau khi để yên hay không. Kích thước hạt, sự phân bố kích thước hạt, mật độ và tính chất hóa học bề mặt ảnh hưởng đến độ ẩm của bột và lượng mô-men xoắn mà máy khuấy cần. Một chiếc máy xử lý bột mịn, đặc có thể gặp khó khăn với loại bột nhẹ, có thể nén được hoặc công thức tạo thành cục ở giai đoạn cấp liệu.
Đặc tính hạt cũng ảnh hưởng đến độ mòn và độ hở. Chất độn mài mòn có thể làm mòn các cạnh của máy khuấy, vòng đệm và bề mặt xả, trong khi các hạt thô có thể thu hẹp trong các khoảng trống hẹp. Vật liệu bình và máy khuấy phải được lựa chọn để kiểm soát ô nhiễm, không chỉ vì độ bền. Nếu sản phẩm nhạy cảm với tiếp xúc với kim loại, các bộ phận bị ướt cần được xem xét lại trước khi đặt hàng máy. Việc làm sạch quyền truy cập là một phần của cùng một quyết định, bởi vì chất dán dễ trộn nhưng khó loại bỏ có thể tạo ra ô nhiễm chéo.
Kiểm soát nhiệt độ đáng được quan tâm sớm. Nhào bột nhão có độ nhớt cao sẽ tạo ra nhiệt thông qua sự tản nhiệt nhớt và có thể cần một thùng chứa có vỏ bọc để loại bỏ nó. Nếu quá trình này đòi hỏi phải gia nhiệt để giảm độ nhớt hoặc để tạo ra phản ứng thì vỏ bọc phải cung cấp khả năng truyền nhiệt đều mà không có điểm nóng. Lô lớn có diện tích bề mặt trên một đơn vị thể tích ít hơn so với lô nhỏ, do đó, cùng nhiệt độ vỏ bọc có thể không cho cùng nhiệt độ sản phẩm sau khi mở rộng quy mô.
Các điểm bịt kín, xả và lấy mẫu thường được coi là chi tiết nhưng chúng định hình chu trình vận hành. Phốt trục phải chịu được tiếp xúc chân không và dán mà không bị rò rỉ. Việc xả phải làm trống bình mà không để lại gót chân làm thay đổi mẻ tiếp theo. Có thể thực hiện lấy mẫu mà không làm ảnh hưởng đến chân không nếu quá trình này nhạy cảm với không khí. Những tính năng này dễ dàng xác định trước khi mua hơn là trang bị thêm sau này.
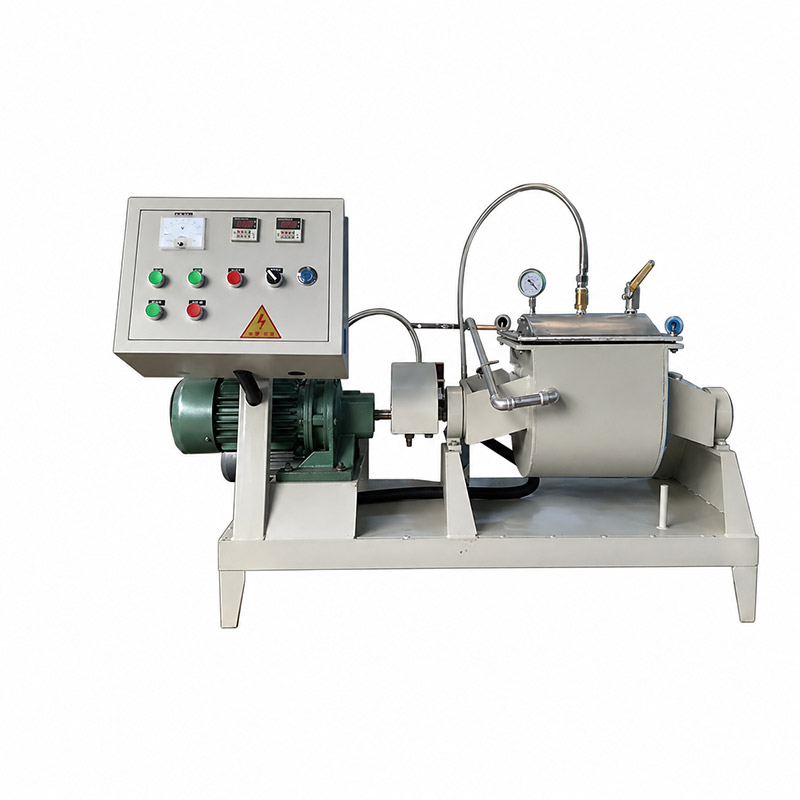
Cấu hình máy nhào chân không cho phòng thí nghiệm và xử lý bột thí điểm.
Đối với một dự án cụ thể, máy nhào chân không để xử lý bột nhão có độ nhớt cao nên được đánh giá với loại bột dự kiến, chất kết dính, lượng chất rắn và điểm cuối mục tiêu. Thử nghiệm với một lô đại diện nhỏ sẽ có nhiều thông tin hơn so với việc so sánh chỉ dựa trên khối lượng danh nghĩa.
Các biến quy trình xác định chất lượng lô
Sau khi chọn máy, chất lượng mẻ phụ thuộc vào cách nguyên liệu được nạp và di chuyển trong chu trình. Cùng một thiết bị có thể tạo ra chất dán ổn định hoặc chất dán không nhất quán tùy thuộc vào mức độ lấp đầy, thứ tự cấp liệu, biên dạng chân không, nhiệt độ và phán đoán điểm cuối. Một cách tiếp cận hữu ích là coi các biến này như một tập hợp liên kết và thay đổi từng biến một trong quá trình phát triển quy trình.
| Biến | Hiệu ứng chính | Hướng thực tế |
|---|---|---|
| Mức điền | Kiểm soát bề mặt tự do và tiếp xúc máy khuấy | Ở trong phạm vi được thử nghiệm; tránh lấp đầy không gian chân không |
| Thứ tự nguồn cấp dữ liệu | Ảnh hưởng đến việc làm ướt và hình thành cục | Thêm bột và chất kết dính theo từng giai đoạn; quan sát mô-men xoắn và kết cấu |
| Hồ sơ chân không | Kiểm soát việc loại bỏ khí và mất mát dễ bay hơi | Sử dụng phương pháp kéo xuống theo giai đoạn nếu lo ngại hiện tượng tạo bọt hoặc mất dung môi |
| Nhiệt độ | Thay đổi độ nhớt, làm ướt và bay hơi | Giữ nhiệt độ sản phẩm ổn định thay vì cài đặt áo khoác cố định |
| Tốc độ và thời gian khuấy | Xác định lịch sử cắt và năng lượng đầu vào | Sử dụng tốc độ thấp nhất để làm mới bề mặt và tiếp cận mục tiêu |
Mức độ lấp đầy là hạn chế đầu tiên. Bột nhão phải tiếp xúc với máy khuấy trong toàn bộ khối lượng làm việc, nhưng nó cũng cần có chỗ để giãn nở và gấp lại. Nếu lô leo lên trục hoặc tạo thành một mái vòm ổn định thì vùng phía dưới có thể nhận được ít sự trao đổi. Người vận hành nên ghi lại phạm vi điền làm việc thực tế cho mỗi công thức thay vì giả định rằng tỷ lệ phần trăm danh nghĩa áp dụng cho mỗi loại hồ dán.
Thứ tự cấp liệu ảnh hưởng đến tốc độ hình thành một miếng dán đồng nhất. Thêm tất cả bột vào một lượng nhỏ chất lỏng có thể tạo ra một lớp khô cứng và sau đó phân tán kém. Thêm chất lỏng vào lớp bột có thể tạo ra các rãnh và vỏ ướt. Nguồn cấp dữ liệu theo giai đoạn, với việc bổ sung có kiểm soát và quan sát mô-men xoắn hoặc công suất tiêu thụ, thường mang lại khả năng tái tạo tốt hơn. Trình tự chính xác tùy thuộc vào từng vật liệu cụ thể và phải được cố định trước khi mở rộng quy mô.
Cấu hình chân không phải phù hợp với vật liệu. Việc kéo xuống nhanh có thể gây ra bọt, va đập hoặc mất dung môi nhanh chóng. Cấu hình theo giai đoạn cho phép chất dán điều chỉnh và giúp người vận hành có cơ hội quan sát chuyển động của bề mặt. Thời gian giữ sau khi đạt đến áp suất mục tiêu cũng rất quan trọng, vì hỗn hợp có thể cần được nhào liên tục để lộ ra các túi khí mới. Chân không không chuyển động thường là cách sử dụng kém thời gian của chu kỳ.
Nhiệt độ ảnh hưởng đến cả tính lưu biến và độ ổn định. Bột nhão ấm hơn có thể chảy dễ dàng hơn và giải phóng khí nhanh hơn, nhưng nhiệt dư thừa có thể xử lý chất kết dính, làm suy giảm chất phụ gia hoặc làm bay hơi dung môi. Chiến lược kiểm soát nên theo dõi nhiệt độ sản phẩm nếu có thể, không chỉ chất lỏng bao. Đối với các vật liệu nhạy cảm với nhiệt, nhiệt độ vỏ bọc thấp hơn và thời gian nhào trộn lâu hơn có thể an toàn hơn nhiệt độ ban đầu cao.
Điểm cuối không chỉ đơn giản là thời gian đồng hồ cố định. Mô-men xoắn, lực kéo, kết cấu trực quan, mật độ và tính lưu biến của mẫu đều có thể cung cấp bằng chứng cho thấy mẻ trộn đã được trộn và khử khí. Sự thay đổi đột ngột về mô-men xoắn có thể cho thấy sự thay đổi của thân máy, trong khi mô-men xoắn ổn định với nhiệt độ tăng có thể có nghĩa là vật liệu đang bị làm việc quá sức. Điểm cuối phải được xác định theo yêu cầu của sản phẩm chứ không phải bởi sự tiện lợi của bộ đếm thời gian.
Mở rộng quy mô và kiểm soát chất lượng từ phòng thí nghiệm đến sản xuất
Việc mở rộng quy trình dán không phải là vấn đề nhân kích thước lô. Diện tích truyền nhiệt trên một đơn vị thể tích giảm khi bình lớn lên, do đó lô sản xuất có thể nóng lên nhanh hơn hoặc nguội chậm hơn so với thử nghiệm trong phòng thí nghiệm. Mô-men xoắn của máy khuấy, tốc độ trục, độ rộng khe hở và công suất bơm chân không cũng thay đổi theo quy mô. Một quy trình đạt được hỗn hợp mịn, không có khí trong bình nhỏ có thể cần cấu hình tốc độ khác hoặc thời gian giữ chân không dài hơn trong bình lớn hơn.
Kiểm tra chất lượng hữu ích phải thực tế và có thể lặp lại. Mật độ hoặc trọng lượng riêng có thể tiết lộ sự khác biệt về hàm lượng khí. Một thử nghiệm giải phóng chân không đơn giản, mặt cắt ngang hoặc độ kéo màng có kiểm soát có thể cho thấy các lỗ kim và cục. Các phép đo lưu biến, phân tích kích thước hạt và kiểm tra nhiệt có thể phù hợp tùy thuộc vào sản phẩm. Điều quan trọng là so sánh các mẫu được lấy từ cùng một vị trí và ở cùng một giai đoạn của chu trình.
Thử nghiệm thí điểm nên kiểm tra nhiều hơn một mức lấp đầy và ít nhất hai cấu hình chân không. Nó phải bao gồm thứ tự nguồn cấp dữ liệu dự định và bước xả thực tế. Nếu vật liệu nhạy cảm với không khí, quá trình thử cũng nên kiểm tra xem lớp dán có thể tiếp xúc trong bao lâu trước bước quy trình tiếp theo. Loại thử nghiệm này tạo ra dữ liệu chọn lọc chứ không chỉ là minh chứng.
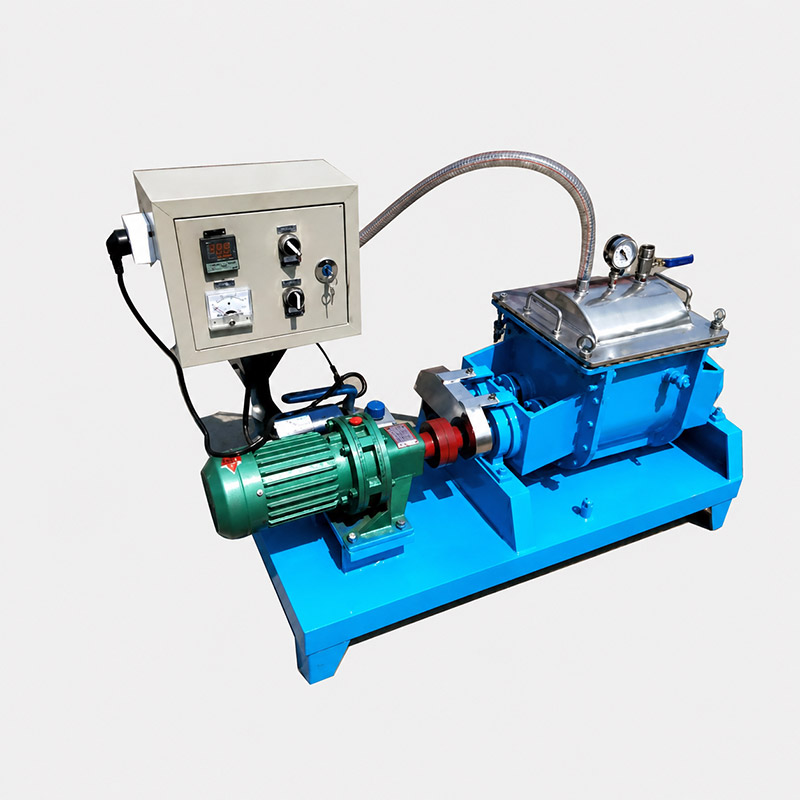
Thiết lập máy nhào chân không để thử nghiệm trộn và khử khí có kiểm soát.
Tài liệu phải ghi lại lô nguyên liệu, lượng chất rắn, trình tự cấp liệu, nhiệt độ áo khoác, cấu hình chân không, tốc độ máy khuấy, xu hướng mô-men xoắn hoặc công suất và kết quả mẫu cuối cùng. Nếu không có bản ghi đó, một đợt thành công khó có thể lặp lại. Nguyên tắc tương tự hỗ trợ việc khắc phục sự cố vì nó tách biệt sự thay đổi về công thức khỏi sự thay đổi về máy móc hoặc vận hành.
Các vấn đề vận hành thường gặp và giải pháp thực tế
Hầu hết các vấn đề về nhào chân không đều thuộc một số ít loại. Chất dán có thể không khử khí, có thể quá nóng, không thể làm ướt hoặc khó xả và làm sạch. Mỗi triệu chứng có một số nguyên nhân có thể xảy ra, do đó, phản hồi nên bắt đầu bằng bản ghi từ lô thay vì thay đổi ngay lập tức công thức.
Khử khí không nhất quán
Nếu máy đo chân không đạt mục tiêu nhưng sản phẩm vẫn chứa bọt khí thì yếu tố hạn chế thường là sự thay mới bề mặt hơn là công suất bơm. Kiểm tra xem miếng dán có thực sự gấp lại hay không, mức độ lấp đầy có đủ để lại bề mặt tự do hay không và thời gian giữ có đủ lâu hay không. Rò rỉ ở phốt nắp hoặc phốt trục cũng có thể làm giảm độ chân không hiệu dụng trên sản phẩm. Kiểm tra các vòng đệm, ống mềm và bẫy trước khi thay đổi công thức.
Quá nhiệt hoặc mất dung môi
Nhào có độ nhớt cao chuyển đổi năng lượng cơ học thành nhiệt. Nếu nhiệt độ sản phẩm tăng nhanh hơn dự kiến, hãy giảm tốc độ máy khuấy, rút ngắn giai đoạn mô-men xoắn cao hoặc cải thiện khả năng làm mát áo khoác. Mất dung môi có thể xuất hiện dưới dạng tăng độ nhớt, hình thành lớp vỏ hoặc thay đổi mật độ. Trong trường hợp đó, hãy xem xét cùng lúc mức độ chân không và thời gian ở nhiệt độ; cấu hình chân không nhẹ nhàng hơn có thể là đủ nếu tải khí không cao.
Vùng chết và làm ướt không hoàn toàn
Các túi hoặc vệt khô thường cho thấy một phần của lô hàng không được đổi. Kiểm tra mức lấp đầy, thứ tự cấp liệu và độ hở của máy khuấy. Bột rất mịn có thể cần thêm chậm hơn để tránh lớp khô trên bề mặt. Nếu bột nhão leo lên trục, vùng phía trên có thể cần một bộ phận trộn khác hoặc thay đổi tốc độ. Kiểm tra trực quan trong quá trình thử nghiệm sẽ hữu ích hơn việc đoán từ mẫu cuối cùng.
Con dấu bị mòn và khó xả
Các con dấu trong máy nhào chân không nhìn thấy sự khác biệt về chất dán, dung môi, nhiệt và áp suất cùng một lúc. Sự mài mòn có thể biểu hiện dưới dạng mất chân không, nhiễm bẩn hoặc vòng sẫm màu trên sản phẩm. Việc kiểm tra thường xuyên và vật liệu bịt kín tương thích với công thức là rất cần thiết. Các vấn đề về phóng điện thường xảy ra do bột nhão quá lạnh, quá cứng hoặc để quá lâu. Nhiệt độ xả được kiểm soát và hình dạng bình chứa phù hợp có thể làm giảm phần gót còn sót lại.
Danh sách kiểm tra lựa chọn cho công việc trong phòng thí nghiệm, thí điểm và sản xuất
Một quy trình lựa chọn tốt bắt đầu từ nguyên liệu chứ không phải với khối lượng lớn nhất hiện có. Những điểm sau đây giúp tổ chức việc so sánh:
- Phạm vi khối lượng làm việc bao gồm lô thực tế nhỏ nhất và lớn nhất.
- Độ nhớt và ứng suất chảy ở các giai đoạn nạp, trộn và xả.
- Tải chất rắn, kích thước hạt, mật độ hạt và mức độ mài mòn.
- Mức chân không cần thiết để khử khí, có cho phép loại bỏ dung môi hoặc nước.
- Phạm vi nhiệt độ áo khoác và nhu cầu sưởi ấm, làm mát hoặc cả hai.
- Vật liệu ướt và giới hạn ô nhiễm cho sản phẩm cuối cùng.
- Xả, làm sạch, lấy mẫu và tiếp cận niêm phong.
- Tiện ích sẵn có, diện tích sàn và trình độ kỹ năng của người vận hành.
Máy cũng nên được đánh giá dựa trên chu trình xử lý. Một thiết bị trộn đều nhưng mất quá nhiều thời gian để làm sạch hoặc xả hết có thể hạn chế sản xuất hơn so với máy khuấy chậm hơn một chút. Đối với công việc trong phòng thí nghiệm, việc mất lô nhỏ và làm sạch dễ dàng có thể quan trọng hơn năng suất tối đa. Đối với công việc thí điểm và sản xuất, khả năng lặp lại, kiểm soát nhiệt độ và khả năng tiếp cận bảo trì thường có trọng lượng hơn.
TENCAN là thương hiệu của Changsha Tianchuang Powder Technology Co., Ltd. Việc lựa chọn thiết bị phải dựa trên thử nghiệm vật liệu và thông số kỹ thuật quy trình rõ ràng, với độ chân không, nhiệt độ, mức lấp đầy và điểm cuối được xác định trước. Một nhà cung cấp yêu cầu dữ liệu vật liệu và thảo luận về giới hạn vận hành sẽ hữu ích hơn một nhà cung cấp đưa ra một câu trả lời tiêu chuẩn duy nhất cho mỗi lần dán.
Những câu hỏi thực tế mà người mua hỏi
Chân không có luôn luôn cần thiết không?
Không. Nếu bột nhão được sử dụng ngay lập tức và khí bị giữ lại không ảnh hưởng đến mật độ, hình thức hoặc hiệu suất thì chỉ cần nhào cơ học là đủ. Chân không hữu ích nhất khi các khoảng trống không khí gây ra khuyết tật, khi sản phẩm phải đáp ứng yêu cầu về mật độ hoặc điện hoặc khi quy trình cần loại bỏ thành phần dễ bay hơi.
Một máy có thể xử lý việc trộn và khử khí không?
Máy nhào chân không có thể kết hợp cả hai chức năng, nhưng kết quả phụ thuộc vào công thức và điều kiện vận hành. Máy khuấy phải làm mới bề mặt, hệ thống chân không phải xử lý tải khí và mức lấp đầy phải có chỗ để giãn nở. Cần phải thử nghiệm để xác nhận rằng cùng một chu trình đạt được cả khả năng làm ướt và khử khí mà không làm hỏng sản phẩm.
Những thông tin cần thiết cho một thử nghiệm?
Cung cấp phạm vi công thức, tải lượng chất rắn, dữ liệu độ nhớt hoặc lưu biến, kích thước hạt, hàm lượng dung môi, giới hạn nhiệt độ, kích thước lô mục tiêu và khuyết tật mà quy trình phải tránh. Hình ảnh hoặc mẫu dán hiện tại cũng hữu ích. Với thông tin này, quá trình thử nghiệm có thể tập trung vào các biến số quan trọng thay vì thử nghiệm một loại dán chung chung không đại diện cho quy trình thực.
Bước tiếp theo đáng tin cậy nhất là kiểm tra chất dán thực tế ở quy mô đại diện. Quan sát cách nó gấp lại, cách nó phản ứng với chân không, nhiệt độ của nó thay đổi như thế nào và cách nó phóng điện. Những quan sát đó sẽ cho thấy liệu máy nhào chân không có phù hợp với quy trình hay không và cửa sổ vận hành nào sẽ được chuyển sang sản xuất.