
آلة العجن الفراغية: دليل خلط العجينة
تفشل العديد من عمليات اللصق عند النقطة التي تتوقف فيها المادة عن التصرف كالسائل. يمكن أن تصبح التركيبة التي يتم مزجها بسهولة في كوب قاسية ومتكتلة ومليئة بالهواء المحبوس عندما يرتفع محتوى المواد الصلبة. والنتيجة ليست مجرد مشكلة تجميلية. يغير الغاز المحبوس الكثافة، ونقل الحرارة، والسلوك الكهربائي، والانتهاء من السطح، واستقرار الأبعاد بعد المعالجة أو التلبيد.
تم تصميم آلة العجن الفراغية حول هذا الواقع. فهو يجمع بين وعاء الخلط المغلق ونظام التفريغ ومحرض عزم الدوران العالي الذي يطوي ويمتد ويعيد تجميع الكتلة اللزجة بشكل متكرر. الهدف هو تبليل الجزيئات، وتكسير التكتلات، وتجانس الدفعة، وإزالة الغاز في عملية واحدة يتم التحكم فيها.
ينصب التركيز هنا على الهندسة العملية وراء هذه العملية: لماذا تقاوم المعاجين الخلط، وكيف تعمل آلة العجن الفراغية، وما هي خيارات التكوين المهمة، وكيفية الحكم على ما إذا كانت المعدات تناسب مادة معينة. وينصب التركيز على منطق الاختيار والتحكم في العملية بدلاً من قائمة مواصفات الكتالوج.
لماذا تحبس المعاجين عالية اللزوجة الهواء وتقاوم الخلط الموحد
يوجد معجون عالي اللزوجة في حالة انتقالية بين المادة الصلبة السائلة والرطبة. قد يتدفق تحت الجاذبية، لكنه لا يدور بسهولة. يؤثر إجهاد الخضوع، وتغير الانسيابية، وازدحام الجسيمات، وتوزيع المواد الرابطة على كيفية تحرك الكتلة داخل الوعاء. عندما يقوم المحرض بدفع منطقة واحدة، يمكن أن تظل منطقة أخرى ثابتة تقريبًا، خاصة بالقرب من الزوايا، والعمود، وقاع الوعاء.
يدخل الهواء بعدة طرق. تحمل جزيئات المسحوق الهواء السطحي والمسامية الداخلية. يؤدي التحميل والتفريغ إلى إنشاء طيات تغلق فوق جيوب الغاز. إضافة الموثق يمكن أن تشكل الأفلام والرغوة. في السائل منخفض اللزوجة، ترتفع العديد من الفقاعات وتهرب؛ في المعجون، تكون المادة المحيطة قاسية جدًا بحيث لا تعمل عملية الطفو بسرعة. يبقى الغاز محصوراً حتى يتشوه المعجون بدرجة كافية ليعرضه على سطح الفراغ.
ومما يزيد عملية الخلط تعقيدًا الطريقة التي تتفاعل بها الجزيئات. تتمتع الجسيمات الدقيقة بمساحة سطحية عالية وتتطلب المزيد من المواد الرابطة أو المذيبات للوصول إلى طبقة مستقرة. إذا تمت إضافة المادة الرابطة بسرعة كبيرة جدًا، فقد يشكل الخليط قشورًا رطبة حول التجمعات الجافة. قد تنجو هذه المجموعات من الخلط الطبيعي لأن المعجون المحيط بها يحميها من القص. يمكن للآلة التي تقوم بتدوير الكتلة السائبة فقط أن تنتج سطحًا أملس المظهر مع ترك مناطق كثيفة وسيئة الرطوبة بالداخل.
من السهل إساءة قراءة الأعراض. قد تظهر الدفعة ثقوبًا بعد المعالجة، أو اختلافًا في الكثافة من أعلى إلى أسفل، أو ريولوجيا غير متناسقة بين العينات، أو أداء كهربائي أو حراري غير متوقع. يضيف المشغلون في بعض الأحيان المزيد من المذيبات لتحسين التدفق، ولكن هذا يغير التركيبة ويمكن أن يزيد من الانكماش أو يضعف الجزء النهائي. السؤال الأفضل هو ما إذا كانت عملية الخلط تصل إلى الدفعة بأكملها وما إذا كان للغاز مسار للخروج من المادة.
مبدأ العمل وهيكل آلة العجن فراغ
آلة العجن الفراغية ليست محرضًا واحدًا يدور في خزان مفتوح. يتم تغليف حجم العمل بحيث يمكن تقليل الضغط بينما يقوم المحرض بتنفيذ العمل الميكانيكي. يشتمل النظام النموذجي على وعاء مغلف، وعنصر خلط واحد أو أكثر، ومدخل عمود محكم، ومنفذ تفريغ ومصيدة، وترتيب تفريغ، وأدوات تحكم لسرعة المحرض، ودرجة الحرارة، والفراغ. تختلف الهندسة الدقيقة حسب المورد والتطبيق، لذلك يجب التحقق من التكوين المحدد مقابل المادة بدلاً من افتراضه من اسم المنتج وحده.
عملية الخلط هي في المقام الأول تشوه بالجملة. عندما يدور المحرض، يتم طي العجينة على نفسها، وتمديدها بين الأسطح المتحركة والثابتة، ويتم تقطيعها في فجوات ضيقة، ويتم ضغطها على جدار الوعاء. تؤدي عملية إعادة الترتيب المتكررة هذه إلى شيئين: توزيع المادة الرابطة والجسيمات، وإنشاء أسطح جديدة بشكل مستمر لإطلاق الغاز. وبالتالي فإن العجن عالي اللزوجة يعتمد على عزم الدوران وزمن الاتصال الميكانيكي، وليس فقط على سرعة الطرف.
عمل العجن مقابل التشتت عالي السرعة
يكون الموزع عالي السرعة فعالاً عندما تتدفق المادة نحو قرص دوار سريع. إنه يخلق قصًا محليًا قويًا ومفيدًا لترطيب المساحيق وتحويلها إلى سوائل، ولكنه قد يواجه صعوبة عندما تصبح الدفعة عجينة قاسية. تعمل آلة العجن الفراغية بسرعة أقل وعزم دوران أعلى، بحيث يمكنها تحريك مادة من شأنها أن تعطل الموزع التقليدي. والمقايضة هي أن العجن عادة ما يحتاج إلى مزيد من الوقت والاهتمام الدقيق لمستوى التعبئة ودرجة الحرارة.
النهجان ليسا دائما متنافسين. تستخدم بعض العمليات مشتتًا للتبليل الأولي وآلة عجن فراغية للتجانس وتفريغ الغاز. يحتاج البعض الآخر إلى العجن من البداية لأن التركيبة تصل إلى نسبة عالية من المواد الصلبة بسرعة. يعتمد الاختيار الصحيح على منحنى الريولوجيا أثناء المعالجة، وليس فقط على اللزوجة النهائية في ورقة المواصفات.
الفراغ والختم: النصف الثاني من العملية
يزيل الفراغ الغاز فقط عند استيفاء ثلاثة شروط: يجب تعريض الغاز إلى مساحة الضغط المنخفض، ويجب أن يكون الضغط منخفضًا بدرجة كافية حتى تتوسع الفقاعة، ويجب تحريك المادة بحيث تصل جيوب الغاز الجديدة إلى السطح. إن الوعاء المغلق الذي يحتوي على عجينة ثابتة لن يتخلص من الغاز بكفاءة، حتى لو أظهر مقياس الفراغ قراءة ثابتة. وبالتالي فإن أختام العمود وحشيات الوعاء وصمامات التفريغ مهمة بقدر أهمية سعة المضخة، لأن التسرب الصغير يمكن أن يحد من الضغط الذي يمكن تحقيقه أو يسحب الهواء مرة أخرى إلى الدفعة.
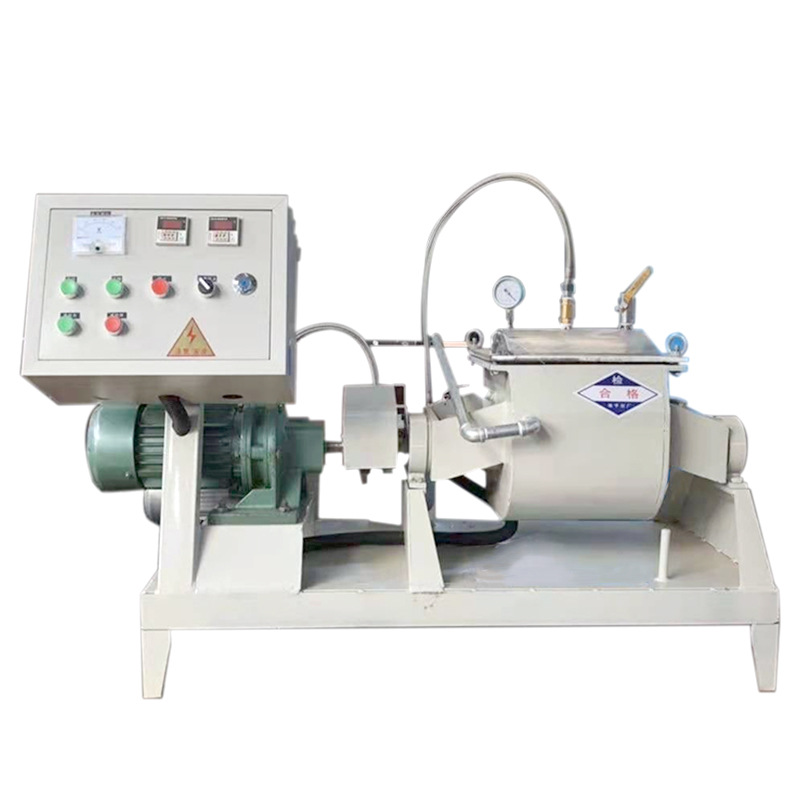
TENCAN عرض منتج آلة العجن الفراغية لمعالجة العجينة اللزجة.
ال TENCAN آلة العجن فراغ هو المنتج المرجعي لهذه المناقشة. يجب التأكد من حجمها القابل للاستخدام، وترتيب المحرض، ونظام التفريغ، والتحكم في درجة الحرارة للمعجون المحدد، لأن هذه الاختيارات تحدد ما إذا كانت الآلة يمكنها تبليل المسحوق، وتحريك الدفعة، والوصول إلى نقطة النهاية المطلوبة خلال فترة زمنية عملية.
ما هو الفراغ الذي يتغير فعليًا في المعجون
إن تقليل الضغط فوق العجينة لا يؤدي إلى سحب الفقاعة من تلقاء نفسها. يتم تثبيت جيب الغاز داخل مادة لزجة بواسطة المصفوفة المحيطة والتوتر السطحي. عندما ينخفض الضغط الخارجي، تميل الفقاعة إلى التوسع، لكنها لا تزال بحاجة إلى طريق إلى السطح الحر. يوفر العجن هذا المسار عن طريق طي العجينة، وتخفيف الجدران حول جيوب الغاز، وإحضارها بشكل متكرر إلى واجهة التفريغ.
مع خروج الغاز، تتغير الكثافة الظاهرية والخصائص الحرارية. قد تنكمش العجينة التي تبدو وكأنها تملأ قالبًا قليلاً بعد تفريغ الغاز، ويمكن أن يتحسن سلوك نقل الحرارة الخاص بها لأن فراغات الغاز موصلات رديئة. وهذا هو أحد الأسباب التي تجعل فحوصات الكثافة وإعداد العينات الخاضعة للرقابة مفيدة. يمكن للدفعة التي تبدو متشابهة أن تتصرف بشكل مختلف في خطوة الطلاء أو الصب أو التلبيد إذا كان محتوى الغاز المتبقي غير ثابت.
يغير الفراغ أيضًا توازن المكونات المتطايرة. يمكن أن تتبخر المذيبات والماء والمواد المضافة منخفضة الغليان تحت ضغط منخفض، خاصة عندما تكون السترة دافئة. وقد يكون هذا مرغوباً إذا كان الهدف هو إزالة منتج ثانوي متطاير، ولكنه قد يؤدي أيضاً إلى تغيير التركيبة. ينبغي التعامل مع مستوى الفراغ ودرجة الحرارة ووقت الإقامة كمجموعة متصلة من المتغيرات. لا يكون الفراغ الأقوى أفضل تلقائيًا إذا أدى إلى تجريد المذيب الضروري أو تسبب في ظهور المعجون على الجلد.
يرتبط مستوى الرغوة والملء ارتباطًا وثيقًا. إذا كان الوعاء ممتلئًا بشكل زائد، فقد يرتفع المعجون إلى منفذ التفريغ أو يترك سطحًا حرًا صغيرًا جدًا لإطلاق الغاز. إذا كانت ممتلئة بشكل ناقص، فقد لا يتصل المحرض بالدفعة الكاملة، وقد تتسلق المادة على الجدران بدلاً من طيها. يعتمد نطاق تعبئة العمل على تصميم المحرض والمادة، لذلك يجب تحديده أثناء التجارب بدلاً من أخذه من رقم واحد.
مطابقة تصميم المحرض والأوعية والتفريغ للصق الريولوجيا
اللزوجة وحدها هي وصف ضعيف للعجينة. يخبرك إجهاد الخضوع بما إذا كانت المادة ستبدأ في التحرك أم لا. يخبرك Thixotropy ما إذا كان سيصبح رقيقًا أثناء الخلط وسيزداد سمكًا مرة أخرى بعد الوقوف. يؤثر حجم الجسيمات وتوزيع حجم الجسيمات والكثافة وكيمياء السطح على كيفية تبلل المسحوق ومقدار عزم الدوران الذي يحتاجه المحرض. قد تعاني الآلة التي تتعامل مع عجينة ناعمة وكثيفة مع مسحوق خفيف قابل للضغط أو تركيبة تشكل كتلًا في مرحلة التغذية.
تؤثر خصائص الجسيمات أيضًا على التآكل والتخليص. يمكن للحشوات الكاشطة أن تلبس حواف المحرض، والأختام، وأسطح التفريغ، في حين أن الجسيمات الخشنة قد تسد الفجوات الضيقة. ينبغي اختيار المواد السفينة والمحرض للسيطرة على التلوث، وليس فقط للقوة. إذا كان المنتج حساسًا للتلامس المعدني، فيجب مراجعة الأجزاء المبللة قبل طلب الجهاز. يعد الوصول إلى التنظيف جزءًا من نفس القرار، لأن المعجون الذي يسهل خلطه ولكن يصعب إزالته يمكن أن يؤدي إلى تلوث متعدد الدفعات.
التحكم في درجة الحرارة يستحق الاهتمام المبكر. يؤدي عجن عجينة عالية اللزوجة إلى توليد الحرارة من خلال تبديد اللزوجة، وقد تكون هناك حاجة إلى وعاء مغلف لإزالتها. إذا كانت العملية تتطلب تسخينًا لتقليل اللزوجة أو تحفيز التفاعل، فيجب أن توفر السترة نقلًا متساويًا للحرارة دون وجود نقاط ساخنة. تحتوي الدفعة الكبيرة على مساحة سطحية أقل لكل وحدة حجم من الدفعة الصغيرة، وبالتالي فإن درجة حرارة الغلاف نفسها قد لا تعطي نفس درجة حرارة المنتج بعد زيادة الحجم.
غالبًا ما يتم التعامل مع الأختام والتفريغ ونقاط أخذ العينات كتفاصيل، ولكنها تشكل دورة التشغيل. يجب أن يتحمل ختم العمود ملامسة الفراغ واللصق دون تسرب. ويجب أن يفرغ التفريغ الوعاء دون ترك كعب يغير الدفعة التالية. يجب أن يكون أخذ العينات ممكنًا دون كسر الفراغ إذا كانت العملية حساسة للهواء. من الأسهل تحديد هذه الميزات قبل الشراء بدلاً من تعديلها لاحقًا.
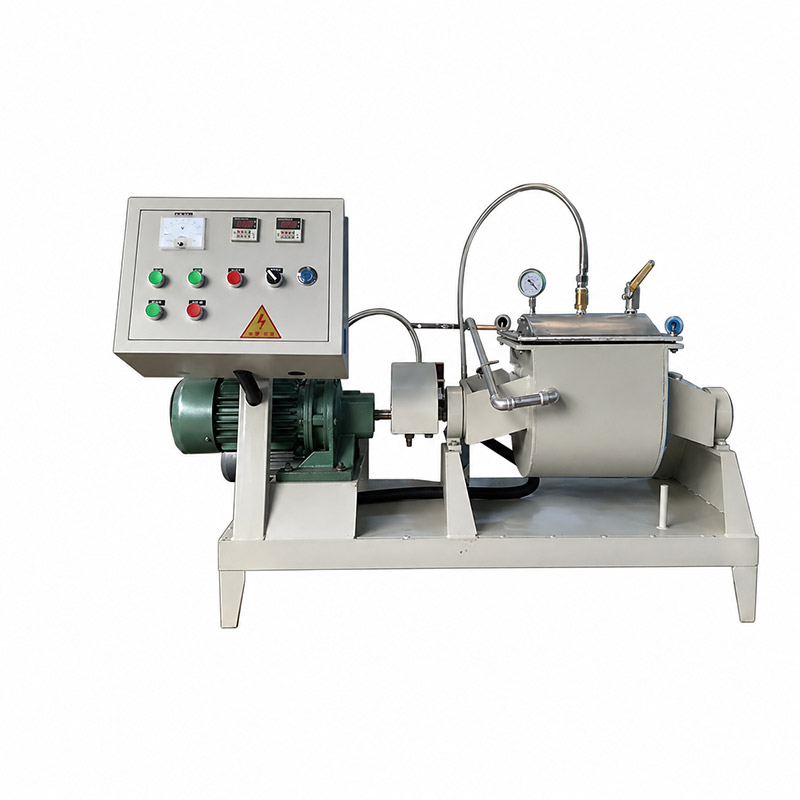
تكوين آلة العجن الفراغية لمعالجة العجينة المختبرية والتجريبية.
لمشروع محدد، آلة العجن الفراغية لمعالجة المعجون عالي اللزوجة ينبغي تقييمها باستخدام المسحوق المقصود، والموثق، وتحميل المواد الصلبة، ونقطة النهاية المستهدفة. تعد التجربة باستخدام دفعة تمثيلية صغيرة أكثر إفادة من المقارنة المستندة إلى الحجم الاسمي فقط.
متغيرات العملية التي تحدد جودة الدفعة
بمجرد اختيار الماكينة، تعتمد جودة الدفعة على كيفية تحميل المواد ونقلها خلال الدورة. يمكن لنفس المعدات إنتاج معجون ثابت أو معجون غير متناسق اعتمادًا على مستوى التعبئة، وترتيب التغذية، وشكل الفراغ، ودرجة الحرارة، وحكم نقطة النهاية. أحد الأساليب المفيدة هو التعامل مع هذه المتغيرات كمجموعة مرتبطة وتغيير واحدة تلو الأخرى أثناء تطوير العملية.
| عامل | التأثير الأساسي | الاتجاه العملي |
|---|---|---|
| مستوى التعبئة | يتحكم في السطح الحر وملامسة المحرض | البقاء ضمن النطاق الذي تم اختباره؛ تجنب الإفراط في ملء مساحة الفراغ |
| ترتيب الأعلاف | يؤثر على الترطيب وتكوين الكتلة | أضف المسحوق والموثق على مراحل؛ مراقبة عزم الدوران والملمس |
| الملف الشخصي فراغ | يتحكم في إزالة الغاز والخسارة المتطايرة | استخدم القائمة المنسدلة على مراحل إذا كان فقدان الرغوة أو المذيبات أمرًا مثيرًا للقلق |
| درجة حرارة | يغير اللزوجة والترطيب والتبخر | احتفظ بدرجة حرارة ثابتة للمنتج بدلاً من إعداد الغلاف الثابت |
| سرعة المحرض والوقت | يحدد تاريخ القص ومدخلات الطاقة | استخدم أقل سرعة تجدد السطح وتصل إلى الهدف |
مستوى التعبئة هو القيد الأول. يجب أن يلامس المعجون المحرض على كامل حجم العمل، ولكنه يحتاج أيضًا إلى مساحة للتوسع والطي. إذا تسلقت الدفعة العمود أو شكلت قبة مستقرة، فقد تتلقى المنطقة السفلية القليل من التبادل. يجب على المشغلين تسجيل نطاق تعبئة العمل الفعلي لكل تركيبة بدلاً من افتراض أن نسبة مئوية اسمية تنطبق على كل معجون.
يؤثر ترتيب التغذية على مدى سرعة تشكل العجينة الموحدة. يمكن أن تؤدي إضافة كل المسحوق إلى كمية صغيرة من السائل إلى إنشاء طبقة جافة وصلبة تتشتت لاحقًا بشكل سيئ. يمكن أن تؤدي إضافة السائل إلى طبقة المسحوق إلى إنتاج قنوات وأصداف مبللة. إن التغذية المرحلية، مع الإضافة والتحكم في عزم الدوران أو سحب الطاقة، غالبًا ما توفر إمكانية تكرار نتائج أفضل. التسلسل الصحيح خاص بالمواد ويجب إصلاحه قبل توسيع النطاق.
يجب أن يتطابق ملف تعريف الفراغ مع المادة. يمكن أن يؤدي السحب السريع إلى ظهور رغوة أو ارتطام أو فقدان سريع للمذيبات. يسمح الملف التعريفي المرحلي بضبط العجينة ويمنح المشغل فرصة لمراقبة حركة السطح. يعد وقت الانتظار بعد الوصول إلى الضغط المستهدف مهمًا أيضًا، لأن المعجون قد يحتاج إلى عجن مستمر لكشف جيوب الغاز الجديدة. عادةً ما يكون الفراغ بدون حركة بمثابة استخدام سيئ لوقت الدورة.
تؤثر درجة الحرارة على كل من الريولوجيا والاستقرار. قد يتدفق المعجون الأكثر دفئًا بسهولة أكبر ويطلق الغاز بشكل أسرع، لكن الحرارة الزائدة يمكن أن تعالج مادة رابطة، أو تؤدي إلى تحلل مادة مضافة، أو تبخر مذيب. يجب أن تراقب استراتيجية التحكم درجة حرارة المنتج حيثما أمكن ذلك، وليس فقط سائل الغلاف. بالنسبة للمواد الحساسة للحرارة، قد تكون درجة حرارة الغلاف المنخفضة ووقت العجن الأطول أكثر أمانًا من درجة الحرارة الأولية المرتفعة.
نقطة النهاية ليست مجرد وقت ثابت على مدار الساعة. يمكن أن يوفر كل من عزم الدوران، وسحب الطاقة، والملمس البصري، والكثافة، وريولوجية العينة دليلاً على أن الدفعة مختلطة ومنزوعة الغاز. قد يشير التغير المفاجئ في عزم الدوران إلى تغير في الجسم، في حين أن عزم الدوران المستقر مع ارتفاع درجة الحرارة قد يعني أن المادة يتم تشغيلها فوق طاقتها. وينبغي تحديد نقطة النهاية حسب متطلبات المنتج، وليس من خلال الموقت المناسب.
التوسع ومراقبة الجودة من المختبر إلى الإنتاج
إن تغيير حجم عملية اللصق لا يعني مضاعفة حجم الدفعة. تنخفض مساحة نقل الحرارة لكل وحدة حجم مع نمو الأوعية، لذلك قد تسخن دفعة الإنتاج بشكل أسرع أو تبرد بشكل أبطأ من التجربة المعملية. يتغير أيضًا عزم دوران المحرض، وسرعة العمود، وعرض الفجوة، وقدرة مضخة التفريغ مع الحجم. قد تحتاج العملية التي يتم فيها الوصول إلى عجينة ناعمة خالية من الغاز في وعاء صغير إلى ملف تعريف سرعة مختلف أو عقد فراغ أطول في وعاء أكبر.
يجب أن تكون فحوصات الجودة المفيدة عملية وقابلة للتكرار. يمكن أن تكشف الكثافة أو الجاذبية النوعية عن اختلافات في محتوى الغاز. يمكن أن يُظهر اختبار تحرير الفراغ البسيط، أو المقطع العرضي، أو سحب الفيلم المتحكم فيه، ثقوبًا وكتلًا. قد تكون قياسات الريولوجيا وتحليل حجم الجسيمات والفحوصات الحرارية مناسبة اعتمادًا على المنتج. المفتاح هو مقارنة العينات المأخوذة من نفس الموضع وفي نفس المرحلة من الدورة.
يجب أن تختبر التجربة التجريبية أكثر من مستوى تعبئة واحد واثنين على الأقل من ملفات تعريف الفراغ. وينبغي أن يتضمن أمر التغذية المقصود وخطوة تفريغ واقعية. إذا كانت المادة حساسة للهواء، فيجب أن تتحقق التجربة أيضًا من المدة التي يمكن أن يتعرض فيها المعجون قبل خطوة العملية التالية. ينتج هذا النوع من التجارب بيانات اختيار، وليس مجرد عرض توضيحي.
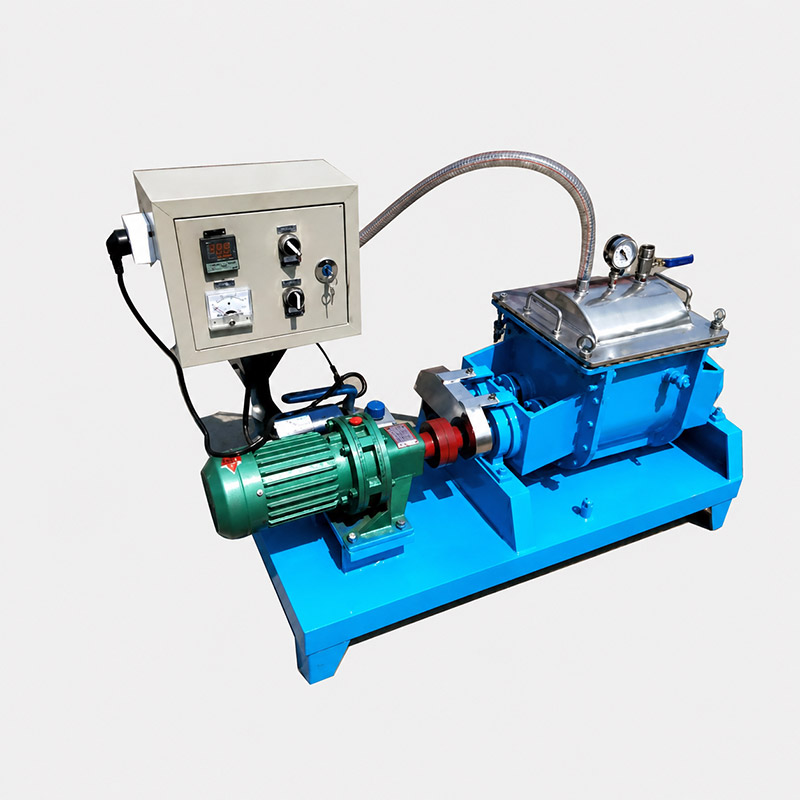
إعداد ماكينة العجن الفراغي لتجارب خلط المعجون وتفريغ الغازات التي يتم التحكم فيها.
يجب أن تتضمن الوثائق دفعة المواد، وتحميل المواد الصلبة، وتسلسل التغذية، ودرجة حرارة الغلاف، وملف الفراغ، وسرعة المحرض، وعزم الدوران أو اتجاه الطاقة، ونتائج العينة النهائية. وبدون هذا السجل، يصعب تكرار الدفعة الناجحة. ويدعم نفس النظام استكشاف الأخطاء وإصلاحها، لأنه يفصل تغيير الصيغة عن تغيير الآلة أو التشغيل.
مشاكل التشغيل المشتركة والاستجابات العملية
تنقسم معظم مشكلات العجن الفراغي إلى عدد صغير من الفئات. قد لا يتحلل المعجون، أو قد يسخن أكثر من اللازم، أو قد يفشل في التبلل، أو قد يكون من الصعب تفريغه وتنظيفه. لكل عرض عدة أسباب محتملة، لذا يجب أن تبدأ الاستجابة بالسجل من الدفعة بدلاً من التغيير الفوري للوصفة.
التفريغ غير متناسقة
إذا وصل مقياس الفراغ إلى الهدف ولكن المنتج لا يزال يحتوي على فقاعات، فإن العامل المحدد غالبًا ما يكون تجديد السطح بدلاً من سعة المضخة. تحقق مما إذا كان المعجون قابل للطي بالفعل، وما إذا كان مستوى التعبئة يترك سطحًا حرًا كافيًا، وما إذا كان وقت الانتظار طويلًا بما فيه الكفاية. قد يؤدي أيضًا التسرب في سدادة الغطاء أو سدادة العمود إلى تقليل التفريغ الفعال في المنتج. افحص الأختام والخراطيم والمصيدة قبل تغيير التركيبة.
ارتفاع درجة الحرارة أو فقدان المذيبات
العجن عالي اللزوجة يحول الطاقة الميكانيكية إلى حرارة. إذا ارتفعت درجة حرارة المنتج بشكل أسرع من المتوقع، فقم بتقليل سرعة المحرض، أو تقصير مرحلة عزم الدوران العالي، أو تحسين تبريد الغلاف. قد يظهر فقدان المذيبات على شكل زيادة في اللزوجة أو تكوين الجلد أو تغير في الكثافة. في هذه الحالة، قم بمراجعة مستوى الفراغ والوقت عند درجة الحرارة معًا؛ قد يكون ملف تعريف الفراغ اللطيف كافيًا إذا لم يكن حمل الغاز مرتفعًا.
المناطق الميتة والترطيب غير الكامل
عادةً ما تشير الجيوب أو الخطوط الجافة إلى عدم تبادل جزء من الدفعة. تحقق من مستوى التعبئة وترتيب التغذية وخلوص المحرض. قد تحتاج المساحيق الدقيقة جدًا إلى إضافة أبطأ لتجنب ظهور طبقة جافة على السطح. إذا تسلق المعجون العمود، فقد تحتاج المنطقة العلوية إلى عنصر خلط مختلف أو تغيير في السرعة. يعد الفحص البصري أثناء التجربة أكثر فائدة من التخمين من العينة النهائية.
تآكل الختم وصعوبة التفريغ
ترى الأختام الموجودة في آلة العجن الفراغية اختلافات في العجينة والمذيبات والحرارة والضغط في نفس الوقت. يمكن أن يظهر التآكل على شكل فقدان للفراغ أو التلوث أو حلقة داكنة في المنتج. يعد الفحص المنتظم ومواد الختم المتوافقة مع التركيبة أمرًا ضروريًا. غالبًا ما تأتي مشاكل التفريغ من المعجون البارد جدًا، أو المتصلب جدًا، أو المسموح له بالوقوف لفترة طويلة جدًا. يمكن لدرجة حرارة التفريغ التي يتم التحكم فيها وهندسة الوعاء المناسبة أن تقلل من الكعب المتبقي.
قائمة مرجعية للاختيار للأعمال المختبرية والتجريبية والإنتاجية
تبدأ عملية الاختيار الجيدة بالمادة، وليس بأكبر حجم متاح. النقاط التالية تساعد في تنظيم المقارنة:
- نطاق حجم العمل الذي يغطي أصغر وأكبر دفعة واقعية.
- اللزوجة وإجهاد الخضوع في مراحل التحميل والخلط والتفريغ.
- تحميل المواد الصلبة وحجم الجسيمات وكثافة الجسيمات ومستوى التآكل.
- مستوى الفراغ اللازم لتفريغ الغاز، مع السماح بإزالة المذيبات أو الماء.
- نطاق درجة حرارة السترة والحاجة إلى التدفئة أو التبريد أو كليهما.
- المواد المبللة وحدود التلوث للمنتج النهائي.
- التفريغ والتنظيف وأخذ العينات والوصول إلى الختم.
- المرافق المتاحة والمساحة الأرضية ومستوى مهارة المشغل.
يجب أيضًا الحكم على الماكينة وفقًا لدورة العملية. الوحدة التي تمتزج جيدًا ولكنها تستغرق وقتًا طويلاً للتنظيف أو التفريغ يمكن أن تحد من الإنتاج أكثر من المحرض الأبطأ قليلاً. بالنسبة للعمل المختبري، قد يكون فقدان الدفعة الصغيرة وسهولة التنظيف أكثر أهمية من الحد الأقصى للإنتاجية. بالنسبة للأعمال التجريبية والإنتاجية، عادةً ما تحمل القابلية للتكرار والتحكم في درجة الحرارة والوصول إلى الصيانة وزنًا أكبر.
TENCAN هي العلامة التجارية لشركة Changsha Tianchuang Powder Technology Co., Ltd. وينبغي أن يعتمد اختيار المعدات على تجربة المواد ومواصفات عملية واضحة، مع تحديد الفراغ ودرجة الحرارة ومستوى التعبئة ونقطة النهاية مسبقًا. يعد المورد الذي يطلب بيانات المادة ويناقش حدود التشغيل أكثر فائدة من المورد الذي يقدم إجابة قياسية واحدة لكل عملية لصق.
أسئلة عملية يطرحها المشترون
هل الفراغ ضروري دائما؟
لا. إذا كان سيتم استخدام المعجون على الفور ولم يؤثر الغاز المحتبس على الكثافة أو المظهر أو الأداء، فقد يكون العجن الميكانيكي وحده كافيًا. يكون الفراغ مفيدًا للغاية عندما تسبب فراغات الهواء عيوبًا، أو عندما يجب أن يلبي المنتج متطلبات الكثافة أو المتطلبات الكهربائية، أو عندما تحتاج العملية إلى إزالة مكون متطاير.
هل يمكن لآلة واحدة التعامل مع الخلط والتفريغ؟
يمكن لآلة العجن الفراغية أن تجمع بين الوظيفتين، لكن النتيجة تعتمد على ظروف التركيب والتشغيل. يجب أن يقوم المحرض بتجديد السطح، ويجب أن يتعامل نظام التفريغ مع حمولة الغاز، ويجب أن يترك مستوى التعبئة مجالًا للتوسع. يلزم إجراء تجربة للتأكد من أن نفس الدورة تحقق كلا من الترطيب وتفريغ الغاز دون الإضرار بالمنتج.
ما هي المعلومات المطلوبة للمحاكمة؟
قم بتوفير نطاق التركيبة، وتحميل المواد الصلبة، وبيانات اللزوجة أو الريولوجيا، وحجم الجسيمات، ومحتوى المذيبات، وحدود درجة الحرارة، وحجم الدفعة المستهدفة، والعيب الذي يجب أن تتجنبه العملية. الصور الفوتوغرافية أو عينات المعجون الحالي مفيدة أيضًا. باستخدام هذه المعلومات، يمكن للتجربة التركيز على المتغيرات المهمة بدلاً من اختبار عجينة عامة لا تمثل العملية الحقيقية.
الخطوة التالية الأكثر موثوقية هي اختبار المعجون الفعلي على نطاق تمثيلي. لاحظ كيف يطوي، وكيف يستجيب للفراغ، وكيف تتغير درجة حرارته، وكيف يفرغ طاقته. سوف تظهر هذه الملاحظات ما إذا كانت آلة العجن الفراغية تناسب العملية وأي نافذة تشغيل يجب نقلها إلى الإنتاج.