
真空混練機:ペースト混合ガイド
多くのペーストプロセスは、材料が液体のように動作しなくなる時点で失敗します。ビーカー内で容易に混合する配合物は、固形分が増加すると硬くなり、塊状になり、空気が混入していっぱいになることがあります。その結果は、見た目の問題だけではありません。閉じ込められたガスは、硬化または焼結後の密度、熱伝達、電気的動作、表面仕上げ、および寸法安定性を変化させます。
真空混練機はその現実をもとに作られています。密閉混合容器と真空システム、および粘稠な塊を繰り返し折り畳んだり、伸ばしたり、再結合したりする高トルク撹拌機を組み合わせています。目的は、1 回の制御された操作で粒子を湿らせ、凝集体を破壊し、バッチを均質化し、ガスを除去することです。
ここで焦点を当てているのは、そのプロセスの背後にある実践的なエンジニアリングです。ペーストが混合しにくい理由、真空混練機の仕組み、構成の選択が重要であること、装置が特定の材料に適合するかどうかを判断する方法などです。カタログ仕様のリストではなく、選択ロジックとプロセス制御に重点が置かれています。
高粘度ペーストが空気を閉じ込めて均一な混合を妨げる理由
高粘度のペーストは、液体と湿った固体の間の遷移状態にあります。重力で流れることもありますが、なかなか循環しません。降伏応力、チキソトロピー、粒子の密集度、結合剤の分布はすべて、容器内での質量の移動に影響します。撹拌機が 1 つの領域を押すと、別の領域、特にコーナー、シャフト、および容器の底の近くでは、ほぼ静止したままになることがあります。
空気はいくつかの方法で入ります。粉末粒子は表面空気と内部多孔性を運びます。積み込みとダンピングにより、ガスポケットを閉じる折り目が形成されます。バインダーを添加するとフィルムや発泡体が形成されることがあります。低粘度の液体では、多くの気泡が上昇して逃げます。ペーストでは、周囲の材料が硬すぎて浮力がすぐに機能しません。ペーストが十分に変形して真空表面に露出するまで、ガスは閉じ込められたままになります。
粒子の相互作用により、混合はさらに複雑になります。微粒子は表面積が大きいため、安定したコーティングを実現するにはより多くの結合剤または溶媒が必要です。結合剤の添加が速すぎると、混合物が乾燥クラスターの周囲に湿ったシェルを形成する可能性があります。これらのクラスターは周囲のペーストによってせん断から保護されるため、通常の混合では耐えられる可能性があります。バルク塊のみを回転させる機械は、内部に密で濡れの悪いゾーンを残しながら、滑らかに見える表面を生成できます。
症状は誤解されやすいです。バッチでは、硬化後にピンホール、上から下までの密度のばらつき、サンプル間のレオロジーの不一致、または予期しない電気的または熱的性能が発生する場合があります。オペレーターは流れを改善するために溶媒を追加することがありますが、それによって配合が変化し、収縮が増大したり、最終部品が弱くなったりする可能性があります。より良い質問は、混合動作がバッチ全体に到達しているかどうか、またガスが材料から出る経路があるかどうかです。
真空混練機の原理と構造
真空混練機は、開放タンク内で回転する単一の撹拌機ではありません。作動容積は密閉されているため、撹拌機が機械的作用を加えている間に圧力を下げることができます。典型的なシステムには、ジャケット付き容器、1 つ以上の混合要素、密閉シャフト入口、真空ポートとトラップ、排出装置、および撹拌速度、温度、および真空の制御が含まれます。正確な形状はサプライヤーや用途によって異なるため、選択した構成は製品名だけから推測するのではなく、材料と照らし合わせて確認する必要があります。
混合アクションは主にバルク変形です。撹拌機が回転すると、ペーストが折り重なり、移動面と静止面の間で引き伸ばされ、狭い隙間でせん断され、容器の壁に押し付けられます。この繰り返しの再配置によって 2 つのことが行われます。結合剤と粒子が分散されることと、ガスを放出するための新しい表面が継続的に作成されることです。したがって、高粘度の混練は、チップ速度だけでなく、トルクと機械的接触時間にも依存します。
混練動作と高速分散
高速分散機は、材料が高速回転するディスクに向かって流れる場合に効果的です。強力な局所剪断力を生成し、粉末を液体に湿らせるのに役立ちますが、バッチが硬いペーストになると困難になる可能性があります。真空混練機は低速・高トルクで動作するため、従来の分散機では停止してしまう材料の移動が可能です。その代償として、通常、混練にはより多くの時間を要し、充填レベルと温度に細心の注意を払う必要があります。
2 つのアプローチは必ずしも競合するわけではありません。一部のプロセスでは、初期湿潤に分散機を使用し、均質化と脱気のために真空混練機を使用します。配合物がすぐに高い固形分含有量に達するため、最初からニーダーが必要な場合もあります。正しい選択は、仕様書に記載されている最終粘度だけでなく、加工中のレオロジー曲線にも依存します。
真空・密閉:後半工程
真空では、次の 3 つの条件が満たされた場合にのみガスが除去されます。つまり、ガスが減圧空間にさらされる必要があること、圧力が気泡が膨張するのに十分に低い必要があること、新しいガスポケットが表面に到達するように材料が移動する必要があることです。静電気ペーストが入った密閉容器では、たとえ真空計の読み取り値が安定していても、効率的に脱ガスできません。したがって、わずかな漏れが達成可能な圧力を制限したり、バッチ内に空気を引き戻したりする可能性があるため、シャフトシール、容器ガスケット、排出バルブはポンプ容量と同じくらい重要です。
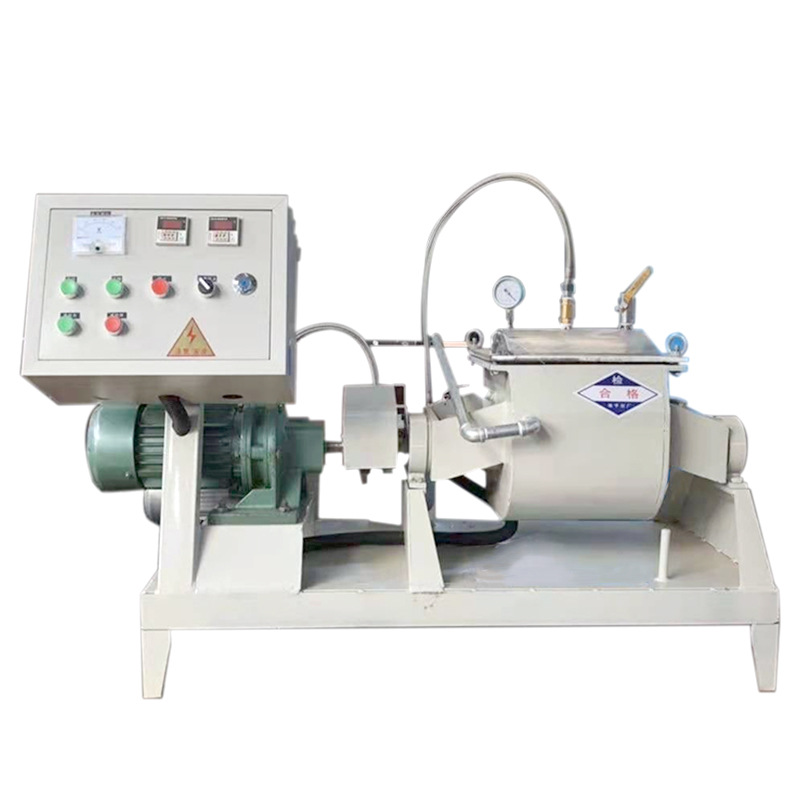
TENCAN 粘稠ペースト加工用真空混練機の製品図。
の TENCAN 真空混練機 はこの議論の参考製品です。特定のペーストについて、使用可能な容量、撹拌機の配置、真空システム、および温度制御を確認する必要があります。これらの選択によって、機械が粉末を湿らせ、バッチを移動させ、実際のサイクル タイム内に必要な終点に到達できるかどうかが決まるからです。
ペースト内で真空が実際にどのような変化を起こすか
ペースト上の圧力を下げても、それ自体で気泡は引き出されません。粘性物質内のガスポケットは、周囲のマトリックスと表面張力によって安定化されます。外圧が低下すると、気泡は膨張する傾向がありますが、それでも自由表面への経路が必要です。混練は、ペーストを折り曲げ、ガスポケットの周囲の壁を薄くし、繰り返し真空界面に到達させることによってその経路を提供します。
ガスが抜けると、かさ密度と熱特性が変化します。型に充填されているように見えるペーストは、ガス抜き後にわずかに収縮する可能性があり、ガスの空隙は伝導性が悪いため、熱伝達挙動が改善される可能性があります。これが、密度チェックと管理されたサンプル前処理が有用な理由の 1 つです。残留ガス含有量が一定でない場合、同じように見えるバッチでも、コーティング、鋳造、または焼結のステップでは異なる動作をする可能性があります。
真空は揮発性成分のバランスも変化します。溶剤、水、低沸点添加剤は、特にジャケットが温かい場合、減圧下で蒸発する可能性があります。揮発性副産物を除去することが目的の場合はこれが望ましいかもしれませんが、配合が変化する可能性もあります。真空レベル、温度、滞留時間は、変数の接続されたセットとして扱う必要があります。真空によって必要な溶剤が除去されたり、ペーストが剥がれてしまったりする場合は、真空を強くすれば自動的に改善されるわけではありません。
泡立ちと充填レベルは密接に関係しています。容器が満たされすぎると、ペーストが真空ポート内に上昇したり、ガスを放出するための自由表面が少なすぎる可能性があります。充填が不十分な場合、撹拌機がバッチ全体に接触せず、材料が折りたたまれずに壁を登る可能性があります。有効充填範囲は撹拌機の設計と材料によって異なるため、単一の数値から求めるのではなく、試行中に確立する必要があります。
ペーストのレオロジーに合わせた撹拌機、容器、排出設計
粘度だけではペーストを説明するのは不十分です。降伏応力は、材料が動き始めるかどうかを示します。チキソトロピーは、混合中に薄くなり、放置後に再び濃くなるかどうかを示します。粒子サイズ、粒子サイズ分布、密度、および表面化学は、粉末がどのように濡れるか、および撹拌機に必要なトルクに影響します。滑らかで緻密なペーストを扱う機械は、軽量で圧縮性の粉末や、供給段階で塊を形成する配合物を処理するのに苦労する可能性があります。
粒子の特性も摩耗とクリアランスに影響します。研磨性フィラーは撹拌機のエッジ、シール、排出面を摩耗させる可能性があり、粗大粒子は狭い隙間に橋を架ける可能性があります。容器と撹拌機の材質は、強度だけでなく、汚染の制御を考慮して選択する必要があります。製品が金属接触に敏感な場合は、機械を注文する前に接液部を確認する必要があります。混合は簡単だが除去が難しいペーストはバッチ間の汚染を引き起こす可能性があるため、アクセスの清掃も同じ決定の一部です。
温度管理には早めの注意が必要です。高粘度のペーストを混練すると粘性の放散によって熱が発生するため、それを取り除くためにジャケット付きの容器が必要になる場合があります。プロセスで粘度を下げるため、または反応を促進するために加熱が必要な場合、ジャケットはホットスポットのない均一な熱伝達を提供する必要があります。大きなバッチは小さなバッチよりも単位体積あたりの表面積が小さいため、同じジャケット温度でもスケールアップ後に同じ製品温度が得られない可能性があります。
シール、排出、サンプリング ポイントは詳細として扱われることが多いですが、これらが動作サイクルを形成します。シャフトシールは、漏れなく真空とペーストの接触に耐える必要があります。排出物は、次のバッチを変更するヒールを残さずに容器を空にする必要があります。プロセスが空気の影響を受けやすい場合は、真空を破ることなくサンプリングが可能である必要があります。これらの機能は、後で改造するよりも購入前に指定する方が簡単です。
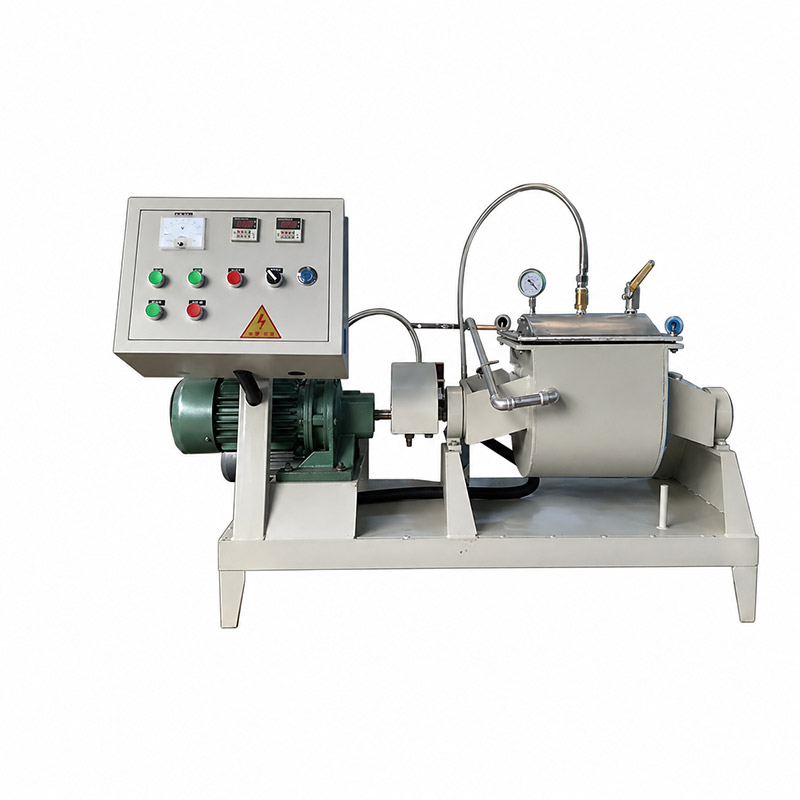
ラボ用およびパイロットペースト加工用の真空混練機構成。
特定のプロジェクトの場合、 高粘度ペースト加工用真空混練機 意図した粉末、結合剤、固形分負荷量、および目標エンドポイントを使用して評価する必要があります。小規模な代表バッチを使用した試験は、名目量のみに基づく比較よりも有益です。
バッチ品質を決定するプロセス変数
機械を選択すると、バッチの品質は、材料がどのようにロードされ、サイクル内で移動されるかによって決まります。同じ装置でも、充填レベル、供給順序、真空プロファイル、温度、終点の判断に応じて、安定したペーストまたは不安定なペーストを生成できます。有用なアプローチは、これらの変数をリンクされたセットとして扱い、プロセス開発中に一度に 1 つずつ変更することです。
| 変数 | 一次効果 | 実践的な方向性 |
|---|---|---|
| 充填レベル | 自由表面と撹拌子の接触を制御 | テストされた範囲内に留まります。真空空間を過剰に満たさないようにする |
| フィード順序 | 湿潤としこりの形成に影響を与える | 粉末とバインダーを段階的に加えます。トルクと質感を観察する |
| 真空プロファイル | ガス除去と揮発性損失を制御 | 発泡や溶剤の損失が懸念される場合は、段階的なプルダウンを使用してください。 |
| 温度 | 粘度、湿潤、蒸発を変化させます | 固定ジャケット設定ではなく、安定した製品温度を維持します。 |
| 撹拌速度と時間 | せん断履歴とエネルギー入力を決定します | 表面を更新してターゲットに到達する最低速度を使用します。 |
フィルレベルが最初の制約です。ペーストは全作業容積にわたって撹拌機と接触する必要がありますが、膨張したり折りたたんだりするためのスペースも必要です。バッチがシャフトを登るか、安定したドームを形成する場合、下部ゾーンはほとんど交換を受けない可能性があります。オペレーターは、公称パーセンテージがすべてのペーストに適用されると仮定するのではなく、各配合の実際の作業充填範囲を記録する必要があります。
供給順序は、均一なペーストが形成される速度に影響します。すべての粉末を少量の液体に加えると、硬くて乾燥した層が形成され、後で分散が不十分になる可能性があります。粉体層に液体を追加すると、チャネルや濡れたシェルが生成されることがあります。トルクまたは消費電力を制御して追加および観察する段階的な供給により、多くの場合、より優れた再現性が得られます。正しい順序は材料によって異なるため、スケールアップ前に修正する必要があります。
真空プロファイルは材料に適合する必要があります。急速にプルダウンすると、発泡、突沸、または急激な溶媒損失が発生する可能性があります。段階的なプロファイルによりペーストの調整が可能になり、オペレーターは表面の動きを観察する機会が得られます。新鮮なガスポケットを露出させるためにペーストの混練を継続する必要がある場合があるため、目標圧力に達した後の保持時間も重要です。動かさずに掃除機をかけるのは、通常、サイクルタイムの使い方としては適切ではありません。
温度はレオロジーと安定性の両方に影響します。ペーストが温かいほど流れやすくなり、ガスの放出が早くなりますが、過剰な熱によりバインダーが硬化したり、添加剤が劣化したり、溶媒が蒸発したりする可能性があります。制御戦略では、ジャケットの流体だけでなく、可能な限り製品の温度を監視する必要があります。熱に弱い材料の場合は、初期温度を高くするよりも、ジャケット温度を低くし、混練時間を長くした方が安全な場合があります。
エンドポイントは単に固定された時刻ではありません。トルク、消費電力、視覚的な質感、密度、サンプルのレオロジーはすべて、バッチが混合および脱気されていることの証拠を提供できます。トルクの突然の変化は、ボディの変化を示している可能性がありますが、温度が上昇してもトルクが安定している場合は、材料が過負荷になっていることを示している可能性があります。エンドポイントは、タイマーの都合によってではなく、製品の要件によって定義される必要があります。
実験室から生産までのスケールアップと品質管理
貼り付けプロセスのスケーリングは、バッチ サイズを増やすことではありません。容器が大きくなるにつれて単位体積あたりの伝熱面積が減少するため、製造バッチは実験室での試験よりも速く加熱したり、遅く冷却したりする可能性があります。撹拌機のトルク、シャフト速度、ギャップ幅、真空ポンプの能力もスケールに応じて変化します。小さな容器で滑らかでガスのないペーストに到達するプロセスでは、異なる速度プロファイルや、大きな容器ではより長い真空保持が必要になる場合があります。
有用な品質チェックは実用的で再現可能である必要があります。密度または比重によって、ガス含有量の違いが明らかになります。簡単な真空解放テスト、断面図、または制御されたフィルムのドローダウンでは、ピンホールや塊が見つかる可能性があります。製品によっては、レオロジー測定、粒度分析、熱チェックが適切な場合があります。重要なのは、サイクルの同じ位置および同じ段階で取得したサンプルを比較することです。
パイロットトライアルでは、複数の充填レベルと少なくとも 2 つの真空プロファイルをテストする必要があります。これには、意図した供給順序と現実的な排出ステップが含まれている必要があります。材料が空気の影響を受けやすい場合は、次のプロセスステップに進む前にペーストをどれくらいの時間暴露できるかを試験で確認する必要もあります。この種のトライアルでは、単なるデモンストレーションではなく、選択データが生成されます。
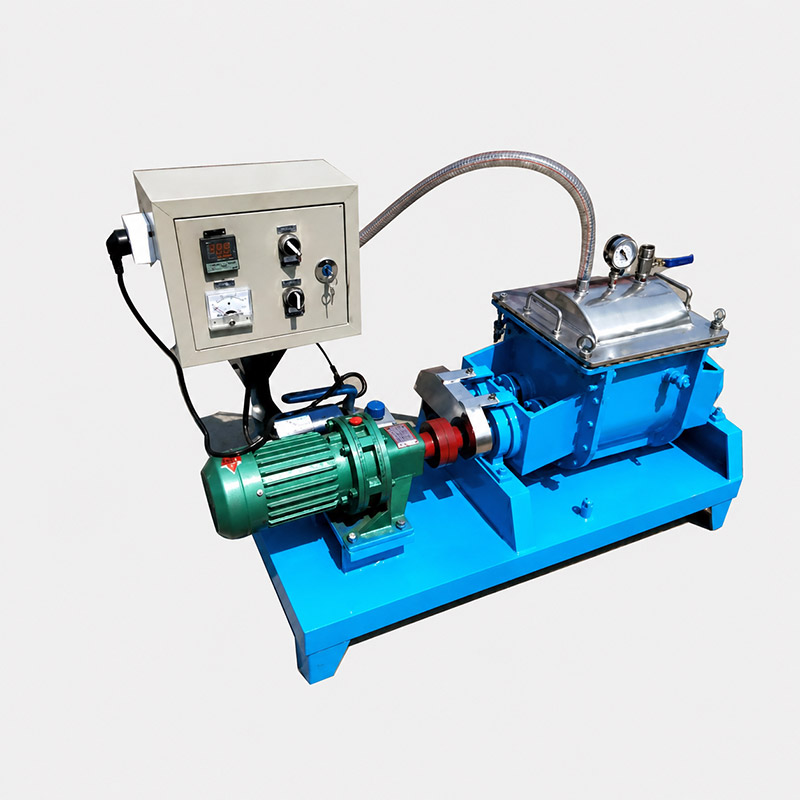
制御されたペーストの混合と脱気試験のための真空混練機のセットアップ。
文書には、材料バッチ、固形分の投入順序、供給順序、ジャケット温度、真空プロファイル、撹拌速度、トルクまたは出力の傾向、および最終サンプル結果を記録する必要があります。その記録がなければ、成功したバッチを繰り返すのは困難です。同じ分野がトラブルシューティングをサポートします。これは、配合の変更を機械や運用の変更から分離するためです。
一般的な運用上の問題と実際の対応
真空混練の問題のほとんどは、少数のカテゴリに分類されます。ペーストのガスが抜けなかったり、過熱したり、湿潤しなかったり、吐出や洗浄が困難になる場合があります。それぞれの症状にはいくつかの考えられる原因があるため、対応はレシピを即座に変更するのではなく、バッチからの記録から開始する必要があります。
一貫性のない脱ガス
真空計が目標値に達しているにもかかわらず製品にまだ気泡が含まれている場合、多くの場合、制限要因はポンプ能力ではなく表面の更新です。ペーストが実際に折りたたまれているかどうか、充填レベルが十分な自由表面を残しているかどうか、保持時間が十分に長いかどうかを確認してください。蓋シールまたはシャフトシールの漏れも、製品の有効真空度を低下させる可能性があります。配合を変更する前に、シール、ホース、トラップを検査してください。
過熱または溶媒の損失
高粘度の混練により機械エネルギーが熱に変換されます。製品温度が予想よりも早く上昇する場合は、撹拌速度を下げるか、高トルクステージを短縮するか、ジャケットの冷却を改善してください。溶媒の損失は、粘度の増加、皮の形成、または密度の変化として現れることがあります。その場合は、真空レベルとその温度での時間を一緒に確認してください。ガス負荷が高くない場合は、より穏やかな真空プロファイルで十分な場合があります。
デッドゾーンと不完全な濡れ
乾いたポケットや縞模様は、通常、バッチの一部が交換されていないことを示します。充填レベル、供給順序、撹拌機のクリアランスを確認してください。非常に細かい粉末の場合は、表面に乾燥層ができないように、ゆっくりと添加する必要がある場合があります。ペーストがシャフトを登る場合、上部ゾーンでは別の混合要素または速度の変更が必要になる場合があります。試用中の目視検査は、最終サンプルから推測するよりも役立ちます。
シールの摩耗と排出困難
真空混練機のシールでは、ペースト、溶剤、熱、圧力の違いが同時に見られます。磨耗は、真空度の低下、汚染、または製品のダークリングとして現れることがあります。定期的な点検と配合に適合したシール材の使用が必須です。分泌物の問題は、ペーストが冷たすぎたり、硬すぎたり、放置時間が長すぎたりすることが原因で発生することがよくあります。排出温度を制御し、適切な容器形状を採用することで、かかとの取り残しを軽減できます。
実験室、パイロット、生産作業のための選択チェックリスト
適切な選択プロセスは、利用可能な最大の量ではなく、材料から始まります。以下の点は、比較を整理するのに役立ちます:
- 現実的な最小および最大のバッチをカバーする作業量の範囲。
- 充填、混合、排出段階での粘度と降伏応力。
- 固形物負荷、粒子サイズ、粒子密度、および摩耗レベル。
- 溶媒または水の除去を考慮した、脱気に必要な真空レベル。
- ジャケットの温度範囲と加熱、冷却、またはその両方の必要性。
- 最終製品の接液材料と汚染限界。
- 排出、洗浄、サンプリング、シールへのアクセス。
- 利用可能なユーティリティ、床面積、オペレーターのスキルレベル。
機械はプロセスサイクルに対しても判断する必要があります。混合は良好でも、洗浄や排出に時間がかかりすぎるユニットでは、わずかに遅い撹拌機よりも生産が制限される可能性があります。実験室での作業では、最大スループットよりも、バッチロスが少ないことと洗浄が簡単であることが重要な場合があります。パイロット作業や生産作業では、通常、再現性、温度制御、メンテナンスへのアクセスがより重要視されます。
TENCAN は、Changsha Tianchuang Powder Technology Co., Ltd. のブランドです。装置の選択は、材料の試行と、事前に定義された真空、温度、充填レベル、および終点を含む明確なプロセス仕様に基づいて行う必要があります。材料データを要求し、動作限界について話し合うサプライヤーは、ペーストごとに単一の標準的な回答を提供するサプライヤーよりも有益です。
購入者が尋ねる実際的な質問
真空は常に必要ですか?
いいえ。ペーストがすぐに使用され、閉じ込められたガスが密度、外観、または性能に影響を与えない場合は、機械的混練だけで十分な場合があります。真空は、空隙によって欠陥が生じる場合、製品が密度または電気要件を満たす必要がある場合、またはプロセスで揮発性成分を除去する必要がある場合に最も役立ちます。
1台の機械で混合と脱気を行うことができますか?
真空混練機は両方の機能を兼ね備えていますが、結果は配合や運転条件によって異なります。撹拌機は表面を更新し、真空システムはガス負荷を処理し、充填レベルには膨張の余地を残さなければなりません。同じサイクルで製品に損傷を与えることなく湿潤と脱気の両方が達成されることを確認するには、試行が必要です。
トライアルにはどのような情報が必要ですか?
配合範囲、固形分配合量、粘度またはレオロジーデータ、粒子サイズ、溶媒含有量、温度制限、目標バッチサイズ、プロセスで回避しなければならない欠陥を提供します。現在のペーストの写真やサンプルも役に立ちます。この情報を使用すると、実際のプロセスを表さない一般的なペーストをテストする代わりに、トライアルで重要な変数に焦点を当てることができます。
最も信頼できる次のステップは、代表的なスケールで実際のペーストをテストすることです。どのように折りたたまれるか、真空にどのように反応するか、温度がどのように変化するか、どのように放電するかを観察してください。これらの観察により、真空混練機がプロセスに適合するかどうか、またどの操作ウィンドウを生産に引き継ぐ必要があるかがわかります。