
Guide de contrôle de la taille des particules du broyeur à trois rouleaux
Les problèmes de taille des particules dans les pâtes pigmentées, les matériaux électroniques, les crèmes cosmétiques et les boues de batterie apparaissent rarement sous la forme d'un seul chiffre. Un échantillon peut dépasser un objectif de taille de particule moyenne et présenter néanmoins des stries, un mauvais brillant, une couleur incohérente ou une queue d'agglomérats grossiers. Pour les formulateurs travaillant avec des pâtes à haute viscosité, le broyeur à trois cylindres reste un outil pratique car il applique un cisaillement intense dans un film mince et donne à l'opérateur un contrôle direct sur le trajet du film. Le défi réside dans l’interaction entre les paramètres d’écartement, le rapport de vitesse, la rhéologie de la pâte, la température des rouleaux et le nombre de passes. Un changement qui améliore la finesse de mouture peut également rendre la pâte trop chaude, trop rigide ou trop variable pour l'étape suivante du processus.
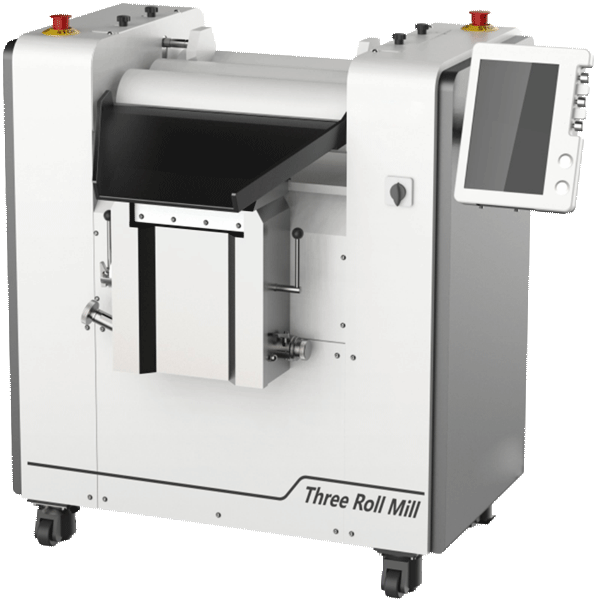
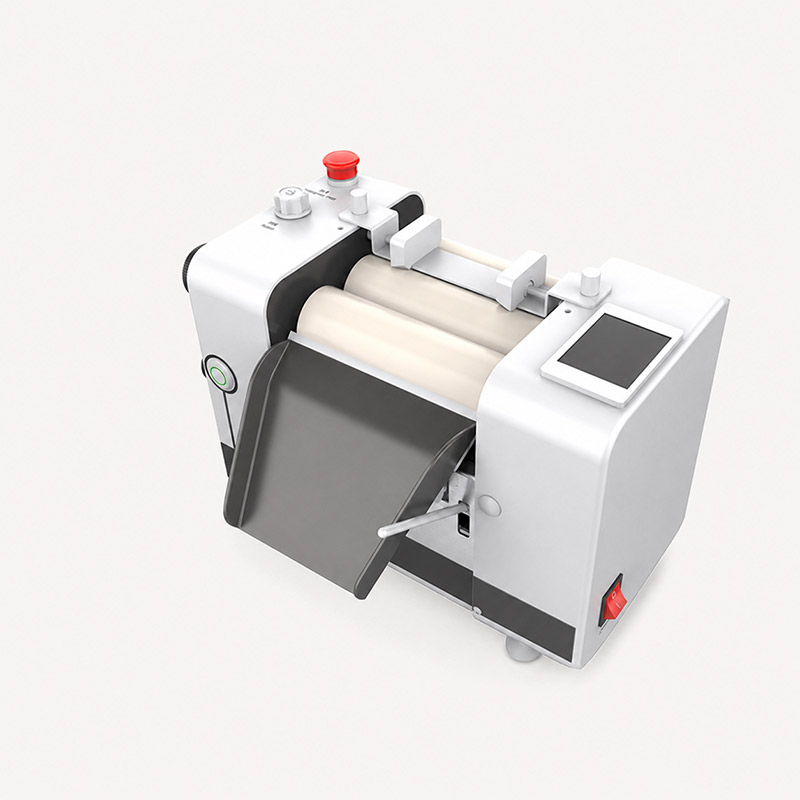
Ce guide se concentre sur les décisions techniques qui déterminent si un broyeur à trois cylindres résoudra un problème de dispersion. Il est destiné aux chercheurs de laboratoire, aux ingénieurs en matériaux, aux techniciens de procédés et aux acheteurs d'équipements qui ont besoin d'évaluer un processus de pâte plutôt que de comparer les numéros de catalogue. La discussion s'applique au principe des trois rouleaux en général ; Les dimensions réelles du rouleau, la puissance d'entraînement, la conception du refroidissement et les matériaux en contact avec le produit doivent être confirmés pour une machine spécifique. Le courant TENCAN broyeur à trois rouleaux fournit un point de référence pour la configuration du produit décrite ici.
Ce que fait réellement un broyeur à trois cylindres dans un processus de pâte
Un broyeur à trois rouleaux comporte trois rouleaux horizontaux montés dans un cadre rigide. Le tablier d'alimentation, les plaques d'extrémité, la lame d'extraction et le dispositif de refroidissement varient selon la conception, mais le principe de fonctionnement est cohérent : la pâte est maintenue contre les rouleaux tandis que les rouleaux tournent à des vitesses de surface contrôlées. La première pince prélève le matériau de la zone d'alimentation, le rouleau central transporte un film vers la deuxième pince et la lame d'extraction retire le film traité du rouleau avant. Chaque rouleau peut avoir sa propre vitesse, et la différence de vitesse entre les rouleaux adjacents est ce qui crée un cisaillement dans le pincement.
La machine n'est pas un mixeur avec des rouleaux fixés. Son travail utile se produit dans une région étroite où la pâte est forcée à travers un espace convergent puis divisée en films minces. Dans cette région, les agglomérats sont mouillés, étirés et séparés par cisaillement et écoulement extensionnel. Le temps de séjour dans la zone de contact est court, le résultat total dépend donc des passes répétées, de l'épaisseur du film et de la capacité de la pâte à mouiller et à adhérer aux rouleaux. Si la pâte glisse, coule ou ne parvient pas à passer d'un rouleau à l'autre, le réglage de l'espace à lui seul ne produira pas une bonne dispersion.
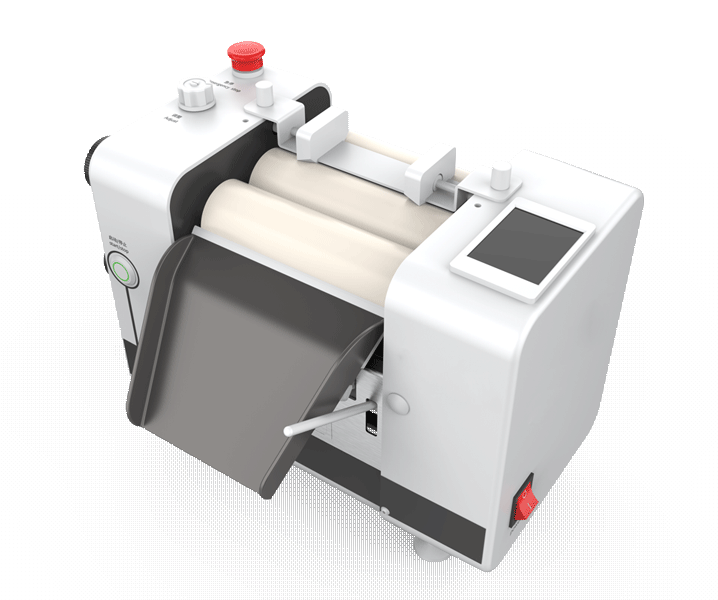
Un broyeur à trois cylindres est particulièrement utile pour les pâtes, crèmes, dispersions pigmentées et produits similaires à haute viscosité pouvant former un film stable sur un rouleau. Ce n'est pas un broyeur à sec, et ce n'est pas le premier choix pour une suspension à faible viscosité qui s'écoule des rouleaux avant d'atteindre le pincement. Pour le broyage de poudre sèche, un broyeur à jet, un broyeur à boulets ou un autre système de broyage à sec est généralement plus approprié. Pour une suspension à faible viscosité, un broyeur à billes ou un disperseur à cisaillement élevé peuvent être mieux à même de maintenir le matériau dans la zone de traitement.
Comparé à un broyeur à médias, un broyeur à trois rouleaux n'utilise pas de billes de broyage. Cela simplifie le nettoyage et évite l'usure des cordons en tant que source de contamination, mais cela signifie également que la machine s'appuie sur la rhéologie de la pâte et le contact des rouleaux plutôt que sur un lit de support en mouvement. Comparé à un disperseur à grande vitesse, il peut appliquer un cisaillement localisé beaucoup plus élevé à une pâte visqueuse, mais il nécessite généralement un pré-mélange et peut nécessiter plusieurs passages. Le bon choix dépend de l'état de l'alimentation, de la taille des particules cibles, de la sensibilité à la chaleur, de la taille du lot et des normes de nettoyage requises par le produit.
Comment la taille des particules est réduite entre trois rouleaux
Le mot broyage peut être trompeur dans un broyeur à trois cylindres. Dans de nombreux procédés de fabrication de pâtes, les particules primaires sont déjà fines ; le problème est qu'ils sont liés en agglomérats ou en grappes mal mouillées. La première tâche du broyeur consiste à mouiller ces amas et à rompre les contacts entre les particules. La deuxième tâche consiste à répartir les particules uniformément dans le véhicule. Si la formulation est peu mouillante ou si les agglomérats sont résistants, le broyeur peut avoir besoin de plus de passes, d'un dispersant différent ou d'un historique de cisaillement plus élevé que ce que les rouleaux peuvent fournir.
Le réglage de l’espace est souvent discuté comme s’il s’agissait d’un réglage de la taille des particules. Ce n'est pas. L'espace contrôle l'épaisseur du film et l'intensité du champ de cisaillement, mais la taille finale des particules dépend de la viscosité de la pâte, de la vitesse du rouleau, de la résistance de l'aggloméré et du nombre de passes. Un espace trop large peut laisser intacts les agglomérats grossiers. Un espace trop étroit peut priver le pincement, générer une chaleur excessive ou provoquer un contact des rouleaux. Le réglage utile est celui qui produit un film stable et une amélioration mesurable de la finesse de mouture sans dépasser les limites de température ou de viscosité de la pâte.
Le fractionnement du film après le pincement est également important. Lorsque la pâte quitte l'espace, elle s'étire et se fend, ce qui aide à séparer les particules mouillées mais pas complètement dispersées. C'est l'une des raisons pour lesquelles un broyeur à trois cylindres peut améliorer le développement de la brillance et de la couleur même lorsque la taille moyenne des particules change peu. L'effet est plus fort lorsque la pâte a suffisamment de limite d'élasticité pour rester sur le rouleau et suffisamment de mobilité pour s'écouler dans la zone de contact. Une pâte trop ferme peut se fissurer ; une pâte trop fine risque de sortir de la zone de travail.
Il y a des limites. Un broyeur à trois cylindres peut briser les agglomérats et réduire certaines particules, mais ce n'est pas un appareil de classification. Il n’élimine pas les queues grossières à moins que les conditions de traitement ne brisent réellement ces particules. Les matériaux cristallins durs, les charges abrasives et les gros grains peuvent user les rouleaux ou passer à travers comme défauts. Si l'alimentation contient des particules plus grandes que l'espace de travail ou suffisamment dures pour endommager la surface du rouleau, un pré-broyage, un criblage ou un autre train d'équipement doit être envisagé. La taille des particules cible doit être définie comme une distribution avec une limite supérieure, et non seulement comme une moyenne.
Variables machine qui modifient la qualité de la dispersion
Les performances du broyeur à trois cylindres ne sont pas contrôlées par un seul réglage. L'opérateur dispose de plusieurs leviers, et chacun modifie à la fois le résultat de la dispersion et la fenêtre de fonctionnement.
Paramètres du premier et du deuxième écart
Le premier espace contrôle la manière dont l'alimentation est introduite dans le rouleau central, et le deuxième espace contrôle le film final. Les deux espaces doivent être réglés et vérifiés avec la propre procédure d'étalonnage de la machine. Les numéros d'espacement sont spécifiques à la machine ; copier un réglage depuis une autre usine ou un autre produit n'est pas fiable. Commencez avec un film qui se transfère proprement, puis resserrez progressivement tout en surveillant la finesse de mouture, la température du rouleau et l'uniformité du film sur toute la face du rouleau. Un film irrégulier ou un motif rayé peut indiquer un mauvais parallélisme ou un problème de distribution de l'alimentation plutôt qu'un problème de formulation.
Vitesse de rouleau et rapport de vitesse
Une vitesse de rouleau plus élevée augmente généralement le débit et peut augmenter le cisaillement, mais elle ajoute également de la chaleur et peut raccourcir le temps dont dispose la pâte pour mouiller les rouleaux. Le rapport de vitesse entre rouleaux adjacents est souvent plus important que la vitesse absolue. Un différentiel plus important augmente le cisaillement et peut améliorer la dispersion, mais il peut également favoriser la formation de buée, la perte de solvant ou l'instabilité du film. Le meilleur rapport dépend de la viscosité de la pâte et de la sensibilité du véhicule. Enregistrez à la fois la vitesse absolue et le rapport pendant les essais afin que le résultat puisse être reproduit.
Température et refroidissement des rouleaux
Trois broyeurs à cylindres génèrent de la chaleur dans la zone de contact. Le refroidissement interne aide à maintenir la température de la surface du rouleau dans une plage pratique, mais le débit de l'eau de refroidissement n'est pas le même que la température du produit. Mesurez le film de pâte et la surface du rouleau, pas seulement la sortie d'eau. La température affecte la viscosité, le mouillage, la perte de solvant et le risque de formation de peau ou de cristallisation sur le rouleau. Pour les produits sensibles à la chaleur, un rapport de vitesse plus faible, un débit plus faible ou un programme de passage plus court peuvent être plus utiles que la simple augmentation du débit d'eau de refroidissement.
Nombre de passes et débit
Un passage dans un broyeur à trois cylindres constitue rarement une étape de dispersion complète. Plusieurs passes peuvent réduire la queue grossière et améliorer la couleur ou la brillance, mais chaque passe ajoute de la chaleur et de la manipulation. Le débit ne dépend pas uniquement de la vitesse du rouleau. Cela dépend de la longueur de la face du rouleau, de l'épaisseur du film, de la densité de la pâte, du nombre de passes et du temps nécessaire au nettoyage et à la récupération de la température. Une machine qui produit un excellent film au premier passage peut néanmoins s'avérer un mauvais choix de production si le nombre de passages requis rend le cycle de production trop long.
Adaptation de la formulation de pâte au comportement du broyeur à trois cylindres
La rhéologie de la pâte détermine si le broyeur peut effectuer un travail utile. Le matériau doit être suffisamment épais pour adhérer aux rouleaux et former un film, mais suffisamment mobile pour pénétrer dans la zone de pincement et être transféré d'un rouleau à l'autre. Un liquide à faible viscosité peut s'écouler du tablier d'alimentation et ne jamais voir la région à fort cisaillement. Une pâte à très haute teneur en solides peut être si rigide qu'elle ne peut pas s'étaler uniformément, ce qui entraîne un couple élevé, un mauvais contrôle de la température et une dispersion inégale. La limite d'élasticité, la fluidification par cisaillement et la récupération thixotropique sont toutes importantes, donc une seule lecture de viscosité à un taux de cisaillement est généralement insuffisante.
Le chargement des solides et le mouillage sont étroitement liés. Des solides plus élevés peuvent augmenter la contrainte de cisaillement qui aide à briser les agglomérats, mais cela réduit également la mobilité et augmente la génération de chaleur. Si le pigment ou la charge n'est pas mouillé par le véhicule, le broyeur peut uniquement polir les agglomérats au lieu de les séparer. Les dispersants et les agents mouillants peuvent aider, mais ils doivent être sélectionnés en fonction de la surface spécifique des particules et du véhicule. Ajouter davantage de dispersant jusqu'à ce que la pâte s'écoule ne remplace pas la vérification si les agglomérats sont réellement mouillés et séparés.
Les solvants volatils nécessitent une attention particulière. La perte de solvant sur les bords du rouleau et sur la lame de décollage modifie la teneur en matières solides au cours d'un passage. Cela peut modifier la viscosité, l’épaisseur du film et la qualité de la dispersion du début à la fin d’un lot. Le fait de clôturer ou de ventiler la zone, d'ajuster l'équilibre des solvants et de contrôler la température des rouleaux peut réduire cet effet. Pour les produits à base de solvants, les procédures de nettoyage et de ventilation doivent être revues avant l'essai, et non après le mélange du lot.
La préparation des aliments fait partie du processus. Un broyeur à trois cylindres est généralement alimenté avec une pâte pré-mélangée, pas de poudre sèche ni une bouillie séparée. Le pré-mélange doit mouiller les solides et éliminer les grumeaux qui pourraient endommager les rouleaux ou bloquer l'alimentation. Les matériaux en contact avec le produit, les plaques d'extrémité et le grattoir doivent être compatibles avec le véhicule et le solvant de nettoyage. Les charges abrasives peuvent user la surface du rouleau au fil du temps, c'est pourquoi le matériau du rouleau et les intervalles d'entretien doivent faire partie de la décision de sélection, et non une réflexion après coup.
Mesure, dépannage et faux signaux courants
La finesse de mouture est le contrôle traditionnel du broyeur à trois rouleaux. Une jauge de mouture, également appelée jauge Hegman, prélève un échantillon et montre les plus grosses particules ou agglomérats survivants sous forme de rayures ou de taches. Il est utile car il répond à la queue grossière qui peut provoquer des stries et des défauts. Il ne s’agit pas d’une distribution granulométrique complète. Un échantillon peut lire proprement sur une jauge de mouture tout en ayant une large distribution ou une fraction fine qui affecte la brillance, la viscosité ou la force de la couleur. Utilisez la jauge avec une diffraction laser, une microscopie ou un test de rabattement lorsque le produit nécessite une image complète.
L’échantillonnage compte autant que l’instrument. Prélevez des échantillons à plusieurs endroits sur la face du rouleau et à plusieurs passages. Laissez l'échantillon atteindre une température constante avant de mesurer, car la viscosité et le comportement du film changent avec la température. Enregistrez ensemble l'écart, le rapport de vitesse, la température du rouleau, le numéro de passe et la teneur en solides. Sans ces enregistrements, un bon résultat ne peut pas être reproduit et un mauvais résultat ne peut pas être diagnostiqué.
| Symptôme | Cause probable | Contrôle pratique | Sens de réglage |
|---|---|---|---|
| Des stries grossières subsistent après plusieurs passages | Agglomérats forts, mauvais mouillage ou espace trop large pour l'alimentation | Jauge de mouture, microscopie, préparation des aliments, uniformité du film | Améliorer le pré-mélange ou le mouillage, ajuster l'écart, revoir le calendrier des passes |
| Bonne finesse mais faible brillance | Mauvaise distribution, incompatibilité des véhicules ou défauts du film | Étirage, microscope, force de couleur, aspect de surface | Examiner le dispersant et le véhicule, vérifier les passes et la température |
| La pâte chauffe rapidement | Rapport de vitesse élevé, teneur élevée en solides, passages excessifs ou refroidissement insuffisant | Température de la surface et du film du rouleau, débit d'eau de refroidissement | Réduire le ratio ou les passes, améliorer le refroidissement, ajuster la formulation |
| Le matériau sèche ou pele sur les rouleaux | Perte de solvant, température de rouleau élevée ou niveau de véhicule faible | Teneur en solides avant et après, aspect du film, ventilation | Ajuster l'équilibre des solvants, abaisser la température, réduire le temps de séjour |
| Dispersion inégale sur la face du rouleau | Mauvaise répartition de l'alimentation, variation de l'écart ou composants usés | Inspection du film sur toute la largeur, contrôle des écarts, dossier de maintenance | Corriger l'alimentation, vérifier l'alignement, entretenir les pièces usées |
| Débit inférieur aux attentes | Trop de passes, viscosité élevée, espace restreint ou limite de refroidissement | Temps de cycle, épaisseur du film, température, taux de reprise | Équilibrer le nombre de passes par rapport à la qualité, examiner la taille et le refroidissement de la machine |
La taille moyenne des particules est un faux signal courant. Un broyeur peut réduire la moyenne tout en laissant un petit nombre de grosses particules qui provoquent des défauts visibles. La force de la couleur peut s’améliorer car les particules sont mieux réparties, même lorsque la répartition des tailles n’a pas beaucoup changé. Un broyage excessif constitue un autre risque : des passes supplémentaires peuvent réduire la répartition mais également augmenter la température, altérer le véhicule ou modifier la rhéologie. Arrêtez-vous lorsque le produit atteint l'objectif fonctionnel, et non lorsque le compteur affiche le plus petit chiffre possible.
Liste de contrôle de sélection et de mise à l'échelle pour un broyeur à trois cylindres
Commencez par la fenêtre de processus, pas par la taille de la machine. Définissez la distribution granulométrique cible, la limite grossière acceptable, la plage de viscosité de la pâte et de solides, la température maximale du produit, la taille du lot et la norme de nettoyage. Confirmez si le produit est une pâte, un gel ou une suspension à faible viscosité, car ce seul fait peut exclure un broyeur à trois cylindres. Énumérez également les matériaux en contact avec le produit et les solvants de nettoyage. Une machine qui ne peut pas être nettoyée selon les normes requises est un mauvais choix, même si ses rouleaux sont géométriquement adaptés.
Le passage d’un broyeur à trois cylindres de laboratoire à une unité de production n’est pas un simple multiplicateur. Le diamètre du rouleau, la longueur de la face du rouleau, la vitesse, le rapport de vitesse, l'espace, la capacité de refroidissement et le temps de séjour changent tous. Il est plus utile de conserver la même épaisseur de film et le même rapport de vitesse que de conserver la même durée de lot, mais même cela peut ne pas préserver l'historique thermique. Un essai pilote doit utiliser la formulation prévue et non un substitut simplifié. Le débit de production doit être calculé à partir du nombre de passes et d’un temps de nettoyage réaliste, et non à partir d’un seul chiffre de vitesse maximale.
Le broyeur à trois cylindres pour la dispersion de la pâte La page est un point de départ utile pour confirmer la configuration disponible, mais la sélection finale doit être basée sur un essai avec la pâte réelle. Demandez le matériau du rouleau, la finition de surface, la disposition de refroidissement, la plage de réglage de l'écart, la configuration de l'entraînement et la méthode de nettoyage recommandée. Pour les produits abrasifs ou corrosifs, confirmez quelles pièces entrent en contact avec le produit et comment l'usure est inspectée. Pour les installations multi-produits, vérifiez le temps de changement et si les plaques d'extrémité et la lame de prélèvement peuvent être nettoyées sans perturber le réglage de l'écart.
La sécurité et les services publics appartiennent à la même liste de contrôle. Trois broyeurs à rouleaux ont des points de pincement, des rouleaux rotatifs et des composants de décollage mobiles. Des protections, des arrêts d'urgence et une procédure de verrouillage documentée sont essentiels. Les pâtes à base de solvants peuvent nécessiter une ventilation et une protection électrique appropriée. La qualité et le débit de l'eau de refroidissement, l'espace au sol et l'accès pour l'entretien des rouleaux doivent être confirmés avant l'installation. Ce ne sont pas des détails secondaires ; ils déterminent si le broyeur peut fonctionner de manière fiable à l'écart et à la température sélectionnés.
Questions pratiques avant de spécifier un broyeur à trois cylindres
Un broyeur à trois cylindres peut-il produire des particules nanométriques ?
Un broyeur à trois cylindres n'est pas le premier choix habituel pour les particules primaires nanométriques. Sa force réside dans la désagglomération et la dispersion des pâtes à haute viscosité, souvent dans la gamme des microns fins ou selon les spécifications fonctionnelles du produit. Si la cible dépend d’un véritable broyage à l’échelle nanométrique, un broyeur à billes ou un autre procédé à petits médias est généralement plus approprié. La réponse finale dépend du matériau, de la taille des particules de départ et de la distribution requise ; elle doit donc être confirmée par des tests.
Par quel écart dois-je commencer ?
Il n’existe pas d’écart de départ universel. Commencez par un réglage qui permet à la pâte de former un film continu et de la transférer à travers les deux pinces, puis serrez par petites étapes tout en vérifiant la finesse de mouture et la température. L'écart doit être vérifié avec la méthode d'étalonnage de la machine. Si l'aliment contient des grains durs, commencez plus large et prétraitez la pâte avant de réduire l'espace.
Combien de laissez-passer sont nécessaires ?
Utilisez le nombre minimum de passages qui atteint l’objectif fonctionnel et reste dans la limite de température. Échantillonnez après chaque passage et mesurez à la fois la queue grossière et la moyenne. Si un deuxième ou un troisième passage ne produit aucune amélioration significative, plusieurs passages ne feront qu'ajouter de la chaleur et des coûts de manipulation. Si la queue grossière persiste, vérifiez le mouillage, le pré-mélange et l'espacement avant d'ajouter des passes.
Un broyeur à trois cylindres est-il adapté aux boues à faible viscosité ?
Généralement non sans changements de formulation ou sans machine différente. Une suspension à faible viscosité peut ne pas rester sur les rouleaux ou former un film stable, de sorte que le matériau peut contourner la région de cisaillement élevé. Un broyeur à billes, un disperseur à cisaillement élevé ou un autre système de traitement fermé peut être plus approprié. Si le produit peut être formulé sous forme de pâte, un broyeur à trois cylindres peut toujours être une option, mais la rhéologie doit être testée.
Un plan de validation réaliste
Exécutez l’essai sur un petit lot pré-mélangé et enregistrez la formulation, la teneur en matières solides, la taille initiale des particules, la viscosité et la température. Réglez le broyeur sur un écart et un rapport de vitesse modérés, puis prélevez des échantillons après chaque passage. Mesurez la finesse de mouture, la distribution granulométrique, l'aspect d'étirage, la brillance ou la force de la couleur, le cas échéant, et la température de la pâte. Inspectez le film sur la face du rouleau pour déceler des stries, un séchage ou un transfert incomplet. Un résultat qui semble bon uniquement au centre du rouleau n’est pas un processus stable.
Répétez la meilleure condition au moins deux fois. Un procédé de broyeur à trois cylindres n'est utile que s'il est reproductible. Vérifiez si le deuxième lot nécessite le même nombre de passages, si le profil de température est similaire et si le nettoyage modifie l'espace ou le comportement du film. Si le produit est sensible à la chaleur, lancez un test de température délibéré pour trouver la limite pratique. Si le produit est abrasif, inspectez les rouleaux et les pièces en contact avec le produit après l'essai.
Les décisions de mise à l'échelle doivent suivre un résultat clair : la distribution cible, le nombre de passes, la limite de température et la méthode de nettoyage. Un achat de machine basé sur un échantillon d’une seule main constitue une base faible pour une décision de production. Demandez un essai avec la pâte réelle, confirmez les matériaux en contact avec le produit et comparez le temps de cycle complet. Cette approche est plus fiable que la simple comparaison des diamètres des rouleaux ou de la puissance du moteur, car le rendement utile d'un broyeur à trois cylindres dépend autant de la pâte, du film et du bilan thermique que du matériel.