
Guía de control del tamaño de partículas del molino de tres rodillos
Los problemas de tamaño de partículas en pastas pigmentadas, materiales electrónicos, cremas cosméticas y lodos de baterías rara vez aparecen como un solo número. Una muestra puede superar un objetivo de tamaño de partícula promedio y aún mostrar rayas, brillo deficiente, color inconsistente o una cola de aglomerados gruesos. Para los formuladores que trabajan con pastas de alta viscosidad, el molino de tres rodillos sigue siendo una herramienta práctica porque aplica un corte intenso en una película delgada y le brinda al operador control directo sobre el recorrido de la película. El desafío es que interactúan los ajustes de separación, la relación de velocidad, la reología de la pasta, la temperatura del rodillo y el número de pasadas. Un cambio que mejora la finura del molido también puede hacer que la pasta esté demasiado caliente, demasiado rígida o demasiado variable para el siguiente paso del proceso.
Esta guía se centra en las decisiones técnicas que determinan si un molino de tres rodillos resolverá un problema de dispersión. Está escrito para investigadores de laboratorio, ingenieros de materiales, técnicos de procesos y compradores de equipos que necesitan evaluar un proceso de pasta en lugar de comparar números de catálogo. La discusión se aplica al principio de los tres lanzamientos en general; Las dimensiones reales del rodillo, la potencia motriz, el diseño de enfriamiento y los materiales en contacto con el producto deben confirmarse para una máquina específica. La corriente TENCAN molino de tres rodillos proporciona un punto de referencia para la configuración del producto que se describe aquí.
Lo que realmente hace un molino de tres rodillos en un proceso de pasta
Un molino de tres rodillos tiene tres rodillos horizontales montados en un marco rígido. La plataforma de alimentación, las placas terminales, la cuchilla de extracción y la disposición de enfriamiento varían según el diseño, pero el principio de funcionamiento es consistente: la pasta se mantiene contra los rodillos mientras los rodillos giran a velocidades superficiales controladas. El primer paso toma material del área de alimentación, el rollo central lleva una película hacia el segundo paso y la cuchilla de extracción retira la película procesada del rollo frontal. Cada rodillo puede tener su propia velocidad y la diferencia de velocidad entre rodillos adyacentes es lo que crea cizallamiento en el estrecho.
La máquina no es una licuadora con rodillos adjuntos. Su trabajo útil ocurre en una región estrecha donde la pasta pasa a través de un espacio convergente y luego se divide en películas delgadas. En esa región, los aglomerados se humedecen, se estiran y se separan mediante corte y flujo extensional. El tiempo de residencia en el nip es corto, por lo que el resultado total depende de las pasadas repetidas, el espesor de la película y la capacidad de la pasta para humedecer y adherirse a los rollos. Si la pasta se desliza, gotea o no se transfiere de un rollo al siguiente, el ajuste del espacio por sí solo no producirá una buena dispersión.
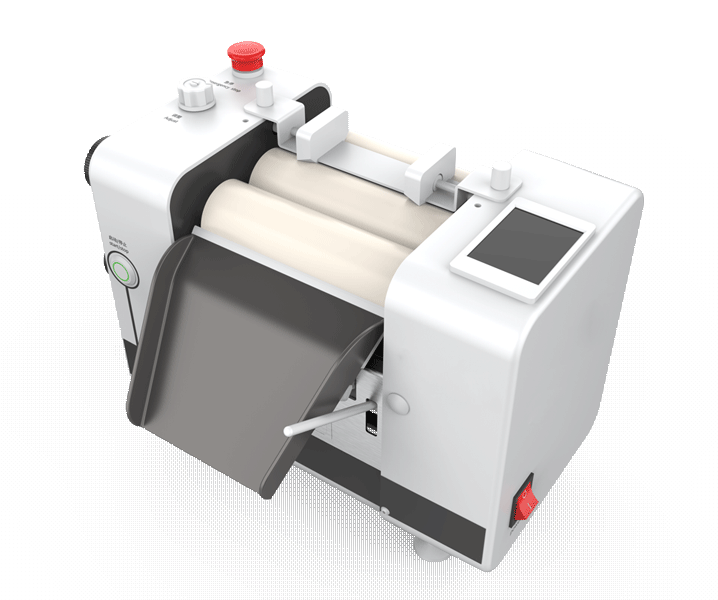
Un molino de tres rodillos es más útil para pastas, cremas, dispersiones pigmentadas y productos similares de alta viscosidad que pueden formar una película estable en un rodillo. No es un molinillo seco y no es la primera opción para una lechada de baja viscosidad que se escurre de los rodillos antes de llegar al punto de contacto. Para la trituración de polvo seco, suele ser más apropiado un molino de chorro, un molino de bolas u otro sistema de molienda en seco. Para una suspensión de baja viscosidad, un molino de perlas o un dispersor de alto cizallamiento pueden mantener mejor el material en la zona de procesamiento.
En comparación con un molino de medios, un molino de tres rodillos no utiliza perlas de molienda. Esto simplifica la limpieza y evita el desgaste de las perlas como fuente de contaminación, pero también significa que la máquina depende de la reología de la pasta y del contacto con los rodillos en lugar de un lecho de medios en movimiento. En comparación con un dispersor de alta velocidad, puede aplicar un cizallamiento localizado mucho mayor a una pasta viscosa, pero generalmente requiere una mezcla previa y puede necesitar varias pasadas. La elección correcta depende de las condiciones de la alimentación, el tamaño de partícula objetivo, la sensibilidad al calor, el tamaño del lote y el estándar de limpieza que requiere el producto.
Cómo se reduce el tamaño de las partículas entre tres rodillos
La palabra molienda puede resultar engañosa en un molino de tres rodillos. En muchos procesos de pasta, las partículas primarias ya están finas; el problema es que están aglomerados o en racimos mal humedecidos. El primer trabajo del molino es humedecer esos cúmulos y romper los contactos entre las partículas. El segundo trabajo es distribuir las partículas uniformemente por todo el vehículo. Si la formulación humedece poco o los aglomerados son fuertes, el molino puede necesitar más pasadas, un dispersante diferente o un historial de corte más alto del que los rodillos pueden ofrecer.
La configuración de espacios a menudo se analiza como si fuera una configuración de tamaño de partícula. No lo es. El espacio controla el espesor de la película y la intensidad del campo de corte, pero el tamaño final de las partículas depende de la viscosidad de la pasta, la velocidad del rodillo, la resistencia del aglomerado y el número de pasadas. Una separación demasiado amplia puede dejar intactos los aglomerados gruesos. Un espacio demasiado estrecho puede reducir la línea de contacto, generar calor excesivo o provocar contacto con el rodillo. La configuración útil es aquella que produce una película estable y una mejora mensurable en la finura del molido sin exceder los límites de temperatura o viscosidad de la pasta.
La división de la película después del pellizco también es importante. A medida que la pasta sale del espacio, se estira y se divide, lo que ayuda a separar las partículas que se han humedecido pero que no se han dispersado por completo. Esta es una de las razones por las que un molino de tres rodillos puede mejorar el brillo y el desarrollo del color incluso cuando el tamaño promedio de las partículas cambia poco. El efecto es más fuerte cuando la pasta tiene suficiente límite elástico para permanecer en el rollo y suficiente movilidad para fluir hacia el nip. Una pasta demasiado dura puede agrietarse; una pasta demasiado fina puede salirse de la zona de trabajo.
Hay límites. Un molino de tres rodillos puede romper aglomerados y reducir algunas partículas, pero no es un dispositivo de clasificación. No elimina una cola gruesa a menos que las condiciones de procesamiento realmente rompan esas partículas. Los materiales cristalinos duros, los rellenos abrasivos y el grano grande pueden desgastar los rodillos o transmitirlos como defectos. Si la alimentación contiene partículas más grandes que el espacio de trabajo o lo suficientemente duras como para dañar la superficie del rodillo, se debe considerar el prefresado, el cribado o un tren de equipos diferente. El tamaño de partícula objetivo debe definirse como una distribución con un límite superior, no sólo un promedio.
Variables de la máquina que cambian la calidad de la dispersión.
El rendimiento del molino de tres rodillos no está controlado por una configuración. El operador tiene varias palancas y cada una cambia tanto el resultado de la dispersión como la ventana de operación.
Configuración del primer y segundo espacio
El primer espacio controla cómo se lleva la alimentación al rollo central y el segundo espacio controla la película final. Ambos espacios deben configurarse y comprobarse con el procedimiento de calibración propio de la máquina. Los números de brecha son específicos de la máquina; copiar una configuración de otro molino u otro producto no es confiable. Comience con una película que se transfiera limpiamente, luego apriete gradualmente mientras observa la finura del esmerilado, la temperatura del rollo y la uniformidad de la película en toda la cara del rollo. Una película desigual o un patrón de rayas pueden indicar un paralelismo deficiente o un problema de distribución del alimento más que un problema de formulación.
Velocidad de rollo y relación de velocidad.
Una mayor velocidad del rodillo generalmente aumenta el rendimiento y puede aumentar el corte, pero también agrega calor y puede acortar el tiempo disponible para que la pasta humedezca los rodillos. La relación de velocidad entre rodillos adyacentes suele ser más importante que la velocidad absoluta. Un diferencial mayor aumenta el cizallamiento y puede mejorar la dispersión, pero también puede promover la nebulización, la pérdida de solvente o la inestabilidad de la película. La mejor proporción depende de la viscosidad de la pasta y de la sensibilidad del vehículo. Registre tanto la velocidad absoluta como la relación durante las pruebas para que se pueda reproducir el resultado.
Temperatura del rollo y enfriamiento.
Tres molinos de rodillos generan calor en la línea de contacto. El enfriamiento interno ayuda a mantener la temperatura de la superficie del rodillo dentro de un rango práctico, pero el flujo de agua de enfriamiento no es lo mismo que la temperatura del producto. Mida la película de pasta y la superficie del rollo, no solo la salida de agua. La temperatura afecta la viscosidad, la humectación, la pérdida de solvente y el riesgo de formación de piel o cristalización en el rollo. Para productos sensibles al calor, una relación de velocidad más baja, un rendimiento más bajo o un programa de paso más corto pueden ser más útiles que simplemente aumentar el flujo de agua de refrigeración.
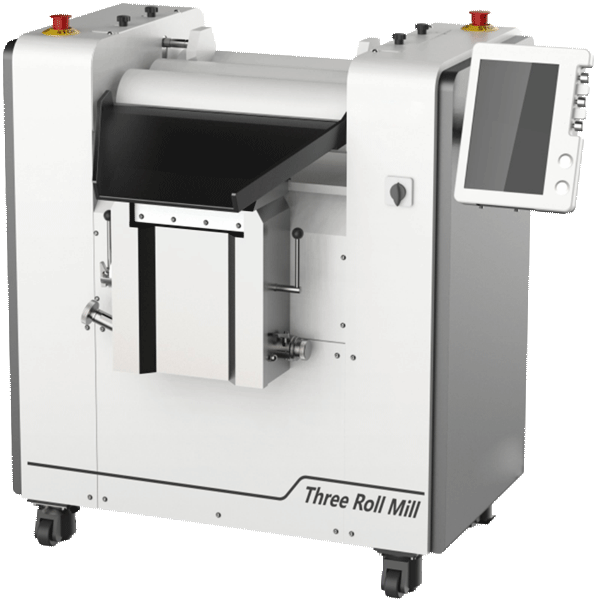
Número de pasadas y rendimiento
Un paso por un molino de tres rodillos rara vez constituye un paso de dispersión completo. Varias pasadas pueden estrechar la cola áspera y mejorar el color o el brillo, pero cada pasada añade calidez y manipulación. El rendimiento no es sólo una función de la velocidad del rollo. Depende de la longitud de la cara del rollo, el espesor de la película, la densidad de la pasta, el número de pasadas y el tiempo necesario para la limpieza y la recuperación de la temperatura. Una máquina que produce una excelente película de primera pasada puede seguir siendo una mala elección de producción si el número requerido de pasadas hace que el ciclo del lote sea demasiado largo.
Adaptación de la formulación de la pasta al comportamiento del molino de tres rodillos
La reología de la pasta determina si el molino puede realizar un trabajo útil. El material debe ser lo suficientemente grueso como para adherirse a los rollos y formar una película, pero lo suficientemente móvil como para entrar en la línea de contacto y transferirse de un rollo a otro. Un líquido de baja viscosidad puede escurrirse de la plataforma de alimentación y nunca llegar a la región de alto cizallamiento. Una pasta con un alto contenido de sólidos puede ser tan rígida que no se puede distribuir uniformemente, lo que provoca una torsión elevada, un control deficiente de la temperatura y una dispersión desigual. El límite elástico, el adelgazamiento por corte y la recuperación tixotrópica son importantes, por lo que una sola lectura de viscosidad a una velocidad de corte generalmente es insuficiente.
La carga de sólidos y la humectación están estrechamente relacionadas. La mayor cantidad de sólidos puede aumentar el esfuerzo cortante que ayuda a romper los aglomerados, pero también reduce la movilidad y aumenta la generación de calor. Si el pigmento o la carga no son humedecidos por el vehículo, la fábrica sólo podrá pulir los aglomerados en lugar de separarlos. Los dispersantes y agentes humectantes pueden ayudar, pero deben seleccionarse para la superficie de la partícula y el vehículo específicos. Agregar más dispersante hasta que la pasta fluya no sustituye a comprobar si los aglomerados están realmente humedecidos y separados.
Los disolventes volátiles necesitan atención especial. La pérdida de solvente en los bordes del rodillo y en la paleta de extracción cambia el contenido de sólidos durante una ejecución. Esto puede cambiar la viscosidad, el espesor de la película y la calidad de la dispersión desde el principio hasta el final de un lote. Cerrar o ventilar el área, ajustar el equilibrio del disolvente y controlar la temperatura del rodillo puede reducir el efecto. Para productos a base de solventes, los procedimientos de limpieza y ventilación deben revisarse antes de la prueba, no después de mezclar el lote.
La preparación del alimento es parte del proceso. Un molino de tres rodillos generalmente se alimenta con una pasta premezclada, no con un polvo seco ni con una suspensión separada. La premezcla debe humedecer los sólidos y eliminar grumos que podrían dañar los rodillos o bloquear el alimento. Los materiales en contacto con el producto, las placas finales y el raspador deben ser compatibles con el vehículo y el solvente de limpieza. Los rellenos abrasivos pueden desgastar la superficie del rollo con el tiempo, por lo que el material del rollo y los intervalos de mantenimiento deben ser parte de la decisión de selección, no una ocurrencia tardía.
Medición, resolución de problemas y señales falsas comunes
La finura del molido es la comprobación tradicional del molino de tres rodillos. Un medidor de molienda, también llamado medidor de Hegman, extrae una muestra y muestra las partículas o aglomerados más grandes que sobreviven como rayones o motas. Es útil porque responde a la cola áspera que puede provocar rayas y defectos. No es una distribución completa del tamaño de partículas. Una muestra puede leerse limpia en un medidor de molienda y al mismo tiempo tener una distribución amplia o una fracción fina que afecta el brillo, la viscosidad o la intensidad del color. Utilice el medidor con difracción láser, microscopía o una prueba de reducción cuando el producto requiera una imagen completa.
El muestreo importa tanto como el instrumento. Tome muestras de más de una ubicación a lo largo de la cara del rollo y en más de una pasada. Deje que la muestra alcance una temperatura constante antes de medir, porque la viscosidad y el comportamiento de la película cambian con la temperatura. Registre juntos la separación, la relación de velocidad, la temperatura del rodillo, el número de pasadas y el contenido de sólidos. Sin esos registros, no se puede reproducir un buen resultado y no se puede diagnosticar un mal resultado.
| Síntoma | causa probable | Comprobación práctica | Dirección de ajuste |
|---|---|---|---|
| Después de varias pasadas quedan rayas gruesas. | Aglomerados fuertes, mala humectación o un espacio demasiado ancho para el alimento. | Medidor de molienda, microscopía, preparación de alimento, uniformidad de película. | Mejorar la premezcla o humectación, ajustar el espacio, revisar el cronograma de pases |
| Buena finura pero poco brillo. | Mala distribución, incompatibilidad de vehículos o defectos de la película. | Reducción, microscopio, intensidad del color, apariencia de la superficie. | Revisar dispersante y vehículo, comprobar pases y temperatura. |
| La pasta se calienta rápidamente | Relación de alta velocidad, alto contenido de sólidos, pasadas excesivas o enfriamiento insuficiente | Temperatura de la superficie del rollo y de la película, flujo de agua de refrigeración | Reducir la proporción o los pases, mejorar el enfriamiento, ajustar la formulación |
| El material se seca o se pela en los rollos. | Pérdida de disolvente, alta temperatura del rodillo o bajo nivel del vehículo | Contenido de sólidos antes y después, apariencia de la película, ventilación. | Ajuste el equilibrio del disolvente, baje la temperatura y reduzca el tiempo de residencia. |
| Dispersión desigual en la cara del rollo | Mala distribución de alimentación, variación de espacios o componentes desgastados | Inspección de la película a lo ancho, verificación de espacios, registro de mantenimiento | Corrija la alimentación, verifique la alineación y dé servicio a las piezas desgastadas. |
| Rendimiento por debajo de las expectativas | Demasiadas pasadas, alta viscosidad, espacio estrecho o límite de enfriamiento | Tiempo de ciclo, espesor de película, temperatura, tasa de retrabajo | Equilibre el recuento de pases con respecto a la calidad, revise el tamaño de la máquina y el enfriamiento |
El tamaño promedio de las partículas es una señal falsa común. Un molino puede reducir el promedio dejando una pequeña cantidad de partículas gruesas que causan defectos visibles. La intensidad del color puede mejorar porque las partículas están mejor distribuidas, incluso cuando la distribución del tamaño no ha cambiado mucho. El fresado excesivo es otro riesgo: pasadas adicionales pueden estrechar la distribución pero también elevar la temperatura, alterar el vehículo o cambiar la reología. Deténgase cuando el producto alcance el objetivo funcional, no cuando el medidor muestre el número más pequeño posible.
Lista de verificación de selección y ampliación de escala para un molino de tres rodillos
Comience con la ventana del proceso, no con el tamaño de la máquina. Defina la distribución del tamaño de partículas objetivo, el límite grueso aceptable, la viscosidad de la pasta y el rango de sólidos, la temperatura máxima del producto, el tamaño del lote y el estándar de limpieza. Confirme si el producto es una pasta, un gel o una suspensión de baja viscosidad, porque ese solo hecho puede descartar un molino de tres rodillos. También enumere los materiales que entran en contacto con el producto y los disolventes de limpieza. Una máquina que no se puede limpiar según el estándar requerido es una mala elección, incluso si sus rodillos son geométricamente adecuados.
La ampliación de escala desde un molino de tres rodillos de laboratorio a una unidad de producción no es un simple multiplicador. El diámetro del rollo, la longitud de la cara del rollo, la velocidad, la relación de velocidad, el espacio, la capacidad de enfriamiento y el tiempo de residencia cambian. Mantener el mismo espesor de película y relación de velocidad es más útil que mantener el mismo tiempo de lote, pero incluso eso puede no preservar el historial de calor. Una prueba piloto debe utilizar la formulación prevista, no un sustituto simplificado. El rendimiento de la producción debe calcularse a partir del número de pasadas y del tiempo de limpieza realista, no a partir de una única cifra de velocidad máxima.
El Molino de tres rodillos para dispersión de pasta. La página es un punto de partida útil para confirmar la configuración disponible, pero la selección final debe basarse en una prueba con la pasta real. Pregunte por el material del rollo, el acabado de la superficie, la disposición de enfriamiento, el rango de ajuste del espacio, la configuración de la transmisión y el método de limpieza recomendado. Para productos abrasivos o corrosivos, confirme qué piezas entran en contacto con el producto y cómo se inspecciona el desgaste. Para instalaciones de múltiples productos, verifique el tiempo de cambio y si las placas finales y la hoja de extracción se pueden limpiar sin alterar la configuración del espacio.
La seguridad y los servicios públicos pertenecen a la misma lista de verificación. Los molinos de tres rodillos tienen puntos de contacto, rodillos giratorios y componentes móviles de extracción. Son esenciales guardias, paradas de emergencia y un procedimiento de bloqueo documentado. Las pastas a base de solventes pueden requerir ventilación y protección eléctrica adecuada. Antes de la instalación se debe confirmar la calidad y el flujo del agua de refrigeración, el espacio en el piso y el acceso para el mantenimiento de los rodillos. Estos no son detalles secundarios; determinan si el molino puede funcionar de forma fiable con el espacio y la temperatura seleccionados.
Preguntas prácticas antes de especificar un molino de tres rodillos
¿Puede un molino de tres rodillos producir partículas nanométricas?
Un molino de tres rodillos no es la primera opción habitual para partículas primarias nanométricas. Su fuerza es desaglomerar y dispersar pastas de alta viscosidad, a menudo en el rango de micras finas o según lo requiera la especificación funcional del producto. Si el objetivo depende de una verdadera trituración a nanoescala, suele ser más apropiado un molino de perlas u otro proceso de medios pequeños. La respuesta final depende del material, el tamaño de partícula inicial y la distribución requerida, por lo que debe confirmarse mediante pruebas.
¿Con qué brecha debería empezar?
No existe una brecha inicial universal. Comience con una configuración que permita que la pasta forme una película continua y transfiera a través de ambas líneas de contacto, luego apriete en pequeños pasos mientras verifica la finura del molido y la temperatura. La separación debe verificarse con el método de calibración de la máquina. Si el alimento contiene arena dura, comience más ancho y trate previamente la pasta antes de reducir el espacio.
¿Cuántos pases se necesitan?
Utilice la cantidad mínima de pasadas que cumpla con el objetivo funcional y permanezca dentro del límite de temperatura. Tome una muestra después de cada pasada y mida tanto la cola gruesa como la media. Si una segunda o tercera pasada no produce una mejora significativa, más pasadas sólo pueden agregar calor y costos de manipulación. Si la cola áspera persiste, revise la humectación, la premezcla y el espacio antes de agregar pasadas.
¿Es adecuado un molino de tres rodillos para lodos de baja viscosidad?
Generalmente no sin cambios de formulación o una máquina diferente. Es posible que una suspensión de baja viscosidad no permanezca en los rodillos ni forme una película estable, por lo que el material puede evitar la región de alto cizallamiento. Puede ser más adecuado un molino de perlas, un dispersor de alto cizallamiento u otro sistema de procesamiento cerrado. Si el producto puede formularse como una pasta, un molino de tres rodillos aún puede ser una opción, pero se debe probar la reología.
Un plan de validación realista
Realice la prueba en un pequeño lote premezclado y registre la formulación, el contenido de sólidos, el tamaño de partícula inicial, la viscosidad y la temperatura. Configure el molino a una relación de velocidad y espacio moderados, luego tome muestras después de cada pasada. Mida la finura del molido, la distribución del tamaño de las partículas, la apariencia de la reducción, el brillo o la intensidad del color, si es relevante, y la temperatura de la pasta. Inspeccione la película a lo largo de la cara del rollo para ver si hay rayas, sequedad o transferencia incompleta. Un resultado que se ve bien sólo en el centro del rollo no es un proceso estable.
Repita la mejor condición al menos dos veces. Un proceso de molino de tres rodillos sólo es útil si es reproducible. Compruebe si el segundo lote necesita el mismo número de pasadas, si el perfil de temperatura es similar y si la limpieza cambia el comportamiento de la separación o de la película. Si el producto es sensible al calor, ejecute un desafío de temperatura deliberado para encontrar el límite práctico. Si el producto es abrasivo, inspeccione los rodillos y las piezas en contacto con el producto después de la prueba.
Las decisiones de ampliación deben seguir un resultado claro: la distribución objetivo, el recuento de pases, el límite de temperatura y el método de limpieza. La compra de una máquina basada en una sola muestra es una base débil para una decisión de producción. Solicite una prueba con la pasta real, confirme los materiales en contacto con el producto y compare el tiempo del ciclo completo. Ese enfoque es más confiable que comparar solo los diámetros de los rodillos o la potencia del motor, porque la producción útil de un molino de tres rodillos depende de la pasta, la película y el equilibrio térmico tanto como del hardware.