
Leitfaden zur Partikelgrößenkontrolle in Dreiwalzenmühlen
Partikelgrößenprobleme in pigmentierten Pasten, elektronischen Materialien, kosmetischen Cremes und Batterieschlämmen treten selten als einzelne Zahl auf. Eine Probe kann ein durchschnittliches Partikelgrößenziel erreichen und dennoch Streifen, schlechten Glanz, inkonsistente Farbe oder einen Schweif grober Agglomerate aufweisen. Für Formulierer, die mit hochviskosen Pasten arbeiten, bleibt die Dreiwalzenmühle ein praktisches Werkzeug, da sie eine starke Scherung auf einen dünnen Film ausübt und dem Bediener eine direkte Kontrolle über den Filmweg ermöglicht. Die Herausforderung besteht darin, dass Spalteinstellungen, Geschwindigkeitsverhältnis, Pastenrheologie, Walzentemperatur und die Anzahl der Durchgänge zusammenwirken. Eine Änderung, die den Mahlgrad verbessert, kann auch dazu führen, dass die Paste für den nächsten Prozessschritt zu heiß, zu steif oder zu unbeständig wird.
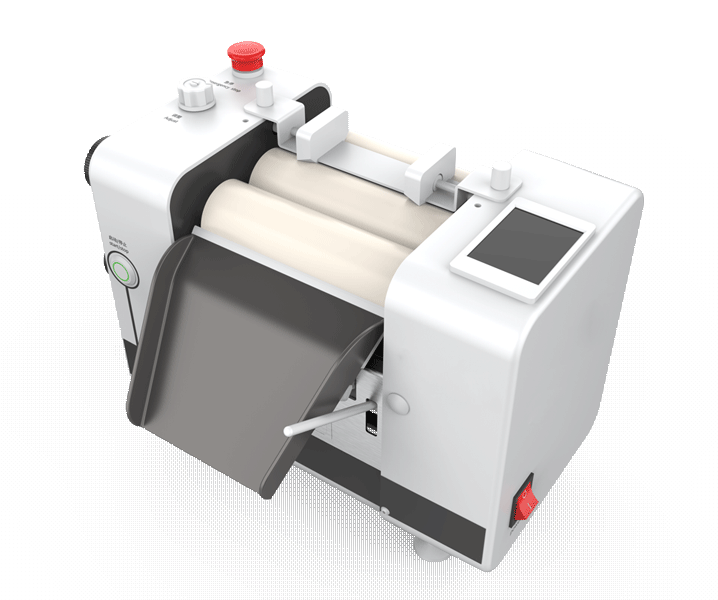
Dieser Leitfaden konzentriert sich auf die technischen Entscheidungen, die bestimmen, ob ein Dreiwalzenwerk ein Dispersionsproblem löst. Es richtet sich an Laborforscher, Materialingenieure, Prozesstechniker und Gerätekäufer, die einen Pastenprozess bewerten müssen, anstatt Katalognummern zu vergleichen. Die Diskussion gilt allgemein für das Drei-Walzen-Prinzip; Die tatsächlichen Rollenabmessungen, Antriebsleistung, Kühlkonstruktion und produktberührten Materialien müssen für eine bestimmte Maschine bestätigt werden. Die jetzige TENCAN Dreiwalzenmühle bietet einen Anhaltspunkt für die hier beschriebene Produktkonfiguration.
Was ein Dreiwalzenwerk tatsächlich in einem Pastenprozess leistet
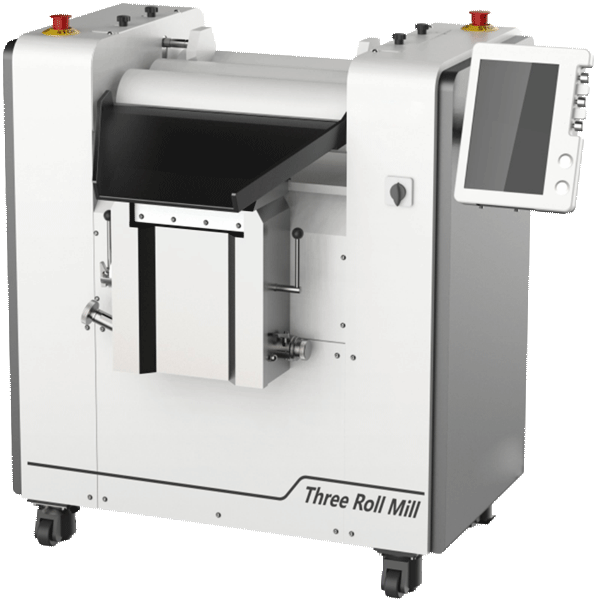
Eine Dreiwalzenmühle verfügt über drei horizontale Walzen, die in einem starren Rahmen montiert sind. Die Zufuhrschürze, die Endplatten, die Abzugsklinge und die Kühlanordnung variieren je nach Design, aber das Funktionsprinzip ist gleich: Die Paste wird gegen die Walzen gedrückt, während die Walzen mit kontrollierter Oberflächengeschwindigkeit rotieren. Der erste Walzenspalt nimmt Material aus dem Zufuhrbereich auf, die mittlere Walze transportiert eine Folie zum zweiten Walzenspalt und die Abzugsklinge entfernt die verarbeitete Folie von der vorderen Walze. Jede Walze kann ihre eigene Geschwindigkeit haben, und der Geschwindigkeitsunterschied zwischen benachbarten Walzen erzeugt Scherung im Walzenspalt.
Bei der Maschine handelt es sich nicht um einen Mixer mit angebrachten Walzen. Seine nützliche Arbeit findet in einem schmalen Bereich statt, in dem die Paste durch einen konvergierenden Spalt gedrückt und dann in dünne Filme aufgespalten wird. In diesem Bereich werden Agglomerate durch Scherung und Dehnströmung benetzt, gestreckt und getrennt. Da die Verweilzeit im Walzenspalt kurz ist, hängt das Gesamtergebnis von den wiederholten Durchgängen, der Filmdicke und der Fähigkeit der Paste ab, die Walzen zu benetzen und daran zu haften. Wenn die Paste verrutscht, tropft oder sich nicht von einer Rolle auf die nächste übertragen lässt, führt die Spalteinstellung allein nicht zu einer guten Dispersion.
Eine Dreiwalzenmühle eignet sich am besten für hochviskose Pasten, Cremes, pigmentierte Dispersionen und ähnliche Produkte, die auf einer Walze einen stabilen Film bilden können. Es handelt sich nicht um ein Trockenmahlwerk und es ist nicht die erste Wahl für eine niedrigviskose Aufschlämmung, die von den Walzen abläuft, bevor sie den Walzenspalt erreicht. Für die Trockenpulverzerkleinerung ist in der Regel eine Strahlmühle, eine Kugelmühle oder ein anderes Trockenmahlsystem besser geeignet. Bei einer Suspension mit niedriger Viskosität kann eine Perlmühle oder ein Dispergierer mit hoher Scherung möglicherweise besser in der Lage sein, das Material in der Verarbeitungszone zu halten.
Im Vergleich zu einer Medienmühle verwendet eine Dreiwalzenmühle keine Mahlperlen. Das vereinfacht die Reinigung und vermeidet Perlenverschleiß als Kontaminationsquelle, bedeutet aber auch, dass die Maschine auf Pastenrheologie und Walzenkontakt und nicht auf ein Bett aus sich bewegenden Medien angewiesen ist. Im Vergleich zu einem Hochgeschwindigkeitsdispergierer kann er eine viel höhere lokale Scherung auf eine viskose Paste ausüben, erfordert jedoch normalerweise ein Vormischen und möglicherweise mehrere Durchgänge. Die richtige Wahl hängt vom Futterzustand, der Zielpartikelgröße, der Wärmeempfindlichkeit, der Chargengröße und dem Reinigungsstandard ab, den das Produkt erfordert.
Wie die Partikelgröße zwischen drei Walzen reduziert wird
Das Wort Mahlen kann in einer Dreiwalzenmühle irreführend sein. Bei vielen Pastenverfahren sind die Primärpartikel bereits fein; Das Problem besteht darin, dass sie in Agglomeraten oder schlecht benetzten Clustern gebunden sind. Die erste Aufgabe der Mühle besteht darin, diese Cluster zu benetzen und die Kontakte zwischen den Partikeln zu unterbrechen. Die zweite Aufgabe besteht darin, die Partikel gleichmäßig im Fahrzeug zu verteilen. Wenn die Formulierung schlecht benetzt oder die Agglomerate stark sind, benötigt die Mühle möglicherweise mehr Durchgänge, ein anderes Dispergiermittel oder einen höheren Scherverlauf, als die Walzen liefern können.
Die Spalteinstellung wird oft so diskutiert, als ob es sich um eine Partikelgrößeneinstellung handeln würde. Das ist es nicht. Der Spalt steuert die Filmdicke und die Intensität des Scherfeldes, aber die endgültige Partikelgröße hängt von der Pastenviskosität, der Walzengeschwindigkeit, der Agglomeratfestigkeit und der Anzahl der Durchgänge ab. Ein zu breiter Spalt kann dazu führen, dass grobe Agglomerate intakt bleiben. Ein zu enger Spalt kann den Walzenspalt verengen, übermäßige Hitze erzeugen oder Walzenkontakt verursachen. Die sinnvolle Einstellung ist diejenige, die einen stabilen Film und eine messbare Verbesserung der Mahlfeinheit erzeugt, ohne die Temperatur- oder Viskositätsgrenzen der Paste zu überschreiten.
Auch die Filmspaltung nach dem Walzenspalt spielt eine Rolle. Wenn die Paste den Spalt verlässt, wird sie gedehnt und gespalten, was dazu beiträgt, benetzte, aber nicht vollständig dispergierte Partikel abzutrennen. Dies ist einer der Gründe, warum eine Dreiwalzenmühle den Glanz und die Farbentwicklung verbessern kann, selbst wenn sich die durchschnittliche Partikelgröße nur wenig ändert. Der Effekt ist am stärksten, wenn die Paste über eine ausreichende Fließspannung verfügt, um auf der Walze zu bleiben, und über genügend Beweglichkeit, um in den Walzenspalt zu fließen. Eine zu steife Paste kann reißen; Eine zu dünne Paste kann aus der Arbeitszone herauslaufen.
Es gibt Grenzen. Eine Dreiwalzenmühle kann Agglomerate aufbrechen und einige Partikel reduzieren, ist jedoch kein Klassifizierungsgerät. Ein grober Schwanz wird nicht entfernt, es sei denn, die Verarbeitungsbedingungen brechen diese Partikel tatsächlich. Harte kristalline Materialien, abrasive Füllstoffe und große Körnung können die Walzen verschleißen oder als Defekte durchgehen. Wenn das Futter Partikel enthält, die größer als der Arbeitsspalt sind oder hart genug sind, um die Walzenoberfläche zu beschädigen, sollte eine Vormahlung, Siebung oder eine andere Ausrüstungskombination in Betracht gezogen werden. Die Zielpartikelgröße sollte als Verteilung mit einer Obergrenze und nicht nur als Durchschnitt definiert werden.
Maschinenvariablen, die die Dispersionsqualität verändern
Die Leistung eines Dreiwalzenwerks wird nicht durch eine Einstellung gesteuert. Der Bediener verfügt über mehrere Hebel, von denen jeder sowohl das Streuergebnis als auch das Betriebsfenster verändert.
Erste und zweite Lückeneinstellungen
Der erste Spalt steuert, wie der Vorschub in die Mittelrolle gelangt, und der zweite Spalt steuert den endgültigen Film. Beide Abstände sollten mit dem maschineneigenen Kalibrierungsverfahren eingestellt und überprüft werden. Lückennummern sind maschinenspezifisch; Das Kopieren einer Einstellung von einer anderen Mühle oder einem anderen Produkt ist nicht zuverlässig. Beginnen Sie mit einem Film, der sich sauber übertragen lässt, und ziehen Sie ihn dann schrittweise fest. Achten Sie dabei auf den Mahlgrad, die Walzentemperatur und die Gleichmäßigkeit des Films auf der Walzenoberfläche. Ein ungleichmäßiger Film oder ein Streifenmuster können eher auf eine schlechte Parallelität oder ein Problem bei der Zufuhrverteilung als auf ein Rezepturproblem hinweisen.
Rollgeschwindigkeit und Geschwindigkeitsverhältnis
Eine höhere Walzengeschwindigkeit erhöht im Allgemeinen den Durchsatz und kann die Scherung erhöhen, führt aber auch zu mehr Wärme und kann die Zeit verkürzen, die der Paste zum Benetzen der Walzen zur Verfügung steht. Das Geschwindigkeitsverhältnis zwischen benachbarten Walzen ist oft wichtiger als die absolute Geschwindigkeit. Ein größerer Unterschied erhöht die Scherung und kann die Dispersion verbessern, kann aber auch Nebelbildung, Lösungsmittelverlust oder Filminstabilität begünstigen. Das beste Verhältnis hängt von der Pastenviskosität und der Empfindlichkeit des Fahrzeugs ab. Zeichnen Sie während der Versuche sowohl die absolute Geschwindigkeit als auch das Verhältnis auf, damit das Ergebnis reproduziert werden kann.
Walzentemperatur und Kühlung
Drei Walzenwerke erzeugen im Walzenspalt Wärme. Die Innenkühlung trägt dazu bei, die Temperatur der Walzenoberfläche in einem praktischen Bereich zu halten, der Kühlwasserdurchfluss ist jedoch nicht dasselbe wie die Produkttemperatur. Messen Sie den Pastenfilm und die Walzenoberfläche, nicht nur den Wasserauslass. Die Temperatur beeinflusst die Viskosität, die Benetzung, den Lösungsmittelverlust und das Risiko von Hautbildung oder Kristallisation auf der Rolle. Bei wärmeempfindlichen Produkten kann ein niedrigeres Geschwindigkeitsverhältnis, ein geringerer Durchsatz oder ein kürzerer Durchlaufplan sinnvoller sein als einfach eine Erhöhung des Kühlwasserdurchflusses.
Anzahl der Durchgänge und Durchsatz
Ein Durchgang durch eine Dreiwalzenmühle ist selten ein vollständiger Dispergierschritt. Mehrere Durchgänge können den groben Rand verkleinern und die Farbe oder den Glanz verbessern, aber jeder Durchgang erhöht die Hitze und die Handhabung. Der Durchsatz ist nicht nur eine Funktion der Walzengeschwindigkeit. Dies hängt von der Länge der Walzenoberfläche, der Filmdicke, der Pastendichte, der Anzahl der Durchgänge und der für die Reinigung und Temperaturwiederherstellung erforderlichen Zeit ab. Eine Maschine, die einen hervorragenden Film im ersten Durchgang produziert, kann dennoch eine schlechte Wahl für die Produktion sein, wenn die erforderliche Anzahl von Durchgängen den Chargenzyklus zu lang macht.
Passende Pastenformulierung für das Verhalten von Dreiwalzenmühlen
Die Pastenrheologie bestimmt, ob die Mühle nützliche Arbeit leisten kann. Das Material muss dick genug sein, um an den Rollen zu haften und einen Film zu bilden, aber dennoch beweglich genug, um in den Walzenspalt zu gelangen und von Rolle zu Rolle übertragen zu werden. Eine Flüssigkeit mit niedriger Viskosität kann von der Zufuhrschürze ablaufen und niemals den Bereich mit hoher Scherung erreichen. Eine Paste mit sehr hohem Feststoffgehalt kann so steif sein, dass sie nicht gleichmäßig verteilt werden kann, was zu einem hohen Drehmoment, einer schlechten Temperaturkontrolle und einer ungleichmäßigen Verteilung führt. Fließspannung, Scherverdünnung und thixotrope Erholung spielen alle eine Rolle, sodass ein einzelner Viskositätswert bei einer Schergeschwindigkeit normalerweise nicht ausreicht.
Feststoffbeladung und -benetzung hängen eng zusammen. Höhere Feststoffe können die Scherspannung erhöhen, die zum Aufbrechen von Agglomeraten beiträgt, verringern jedoch auch die Mobilität und erhöhen die Wärmeentwicklung. Wenn das Pigment oder der Füllstoff nicht vom Vehikel benetzt wird, kann es sein, dass die Mühle die Agglomerate nur poliert, anstatt sie zu trennen. Dispergiermittel und Netzmittel können hilfreich sein, sie sollten jedoch für die spezifische Partikeloberfläche und das Vehikel ausgewählt werden. Eine weitere Zugabe von Dispergiermittel bis zum Fließen der Paste ersetzt nicht die Prüfung, ob die Agglomerate tatsächlich benetzt und getrennt sind.
Flüchtige Lösungsmittel erfordern besondere Aufmerksamkeit. Der Lösungsmittelverlust an den Walzenkanten und am Abzugsmesser verändert den Feststoffgehalt während eines Laufs. Dadurch können sich Viskosität, Filmdicke und Dispersionsqualität vom Anfang bis zum Ende einer Charge verändern. Das Abschließen oder Belüften des Bereichs, die Anpassung des Lösungsmittelgleichgewichts und die Kontrolle der Walzentemperatur können den Effekt verringern. Bei lösungsmittelhaltigen Produkten sollten die Reinigungs- und Belüftungsverfahren vor dem Versuch überprüft werden, nicht erst nach dem Mischen der Charge.
Die Futterzubereitung ist Teil des Prozesses. Einer Dreiwalzenmühle wird normalerweise eine vorgemischte Paste zugeführt, kein trockenes Pulver und keine abgetrennte Aufschlämmung. Durch das Vormischen sollten die Feststoffe benetzt und Klumpen entfernt werden, die die Walzen beschädigen oder das Futter verstopfen könnten. Die produktberührenden Materialien, Endplatten und Schaber müssen mit dem Fahrzeug und dem Reinigungslösungsmittel kompatibel sein. Abrasive Füllstoffe können die Rollenoberfläche mit der Zeit abnutzen, daher sollten Rollenmaterial und Wartungsintervalle Teil der Auswahlentscheidung und nicht erst im Nachhinein berücksichtigt werden.
Messung, Fehlerbehebung und häufige Fehlsignale
Der Mahlgrad wird in der traditionellen Dreiwalzenmühle überprüft. Ein Mahlmesser, auch Hegman-Messgerät genannt, zieht eine Probe herunter und zeigt die größten verbleibenden Partikel oder Agglomerate als Kratzer oder Flecken an. Es ist nützlich, weil es auf den groben Schwanz reagiert, der Streifen und Defekte verursachen kann. Es handelt sich nicht um eine vollständige Partikelgrößenverteilung. Eine Probe kann auf einem Mahlgradmesser sauber angezeigt werden, weist aber immer noch eine breite Verteilung oder einen feinen Anteil auf, der sich auf Glanz, Viskosität oder Farbstärke auswirkt. Verwenden Sie das Messgerät mit Laserbeugung, Mikroskopie oder einem Drawdown-Test, wenn das Produkt ein vollständiges Bild erfordert.
Das Sampling ist genauso wichtig wie das Instrument. Nehmen Sie Proben an mehr als einer Stelle auf der Walzenoberfläche und bei mehr als einem Durchgang. Lassen Sie die Probe vor der Messung eine konstante Temperatur erreichen, da sich Viskosität und Filmverhalten mit der Temperatur ändern. Notieren Sie gemeinsam den Spalt, das Geschwindigkeitsverhältnis, die Walzentemperatur, die Durchgangszahl und den Feststoffgehalt. Ohne diese Aufzeichnungen kann ein gutes Ergebnis nicht reproduziert und ein schlechtes Ergebnis nicht diagnostiziert werden.
| Symptom | Wahrscheinliche Ursache | Praktischer Check | Einstellrichtung |
|---|---|---|---|
| Nach mehreren Durchgängen bleiben grobe Streifen zurück | Starke Agglomerate, schlechte Benetzung oder ein zu breiter Spalt für das Futter | Mahlgrad, Mikroskopie, Futterzubereitung, Filmgleichmäßigkeit | Verbessern Sie das Vormischen oder Benetzen, passen Sie den Abstand an und überprüfen Sie den Durchlaufplan |
| Gute Feinheit, aber geringer Glanz | Schlechte Verteilung, Fahrzeuginkompatibilität oder Folienmängel | Abzug, Mikroskop, Farbstärke, Oberflächenerscheinung | Überprüfen Sie Dispergiermittel und Vehikel, prüfen Sie Durchgänge und Temperatur |
| Die Paste erwärmt sich schnell | Hohes Geschwindigkeitsverhältnis, hoher Feststoffgehalt, übermäßige Durchgänge oder unzureichende Kühlung | Walzenoberflächen- und Filmtemperatur, Kühlwasserdurchfluss | Verhältnis oder Durchgänge reduzieren, Kühlung verbessern, Rezeptur anpassen |
| Material trocknet oder häutet sich auf den Rollen | Lösungsmittelverlust, hohe Walzentemperatur oder niedriger Fahrzeugfüllstand | Feststoffgehalt vorher und nachher, Filmbild, Belüftung | Passen Sie das Lösungsmittelgleichgewicht an, senken Sie die Temperatur und verkürzen Sie die Verweilzeit |
| Ungleichmäßige Verteilung über die Walzenfläche | Schlechte Zufuhrverteilung, Spaltunterschiede oder verschlissene Komponenten | Folieninspektion über die gesamte Breite, Spaltprüfung, Wartungsprotokoll | Vorschub korrigieren, Ausrichtung überprüfen, verschlissene Teile warten |
| Durchsatz unter den Erwartungen | Zu viele Durchgänge, hohe Viskosität, enger Spalt oder Kühlgrenze | Zykluszeit, Schichtdicke, Temperatur, Nacharbeitsrate | Vergleichen Sie die Anzahl der Durchgänge mit der Qualität, überprüfen Sie die Maschinengröße und die Kühlung |
Die durchschnittliche Partikelgröße ist ein häufiges falsches Signal. Eine Mühle kann den Durchschnitt reduzieren, während eine kleine Anzahl grober Partikel zurückbleibt, die sichtbare Mängel verursachen. Die Farbstärke kann verbessert werden, da die Partikel besser verteilt sind, auch wenn sich die Größenverteilung nicht wesentlich verändert hat. Übermäßiges Mahlen stellt ein weiteres Risiko dar: Zusätzliche Durchgänge können die Verteilung verengen, aber auch die Temperatur erhöhen, das Vehikel verändern oder die Rheologie verändern. Stoppen Sie, wenn das Produkt das Funktionsziel erreicht, und nicht, wenn das Messgerät den kleinstmöglichen Wert anzeigt.
Checkliste für die Auswahl und Skalierung einer Dreiwalzenmühle
Beginnen Sie mit dem Prozessfenster, nicht mit der Maschinengröße. Definieren Sie die Zielpartikelgrößenverteilung, die akzeptable Grobheitsgrenze, die Pastenviskosität und den Feststoffbereich, die maximale Produkttemperatur, die Chargengröße und den Reinigungsstandard. Bestätigen Sie, ob es sich bei dem Produkt um eine Paste, ein Gel oder eine niedrigviskose Aufschlämmung handelt, denn diese einzelne Tatsache kann den Einsatz einer Dreiwalzenmühle ausschließen. Listen Sie auch die produktberührenden Materialien und Reinigungslösungsmittel auf. Eine Maschine, die nicht ausreichend gereinigt werden kann, ist selbst dann eine schlechte Wahl, wenn die Walzen geometrisch geeignet sind.
Die Vergrößerung von einem Labor-Dreiwalzenwerk zu einer Produktionseinheit ist kein einfacher Multiplikator. Rollendurchmesser, Rollenflächenlänge, Geschwindigkeit, Geschwindigkeitsverhältnis, Spalt, Kühlkapazität und Verweilzeit ändern sich. Die Beibehaltung der gleichen Filmdicke und des gleichen Geschwindigkeitsverhältnisses ist sinnvoller als die Beibehaltung der gleichen Chargenzeit, aber selbst das bewahrt möglicherweise nicht den Wärmeverlauf. Bei einem Pilotversuch sollte die vorgesehene Formulierung und kein vereinfachter Ersatz verwendet werden. Der Produktionsdurchsatz sollte anhand der Anzahl der Durchgänge und der realistischen Reinigungszeit berechnet werden, nicht anhand einer einzelnen Höchstgeschwindigkeitszahl.
Der Dreiwalzenmühle zur Pastendispersion Seite ist ein nützlicher Ausgangspunkt für die Bestätigung der verfügbaren Konfiguration, die endgültige Auswahl sollte jedoch auf einem Versuch mit der tatsächlichen Paste basieren. Fragen Sie nach Rollenmaterial, Oberflächenbeschaffenheit, Kühlanordnung, Spaltverstellbereich, Antriebskonfiguration und der empfohlenen Reinigungsmethode. Bestätigen Sie bei abrasiven oder korrosiven Produkten, welche Teile mit dem Produkt in Kontakt kommen und wie der Verschleiß überprüft wird. Überprüfen Sie bei Mehrproduktanlagen die Umrüstzeit und ob die Endplatten und das Abzugsmesser gereinigt werden können, ohne die Spalteinstellung zu beeinträchtigen.
Sicherheit und Versorgungsleistungen gehören auf die gleiche Checkliste. Dreiwalzenmühlen verfügen über Anpresspunkte, rotierende Walzen und bewegliche Abzugskomponenten. Schutzvorrichtungen, Notausschalter und ein dokumentiertes Sperrverfahren sind unerlässlich. Lösungsmittelhaltige Pasten erfordern möglicherweise eine Belüftung und einen entsprechenden elektrischen Schutz. Qualität und Durchfluss des Kühlwassers, Stellfläche und Zugang zur Walzenwartung sollten vor der Installation bestätigt werden. Dies sind keine sekundären Details; Sie bestimmen, ob die Mühle bei dem gewählten Spalt und der gewählten Temperatur zuverlässig laufen kann.
Praktische Fragen, bevor Sie eine Dreiwalzenmühle spezifizieren
Kann eine Dreiwalzenmühle Nanometerpartikel produzieren?
Eine Dreiwalzenmühle ist normalerweise nicht die erste Wahl für Nanometer-Primärpartikel. Seine Stärke liegt im Desagglomerieren und Dispergieren hochviskoser Pasten, oft im feinen Mikrometerbereich oder je nach Funktionsspezifikation des Produkts. Wenn das Ziel auf einer echten Zerkleinerung im Nanomaßstab beruht, ist eine Perlmühle oder ein anderes Verfahren mit kleinen Medien in der Regel besser geeignet. Die endgültige Antwort hängt vom Material, der Ausgangspartikelgröße und der erforderlichen Verteilung ab und sollte daher durch Tests bestätigt werden.
Mit welcher Lücke soll ich beginnen?
Es gibt keine universelle Startlücke. Beginnen Sie mit einer Einstellung, die es der Paste ermöglicht, einen kontinuierlichen Film zu bilden und durch beide Walzenspalte zu gelangen. Ziehen Sie sie dann in kleinen Schritten fest und prüfen Sie dabei den Mahlgrad und die Temperatur. Der Spalt sollte mit der Kalibrierungsmethode der Maschine überprüft werden. Wenn das Futter hartes Korn enthält, beginnen Sie breiter und behandeln Sie die Paste vor, bevor Sie den Spalt verkleinern.
Wie viele Durchgänge werden benötigt?
Verwenden Sie die Mindestanzahl an Durchläufen, die das Funktionsziel erreicht und innerhalb der Temperaturgrenze bleibt. Nehmen Sie nach jedem Durchgang eine Probe und messen Sie sowohl den groben Schwanz als auch den Durchschnitt. Wenn ein zweiter oder dritter Durchgang keine nennenswerte Verbesserung bringt, erhöhen weitere Durchgänge möglicherweise nur die Wärme und die Handhabungskosten. Wenn der grobe Rand bestehen bleibt, überprüfen Sie die Benetzung, das Vormischen und den Spalt, bevor Sie Durchgänge hinzufügen.
Ist eine Dreiwalzenmühle für niedrigviskose Schlämme geeignet?
Normalerweise nicht ohne Rezepturänderungen oder eine andere Maschine. Eine niedrigviskose Aufschlämmung bleibt möglicherweise nicht auf den Walzen und bildet keinen stabilen Film, sodass das Material den Bereich mit hoher Scherung umgehen kann. Eine Perlmühle, ein Dispergierer mit hoher Scherung oder ein anderes geschlossenes Verarbeitungssystem sind möglicherweise besser geeignet. Wenn das Produkt als Paste formuliert werden kann, kann eine Dreiwalzenmühle immer noch eine Option sein, aber die Rheologie muss getestet werden.
Ein realistischer Validierungsplan
Führen Sie den Versuch mit einer kleinen vorgemischten Charge durch und notieren Sie die Formulierung, den Feststoffgehalt, die anfängliche Partikelgröße, die Viskosität und die Temperatur. Stellen Sie die Mühle auf ein moderates Spalt- und Geschwindigkeitsverhältnis ein und nehmen Sie dann nach jedem Durchgang Proben. Messen Sie die Mahlfeinheit, die Partikelgrößenverteilung, das Aussehen des Abzugs, ggf. den Glanz oder die Farbstärke sowie die Pastentemperatur. Überprüfen Sie den Film auf der Walzenoberfläche auf Streifen, Austrocknung oder unvollständige Übertragung. Ein Ergebnis, das nur in der Mitte der Rolle gut aussieht, ist kein stabiler Prozess.
Wiederholen Sie die beste Bedingung mindestens zweimal. Ein Dreiwalzwerksprozess ist nur dann sinnvoll, wenn er reproduzierbar ist. Prüfen Sie, ob die zweite Charge die gleiche Anzahl an Durchgängen benötigt, ob das Temperaturprofil ähnlich ist und ob sich durch die Reinigung das Spalt- oder Filmverhalten verändert. Wenn das Produkt hitzeempfindlich ist, führen Sie einen bewussten Temperaturtest durch, um den praktischen Grenzwert zu ermitteln. Wenn das Produkt abrasiv ist, überprüfen Sie nach dem Test die Rollen und produktberührenden Teile.
Scale-up-Entscheidungen sollten einem klaren Ergebnis folgen: der Zielverteilung, der Durchlaufanzahl, der Temperaturgrenze und der Reinigungsmethode. Ein Maschinenkauf auf Basis eines Handmusters ist eine schwache Grundlage für eine Produktionsentscheidung. Fordern Sie einen Test mit der tatsächlichen Paste an, bestätigen Sie die produktberührenden Materialien und vergleichen Sie die gesamte Zykluszeit. Dieser Ansatz ist zuverlässiger als der Vergleich von Walzendurchmessern oder Motorleistung allein, da die nutzbare Leistung einer Dreiwalzenmühle sowohl von der Paste, dem Film und der Wärmebilanz als auch von der Hardware abhängt.