
Guia de controle de tamanho de partícula de moinho de três rolos
Problemas de tamanho de partículas em pastas pigmentadas, materiais eletrônicos, cremes cosméticos e pastas de baterias raramente aparecem como um único número. Uma amostra pode passar por um alvo de tamanho médio de partícula e ainda assim apresentar listras, pouco brilho, cor inconsistente ou uma cauda de aglomerados grosseiros. Para formuladores que trabalham com pastas de alta viscosidade, o moinho de três rolos continua sendo uma ferramenta prática porque aplica cisalhamento intenso em um filme fino e dá ao operador controle direto sobre o trajeto do filme. O desafio é que as configurações de intervalo, a taxa de velocidade, a reologia da pasta, a temperatura do rolo e o número de passes interagem. Uma mudança que melhore a finura da moagem também pode tornar a pasta muito quente, muito dura ou muito variável para a próxima etapa do processo.
Este guia concentra-se nas decisões técnicas que determinam se um moinho de três rolos resolverá um problema de dispersão. Ele foi escrito para pesquisadores de laboratório, engenheiros de materiais, técnicos de processo e compradores de equipamentos que precisam avaliar um processo de colagem em vez de comparar números de catálogo. A discussão aplica-se ao princípio dos três rolos em geral; as dimensões reais do rolo, a potência de acionamento, o projeto de resfriamento e os materiais de contato com o produto devem ser confirmados para uma máquina específica. O actual TENCAN moinho de três rolos fornece um ponto de referência para a configuração do produto descrita aqui.
O que um moinho de três rolos realmente faz em um processo de pasta
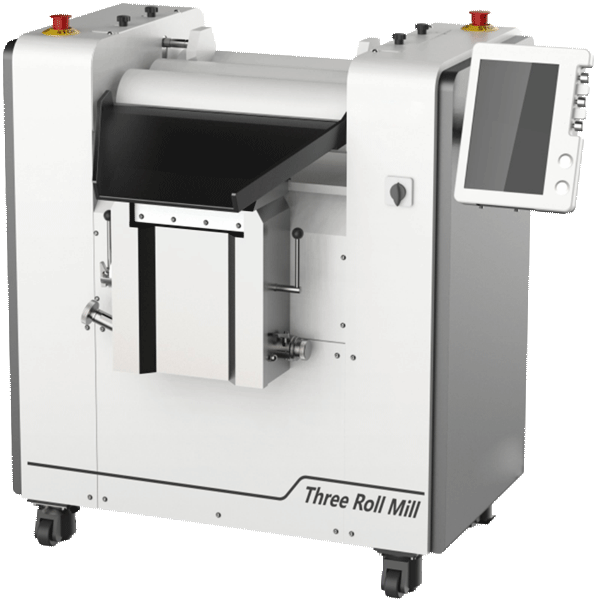
Um moinho de três rolos possui três rolos horizontais montados em uma estrutura rígida. O avental de alimentação, as placas finais, a lâmina de retirada e o arranjo de resfriamento variam de acordo com o projeto, mas o princípio de funcionamento é consistente: a pasta é mantida contra os rolos enquanto os rolos giram em velocidades superficiais controladas. O primeiro estreitamento retira o material da área de alimentação, o rolo central carrega um filme em direção ao segundo estreitamento e a lâmina de remoção remove o filme processado do rolo frontal. Cada rolo pode ter sua própria velocidade, e a diferença de velocidade entre os rolos adjacentes é o que cria cisalhamento no estreitamento.
A máquina não é um liquidificador com rolos acoplados. Seu trabalho útil ocorre em uma região estreita onde a pasta é forçada através de uma fenda convergente e depois dividida em filmes finos. Nessa região, os aglomerados são umedecidos, esticados e separados por cisalhamento e fluxo extensional. O tempo de permanência no nip é curto, portanto o resultado total depende de passadas repetidas, da espessura do filme e da capacidade da pasta de molhar e aderir aos rolos. Se a pasta escorregar, pingar ou não conseguir ser transferida de um rolo para o outro, o ajuste da folga por si só não produzirá uma boa dispersão.
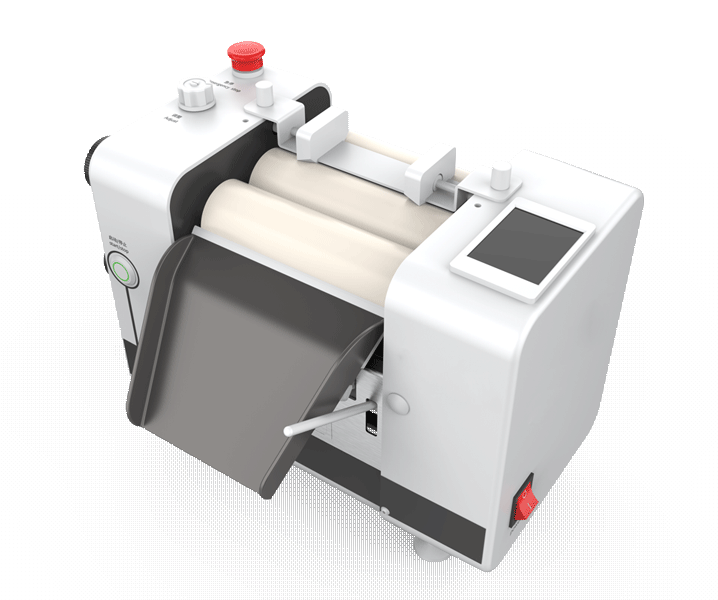
Um moinho de três rolos é mais útil para pastas de alta viscosidade, cremes, dispersões pigmentadas e produtos similares que podem formar um filme estável em um rolo. Não é um moedor a seco e não é a primeira escolha para uma pasta de baixa viscosidade que escorre dos rolos antes de atingir o nip. Para a trituração de pó seco, um moinho a jato, um moinho de bolas ou outro sistema de moagem a seco é geralmente mais apropriado. Para uma suspensão de baixa viscosidade, um moinho de esferas ou um dispersor de alto cisalhamento pode ser mais capaz de manter o material na zona de processamento.
Comparado com um moinho de mídia, um moinho de três rolos não utiliza esferas de moagem. Isso simplifica a limpeza e evita o desgaste do cordão como fonte de contaminação, mas também significa que a máquina depende da reologia da pasta e do contato com o rolo, em vez de um leito de mídia em movimento. Comparado com um dispersor de alta velocidade, ele pode aplicar cisalhamento localizado muito maior a uma pasta viscosa, mas geralmente requer pré-mistura e pode precisar de várias passagens. A escolha certa depende da condição da alimentação, do tamanho da partícula alvo, da sensibilidade ao calor, do tamanho do lote e do padrão de limpeza exigido pelo produto.
Como o tamanho das partículas é reduzido entre três rolos
A palavra moagem pode ser enganosa em um moinho de três rolos. Em muitos processos de pasta, as partículas primárias já estão finas; o problema é que eles estão ligados em aglomerados ou aglomerados mal umedecidos. A primeira tarefa do moinho é molhar esses aglomerados e quebrar os contatos entre as partículas. A segunda tarefa é distribuir as partículas uniformemente pelo veículo. Se a formulação for pouco umectante ou os aglomerados forem fortes, o moinho poderá precisar de mais passagens, um dispersante diferente ou um histórico de cisalhamento mais alto do que o que os rolos podem fornecer.
A configuração de lacuna é frequentemente discutida como se fosse uma configuração de tamanho de partícula. Não é. A lacuna controla a espessura do filme e a intensidade do campo de cisalhamento, mas o tamanho final da partícula depende da viscosidade da pasta, da velocidade do rolo, da resistência do aglomerado e do número de passes. Uma lacuna muito grande pode deixar intactos os aglomerados grosseiros. Uma folga muito apertada pode privar o nip, gerar calor excessivo ou causar contato com o rolo. A configuração útil é aquela que produz um filme estável e uma melhoria mensurável na finura da moagem sem exceder os limites de temperatura ou viscosidade da pasta.
A divisão do filme após o corte também é importante. À medida que a pasta sai da lacuna, ela é esticada e dividida, o que ajuda a separar as partículas que foram umedecidas, mas não totalmente dispersas. Esta é uma das razões pelas quais um moinho de três rolos pode melhorar o brilho e o desenvolvimento da cor mesmo quando o tamanho médio das partículas muda pouco. O efeito é mais forte quando a pasta tem tensão de escoamento suficiente para permanecer no rolo e mobilidade suficiente para fluir para o nip. Uma pasta muito dura pode rachar; uma pasta muito fina pode escapar da zona de trabalho.
Existem limites. Um moinho de três rolos pode quebrar aglomerados e reduzir algumas partículas, mas não é um dispositivo de classificação. Ele não remove uma cauda grossa, a menos que as condições de processamento realmente quebrem essas partículas. Materiais cristalinos duros, cargas abrasivas e grãos grandes podem desgastar os rolos ou passar através deles como defeitos. Se a alimentação contiver partículas maiores que a folga de trabalho ou duras o suficiente para danificar a superfície do rolo, deve-se considerar pré-fresamento, peneiramento ou um conjunto de equipamentos diferente. O tamanho de partícula alvo deve ser definido como uma distribuição com um limite superior, e não apenas uma média.
Variáveis de máquina que alteram a qualidade da dispersão
O desempenho do moinho de três rolos não é controlado por uma configuração. O operador possui diversas alavancas, e cada uma altera tanto o resultado da dispersão quanto a janela de operação.
Configurações de primeira e segunda lacuna
A primeira lacuna controla como a alimentação é levada para o rolo central e a segunda lacuna controla o filme final. Ambas as lacunas devem ser definidas e verificadas com o procedimento de calibração da própria máquina. Os números de lacunas são específicos da máquina; copiar uma configuração de outro moinho ou outro produto não é confiável. Comece com um filme que seja transferido de forma limpa e, em seguida, aperte gradualmente enquanto observa a finura da moagem, a temperatura do rolo e a uniformidade do filme em toda a face do rolo. Uma película irregular ou um padrão de listras podem indicar um paralelismo deficiente ou um problema de distribuição de alimentação, em vez de um problema de formulação.
Velocidade de rolo e relação de velocidade
Uma velocidade mais alta do rolo geralmente aumenta o rendimento e pode aumentar o cisalhamento, mas também adiciona calor e pode reduzir o tempo disponível para a pasta molhar os rolos. A relação de velocidade entre rolos adjacentes é frequentemente mais importante que a velocidade absoluta. Um diferencial maior aumenta o cisalhamento e pode melhorar a dispersão, mas também pode promover nebulização, perda de solvente ou instabilidade do filme. A melhor relação depende da viscosidade da pasta e da sensibilidade do veículo. Registre a velocidade absoluta e a proporção durante os testes para que o resultado possa ser reproduzido.
Temperatura e resfriamento do rolo
Três moinhos de rolos geram calor no nip. O resfriamento interno ajuda a manter a temperatura da superfície do rolo dentro de uma faixa prática, mas o fluxo da água de resfriamento não é igual à temperatura do produto. Meça o filme de pasta e a superfície do rolo, não apenas a saída de água. A temperatura afeta a viscosidade, a umectação, a perda de solvente e o risco de esfola ou cristalização no rolo. Para produtos sensíveis ao calor, uma taxa de velocidade mais baixa, um rendimento mais baixo ou um cronograma de passagem mais curto podem ser mais úteis do que simplesmente aumentar o fluxo de água de resfriamento.
Número de passagens e rendimento
Uma passagem através de um moinho de três rolos raramente é uma etapa de dispersão completa. Múltiplas passagens podem estreitar a cauda grossa e melhorar a cor ou o brilho, mas cada passagem adiciona calor e manuseio. A produtividade não é apenas uma função da velocidade do rolo. Depende do comprimento da face do rolo, da espessura do filme, da densidade da pasta, do número de passagens e do tempo necessário para limpeza e recuperação de temperatura. Uma máquina que produz um excelente filme de primeira passagem ainda pode ser uma má escolha de produção se o número necessário de passagens tornar o ciclo do lote muito longo.
Adequação da formulação da pasta ao comportamento do moinho de três rolos
A reologia da pasta determina se o moinho pode realizar um trabalho útil. O material deve ser espesso o suficiente para aderir aos rolos e formar um filme, mas móvel o suficiente para entrar no estreitamento e ser transferido de rolo para rolo. Um líquido de baixa viscosidade pode escorrer do avental de alimentação e nunca atingir a região de alto cisalhamento. Uma pasta com alto teor de sólidos pode ser tão rígida que não pode ser espalhada uniformemente, causando alto torque, mau controle de temperatura e dispersão irregular. A tensão de escoamento, o afinamento por cisalhamento e a recuperação tixotrópica são importantes, portanto, uma única leitura de viscosidade em uma taxa de cisalhamento geralmente é insuficiente.
O carregamento e umedecimento de sólidos estão intimamente ligados. Sólidos mais elevados podem aumentar a tensão de cisalhamento que ajuda a quebrar aglomerados, mas também reduz a mobilidade e aumenta a geração de calor. Se o pigmento ou carga não for molhado pelo veículo, a fábrica poderá apenas polir os aglomerados em vez de separá-los. Dispersantes e agentes umectantes podem ajudar, mas devem ser selecionados para a superfície específica da partícula e do veículo. Adicionar mais dispersante até que a pasta flua não substitui a verificação se os aglomerados estão realmente umedecidos e separados.
Os solventes voláteis necessitam de atenção especial. A perda de solvente nas bordas do rolo e na lâmina de remoção altera o conteúdo de sólidos durante uma operação. Isso pode alterar a viscosidade, a espessura do filme e a qualidade da dispersão do início ao fim de um lote. Fechar ou ventilar a área, ajustar o equilíbrio do solvente e controlar a temperatura do rolo pode reduzir o efeito. Para produtos à base de solvente, os procedimentos de limpeza e ventilação devem ser revisados antes do ensaio, e não após a mistura do lote.
A preparação da ração faz parte do processo. Um moinho de três rolos geralmente é alimentado com uma pasta pré-misturada, não com pó seco e sem uma pasta separada. A pré-mistura deve molhar os sólidos e remover grumos que possam danificar os rolos ou bloquear a alimentação. Os materiais de contato com o produto, as placas finais e o raspador devem ser compatíveis com o veículo e o solvente de limpeza. As cargas abrasivas podem desgastar a superfície do rolo com o tempo, portanto, o material do rolo e os intervalos de manutenção devem fazer parte da decisão de seleção e não uma reflexão tardia.
Medição, solução de problemas e sinais falsos comuns
A finura da moagem é a verificação tradicional do moinho de três rolos. Um medidor de moagem, também chamado de medidor Hegman, extrai uma amostra e mostra as maiores partículas ou aglomerados sobreviventes como arranhões ou manchas. É útil porque responde à cauda áspera que pode causar estrias e defeitos. Não é uma distribuição completa do tamanho das partículas. Uma amostra pode ser lida como limpa em um medidor de moagem e ainda ter uma ampla distribuição ou uma fração fina que afeta o brilho, a viscosidade ou a intensidade da cor. Use o medidor com difração de laser, microscopia ou teste de rebaixamento quando o produto exigir uma imagem completa.
A amostragem é tão importante quanto o instrumento. Colete amostras de mais de um local na face do rolo e em mais de uma passagem. Deixe a amostra atingir uma temperatura consistente antes de medir, porque a viscosidade e o comportamento do filme mudam com a temperatura. Registre a lacuna, a taxa de velocidade, a temperatura do rolo, o número de passes e o conteúdo de sólidos juntos. Sem esses registros, um bom resultado não pode ser reproduzido e um resultado ruim não pode ser diagnosticado.
| Sintoma | Causa provável | Verificação prática | Direção de ajuste |
|---|---|---|---|
| Listras grosseiras permanecem após várias passagens | Aglomerados fortes, umedecimento deficiente ou uma lacuna muito grande para a alimentação | Medidor de moagem, microscopia, preparação de alimentação, uniformidade de filme | Melhore a pré-mistura ou umedecimento, ajuste a lacuna, revise o cronograma de passagem |
| Boa finura, mas baixo brilho | Má distribuição, incompatibilidade de veículos ou defeitos de filme | Rebaixamento, microscópio, intensidade da cor, aparência da superfície | Revise o dispersante e o veículo, verifique as passagens e a temperatura |
| A pasta aquece rapidamente | Taxa de velocidade alta, alto teor de sólidos, passes excessivos ou resfriamento insuficiente | Superfície do rolo e temperatura do filme, fluxo de água de resfriamento | Reduza a proporção ou passes, melhore o resfriamento, ajuste a formulação |
| O material seca ou descasca nos rolos | Perda de solvente, alta temperatura do rolo ou baixo nível de veículo | Conteúdo de sólidos antes e depois, aparência do filme, ventilação | Ajustar o equilíbrio do solvente, diminuir a temperatura, reduzir o tempo de residência |
| Dispersão irregular na face do rolo | Má distribuição de alimentação, variação de folga ou componentes desgastados | Inspeção de filme em toda a largura, verificação de lacunas, registro de manutenção | Alimentação correta, verificação do alinhamento, manutenção de peças desgastadas |
| Taxa de transferência abaixo da expectativa | Muitas passagens, alta viscosidade, folga apertada ou limite de resfriamento | Tempo de ciclo, espessura do filme, temperatura, taxa de retrabalho | Equilibre a contagem de passagens em relação à qualidade, revise o tamanho da máquina e o resfriamento |
O tamanho médio das partículas é um sinal falso comum. Um moinho pode reduzir a média deixando um pequeno número de partículas grossas que causam defeitos visíveis. A intensidade da cor pode melhorar porque as partículas são melhor distribuídas, mesmo quando a distribuição de tamanho não mudou muito. O fresamento excessivo é outro risco: passagens adicionais podem estreitar a distribuição, mas também aumentar a temperatura, alterar o veículo ou alterar a reologia. Pare quando o produto atingir a meta funcional, e não quando o medidor exibir o menor número possível.
Lista de verificação de seleção e aumento de escala para um moinho de três rolos
Comece com a janela do processo, não com o tamanho da máquina. Defina a distribuição alvo do tamanho das partículas, o limite grosseiro aceitável, a viscosidade da pasta e a faixa de sólidos, a temperatura máxima do produto, o tamanho do lote e o padrão de limpeza. Confirme se o produto é uma pasta, um gel ou uma pasta de baixa viscosidade, pois esse único fato pode descartar um moinho de três rolos. Liste também os materiais que entram em contato com o produto e os solventes de limpeza. Uma máquina que não pode ser limpa de acordo com o padrão exigido é uma má escolha, mesmo que seus rolos sejam geometricamente adequados.
A expansão de um moinho de três rolos de laboratório para uma unidade de produção não é um simples multiplicador. O diâmetro do rolo, o comprimento da face do rolo, a velocidade, a relação de velocidade, a folga, a capacidade de resfriamento e o tempo de residência mudam. Manter a mesma espessura de filme e taxa de velocidade é mais útil do que manter o mesmo tempo de lote, mas mesmo isso pode não preservar o histórico de aquecimento. Um ensaio piloto deve utilizar a formulação pretendida e não um substituto simplificado. O rendimento da produção deve ser calculado a partir do número de passagens e do tempo de limpeza realista, e não a partir de um único valor de velocidade máxima.
O moinho de três rolos para dispersão de pasta page é um ponto de partida útil para confirmar a configuração disponível, mas a seleção final deve ser baseada em um teste com a colagem real. Solicite o material do rolo, o acabamento da superfície, o arranjo de resfriamento, a faixa de ajuste da folga, a configuração do acionamento e o método de limpeza recomendado. Para produtos abrasivos ou corrosivos, confirme quais peças entram em contato com o produto e como o desgaste é inspecionado. Para instalações com vários produtos, verifique o tempo de troca e se as placas finais e a lâmina de remoção podem ser limpas sem alterar o ajuste da folga.
Segurança e utilidades pertencem à mesma lista de verificação. Três moinhos de rolos possuem pontos de aperto, rolos giratórios e componentes móveis de retirada. Guardas, paradas de emergência e um procedimento de bloqueio documentado são essenciais. Pastas à base de solvente podem exigir ventilação e proteção elétrica adequada. A qualidade e o fluxo da água de resfriamento, o espaço físico e o acesso para manutenção do rolo devem ser confirmados antes da instalação. Estes não são detalhes secundários; eles determinam se o moinho pode funcionar de forma confiável na folga e temperatura selecionadas.
Perguntas práticas antes de especificar um moinho de três rolos
Um moinho de três rolos pode produzir partículas nanométricas?
Um moinho de três rolos não é a primeira escolha usual para partículas primárias nanométricas. Sua força é desaglomerar e dispersar pastas de alta viscosidade, muitas vezes na faixa de mícrons finos ou conforme exigido pela especificação funcional do produto. Se o alvo depende de uma verdadeira trituração em nanoescala, um moinho de esferas ou outro processo de pequena mídia é geralmente mais apropriado. A resposta final depende do material, do tamanho inicial da partícula e da distribuição necessária, por isso deve ser confirmada por testes.
Com que lacuna devo começar?
Não existe uma lacuna inicial universal. Comece com uma configuração que permita que a pasta forme um filme contínuo e seja transferida através de ambos os nips, depois aperte em pequenos passos enquanto verifica a finura da moagem e a temperatura. A lacuna deve ser verificada com o método de calibração da máquina. Se a alimentação contiver grãos duros, comece mais largo e trate previamente a pasta antes de reduzir a folga.
Quantos passes são necessários?
Use o número mínimo de passagens que atenda à meta funcional e permaneça dentro do limite de temperatura. Amostra após cada passagem e meça a cauda grossa e a média. Se uma segunda ou terceira passagem não produzir nenhuma melhoria significativa, mais passagens poderão apenas adicionar calor e custos de manuseio. Se a cauda grossa persistir, revise a umectação, a pré-mistura e a folga antes de adicionar passes.
Um moinho de três rolos é adequado para polpas de baixa viscosidade?
Geralmente não sem alterações de formulação ou uma máquina diferente. Uma pasta de baixa viscosidade pode não permanecer nos rolos ou formar um filme estável, de modo que o material pode contornar a região de alto cisalhamento. Um moinho de esferas, um dispersor de alto cisalhamento ou outro sistema de processamento fechado pode ser mais adequado. Se o produto puder ser formulado como uma pasta, um moinho de três rolos ainda poderá ser uma opção, mas a reologia deverá ser testada.
Um plano de validação realista
Execute o teste em um pequeno lote pré-misturado e registre a formulação, o conteúdo de sólidos, o tamanho inicial das partículas, a viscosidade e a temperatura. Defina o moinho para uma relação moderada de folga e velocidade e, em seguida, colete amostras após cada passagem. Meça a finura da moagem, a distribuição do tamanho das partículas, a aparência do rebaixamento, o brilho ou a intensidade da cor, se relevante, e a temperatura da pasta. Inspecione o filme na face do rolo quanto a listras, ressecamento ou transferência incompleta. Um resultado que parece bom apenas no centro do rolo não é um processo estável.
Repita a melhor condição pelo menos duas vezes. Um processo de moinho de três rolos só é útil se for reproduzível. Verifique se o segundo lote precisa do mesmo número de passagens, se o perfil de temperatura é semelhante e se a limpeza altera a lacuna ou o comportamento do filme. Se o produto for sensível ao calor, execute um teste de temperatura deliberado para encontrar o limite prático. Se o produto for abrasivo, inspecione os rolos e as peças em contato com o produto após o teste.
As decisões de aumento de escala devem seguir um resultado claro: a distribuição alvo, a contagem de passagens, o limite de temperatura e o método de limpeza. A compra de uma máquina com base em uma única amostra manual é uma base fraca para uma decisão de produção. Solicite um teste com a pasta real, confirme os materiais de contato do produto e compare o tempo de ciclo completo. Essa abordagem é mais confiável do que comparar apenas os diâmetros dos rolos ou a potência do motor, porque a produção útil de um moinho de três rolos depende da pasta, do filme e do equilíbrio térmico, tanto quanto do hardware.