
3本ロールミルの粒度管理ガイド
着色ペースト、電子材料、化粧品クリーム、電池スラリーの粒子サイズの問題が単一の数値として現れることはほとんどありません。サンプルは、平均粒子サイズの目標を満たしていても、縞模様、光沢の低下、色の不一致、または粗い凝集体の尾部が見られる場合があります。高粘度のペーストを扱う配合者にとって、薄膜に強いせん断力を加え、オペレーターが膜の経路を直接制御できる 3 本ロールミルは依然として実用的なツールです。課題は、ギャップ設定、速度比、ペーストのレオロジー、ロール温度、パス数が相互作用することです。粉砕の細かさを改善する変更により、ペーストが熱くなりすぎたり、硬くなりすぎたり、次のプロセスステップでのばらつきが大きくなったりする可能性があります。
このガイドでは、3 本ロールミルが分散の問題を解決できるかどうかを決定する技術的な決定に焦点を当てています。この本は、カタログ番号を比較するのではなく、ペースト プロセスを評価する必要がある研究室の研究者、材料エンジニア、プロセス技術者、および機器の購入者を対象に書かれています。この議論は 3 ロール原則一般に当てはまります。特定の機械については、実際のロール寸法、駆動力、冷却設計、製品接触材質を確認する必要があります。現在 TENCAN 三本ロールミル は、ここで説明する製品構成の参照点を提供します。
ペーストプロセスにおける 3 ロールミルの実際の動作
3 ロール ミルには、頑丈なフレームに取り付けられた 3 つの水平ロールがあります。供給エプロン、エンドプレート、取り出しブレード、および冷却装置は設計によって異なりますが、動作原理は一貫しています。ロールが制御された表面速度で回転している間、ペーストはロールに押し付けられます。最初のニップは供給エリアから材料を取り出し、中央のロールがフィルムを 2 番目のニップに向かって運び、取り出しブレードが処理済みのフィルムをフロント ロールから取り除きます。各ロールは独自の速度を持つことができ、隣接するロール間の速度差によってニップにせん断が生じます。
この機械はローラーが取り付けられたブレンダーではありません。その有用な働きは、ペーストが収束するギャップを通過して薄い膜に分割される狭い領域で起こります。その領域では、凝集体が濡れて伸ばされ、せん断流と伸張流によって分離されます。ニップ内の滞留時間は短いため、全体的な結果は、パスの繰り返し、フィルムの厚さ、ペーストの湿潤性とロールへの接着性によって決まります。ペーストが滑ったり、垂れたり、あるロールから次のロールに移せない場合、ギャップの設定だけでは良好な分散は得られません。
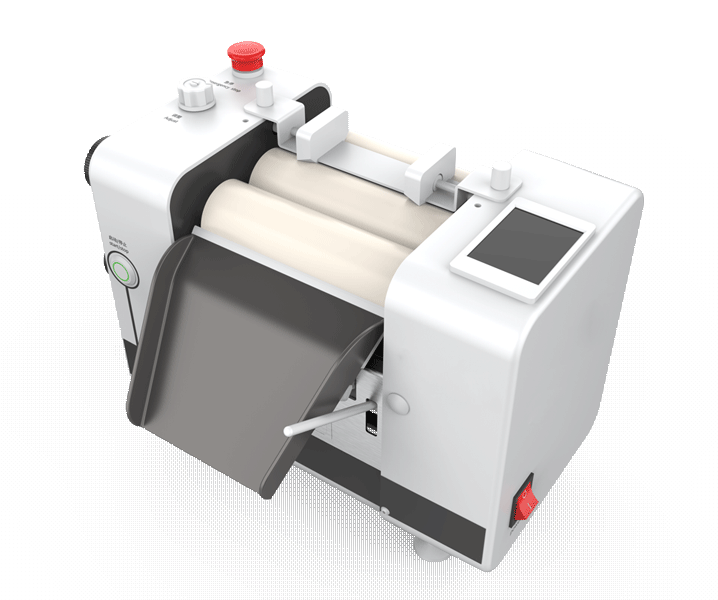
3 本ロール ミルは、ロール上に安定したフィルムを形成できる高粘度のペースト、クリーム、顔料分散液、および同様の製品に最も役立ちます。これは乾式グラインダーではないため、ニップに到達する前にロールから流れ出てしまう低粘度のスラリーには最適ではありません。乾式粉末の粉砕には、通常、ジェット ミル、ボール ミル、またはその他の乾式粉砕システムがより適切です。低粘度の懸濁液の場合、ビーズミルまたは高せん断分散機を使用すると、材料を処理ゾーン内にうまく保持できる可能性があります。
メディアミルと比較して、3本ロールミルは粉砕ビーズを使用しません。これにより、洗浄が簡素化され、汚染源となるビードの磨耗が回避されますが、機械が移動媒体のベッドではなくペーストのレオロジーとロール接触に依存していることも意味します。高速分散機と比較して、粘稠なペーストに局所的にはるかに高い剪断力を加えることができますが、通常は事前混合が必要であり、数回のパスが必要になる場合があります。正しい選択は、供給条件、対象粒子サイズ、熱感度、バッチサイズ、製品に必要な洗浄基準によって異なります。
3 つのロール間で粒子サイズがどのように縮小されるか
3 本ロールミルでは、粉砕という言葉は誤解を招く可能性があります。多くのペーストプロセスでは、一次粒子はすでに微細になっています。問題は、それらが凝集体または濡れが不十分なクラスターに結合していることです。粉砕機の最初の仕事は、これらのクラスターを濡らし、粒子間の接触を解除することです。 2 番目の仕事は、粒子を車両全体に均一に分散させることです。配合物の湿潤性が低い場合、または凝集物が強い場合、ミルは、ロールが供給できるよりも多くのパス、別の分散剤、またはより高いせん断履歴を必要とする可能性があります。
ギャップの設定は、あたかも粒子サイズの設定であるかのように議論されることがよくあります。そうではない。ギャップはフィルムの厚さとせん断場の強度を制御しますが、最終的な粒子サイズはペーストの粘度、ロール速度、凝集体の強度、およびパスの回数によって異なります。ギャップが広すぎると、粗い凝集体がそのまま残る可能性があります。ギャップが狭すぎると、ニップが不足したり、過度の熱が発生したり、ロール接触が発生したりする可能性があります。有用な設定は、ペーストの温度や粘度の制限を超えることなく、安定したフィルムを生成し、粉砕の細かさを目に見えるほど改善できる設定です。
ニップ後のフィルム分割も重要です。ペーストがギャップから離れると、ペーストは引き伸ばされて分割され、湿っていても完全には分散していない粒子を分離するのに役立ちます。これが、平均粒子サイズがほとんど変わらない場合でも、3 本ロールミルで光沢と発色を向上させることができる理由の 1 つです。この効果は、ペーストがロール上に留まるのに十分な降伏応力と、ニップに流れ込むのに十分な移動性を持っているときに最も強くなります。ペーストが硬すぎると亀裂が入る可能性があります。ペーストが薄すぎると作業ゾーンから流れ出てしまう可能性があります。
限界があります。 3 本ロールミルは凝集物を破壊し、一部の粒子を減らすことができますが、分級装置ではありません。処理条件が実際に粒子を破壊しない限り、粗い尾部は除去されません。硬い結晶性材料、研磨性充填剤、大きな砥粒はロールを摩耗させたり、欠陥として通過したりする可能性があります。フィードに作業ギャップより大きい粒子が含まれている場合、またはロール表面を損傷するほど硬い粒子が含まれている場合は、事前粉砕、ふるい分け、または別の装置トレインを検討する必要があります。目標粒子径は平均値だけでなく、上限を持った分布として定義する必要があります。
分散品質を変える機械変数
3 ロールミルの性能は 1 つの設定によって制御されるわけではありません。オペレーターにはいくつかのレバーがあり、それぞれのレバーで分散結果と操作ウィンドウの両方が変更されます。
1 番目と 2 番目のギャップ設定
最初のギャップはフィードがどのようにセンターロールに取り込まれるかを制御し、2 番目のギャップは最終フィルムを制御します。両方のギャップを設定し、機械独自の校正手順で確認する必要があります。ギャップ番号はマシン固有です。別のミルまたは別の製品から設定をコピーすることは信頼できません。きれいに転写されるフィルムから始めて、研磨の細かさ、ロール温度、ロール面全体のフィルムの均一性を見ながら、徐々に締めていきます。不均一なフィルムや縞模様は、配合の問題ではなく、平行度の低下や供給分布の問題を示している可能性があります。
ロール速度と速度比
一般に、ロール速度を高くするとスループットが向上し、せん断力が増加しますが、熱も加わり、ペーストがロールを濡らす時間が短くなる可能性があります。隣接するロール間の速度比は、多くの場合、絶対速度よりも重要です。差が大きいほどせん断が増加し、分散が改善されますが、ミスト、溶媒損失、またはフィルムの不安定性が促進される可能性もあります。最適な比率は、ペーストの粘度とビヒクルの感度によって異なります。結果を再現できるように、試行中に絶対速度と比率の両方を記録します。
ロールの温度と冷却
3 つのロールミルはニップで熱を発生します。内部冷却によりロール表面温度を実用的な範囲内に保つことができますが、冷却水の流量は製品温度と同じではありません。排水口だけでなく、ペースト膜やロール表面も測定してください。温度は、粘度、湿潤、溶媒損失、およびロール上の皮張りや結晶化のリスクに影響します。熱に弱い製品の場合、単純に冷却水の流量を増やすよりも、速度比を低くしたり、スループットを低くしたり、パススケジュールを短くした方が有効な場合があります。
パス数とスループット
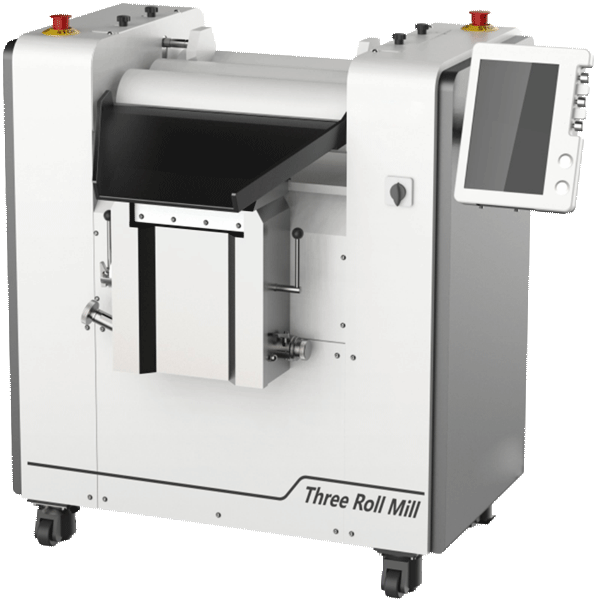
3 本ロールミルを 1 回通過するだけで分散が完了することはほとんどありません。複数のパスで粗い尾部を狭くし、色や光沢を向上させることができますが、パスごとに熱と取り扱いが追加されます。スループットはロール速度だけの関数ではありません。ロール面の長さ、膜厚、ペースト密度、パス数、洗浄と温度回復に必要な時間によって異なります。優れたファーストパスフィルムを生産する機械であっても、必要なパス数によってバッチサイクルが長すぎる場合には、生産の選択肢としては不適切である可能性があります。
ペースト配合を 3 本ロールミルの動作に適合させる
ペーストのレオロジーは、工場が有用な作業を行えるかどうかを決定します。材料は、ロールに接着してフィルムを形成するのに十分な厚さでありながら、ニップに進入してロールからロールに移動できるほど十分に移動しなければなりません。低粘度の液体は供給エプロンから流れ出て、高せん断領域に到達しない可能性があります。非常にハイソリッドなペーストは硬すぎるため均一に広げることができず、高トルク、不十分な温度制御、および不均一な分散を引き起こす可能性があります。降伏応力、せん断減粘性、チキソトロピー回復はすべて重要であるため、通常、あるせん断速度での 1 つの粘度測定値だけでは不十分です。
固体の負荷と湿潤は密接に関連しています。固形分が多いと、凝集体の破壊に役立つせん断応力が増加しますが、可動性が低下し、発熱も増加します。顔料または充填剤がビヒクルによって湿っていない場合、ミルは凝集物を分離せずに研磨するだけでよい。分散剤と湿潤剤は役立ちますが、特定の粒子表面とビヒクルに合わせて選択する必要があります。ペーストが流動するまでさらに分散剤を追加することは、凝集体が実際に濡れて分離されているかどうかを確認する代わりにはなりません。
揮発性溶剤には特別な注意が必要です。ロールエッジおよびテイクオフブレードでの溶媒損失により、運転中に固形分含有量が変化します。これにより、バッチの最初から最後まで粘度、膜厚、分散品質が変化する可能性があります。エリアを密閉または換気し、溶媒バランスを調整し、ロール温度を制御すると、影響を軽減できます。溶剤ベースの製品の場合、バッチを混合した後ではなく、試験前に洗浄と換気の手順を確認する必要があります。
飼料の準備はプロセスの一部です。 3 本ロールミルには、通常、乾燥粉末や分離されたスラリーではなく、あらかじめ混合されたペーストが供給されます。事前混合により固形物が湿り、ロールを損傷したり、フィードをブロックしたりする可能性のある塊が除去されます。製品と接触する材料、エンドプレート、およびスクレーパーは、車両および洗浄溶剤に適合する必要があります。研磨性フィラーは時間の経過とともにロール表面を摩耗させる可能性があるため、ロールの材質とメンテナンス間隔は、後付けではなく、選択決定の一部として考慮する必要があります。
測定、トラブルシューティング、および一般的な誤った信号
粉砕の細かさは伝統的な三本ロールミルチェックです。ヘグマン ゲージとも呼ばれるグラインド ゲージは、サンプルを引き落とし、残った最大の粒子または凝集体を傷や斑点として表示します。スジや欠陥の原因となる粗いテールに対応するため便利です。これは完全な粒度分布ではありません。サンプルは、光沢、粘度、または色の強さに影響を与える広範囲の分布または微細な部分を持ちながらも、グラインドゲージできれいに読み取ることができます。製品の全体像を把握する必要がある場合は、レーザー回折、顕微鏡検査、またはドローダウン テストを備えたゲージを使用します。
サンプリングは楽器と同じくらい重要です。ロール面全体の複数の場所から、複数のパスでサンプルを採取します。粘度とフィルムの挙動は温度によって変化するため、測定前にサンプルを一定の温度に達させてください。ギャップ、速度比、ロール温度、パス数、固形分含有量を一緒に記録します。これらの記録がなければ、良い結果を再現することはできず、悪い結果を診断することもできません。
| 症状 | 考えられる原因 | 実践チェック | 調整方向 |
|---|---|---|---|
| 数回のパス後に粗い縞が残る | 凝集物が強い、濡れが不十分、または供給に対して隙間が広すぎる | グラインドゲージ、顕微鏡検査、フィードの準備、フィルムの均一性 | 事前混合または湿潤の改善、ギャップの調整、パススケジュールの見直し |
| 緻密性は良いが光沢が低い | 流通不良、車両の不適合、またはフィルムの欠陥 | ドローダウン、顕微鏡、色の濃さ、表面の外観 | 分散剤とビヒクルを確認し、パスと温度を確認します |
| ペーストは急速に加熱されます | 高速度比、高固形分、過度のパス、または不十分な冷却 | ロール表面とフィルム温度、冷却水流量 | 比率またはパスを減らし、冷却を改善し、配合を調整する |
| 材料が乾燥するか、ロール上で皮が剥かれる | 溶剤損失、ロール温度の上昇、またはビヒクルレベルの低下 | 前後の固形分、膜の外観、通気性 | 溶媒バランスを調整し、温度を下げ、滞留時間を短縮します。 |
| ロール面全体での不均一な分散 | 不良な送り分布、ギャップの変動、または部品の摩耗 | フィルム幅検査、ギャップチェック、整備記録 | 送りを修正し、アライメントを確認し、摩耗した部品を修理します |
| スループットが予想を下回る | パス数が多すぎる、高粘度、狭いギャップ、または冷却限界 | サイクルタイム、膜厚、温度、リワーク率 | パス数と品質のバランスをとり、マシンのサイズと冷却を見直す |
平均粒子サイズは一般的な誤信号です。ミルを使用すると、目に見える欠陥の原因となる少数の粗大粒子を残しながら、平均値を減らすことができます。サイズ分布があまり変わらない場合でも、粒子がよりよく分散されるため、色の強度が向上する可能性があります。過剰なミリングは別のリスクです。パスを追加すると分布が狭くなる可能性がありますが、温度が上昇したり、ビヒクルが変化したり、レオロジーが変化したりする可能性があります。メーターが可能な限り最小の数値を表示したときではなく、製品が機能目標を満たしたときに停止します。
3本ロールミルの選択とスケールアップのチェックリスト
マシンのサイズではなく、プロセス ウィンドウから始めます。目標の粒度分布、許容可能な粗さの限界、ペーストの粘度および固形分の範囲、製品の最高温度、バッチサイズ、および洗浄標準を定義します。製品がペーストであるか、ゲルであるか、または低粘度のスラリーであるかを確認してください。その 1 つの事実だけで 3 本ロール ミルが使用できない可能性があるためです。製品との接触材質や洗浄溶剤も記載してください。たとえロールの幾何学的形状が適切であっても、必要な基準に合わせて洗浄できない機械は不適切な選択です。
実験室用 3 ロールミルから生産ユニットへのスケールアップは、単純な増加ではありません。ロール直径、ロール面の長さ、速度、速度比、ギャップ、冷却能力、滞留時間はすべて変化します。同じ膜厚と速度比を維持することは、同じバッチ時間を維持するよりも有益ですが、それでも熱履歴が保存されない可能性があります。パイロット試験では、単純化された代替品ではなく、意図された配合物を使用する必要があります。生産スループットは、単一の最大速度の数値からではなく、パス数と現実的な洗浄時間から計算する必要があります。
の ペースト分散用三本ロールミル このページは、利用可能な構成を確認するための開始点として役立ちますが、最終的な選択は、実際の貼り付けによる試行に基づいて行う必要があります。ロール材質、表面仕上げ、冷却方式、ギャップ調整範囲、駆動構成、推奨クリーニング方法などについてお問い合わせください。研磨性や腐食性のある製品の場合は、どの部品が製品に接触するのか、摩耗の検査方法を確認してください。複数の製品を扱う設備の場合は、切り替え時間と、ギャップ設定を妨げることなくエンド プレートと取り出しブレードを洗浄できるかどうかを確認してください。
安全性とユーティリティは同じチェックリストに含まれます。 3 つのロール ミルには、ニップ ポイント、回転ロール、および可動テイクオフ コンポーネントがあります。警備員、緊急停止、文書化されたロックアウト手順が不可欠です。溶剤ベースのペーストには換気と適切な電気的保護が必要な場合があります。設置前に、冷却水の品質と流量、床面積、ロールのメンテナンスのためのアクセスを確認する必要があります。これらは二次的な詳細ではありません。これらは、選択したギャップと温度でミルが確実に稼働できるかどうかを決定します。
3 ロールミルを指定する前の実際的な質問
3 本ロールミルはナノメートル粒子を生成できますか?
3 本ロールミルは、ナノメートルの一次粒子の場合には通常の第一選択ではありません。その強みは、多くの場合、微細ミクロン範囲または製品の機能仕様の要求に応じて、高粘度ペーストの凝集を解砕および分散することです。ターゲットが真のナノスケール粉砕に依存する場合は、通常、ビーズミルまたは別の小型媒体プロセスがより適切です。最終的な答えは、材料、開始粒子サイズ、および必要な分布によって異なるため、テストによって確認する必要があります。
どのギャップから始めればよいでしょうか?
普遍的な開始ギャップはありません。ペーストが連続膜を形成し、両方のニップを通過できるように設定してから、挽きの細かさと温度を確認しながら、少しずつ締めていきます。ギャップは機械の校正方法で確認する必要があります。飼料に硬い砂が含まれている場合は、隙間を小さくする前に幅を広くしてペーストを前処理してください。
パスは何枚必要ですか?
機能目標を満たし、温度制限内に収まる最小限のパス数を使用してください。各パスの後にサンプルを採取し、粗いテールと平均の両方を測定します。 2 回目または 3 回目のパスで有意な改善が得られない場合、パスを増やしても熱と処理コストが増加するだけである可能性があります。粗いテールが続く場合は、パスを追加する前に、湿潤、事前混合、およびギャップを確認してください。
3本ロールミルは低粘度のスラリーに適していますか?
通常、配合の変更や別の機械が必要になります。低粘度のスラリーはロール上に留まらない、または安定したフィルムを形成しない可能性があるため、材料は高せん断領域を迂回する可能性があります。ビーズミル、高せん断分散機、またはその他の密閉処理システムがより適している場合があります。製品をペーストとして配合できる場合は、3 ロールミルを使用することもできますが、レオロジーをテストする必要があります。
現実的な検証計画
少量の事前混合バッチで試験を実行し、配合、固形分含有量、初期粒子サイズ、粘度、および温度を記録します。ミルを適度なギャップと速度比に設定し、各パスの後にサンプルを採取します。粉砕の細かさ、粒度分布、ドローダウンの外観、関連する場合は光沢または色の強さ、およびペーストの温度を測定します。ロール面全体のフィルムに縞、乾燥、または不完全な転写がないか検査します。ロールの中心だけがきれいに見える結果は安定したプロセスではありません。
最良の状態を少なくとも2回繰り返します。 3 ロールミルプロセスは、再現可能である場合にのみ役に立ちます。 2 番目のバッチに同じパス数が必要かどうか、温度プロファイルが類似しているかどうか、クリーニングによってギャップやフィルムの挙動が変化するかどうかを確認します。製品が熱に弱い場合は、意図的な温度チャレンジを実行して実際の限界値を見つけてください。製品に研磨性がある場合は、試用後にロールと製品接触部分を検査してください。
スケールアップの決定は、ターゲット分布、パス数、温度制限、洗浄方法などの明確な結果に従って行う必要があります。手作業によるサンプルのみに基づいて機械を購入することは、生産を決定する根拠としては弱いです。実際のペーストでのトライアルを依頼し、製品との接触材質を確認し、完全なサイクルタイムを比較してください。このアプローチは、ロールの直径やモーター出力だけを比較するよりも信頼性が高くなります。3 ロール ミルの有用な出力は、ハードウェアだけでなくペースト、フィルム、熱バランスにも依存するためです。