
Guide de contrôle de la température du four de frittage
Un cycle de frittage peut suivre exactement la recette tout en produisant un plateau de pièces déformées, crayeuses ou d'une teinte plus foncée que le lot précédent. Le four a fait ce qu’on lui disait. Le problème se situe généralement quelque part entre le point de consigne et la pièce : dans la rampe de chauffage, la façon dont la charge a été empilée, l'atmosphère à l'intérieur de la chambre ou l'hypothèse discrète selon laquelle un thermocouple parle au nom de toute la zone chaude.
Le frittage est un processus de diffusion, et la diffusion est sensible au temps, à la température et aux conditions locales d'une manière qu'un seul point de consigne ne peut pas capturer. Ce qui suit décompose le cycle dans l'ordre dans lequel il agit sur la pièce, puis montre comment lire les spécifications d'un four par rapport à ces variables, en utilisant le Four de frittage T-Bright Plus de Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) comme référence de travail.
Ce que le frittage fait à un compact de poudre
Un corps de poudre pressé ou coulé part en formation avec environ la moitié de son volume occupée par des particules et le reste par des pores. Le frittage élimine la majeure partie de cette porosité sans faire fondre le matériau. La force motrice est l’énergie de surface : les particules fines et les cols incurvés transportent un excès d’énergie, et à température élevée, les atomes migrent pour réduire cette énergie en construisant des cols, en arrondissant les pores et en rapprochant les centres des particules.
Parce que le mécanisme est la diffusion plutôt que le flux, le compact se rétrécit. Pour de nombreuses céramiques techniques, le retrait linéaire sur un cycle complet se situe entre 15 et 20 %, mais le chiffre réel dépend de la qualité de la poudre, de la distribution granulométrique, de la densité de pressage, de la teneur en liant et du programme temps-température appliqué. Cette dépendance explique pourquoi le retrait est un résultat du processus plutôt qu'une constante matérielle fixe, et pourquoi deux fournisseurs exécutant la même recette nominale peuvent se retrouver avec des dimensions de cuisson différentes.
Les trois étapes qui décident du résultat
Au stade initial, les particules forment des cols de contact et le compact gagne en résistance avec très peu de changement dimensionnel. Au stade intermédiaire, les pores deviennent plus lisses et les canaux interconnectés se ferment ; c’est là que se produit la plus grande partie de la densité et la majeure partie du retrait. Dans l'étape finale, la porosité restante est isolée aux joints des grains et à l'intérieur des grains, et une densification plus poussée entre directement en compétition avec la croissance des grains. Pousser trop fort l'étape finale permet d'obtenir un peu plus de densité au détriment de grains plus grossiers, ce qui peut dégrader la résistance, la translucidité ou les propriétés électriques en fonction du matériau.
Ce que le frittage ne peut pas réparer
Un four de frittage ne peut pas corriger un gradient de densité créé lors du pressage, ni éliminer le liant qui n’a jamais eu la chance de s’échapper. Les laminages dus à un mauvais remplissage de poudre, aux points durs dus à une humidité inégale et aux variations de densité sur un grand compact survivent tous au cycle de cuisson et s'amplifient souvent pendant le retrait. Lorsqu'un défaut apparaît après la cuisson, il convient de se demander si le four l'a provoqué ou s'il l'a simplement révélé.
Taux de chauffage : là où la plupart des cycles sont gagnés ou perdus
La vitesse de chauffage contrôle la différence de température existant à l’intérieur d’une pièce à tout moment. Une section de céramique de 20 mm d'épaisseur chauffée à 10 °C/min sera nettement plus chaude en surface qu'en son cœur ; la surface essaie d'abord de rétrécir tandis que le noyau la retient. La contrainte qui en résulte soit se détend sans danger, soit génère une fissure qui ne devient visible qu'après refroidissement. Les sections plus épaisses, les charges plus importantes et les pièces présentant des changements brusques de section tolèrent une vitesse de rampe bien inférieure à celle des coupons minces.
Il existe également un taux de chauffage du plancher. Une montée en puissance très lente tout au long du cycle est sûre mais improductive, bloque le four et peut prolonger la croissance des grains à des températures intermédiaires. L'objectif pratique est la rampe la plus rapide que la pièce et le four peuvent accepter, avec des segments lents délibérés là où la physique les exige.
La suppression du liant est un problème distinct
Les liants organiques, les lubrifiants et les dispersants brûlent bien en dessous de la température de frittage, généralement entre 200 et 600 °C, selon la chimie. Cette étape est régie par la diffusion des produits de décomposition hors du compact, et non par le transfert de chaleur, c'est donc généralement la partie la plus lente de la rampe : fractions de degré par minute dans certains programmes, quelques degrés par minute dans d'autres. Passer trop rapidement à travers la fenêtre de combustion emprisonne le gaz à l'intérieur du corps, produisant des cloques, des vides internes ou des résidus de carbone qui interfèrent plus tard avec la densification et décolorent la pièce cuite.
Burnout charge également la chambre. Les produits de décomposition doivent être balayés par le flux d'air ou le flux atmosphérique, et un four avec une charge encombrée et un échange faible peut retenir ces espèces près des pièces plus longtemps que prévu. Dans de nombreux magasins, la solution n'est pas un maintien en température plus long mais une rampe plus lente et un meilleur échange de gaz à travers la zone chaude.
Gradients thermiques entre le plateau et la pièce
Un thermocouple de contrôle indique la température en un point, souvent à proximité d'un élément chauffant ou dans un tube de protection. Les pièces se trouvent ailleurs, sur des supports dotés de leur propre masse thermique, à l'intérieur d'une chambre ayant son propre schéma de circulation. Lors d'une rampe rapide, l'écart entre la température signalée et la température réelle de la pièce peut atteindre plusieurs dizaines de degrés ; lors d'une attente, il se ferme. C'est pourquoi un cycle qui se comporte bien dans un four vide peut se comporter différemment lorsque la chambre est complètement chargée, et pourquoi les taux de rampe doivent toujours être validés avec la géométrie de charge réelle.
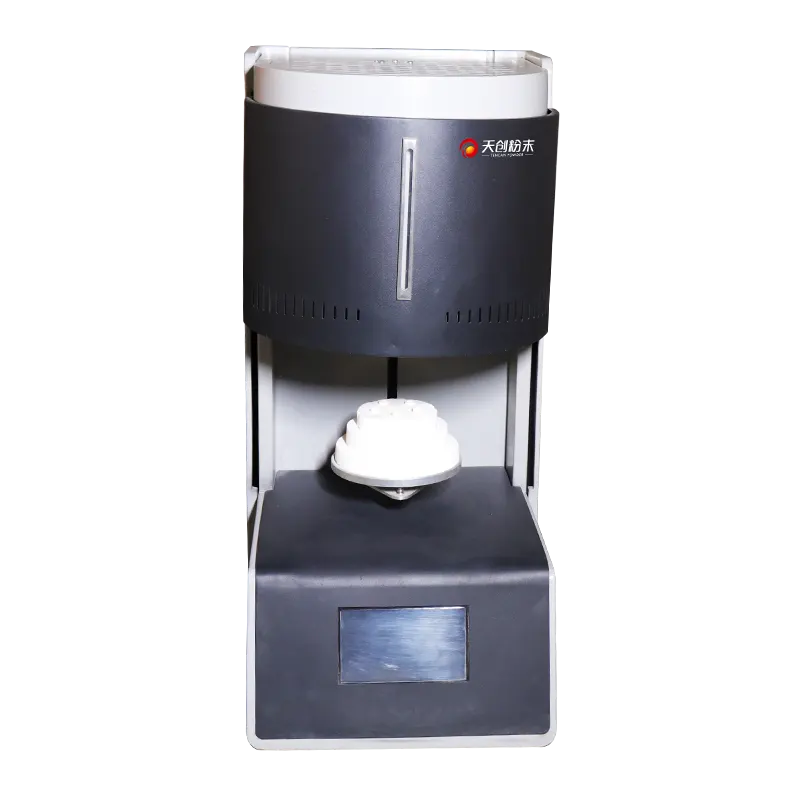
Le four de frittage T-Bright Plus. La taille de la chambre, le type d'élément et la configuration des commandes doivent être confirmés par rapport aux spécifications publiées pour le modèle considéré.
Température de maintien, temps de trempage et fenêtre de densification
La température de maintien est le levier le plus puissant sur la densité finale, c’est précisément pourquoi elle mérite plus de prudence qu’elle n’en reçoit habituellement. La densification et la croissance des grains partagent la même activation thermique, donc toute augmentation de température accélère les deux. Un petit ajustement à la hausse qui résout un problème de densité peut simultanément pousser la taille des grains au-delà du point où la résistance ou les performances optiques sont acceptables.
Le temps de trempage fonctionne dans le même sens mais avec des rendements décroissants. En début de cale, la densité augmente rapidement ; plus tard, la courbe s'aplatit tandis que la croissance des grains se poursuit régulièrement. Le trempage pratique est le point où la densité a essentiellement atteint un plateau. Rester au-delà de ce point augmente le coût énergétique et les dommages microstructuraux sans ajouter de valeur.
Pour de nombreuses céramiques d'oxyde, les températures de frittage se situent dans la plage de 1 200 à 1 600 °C, mais il s'agit d'une large généralisation. Les carbures réfractaires, les céramiques transparentes et les systèmes à base de cuivre se situent dans des fenêtres très différentes, et chaque fournisseur de matériaux publie un calendrier recommandé qui doit être traité comme un point de départ plutôt que comme une réponse finale.
Exécutez un test par étapes au lieu de deviner
Lorsqu’un cycle nécessite un ajustement, une variable à la fois est plus rapide que l’intuition. Une séquence réalisable ressemble à ceci:
- Tirez trois à cinq coupons identiques à la température de maintien actuelle avec des temps de trempage espacés, par exemple 1 h, 2 h et 4 h.
- Mesurez la densité apparente, le retrait linéaire et les dimensions cuites pour chaque coupon, et enregistrez les valeurs par rapport au calendrier qui les a produits.
- Répétez l'opération à une température comprise entre 25 et 50 °C au-dessus et en dessous du point de consigne actuel, en gardant le temps de trempage constant.
- Sectionnez un échantillon de chaque condition et inspectez la taille des grains et la morphologie des pores, pas seulement la densité.
Quatre à six cuissons définissent généralement suffisamment bien la fenêtre pour fixer les limites de production. Les données deviennent également la référence pour juger si une dérive ultérieure est un changement de matériau ou un changement de four.
Refroidissement, uniformité et pratique de charge
Le refroidissement est l'endroit où la contrainte résiduelle est définie. Une pièce parfaitement densifiée peut encore se fissurer, se déformer ou développer des défauts de surface si elle est soumise trop rapidement à une transformation de phase ou à un gradient thermique abrupt. Les profilés épais et les assemblages de matériaux mixtes sont les plus exposés, car leurs composants se contractent à des rythmes différents. Un refroidissement contrôlé à quelques degrés par minute pendant l'intervalle sensible, suivi d'un refroidissement plus rapide en dessous, est un compromis courant ; l'intervalle exact dépend du matériau et doit provenir des données du fournisseur ou d'une étude de vitesse de refroidissement sur des pièces réelles.
L'uniformité de la température mérite la même attention. Les fabricants citent généralement un chiffre d'uniformité mesuré dans une chambre vide ou légèrement chargée à une température spécifiée. Sous charge, ce chiffre est optimiste. Les éléments chauffants rayonnent vers les surfaces les plus proches, de sorte que les pièces proches d'un mur ou d'un élément chauffent plus que les pièces situées au centre ; les setters denses absorbent la chaleur et ralentissent la réponse de tout ce qui se trouve dessus ; et une chambre remplie bord à bord restreint la circulation. Le résultat est un lot présentant un gradient de densité de l’extérieur vers l’intérieur, qui apparaît souvent comme une dispersion dimensionnelle plutôt que comme un défaut évident.
Setters, creusets et chambre bondée
Chaque objet placé dans le four devient partie intégrante du système thermique. Les setters et les saggers doivent être plats, stables à la température et constants d’une course à l’autre ; le changement de matériau de pose modifie le cycle. Les pièces doivent être espacées pour permettre le rayonnement et les échanges gazeux, éloignées des parois des éléments et des bords de porte, et positionnées dans la zone dans laquelle le four a été effectivement étudié. Lorsqu'un four offre plusieurs zones de contrôle, le plan de charge doit les respecter plutôt que de traiter la chambre comme une seule boîte uniforme.
L'enregistrement de la disposition de la charge avec les données du cycle coûte une minute et permet d'économiser des heures plus tard. Lorsqu'un lot échoue, la première question utile est généralement de savoir s'il a été placé de la même manière que le lot qui a réussi.
Atmosphère, contamination et apparence des pièces
L'atmosphère détermine la réaction de la surface de la pièce. L'air est suffisant pour de nombreuses céramiques oxydées ; un gaz inerte ou un vide est nécessaire lorsque l'oxydation, le carbone résiduel ou la capture d'azote endommageraient le matériau. Le choix ne concerne pas seulement la chimie à la température de maintien. Lors du brûlage, la chambre est pleine de fragments organiques réactifs et pendant le refroidissement, la pièce est encore suffisamment chaude pour s'oxyder ou absorber des espèces si l'atmosphère est commutée ou si la chambre est ouverte prématurément.
La contamination provient généralement de trois endroits : les éléments chauffants et l'isolation, les incubateurs et creusets, et les pièces elles-mêmes. L'isolation réfractaire qui a absorbé des lots antérieurs peut libérer des espèces pendant une longue période, ce qui est l'une des raisons pour lesquelles un four qui a utilisé un matériau coloré ou dopé ne doit pas être utilisé pour un four propre sans un cycle de conditionnement. Les creusets doivent être dédiés à une famille matérielle. Les éléments et agencements se dégradent et leurs produits de dégradation se retrouvent sur l'ouvrage.
La décoloration est souvent le premier symptôme visible et le moins diagnostique. Une teinte grise ou jaune peut indiquer des résidus de carbone provenant d'une combustion incomplète, d'une oxydation pendant le refroidissement ou d'une volatilisation provenant d'un luminaire. Le moyen le plus rapide de les séparer est une comparaison contrôlée : tirer une pièce propre sans autre charge et sans nouveaux incubateurs. Si la décoloration disparaît, l'atmosphère du four est bonne et le problème réside dans la charge ou le liant.
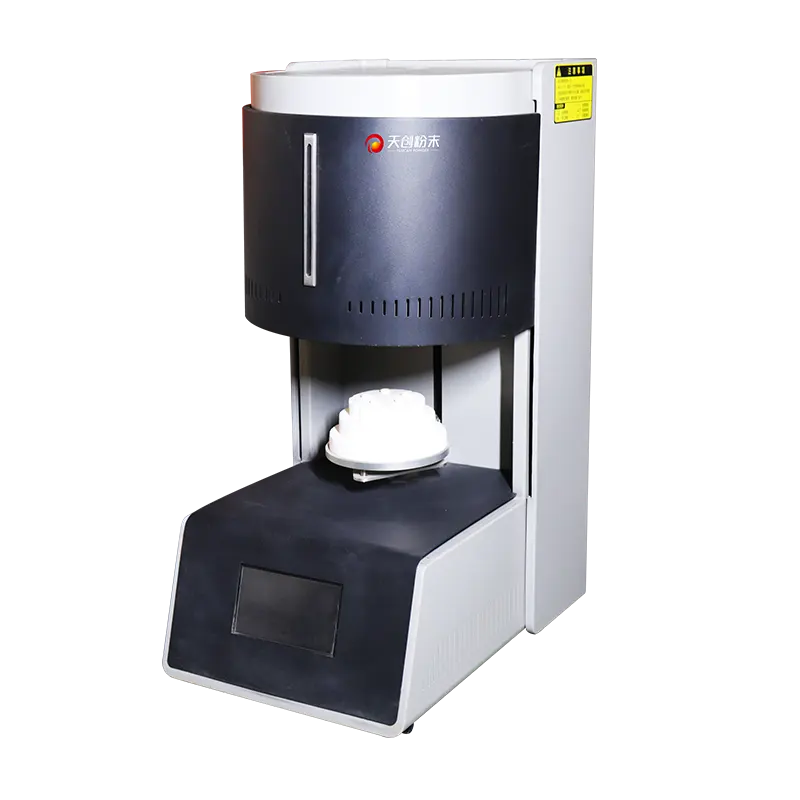
Les détails de configuration varient selon les modèles. La capacité de l'atmosphère, le type d'élément et le contrôle de zone doivent être adaptés au matériau tiré.
Lecture d'une spécification de four de frittage par rapport à votre processus
Les fiches techniques des fours ont tendance à indiquer la température maximale en premier, et les acheteurs ont tendance à la lire en premier. Le nombre le plus utile est la température de fonctionnement continu à laquelle les éléments chauffants et l'isolation ont une durée de vie acceptable, car un fonctionnement au maximum absolu raccourcit la durée de vie des éléments et augmente les coûts de maintenance. Un four dont la température est bien supérieure à la température de processus prévue laisse une marge pour le vieillissement des éléments et pour des travaux occasionnels à température plus élevée ; celui évalué exactement à la température du processus n’en laisse aucun.
Au-delà de la température nominale, cinq domaines de spécifications correspondent directement aux variables de processus évoquées ci-dessus.:
- Volume de la chambre et dimensions utiles — l'espace disponible après avoir pris en compte les éléments de pose, les accessoires et le dégagement des éléments, et non le volume interne brut.
- Uniformité et contrôle de zone — comment le chiffre a été mesuré, à quelle température et avec quelle charge ; si plusieurs zones de contrôle permettent d'ajuster le profil.
- Capacité de rampe et de refroidissement contrôlée — si le contrôleur peut exécuter les segments lents requis par l'épuisement professionnel et le refroidissement, et si le refroidissement est passif ou géré activement.
- Gestion de l'atmosphère et des gaz — disposition d'entrée et d'échappement, étanchéité et si la configuration convient à la chimie du matériau.
- Instrumentation et enregistrements — type et emplacement du thermocouple, protection contre la surchauffe et enregistrement des données adéquat pour la traçabilité.
Une plateforme telle que Four de frittage T-Bright Plus doit être évalué par rapport au cycle réel plutôt que par rapport à une liste de contrôle générique : le profil que vous avez l'intention d'utiliser, la pièce la plus grande et la plus épaisse que vous avez l'intention de tirer et l'atmosphère que vous avez l'intention d'utiliser. Ces trois entrées réduisent le champ plus rapidement que n'importe quel tableau de comparaison.
Questions à poser avant l'achat
Demandez comment l'uniformité a été mesurée et si le fabricant peut fournir les données de l'enquête. Demandez de quels consommables le four a besoin, à quelle fréquence les éléments et les thermocouples doivent être remplacés et quel est le délai de livraison de ces pièces. Demandez si le contrôleur prend en charge les programmes multisegments avec étapes de maintien et refroidissement contrôlé, et si les programmes peuvent être verrouillés pour empêcher toute modification non autorisée dans l'atelier. Renseignez-vous sur les exigences des services publics, le cheminement des gaz d'échappement et le rejet de chaleur dans la pièce, car ceux-ci déterminent souvent l'endroit où la fournaise peut physiquement être installée.
Enfin, demandez ce qui se passe lors d’une coupure de courant. Un four qui refroidit de manière incontrôlée à partir de 1 400 °C peut endommager une charge et stresser ses propres éléments ; un contrôleur qui maintient la chambre en toute sécurité ou redémarre un segment défini vaut de l'argent réel pour éviter les rebuts.
Défauts courants et ce qu’ils indiquent habituellement
Les modèles de défauts sont plus informatifs que les descriptions de défauts. Le tableau ci-dessous relie les symptômes post-allumage les plus fréquents à la zone de processus la plus susceptible d'être responsable, le premier contrôle permettant généralement de trancher la question.
| Symptôme | Cause probable | Premier contrôle |
|---|---|---|
| Déformation ou affaissement | Surchauffe, support inégal ou setter qui s'est ramolli | Comparez la densité de tir avec la cible et inspectez la planéité du poseur |
| Fissures après refroidissement | Rampe ou vitesse de refroidissement trop rapide pour l'épaisseur de la section | Réduisez de moitié les taux de chauffage et de refroidissement pendant l'intervalle sensible et répétez |
| Surface crayeuse de faible densité | Maintenir la température ou le temps de trempage insuffisant ; contamination | Tirez un coupon à +25 °C avec le même trempage et mesurez la densité |
| Ampoules ou vides internes | Épuisement du liant trop rapide ou mauvais échange gazeux | Ralentissez la rampe à travers la fenêtre d'épuisement professionnel et réduisez la densité de charge |
| Décoloration | Résidu de carbone, oxydation pendant le refroidissement ou substances volatiles des luminaires | Tirez une pièce seule avec des setters propres |
| Dispersion dimensionnelle dans un lot | Température de chambre non uniforme ou chargement inégal | Exécutez une étude de chambre chargée avec des thermocouples à plusieurs positions |
| Croissance exagérée des grains | Maintenir la température trop élevée ou tremper bien au-delà du plateau | Raccourcir le trempage et revérifier la densité avant de baisser la température |
Deux ou trois symptômes apparaissant ensemble réduisent encore davantage le diagnostic. Un gauchissement et une croissance exagérée des grains indiquent une surchauffe ; déformation plus points de densité normale pour soutenir et pratiquer le chargement ; une faible densité et une décoloration indiquent l'atmosphère et la contamination plutôt que le calendrier.
Validation, maintenance et adaptation du four à la pièce
Un four de frittage dérive lentement. Les thermocouples vieillissent, les éléments changent de résistance à mesure qu'ils se dégradent, l'isolation absorbe les contaminants et les joints de porte se compriment. Rien de tout cela ne s’annonce ; il apparaît comme un lot légèrement décalé, puis un autre. Une routine programmée capte la dérive avant qu'elle n'atteigne la production:
- Inspectez la chambre sous une charge représentative au moins une fois par an et après tout remplacement d’élément ou de thermocouple.
- Suivre la résistance des éléments et la consommation électrique par segment ; une tendance à la hausse prédit l’échec avant qu’il ne se produise.
- Étalonnez le thermocouple de contrôle à intervalle fixe et conservez le certificat avec les enregistrements du four.
- Inspectez l’isolation, les joints et les accessoires pour détecter toute contamination et tout dommage mécanique à chaque service d’élément.
- Tenez un journal qui associe chaque lot à son programme de cycle, à la disposition des charges et aux résultats mesurés.
C’est ce journal qui transforme un four d’une boîte noire en un instrument de traitement. C'est aussi le moyen le plus rapide de répondre à la question qui se pose après chaque changement de matière : la poudre a-t-elle changé, ou le four ?
Assortir un four à une pièce est finalement une question de marges. La chambre doit être suffisamment grande pour être chargée sans encombrement, la température nominale doit être supérieure au point de consigne de travail avec de la place pour le vieillissement des éléments, le système de contrôle doit être capable d'exécuter les segments lents que demandent l'épuisement professionnel et le refroidissement, et la configuration de l'atmosphère doit être adaptée à la chimie du matériau plutôt qu'à la commodité de l'achat. Lorsqu’une de ces marges manque, le processus s’exécutera à la limite de ses capacités, et les processus à la limite des capacités produisent exactement le type de défauts intermittents et difficiles à expliquer qui consomment le plus de temps d’ingénierie.
Pour les laboratoires et les équipes de production travaillant sur ces décisions, le TENCAN série de fours de frittage est un endroit raisonnable pour comparer les configurations par rapport à un cycle défini. La conversation productive ne porte pas sur le four qui atteint le chiffre le plus élevé sur une fiche technique, mais sur la chambre, l'architecture de contrôle et la disposition de l'atmosphère qui peuvent répéter le profil dont votre matériau a réellement besoin, lot après lot, avec une maintenance que vous pouvez planifier.