
Guia de controle de temperatura do forno de sinterização
Um ciclo de sinterização pode seguir exatamente a receita e ainda assim fornecer uma bandeja de peças deformadas, farináceas ou com um tom mais escuro do que o lote anterior. A fornalha fez o que foi mandado. O problema geralmente fica em algum lugar entre o ponto de ajuste e a peça: na rampa de aquecimento, na forma como a carga foi empilhada, na atmosfera dentro da câmara ou na suposição silenciosa de que um termopar fala por toda a zona quente.
A sinterização é um processo de difusão, e a difusão é sensível ao tempo, à temperatura e às condições locais de uma forma que um único ponto de ajuste não consegue capturar. O que se segue divide o ciclo na ordem em que ele atua na peça e depois mostra como ler uma especificação de forno em relação a essas variáveis, usando o método Forno de sinterização T-Bright Plus da Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) como referência de trabalho.
O que a sinterização faz com um pó compacto
Um corpo em pó prensado ou fundido sai da formação com cerca de metade do seu volume ocupado por partículas e o restante por poros. A sinterização remove a maior parte dessa porosidade sem derreter o material. A força motriz é a energia superficial: partículas finas e pescoços curvos carregam o excesso de energia e, em temperaturas elevadas, os átomos migram para diminuir essa energia construindo pescoços, arredondando os poros e aproximando os centros das partículas.
Como o mecanismo é de difusão e não de fluxo, o compacto encolhe. Para muitas cerâmicas técnicas, a contração linear ao longo de um ciclo completo fica em algum lugar na faixa de 15 a 20%, mas o valor real depende do grau do pó, da distribuição do tamanho das partículas, da densidade de prensagem, do conteúdo do ligante e do cronograma de tempo-temperatura aplicado. Essa dependência é a razão pela qual a contração é uma saída do processo e não uma constante fixa do material, e a razão pela qual dois fornecedores que executam a mesma receita nominal podem acabar com dimensões de queima diferentes.
As três etapas que decidem o resultado
No estágio inicial, as partículas formam pescoços de contato e o compacto ganha resistência com pouquíssima alteração dimensional. No estágio intermediário, os poros tornam-se mais lisos e os canais interligados se fecham; é aqui que a maior parte da densidade é ganha e ocorre a maior parte do encolhimento. Na fase final, a porosidade remanescente é isolada nos limites dos grãos e no interior dos grãos, e a densificação adicional compete diretamente com o crescimento dos grãos. Forçar demais o estágio final compra um pouco mais de densidade ao custo de grãos mais grossos, que podem degradar a resistência, a translucidez ou as propriedades elétricas dependendo do material.
O que a sinterização não pode consertar
Um forno de sinterização não pode corrigir um gradiente de densidade criado durante a prensagem, nem pode remover o ligante que nunca teve chance de escapar. Laminações causadas por enchimento deficiente de pó, pontos duros devido à umidade irregular e variação de densidade em um compacto grande sobrevivem ao ciclo de queima e muitas vezes amplificam durante o encolhimento. Quando surge um defeito após a queima, vale a pena perguntar se o forno o causou ou apenas o revelou.
Taxa de aquecimento: onde a maioria dos ciclos são ganhos ou perdidos
A taxa de aquecimento controla quanta diferença de temperatura existe dentro de uma peça a qualquer momento. Uma seção cerâmica de 20 mm de espessura aquecida a 10 °C/min estará significativamente mais quente em sua superfície do que em seu núcleo; a superfície tenta encolher primeiro enquanto o núcleo a retém. A tensão resultante relaxa inofensivamente ou forma uma rachadura que só se torna visível após o resfriamento. Seções mais espessas, cargas maiores e peças com mudanças repentinas na seção transversal toleram uma taxa de rampa muito menor do que cupons finos.
Há também um piso para taxa de aquecimento. Avançar muito lentamente durante todo o ciclo é seguro, mas improdutivo, trava o forno e pode prolongar o crescimento dos grãos em temperaturas intermediárias. O objetivo prático é a rampa mais rápida que a peça e o forno podem aceitar, com segmentos lentos deliberados onde a física assim o exigir.
A remoção do fichário é um problema separado
Ligantes orgânicos, lubrificantes e dispersantes queimam bem abaixo da temperatura de sinterização, geralmente na faixa de 200 a 600 °C, dependendo da química. Esta fase é governada pela difusão dos produtos de decomposição para fora do compacto, e não pela transferência de calor, por isso é geralmente a parte mais lenta da rampa: frações de grau por minuto em alguns horários, alguns graus por minuto em outros. Passar pela janela de queima muito rapidamente retém o gás dentro do corpo, produzindo bolhas, vazios internos ou resíduos de carbono que mais tarde interferem na densificação e descoloram a parte queimada.
Burnout também carrega a câmara. Os produtos de decomposição devem ser varridos pelo fluxo de ar ou pelo fluxo atmosférico, e um forno com carga lotada e troca fraca pode manter essas espécies próximas às peças por mais tempo do que o esperado. Em muitas oficinas, a solução não é uma manutenção mais longa da temperatura, mas uma rampa mais lenta, além de uma melhor troca gasosa através da zona quente.
Gradientes térmicos entre a bandeja e a peça
Um termopar de controle informa a temperatura em um ponto, frequentemente próximo a um elemento de aquecimento ou em um tubo de proteção. As peças ficam em outro lugar, em incubadoras com massa térmica própria, dentro de uma câmara com padrão de circulação próprio. Durante uma rampa rápida, a diferença entre a temperatura informada e a temperatura real da peça pode ser de dezenas de graus; durante uma espera, ele fecha. É por isso que um ciclo que se comporta bem em um forno vazio pode se comportar de maneira diferente quando a câmara está totalmente carregada, e é por isso que as taxas de rampa devem sempre ser validadas com a geometria de carga real.
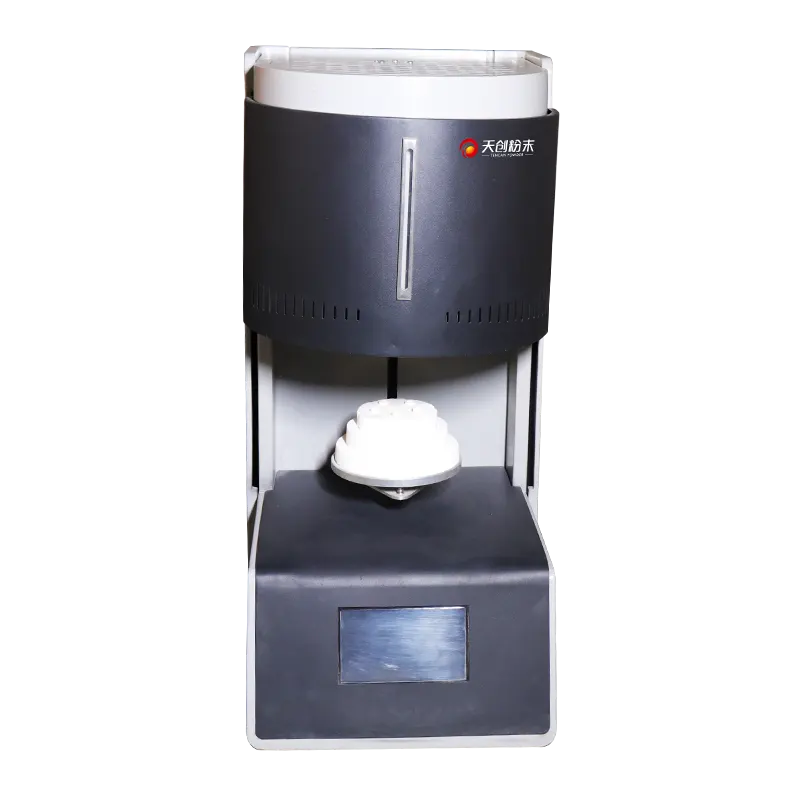
O forno de sinterização T-Bright Plus. O tamanho da câmara, o tipo de elemento e a configuração de controle devem ser confirmados em relação à especificação publicada para o modelo que está sendo considerado.
Manter a temperatura, o tempo de imersão e a janela de densificação
Manter a temperatura é a alavanca mais forte na densidade final, e é exatamente por isso que merece mais cautela do que normalmente recebe. A densificação e o crescimento dos grãos compartilham a mesma ativação térmica, portanto qualquer aumento na temperatura acelera ambos. Um pequeno ajuste para cima que resolva um problema de densidade pode simultaneamente empurrar o tamanho do grão além do ponto onde a resistência ou o desempenho óptico são aceitáveis.
O tempo de imersão funciona na mesma direção, mas com retornos decrescentes. No início da espera, a densidade aumenta rapidamente; mais tarde, a curva se achata enquanto o crescimento dos grãos continua de forma constante. A imersão prática é o ponto onde a densidade essencialmente estagnou. Manter-se além desse ponto agrega custos de energia e danos microestruturais sem agregar valor.
Para muitas cerâmicas de óxido, as temperaturas de sinterização caem na faixa de 1.200–1.600 °C, mas esta é uma ampla generalização. Carbonetos refratários, cerâmicas transparentes e sistemas à base de cobre ficam em janelas muito diferentes, e cada fornecedor de material publica um cronograma recomendado que deve ser tratado como ponto de partida e não como resposta final.
Execute um teste passo a passo em vez de adivinhar
Quando um ciclo precisa de ajuste, uma variável de cada vez é mais rápida que a intuição. Uma sequência viável se parece com esta:
- Dispare de três a cinco cupons idênticos na temperatura de retenção atual com tempos de imersão espaçados, por exemplo, 1 hora, 2 horas e 4 horas.
- Meça a densidade aparente, a contração linear e as dimensões queimadas para cada cupom e registre os valores em relação ao cronograma que os produziu.
- Repita a uma temperatura de 25–50 °C acima e abaixo do ponto de ajuste atual, mantendo o tempo de imersão constante.
- Corte uma amostra de cada condição e inspecione o tamanho do grão e a morfologia dos poros, não apenas a densidade.
Quatro a seis queimas geralmente definem a janela suficientemente bem para estabelecer limites de produção. Os dados também se tornam a base para julgar se um desvio posterior é uma mudança de material ou de forno.
Prática de resfriamento, uniformidade e carga
O resfriamento é onde a tensão residual é definida. Uma peça que foi densificada perfeitamente ainda pode rachar, deformar ou desenvolver falhas superficiais se for submetida a uma transformação de fase ou a um gradiente térmico acentuado muito rapidamente. Seções espessas e montagens de materiais mistos são as mais expostas, porque seus componentes se contraem em taxas diferentes. O resfriamento controlado a alguns graus por minuto durante o intervalo sensível, seguido por um resfriamento mais rápido abaixo dele, é um compromisso comum; o intervalo exato depende do material e deve vir dos dados do fornecedor ou de um estudo de taxa de resfriamento em peças reais.
A uniformidade da temperatura merece igual atenção. Os fabricantes normalmente citam um valor de uniformidade medido em uma câmara vazia ou levemente carregada a uma temperatura especificada. Sob carga, esse número é otimista. Os elementos de aquecimento irradiam para as superfícies mais próximas, de modo que as peças próximas a uma parede ou elemento ficam mais quentes do que as peças no centro; setters densos absorvem o calor e retardam a resposta de tudo o que está sobre eles; e uma câmara compacta de ponta a ponta restringe a circulação. O resultado é um lote com um gradiente de densidade de fora para dentro, que muitas vezes aparece como dispersão dimensional em vez de um defeito óbvio.
Setters, cadinhos e a câmara lotada
Cada item colocado no forno passa a fazer parte do sistema térmico. Setters e saggers devem ser planos, estáveis em temperatura e consistentes de corrida para corrida; mudar o material da incubadora muda o ciclo. As peças devem ser espaçadas para permitir a radiação e a troca gasosa, mantidas afastadas das paredes dos elementos e das bordas das portas, e posicionadas na zona em que o forno foi realmente inspecionado. Quando um forno oferece múltiplas zonas de controle, o plano de carga deve respeitá-las em vez de tratar a câmara como uma única caixa uniforme.
Registrar a disposição da carga juntamente com os dados do ciclo custa um minuto e economiza horas depois. Quando um lote falha, a primeira pergunta útil geralmente é se ele foi colocado da mesma forma que o lote aprovado.
Atmosfera, contaminação e aparência das peças
A atmosfera determina com o que a superfície da peça reage. O ar é adequado para muitas cerâmicas de óxido; gás inerte ou vácuo são necessários onde a oxidação, carbono residual ou captação de nitrogênio danificariam o material. A escolha não é apenas sobre a química na temperatura de manutenção. Durante a queima, a câmara fica cheia de fragmentos orgânicos reativos e, durante o resfriamento, a peça ainda está quente o suficiente para oxidar ou absorver espécies se a atmosfera for trocada ou a câmara for aberta mais cedo.
A contaminação geralmente vem de três locais: os elementos de aquecimento e isolamento, os incubadores e cadinhos e as próprias peças. O isolamento refratário que absorveu lotes anteriores pode liberar espécies por um longo tempo, o que é um dos motivos pelos quais um forno que utilizou um material colorido ou dopado não deve ser usado para um forno limpo sem um funcionamento de condicionamento. Os cadinhos devem ser dedicados a uma família material. Elementos e acessórios se degradam e seus produtos de degradação acabam na obra.
A descoloração costuma ser o primeiro sintoma visível e o menos diagnóstico. Uma tonalidade cinza ou amarela pode indicar resíduos de carbono devido à queima incompleta, à oxidação durante o resfriamento ou à volatilização de um acessório. A maneira mais rápida de separá-los é uma comparação controlada: dispare uma peça limpa sem outra carga e com incubadores novos. Se a descoloração desaparecer, a atmosfera do forno está boa e o problema reside na carga ou no ligante.
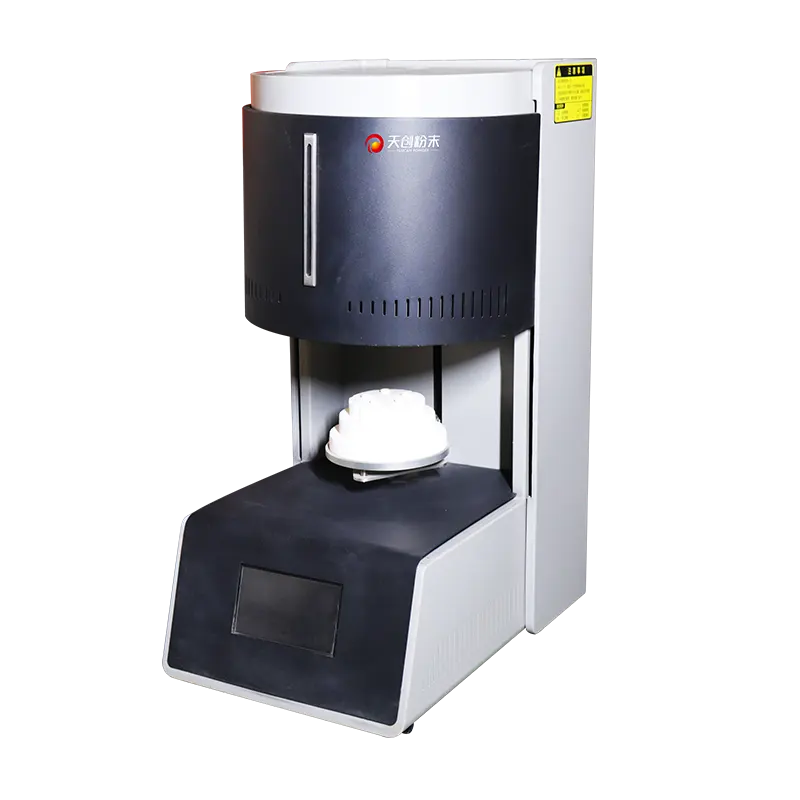
Os detalhes de configuração variam entre os modelos. A capacidade da atmosfera, o tipo de elemento e o controle da zona devem corresponder ao material que está sendo queimado.
Lendo uma especificação de forno de sinterização em relação ao seu processo
As planilhas de dados do forno tendem a listar a temperatura máxima primeiro, e os compradores tendem a lê-las primeiro. O número mais útil é a temperatura de trabalho contínua na qual os elementos de aquecimento e o isolamento têm uma vida útil aceitável, porque funcionar no máximo absoluto reduz a vida útil do elemento e aumenta o custo de manutenção. Um forno classificado bem acima da temperatura de processo pretendida deixa espaço para o envelhecimento do elemento e para trabalhos ocasionais em temperaturas mais altas; um classificado exatamente na temperatura do processo não deixa nenhum.
Além da classificação de temperatura, cinco áreas de especificação são mapeadas diretamente nas variáveis do processo discutidas acima:
- Volume da câmara e dimensões utilizáveis — o espaço disponível após contabilização de incubadores, acessórios e folgas de elementos, e não o volume interno bruto.
- Uniformidade e controle de zona — como o valor foi medido, a que temperatura e com que carga; se múltiplas zonas de controle permitem que o perfil seja ajustado.
- Rampa controlada e capacidade de resfriamento — se o controlador pode executar os segmentos lentos exigidos pelo esgotamento e pelo resfriamento e se o resfriamento é gerenciado passivamente ou ativamente.
- Gestão da atmosfera e dos gases — arranjo de entrada e exaustão, vedação e se a configuração é adequada à química do material.
- Instrumentação e registros — tipo e localização do termopar, proteção contra superaquecimento e registro de dados adequado para rastreabilidade.
Uma plataforma como a Forno de sinterização T-Bright Plus deve ser avaliado em relação ao ciclo real e não em relação a uma lista de verificação genérica: o perfil que você pretende executar, a parte maior e mais espessa que pretende disparar e a atmosfera que pretende usar. Essas três entradas restringem o campo mais rapidamente do que qualquer tabela de comparação.
Perguntas que vale a pena fazer antes da compra
Pergunte como a uniformidade foi medida e se o fabricante pode fornecer os dados da pesquisa. Pergunte quais consumíveis o forno precisa, com que frequência os elementos e termopares devem ser substituídos e qual é o prazo de entrega dessas peças. Pergunte se o controlador suporta programas multissegmentados com etapas de retenção e resfriamento controlado e se os programas podem ser bloqueados para evitar edições não autorizadas no chão de fábrica. Pergunte sobre os requisitos de utilidade, roteamento de exaustão e rejeição de calor para a sala, uma vez que geralmente determinam onde o forno pode ser instalado fisicamente.
Por fim, pergunte o que acontece durante uma interrupção de energia. Um forno que esfria descontroladamente a partir de 1.400 °C pode arruinar uma carga e sobrecarregar seus próprios elementos; um controlador que segura a câmara com segurança ou reinicia um segmento definido vale muito dinheiro para evitar sucata.
Defeitos comuns e o que eles geralmente apontam
Os padrões de defeitos são mais informativos do que as descrições dos defeitos. A tabela abaixo relaciona os sintomas pós-disparo mais frequentes à área de processo provavelmente responsável, com a primeira verificação que geralmente resolve a questão.
| Sintoma | Causa provável | Primeira verificação |
|---|---|---|
| Deformação ou flacidez | Overfiring, suporte irregular ou um levantador que suavizou | Compare a densidade disparada com o alvo e inspecione o nivelamento da incubadora |
| Rachaduras após resfriamento | Rampa ou taxa de resfriamento muito rápida para a espessura da seção | Reduza pela metade as taxas de aquecimento e resfriamento através do intervalo sensível e repita |
| Superfície calcária de baixa densidade | Manter a temperatura ou tempo de imersão insuficiente; contaminação | Dispare um cupom a +25 °C com a mesma imersão e meça a densidade |
| Bolhas ou vazios internos | Queimadura do aglutinante muito rápida ou troca gasosa deficiente | Diminua a rampa através da janela de esgotamento e reduza a densidade de carga |
| Descoloração | Resíduos de carbono, oxidação durante o resfriamento ou voláteis de fixação | Dispare uma parte sozinha com incubadores limpos |
| Dispersão dimensional em um lote | Temperatura da câmara não uniforme ou carregamento irregular | Execute uma pesquisa de câmara carregada com termopares em diversas posições |
| Crescimento exagerado de grãos | Mantenha a temperatura muito alta ou mergulhe muito além do platô | Encurte a imersão e verifique novamente a densidade antes de baixar a temperatura |
Dois ou três sintomas que aparecem juntos restringem ainda mais o diagnóstico. O empenamento e o crescimento exagerado dos grãos apontam para queima excessiva; empenamento mais pontos de densidade normal para apoio e prática de carregamento; baixa densidade mais descoloração apontam para a atmosfera e contaminação, e não para a programação.
Validação, manutenção e correspondência do forno com a peça
Um forno de sinterização flutua lentamente. Os termopares envelhecem, os elementos mudam a resistência à medida que se degradam, o isolamento absorve contaminantes e as vedações das portas se comprimem. Nada disso se anuncia; aparece como um lote ligeiramente errado, depois outro. Uma rotina programada detecta o desvio antes de chegar à produção:
- Inspecione a câmara sob uma carga representativa pelo menos anualmente e após qualquer substituição de elemento ou termopar.
- Rastreie a resistência do elemento e o consumo de energia por segmento; uma tendência ascendente prevê o fracasso antes que aconteça.
- Calibre o termopar de controle em um intervalo fixo e guarde o certificado junto com os registros do forno.
- Inspecione o isolamento, as vedações e os acessórios quanto a contaminação e danos mecânicos em cada serviço de elemento.
- Mantenha um registro que relacione cada lote com seu programa de ciclo, disposição de carga e resultados medidos.
Esse registro é o que transforma um forno de caixa preta em um instrumento de processo. É também a maneira mais rápida de responder à pergunta que surge após cada troca de material: mudou o pó ou mudou o forno?
Combinar um forno com uma peça é, em última análise, uma questão de margens. A câmara deve ser grande o suficiente para carregar sem aglomeração, a classificação de temperatura deve ficar acima do ponto de ajuste de trabalho com espaço para o envelhecimento do elemento, o sistema de controle deve ser capaz de executar os segmentos lentos que a queima e o resfriamento exigem, e a configuração da atmosfera deve se adequar à química do material e não à conveniência da compra. Quando falta alguma dessas margens, o processo será executado no limite de sua capacidade, e os processos no limite de capacidade produzem exatamente o tipo de defeitos intermitentes e difíceis de explicar que consomem a maior parte do tempo de engenharia.
Para laboratórios e equipes de produção que trabalham nessas decisões, o TENCAN série de forno de sinterização é um local razoável para comparar configurações com um ciclo definido. A conversa produtiva não é sobre qual forno atinge o número mais alto em uma planilha de dados, mas sobre qual câmara, arquitetura de controle e arranjo de atmosfera podem repetir o perfil que seu material realmente precisa, lote após lote, com manutenção que você pode planejar.