
Leitfaden zur Temperaturregelung des Sinterofens
Ein Sinterzyklus kann genau dem Rezept folgen und trotzdem eine Schale mit Teilen liefern, die verzogen, kreidig oder einen Farbton dunkler sind als die Charge davor. Der Ofen hat getan, was ihm gesagt wurde. Das Problem liegt normalerweise irgendwo zwischen dem Sollwert und dem Teil: bei der Heizrampe, der Art und Weise, wie die Ladung gestapelt wurde, der Atmosphäre in der Kammer oder der stillen Annahme, dass ein Thermoelement für die gesamte heiße Zone spricht.
Sintern ist ein Diffusionsprozess und die Diffusion ist empfindlich gegenüber Zeit, Temperatur und lokalen Bedingungen und kann nicht durch einen einzelnen Sollwert erfasst werden. Im Folgenden wird der Zyklus in der Reihenfolge aufgeschlüsselt, in der er auf das Teil einwirkt, und dann gezeigt, wie eine Ofenspezifikation anhand dieser Variablen mithilfe von gelesen wird T-Bright Plus Sinterofen von Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) als Arbeitsreferenz.
Was das Sintern mit einem Pulverpresskörper macht
Ein gepresster oder gegossener Pulverkörper bildet sich, wobei etwa die Hälfte seines Volumens von Partikeln und der Rest von Poren eingenommen wird. Durch das Sintern wird ein Großteil dieser Porosität entfernt, ohne dass das Material schmilzt. Die treibende Kraft ist die Oberflächenenergie: Feine Partikel und gekrümmte Hälse transportieren überschüssige Energie, und bei erhöhter Temperatur wandern Atome, um diese Energie zu senken, indem sie Hälse bilden, Poren runden und die Teilchenzentren näher zusammenziehen.
Da der Mechanismus eher auf Diffusion als auf Strömung beruht, schrumpft der Kompaktkörper. Bei vielen technischen Keramiken liegt die lineare Schrumpfung über einen gesamten Zyklus irgendwo im Bereich von 15–20 %, der tatsächliche Wert hängt jedoch von der Pulversorte, der Partikelgrößenverteilung, der Pressdichte, dem Bindemittelgehalt und dem angewendeten Zeit-Temperatur-Zeitplan ab. Diese Abhängigkeit ist der Grund, warum die Schrumpfung ein Prozessergebnis und keine feste Materialkonstante ist und warum zwei Lieferanten, die das gleiche Nennrezept verwenden, am Ende unterschiedliche Brennmaße erhalten können.
Die drei Phasen, die über das Ergebnis entscheiden
Im Anfangsstadium bilden die Partikel Kontakthälse und der Pressling gewinnt bei sehr geringen Dimensionsänderungen an Festigkeit. Im Zwischenstadium werden die Poren glatter und miteinander verbundene Kanäle schließen sich; Hier nimmt die meiste Dichte zu und die größte Schrumpfung findet hier statt. Im Endstadium wird die verbleibende Porosität an den Korngrenzen und im Korninneren isoliert und die weitere Verdichtung konkurriert direkt mit dem Kornwachstum. Wenn man die Endstufe zu stark vorantreibt, erhält man etwas mehr Dichte auf Kosten gröberer Körner, was je nach Material zu einer Verschlechterung der Festigkeit, der Lichtdurchlässigkeit oder der elektrischen Eigenschaften führen kann.
Was Sintern nicht beheben kann
Ein Sinterofen kann weder einen beim Pressen entstandenen Dichtegradienten korrigieren noch Bindemittel entfernen, das nie entweichen konnte. Laminierungen durch schlechte Pulverfüllung, harte Stellen durch ungleichmäßige Feuchtigkeit und Dichteunterschiede bei einem großen Pressling überleben den Brennzyklus und verstärken sich oft beim Schrumpfen. Wenn nach dem Brennen ein Defekt auftritt, lohnt es sich zu fragen, ob der Ofen ihn verursacht oder ihn lediglich offenbart hat.
Heizrate: Wo die meisten Zyklen gewonnen oder verloren werden
Die Heizrate steuert, wie groß der Temperaturunterschied innerhalb eines Teils zu jedem Zeitpunkt ist. Ein 20 mm dicker Keramikabschnitt, der mit 10 °C/min erhitzt wird, ist an seiner Oberfläche deutlich heißer als im Kern; Die Oberfläche versucht zunächst zu schrumpfen, während der Kern sie zurückhält. Die entstehende Spannung baut sich entweder unschädlich ab oder es entsteht ein Riss, der erst nach dem Abkühlen sichtbar wird. Dickere Abschnitte, größere Lasten und Teile mit plötzlichen Querschnittsänderungen tolerieren eine weitaus geringere Rampenrate als dünne Abschnitte.
Es gibt auch einen Fußbodenheizungstarif. Ein sehr langsames Hochfahren während des gesamten Zyklus ist sicher, aber unproduktiv, blockiert den Ofen und kann das Kornwachstum bei Zwischentemperaturen verlängern. Das praktische Ziel ist die schnellste Rampe, die sowohl das Teil als auch der Ofen akzeptieren können, mit absichtlich langsamen Abschnitten, wo die Physik dies erfordert.
Die Entfernung des Bindemittels ist ein separates Problem
Organische Bindemittel, Schmiermittel und Dispergiermittel brennen weit unterhalb der Sintertemperatur aus, je nach Chemie üblicherweise im Bereich von 200–600 °C. Diese Phase wird durch die Diffusion von Zersetzungsprodukten aus dem Kompaktkörper und nicht durch Wärmeübertragung bestimmt und ist daher normalerweise der langsamste Teil des Anstiegs: Bruchteile eines Grads pro Minute in einigen Zeitplänen, einige Grad pro Minute in anderen. Beim zu schnellen Durchschreiten des Ausbrennfensters wird Gas im Körper eingeschlossen, wodurch Blasen, innere Hohlräume oder Kohlenstoffrückstände entstehen, die später die Verdichtung beeinträchtigen und das gebrannte Teil verfärben.
Burnout belastet auch die Kammer. Zersetzungsprodukte müssen durch Luft- oder Atmosphärenströmung weggeschwemmt werden, und ein Ofen mit überfüllter Ladung und schwachem Austausch kann diese Spezies länger als erwartet in der Nähe der Teile halten. In vielen Werkstätten besteht die Lösung nicht darin, die Temperatur länger zu halten, sondern in einem langsameren Anstieg und einem besseren Gasaustausch durch die heiße Zone.
Wärmegradienten zwischen der Wanne und dem Teil
Ein Kontrollthermoelement meldet die Temperatur an einem Punkt, häufig in der Nähe eines Heizelements oder in einem Schutzrohr. Die Teile sitzen irgendwo anders, auf Setzern mit eigener thermischer Masse, in einer Kammer mit eigenem Zirkulationsmuster. Während einer schnellen Rampe kann der Unterschied zwischen der gemeldeten Temperatur und der tatsächlichen Teiletemperatur mehrere zehn Grad betragen; Während einer Warteschleife wird es geschlossen. Aus diesem Grund verhält sich ein Zyklus, der in einem leeren Ofen gut funktioniert, möglicherweise anders, wenn die Kammer voll beladen ist, und die Rampenraten sollten immer mit der tatsächlichen Lastgeometrie validiert werden.
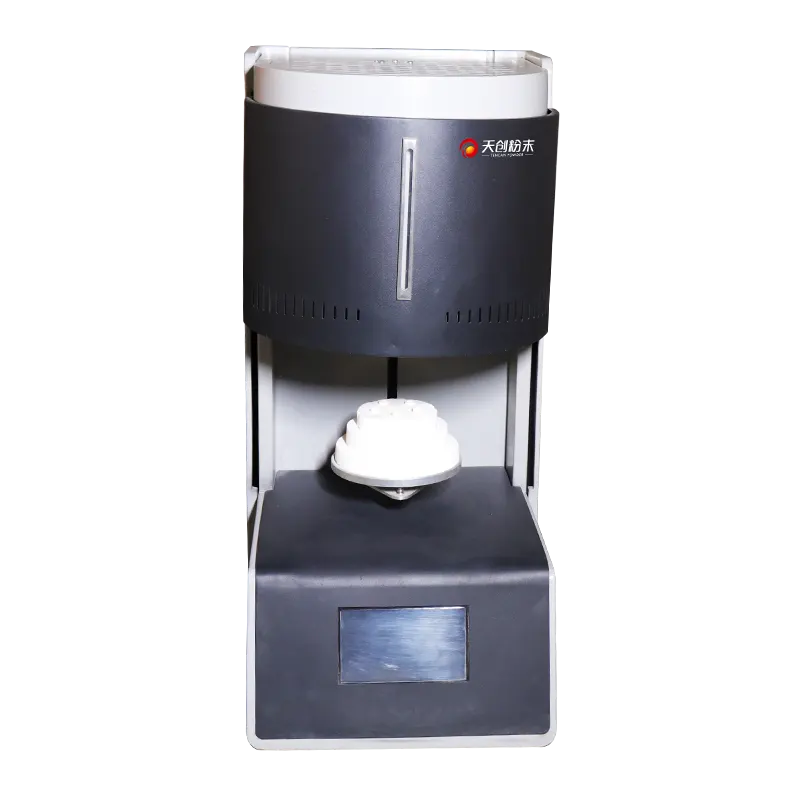
Der T-Bright Plus Sinterofen. Kammergröße, Elementtyp und Steuerungskonfiguration sollten anhand der veröffentlichten Spezifikation für das in Betracht gezogene Modell bestätigt werden.
Haltetemperatur, Einweichzeit und Verdichtungsfenster
Die Haltetemperatur ist der stärkste Einflussfaktor auf die Enddichte, weshalb sie mehr Vorsicht verdient, als es normalerweise der Fall ist. Verdichtung und Kornwachstum haben die gleiche thermische Aktivierung, sodass jede Temperaturerhöhung beide beschleunigt. Eine kleine Anpassung nach oben, die ein Dichteproblem löst, kann gleichzeitig die Korngröße über den Punkt hinaus erhöhen, an dem Festigkeit oder optische Leistung akzeptabel sind.
Die Einweichzeit wirkt sich in die gleiche Richtung aus, allerdings mit abnehmendem Ertrag. Zu Beginn des Laderaums steigt die Dichte schnell an; später flacht die Kurve ab, während das Kornwachstum stetig anhält. Das praktische Einweichen ist der Punkt, an dem die Dichte im Wesentlichen ein Plateau erreicht hat. Das Halten über diesen Punkt hinaus verursacht zusätzliche Energiekosten und Schäden an der Mikrostruktur, ohne einen Mehrwert zu schaffen.
Bei vielen Oxidkeramiken liegen die Sintertemperaturen im Bereich von 1.200–1.600 °C, dies ist jedoch eine weit gefasste Verallgemeinerung. Feuerfeste Karbide, transparente Keramik und Systeme auf Kupferbasis befinden sich in sehr unterschiedlichen Fenstern, und jeder Materiallieferant veröffentlicht einen empfohlenen Zeitplan, der als Ausgangspunkt und nicht als endgültige Antwort betrachtet werden sollte.
Führen Sie einen Stufentest durch, anstatt zu raten
Wenn ein Zyklus angepasst werden muss, ist jeweils eine Variable schneller als die Intuition. Eine praktikable Sequenz sieht so aus:
- Brennen Sie drei bis fünf identische Coupons bei der aktuellen Haltetemperatur mit unterschiedlichen Einweichzeiten, beispielsweise 1 Stunde, 2 Stunden und 4 Stunden.
- Messen Sie die Schüttdichte, die lineare Schrumpfung und die gebrannten Abmessungen für jeden Coupon und zeichnen Sie die Werte anhand des Zeitplans auf, der sie erstellt hat.
- Wiederholen Sie den Vorgang bei einer Temperatur von 25–50 °C über und unter dem aktuellen Sollwert und halten Sie die Einweichzeit konstant.
- Schneiden Sie eine Probe aus jedem Zustand und prüfen Sie die Korngröße und Porenmorphologie, nicht nur die Dichte.
Vier bis sechs Brände definieren das Fenster normalerweise gut genug, um Produktionsgrenzen festzulegen. Die Daten bilden auch die Grundlage für die Beurteilung, ob es sich bei einer späteren Drift um einen Materialwechsel oder einen Ofenwechsel handelt.
Kühlung, Gleichmäßigkeit und Lastpraxis
Beim Abkühlen wird die Eigenspannung eingestellt. Ein perfekt verdichtetes Teil kann immer noch reißen, sich verziehen oder Oberflächenfehler entwickeln, wenn es zu schnell einer Phasenumwandlung oder einem steilen Wärmegradienten unterzogen wird. Dicke Abschnitte und Baugruppen aus gemischten Materialien sind am stärksten gefährdet, da sich ihre Komponenten unterschiedlich schnell zusammenziehen. Ein gängiger Kompromiss ist die kontrollierte Abkühlung mit einigen Grad pro Minute durch das empfindliche Intervall, gefolgt von einer schnelleren Abkühlung darunter. Das genaue Intervall hängt vom Material ab und sollte den Daten des Lieferanten oder einer Abkühlratenstudie an realen Teilen entnommen werden.
Die Gleichmäßigkeit der Temperatur verdient die gleiche Aufmerksamkeit. Hersteller geben in der Regel einen Gleichmäßigkeitswert an, der in einer leeren oder leicht beladenen Kammer bei einer bestimmten Temperatur gemessen wird. Unter Last ist dieser Wert optimistisch. Heizelemente strahlen auf die nächstgelegenen Oberflächen, sodass Teile in der Nähe einer Wand oder eines Elements heißer werden als Teile in der Mitte. dichte Setzer absorbieren Wärme und verlangsamen die Reaktion dessen, was darauf sitzt; und eine von Kante zu Kante gepackte Kammer schränkt die Zirkulation ein. Das Ergebnis ist eine Charge mit einem Dichtegradienten von außen nach innen, der sich häufig eher als Dimensionsstreuung als als offensichtlicher Fehler zeigt.
Setter, Tiegel und die überfüllte Kammer
Jeder im Ofen platzierte Gegenstand wird Teil des thermischen Systems. Setter und Durchhänger sollten flach, temperaturstabil und von Durchlauf zu Durchlauf konstant sein; Ein Wechsel des Settermaterials verändert den Zyklus. Die Teile sollten beabstandet sein, um Strahlung und Gasaustausch zu ermöglichen, von Elementwänden und Türkanten ferngehalten und in der Zone positioniert werden, in der der Ofen tatsächlich untersucht wurde. Wenn ein Ofen über mehrere Kontrollzonen verfügt, sollte der Beladungsplan diese berücksichtigen, anstatt die Kammer als einen einzigen einheitlichen Kasten zu behandeln.
Das Aufzeichnen der Ladungsanordnung zusammen mit den Zyklusdaten kostet eine Minute und spart später Stunden. Wenn ein Stapel fehlschlägt, ist die erste nützliche Frage normalerweise, ob er auf die gleiche Weise platziert wurde wie der Stapel, der bestanden hat.
Atmosphäre, Kontamination und Aussehen der Teile
Die Atmosphäre bestimmt, womit die Oberfläche des Teils reagiert. Für viele Oxidkeramiken ist Luft ausreichend; Inertgas oder Vakuum ist dort erforderlich, wo Oxidation, Restkohlenstoff oder Stickstoffaufnahme das Material beschädigen würden. Bei der Wahl geht es nicht nur um die Chemie bei der Haltetemperatur. Während des Ausbrennens ist die Kammer voller reaktiver organischer Fragmente, und während des Abkühlens ist das Teil immer noch heiß genug, um zu oxidieren oder Spezies zu absorbieren, wenn die Atmosphäre gewechselt oder die Kammer frühzeitig geöffnet wird.
Verunreinigungen entstehen in der Regel an drei Stellen: den Heizelementen und der Isolierung, den Setzern und Tiegeln sowie den Teilen selbst. Feuerfeste Isolierungen, die frühere Chargen absorbiert haben, können für lange Zeit Spezies freisetzen. Dies ist ein Grund dafür, dass ein Ofen, in dem ein gefärbtes oder dotiertes Material lief, nicht für einen sauberen Ofen ohne Konditionierungslauf verwendet werden sollte. Tiegel sollten einer materiellen Familie gewidmet sein. Elemente und Vorrichtungen verschlechtern sich und ihre Abbauprodukte gelangen auf das Werkstück.
Verfärbungen sind oft das erste sichtbare und am wenigsten diagnostische Symptom. Ein grauer oder gelber Farbton kann auf Kohlenstoffrückstände durch unvollständiges Ausbrennen, auf Oxidation beim Abkühlen oder auf Verflüchtigung aus einer Vorrichtung hinweisen. Der schnellste Weg, diese zu trennen, ist ein kontrollierter Vergleich: Brennen Sie ein sauberes Teil ohne andere Ladung und frische Setter. Wenn die Verfärbung verschwindet, ist die Ofenatmosphäre in Ordnung und das Problem liegt in der Ladung oder im Bindemittel.
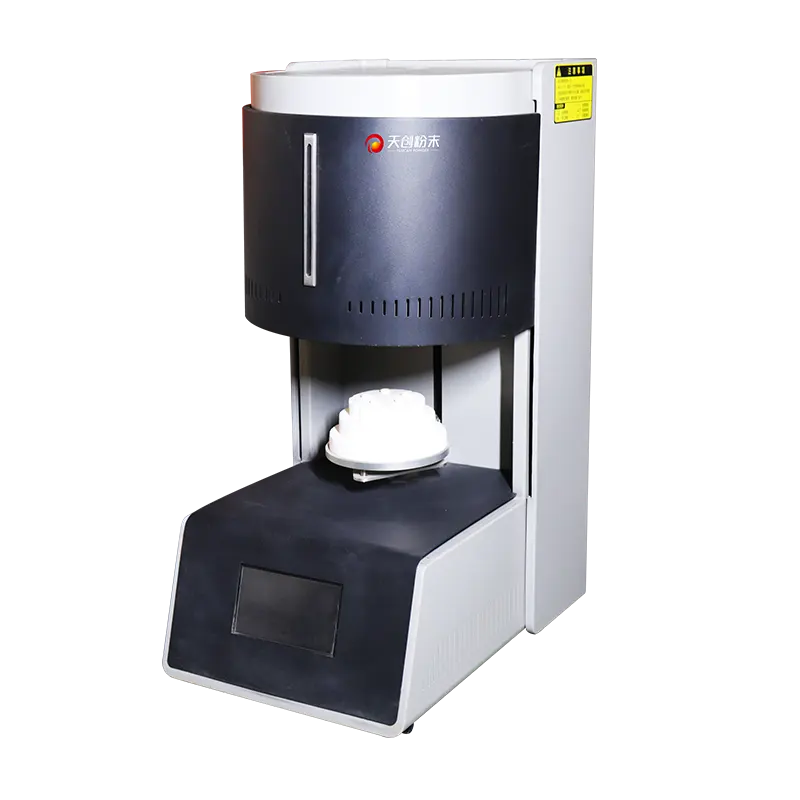
Konfigurationsdetails variieren zwischen den Modellen. Atmosphärenfähigkeit, Elementtyp und Zonenkontrolle sollten auf das zu verbrennende Material abgestimmt sein.
Lesen Sie eine Sinterofenspezifikation für Ihren Prozess
In den Datenblättern von Öfen wird in der Regel zuerst die maximale Temperatur aufgeführt, und Käufer neigen dazu, diese zuerst zu lesen. Die sinnvollere Zahl ist die Dauerbetriebstemperatur, bei der die Heizelemente und die Isolierung eine akzeptable Lebensdauer haben, da der Betrieb mit dem absoluten Maximum die Lebensdauer der Elemente verkürzt und die Wartungskosten erhöht. Ein Ofen, dessen Nennleistung deutlich über der vorgesehenen Prozesstemperatur liegt, lässt Spielraum für die Alterung der Elemente und für gelegentliche Arbeiten bei höheren Temperaturen. eine genau auf die Prozesstemperatur ausgelegte lässt keine übrig.
Über die Temperaturbewertung hinaus sind fünf Spezifikationsbereiche direkt auf die oben diskutierten Prozessvariablen zurückzuführen:
- Kammervolumen und nutzbare Abmessungen — der verfügbare Raum nach Berücksichtigung von Einrichtern, Einbauten und Abstand zu Elementen, nicht das Bruttoinnenvolumen.
- Gleichmäßigkeit und Zonenkontrolle — wie die Figur gemessen wurde, bei welcher Temperatur und mit welcher Belastung; ob mehrere Kontrollzonen eine Optimierung des Profils ermöglichen.
- Kontrollierte Rampen- und Kühlfähigkeit — ob der Controller die langsamen Segmente ausführen kann, die für Burnout und Kühlung erforderlich sind, und ob die Kühlung passiv oder aktiv verwaltet wird.
- Atmosphären- und Gasmanagement — Einlass- und Auslassanordnung, Abdichtung und ob die Konfiguration zur Materialchemie passt.
- Instrumentierung und Schallplatten — Thermoelementtyp und -ort, Übertemperaturschutz und Datenprotokollierung zur Rückverfolgbarkeit.
Eine Plattform wie die T-Bright Plus Sinterofen sollte anhand des tatsächlichen Zyklus und nicht anhand einer generischen Checkliste bewertet werden: das Profil, das Sie ausführen möchten, der größte und dickste Teil, den Sie abfeuern möchten, und die Atmosphäre, die Sie verwenden möchten. Diese drei Eingaben grenzen das Feld schneller ein als jede Vergleichstabelle.
Fragen, die es wert sind, vor dem Kauf gestellt zu werden
Fragen Sie, wie die Gleichmäßigkeit gemessen wurde und ob der Hersteller die Umfragedaten bereitstellen kann. Fragen Sie, welche Verbrauchsmaterialien der Ofen benötigt, wie oft Elemente und Thermoelemente voraussichtlich ausgetauscht werden und wie lange die Vorlaufzeit für diese Teile ist. Fragen Sie, ob die Steuerung Mehrsegmentprogramme mit Halteschritten und kontrollierter Kühlung unterstützt und ob Programme gesperrt werden können, um unbefugte Änderungen in der Werkstatt zu verhindern. Erkundigen Sie sich nach den Versorgungsanforderungen, der Abluftführung und der Wärmeabfuhr in den Raum, da diese oft bestimmen, wo der Ofen physisch installiert werden kann.
Fragen Sie abschließend, was bei einem Stromausfall passiert. Ein Ofen, der unkontrolliert ab 1.400 °C abkühlt, kann eine Ladung ruinieren und die eigenen Elemente belasten; Eine Steuerung, die die Kammer sicher hält oder ein definiertes Segment neu startet, ist bei der Ausschussvermeidung echtes Geld wert.
Häufige Mängel und worauf sie normalerweise hinweisen
Fehlermuster sind aussagekräftiger als Fehlerbeschreibungen. In der folgenden Tabelle werden die häufigsten Symptome nach dem Brennen mit dem Prozessbereich verknüpft, der am wahrscheinlichsten dafür verantwortlich ist. Die erste Überprüfung klärt die Frage normalerweise.
| Symptom | Wahrscheinliche Ursache | Erster Check |
|---|---|---|
| Verziehen oder Durchhängen | Überfeuerung, ungleichmäßige Unterstützung oder ein Setter, der weicher wird | Vergleichen Sie die gebrannte Dichte mit dem Ziel und überprüfen Sie die Ebenheit des Setters |
| Risse nach dem Abkühlen | Rampe oder Abkühlrate zu schnell für die Abschnittsdicke | Halbieren Sie die Heiz- und Kühlraten im empfindlichen Intervall und wiederholen Sie den Vorgang |
| Kalkige Oberfläche mit geringer Dichte | Haltetemperatur oder Einweichzeit unzureichend; Kontamination | Brennen Sie einen Probekörper bei +25 °C mit der gleichen Einweichzeit und messen Sie die Dichte |
| Blasen oder innere Hohlräume | Zu schnelles Ausbrennen des Bindemittels oder schlechter Gasaustausch | Verlangsamen Sie die Rampe durch das Burnout-Fenster und reduzieren Sie die Lastdichte |
| Verfärbung | Kohlenstoffrückstände, Oxidation beim Abkühlen oder flüchtige Bestandteile der Vorrichtung | Einen Teil einzeln mit sauberem Setter brennen |
| Dimensionsstreuung über eine Charge | Ungleichmäßige Kammertemperatur oder ungleichmäßige Beladung | Führen Sie eine Untersuchung einer belasteten Kammer mit Thermoelementen an mehreren Positionen durch |
| Übertriebenes Kornwachstum | Temperatur zu hoch halten oder weit über das Plateau hinaus einweichen | Verkürzen Sie die Einweichzeit und überprüfen Sie die Dichte erneut, bevor Sie die Temperatur senken |
Das gleichzeitige Auftreten von zwei oder drei Symptomen grenzt die Diagnose weiter ein. Verwerfungen und übermäßiges Kornwachstum deuten auf Überfeuerung hin; Verziehen plus normale Dichtepunkte zur Unterstützung und Belastungsübung; Geringe Dichte und Verfärbung deuten eher auf Atmosphäre und Kontamination als auf den Zeitplan hin.
Validierung, Wartung und Anpassung des Ofens an das Teil
Ein Sinterofen driftet langsam. Thermoelemente altern, Elemente ändern ihren Widerstand, wenn sie sich verschlechtern, die Isolierung absorbiert Verunreinigungen und Türdichtungen werden zusammengedrückt. Nichts davon kündigt sich an; Es erscheint als eine Charge, die leicht abweicht, dann als eine weitere. Eine geplante Routine erkennt die Abweichung, bevor sie in Produktion geht:
- Untersuchen Sie die Kammer mindestens einmal jährlich und nach jedem Element- oder Thermoelementaustausch unter einer repräsentativen Belastung.
- Gleiselementwiderstand und Leistungsaufnahme pro Segment; Ein steigender Trend sagt ein Scheitern voraus, bevor es eintritt.
- Kalibrieren Sie das Steuerthermoelement in festgelegten Abständen und bewahren Sie das Zertifikat zusammen mit den Ofenunterlagen auf.
- Überprüfen Sie bei jeder Elementwartung Isolierung, Dichtungen und Vorrichtungen auf Verunreinigungen und mechanische Schäden.
- Führen Sie ein Protokoll, das jede Charge mit ihrem Zyklusprogramm, der Beladungsanordnung und den Messergebnissen verknüpft.
Dieses Protokoll ist es, das einen Ofen von einer Blackbox in ein Prozessinstrument verwandelt. Es ist auch der schnellste Weg, die Frage zu beantworten, die sich nach jedem Materialwechsel stellt: Hat sich das Pulver oder der Ofen geändert?
Die Anpassung eines Ofens an ein Teil ist letztendlich eine Frage der Margen. Die Kammer sollte groß genug sein, um ohne Gedränge geladen zu werden, die Temperatur sollte über dem Arbeitssollwert liegen und Raum für Elementalterung lassen, das Steuerungssystem sollte in der Lage sein, die langsamen Abschnitte auszuführen, die Ausbrennen und Abkühlen erfordern, und die Atmosphärenkonfiguration sollte eher der Chemie des Materials als der Bequemlichkeit des Kaufs entsprechen. Wo einer dieser Spielräume fehlt, läuft der Prozess an der Grenze seiner Leistungsfähigkeit, und Prozesse am Rande der Leistungsfähigkeit erzeugen genau die Art von zeitweiligen, schwer zu erklärenden Fehlern, die die meiste Entwicklungszeit in Anspruch nehmen.
Für Labore und Produktionsteams, die diese Entscheidungen durcharbeiten, ist die TENCAN Sinterofenserie ist ein sinnvoller Ort, um Konfigurationen mit einem definierten Zyklus zu vergleichen. Bei einem produktiven Gespräch geht es nicht darum, welcher Ofen die höchste Zahl auf einem Datenblatt erreicht, sondern darum, welche Kammer, Steuerungsarchitektur und Atmosphärenanordnung das Profil, das Ihr Material tatsächlich benötigt, Charge für Charge wiederholen kann, mit einer Wartung, die Sie einplanen können.