
焼結炉温度管理ガイド
焼結サイクルはレシピに正確に従いながらも、反っていたり、白っぽくなったり、前のバッチよりも色合いが濃い部品のトレイを提供することができます。炉は言われたことを実行しました。問題は通常、設定値と部品の間のどこかにあります。加熱ランプ、負荷の積み重ね方、チャンバー内の雰囲気、または 1 つの熱電対がホット ゾーン全体を表すという静かな思い込みなどです。
焼結は拡散プロセスであり、拡散は単一の設定値では捉えることができないほど、時間、温度、および局所条件の影響を受けます。以下では、サイクルを部品に作用する順序で分解し、次に、これらの変数に対して炉の仕様を読み取る方法を示します。 T-ブライトプラス焼結炉 長沙天創粉体技術有限公司より (TENCAN) 作業上の参考として。
焼結が粉末成形体に与える影響
プレスまたはキャストされた粉末体は、その体積のおよそ半分が粒子で占められ、残りが細孔で占められた状態で形成されます。焼結により、材料を溶かさずに多孔性のほとんどが除去されます。原動力は表面エネルギーです。微粒子と湾曲したネックは過剰なエネルギーを運び、高温では原子が移動してネックを作り、細孔を丸め、粒子の中心を近づけることによってエネルギーを下げます。
メカニズムが流動ではなく拡散であるため、成形体は収縮します。多くの工業用セラミックでは、全サイクルにわたる線形収縮は 15 ~ 20% の範囲内に収まりますが、実際の数値は粉末グレード、粒度分布、プレス密度、バインダー含有量、および適用される時間と温度のスケジュールによって異なります。この依存性が、収縮が材料の固定定数ではなくプロセスの出力である理由、また、同じ公称レシピを実行している 2 つのサプライヤーが最終的に異なる焼成寸法になる可能性がある理由です。
勝敗を決める3つのステージ
初期段階では、粒子が接触ネックを形成し、成形体は寸法変化がほとんどなく強度が増します。中間段階では、毛穴はより滑らかになり、相互接続されたチャネルは閉じます。ここでほとんどの密度が得られ、ほとんどの収縮が発生します。最終段階では、残っている気孔が粒界および粒内で分離され、さらなる緻密化が粒の成長と直接競合します。最終段階を強く押しすぎると、粒子が粗くなる代わりに密度が少し高くなりますが、材料によっては強度、半透明性、または電気的特性が低下する可能性があります。
焼結では解決できないもの
焼結炉では、プレス中に発生する密度勾配を修正することはできません。また、逃がす機会が与えられなかった結合剤を除去することもできません。不十分な粉末充填による積層、不均一な水分によるハードスポット、および大きな成形体の密度変動はすべて焼成サイクルを経ても残り、収縮中に増幅することがよくあります。焼成後に欠陥が現れた場合、炉がその欠陥を引き起こしたのか、単に欠陥が明らかになったのかを尋ねる価値があります。
加熱速度: ほとんどのサイクルが勝ったり負けたりする場所
加熱速度は、部品内部にその瞬間にどれだけの温度差が存在するかを制御します。厚さ 20 mm のセラミック部分を 10 °C/min で加熱すると、その表面は中心部よりもかなり熱くなります。表面が最初に収縮しようとしますが、コアがそれを抑制します。結果として生じる応力は、無害に緩和するか、冷却後にのみ見えるようになる亀裂の核を形成します。厚いセクション、大きな荷重、および断面が突然変化する部品では、薄いクーポンよりもはるかに低いランプレートを許容できます。
床暖房料金もあります。サイクル全体を通して非常にゆっくりと昇温することは安全ですが非生産的であり、炉を拘束し、中間温度での粒子の成長を延長する可能性があります。実際の目標は、部品と炉の両方が受け入れることができる最速のランプであり、物理学が要求する場合は意図的に遅いセグメントを使用します。
バインダーの除去は別の問題です
有機結合剤、潤滑剤、分散剤は、焼結温度よりかなり低い温度 (化学的性質にもよりますが、通常 200 ~ 600 ℃) で燃え尽きます。この段階は、熱伝達ではなく、成形体からの分解生成物の拡散によって支配されるため、通常、ランプの最も遅い部分になります。スケジュールによっては 1 分あたり 1 度の割合、他のスケジュールでは 1 分あたり数度になります。バーンアウト ウィンドウを急激に通過すると、本体内部にガスが閉じ込められ、ブリスター、内部空隙、または炭素残留物が生じ、後に緻密化が妨げられ、焼成部品が変色します。
バーンアウトはチャンバーにも負荷をかけます。分解生成物は空気流や大気の流れによって一掃される必要があり、負荷が集中し交換が弱い炉では、分解生成物が予想よりも長く部品の近くに保持される可能性があります。多くの店では、温度を長時間維持するのではなく、温度上昇を遅くし、ホットゾーンでのガス交換を改善することで解決しています。
トレイとパーツ間の温度勾配
制御熱電対は、多くの場合、発熱体の近くまたは保護チューブ内の 1 点の温度を報告します。部品は、独自の循環パターンを持つチャンバー内の、独自の熱質量を持つセッター上の別の場所に配置されます。高速ランプ中は、報告される温度と実際の部品温度との差が数十度になる場合があります。ホールド中は閉まります。これが、空の炉では良好に動作するサイクルが、チャンバーが完全に負荷されている場合には異なる動作をする可能性があり、ランプレートが常に実際の負荷ジオメトリで検証される必要がある理由です。
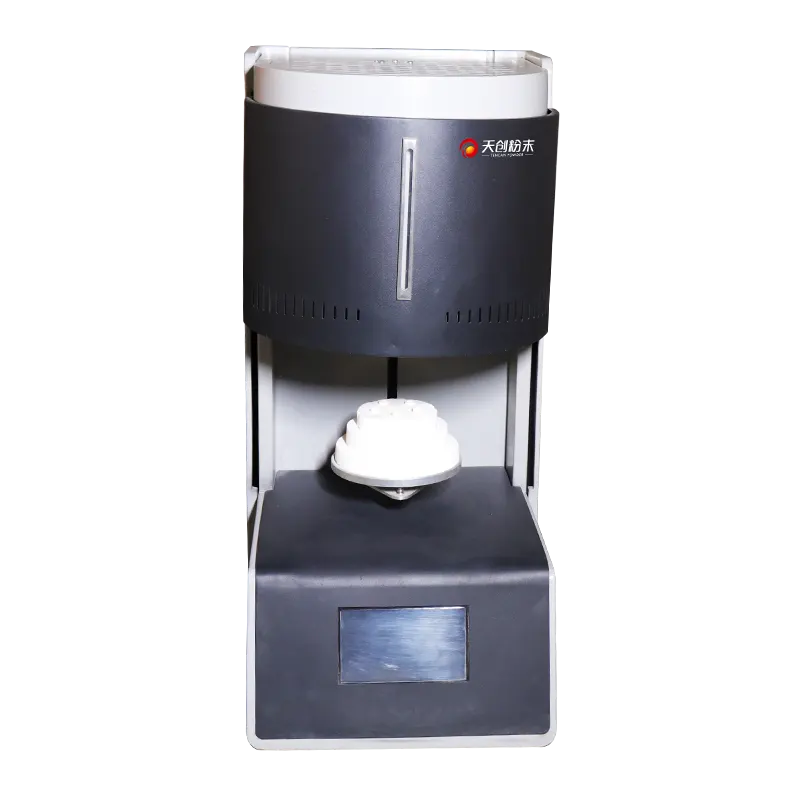
T-ブライトプラス焼結炉。チャンバーのサイズ、要素のタイプ、制御構成は、検討中のモデルの公開仕様と照らし合わせて確認する必要があります。
保持温度、浸漬時間、および緻密化ウィンドウ
保持温度は最終密度を決定する唯一の最も強力な手段であり、だからこそ通常よりも注意が必要です。緻密化と粒子成長は同じ熱活性化を共有するため、温度が上昇すると両方が加速されます。密度の問題を解決するためにわずかな上方調整を行うと、同時に粒子サイズが強度や光学性能が許容できる点を超えてしまう可能性があります。
ソーク時間は同じ方向に作用しますが、利益は減少します。ホールドの初期段階では密度が急速に上昇します。その後、粒子の成長が着実に続く一方で、曲線は平坦になります。実際の浸漬は、密度が本質的に頭打ちになるポイントです。それを超えて保持すると、付加価値が得られずにエネルギーコストと微細構造の損傷が増加します。
多くの酸化物セラミックの焼結温度は 1,200 ~ 1,600 °C の範囲に収まりますが、これは広範な一般化です。耐火物炭化物、透明セラミック、および銅ベースのシステムは非常に異なる枠に位置しており、各材料サプライヤーは最終的な答えではなく出発点として扱う必要がある推奨スケジュールを公開しています。
推測する代わりにステップ テストを実行する
サイクルの調整が必要な場合、一度に 1 つの変数を調整するほうが直観よりも速くなります。実行可能なシーケンスは次のようになります:
- 3 ~ 5 枚の同一クーポンを現在の保持温度で、たとえば 1 時間、2 時間、4 時間などの間隔をあけて浸漬時間で焼成します。
- 各クーポンのかさ密度、線収縮、焼成寸法を測定し、それらを製造したスケジュールに対して値を記録します。
- 浸漬時間を一定に保ちながら、現在の設定値より 25 ~ 50 °C 上下の温度で繰り返します。
- 各条件から 1 つのサンプルを切り出し、密度だけでなく粒子サイズと細孔形態を検査します。
通常、4 ~ 6 回の焼成で、生産限界を設定するのに十分なウィンドウが定義されます。このデータは、後のドリフトが材料の変更によるものなのか、炉の変更によるものなのかを判断するためのベースラインにもなります。
冷却、均一性、負荷の実践
冷却では残留応力が設定されます。完璧に緻密化した部品でも、相変態や急な熱勾配を急激に受けて引っ張ると、亀裂が入ったり、反ったり、表面に傷がついたりする可能性があります。混合材料の厚い部分とアセンブリは、それらのコンポーネントが異なる速度で収縮するため、最も露出されます。敏感な区間では毎分数度で冷却を制御し、その後それ以下ではより速く冷却することが一般的な妥協案です。正確な間隔は材料によって異なり、サプライヤーのデータまたは実際の部品の冷却速度の研究から得られる必要があります。
温度の均一性も同様に注目に値します。メーカーは通常、指定された温度で空のチャンバーまたは軽負荷のチャンバーで測定された均一性の数値を引用します。負荷がかかった状態では、この数字は楽観的です。発熱体は最も近い表面に放射するため、壁や要素に近い部分は中央の部分よりも熱くなります。密度の高いセッターは熱を吸収し、その上にあるものの反応を遅くします。チャンバーの端から端までが詰まっているため、循環が制限されます。その結果、バッチの外側から内側に密度勾配が生じます。これは、明らかな欠陥ではなく、寸法のばらつきとして現れることがよくあります。
セッター、るつぼ、そして混雑したチャンバー
炉内に置かれたすべてのアイテムは熱システムの一部になります。セッターとサガーは平らで、温度が安定しており、実行ごとに一貫している必要があります。セッターの材質を変えるとサイクルが変わります。部品は放射線とガス交換ができるように間隔をあけ、要素の壁やドアの端から離し、炉が実際に調査されたゾーンに配置する必要があります。炉に複数の制御ゾーンがある場合、負荷計画ではチャンバーを単一の均一なボックスとして扱うのではなく、それらを尊重する必要があります。
サイクルデータと一緒に負荷配置を記録するには 1 分のコストがかかりますが、その後は数時間を節約できます。バッチが失敗した場合、通常、最初に役立つ質問は、そのバッチが合格したバッチと同じ方法で配置されたかどうかです。
雰囲気、汚れ、部品の外観
雰囲気によって、部品の表面が何と反応するかが決まります。多くの酸化物セラミックには空気が適しています。酸化、残留炭素、または窒素の付着によって材料が損傷される可能性がある場合は、不活性ガスまたは真空が必要です。選択は、保持温度での化学反応だけを考慮したものではありません。バーンアウト中、チャンバーは反応性の有機破片で満たされており、冷却中も部品はまだ十分に高温であるため、雰囲気を切り替えたり、チャンバーを早めに開けたりすると、化学種が酸化または吸収される可能性があります。
汚染は通常、発熱体と断熱材、セッターとるつぼ、部品自体の 3 つの場所から発生します。以前のバッチを吸収した耐火断熱材は、長期間にわたって化学種を放出する可能性があります。これが、着色またはドープされた材料を運転した炉を、コンディショニング運転なしでクリーンな炉に使用すべきではない理由の 1 つです。るつぼはマテリアル ファミリ専用である必要があります。要素や備品は劣化し、その劣化生成物がワーク上に付着します。
変色は多くの場合、最初に目に見える症状であり、診断が最も困難な症状です。灰色または黄色の色合いは、不完全燃焼による炭素残留物、冷却中の酸化、または器具からの揮発を示している可能性があります。これらを分離する最も早い方法は、制御された比較です。他のロードや新しいセッターを使用せずに 1 つのクリーンなパーツを焼成します。変色が消えた場合、炉の雰囲気は良好であり、問題は負荷またはバインダーにあります。
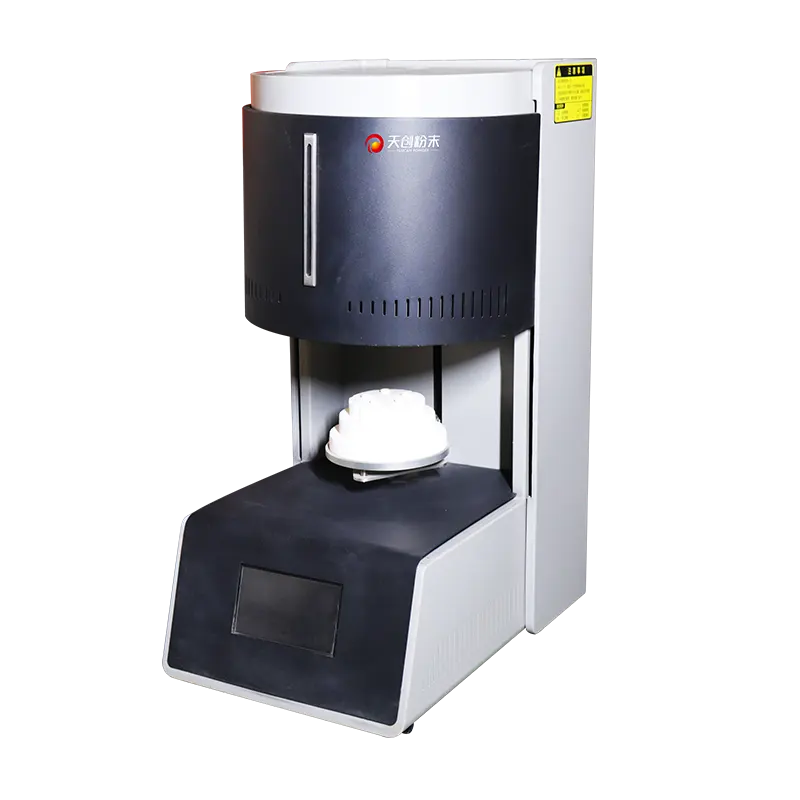
構成の詳細はモデルによって異なります。雰囲気能力、要素タイプ、およびゾーン制御は、焼成される材料に一致する必要があります。
焼結炉の仕様をプロセスに照らして読む
炉のデータシートには最高温度が最初に記載される傾向があり、購入者はそれを最初に読む傾向があります。絶対最大値で動作させると発熱体と断熱材の寿命が短くなり、メンテナンスコストが増加するため、より有用な数値は、発熱体と断熱材が許容可能な耐用年数を持つ連続動作温度です。意図したプロセス温度を十分に上回る定格の炉には、要素の老化や時折の高温作業のための余裕が残されています。プロセス温度で正確に評価されたものは何も残りません。
温度定格を超えて、5 つの仕様領域が上記のプロセス変数に直接マッピングされます。:
- チャンバー容積と使用可能な寸法 — 総内部容積ではなく、セッター、固定具、および要素からのクリアランスを考慮した後に利用可能なスペース。
- 均一性とゾーン制御 — この数値は、どのような温度で、どのような荷重でどのように測定されたのか。複数の制御ゾーンでプロファイルの調整を許可するかどうか。
- 制御されたランプと冷却機能 — バーンアウトと冷却に必要な低速セグメントをコントローラーが実行できるかどうか、冷却がパッシブに管理されるかアクティブに管理されるか。
- 雰囲気とガスの管理 — 吸気と排気の配置、シール、および構成が材料の化学的性質に適しているかどうか。
- 計測と記録 — 熱電対のタイプと位置、過熱保護、トレーサビリティに適したデータロギング。
のようなプラットフォーム T-ブライトプラス焼結炉 一般的なチェックリストではなく、実際のサイクルに照らして評価する必要があります。つまり、実行する予定のプロファイル、発射する予定の最大かつ最も厚い部分、および使用する予定の雰囲気です。これら 3 つの入力は、どの比較テーブルよりも速くフィールドを絞り込みます。
購入前に尋ねるべき質問
均一性はどのように測定されたのか、またメーカーが調査データを提供できるかどうかを尋ねてください。炉に必要な消耗品、エレメントや熱電対の交換頻度、それらの部品のリードタイムはどれくらいかを尋ねてください。コントローラがホールド ステップと制御された冷却を備えたマルチセグメント プログラムをサポートしているかどうか、また、製造現場での不正な編集を防ぐためにプログラムをロックできるかどうかを確認してください。多くの場合、炉を物理的に設置できる場所はこれらによって決まるため、ユーティリティ要件、排気経路、室内への熱遮断について尋ねてください。
最後に、停電中に何が起こるか尋ねてください。炉が 1,400 °C から制御されずに冷却されると、負荷が破損し、炉自身の要素にストレスがかかる可能性があります。チャンバーを安全に保持したり、定義されたセグメントを再起動したりするコントローラーは、スクラップを回避する上で非常に価値があります。
一般的な欠陥とそれが通常指摘するもの
欠陥パターンは欠陥の説明よりも有益です。以下の表は、最も頻繁に発生する点火後の症状と、最も原因が考えられるプロセス領域を関連付けたもので、通常は最初のチェックで問題が解決されます。
| 症状 | 考えられる原因 | 最初のチェック |
|---|---|---|
| 反りやたるみ | オーバーファイア、不均一なサポート、または柔らかくなったセッター | ターゲットとの焼成密度を比較し、セッターの平坦度を検査します。 |
| 冷却後の亀裂 | ランプまたは冷却速度が切片の厚さに対して速すぎます | 感受性のある間隔で加熱速度と冷却速度を半分にし、これを繰り返します。 |
| 低密度、チョーク状の表面 | 温度保持または浸漬時間が不十分です。汚染 | +25 °C で同じ浸漬条件でクーポンを発射し、密度を測定します |
| 水疱または内部空隙 | バインダーの燃え尽きが早すぎる、またはガス交換が不十分 | バーンアウトウィンドウのランプを遅くし、負荷密度を減らします |
| 変色 | 炭素残留物、冷却中の酸化、または治具の揮発性物質 | クリーンセッターで一部のみを焼成する |
| バッチ全体にわたる寸法のばらつき | チャンバー温度の不均一または負荷の不均一 | 複数の位置に熱電対を使用して、装填されたチャンバーの調査を実行します |
| 誇張された粒子成長 | 温度を高く保ちすぎるか、プラトーをはるかに超えて浸漬してください | 温度を下げる前に浸漬時間を短くし、密度を再確認します。 |
2 つまたは 3 つの症状が同時に現れると、診断はさらに絞り込まれます。反りに加えて過度の粒子成長は、過剰焼成を示します。サポートと負荷の練習のためのワーピングと通常の密度ポイント。低密度と変色は、スケジュールではなく大気と汚染を示しています。
検証、メンテナンス、および炉と部品の適合
焼結炉がゆっくりと漂います。熱電対は経年劣化し、素子の劣化により抵抗が変化し、絶縁体が汚染物質を吸収し、ドアのシールが圧縮されます。これらはいずれもそれ自体で公表されるものではありません。わずかにずれたバッチとして表示され、その後別のバッチとして表示されます。スケジュールされたルーチンは、本番環境に到達する前にドリフトを捕捉します。:
- 少なくとも年に一度、およびエレメントまたは熱電対の交換後に、代表的な負荷の下でチャンバーを検査してください。
- 要素の抵抗とセグメントごとの消費電力を追跡します。上昇傾向は失敗を事前に予測します。
- 一定の間隔で制御熱電対を校正し、証明書を炉の記録とともに保管してください。
- 要素を点検するたびに、断熱材、シール、および固定具の汚染や機械的損傷を検査してください。
- 各バッチとそのサイクルプログラム、負荷配置、および測定結果を組み合わせたログを保管します。
その丸太は、炉をブラックボックスからプロセス機器に変えるものです。これは、材料が変更されるたびに生じる質問、つまり粉末が変更されたのか、それとも炉が変更されたのか、という質問に答える最速の方法でもあります。
炉を部品に適合させるのは、最終的にはマージンの問題です。チャンバーは混雑することなく負荷をかけるのに十分な大きさである必要があり、温度定格は動作設定値より高く、要素の経年変化に対する余裕があり、制御システムはバーンアウトと冷却に必要な低速セグメントを実行できる必要があり、雰囲気構成は購入時の利便性ではなく材料の化学的性質に適合する必要があります。これらのマージンのいずれかが欠けている場合、プロセスはその能力の限界で実行されることになり、能力の限界に達したプロセスは、まさにエンジニアリングに最も多くの時間を費やす、断続的で説明が難しい種類の欠陥を生成します。
これらの決定を下す作業を行う研究所や生産チームにとって、 TENCAN 焼結炉シリーズ 定義されたサイクルに対して構成を比較するのに適切な場所です。生産的な会話は、どの炉がデータシート上で最高の数値に達するかについてではなく、どのチャンバー、制御アーキテクチャ、雰囲気配置が材料に実際に必要なプロファイルをバッチごとに再現できるか、計画可能なメンテナンスを伴うかについてです。