
Guía de control de temperatura del horno de sinterización
Un ciclo de sinterización puede seguir la receta exactamente y aun así producir una bandeja de piezas deformadas, calcáreas o con un tono más oscuro que el lote anterior. El horno hizo lo que le dijeron. El problema generalmente se ubica en algún lugar entre el punto de ajuste y la pieza: en la rampa de calentamiento, la forma en que se apiló la carga, la atmósfera dentro de la cámara o la tranquila suposición de que un termopar habla por toda la zona caliente.
La sinterización es un proceso de difusión, y la difusión es sensible al tiempo, la temperatura y las condiciones locales de maneras que un solo punto de ajuste no puede capturar. Lo que sigue desglosa el ciclo en el orden en que actúa sobre la pieza y luego muestra cómo leer una especificación del horno en comparación con esas variables, utilizando el Horno de sinterización T-Bright Plus de Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) como referencia de trabajo.
Qué le hace la sinterización a un compacto en polvo
Un cuerpo de polvo prensado o fundido sale de su formación con aproximadamente la mitad de su volumen ocupado por partículas y el resto por poros. La sinterización elimina la mayor parte de esa porosidad sin derretir el material. La fuerza impulsora es la energía superficial: las partículas finas y los cuellos curvos transportan un exceso de energía y, a temperaturas elevadas, los átomos migran para reducir esa energía formando cuellos, redondeando los poros y acercando los centros de las partículas.
Debido a que el mecanismo es difusión más que flujo, el compacto se contrae. Para muchas cerámicas técnicas, la contracción lineal a lo largo de un ciclo completo se sitúa en el rango del 15 al 20 %, pero la cifra real depende del grado del polvo, la distribución del tamaño de las partículas, la densidad de prensado, el contenido de aglutinante y el programa de tiempo y temperatura aplicado. Esa dependencia es la razón por la que la contracción es un resultado del proceso en lugar de una constante fija del material, y por la que dos proveedores que ejecutan la misma receta nominal pueden terminar con diferentes dimensiones de cocción.
Las tres etapas que deciden el resultado
En la etapa inicial, las partículas forman cuellos de contacto y el compacto gana fuerza con muy poco cambio dimensional. En la etapa intermedia, los poros se vuelven más lisos y los canales interconectados se cierran; Aquí es donde se gana la mayor parte de la densidad y se produce la mayor parte de la contracción. En la etapa final, la porosidad restante se aísla en los límites de los granos y dentro de los granos, y una mayor densificación compite directamente con el crecimiento del grano. Forzar demasiado la etapa final compra un poco más de densidad a costa de granos más gruesos, que pueden degradar la resistencia, la translucidez o las propiedades eléctricas según el material.
Lo que la sinterización no puede solucionar
Un horno de sinterización no puede corregir un gradiente de densidad creado durante el prensado, ni puede eliminar el aglutinante al que nunca se le dio la oportunidad de escapar. Las laminaciones debidas a un relleno deficiente de polvo, las zonas duras debido a la humedad desigual y la variación de densidad en un compacto grande sobreviven al ciclo de cocción y, a menudo, se amplifican durante la contracción. Cuando aparece un defecto después de la cocción, cabe preguntarse si el horno lo provocó o simplemente lo reveló.
Tasa de calentamiento: donde se ganan o se pierden la mayoría de los ciclos
La velocidad de calentamiento controla cuánta diferencia de temperatura existe dentro de una pieza en cualquier momento. Una sección cerámica de 20 mm de espesor calentada a 10 °C/min estará significativamente más caliente en su superficie que en su núcleo; la superficie intenta encogerse primero mientras el núcleo la retiene. La tensión resultante se relaja de forma inofensiva o genera una grieta que sólo se vuelve visible después del enfriamiento. Las secciones más gruesas, cargas más grandes y piezas con cambios repentinos en la sección transversal toleran una velocidad de rampa mucho menor que los cupones delgados.
También hay un suelo para calentar la tarifa. Acelerar muy lentamente durante todo el ciclo es seguro pero improductivo, bloquea el horno y puede prolongar el crecimiento del grano a temperaturas intermedias. El objetivo práctico es la rampa más rápida que la pieza y el horno puedan aceptar, con segmentos lentos deliberados donde la física los exige.
La eliminación del aglutinante es un problema aparte.
Los aglutinantes, lubricantes y dispersantes orgánicos se queman muy por debajo de la temperatura de sinterización, comúnmente en la ventana de 200 a 600 °C, según la química. Esta etapa se rige por la difusión de los productos de descomposición fuera del compacto, no por la transferencia de calor, por lo que suele ser la parte más lenta de la rampa: fracciones de grado por minuto en algunos horarios, unos pocos grados por minuto en otros. Atravesar la ventana de quemado demasiado rápido atrapa gas dentro del cuerpo, produciendo ampollas, huecos internos o residuos de carbón que luego interfieren con la densificación y decoloran la parte quemada.
El agotamiento también carga la recámara. Los productos de descomposición deben ser arrastrados por el flujo de aire o el flujo atmosférico, y un horno con una carga abarrotada y un intercambio débil puede mantener esas especies cerca de las piezas por más tiempo de lo esperado. En muchos talleres, la solución no es mantener la temperatura por más tiempo, sino una rampa más lenta y un mejor intercambio de gases a través de la zona caliente.
gradientes térmicos entre la bandeja y la pieza
Un termopar de control informa la temperatura en un punto, a menudo cerca de un elemento calefactor o en un tubo protector. Las piezas se encuentran en otro lugar, en incubadoras con su propia masa térmica, dentro de una cámara con su propio patrón de circulación. Durante una rampa rápida, la diferencia entre la temperatura informada y la temperatura real de la pieza puede ser de decenas de grados; durante una espera, se cierra. Esta es la razón por la cual un ciclo que se comporta bien en un horno vacío puede comportarse de manera diferente cuando la cámara está completamente cargada, y por qué las velocidades de rampa siempre deben validarse con la geometría de carga real.
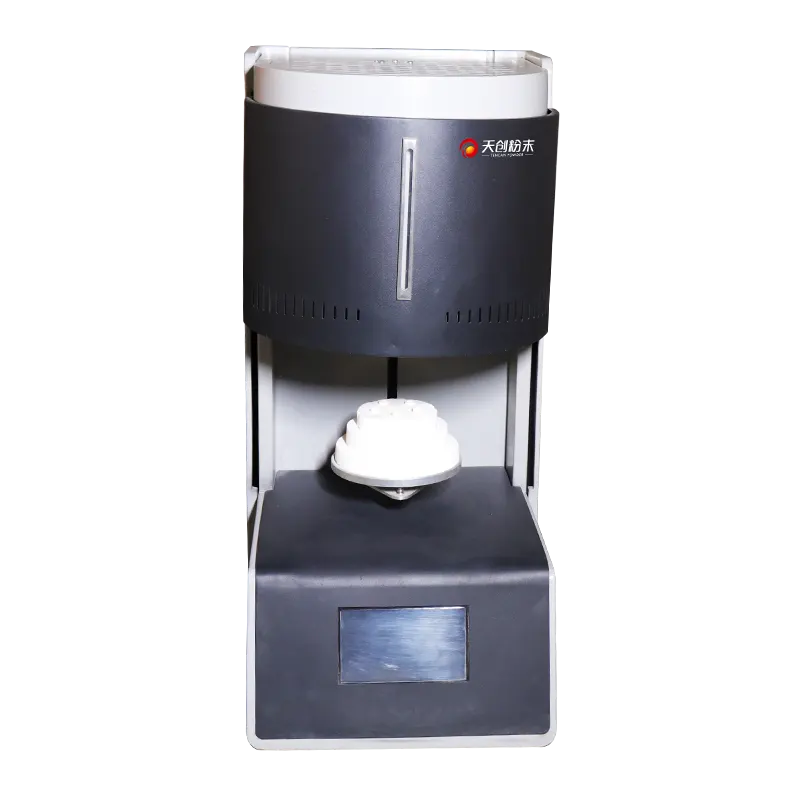
El horno de sinterización T-Bright Plus. El tamaño de la cámara, el tipo de elemento y la configuración de control deben confirmarse con la especificación publicada para el modelo que se está considerando.
Mantener la temperatura, el tiempo de remojo y la ventana de densificación
Mantener la temperatura es el factor más fuerte para influir en la densidad final, y es precisamente por eso que merece más precaución de la que suele tener. La densificación y el crecimiento del grano comparten la misma activación térmica, por lo que cualquier aumento de temperatura acelera ambos. Un pequeño ajuste hacia arriba que resuelva un problema de densidad puede simultáneamente empujar el tamaño del grano más allá del punto donde la resistencia o el rendimiento óptico son aceptables.
El tiempo de inmersión funciona en la misma dirección pero con rendimientos decrecientes. Al principio de la bodega, la densidad aumenta rápidamente; más tarde, la curva se aplana mientras el crecimiento de los cereales continúa de manera constante. El remojo práctico es el punto donde la densidad esencialmente se ha estabilizado. Mantenerse más allá de ese punto añade costos energéticos y daños microestructurales sin agregar valor.
Para muchas cerámicas de óxido, las temperaturas de sinterización caen en el rango de 1200 a 1600 °C, pero esta es una generalización amplia. Los carburos refractarios, las cerámicas transparentes y los sistemas a base de cobre se encuentran en ventanas muy diferentes, y cada proveedor de materiales publica un cronograma recomendado que debe considerarse como el punto de partida y no como la respuesta final.
Ejecute una prueba de pasos en lugar de adivinar
Cuando un ciclo necesita ajuste, una variable a la vez es más rápida que la intuición. Una secuencia viable se ve así:
- Dispare de tres a cinco cupones idénticos a la temperatura de mantenimiento actual con tiempos de remojo espaciados, por ejemplo 1 h, 2 h y 4 h.
- Mida la densidad aparente, la contracción lineal y las dimensiones de cocción para cada cupón y registre los valores con respecto al programa que los produjo.
- Repita a una temperatura de 25 a 50 °C por encima y por debajo del punto de ajuste actual, manteniendo constante el tiempo de remojo.
- Corte una muestra de cada condición e inspeccione el tamaño del grano y la morfología de los poros, no solo la densidad.
Por lo general, de cuatro a seis disparos definen la ventana lo suficientemente bien como para establecer límites de producción. Los datos también se convierten en la base para juzgar si una deriva posterior es un cambio de material o un cambio de horno.
Práctica de enfriamiento, uniformidad y carga
El enfriamiento es donde se establece la tensión residual. Una pieza que se densificó perfectamente aún puede agrietarse, deformarse o desarrollar defectos superficiales si se la somete a una transformación de fase o a un gradiente térmico pronunciado demasiado rápido. Las secciones gruesas y los conjuntos de materiales mixtos son los más expuestos, porque sus componentes se contraen a ritmos diferentes. Un compromiso común es el enfriamiento controlado a unos pocos grados por minuto durante el intervalo sensible, seguido de un enfriamiento más rápido debajo de él; el intervalo exacto depende del material y debe provenir de los datos del proveedor o de un estudio de velocidad de enfriamiento de piezas reales.
La uniformidad de la temperatura merece la misma atención. Los fabricantes suelen citar una cifra de uniformidad medida en una cámara vacía o ligeramente cargada a una temperatura específica. Bajo carga, esa cifra es optimista. Los elementos calefactores irradian hacia las superficies más cercanas, por lo que las partes cercanas a una pared o elemento se calientan más que las partes en el centro; los organismos densos absorben calor y retardan la respuesta de cualquier cosa que se pose sobre ellos; y una cámara llena de borde a borde restringe la circulación. El resultado es un lote con un gradiente de densidad de afuera hacia adentro, que a menudo se muestra como una dispersión dimensional en lugar de un defecto obvio.
Colocadores, crisoles y la cámara abarrotada
Cada elemento colocado en el horno pasa a formar parte del sistema térmico. Los colocadores y ranuradores deben ser planos, estables en temperatura y consistentes de una ejecución a otra; cambiar el material del colocador cambia el ciclo. Las piezas deben espaciarse para permitir el intercambio de radiación y gases, mantenerse alejadas de las paredes de los elementos y los bordes de las puertas, y colocarse en la zona en la que realmente se inspeccionó el horno. Cuando un horno ofrece múltiples zonas de control, el plan de carga debe respetarlas en lugar de tratar la cámara como una sola caja uniforme.
Registrar la disposición de la carga junto con los datos del ciclo cuesta un minuto y ahorra horas después. Cuando un lote falla, la primera pregunta útil suele ser si se colocó de la misma manera que el lote que pasó.
Atmósfera, contaminación y apariencia de las piezas
La atmósfera determina con qué reacciona la superficie de la pieza. El aire es adecuado para muchas cerámicas de óxido; Se requiere gas inerte o vacío cuando la oxidación, el carbón residual o la absorción de nitrógeno dañarían el material. La elección no se trata sólo de la química a la temperatura de mantenimiento. Durante el quemado, la cámara está llena de fragmentos orgánicos reactivos y durante el enfriamiento, la pieza todavía está lo suficientemente caliente como para oxidarse o absorber especies si se cambia la atmósfera o se abre la cámara antes de tiempo.
La contaminación generalmente proviene de tres lugares: los elementos calefactores y el aislamiento, los endurecedores y crisoles, y las piezas mismas. El aislamiento refractario que ha absorbido lotes anteriores puede liberar especies durante mucho tiempo, lo cual es una de las razones por las que un horno que utilizó un material coloreado o dopado no debe usarse para uno limpio sin un proceso de acondicionamiento. Los crisoles deben estar dedicados a una familia material. Los elementos y accesorios se degradan, y los productos de su degradación acaban en la obra.
La decoloración es a menudo el primer síntoma visible y el menos diagnóstico. Un tinte gris o amarillo puede indicar residuos de carbón provenientes de un quemado incompleto, oxidación durante el enfriamiento o volatilización de un accesorio. La forma más rápida de separarlos es una comparación controlada: cocine una pieza limpia sin otra carga y con preparadores frescos. Si la decoloración desaparece, la atmósfera del horno está bien y el problema reside en la carga o el aglutinante.
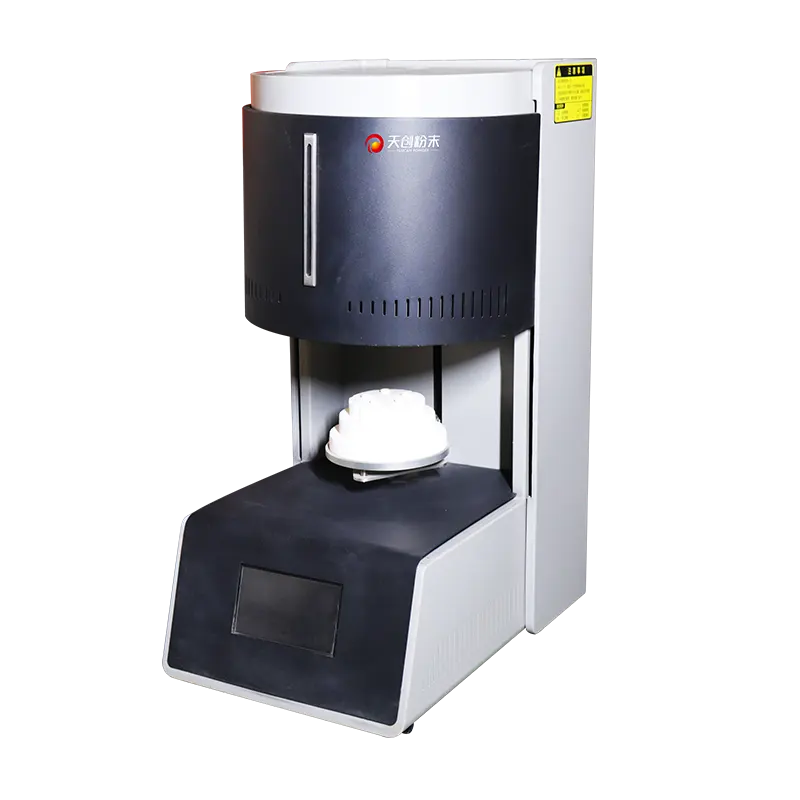
Los detalles de configuración varían según los modelos. La capacidad de la atmósfera, el tipo de elemento y el control de la zona deben coincidir con el material que se dispara.
Cómo leer las especificaciones del horno de sinterización en comparación con su proceso
Las hojas de datos de los hornos tienden a indicar primero la temperatura máxima y los compradores tienden a leerla primero. El número más útil es la temperatura de trabajo continuo a la cual los elementos calefactores y el aislamiento tienen una vida útil aceptable, porque funcionar al máximo absoluto acorta la vida útil del elemento y aumenta el costo de mantenimiento. Un horno con una clasificación muy superior a la temperatura de proceso prevista deja margen para el envejecimiento del elemento y para trabajos ocasionales a temperaturas más altas; uno clasificado exactamente a la temperatura del proceso no deja ninguno.
Más allá de la clasificación de temperatura, cinco áreas de especificación se relacionan directamente con las variables del proceso analizadas anteriormente.:
- Volumen de la cámara y dimensiones útiles. — el espacio disponible después de tener en cuenta los instaladores, los accesorios y el espacio libre de los elementos, no el volumen interno bruto.
- Uniformidad y control de zonas. — cómo se midió la cifra, a qué temperatura y con qué carga; si varias zonas de control permiten ajustar el perfil.
- Rampa controlada y capacidad de enfriamiento — si el controlador puede ejecutar los segmentos lentos que requieren el quemado y el enfriamiento, y si el enfriamiento se gestiona pasiva o activamente.
- Gestión de la atmósfera y el gas. — disposición de entrada y escape, sellado y si la configuración se adapta a la química del material.
- Instrumentación y registros. — tipo y ubicación de termopar, protección contra sobrecalentamiento y registro de datos adecuados para la trazabilidad.
Una plataforma como la Horno de sinterización T-Bright Plus debe evaluarse en función del ciclo real en lugar de en función de una lista de verificación genérica: el perfil que pretende ejecutar, la parte más grande y gruesa que pretende disparar y la atmósfera que pretende utilizar. Esas tres entradas reducen el campo más rápido que cualquier tabla comparativa.
Preguntas que vale la pena hacer antes de comprar
Pregunte cómo se midió la uniformidad y si el fabricante puede proporcionar los datos de la encuesta. Pregunte qué consumibles necesita el horno, con qué frecuencia se espera que se reemplacen los elementos y termopares y cuál es el plazo de entrega de esas piezas. Pregunte si el controlador admite programas de múltiples segmentos con pasos de retención y enfriamiento controlado, y si los programas se pueden bloquear para evitar ediciones no autorizadas en el taller. Pregunte acerca de los requisitos de servicios públicos, la ruta de escape y el rechazo de calor hacia la habitación, ya que estos a menudo determinan dónde se puede instalar físicamente la caldera.
Finalmente, pregunte qué sucede durante una interrupción del suministro eléctrico. Un horno que se enfría sin control a partir de 1.400 °C puede arruinar una carga y estresar sus propios elementos; un controlador que mantiene la cámara de forma segura o reinicia un segmento definido vale dinero real para evitar desechos.
Defectos comunes y a qué suelen indicar
Los patrones de defectos son más informativos que las descripciones de los mismos. La siguiente tabla vincula los síntomas posteriores a la combustión más frecuentes con el área del proceso más probablemente responsable, siendo la primera verificación la que generalmente resuelve la cuestión.
| Síntoma | causa probable | primer cheque |
|---|---|---|
| Deformarse o hundirse | Tiro excesivo, apoyo desigual o un colocador que se suavizó | Compare la densidad del disparo con el objetivo e inspeccione la planitud del colocador. |
| Grietas después del enfriamiento | Rampa o velocidad de enfriamiento demasiado rápida para el espesor de la sección | Reduzca a la mitad las velocidades de calentamiento y enfriamiento durante el intervalo sensible y repita |
| Superficie calcárea de baja densidad | Mantener la temperatura o el tiempo de remojo es insuficiente; contaminación | Cocine un cupón a +25 °C con el mismo remojo y mida la densidad. |
| Ampollas o huecos internos | El aglutinante se quema demasiado rápido o el intercambio de gases es deficiente. | Reduzca la velocidad de la rampa a través de la ventana de quemado y reduzca la densidad de carga. |
| Descoloramiento | Residuos de carbón, oxidación durante el enfriamiento o volátiles en los accesorios. | Dispare una parte sola con preparadores limpios. |
| Dispersión dimensional en un lote | Temperatura de la cámara no uniforme o carga desigual | Ejecute un estudio de cámara cargada con termopares en varias posiciones |
| Crecimiento exagerado del grano | Mantenga la temperatura demasiado alta o empape mucho más allá de la meseta | Acorte el remojo y vuelva a verificar la densidad antes de bajar la temperatura. |
Dos o tres síntomas que aparecen juntos estrechan aún más el diagnóstico. La deformación y el crecimiento exagerado del grano indican una cocción excesiva; puntos de alabeo más densidad normal para soportar y practicar carga; la baja densidad más la decoloración apuntan a la atmósfera y la contaminación más que al cronograma.
Validación, mantenimiento y adaptación del horno a la pieza
Un horno de sinterización se desplaza lentamente. Los termopares envejecen, los elementos cambian de resistencia a medida que se degradan, el aislamiento absorbe contaminantes y los sellos de las puertas se comprimen. Nada de esto se anuncia por sí solo; aparece como un lote ligeramente desviado, luego otro. Una rutina programada detecta la desviación antes de que llegue a producción.:
- Inspeccione la cámara bajo una carga representativa al menos una vez al año y después de cualquier reemplazo de elemento o termopar.
- Resistencia del elemento de seguimiento y consumo de energía por segmento; una tendencia ascendente predice el fracaso antes de que suceda.
- Calibre el termopar de control en un intervalo fijo y conserve el certificado con los registros del horno.
- Inspeccione el aislamiento, los sellos y los accesorios en busca de contaminación y daños mecánicos en cada servicio de elemento.
- Mantenga un registro que relacione cada lote con su programa de ciclo, disposición de la carga y resultados medidos.
Ese registro es lo que convierte un horno de una caja negra en un instrumento de proceso. También es la forma más rápida de responder a la pregunta que surge después de cada cambio de material: ¿cambió el polvo o el horno?
Adaptar un horno a una pieza es, en última instancia, una cuestión de márgenes. La cámara debe ser lo suficientemente grande como para cargarse sin amontonarse, la clasificación de temperatura debe estar por encima del punto de ajuste de trabajo con espacio para el envejecimiento del elemento, el sistema de control debe poder ejecutar los segmentos lentos que demandan el quemado y el enfriamiento, y la configuración de la atmósfera debe adaptarse a la química del material en lugar de a la conveniencia de la compra. Cuando falta alguno de esos márgenes, el proceso se ejecutará al límite de su capacidad, y los procesos al límite de la capacidad producen exactamente el tipo de defectos intermitentes y difíciles de explicar que consumen la mayor parte del tiempo de ingeniería.
Para los laboratorios y equipos de producción que trabajan en esas decisiones, el TENCAN serie de hornos de sinterización es un lugar razonable para comparar configuraciones con un ciclo definido. La conversación productiva no se trata de qué horno alcanza el número más alto en una hoja de datos, sino de qué cámara, arquitectura de control y disposición de la atmósfera pueden repetir el perfil que su material realmente necesita, lote tras lote, con el mantenimiento que puede planificar.