
Hướng dẫn kiểm soát nhiệt độ lò thiêu kết
Một chu trình thiêu kết có thể thực hiện theo công thức một cách chính xác mà vẫn tạo ra một khay gồm các bộ phận bị cong vênh, bị phấn hoặc có màu đậm hơn mẻ trước đó. Lò đã làm những gì nó được bảo. Vấn đề thường nằm ở đâu đó giữa điểm đặt và bộ phận: ở đoạn gia nhiệt, cách xếp tải, bầu không khí bên trong buồng hoặc giả định thầm lặng rằng một cặp nhiệt điện đại diện cho toàn bộ vùng nóng.
Quá trình thiêu kết là một quá trình khuếch tán và quá trình khuếch tán rất nhạy cảm với thời gian, nhiệt độ và các điều kiện cục bộ theo những cách mà một điểm đặt duy nhất không thể nắm bắt được. Phần tiếp theo sẽ chia nhỏ chu trình theo thứ tự hoạt động trên bộ phận đó, sau đó chỉ ra cách đọc thông số kỹ thuật của lò đối với các biến đó bằng cách sử dụng Lò thiêu kết T-Bright Plus từ Công ty TNHH Công nghệ Bột Trường Sa Tianchuang (TENCAN) làm tài liệu tham khảo làm việc.
Quá trình thiêu kết có tác dụng gì đối với bột nén
Thân bột được ép hoặc đúc tạo thành với khoảng một nửa thể tích bị chiếm giữ bởi các hạt và phần còn lại là bởi các lỗ rỗng. Quá trình thiêu kết loại bỏ hầu hết độ xốp đó mà không làm tan chảy vật liệu. Động lực là năng lượng bề mặt: các hạt mịn và cổ cong mang năng lượng dư thừa và ở nhiệt độ cao, các nguyên tử di chuyển để giảm năng lượng đó bằng cách tạo cổ, làm tròn lỗ chân lông và kéo các tâm hạt lại gần nhau hơn.
Bởi vì cơ chế là khuếch tán chứ không phải chảy nên chất rắn co lại. Đối với nhiều loại gốm kỹ thuật, độ co tuyến tính trong toàn bộ chu kỳ rơi vào khoảng 15–20%, nhưng con số thực tế phụ thuộc vào loại bột, phân bổ kích thước hạt, mật độ ép, hàm lượng chất kết dính và lịch trình nhiệt độ thời gian được áp dụng. Sự phụ thuộc đó là lý do tại sao độ co ngót là kết quả đầu ra của quá trình chứ không phải là hằng số vật liệu cố định và tại sao hai nhà cung cấp thực hiện cùng một công thức danh nghĩa lại có thể có kích thước nung khác nhau.
Ba giai đoạn quyết định kết quả
Ở giai đoạn đầu, các hạt tạo thành các cổ tiếp xúc và khối nén đạt được độ bền với rất ít sự thay đổi về kích thước. Ở giai đoạn trung gian, các lỗ chân lông trở nên mịn hơn và các kênh liên kết với nhau đóng lại; đây là nơi đạt được phần lớn mật độ và phần lớn sự co rút xảy ra. Ở giai đoạn cuối, độ xốp còn lại bị cô lập ở ranh giới hạt và bên trong hạt, và mật độ tăng thêm sẽ cạnh tranh trực tiếp với sự phát triển của hạt. Đẩy giai đoạn cuối quá mạnh sẽ tạo ra mật độ cao hơn một chút nhưng phải trả giá bằng các hạt thô hơn, có thể làm giảm độ bền, độ trong hoặc tính chất điện tùy thuộc vào vật liệu.
Những gì thiêu kết không thể khắc phục
Lò thiêu kết không thể điều chỉnh gradient mật độ được tạo ra trong quá trình ép, cũng như không thể loại bỏ chất kết dính không bao giờ có cơ hội thoát ra. Các lớp mỏng do làm đầy bột kém, các vết cứng do độ ẩm không đồng đều và sự thay đổi mật độ trên một khối lớn đều tồn tại trong chu kỳ nung và thường khuếch đại trong quá trình co ngót. Khi một khiếm khuyết xuất hiện sau khi nung, cần hỏi liệu lò nung đã gây ra lỗi đó hay chỉ đơn thuần bộc lộ lỗi đó.
Tốc độ gia nhiệt: Nơi hầu hết các chu kỳ được thắng hoặc thua
Tốc độ gia nhiệt kiểm soát mức độ chênh lệch nhiệt độ tồn tại bên trong một bộ phận vào bất kỳ thời điểm nào. Phần gốm dày 20 mm được gia nhiệt ở tốc độ 10°C/phút sẽ nóng hơn đáng kể trên bề mặt so với ở lõi; bề mặt cố gắng co lại trước trong khi lõi giữ nó lại. Ứng suất sinh ra sẽ giảm đi một cách vô hại hoặc tạo ra một vết nứt chỉ xuất hiện sau khi nguội. Các phần dày hơn, tải trọng lớn hơn và các bộ phận có sự thay đổi đột ngột về mặt cắt chịu được tốc độ tăng tốc ít hơn nhiều so với các phiếu giảm giá mỏng.
Ngoài ra còn có một mức sàn để sưởi ấm. Tăng tốc rất chậm trong toàn bộ chu trình là an toàn nhưng không hiệu quả, làm cản trở lò nung và có thể kéo dài thời gian phát triển của hạt ở nhiệt độ trung gian. Mục tiêu thực tế là đoạn đường nối nhanh nhất mà bộ phận và lò đều có thể chấp nhận, với các đoạn đường chậm có chủ ý mà vật lý yêu cầu.
Loại bỏ chất kết dính là một vấn đề riêng biệt
Chất kết dính, chất bôi trơn và chất phân tán hữu cơ đốt cháy dưới nhiệt độ thiêu kết, thường ở khoảng 200–600 °C tùy thuộc vào hóa học. Giai đoạn này bị chi phối bởi sự khuếch tán các sản phẩm phân hủy ra khỏi khối nén, không phải bằng sự truyền nhiệt, vì vậy đây thường là phần chậm nhất của đoạn đường nối: phân số một độ trên phút trong một số lịch trình, vài độ mỗi phút ở các lịch trình khác. Việc lao qua cửa sổ đốt cháy quá nhanh sẽ giữ khí bên trong cơ thể, tạo ra các vết phồng rộp, khoảng trống bên trong hoặc cặn carbon, sau đó cản trở quá trình đông đặc và làm mất màu bộ phận được đốt cháy.
Burnout cũng tải buồng. Các sản phẩm phân hủy phải bị cuốn đi bởi luồng không khí hoặc dòng khí quyển, đồng thời một lò nung có tải trọng đông đúc và trao đổi yếu có thể giữ những loài đó ở gần các bộ phận lâu hơn dự kiến. Ở nhiều cửa hàng, cách khắc phục không phải là giữ nhiệt độ lâu hơn mà là tăng tốc độ chậm hơn cộng với việc trao đổi khí tốt hơn qua vùng nóng.
Độ dốc nhiệt giữa khay và bộ phận
Cặp nhiệt điện điều khiển báo cáo nhiệt độ tại một điểm, thường ở gần bộ phận làm nóng hoặc trong ống bảo vệ. Các bộ phận nằm ở một nơi khác, trên các thiết bị định vị có khối lượng nhiệt riêng, bên trong một căn phòng có mô hình tuần hoàn riêng. Trong quá trình tăng tốc nhanh, chênh lệch giữa nhiệt độ được báo cáo và nhiệt độ bộ phận thực tế có thể lên tới hàng chục độ; trong thời gian giữ, nó sẽ đóng lại. Đây là lý do tại sao một chu trình hoạt động tốt trong lò trống có thể hoạt động khác khi buồng được nạp đầy và tại sao tốc độ tăng tốc phải luôn được xác nhận bằng hình dạng tải thực.
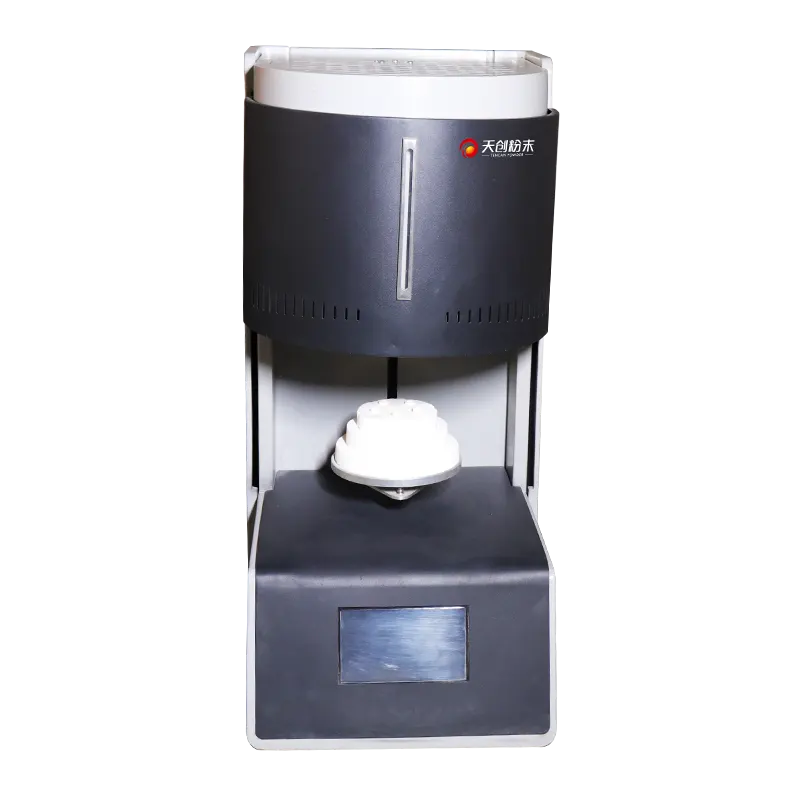
Lò thiêu kết T-Bright Plus. Kích thước buồng, loại phần tử và cấu hình điều khiển phải được xác nhận dựa trên thông số kỹ thuật đã công bố cho mô hình đang được xem xét.
Giữ nhiệt độ, thời gian ngâm và cửa sổ cô đặc
Giữ nhiệt độ là đòn bẩy mạnh nhất đối với mật độ cuối cùng, đó chính xác là lý do tại sao nó đáng được thận trọng hơn mức thường thấy. Mật độ hóa và sự phát triển của hạt có chung sự kích hoạt nhiệt, do đó, bất kỳ sự gia tăng nhiệt độ nào cũng làm tăng tốc cả hai. Một sự điều chỉnh tăng nhỏ để giải quyết vấn đề về mật độ có thể đồng thời đẩy kích thước hạt vượt quá điểm mà cường độ hoặc hiệu suất quang học có thể chấp nhận được.
Thời gian ngâm cũng diễn ra theo hướng tương tự nhưng hiệu quả giảm dần. Ở giai đoạn đầu, mật độ tăng lên nhanh chóng; sau đó, đường cong phẳng dần trong khi hạt vẫn tiếp tục phát triển đều đặn. Độ ngâm thực tế là điểm mà mật độ về cơ bản đã ổn định. Giữ vượt quá thời điểm đó sẽ làm tăng thêm chi phí năng lượng và thiệt hại về cấu trúc vi mô mà không tăng thêm giá trị.
Đối với nhiều loại gốm oxit, nhiệt độ thiêu kết rơi vào khoảng 1.200–1.600 °C, nhưng đây là một khái quát rộng. Các cacbua chịu lửa, gốm trong suốt và các hệ thống dựa trên đồng nằm trong các cửa sổ rất khác nhau và mỗi nhà cung cấp vật liệu đều công bố một lịch trình khuyến nghị nên được coi là điểm khởi đầu thay vì câu trả lời cuối cùng.
Chạy thử nghiệm từng bước thay vì đoán
Khi một chu kỳ cần điều chỉnh, mỗi lần một biến sẽ nhanh hơn trực giác. Một trình tự khả thi trông như thế này:
- Đốt ba đến năm phiếu giống hệt nhau ở nhiệt độ giữ hiện tại với thời gian ngâm cách nhau, ví dụ 1 giờ, 2 giờ và 4 giờ.
- Đo mật độ khối, độ co tuyến tính và kích thước nung cho mỗi phiếu và ghi lại các giá trị theo lịch trình tạo ra chúng.
- Lặp lại ở nhiệt độ 25–50 °C trên và dưới điểm cài đặt hiện tại, giữ nguyên thời gian ngâm.
- Cắt một mẫu từ mỗi điều kiện và kiểm tra kích thước hạt cũng như hình thái lỗ rỗng chứ không chỉ mật độ.
Bốn đến sáu lần nung thường xác định rõ khoảng thời gian đủ để đặt ra giới hạn sản xuất. Dữ liệu cũng trở thành cơ sở để đánh giá liệu sự trôi dạt sau này là thay đổi vật liệu hay thay đổi lò nung.
Thực hành làm mát, đồng đều và tải
Làm mát là nơi thiết lập ứng suất dư. Một bộ phận được làm đặc hoàn hảo vẫn có thể bị nứt, cong vênh hoặc phát triển các vết nứt trên bề mặt nếu nó bị kéo qua quá trình biến đổi pha hoặc gradient nhiệt dốc quá nhanh. Các phần dày và các cụm vật liệu hỗn hợp dễ bị lộ ra ngoài nhất vì các bộ phận của chúng co lại với tốc độ khác nhau. Làm mát có kiểm soát ở tốc độ vài độ mỗi phút trong khoảng thời gian nhạy cảm, sau đó là làm mát nhanh hơn ở dưới mức đó, là một sự thỏa hiệp phổ biến; khoảng thời gian chính xác phụ thuộc vào vật liệu và phải lấy từ dữ liệu của nhà cung cấp hoặc từ nghiên cứu tốc độ làm nguội trên các bộ phận thực.
Tính đồng nhất về nhiệt độ xứng đáng được quan tâm như nhau. Các nhà sản xuất thường trích dẫn số liệu về độ đồng nhất được đo trong buồng trống hoặc buồng chứa tải nhẹ ở nhiệt độ xác định. Dưới tải, con số đó là lạc quan. Các bộ phận làm nóng tỏa ra các bề mặt gần nhất, do đó các bộ phận gần tường hoặc bộ phận nóng hơn các bộ phận ở trung tâm; những vật định cư dày đặc hấp thụ nhiệt và làm chậm phản ứng của bất cứ thứ gì đặt trên chúng; và một buồng đóng gói từ cạnh này sang cạnh khác sẽ hạn chế sự lưu thông. Kết quả là một lô có gradient mật độ từ ngoài vào trong, thường biểu hiện dưới dạng phân tán chiều chứ không phải là một khiếm khuyết rõ ràng.
Nồi nấu kim loại, nồi nấu kim loại và căn phòng đông đúc
Mọi vật dụng được đặt trong lò đều trở thành một phần của hệ thống nhiệt. Setters và saggers phải bằng phẳng, ổn định ở nhiệt độ và nhất quán từ lần chạy này sang lần chạy khác; thay đổi vật liệu setter sẽ thay đổi chu kỳ. Các bộ phận phải được đặt cách nhau để cho phép trao đổi bức xạ và khí, tránh xa các thành phần và cạnh cửa, đồng thời được đặt trong khu vực mà lò đã được khảo sát thực tế. Khi lò có nhiều vùng điều khiển, sơ đồ tải phải tôn trọng chúng thay vì coi buồng như một hộp thống nhất.
Việc ghi lại cách sắp xếp tải cùng với dữ liệu chu trình sẽ tốn một phút và tiết kiệm nhiều giờ sau đó. Khi một đợt không thành công, câu hỏi hữu ích đầu tiên thường là liệu nó có được đặt giống như đợt đã vượt qua hay không.
Bầu không khí, sự ô nhiễm và sự xuất hiện một phần
Khí quyển quyết định bề mặt của bộ phận sẽ phản ứng với cái gì. Không khí thích hợp cho nhiều loại gốm oxit; cần có khí trơ hoặc chân không khi quá trình oxy hóa, cacbon dư hoặc hấp thụ nitơ sẽ làm hỏng vật liệu. Sự lựa chọn không chỉ liên quan đến hóa học ở nhiệt độ giữ. Trong quá trình đốt cháy, buồng chứa đầy các mảnh hữu cơ phản ứng và trong quá trình làm mát, bộ phận này vẫn đủ nóng để oxy hóa hoặc hấp thụ các chất nếu không khí được chuyển đổi hoặc buồng được mở sớm.
Sự ô nhiễm thường đến từ ba nơi: bộ phận làm nóng và vật liệu cách nhiệt, bộ định hình và nồi nấu kim loại, và chính các bộ phận đó. Vật liệu cách nhiệt chịu lửa đã hấp thụ các mẻ trước có thể giải phóng các loài trong một thời gian dài, đó là một lý do tại sao không nên sử dụng lò chạy vật liệu có màu hoặc pha tạp chất cho lò sạch mà không chạy điều hòa. Nồi nấu kim loại nên được dành riêng cho một gia đình vật chất. Các bộ phận và thiết bị cố định xuống cấp và các sản phẩm xuống cấp của chúng sẽ tiếp tục hoạt động.
Sự đổi màu thường là triệu chứng đầu tiên có thể nhìn thấy được và ít được chẩn đoán nhất. Màu xám hoặc vàng có thể cho thấy cặn cacbon do quá trình đốt cháy không hoàn toàn, do quá trình oxy hóa trong quá trình làm mát hoặc do bay hơi từ thiết bị cố định. Cách nhanh nhất để phân biệt những thứ này là so sánh có kiểm soát: đốt một bộ phận sạch mà không có tải nào khác và bộ phận định vị mới. Nếu sự đổi màu biến mất, bầu không khí trong lò vẫn ổn và vấn đề nằm ở vật liệu hoặc chất kết dính.
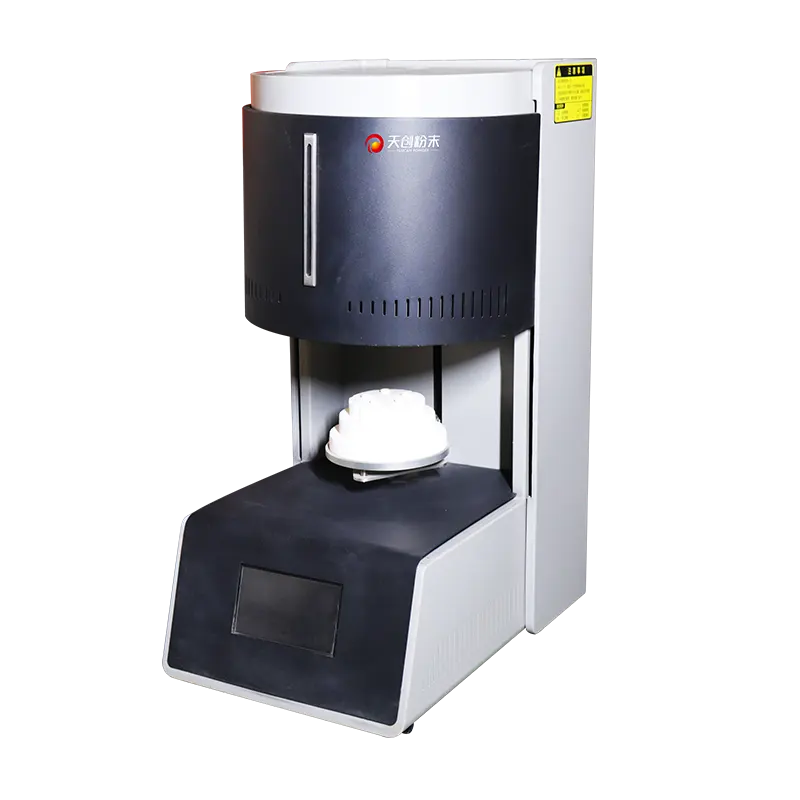
Chi tiết cấu hình khác nhau giữa các mô hình. Khả năng khí quyển, loại phần tử và kiểm soát vùng phải phù hợp với vật liệu được nung.
Đọc thông số kỹ thuật của lò thiêu kết theo quy trình của bạn
Bảng dữ liệu lò có xu hướng liệt kê nhiệt độ tối đa trước tiên và người mua có xu hướng đọc nó trước. Con số hữu ích hơn là nhiệt độ làm việc liên tục mà tại đó các bộ phận làm nóng và cách nhiệt có tuổi thọ sử dụng chấp nhận được, vì chạy ở mức tối đa tuyệt đối sẽ rút ngắn tuổi thọ của bộ phận và tăng chi phí bảo trì. Một lò được đánh giá cao hơn nhiệt độ quy trình dự kiến sẽ tạo khoảng trống cho sự lão hóa của các bộ phận và thỉnh thoảng thực hiện công việc ở nhiệt độ cao hơn; một đánh giá chính xác ở nhiệt độ quá trình không để lại.
Ngoài xếp hạng nhiệt độ, năm khu vực đặc điểm kỹ thuật ánh xạ trực tiếp vào các biến quy trình được thảo luận ở trên:
- Thể tích buồng và kích thước có thể sử dụng — không gian có sẵn sau khi tính toán các bộ định vị, đồ đạc và giải phóng mặt bằng khỏi các phần tử, không phải tổng khối lượng bên trong.
- Kiểm soát tính đồng nhất và vùng — con số được đo như thế nào, ở nhiệt độ nào và với tải trọng nào; liệu nhiều vùng điều khiển có cho phép điều chỉnh cấu hình hay không.
- Khả năng làm mát và tăng tốc được kiểm soát — liệu bộ điều khiển có thể thực hiện các phân đoạn chậm mà quá trình kiệt sức và làm mát yêu cầu hay không và liệu việc làm mát được quản lý thụ động hay chủ động.
- Quản lý khí quyển và khí đốt — bố trí đầu vào và ống xả, bịt kín và liệu cấu hình có phù hợp với tính chất hóa học của vật liệu hay không.
- Dụng cụ và hồ sơ — loại và vị trí cặp nhiệt điện, bảo vệ quá nhiệt và ghi dữ liệu phù hợp để truy xuất nguồn gốc.
Một nền tảng như Lò thiêu kết T-Bright Plus nên được đánh giá theo chu trình thực tế thay vì dựa vào danh sách kiểm tra chung: hồ sơ bạn định chạy, phần lớn nhất và dày nhất bạn định đốt và bầu không khí bạn định sử dụng. Ba đầu vào đó thu hẹp trường nhanh hơn bất kỳ bảng so sánh nào.
Những câu hỏi đáng để hỏi trước khi mua
Hỏi cách đo tính đồng nhất và liệu nhà sản xuất có thể cung cấp dữ liệu khảo sát hay không. Hỏi lò nung cần những vật tư tiêu hao nào, tần suất các bộ phận và cặp nhiệt điện dự kiến sẽ được thay thế và thời gian thực hiện các bộ phận đó là bao lâu. Hỏi xem bộ điều khiển có hỗ trợ các chương trình nhiều phân đoạn với các bước giữ và làm mát được kiểm soát hay không và liệu các chương trình có thể bị khóa để ngăn chặn các chỉnh sửa trái phép tại xưởng hay không. Hỏi về các yêu cầu về tiện ích, đường thoát khí và thải nhiệt vào phòng, vì những điều này thường xác định vị trí thực tế của lò có thể được lắp đặt.
Cuối cùng, hãy hỏi điều gì xảy ra khi mất điện. Một lò nguội đi không kiểm soát được từ 1.400 °C có thể làm hỏng tải và gây căng thẳng cho các bộ phận của chính nó; một bộ điều khiển giữ buồng an toàn hoặc khởi động lại một phân đoạn xác định sẽ có giá trị thực sự trong việc tránh phế liệu.
Những khiếm khuyết thường gặp và những gì chúng thường chỉ ra
Các mẫu lỗi có nhiều thông tin hơn các mô tả lỗi. Bảng dưới đây liên kết các triệu chứng thường gặp nhất sau khi sa thải với khu vực quy trình có nhiều khả năng chịu trách nhiệm nhất, với lần kiểm tra đầu tiên thường giải quyết được câu hỏi.
| triệu chứng | Có khả năng gây ra | Kiểm tra đầu tiên |
|---|---|---|
| Cong vênh hoặc chảy xệ | Quá lửa, hỗ trợ không đồng đều hoặc thiết bị định vị bị mềm | So sánh mật độ bắn với mục tiêu và kiểm tra độ phẳng của thiết bị định vị |
| Vết nứt sau khi làm mát | Tốc độ tăng hoặc làm mát quá nhanh so với độ dày của phần | Giảm một nửa tốc độ làm nóng và làm mát trong khoảng thời gian nhạy cảm và lặp lại |
| Mật độ thấp, bề mặt phấn | Giữ nhiệt độ hoặc thời gian ngâm không đủ; sự ô nhiễm | Đốt một phiếu giảm giá ở +25 °C với cùng mật độ ngâm và đo |
| Mụn nước hoặc khoảng trống bên trong | Chất kết dính cháy quá nhanh hoặc trao đổi khí kém | Giảm tốc độ đoạn đường đi qua cửa sổ kiệt sức và giảm mật độ tải |
| Sự đổi màu | Cặn cacbon, quá trình oxy hóa trong quá trình làm mát hoặc chất dễ bay hơi của vật cố định | Chỉ bắn một phần với những người định cư sạch sẽ |
| Phân tán thứ nguyên trên một lô | Nhiệt độ buồng không đồng đều hoặc tải không đồng đều | Chạy khảo sát buồng nạp với cặp nhiệt điện ở một số vị trí |
| Tăng trưởng hạt quá mức | Giữ nhiệt độ quá cao hoặc ngâm xa cao nguyên | Rút ngắn thời gian ngâm và kiểm tra lại mật độ trước khi hạ nhiệt độ |
Hai hoặc ba triệu chứng xuất hiện cùng nhau sẽ thu hẹp chẩn đoán hơn nữa. Sự cong vênh cộng với sự phát triển của hạt quá mức dẫn đến việc đốt quá mức; cong vênh cộng với các điểm mật độ bình thường để thực hành hỗ trợ và tải; mật độ thấp cộng với sự đổi màu chỉ ra bầu không khí và sự ô nhiễm hơn là lịch trình.
Xác nhận, bảo trì và kết nối lò với bộ phận
Một lò thiêu kết trôi chậm. Cặp nhiệt điện bị lão hóa, các bộ phận thay đổi điện trở khi chúng xuống cấp, lớp cách nhiệt hấp thụ chất gây ô nhiễm và vòng đệm cửa bị nén. Không có điều nào trong số này tự thông báo; nó xuất hiện dưới dạng một đợt hơi lệch, sau đó là một đợt khác. Một quy trình đã được lên lịch sẽ phát hiện được sự thay đổi trước khi nó được đưa vào sản xuất:
- Kiểm tra buồng dưới tải trọng đại diện ít nhất mỗi năm một lần và sau khi thay thế bất kỳ phần tử hoặc cặp nhiệt điện nào.
- Theo dõi điện trở của phần tử và mức tiêu thụ điện năng trên mỗi phân đoạn; xu hướng tăng dự đoán sự thất bại trước khi nó xảy ra.
- Hiệu chỉnh cặp nhiệt điện điều khiển trong một khoảng thời gian cố định và lưu giữ chứng chỉ cùng với hồ sơ lò.
- Kiểm tra lớp cách nhiệt, vòng đệm và đồ đạc xem có bị nhiễm bẩn và hư hỏng cơ học ở mọi dịch vụ của bộ phận hay không.
- Giữ một nhật ký ghép nối từng lô với chương trình chu trình, cách sắp xếp tải và kết quả đo được.
Khúc gỗ đó là thứ biến lò nung từ hộp đen thành một công cụ xử lý. Đó cũng là cách nhanh nhất để trả lời câu hỏi xuất hiện sau mỗi lần thay đổi vật liệu: bột đã thay đổi hay lò nung đã thay đổi?
Việc kết hợp lò nung với một bộ phận cuối cùng là một câu hỏi về lợi nhuận. Buồng phải đủ lớn để tải mà không bị đông, mức nhiệt độ phải cao hơn điểm đặt làm việc có chỗ cho sự lão hóa của bộ phận, hệ thống điều khiển phải có thể thực hiện các phân đoạn chậm đáp ứng nhu cầu đốt cháy và làm mát, đồng thời cấu hình bầu không khí phải phù hợp với tính chất hóa học của vật liệu hơn là sự thuận tiện khi mua. Khi thiếu bất kỳ biên độ nào trong số đó, quy trình sẽ chạy ở giới hạn khả năng của nó và các quy trình ở giới hạn khả năng sẽ tạo ra chính xác loại lỗi không liên tục, khó giải thích và tiêu tốn nhiều thời gian kỹ thuật nhất.
Đối với các phòng thí nghiệm và nhóm sản xuất làm việc thông qua các quyết định đó, TENCAN loạt lò thiêu kết là nơi hợp lý để so sánh cấu hình với một chu trình xác định. Cuộc trò chuyện hiệu quả không phải là về lò nào đạt số lượng cao nhất trên bảng dữ liệu mà là về buồng, kiến trúc điều khiển và cách sắp xếp bầu không khí nào có thể lặp lại cấu hình mà vật liệu của bạn thực sự cần, hết đợt này đến đợt khác, với mức độ bảo trì mà bạn có thể lập kế hoạch.