
دليل التحكم في درجة حرارة فرن التلبيد
يمكن أن تتبع دورة التلبيد الوصفة تمامًا ولا تزال تقدم صينية من الأجزاء الملتوية أو الطباشيرية أو الظل الأغمق من الدفعة التي قبلها. فعل الفرن ما قيل له. تكمن المشكلة عادةً في مكان ما بين نقطة الضبط والجزء: في منحدر التسخين، أو الطريقة التي تم بها تكديس الحمولة، أو الجو داخل الحجرة، أو الافتراض الهادئ بأن المزدوجات الحرارية تتحدث عن المنطقة الساخنة بأكملها.
التلبيد هو عملية انتشار، والانتشار حساس للوقت ودرجة الحرارة والظروف المحلية بطرق لا يمكن لنقطة ضبط واحدة التقاطها. ما يلي يقسم الدورة بالترتيب الذي تعمل به على الجزء، ثم يوضح كيفية قراءة مواصفات الفرن مقابل تلك المتغيرات، باستخدام فرن التلبيد T-Bright Plus من شركة تشانغشا تيانتشوانغ لتكنولوجيا المسحوق المحدودة (TENCAN) كمرجع عمل.
ما الذي يفعله التلبيد في مسحوق مضغوط؟
يتكون الجسم المسحوق المضغوط أو المصبوب مع ما يقرب من نصف حجمه الذي تشغله الجزيئات والباقي بواسطة المسام. يزيل التلبيد معظم تلك المسامية دون ذوبان المادة. القوة الدافعة هي الطاقة السطحية: تحمل الجسيمات الدقيقة والأعناق المنحنية طاقة زائدة، وعند درجات حرارة مرتفعة تهاجر الذرات لخفض تلك الطاقة عن طريق بناء الأعناق، وتقريب المسام، وتقريب مراكز الجسيمات من بعضها البعض.
ولأن الآلية هي الانتشار وليس التدفق، فإن المضغوط يتقلص. بالنسبة للعديد من السيراميك التقني، يقع الانكماش الخطي عبر دورة كاملة في مكان ما في حدود 15-20٪، لكن الرقم الفعلي يعتمد على درجة المسحوق، وتوزيع حجم الجسيمات، وكثافة الضغط، ومحتوى الرابط، وجدول درجة الحرارة والوقت المطبق. هذا الاعتماد هو السبب في أن الانكماش هو ناتج عملية وليس مادة ثابتة ثابتة، ولماذا يمكن أن ينتهي الأمر بموردين يستخدمان نفس الوصفة الاسمية بأبعاد حرق مختلفة.
المراحل الثلاث التي تحدد النتيجة
في المرحلة الأولية، تشكل الجزيئات أعناقًا ملامسة ويكتسب الضغط قوة مع تغيير بسيط جدًا في الأبعاد. في المرحلة المتوسطة، تصبح المسام أكثر نعومة وتغلق القنوات المترابطة؛ هذا هو المكان الذي يتم فيه اكتساب معظم الكثافة ويحدث معظم الانكماش. في المرحلة النهائية، يتم عزل المسامية المتبقية عند حدود الحبوب وداخل الحبوب، ويتنافس المزيد من التكثيف مباشرة مع نمو الحبوب. إن دفع المرحلة النهائية بقوة أكبر من اللازم يؤدي إلى زيادة الكثافة قليلاً على حساب الحبوب الخشنة، والتي يمكن أن تؤدي إلى تدهور القوة أو الشفافية أو الخواص الكهربائية اعتمادًا على المادة.
ما التلبيد لا يمكن إصلاحه
لا يمكن لفرن التلبيد تصحيح تدرج الكثافة الناتج أثناء الضغط، ولا يمكنه إزالة المادة الرابطة التي لم تتاح لها الفرصة أبدًا للهروب. التصفيحات الناتجة عن تعبئة المسحوق الرديئة، والبقع الصلبة الناتجة عن الرطوبة غير المتساوية، وتباين الكثافة عبر حجم مضغوط كبير، كلها تنجو من دورة الحرق وغالبًا ما تتضخم أثناء الانكماش. عندما يظهر عيب بعد إطلاق النار، يجدر التساؤل عما إذا كان الفرن هو سببه أم مجرد كشفه.
معدل التسخين: حيث يتم الفوز أو خسارة معظم الدورات
يتحكم معدل التسخين في مقدار اختلاف درجة الحرارة الموجود داخل الجزء في أي لحظة. سيكون الجزء الخزفي بسمك 20 مم الذي يتم تسخينه عند 10 درجات مئوية/دقيقة أكثر سخونة على سطحه بشكل ملحوظ منه في قلبه؛ يحاول السطح أن يتقلص أولاً بينما يعيقه القلب. أما الضغط الناتج فهو إما أن يرتاح دون ضرر، أو أنه يؤدي إلى نواة صدع لا يصبح مرئيًا إلا بعد التبريد. تتحمل المقاطع الأكثر سمكًا والأحمال الأكبر والأجزاء ذات التغييرات المفاجئة في المقطع العرضي معدل انحدار أقل بكثير من الكوبونات الرقيقة.
يوجد أيضًا حد أدنى لمعدل التدفئة. يعد السير ببطء شديد خلال الدورة بأكملها أمرًا آمنًا ولكنه غير منتج، ويقيد الفرن، ويمكن أن يطيل نمو الحبوب في درجات الحرارة المتوسطة. الهدف العملي هو أسرع منحدر يمكن أن يقبله الجزء والفرن، مع أجزاء بطيئة متعمدة حيث تتطلبها الفيزياء.
تعتبر إزالة الموثق مشكلة منفصلة
تحترق المواد الرابطة ومواد التشحيم والمشتتات العضوية تحت درجة حرارة التلبيد، عادة في نافذة 200-600 درجة مئوية اعتمادًا على الكيمياء. تخضع هذه المرحلة لانتشار منتجات التحلل خارج الميثاق، وليس عن طريق نقل الحرارة، لذا فهي عادةً ما تكون أبطأ جزء من المنحدر: كسور من الدرجة في الدقيقة في بعض الجداول، وبضع درجات في الدقيقة في جداول أخرى. يؤدي المرور عبر نافذة الاحتراق بسرعة كبيرة إلى حبس الغاز داخل الجسم، مما يؤدي إلى ظهور بثور أو فراغات داخلية أو بقايا كربون تتداخل لاحقًا مع التكثيف وتغير لون الجزء المحترق.
يقوم الإرهاق أيضًا بتحميل الغرفة. يجب أن يتم التخلص من منتجات التحلل عن طريق تدفق الهواء أو تدفق الهواء، ويمكن للفرن ذو الحمولة المزدحمة والتبادل الضعيف أن يحتفظ بهذه الأنواع بالقرب من الأجزاء لفترة أطول من المتوقع. في العديد من المتاجر، لا يتمثل الحل في الاحتفاظ بدرجة الحرارة لفترة أطول، بل في منحدر أبطأ بالإضافة إلى تبادل أفضل للغاز عبر المنطقة الساخنة.
التدرجات الحرارية بين الدرج والجزء
تقوم المزدوجات الحرارية المتحكمة بالإبلاغ عن درجة الحرارة عند نقطة واحدة، وغالبًا ما تكون بالقرب من عنصر التسخين أو في أنبوب الحماية. توضع الأجزاء في مكان آخر، على أدوات تثبيت لها كتلتها الحرارية الخاصة، داخل غرفة ذات نمط دوران خاص بها. أثناء المنحدر السريع، يمكن أن تصل الفجوة بين درجة الحرارة المبلغ عنها ودرجة حرارة الجزء الفعلية إلى عشرات الدرجات؛ أثناء الانتظار، يتم إغلاقه. وهذا هو السبب في أن الدورة التي تتصرف بشكل جيد في فرن فارغ قد تتصرف بشكل مختلف عندما تكون الغرفة محملة بالكامل، ولهذا السبب يجب دائمًا التحقق من صحة معدلات المنحدر باستخدام هندسة الحمل الحقيقي.
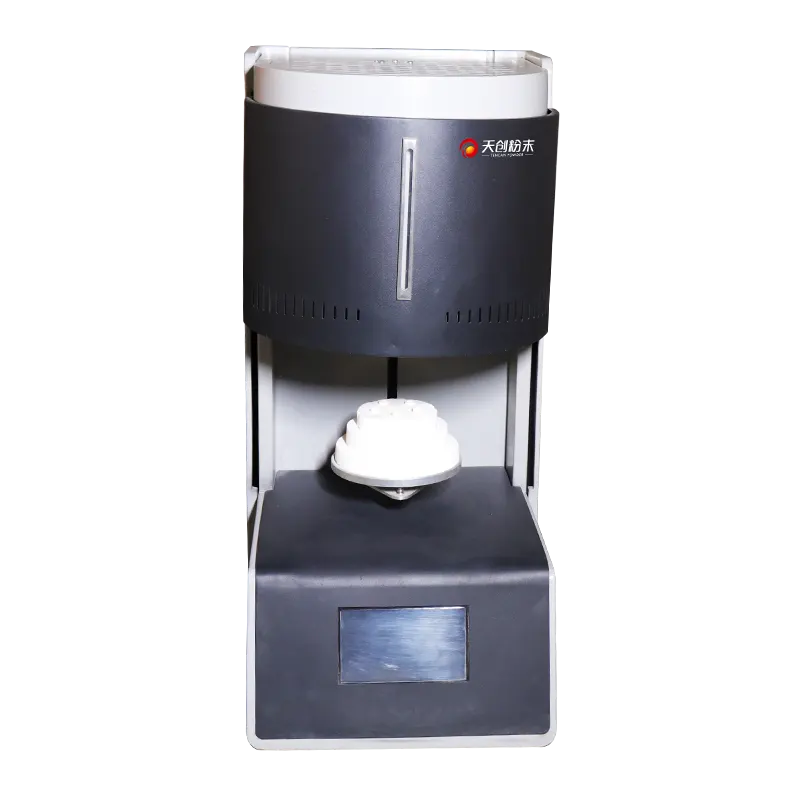
فرن التلبيد T-Bright Plus. يجب تأكيد حجم الغرفة ونوع العنصر وتكوين التحكم وفقًا للمواصفات المنشورة للنموذج قيد النظر.
احتفظ بدرجة الحرارة ووقت النقع ونافذة التكثيف
تعتبر درجة حرارة الاحتفاظ هي أقوى رافعة منفردة فيما يتعلق بالكثافة النهائية، وهذا هو بالضبط السبب الذي يجعلها تستحق المزيد من الحذر مما تحصل عليه عادةً. يشترك التكثيف ونمو الحبوب في نفس التنشيط الحراري، لذا فإن أي زيادة في درجة الحرارة تؤدي إلى تسريع كليهما. يمكن لتعديل تصاعدي صغير يحل مشكلة الكثافة أن يدفع حجم الحبوب في نفس الوقت إلى ما هو أبعد من النقطة التي تكون فيها القوة أو الأداء البصري مقبولاً.
يعمل وقت النقع في نفس الاتجاه ولكن مع عوائد متناقصة. في وقت مبكر من منطقة الحجز، ترتفع الكثافة بسرعة؛ وفي وقت لاحق، يتسطح المنحنى بينما يستمر نمو الحبوب بشكل مطرد. النقع العملي هو النقطة التي استقرت فيها الكثافة بشكل أساسي. إن الاستمرار بعد هذه النقطة يضيف تكلفة الطاقة وأضرارًا في البنية الدقيقة دون إضافة قيمة.
بالنسبة للعديد من سيراميك الأكسيد، تنخفض درجات حرارة التلبيد في نطاق 1200-1600 درجة مئوية، ولكن هذا تعميم واسع. توجد الكربيدات المقاومة للحرارة، والسيراميك الشفاف، والأنظمة القائمة على النحاس في نوافذ مختلفة تمامًا، وينشر كل مورد للمواد جدولًا زمنيًا موصى به والذي يجب التعامل معه كنقطة بداية وليس كإجابة نهائية.
قم بإجراء اختبار الخطوات بدلاً من التخمين
عندما تحتاج الدورة إلى التعديل، يكون متغير واحد في كل مرة أسرع من الحدس. يبدو التسلسل العملي هكذا:
- إطلاق ثلاث إلى خمس قسائم متطابقة في درجة حرارة الانتظار الحالية مع فترات نقع متباعدة، على سبيل المثال 1 ساعة و2 ساعة و4 ساعات.
- قياس الكثافة الظاهرية والانكماش الخطي والأبعاد المطلقة لكل قسيمة، وتسجيل القيم مقابل الجدول الزمني الذي تم إنتاجها فيه.
- كرر ذلك عند درجة حرارة 25-50 درجة مئوية فوق وتحت نقطة الضبط الحالية، مع الحفاظ على ثبات وقت النقع.
- قسم عينة واحدة من كل حالة وفحص حجم الحبوب وتشكل المسام، وليس الكثافة فقط.
عادة ما تحدد أربع إلى ست عمليات إطلاق النافذة بشكل جيد بما يكفي لتعيين حدود الإنتاج. وتصبح البيانات أيضًا بمثابة خط الأساس للحكم على ما إذا كان الانجراف اللاحق عبارة عن تغيير مادي أو تغيير في الفرن.
التبريد والتوحيد وممارسة التحميل
التبريد هو المكان الذي يتم فيه ضبط الضغط المتبقي. الجزء الذي تم تكثيفه بشكل مثالي لا يزال من الممكن أن يتشقق أو يلتوي أو يتطور إلى عيوب سطحية إذا تم سحبه من خلال تحول طور أو تدرج حراري حاد بسرعة كبيرة. تعتبر المقاطع والتجمعات السميكة من المواد المختلطة هي الأكثر تعرضًا، لأن مكوناتها تتقلص بمعدلات مختلفة. يعد التبريد المتحكم فيه ببضع درجات في الدقيقة خلال الفاصل الزمني الحساس، يليه تبريد أسرع تحته، بمثابة حل وسط شائع؛ يعتمد الفاصل الزمني الدقيق على المادة ويجب أن يأتي من بيانات المورد أو من دراسة معدل التبريد على الأجزاء الحقيقية.
توحيد درجة الحرارة يستحق نفس القدر من الاهتمام. عادةً ما يستشهد المصنعون برقم التوحيد الذي يتم قياسه في غرفة فارغة أو محملة بشكل خفيف عند درجة حرارة محددة. وفي ظل الضغط، فإن هذا الرقم متفائل. تشع عناصر التسخين إلى أقرب الأسطح، وبالتالي فإن الأجزاء القريبة من الجدار أو العنصر تكون أكثر سخونة من الأجزاء الموجودة في المركز؛ تمتص أدوات التثبيت الكثيفة الحرارة وتبطئ استجابة كل ما يجلس عليها؛ والغرفة المزدحمة من الحافة إلى الحافة تقيد الدورة الدموية. والنتيجة هي دفعة ذات تدرج كثافة من الخارج إلى الداخل، والذي يظهر غالبًا على شكل تشتت الأبعاد وليس عيبًا واضحًا.
المستوطنون والبوتقات والغرفة المزدحمة
يصبح كل عنصر يتم وضعه في الفرن جزءًا من النظام الحراري. يجب أن تكون أدوات التثبيت والترهل مسطحة وثابتة عند درجة الحرارة ومتسقة من الجري إلى الجري؛ تغيير مادة الضبط يغير الدورة. يجب أن تكون الأجزاء متباعدة للسماح بتبادل الإشعاع والغاز، وإبقائها بعيدة عن جدران العناصر وحواف الأبواب، ووضعها في المنطقة التي تم مسح الفرن فيها فعليًا. عندما يوفر الفرن مناطق تحكم متعددة، يجب أن تحترم خطة التحميل هذه المناطق بدلاً من معاملة الغرفة كصندوق موحد واحد.
تسجيل ترتيب الحمل إلى جانب بيانات الدورة يكلف دقيقة واحدة ويوفر بعد ساعات. عندما تفشل إحدى الدفعات، يكون السؤال المفيد الأول عادةً هو ما إذا كانت قد تم وضعها بنفس طريقة الدفعة التي مرت أم لا.
الغلاف الجوي والتلوث والمظهر الجزئي
يحدد الغلاف الجوي ما يتفاعل معه سطح الجزء. الهواء مناسب للعديد من سيراميك الأكسيد. يلزم وجود غاز خامل أو فراغ حيث تؤدي الأكسدة أو الكربون المتبقي أو التقاط النيتروجين إلى إتلاف المادة. لا يقتصر الاختيار على الكيمياء عند درجة حرارة الانتظار فقط. أثناء الاحتراق، تمتلئ الحجرة بالشظايا العضوية المتفاعلة، وأثناء التبريد يظل الجزء ساخنًا بدرجة كافية لتأكسد الأنواع أو امتصاصها إذا تم تبديل الجو أو فتح الحجرة مبكرًا.
يأتي التلوث عادة من ثلاثة أماكن: عناصر التسخين والعزل، وأدوات التثبيت والبوتقات، والأجزاء نفسها. يمكن للعزل الحراري الذي امتص دفعات سابقة أن يطلق الأنواع لفترة طويلة، وهذا هو أحد أسباب عدم استخدام الفرن الذي يستخدم مادة ملونة أو مخدرة في فرن نظيف دون تشغيل مكيف. يجب أن تكون البوتقات مخصصة لعائلة مادية. تتحلل العناصر والتركيبات، وتنتهي منتجات تحللها في العمل.
غالبًا ما يكون تغير اللون هو أول الأعراض المرئية والأقل تشخيصًا. قد يشير اللون الرمادي أو الأصفر إلى بقايا الكربون الناتجة عن الاحتراق غير الكامل، أو إلى الأكسدة أثناء التبريد، أو إلى التطاير من أحد التركيبات. أسرع طريقة لفصل هذه العناصر هي المقارنة الخاضعة للرقابة: قم بإطلاق جزء واحد نظيف بدون أي حمل آخر ومثبتات جديدة. إذا اختفى تغير اللون، فهذا يعني أن جو الفرن جيد وأن المشكلة تكمن في التحميل أو الرابط.
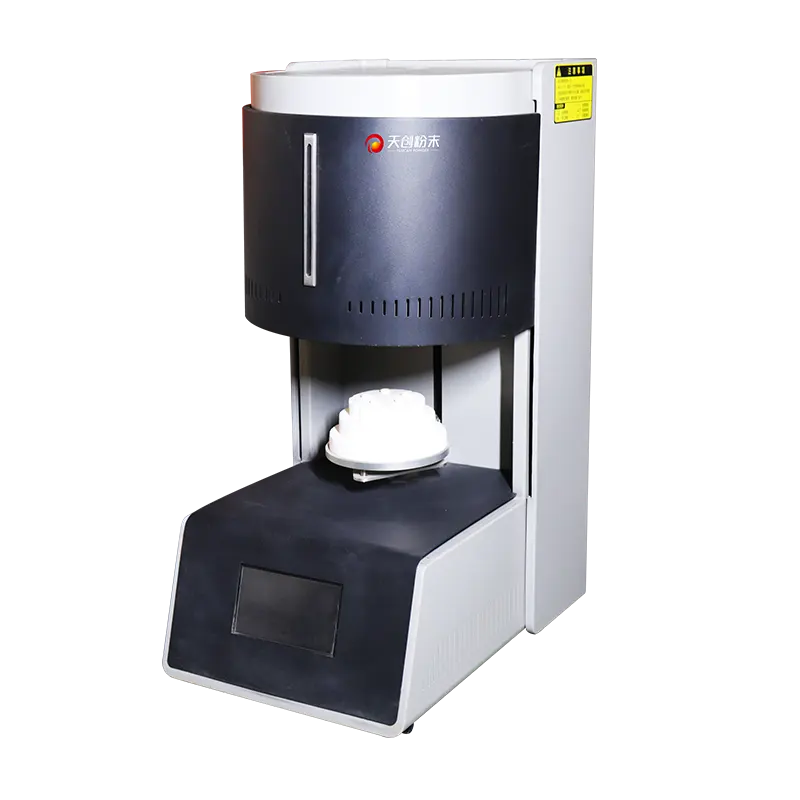
تختلف تفاصيل التكوين بين النماذج. يجب أن تتوافق قدرة الغلاف الجوي ونوع العنصر والتحكم في المنطقة مع المادة التي يتم إطلاقها.
قراءة مواصفات فرن التلبيد مقابل عمليتك
تميل أوراق بيانات الفرن إلى إدراج درجة الحرارة القصوى أولاً، ويميل المشترون إلى قراءتها أولاً. الرقم الأكثر فائدة هو درجة حرارة العمل المستمرة التي تتمتع فيها عناصر التسخين والعزل بعمر خدمة مقبول، لأن التشغيل عند الحد الأقصى المطلق يقلل من عمر العنصر ويزيد من تكلفة الصيانة. إن الفرن الذي تم تصنيفه أعلى بكثير من درجة حرارة العملية المقصودة يترك مجالًا للشيخوخة للعنصر وللأعمال ذات درجة الحرارة المرتفعة في بعض الأحيان؛ واحد تم تصنيفه بالضبط عند درجة حرارة العملية لا يترك شيئًا.
بالإضافة إلى تصنيف درجة الحرارة، هناك خمسة مجالات للمواصفات ترتبط مباشرة بمتغيرات العملية التي تمت مناقشتها أعلاه:
- حجم الغرفة والأبعاد القابلة للاستخدام — المساحة المتاحة بعد حساب المثبتات والتركيبات والتخليص من العناصر، وليس الحجم الداخلي الإجمالي.
- التوحيد والتحكم في المنطقة — كيف تم قياس الرقم، وفي أي درجة حرارة، وبأي حمل؛ ما إذا كانت مناطق التحكم المتعددة تسمح بضبط ملف التعريف.
- إمكانية التحكم في المنحدر والتبريد — ما إذا كانت وحدة التحكم قادرة على تنفيذ المقاطع البطيئة التي يتطلبها الإرهاق والتبريد، وما إذا كان التبريد سلبيًا أو مُدارًا بشكل نشط.
- إدارة الغلاف الجوي والغاز — ترتيب المدخل والعادم، والختم، وما إذا كان التكوين يناسب كيمياء المواد.
- الأجهزة والسجلات — نوع وموقع المزدوج الحراري، والحماية من درجة الحرارة الزائدة، وتسجيل البيانات بشكل كافٍ لإمكانية التتبع.
منصة مثل فرن تلبيد T-Bright Plus يجب تقييمه مقابل الدورة الفعلية وليس مقابل قائمة مرجعية عامة: الملف الشخصي الذي تنوي تشغيله، والجزء الأكبر والأسمك الذي تنوي إطلاقه، والجو الذي تنوي استخدامه. تعمل هذه المدخلات الثلاثة على تضييق المجال بشكل أسرع من أي جدول مقارنة.
أسئلة تستحق السؤال قبل الشراء
اسأل عن كيفية قياس التوحيد وما إذا كان بإمكان الشركة المصنعة توفير بيانات المسح. اسأل عن المواد الاستهلاكية التي يحتاجها الفرن، وعدد المرات التي من المتوقع فيها استبدال العناصر والمزدوجات الحرارية، وما هي المهلة الزمنية لتلك الأجزاء. اسأل ما إذا كانت وحدة التحكم تدعم البرامج متعددة المقاطع مع خطوات التعليق والتبريد المتحكم فيه، وما إذا كان من الممكن قفل البرامج لمنع التعديلات غير المصرح بها على أرضية المتجر. اسأل عن متطلبات المرافق، وتوجيه العادم، وطرد الحرارة إلى الغرفة، لأن هذه غالبًا ما تحدد المكان الذي يمكن تركيب الفرن فيه فعليًا.
وأخيرا، اسأل ماذا يحدث أثناء انقطاع التيار الكهربائي. يمكن للفرن الذي يتم تبريده بشكل لا يمكن التحكم فيه من 1400 درجة مئوية أن يدمر الحمل ويضغط على عناصره الخاصة؛ إن وحدة التحكم التي تحافظ على الغرفة بأمان أو تعيد تشغيل جزء محدد تستحق أموالًا حقيقية لتجنب الخردة.
العيوب الشائعة وما تشير إليه عادة
تعد أنماط العيوب أكثر إفادة من وصف العيوب. يربط الجدول أدناه الأعراض الأكثر شيوعًا بعد إطلاق النار بمنطقة العملية المسؤولة على الأرجح، مع الفحص الأول الذي عادةً ما يجيب على السؤال.
| أعراض | السبب المحتمل | التحقق الأول |
|---|---|---|
| تزييفها أو ترهل | الإفراط في إطلاق النار، أو الدعم غير المتساوي، أو أداة الضبط التي خففت | قارن كثافة النار بالهدف وافحص استواء أداة الضبط |
| الشقوق بعد التبريد | معدل المنحدر أو التبريد سريع جدًا بالنسبة لسمك القسم | خفض معدلات التدفئة والتبريد إلى النصف خلال الفاصل الزمني الحساس وكرر ذلك |
| كثافة منخفضة، سطح طباشيري | الحفاظ على درجة الحرارة أو نقع الوقت غير كاف؛ تلوث | قم بتسخين قسيمة عند +25 درجة مئوية بنفس النقع وقياس الكثافة |
| بثور أو فراغات داخلية | احتراق الموثق بسرعة كبيرة أو سوء تبادل الغازات | قم بإبطاء المنحدر من خلال نافذة الإرهاق وتقليل كثافة الحمولة |
| تغير اللون | بقايا الكربون، والأكسدة أثناء التبريد، أو المواد المتطايرة | أطلق النار على جزء واحد بمفرده باستخدام أدوات ضبط نظيفة |
| مبعثر الأبعاد عبر دفعة | درجة حرارة الغرفة غير موحدة أو التحميل غير المتكافئ | قم بإجراء مسح للغرفة المحملة باستخدام المزدوجات الحرارية في عدة مواقع |
| نمو الحبوب بشكل مبالغ فيه | احتفظ بدرجة حرارة عالية جدًا أو انقعها بعيدًا عن الهضبة | قم بتقصير مدة النقع وأعد التحقق من كثافته قبل خفض درجة الحرارة |
يؤدي ظهور اثنين أو ثلاثة من الأعراض معًا إلى تضييق نطاق التشخيص بشكل أكبر. يشير الالتواء بالإضافة إلى نمو الحبوب المبالغ فيه إلى الإفراط في إطلاق النار؛ التزييف بالإضافة إلى نقاط الكثافة العادية لدعم وممارسة التحميل؛ تشير الكثافة المنخفضة بالإضافة إلى تغير اللون إلى الغلاف الجوي والتلوث وليس إلى الجدول الزمني.
التحقق من صحة الفرن وصيانته ومطابقته للجزء
فرن التلبيد ينجرف ببطء. تتقادم المزدوجات الحرارية، وتتغير مقاومة العناصر مع تدهورها، ويمتص العزل الملوثات، وتنضغط أختام الأبواب. لا شيء من هذا يعلن عن نفسه؛ فيظهر كدفعة متوقفة قليلاً، ثم أخرى. الروتين المجدول يمسك بالانجراف قبل أن يصل إلى الإنتاج:
- قم بمسح الغرفة تحت حمل تمثيلي سنويًا على الأقل، وبعد استبدال أي عنصر أو المزدوج الحراري.
- مقاومة عناصر الجنزير وسحب الطاقة لكل قطعة؛ الاتجاه الصاعد يتنبأ بالفشل قبل حدوثه.
- قم بمعايرة المزدوج الحراري للتحكم على فترات زمنية محددة واحتفظ بالشهادة مع سجلات الفرن.
- فحص العزل والأختام والتركيبات بحثًا عن التلوث والأضرار الميكانيكية في كل خدمة من العناصر.
- احتفظ بسجل يربط كل دفعة ببرنامج الدورة وترتيب التحميل والنتائج المقاسة.
هذا السجل هو ما يحول الفرن من صندوق أسود إلى أداة معالجة. كما أنها أسرع طريقة للإجابة على السؤال الذي يأتي بعد كل تغيير مادي: هل تغير المسحوق أم تغير الفرن؟
إن مطابقة الفرن بجزء ما هي في النهاية مسألة هوامش. يجب أن تكون الغرفة كبيرة بما يكفي للتحميل دون ازدحام، ويجب أن يكون معدل درجة الحرارة أعلى من نقطة ضبط العمل مع وجود مساحة لتقادم العناصر، ويجب أن يكون نظام التحكم قادرًا على تنفيذ الأجزاء البطيئة التي تتطلب الإرهاق والتبريد، ويجب أن يتناسب تكوين الغلاف الجوي مع كيمياء المادة بدلاً من راحة الشراء. عندما يكون أي من هذه الهوامش مفقودًا، ستعمل العملية عند حافة قدرتها، وتنتج عمليات حافة القدرة بالضبط هذا النوع من العيوب المتقطعة التي يصعب تفسيرها والتي تستهلك معظم الوقت الهندسي.
بالنسبة للمختبرات وفرق الإنتاج التي تعمل من خلال تلك القرارات، فإن TENCAN سلسلة فرن التلبد يعد مكانًا معقولًا لمقارنة التكوينات مقابل دورة محددة. لا تدور المحادثة المثمرة حول الفرن الذي يصل إلى أعلى رقم في ورقة البيانات، ولكن حول أي غرفة وهندسة التحكم وترتيب الغلاف الجوي يمكن أن تكرر الملف الذي تحتاجه المواد بالفعل، دفعة بعد دفعة، مع الصيانة التي يمكنك التخطيط لها.