
Руководство по контролю температуры в печи для спекания
Цикл спекания может точно следовать рецепту и при этом получать лоток с деформированными, меловыми деталями или на оттенок темнее, чем предыдущая партия. Печь сделала то, что ей было сказано. Проблема обычно находится где-то между заданным значением и деталью: в рампе нагрева, способе укладки груза, атмосфере внутри камеры или тихом предположении, что одна термопара говорит за всю горячую зону.
Спекание — это диффузионный процесс, а диффузия чувствительна ко времени, температуре и местным условиям, что невозможно отразить с помощью одной заданной точки. Далее цикл разбивается на части в том порядке, в котором он действует на деталь, а затем показано, как считать спецификацию печи по этим переменным, используя команду Печь для спекания T-Bright Plus от компании Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) в качестве рабочей ссылки.
Что спекание делает с порошковой прессовкой
Прессованное или литое порошковое тело образует листья, примерно половину его объема занимают частицы, а оставшуюся часть — поры. Спекание удаляет большую часть пористости без плавления материала. Движущей силой является поверхностная энергия: мелкие частицы и изогнутые шейки несут избыточную энергию, а при повышенной температуре атомы мигрируют, чтобы снизить эту энергию, создавая шейки, округляя поры и сближая центры частиц.
Поскольку механизмом является диффузия, а не поток, компакт сжимается. Для многих технических керамик линейная усадка за полный цикл находится где-то в пределах 15–20%, но реальная цифра зависит от марки порошка, гранулометрического состава, плотности прессования, содержания связующего и применяемого температурно-временного режима. Эта зависимость объясняет, почему усадка является результатом процесса, а не фиксированной константой материала, и почему два поставщика, использующие один и тот же номинальный рецепт, могут в конечном итоге получить разные размеры обжига.
Три этапа, которые определяют результат
На начальном этапе частицы образуют контактные шейки, и прессовка набирает прочность с очень небольшим изменением размеров. На промежуточном этапе поры становятся более гладкими, а сообщающиеся между собой каналы закрываются; именно здесь достигается большая часть плотности и происходит большая часть усадки. На заключительном этапе оставшаяся пористость изолируется на границах зерен и внутри зерен, а дальнейшее уплотнение напрямую конкурирует с ростом зерен. Слишком сильное продвижение на последнем этапе дает немного большую плотность за счет более крупных зерен, что может ухудшить прочность, прозрачность или электрические свойства в зависимости от материала.
Что не может исправить спекание
Печь для спекания не может исправить градиент плотности, возникающий во время прессования, а также не может удалить связующее, которому не дали возможности выйти наружу. Расслоения из-за плохого наполнения порошком, твердые пятна из-за неравномерной влажности и изменения плотности в большой прессовке — все это выдерживает цикл обжига и часто усиливается во время усадки. Когда после обжига появляется дефект, стоит поинтересоваться, печь его вызвала или просто выявила.
Скорость нагрева: где выигрывается или проигрывается большинство циклов
Скорость нагрева определяет, насколько велика разница температур внутри детали в любой момент. Керамическая секция толщиной 20 мм, нагретая со скоростью 10 °C/мин, будет значительно горячее на своей поверхности, чем в ее сердцевине; поверхность пытается сжаться первой, в то время как ядро сдерживает ее. Возникающее в результате напряжение либо безвредно релаксирует, либо приводит к образованию трещины, которая становится видимой только после охлаждения. Более толстые секции, большие нагрузки и детали с резкими изменениями поперечного сечения допускают гораздо меньшую скорость изменения, чем тонкие образцы.
Также существует тариф на отопление. Очень медленное увеличение скорости на протяжении всего цикла безопасно, но непроизводительно, задерживает печь и может ускорить рост зерна при промежуточных температурах. Практическая цель — максимально быстрый пандус, который могут принять как деталь, так и печь, с намеренно медленными сегментами там, где этого требует физика.
Удаление связующего – отдельная проблема.
Органические связующие, смазки и диспергаторы выгорают значительно ниже температуры спекания, обычно в диапазоне 200–600 ° C, в зависимости от химического состава. Эта стадия определяется диффузией продуктов разложения из прессовки, а не теплопередачей, поэтому обычно это самая медленная часть линейного изменения: доли градуса в минуту в одних схемах, несколько градусов в минуту в других. Слишком быстрое прохождение через окно выгорания задерживает газ внутри корпуса, образуя волдыри, внутренние пустоты или остатки углерода, которые впоследствии мешают уплотнению и обесцвечивают обожженную деталь.
Прогар также нагружает патронник. Продукты разложения должны смываться потоком воздуха или атмосферы, а печь с переполненной загрузкой и слабым обменом может удерживать эти частицы вблизи деталей дольше, чем предполагалось. Во многих цехах решением проблемы является не более длительное выдерживание температуры, а более медленное повышение температуры плюс лучший газообмен через горячую зону.
Температурные градиенты между лотком и деталью
Контрольная термопара сообщает температуру в одной точке, часто рядом с нагревательным элементом или в защитной трубке. Детали находятся где-то в другом месте, на сеттерах с собственной тепловой массой, внутри камеры с собственной схемой циркуляции. Во время быстрого линейного изменения разница между сообщаемой температурой и фактической температурой детали может составлять десятки градусов; во время удержания он закрывается. Вот почему цикл, который хорошо ведет себя в пустой печи, может вести себя по-другому, когда камера полностью загружена, и почему скорость изменения скорости всегда должна проверяться с учетом реальной геометрии нагрузки.
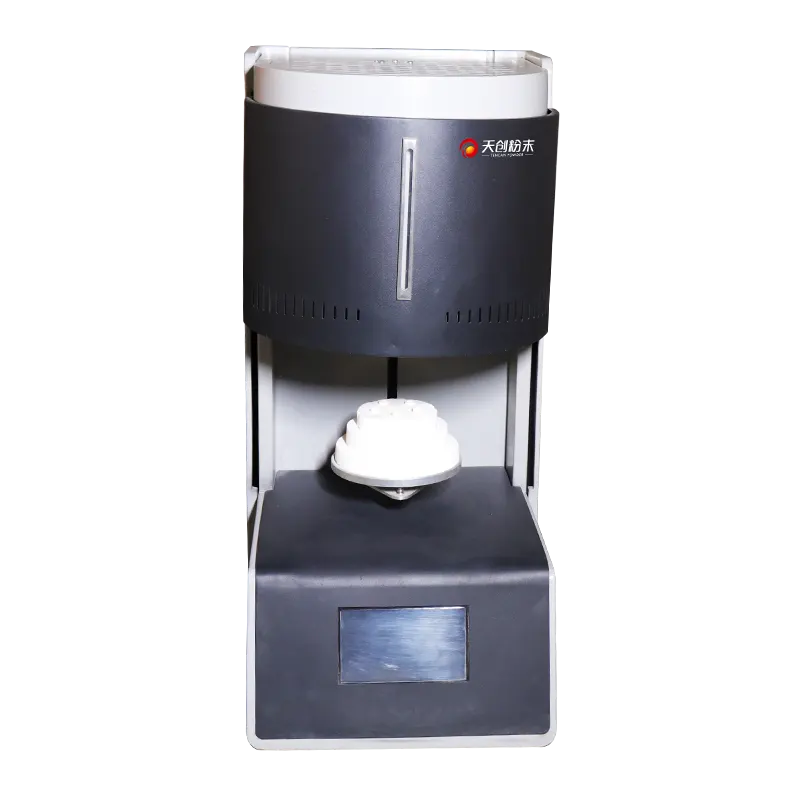
Печь для спекания T-Bright Plus. Размер камеры, тип элемента и конфигурация управления должны быть подтверждены согласно опубликованной спецификации рассматриваемой модели.
Удержание температуры, время выдержки и окно уплотнения
Поддержание температуры является самым сильным фактором, влияющим на конечную плотность, и именно поэтому оно заслуживает большей осторожности, чем обычно. Уплотнение и рост зерен имеют одну и ту же термическую активацию, поэтому любое повышение температуры ускоряет и то, и другое. Небольшая регулировка вверх, которая решает проблему плотности, может одновременно увеличить размер зерна за пределы приемлемой прочности или оптических характеристик.
Время выдержки работает в том же направлении, но с убывающей отдачей. В начале трюма плотность быстро возрастает; позже кривая выравнивается, а рост зерна продолжается устойчиво. Практическое вымачивание — это момент, когда плотность практически стабилизируется. Удержание за пределами этой точки увеличивает затраты энергии и микроструктурный ущерб, но не добавляет ценности.
Для многих оксидных керамик температура спекания находится в диапазоне 1200–1600 °C, но это широкое обобщение. Тугоплавкие карбиды, прозрачная керамика и системы на основе меди находятся в совершенно разных окнах, и каждый поставщик материалов публикует рекомендуемый график, который следует рассматривать как отправную точку, а не окончательный ответ.
Запустите пошаговый тест вместо того, чтобы гадать
Когда цикл нуждается в корректировке, одна переменная за раз быстрее, чем интуиция. Работоспособная последовательность выглядит так:
- Обожгите от трех до пяти одинаковых купонов при текущей температуре выдержки с интервалом времени выдержки, например 1 час, 2 часа и 4 часа.
- Измерьте объемную плотность, линейную усадку и размеры при обжиге для каждого купона и запишите значения в соответствии с графиком, по которому они были получены.
- Повторите процедуру при температуре на 25–50 °C выше и ниже текущей уставки, сохраняя время выдержки постоянным.
- Отрежьте по одному образцу каждого состояния и проверьте размер зерен и морфологию пор, а не только плотность.
Четыре-шесть обжигов обычно определяют окно достаточно хорошо, чтобы установить пределы производства. Данные также становятся основой для оценки того, является ли более поздний сдвиг изменением материала или заменой печи.
Практика охлаждения, равномерности и нагрузки
Охлаждение – это то место, где устанавливается остаточное напряжение. Деталь, которая уплотнилась идеально, все равно может треснуть, деформироваться или иметь поверхностные дефекты, если она слишком быстро подвергнется фазовому превращению или резкому температурному градиенту. Наиболее подвержены воздействию толстые секции и сборки из смешанных материалов, поскольку их компоненты сжимаются с разной скоростью. Контролируемое охлаждение со скоростью несколько градусов в минуту в пределах чувствительного интервала с последующим более быстрым охлаждением ниже него является распространенным компромиссом; точный интервал зависит от материала и должен быть получен из данных поставщика или из исследования скорости охлаждения реальных деталей.
Равномерность температуры заслуживает не меньшего внимания. Производители обычно указывают показатели однородности, измеренные в пустой или слегка загруженной камере при определенной температуре. Под нагрузкой эта цифра оптимистична. Нагревательные элементы излучают излучение на ближайшие поверхности, поэтому части возле стены или элемента нагреваются сильнее, чем части в центре; плотные сеттеры поглощают тепло и замедляют реакцию всего, что на них сидит; а камера, заполненная от края до края, ограничивает кровообращение. В результате получается партия с градиентом плотности снаружи внутрь, что часто проявляется в виде разброса по размерам, а не явного дефекта.
Инсталляторы, тигли и переполненная камера
Каждый предмет, помещенный в печь, становится частью тепловой системы. Сеттеры и сагеры должны быть плоскими, стабильными при температуре и оставаться неизменными от запуска к запуску; изменение установочного материала меняет цикл. Детали должны быть расположены так, чтобы обеспечить радиацию и газообмен, находиться вдали от стенок элементов и краев дверцы и располагаться в зоне, в которой фактически проводилось обследование печи. Если печь имеет несколько зон управления, план загрузки должен учитывать их, а не рассматривать камеру как единый однородный ящик.
Запись распределения нагрузки вместе с данными цикла занимает минуту и экономит часы спустя. При сбое пакета первый полезный вопрос обычно заключается в том, был ли он размещен таким же образом, как и прошедший пакет.
Атмосфера, загрязнение и внешний вид детали
Атмосфера определяет, с чем реагирует поверхность детали. Для многих оксидных керамик достаточно воздуха; Инертный газ или вакуум необходимы в тех случаях, когда окисление, остаточный углерод или поглощение азота могут повредить материал. Выбор касается не только химии при температуре выдержки. Во время выгорания камера полна реактивных органических фрагментов, а во время охлаждения деталь все еще достаточно горячая, чтобы окислять или поглощать частицы, если переключить атмосферу или открыть камеру раньше времени.
Загрязнение обычно происходит из трех мест: нагревательных элементов и изоляции, инкубаторов и тиглей и самих деталей. Огнеупорная изоляция, впитавшая предыдущие партии, может выделять частицы в течение длительного времени, что является одной из причин, по которой печь, в которой работал цветной или легированный материал, не следует использовать для очистки без кондиционирования. Тигли должны быть посвящены материальной семье. Элементы и приспособления портятся, а продукты их деградации попадают на работу.
Изменение цвета часто является первым видимым симптомом и наименее диагностическим. Серый или желтый оттенок может указывать на остатки углерода в результате неполного выгорания, окисления при охлаждении или испарения из приспособления. Самый быстрый способ их разделения — контролируемое сравнение: обстрелять одну чистую деталь без другой загрузки и свежие установщики. Если изменение цвета исчезает, значит, атмосфера в печи в порядке, и проблема кроется в загрузке или связующем.
Детали конфигурации различаются в зависимости от модели. Возможности атмосферы, тип элемента и контроль зоны должны соответствовать обжигаемому материалу.
Чтение спецификации печи для спекания в соответствии с вашим процессом
В технических характеристиках печи обычно сначала указывается максимальная температура, и покупатели обычно ее читают в первую очередь. Более полезным числом является постоянная рабочая температура, при которой нагревательные элементы и изоляция имеют приемлемый срок службы, поскольку работа на абсолютном максимуме сокращает срок службы элементов и увеличивает затраты на техническое обслуживание. Печь, рассчитанная на значительно более высокую температуру процесса, оставляет запас для старения элементов и периодических работ при более высоких температурах; тот, который рассчитан точно на температуру процесса, не оставляет никаких сомнений.
Помимо номинальной температуры, пять областей спецификации напрямую связаны с переменными процесса, обсуждаемыми выше.:
- Объем камеры и полезные размеры — пространство, доступное после учета установщиков, приспособлений и зазора от элементов, а не общий внутренний объем.
- Равномерность и контроль зон — как измерялся показатель, при какой температуре и с какой нагрузкой; позволяют ли несколько зон управления настраивать профиль.
- Контролируемая рампа и возможность охлаждения — может ли контроллер выполнять медленные сегменты, необходимые для выгорания и охлаждения, и является ли охлаждение пассивным или активно управляемым.
- Управление атмосферой и газом — расположение впускного и выпускного отверстия, уплотнение и соответствие конфигурации химическому составу материала.
- Приборы и записи — тип и расположение термопары, защита от перегрева и регистрация данных, достаточная для отслеживания.
Такая платформа, как Печь для спекания T-Bright Plus следует оценивать по фактическому циклу, а не по общему контрольному списку: профиль, который вы собираетесь запустить, самую большую и толстую часть, которую вы собираетесь обжечь, и атмосферу, которую вы собираетесь использовать. Эти три входных данных сужают поле быстрее, чем любая сравнительная таблица.
Вопросы, которые стоит задать перед покупкой
Спросите, как измерялась однородность и может ли производитель предоставить данные исследования. Поинтересуйтесь, какие расходные материалы нужны печи, как часто предполагается замена элементов и термопар и каковы сроки поставки этих запчастей. Спросите, поддерживает ли контроллер многосегментные программы с этапами удержания и контролируемым охлаждением, а также можно ли заблокировать программы для предотвращения несанкционированного редактирования в цехе. Спросите о требованиях к коммунальным услугам, маршрутизации вытяжки и отводе тепла в помещение, поскольку они часто определяют, где физически можно установить печь.
Наконец, спросите, что происходит во время отключения электроэнергии. Печь, которая бесконтрольно охлаждается от температуры 1400 °C, может разрушить загрузку и вызвать нагрузку на собственные элементы; контроллер, который надежно удерживает камеру или перезапускает определенный сегмент, стоит реальных денег, поскольку позволяет избежать брака.
Распространенные дефекты и на что они обычно указывают
Шаблоны дефектов более информативны, чем описания дефектов. В приведенной ниже таблице наиболее частые симптомы после обжига связаны с наиболее вероятной областью процесса, при этом первая проверка обычно решает вопрос.
| Симптом | Вероятная причина | Первая проверка |
|---|---|---|
| Деформация или провисание | Перегрузка, неравномерная поддержка или сеттер, который смягчился | Сравните плотность выстрела с мишенью и проверьте плоскостность установочного устройства. |
| Трещины после охлаждения | Скорость изменения скорости или охлаждения слишком высока для толщины профиля. | Уменьшите вдвое скорость нагрева и охлаждения в течение чувствительного интервала и повторите |
| Низкая плотность, меловая поверхность | Недостаточное время поддержания температуры или времени выдержки; загрязнение | Обожгите купон при +25 °C с такой же выдержкой и измерьте плотность. |
| Волдыри или внутренние пустоты | Слишком быстрое выгорание связующего или плохой газообмен. | Замедлите нарастание через окно выгорания и уменьшите плотность нагрузки. |
| Обесцвечивание | Остатки углерода, окисление при охлаждении или летучие вещества приспособлений. | Огонь только одной детали с чистыми сеттерами |
| Разброс размеров по партии | Неравномерная температура в камере или неравномерная загрузка | Запустите исследование нагруженной камеры с помощью термопар в нескольких положениях. |
| Чрезмерный рост зерна | Поддерживайте слишком высокую температуру или выдерживайте температуру далеко за пределами плато. | Сократите выдержку и повторно проверьте плотность перед понижением температуры. |
Два или три симптома, появляющиеся вместе, еще больше сужают диагноз. Деформация и чрезмерный рост зерен указывают на пережар; деформация плюс точки нормальной плотности для поддержки и практики погрузки; низкая плотность плюс изменение цвета указывают на атмосферу и загрязнение, а не на график.
Проверка, техническое обслуживание и согласование печи с деталью
Печь для спекания медленно движется. Термопары стареют, сопротивление элементов меняется по мере их разрушения, изоляция поглощает загрязнения, а дверные уплотнения сжимаются. Ничто из этого не заявляет о себе; это выглядит как партия, которая немного отклоняется, затем еще одна. Запланированная процедура улавливает изменения еще до того, как они достигнут производства.:
- Осматривайте камеру под репрезентативной нагрузкой не реже одного раза в год и после замены любого элемента или термопары.
- Отслеживайте сопротивление элемента и потребляемую мощность на сегмент; восходящая тенденция предсказывает неудачу еще до того, как она произойдет.
- Калибруйте контрольную термопару через фиксированный интервал и храните сертификат вместе с записями печи.
- При каждом обслуживании элемента проверяйте изоляцию, уплотнения и арматуру на предмет загрязнений и механических повреждений.
- Ведите журнал, в котором будет указана каждая партия с ее программой цикла, расположением загрузки и результатами измерений.
Именно этот журнал превращает печь из черного ящика в технологический инструмент. Это также самый быстрый способ ответить на вопрос, который возникает после каждой замены материала: поменялся ли порошок или печь?
Подбор печи к детали в конечном итоге является вопросом прибыли. Камера должна быть достаточно большой, чтобы загружать ее без скопления людей, номинальная температура должна быть выше рабочей уставки с возможностью старения элементов, система управления должна быть способна выполнять медленные этапы, необходимые для выгорания и охлаждения, а конфигурация атмосферы должна соответствовать химическому составу материала, а не удобству покупки. Если какой-либо из этих запасов отсутствует, процесс будет работать на пределе своих возможностей, а процессы на пределе возможностей порождают именно такие периодические, труднообъяснимые дефекты, которые отнимают больше всего времени на разработку.
Для лабораторий и производственных групп, работающих над этими решениями, TENCAN серия печей для спекания является разумным местом для сравнения конфигураций с определенным циклом. Продуктивный разговор идет не о том, какая печь достигает наибольшего числа в технических характеристиках, а о том, какая камера, архитектура управления и расположение атмосферы могут повторять профиль, который действительно нужен вашему материалу, партия за партией, с обслуживанием, которое вы можете запланировать.